
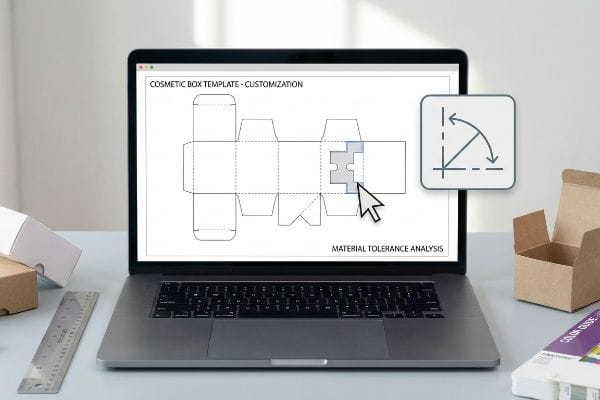
Les marques téléchargent souvent en ligne des modèles de boîtes cosmétiques standard pour faire des économies, pensant qu'il leur suffit d'y apposer leur logo. Cette idée se solde généralement par un échec.
Oui. La personnalisation d'un gabarit de boîte cosmétique nécessite la modification des contours plats standard dans un logiciel vectoriel. Cependant, l'ajout de découpes structurelles personnalisées, l'ajustement des rayons de pliage ou la mise à l'échelle des dimensions modifient intrinsèquement la résistance à la compression de l'emballage. Des ingénieurs en structure spécialisés doivent recalculer les tolérances exactes des matériaux avant toute impression en série.
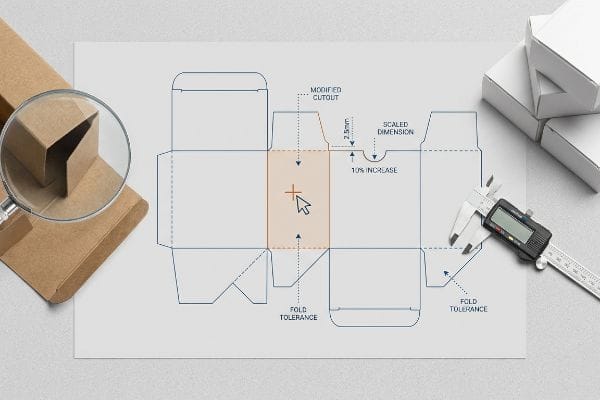
Faire en sorte qu'une boîte ait une belle apparence à l'écran est une chose, mais la faire survivre à la chaîne d'approvisionnement physique est là que le vrai travail commence.
Puis-je concevoir mon propre emballage produit ?
Nombreux sont les fondateurs de start-up qui tentent de concevoir l'intégralité de leur gamme de cosmétiques sur leur ordinateur portable pendant le week-end. L'expérience est grisante jusqu'à ce que l'usine rejette le fichier.
Oui. Il est tout à fait possible de concevoir soi-même l'emballage de ses produits à l'aide d'outils graphiques numériques standards. On peut appliquer des illustrations de surface aux fichiers de structure. Cependant, le recours exclusif aux plateformes de conception web grand public compromet souvent la géométrie des languettes d'emboîtement essentielles, rendant l'assemblage final de la boîte impossible sur la chaîne de conditionnement.
Il est tentant de tout gérer en interne, mais la physique structurale se moque des ambitions esthétiques.
Pourquoi les outils de conception d'emballages en ligne échouent au test de physique
La plupart des jeunes spécialistes du marketing pensent que si des onglets s'emboîtent parfaitement sur leur écran, ils s'assembleront automatiquement en réalité. Ils téléchargent un modèle de boîte générique, l'importent dans des outils web basiques comme Canva et commencent à étirer les formes. Cela crée un fichier raster visuellement agréable, mais structurellement inutilisable¹ .
Je constate constamment ce problème lorsque de nouvelles marques m'envoient leurs maquettes. Elles dessinent des languettes de verrouillage complexes avec un logiciel basique qui supprime tous les calculs automatiques de tolérance depliage². Résultat ? Un emballeur qui peine à plier la boîte, forçant désespérément une languette plus large que son logement, finissant par déchirer le carton brut dans un bruit sec et frustrant. Pour éviter cela, je fournis un PDF verrouillé et pré-conçu, généré directement par notre système de CAO³( Conception Assistée par Ordinateur). Vous ne modifiez que les graphismes de surface, garantissant ainsi que les calculs structurels complexes restent intacts.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Modification des emplacements d'onglets dans les applications Web de base | Verrouillage d'un calque de modèle CAO pré-conçu | Empêche le déchirement du carton lors de l'assemblage |
| Soumission des lignes structurelles rasterisées | Exportation de formats PDF vectoriels stricts | Permet de réduire d'environ 20 % les délais d'installation4 |
| Sans tenir compte des marges de pliage de l'emballage | Utilisation d'un logiciel doté d'algorithmes de courbure intégrés | Garantit un pliage en boîte sans frottement en 5 secondes5 |
Je n'autorise jamais les concepteurs à modifier la géométrie structurelle sans un test de résistance. Le fait de figer les calculs structurels contraint le processus créatif à un environnement sécurisé, éliminant ainsi tout goulot d'étranglement coûteux avant même le début de la production en série.
🛠️ Le bureau d'Harvey : Vous vous demandez si vos illustrations respectent les règles mathématiques fondamentales ? 👉 Demandez un audit gratuit de vos fichiers ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Comment créer son propre gabarit de boîte ?
Dessiner une boîte plate dans un logiciel vectoriel est assez simple. On mesure le produit cosmétique, on dessine les parois extérieures et on ajoute un couvercle.
La fabrication d'un gabarit de boîte nécessite le dessin d'un patron plat bidimensionnel appelé gabarit de découpe. Cela implique de calculer précisément la hauteur, la largeur et la profondeur. De plus, les concepteurs doivent intégrer mathématiquement des tolérances de pliage pour compenser l'épaisseur du support choisi lors du pliage final.
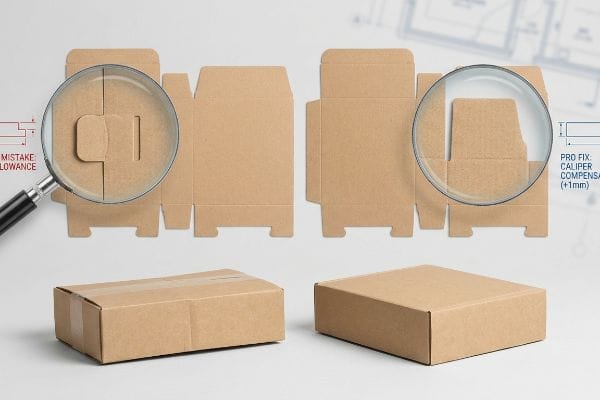
Une ligne de découpe n'est qu'une promesse en l'air tant qu'elle n'est pas pliée à un angle de 90 degrés.
Le danger de négliger la compensation d'étrier dans les modèles de boîtes
Lors de la création d'un gabarit, les graphistes font généralement correspondre la largeur exacte d'une languette d'emboîtement à sa fente. Dans un espace de travail numérique parfaitement plat, ce rapport parfait semble mathématiquement correct. Cependant, ils omettent complètement de calculer l' épaisseur réelle du matériau une foisplié.
Même les concepteurs expérimentés négligent souvent ce point faible lorsqu'ils passent du papier fin à des cartons cosmétiques plus épais. Lorsqu'une languette de 38,1 mm (1,5 pouce) se plie, les fibres du papier s'étirent et consomment de la matièrecequi rend la pièce pliée finale légèrement plus large que prévu. J'ai récemment vu un préparateur de commandes taper violemment sur une boîte cosmétique rigide en carton ondulé de type E pour forcer la fermeture du couvercle, sentant la résistance du carton avant qu'il ne se déforme. Il suffit d' élargir la fente de réception d'un millimètre seulementpour compenser ce rayon de pliure : les pièces s'emboîtent alors sans effort, réduisant instantanément vos frais de main-d'œuvre liés à l'emballage.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Languettes de dessin équivalentes aux fentes de réception | Ajout de tolérances strictes en matière de compensation des étriers9 | Empêche les boîtes de se déformer lorsqu'elles sont fermées |
| Négliger l'épaisseur du matériau au niveau des plis | Reconstruction des emplacements en fonction de l'épaisseur exacte de la carte10 | Élimine le besoin de ruban adhésif transparent salissant |
| Estimation des dimensions de la cavité interne | Utilisation d'un logiciel de modélisation paramétrique 3D11 | Garantit que les produits s'adaptent parfaitement à l'intérieur |
Je reconstruis systématiquement les fichiers de gabarits plats à l'aide d'algorithmes paramétriques afin de reproduire parfaitement les tolérances de pliage. Si vous négligez l'épaisseur physique du panneau, votre gabarit, aussi bien conçu soit-il, sera immédiatement inutilisable sur la chaîne d'emballage.
🛠️ Bureau d'Harvey : Vos languettes d'emboîtement sont-elles dimensionnées mathématiquement en fonction de l'épaisseur réelle du plateau ? 👉 Faites vérifier vos calculs structurels ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Comment personnaliser votre emballage ?
L'ajout de finitions haut de gamme comme le pelliculage velours ou le vernis sélectif transforme un simple coffret cosmétique en une expérience d'achat de luxe. Mais ces produits chimiques changent tout.
La personnalisation de vos emballages nécessite l'application d'impressions graphiques uniques, d'un gaufrage structurel et de laminations tactiles spécialisées. Les designers intègrent fréquemment le marquage à chaud ou des vernis doux au toucher pour renforcer la visibilité de la marque. Cependant, la superposition de finitions chimiques complexes directement sur les encres imprimées modifie intrinsèquement le profil colorimétrique final, notamment sous un éclairage intense en magasin.
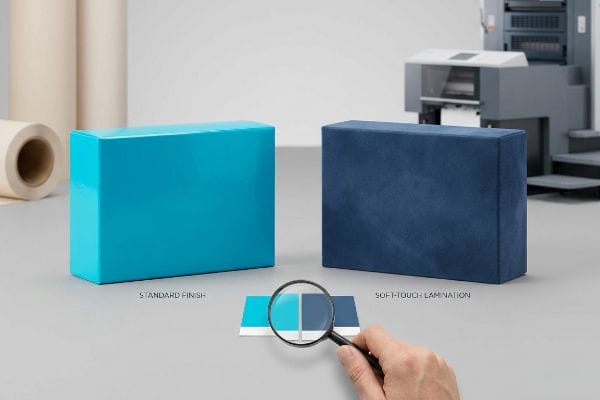
Vous souhaitez que la boîte soit agréable au toucher, mais vous ne pouvez pas laisser ces améliorations tactiles gâcher les couleurs principales de votre marque.
Comment le pelliculage doux au toucher détruit les couleurs de votre marque
Les marques personnalisent avec enthousiasme leurs emballages haut de gamme en imposant un pelliculage thermique doux au toucher¹² pour créer un aspect luxueux et velouté. Elles approuvent une épreuve couleur numérique parfaitement calibrée, supposant que le film polymère fin et transparent se déposera simplement, de manière invisible , sur l'encre imprimée. Elles ignorent les phénomènes physiques microscopiques d'absorption de la lumière¹³ .
Cet effet de noircissement optique tactile surprend de nombreuses marques. Le film soft-touch, en diffusant la lumière ambiante, assombrit intrinsèquement les pigments sous-jacents jusqu'à 5 %<sup>14</sup>, entraînant d'importants défauts de couleur. J'ai moi-même caressé du pouce un lot de boîtes cosmétiques, appréciant leur texture veloutée, pour me rendre compte que le cyan emblématique de la marque s'était transformé en un bleu marine foncé et terne. En intégrant préventivement une courbe de réduction d'encre mathématique dans notre logiciel RIP de prépresse<sup>15</sup>, nous éliminons ce film absorbant la lumière, garantissant ainsi une correspondance parfaite entre la boîte finale et l'épreuve, même à six mètres de distance.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Approbation des épreuves numériques non plastifiées | Numérisation d'un tirage physique stratifié16 | Garantit une fidélité des couleurs de la marque à 100 % |
| En négligeant l'effet d'assombrissement du film | Augmentation de 10 % de la densité d'encre en prépresse17 | Empêche la décoloration des graphismes sous les projecteurs |
| Mélange de revêtements chimiques incompatibles | Adaptation des niveaux de dyne aqueux à l'oxydation de l'encre18 | Empêche la finition de s'écailler de manière agressive |
J'applique rigoureusement une courbe de compensation de lamination avant même que la première goutte d'encre n'atteigne la presse. La personnalisation de la texture doit renforcer la présence physique de votre marque en rayon, et non noyer votre logo principal dans une ombre sombre et terne.
🛠️ Le bureau de Harvey : Appliquez-vous une lamination personnalisée sans ajuster vos valeurs CMJN sous-jacentes ? 👉 Demandez votre révision prépresse ↗ — Pas de formulaires interminables qui vous incitent à passer des heures au démarchage. Uniquement de la valeur ajoutée.
Comment créer un modèle d'emballage ?
La préparation du gabarit de production final est le point de rencontre entre les aspirations esthétiques et les réalités techniques. Une machine ne peut interpréter naturellement votre intention artistique.
La création d'un gabarit d'emballage nécessite l'exportation d'un fichier numérique mathématiquement précis, spécifiquement adapté aux machines industrielles. Les traits graphiques doivent être convertis avec précision en couleurs d'accompagnement dédiées pour commander les outils de découpe automatisés. Si les lignes de découpe conservent les couleurs d'impression standard, l'équipement de fabrication se contentera de les imprimer au lieu de les découper.
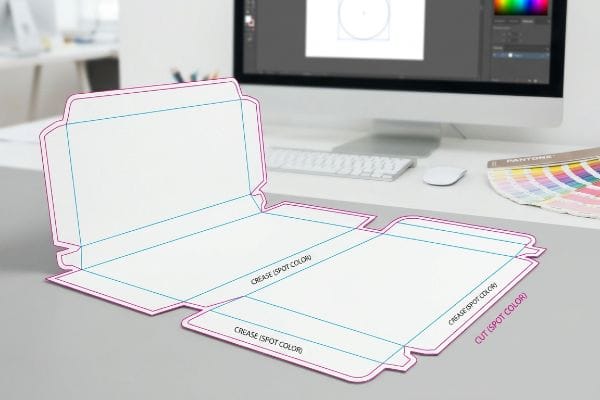
Il est facile de plier correctement une boîte sur son bureau, mais voici la dure réalité lorsqu'on envoie ce dossier à l'usine.
Pourquoi les gabarits de découpe CMJN standard échouent-ils en production ?
Les équipes d'approvisionnement transmettent souvent des gabarits plats en supposant que, grâce à la visualisation du contour noir sur leur écran, la machine de découpe saura précisément où découper. Elles créent le fichier à l'aide de traits noirs CMJN standard pour indiquer les plis et les découpes structurelles. Cette approche repose fondamentalement sur une méconnaissance du fonctionnement des tables de routage des machines CNC (Commande Numérique par Calculateur)automatisées¹⁹.
Dans mon atelier, je constate régulièrement que des gabarits cosmétiques, pourtant magnifiquement conçus, restent bloqués en prépresse, malgré la puissance d'aspiration de la table de découpe Kongsberg fonctionnant à plein régime. Les graveurs laser et les lames numériques ne sont pas « voyants » ; ils se fient uniquement aux noms de couleurs d'accompagnement, comme « Découpe » ou « Pliage »,attribués aux tracés vectoriels. Lorsqu'un graphiste soumet un fichier avec des contours noirs standard, le logiciel RIP de la machine intègre directement ces lignes de structure au visuel.Résultat ? Une boîte parfaitement imprimée, mais avec des contours noirs visibles et aucune découpe physique. J'ai analysé les données de diagnostic du logiciel et prouvé qu'il n'était pas nécessaire de retarder le lancement : j'ai simplement isolé les tracés de structure et les ai convertis en magenta pur. En imposant cette consigne de prépresse stricte, je garantis le bon fonctionnement des lames automatisées, évitant ainsi un gaspillage de matériaux estimé à 15 % et épargnant au client des semaines de retouches manuelles.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation du noir CMJN pour les lignes structurelles | Attribution de couleurs d'accompagnement absolues aux tracés vectoriels22 | Empêche les machines d'imprimer les lignes de découpe |
| Envoi de calques artistiques non séparés | Isolation du contour de découpe sur une couche supérieure verrouillée23 | Élimine les frais coûteux de retouche des fichiers prépresse |
| Laisser des points vectoriels parasites aléatoires | Exécution d'un audit automatisé des macros de jointure de chemin | Garantit des bords découpés au laser nets et continus24 |
J'intercepte et sépare chaque couche de gabarit entrante avant même qu'elle n'atteigne les machines de production. Si vous ne faites pas correspondre votre géométrie structurelle à des commandes d'outillage précises, vous imprimez une affiche coûteuse au lieu de fabriquer une boîte fonctionnelle.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un prestataire prépresse moins cher, mais lorsqu'une ligne de découpe CMJN standard contourne le système, entraînant la production d'un lot de boîtes imprimées sans aucune découpe physique, cela crée d'importantes difficultés logistiques qui ralentissent les opérations d'assemblage d'environ 25 %. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la vente au détail pour garantir l'absence de rejets d'impression. Ne vous fiez plus aux tolérances de vos machines : laissez-moi analyser personnellement la géométrie de vos structures grâce à mon Audit de Ligne de Découpe Gratuit ↗ afin de détecter les erreurs d'outillage critiques avant le lancement de la production en série.
« Raster vs Vector : lequel utiliser pour l’emballage ? – PopDisplay », https://popdisplay.me/raster-vs-vector-which-to-use-for-packaging/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification technique ; type de source : guide technique de fabrication. Appuie : l’insuffisance des fichiers raster pour la précision de la découpe et la mise à l’échelle structurelle. Note de portée : se concentre sur la distinction entre les formats raster et vectoriel dans l’impression industrielle .
« Conception de carton ondulé – Google Groups », https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Brève explication de la manière dont les normes techniques d'emballage justifient la nécessité de prévoir des tolérances de pliage afin de prévenir les contraintes sur les matériaux et les problèmes d'ajustement. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle les logiciels de base ne permettent pas d'effectuer des calculs structurels. Note relative au champ d'application : s'applique aux matériaux des cartons pliants .
« Comment les logiciels peuvent-ils faciliter la conception d'emballages structurels ? – AG/CAD », https://www.agcad.co.uk/en/faq/articles/packaging-design. Explication succincte de la manière dont les flux de travail professionnels CAO-PDF séparent les gabarits structurels des illustrations afin de respecter les tolérances de fabrication. Rôle de la preuve : validation procédurale ; type de source : guide de fabrication. Appui : l'utilité des fichiers structurels verrouillés pour prévenir les erreurs de conception. Note de portée : pratique courante du secteur pour les co-emballeurs .
« Raster vs Vector : lequel utiliser pour l’emballage ? – PakFactory », https://pakfactory.com/blog/raster-vs-vector?srsltid=AfmBOor3uGagmCEJTJLL7AWLNtbNa34J5jwcX0O_ztcPNhyuzeoij06k . Un livre blanc ou un manuel d’impression du secteur fournirait des données quantitatives sur la façon dont les fichiers vectoriels structurels réduisent les erreurs de prépresse et le temps de réglage par rapport aux fichiers rasterisés. Rôle de la preuve : vérification quantitative ; type de source : norme industrielle. Appuie : le gain d’efficacité lié à l’ utilisation des formats PDF vectoriels. Remarque : le pourcentage peut varier en fonction du niveau d’automatisation de l’usine.
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. La documentation technique relative à l'ingénierie de l'emballage ou aux logiciels de CAO explique comment les tolérances de pliage calculées empêchent le plissement du matériau, optimisant ainsi la vitesse d'assemblage. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Appuie : l'avantage physique de l'utilisation d'algorithmes de pliage intégrés. Remarque : le temps de pliage spécifique dépend des dimensions de l'emballage et de l'épaisseur du matériau .
« Pourquoi les lignes de découpe sont-elles si importantes dans l'emballage ? – PopDisplay », https://popdisplay.me/why-are-dielines-so-important-in-packaging/. Les directives techniques relatives à l'ingénierie de l'emballage expliquent comment l'épaisseur du support nécessite des tolérances de pliage pour garantir un bon emboîtement des languettes après pliage. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie de l'emballage. Justification : Nécessité de prendre en compte l'épaisseur du matériau dans la conception des lignes de découpe. Remarque sur le champ d'application : Applicable spécifiquement aux supports rigides comme le carton ou le carton ondulé .
« Calculateur gratuit de tolérance de pliage pour tôles | FIRGELLI Engineering », https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOooyhd8TlAQWAxpjk1oRA2Dml1V5o72LhYGJ1U8umeRcFkCIfc6O . Des sources faisant autorité en matière de conception d'emballages structuraux expliquent le concept de tolérance de pliage, où le rayon extérieur d'un pli étire le substrat. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Justification : la cause physique de la dérive dimensionnelle lors du pliage. Remarque concernant la portée : spécifique aux matériaux d' épaisseur non nulle.
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Les normes industrielles relatives à la création de lignes de découpe recommandent d'ajouter des tolérances spécifiques aux fentes et aux languettes en fonction de l'épaisseur du matériau afin de faciliter l'assemblage. Niveau de preuve : spécification technique ; type de source : guide industriel. Ce document démontre l'efficacité des tolérances additives pour les rayons de pliage. Remarque : les valeurs de tolérance varient selon la qualité du carton .
« Conception optimale des emballages en carton ondulé double paroi », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : guide d’ingénierie de l’emballage. Appuie : la nécessité d’une compensation d’épaisseur pour éviter toute déformation structurelle lors de la fermeture d’une boîte. Note relative au champ d’application : s’applique à la conception des boîtes pliantes et des emballages en carton ondulé .
« Guide complet des tolérances dimensionnelles des boîtes en carton ondulé », https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOooPTJnuCYTqN6mzFLLZtAkHXziLU3eEXaFAoCdVBVwMtT2UIKFV . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : manuel de fabrication. Appuie : la relation entre les mesures précises de l’épaisseur du matériau et l’élimination des adhésifs secondaires pour la fermeture. Note sur la portée : se concentre sur les normes d’emballage industriel.
« Conception d'emballages avec un logiciel de CAO : Guide étape par étape », https://www.esko.com/en/blog/packaging-design-with-cad-software. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Preuve : démonstration de l'efficacité du logiciel ; type de source : livre blanc sectoriel. Démonstration : comment la modélisation paramétrique garantit des dimensions et un ajustement précis de la cavité interne. Note de portée : compare les outils paramétriques 3D au dessin vectoriel 2D traditionnel .
« Film doux au toucher et film de lamination velours DUN-SOFT™ – Dunmore », https://www.dunmore.com/products/dun-soft-film.html . La documentation technique relative aux finitions d'emballage confirme la composition des films doux au toucher et leurs propriétés tactiles. Rôle de la preuve : spécification technique ; type de source : manuel industriel. Appuie : la nature des matériaux des revêtements à effet velours. Note relative au champ d'application : s'applique aux procédés de collage thermique.
« Comprendre le rôle des interactions papier-encre sur la résistance à la lumière… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/ . Les recherches en physique optique expliquent comment les surfaces mates ou douces au toucher diffusent la lumière et modifient son absorption, ce qui altère la couleur perçue de l’encre . Type de preuve : mécanisme théorique ; type de source : article scientifique. Justification : cause des modifications du profil colorimétrique optique. Note sur la portée : étude de l’interaction entre les couches de polymères et la lumière.
« Guide du pelliculage Soft Touch : la tendance packaging de luxe 2026 », https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOor4Zt4FJiIeHXpC98bXzvpidE3fU42NuXc68yVsvBkfBpHRr9ZI. Données techniques sur la façon dont les films Soft Touch diffusant la lumière réduisent la luminosité des pigments sous-jacents. Preuve : vérification quantitative ; type de source : étude d'optique d'impression ou manuel technique. Supporte : le seuil de 5 % d'assombrissement. Remarque : des variations peuvent survenir en fonction de l'épaisseur du film et du support .
« Modélisation mathématique et stratégies de compensation pour l'impression… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/ . Recommandations professionnelles pour l'impression : utilisation des courbes des logiciels RIP pour ajuster la densité d'encre et compenser les décalages optiques dus aux vernis tactiles. Niveau de preuve : validation de processus ; type de source : guide technique de prépresse. Sujet : méthodologie de correction des couleurs. Précision : spécifique aux flux de production RIP commerciaux.
« [PDF] Épreuve virtuelle dans l'industrie de l'emballage », https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1039&context=grcsp. Pratique courante dans l'industrie : utilisation d'échantillons physiques pour vérifier la variation de couleur finale induite par les films de lamination. Rôle de la preuve : vérification du processus ; type de source : guide d'impression commerciale. Contribue à : la fidélité des couleurs de la marque. Note de portée : compare des échantillons physiques à des approximations numériques .
« Impression plus foncée ou plus claire (densité d'encre ?) », https://printplanet.com/threads/darker-or-brighter-print-ink-density.292745/. Documentation technique sur l'ajustement de la couverture d'encre pour compenser l'absorption de la lumière ou les effets de désaturation causés par les films de lamination. Type de preuve : spécification technique ; source : manuel de l'industrie de l'imprimerie. Objectif : prévenir le délavage des graphismes. Remarque : s'applique particulièrement aux finitions mates ou soft-touch .
« Comprendre les niveaux de dyne : un guide complet… », https://www.brighton-science.com/blog/demystifying-dyne-levels-a-comprehensive-guide . Explication scientifique de la tension superficielle (niveaux de dyne) et de la relation chimique entre l’oxydation de l’encre et l’adhérence du revêtement. Type de preuve : principe scientifique ; type de source : revue scientifique sur les matériaux. Objectif : prévenir l’écaillage du revêtement. Note : cet article porte sur la liaison chimique entre l’encre et le film.
« Couleurs d'accompagnement vs CMJN : différences essentielles expliquées », https://unicopacking.com/en/new/spot-color-vs-process-color.html . La documentation technique sur le fraisage CNC explique que les machines nécessitent des trajectoires d'outils vectorielles, souvent définies par des couleurs d'accompagnement ou des calques spécifiques, et non par des couleurs CMJN . Type de preuve : spécification technique ; source : guide de fabrication industrielle. Permet de comprendre la distinction entre les couleurs d'impression et les instructions machine. Remarque : spécifique aux systèmes de découpe numérique.
« i-cut Production Console (iPC) », https://www.kongsbergsystems.com/en/cutting-systems/software/ipc . Les manuels techniques des tables de découpe CNC précisent que l’automatisation des trajectoires d’outils exige des noms de couleurs d’accompagnement uniques pour distinguer la découpe, le rainage et l’impression. Rôle de la preuve : spécification technique ; type de source : documentation du fabricant. Justifie : l’exigence de couleurs d’accompagnement dans la découpe automatisée. Remarque sur la portée : s’applique à la plupart des systèmes de découpe numérique.
« Impression en tons directs vs quadrichromie », https://www.pantone.com/na/en-us/articles/technical/spot-vs-process-color?srsltid=AfmBOooXIUuJgRDE8bXABl59G0GYKVCtBoTMOeGMtnjqq72IXN-KuUy2. La documentation technique relative aux processeurs d'images raster (RIP) explique que les couleurs quadri CMJN standard sont interprétées comme de l'encre imprimable, tandis que les tons directs peuvent être réservés à des opérations autres que l'impression. Preuve : mécanisme technique ; type de source : documentation logicielle. Cas d'utilisation : défaut d'affichage des traits de découpe en quadrichromie. Remarque : le comportement peut légèrement varier selon le fournisseur du RIP .
« Quelle est la différence entre les couleurs d'accompagnement (PMS) et le CMJN pour… ? », https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Documentation technique issue de manuels de production d'impression expliquant comment les couleurs d'accompagnement sont utilisées pour différencier les tracés de découpe non imprimables de l'encre CMJN imprimable. Type de preuve : spécification technique ; type de source : guide de référence du secteur. Justifie : l'utilisation des couleurs d'accompagnement pour éviter l'impression des lignes de découpe. Remarque sur le champ d'application : s'applique à l'impression offset et numérique commerciale .
« Guide du processus complet de prépresse pour l'emballage », https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Ce guide présente les recommandations sectorielles relatives à l'organisation des fichiers et aux normes de calques utilisées par les services de prépresse pour optimiser la production et réduire les coûts de retouche. Rôle de la preuve : vérification des processus ; type de source : manuel professionnel d'impression. Démontre l'intérêt de l'isolation des calques pour réduire les frais de prépresse. Note sur la portée : axé sur l'efficacité des flux de production d'impression commerciale .
« Découpeuse laser – Découpe laser vectorielle vs raster – NC State College of Design », https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/ . Spécifications de fabrication relatives à l'influence de la continuité du tracé vectoriel et de la suppression des nœuds parasites sur la trajectoire d'outil des découpeuses laser CNC. Rôle de la preuve : validation technique ; type de source : manuel de fabrication. Appuie : l'affirmation selon laquelle les audits de trajectoire améliorent la qualité de la découpe laser. Note de portée : spécifique aux machines de découpe automatisées.



