
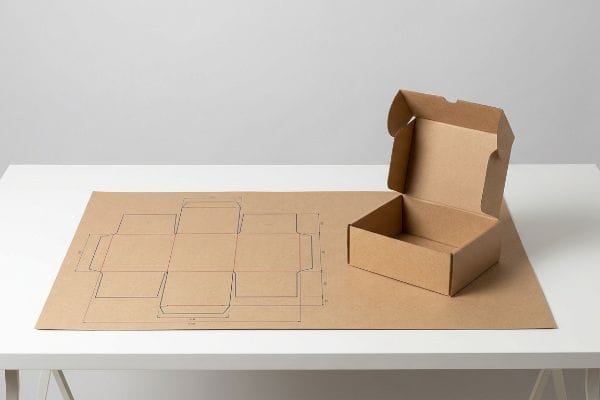
Vous venez de dépenser des milliers d'euros pour une œuvre d'art magnifique, mais sans un tracé de découpe mathématiquement irréprochable, ce design est voué à devenir un désastre structurel sur le lieu de vente.
Les gabarits de découpe sont les plans architecturaux qui définissent comment le carton plat se plie pour former une structure 3D. Ils garantissent un alignement parfait de chaque ligne de découpe et de pliure avec votre visuel, constituant ainsi une limite mathématique indispensable pour éviter les bords mal alignés et les erreurs d'assemblage catastrophiques lors de la production en série.
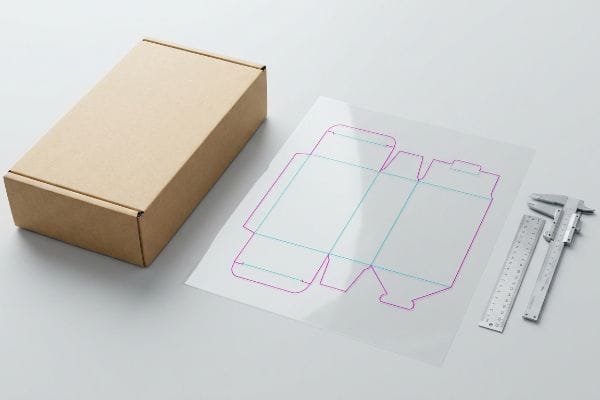
Analysons précisément pourquoi ignorer ces directives structurelles entraîne des réimpressions coûteuses et des remboursements de la part des détaillants.
À quoi sert un tracé de découpe dans un emballage ?
Un modèle numérique ne se contente pas d'indiquer aux concepteurs où placer les logos ; il sert de manuel d'instructions mécaniques précis pour les machines industrielles lourdes.
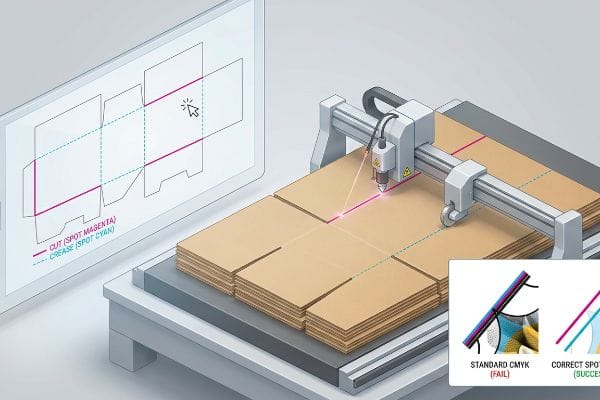
Le but d'un gabarit est de guider les machines de découpe automatisées. En attribuant des couleurs précises à des traits vectoriels spécifiques, ces gabarits dissocient le dessin visuel des actions mécaniques, indiquant au laser exactement où découper et où rainer le carton ondulé.
Mais c'est en traitant ce fichier technique comme une simple couche de conception graphique que la plupart des campagnes commencent à se déliter.
Pourquoi les gabarits de découpe CMJN standard (Cyan, Magenta, Jaune, Noir) échouent-ils ?
Même les concepteurs les plus expérimentés dessinent souvent leurs languettes d'emboîtement et leurs fentes de pliage à l'aide de simples traits d'encre noire¹.Ils supposent que s'ils voient le contour à l'écran, les machines de production comprendront automatiquement comment l'exécuter. Cela crée un décalage important entre l'intention visuelle et la réalisation physique.
Le problème principal réside dans le fait que les tables de découpe automatisées CAO (Conception Assistée par Ordinateur) ne lisent pas l'encre visuelle standard²;elles se basent uniquement sur les noms des couleurs d'accompagnement spécifiques attribuées aux traits vectoriels. Lorsque des fichiers contenant des lignes noires standard sont fournis, le logiciel RIP (Processeur d'Images Raster) de la machine les intègre simplement au calque de l'illustration. Je le constate constamment en atelier : une magnifique pile de cartons lithographiés-laminés sort de la presse avec des contours noirs visibles imprimés directement sur la feuille supérieure, alors qu'aucune découpe physique n'a été effectuée par les lames de fraisage CNC (Commande Numérique par Calculateur). En séparant strictement les couleurs d'accompagnement mécaniques – par exemple, 100 % de magenta pour les découpes et 100 % de cyan pour les rainages³–nous garantissons une prise en main optimale du carton par les lames, préservant ainsi la netteté de votre marquage imprimé et éliminant totalement les frais de retouche manuelle.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation du noir CMJN pour les lignes de découpe | Attribuer des couleurs d'accompagnement absolues aux vecteurs4 | Affichages imprimés sans défaut de coupe |
| Fusion des couches structurelles et artistiques | Isoler les lignes de découpe sur une couche supérieure verrouillée5 | Empêche les lignes de score manquantes |
| Exportation d'images raster plates | Soumettez des modèles PDF vectoriels authentiques6 | Élimine les rejets sur la chaîne de montage |
La séparation préventive des calques évite que votre image de marque ne soit gâchée par des contours noirs visibles et non découpés. Une conversion de traits correcte garantit des bords nets, assurant ainsi une présentation impeccable de votre emballage en rayon, sans aucun retard de retouche.
🛠️ Le bureau d'Harvey : Vous vous demandez si vos tracés vectoriels sont compatibles avec nos lames CNC ? 👉 Demandez une vérification de vos tracés avant usinage ↗ — Accès direct à mon bureau. Zéro spam commercial, promis.
Quelles sont les 5 raisons pour lesquelles l'emballage est important ?
Au-delà du simple fait de contenir un produit physique, un emballage conçu à cet effet doit constituer un outil commercial pleinement intégré, répondant aux exigences strictes des modèles commerciaux de vente au détail.
Les cinq piliers de l'emballage sont la protection du produit, l'alignement précis des prix, la visibilité promotionnelle ciblée, l'optimisation de la logistique de mise en rayon et le respect du timing. La maîtrise de ces mécanismes commerciaux garantit la pérennité de votre présentoir en magasin face aux aléas de la chaîne d'approvisionnement, tout en assurant son intégration harmonieuse dans les écosystèmes et les modèles opérationnels spécifiques des grandes surfaces.
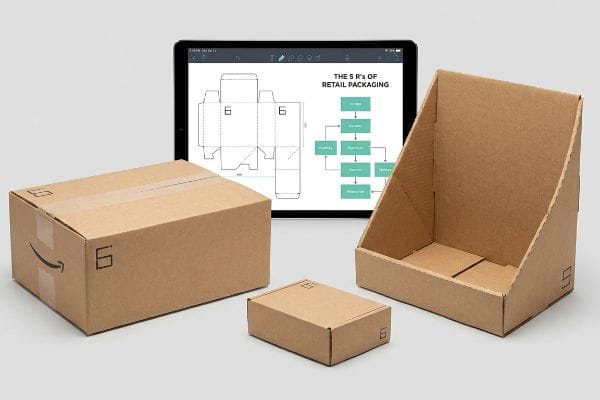
C’est au moment de traduire ces objectifs commerciaux de haut niveau en un morceau de carton plié que se produisent les véritables frictions au sein de la chaîne d’approvisionnement.
Alignement des 5 R avec le merchandising physique
Les équipes marketing tentent souvent de lancer de nouveaux produits sans adapter la conception de leurs emballages aux contraintes du commerce de détail. Elles partent du principe erroné qu'un emballage attrayant se vendra de lui-même, indépendamment des contraintes physiques du magasin. Cette approche incohérente donne lieu à des campagnes visuellement réussies en ligne, mais économiquement incompatibles avec le modèle opérationnel du magasinciblé.
Une question fréquente des acheteurs concerne l'adaptation d'un même design à sept types de points de vente différents, des supérettes aux immenses entrepôts-magasins. En réalité, l'environnement physique impose les contraintes de conception. Installer sans discernement un présentoir standard dans un entrepôt-magasin contrevient aux principes du « bon emplacement » et de la « bonne quantité ». J'ai récemment vu un employé aux prises avec un présentoir trop large pour une tête de gondole standard; le frottement du carton ondulé contre les étagères métalliques a déformé et décollé tout le panneau latéral. En alignant systématiquement la stratégie promotionnelle de votre marque sur les 5 R spécifiques à chaque point de vente ( bon produit, bonne quantité, bon prix, bon moment, bon emplacement ) , nous ajustons mathématiquement les dimensions du gabarit pour une intégration parfaite. Cet alignement proactif évite que le présentoir n'entrave la circulation et réduit considérablement le risque de pénalités de refus coûteuses .
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Sans tenir compte des limites spécifiques de largeur d'allée | Associer les dimensions au cadre des 5 R10 | Garantit la conformité des embouts11 |
| Utiliser une seule taille pour tous les types de magasins | Segmenter les gabarits par catégorie de détaillant | Empêche les rétrofacturations pour allées bloquées12 |
| Surcharger les plateaux avec trop de stock | Calculer la quantité appropriée par niveau de rayonnage | Élimine le broyage des produits lourds |
Je refuse de lancer une campagne physique tant que nous n'aurons pas parfaitement adapté l'implantation structurelle aux spécificités opérationnelles du détaillant. Cet alignement stratégique initial garantit que vos supports génèrent du trafic en magasin au lieu d'accumuler des coûts importants liés aux retours clients.
🛠️ Le bureau d'Harvey : Envoyez-vous systématiquement les mêmes dimensions de rayonnage à une supérette et à un entrepôt-club ? 👉 Téléchargez le guide Retail Matrix ↗ — Téléchargement sécurisé. Ma boîte mail est ouverte si vous avez des questions.
Quels sont les quatre C du design d'emballage ?
Concilier budget et objectifs esthétiques exige un cadre rigoureux qui empêche une variable d'en cannibaliser d'autres pendant la production.
Les quatre C du design d'emballage représentent le coût, le concept, la praticité et la communication. Cette méthodologie stratégique oblige les marques à trouver un équilibre entre le coût des matières premières, l'intégrité structurelle du produit, la fluidité de la chaîne d'approvisionnement et l'impact visuel final, autant d'éléments essentiels pour capter l'attention des consommateurs pressés dans les rayons.
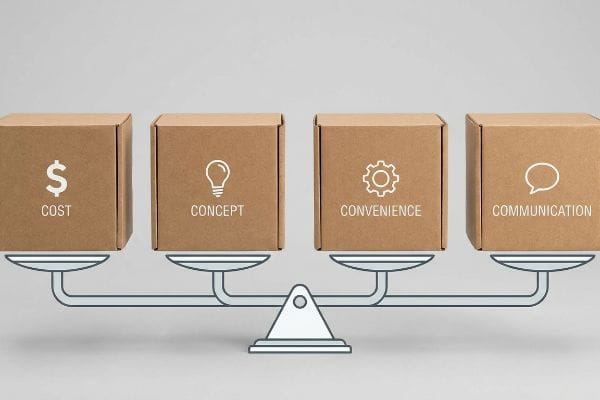
Cependant, les services d'approvisionnement perturbent souvent ce délicat équilibre en isolant un seul de ces piliers.
Le piège du déséquilibre : quand le coût détruit la commodité
Les équipes d'approvisionnement se focalisent souvent exclusivement sur le critère principal du « coût », rognant sur la qualité des panneaux de particules pour réaliser des économies immédiates lors de déploiements importants. Elles croient à tort qu'un substrat moins cher n'aura aucune incidence sur les trois autres piliers stratégiques de la campagne. Cela crée un déséquilibre majeur : le concept physique s'effondre sous le poids réel des palettes .
Imaginez acheter des pneus bas de gamme pour une voiture de sport haute performance : vous faites des économies à la caisse, mais le système entier lâche dès qu’il prend la route. Une règle simple : ne jamais sacrifier la qualité de la matière première pour financer des finitions cosmétiques onéreuses. Lorsque le service des achats opte pour une carte 32ECT (Edge Crush Test) pour économiser quelques centimes, le critère de « facilité d’utilisation » est instantanément anéanti sur la chaîne de conditionnement. J’ai vu des emballeurs tenter de plier ces cartes creuses et bon marché ; le craquement insupportable des cannelures internes qui s’écrasent à la moindre pression les oblige à utiliser du ruban adhésif transparent, peu pratique, pour maintenir le plateau . En liant mathématiquement le coût structurel à la facilité d’utilisation en aval de la chaîne d’approvisionnement et à la garantie d’une communication physique optimale, nous assurons un retour sur investissement positif. Préserver la qualité des cartes garantit un assemblage sans accroc et l’absence de dommages pendant le transport, vous évitant ainsi des pertes catastrophiques.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de la capacité de traitement électronique (ECT) pour économiser quelques centimes | Maintenir les lignes de base structurelles vierges 32ECT14 | Empêche l'écrasement du niveau de base |
| Privilégier le faible coût unitaire au détriment de la main-d'œuvre | Verrous de friction modulaires pré-collés par ingénieur | Réduit le temps d'assemblage de 30 secondes15 |
| Ajout de feuille d'aluminium tout en amincissant le plateau | Utiliser un vernis brillant à haute teneur en solides sur des cannelures robustes16 | Préserve la netteté et l'intégrité des graphismes |
J'exige une évaluation unifiée afin de garantir que les économies réalisées sur les unités brutes n'entraînent pas de coûts logistiques importants. En protégeant rigoureusement le concept physique et la facilité d'assemblage, je veille à ce que votre communication marketing parvienne jusqu'en rayon.
🛠️ Le bureau d'Harvey : Vos économies sur les achats créent-elles insidieusement d'importantes frictions sur la chaîne de production de conditionnement ? 👉 Demandez un audit d'optimisation de la valeur ↗ — Pas de formulaires qui déclenchent des appels commerciaux interminables. Uniquement de la valeur ajoutée.
Comment créer un gabarit de découpe pour un emballage ?
Tracer des lignes sur une toile numérique n'est que le début ; le véritable génie structurel exige une compensation mathématique de l'épaisseur physique du matériau.
La création d'un gabarit pour l'emballage nécessite l'utilisation d'un logiciel paramétrique spécialisé pour définir avec précision les contours de découpe, de pliage et de fond perdu. Les ingénieurs doivent calculer dynamiquement les tolérances de pliage, en appliquant des tolérances mathématiques exactes aux encoches et aux languettes de verrouillage afin de compenser l'épaisseur physique du carton ondulé lors du pliage final.
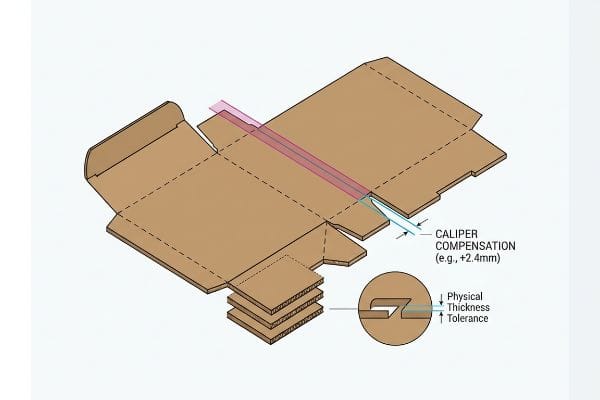
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que le carton plat est forcé de se plier à 90 degrés.
Vérification des faits concernant la « compensation des étriers »
Les graphistes conçoivent souvent des languettes d'emboîtement et des fentes de pliage à la largeur exacte(17) du panneau correspondant, partant du principe qu'un rapport 1:1 est parfaitement adapté à la pratique. Ils traitent le carton ondulé épais comme s'il s'agissait d'une feuille de papier d'imprimante numérique immatérielle ne nécessitant aucun dégagement physique pour fonctionner.
Dans mon atelier, je constate régulièrement que ces calculs théoriques s'effondrent complètement lors des premiers tests sur échantillons blancs. Le problème fondamental est de négliger l'épaisseur physique du substrat cannelé. Lorsqu'un panneau cannelé de type B de 2,79 mm d'épaisseur se plie à 90 degrés, il consomme physiquement de la matière, augmentant ainsi le rayon extérieur du pli. Si la fente de réception du gabarit n'est pas élargie pour compenser mathématiquement cette perte d'épaisseur, les pièces ne s'emboîteront tout simplement pas. Je le vérifie par des contrôles d'interférence rigoureux ; sans compensation, je vois les opérateurs de conditionnement lutter avec acharnement contre la résistance du carton kraft vierge, ce qui entraîne une chute immédiate de 4,8 % du rendement due à des doublures supérieures déchirées et des panneaux de base bombés. J'ai relevé les mesures au micromètre et prouvé qu'il n'était pas nécessaire de repenser tout le mécanisme de verrouillage ; il suffisait d'intégrer une tolérance de pliage extrêmement précise dans le logiciel ArtiosCAD . En imposant cette expansion automatique de fente de 0,09 pouce (2,4 mm), je garantis que le temps d'assemblage du co-emballage diminue de 42 secondes par unité, ce qui permet aux clients d'économiser des milliers de dollars en frais de main-d'œuvre manuelle sur un déploiement de masse standard tout en garantissant que l'écran est parfaitement d'équerre.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des rapports fente-languette de 1:1 | Injecter des tolérances de pliage paramétriques dans CAD20 | Garantit le verrouillage instantané des onglets |
| En négligeant l'épaisseur du matériau ondulé | Mesurer le diamètre physique avant de dessiner21 | Empêche le bombement des panneaux latéraux |
| Forcer les languettes serrées sur la ligne d'emballage | Ajouter des micro-dégagements aux fentes de réception22 | Élimine les bords imprimés déchirés |
Je reconstruis intégralement les fichiers plats fournis par les agences clientes afin d'y intégrer les tolérances de pliage spécifiques. Cette correction mathématique rigoureuse garantit un assemblage sans friction de vos présentoirs pré-remplis et élimine les retards importants liés à la logistique externalisée (3PL).
🛠️ Le bureau d'Harvey : Votre concepteur a-t-il bien calculé le rayon de courbure extérieur précis de votre matériau à cannelure B ? 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai scrupuleusement les calculs avant que vous n'investissiez votre budget dans une production en série.
Conclusion
L'utilisation de gabarits non calibrés, ignorant les dimensions physiques du carton, engendre des frottements importants lors de l'assemblage, déchirant le revêtement supérieur, ralentissant la chaîne d'emballage d'environ 30 % et anéantissant votre marge bénéficiaire. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la vente au détail pour garantir zéro rejet d'impression. Ne laissez plus les tolérances de pliage au hasard : je vous propose un audit gratuit de vos fichiers ↗ afin de détecter les tolérances critiques avant la production en série.
« Guide complet des gabarits de découpe pour l'emballage et l'impression personnalisés – Gentlelever », https://gentlever.com/dielines-for-custom-packaging-and-printing/. Les guides techniques d'emballage expliquent que les lignes noires CMJN sont traitées comme des éléments graphiques d'impression, tandis que les couleurs d'accompagnement sont nécessaires pour déclencher les opérations de découpe ou de rainage mécaniques. Rôle de la preuve : validation technique ; type de source : manuel de prépresse. Contribue à expliquer pourquoi les lignes d'encre standard ne sont pas utilisées comme gabarits de découpe mécaniques. Note relative au champ d'application : s'applique aux processus de découpe automatisés industriels .
« Couleurs d'accompagnement vs CMJN : différences essentielles expliquées », https://unicopacking.com/en/new/spot-color-vs-process-color.html. Vérification technique démontrant que les logiciels de découpe CAO/FAO ignorent les données visuelles CMJN au profit des tracés vectoriels des couleurs d'accompagnement. Rôle de la preuve : validation technique ; type de source : manuel technique ou guide industriel. Argument : nécessité des couleurs d'accompagnement par rapport à l'encre visible. Remarque : le comportement peut varier selon l'éditeur du logiciel .
« Directives graphiques », https://www.delinebox.com/graphic-guidelines/. Confirmation des conventions de couleurs standard de l'industrie utilisées pour désigner différentes actions mécaniques (découpe vs rainage) dans les gabarits de découpe. Rôle de la preuve : vérification des pratiques standard ; type de source : normes de l'industrie de l'imprimerie. Supporte : les attributions de couleurs spécifiques aux actions mécaniques. Note de portée : les normes peuvent être personnalisées par fabricant. ↩
« Quand utiliser les couleurs d'accompagnement dans la conception de vos emballages ? – PopDisplay », https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/ . Vérification de la nécessité des couleurs d'accompagnement pour les machines de découpe automatisées afin de distinguer les tracés de découpe des éléments imprimés. Rôle de la preuve : validation technique ; type de source : manuel de l'industrie de l'imprimerie. Argument : nécessité des couleurs d'accompagnement pour la précision mécanique. Remarque: spécifique aux systèmes de découpe automatisés.
« Guide de préparation de la conception d'emballages : fichiers graphiques, tracés de découpe et fond perdu », https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide . Ce guide explique comment la séparation des lignes structurelles des calques graphiques permet d'éviter les suppressions ou modifications accidentelles lors de la prépresse. Ce guide constitue une bonne pratique de flux de travail et représente un guide technique de conception graphique. Il permet d'isoler les calques pour garantir l'intégrité structurelle. Ce guide se concentre sur les processus de contrôle en amont.
« Conception d'emballages : Graphismes vectoriels pour l'excellence produit – VectoSolve », https://vectosolve.com/blog/vector-graphics-packaging-design . Confirmation que les formats vectoriels constituent la norme industrielle pour la mise à l'échelle et la découpe mécaniques précises, permettant ainsi de prévenir les erreurs sur les chaînes de montage. Rôle de la preuve : norme de processus ; type de source : spécification de fabrication. Conforme à l'exigence de fichiers PDF vectoriels pour les emballages. Remarque concernant le champ d'application : s'applique à la production d'impression professionnelle.
« L’impact des éléments visuels du design d’emballage sur l’achat… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11851823/. Analyse faisant autorité démontrant comment les emballages non standardisés augmentent les coûts de main-d’œuvre et réduisent l’efficacité de l’espace en rayon dans les points de vente. Rôle des preuves : validation économique ; type de source : étude des opérations de vente au détail. Confirme : l’affirmation selon laquelle un mauvais alignement des emballages crée une incompatibilité économique. Note de portée : s’applique aux grandes surfaces et au commerce de détail traditionnel .
« Les 5 R du merchandising de mode : Bon produit, bon prix, bon moment… », https://www.iiad.edu.in/the-circle/what-are-the-5-rs-of-fashion-merchandising/. Brève explication de la manière dont une source de gestion du commerce de détail définit les 5 R comme un cadre fondamental pour l’efficacité de la distribution et du merchandising. Rôle de la preuve : validation conceptuelle ; type de source : norme sectorielle/manuel. Appuie : l’application des 5 R à l’emballage et au placement. Note de portée : recoupe souvent les « 7 R » de la logistique .
« Meilleures pratiques de marchandisage : Conformité », https://www.vanguardpkg.com/merchandising-best-practices-compliance/. Brève explication de la manière dont les manuels de conformité du commerce de détail définissent les amendes pour les présentoirs qui enfreignent les normes de sécurité ou d’agencement des magasins. Rôle de la preuve : confirmation factuelle ; type de source : guide des opérations de vente au détail. Appuie : l’existence de sanctions financières pour une conception d’emballage inadéquate. Note de portée : les sanctions sont généralement spécifiées dans les contrats fournisseurs .
« Définition des 5 P de l’emballage », https://datalase.com/defining-the-5-ps-of-packaging/. Définition du cadre des 5 R appliqué à l’efficacité logistique et d’emballage dans le commerce de détail. Type de preuve : définition conceptuelle ; source : manuel de gestion de la chaîne d’approvisionnement. Appuie : la validité du processus de cartographie. Remarque : l’application de ce cadre peut varier selon les secteurs .
« Le guide ultime des présentoirs de tête de gondole », https://www.greatnortherninstore.com/2025/10/end-cap-display-guide/. Explication des dimensions standard et des règles de placement des présentoirs de tête de gondole afin d'assurer sécurité et visibilité. Type de preuve : spécification technique ; source : manuel de merchandising. Appui : l'intérêt de faire correspondre les dimensions à la structure. Note relative au périmètre : dimensions physiques en point de vente .
« Types d’infractions et sanctions – CalRecycle – CA.gov », https://calrecycle.ca.gov/plastics/rppc/enforcement/. Vérification des politiques des détaillants concernant les sanctions financières (refacturations) imposées aux fournisseurs pour les emballages qui entravent la circulation dans les allées. Rôle de la preuve : vérification factuelle ; type de source : guide de conformité pour la vente au détail. Justifie : le risque associé aux découpes non segmentées. Remarque : les sanctions varient selon le contrat du détaillant .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqTspJNDsvw8TBZ4vNEIBRVgsmjSvyWl7_eIJJbTAthtG_gmCFM. Une source faisant autorité en matière de normes d'emballage en carton ondulé permettrait de vérifier les spécifications de résistance à la charge du carton 32 ECT et les conséquences d'une réduction de la qualité du carton sur l'intégrité structurelle. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Appuie : l'affirmation selon laquelle une réduction de la qualité du carton entraîne un effondrement structurel. Note de portée : se concentre sur la résistance à la compression du carton ondulé .
« Explication des valeurs ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid . Une norme industrielle pour les valeurs du test de résistance à la compression des bords (ECT) dans les emballages en carton ondulé garantit l’intégrité structurelle et prévient l’écrasement. Preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Justifie : la nécessité de maintenir une valeur ECT de 32 pour la stabilité de la couche de base. Remarque : s’applique au carton ondulé.
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Des données comparatives sur les vitesses d'assemblage entre le pliage manuel et les fermetures modulaires à friction démontrent des gains de temps quantifiables par unité. Rôle de la preuve : indicateur de performance ; type de source : étude d'ingénierie industrielle. Appuie : le gain d'efficacité des fermetures pré-encollées. Note de portée : le temps varie selon la taille de l'emballage .
« Types de cannelures pour carton ondulé : A, B, C, E et F », https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. L’analyse technique des types de revêtement sur carton ondulé montre qu’un vernis brillant à haute teneur en solides préserve la qualité d’image sans compromettre l’épaisseur du carton. Domaine de recherche : science des matériaux ; source : guide technique d’impression/revêtement. Argumentaire : utilisation du vernis brillant plutôt que du film métallisé pour une meilleure intégrité structurelle. Précision : étude axée sur les cannelures du carton ondulé .
« Tolérances RSC pour les assembleuses et emballeuses de caisses – AICC Now », https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Les manuels d'ingénierie d'emballage fournissent des formules spécifiques pour calculer la tolérance de pliage et le jeu des rainures pour le carton ondulé afin d'éviter les interférences lors de l'assemblage. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie. Justifie : L'exigence de tolérances non 1:1 dans la conception des languettes/rainures. Remarque sur la portée : Varie selon la qualité du carton et la taille des cannelures .
« Spécifications pour le carton ondulé », https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Vérification de l’épaisseur standard du carton ondulé de type B. Rôle de la preuve : spécification technique ; type de source : norme d’emballage industriel. Éléments justificatifs : l’épaisseur physique du matériau utilisée pour les calculs de tolérance de pliage. Remarque : les dimensions standard de la cannelure B peuvent varier légèrement selon le fabricant .
« Paramètres de pliage de tôle | Tutoriel IronCAD », https://ironcad.academy/tutorial/sheet-metal-bend-settings . Ce document confirme la capacité du logiciel à intégrer l'épaisseur du matériau et les tolérances de pliage dans les gabarits de lignes de pliage. Rôle de la preuve : vérification fonctionnelle ; type de source : documentation technique du logiciel. Supporte : la méthode de mise en œuvre de la compensation structurelle. Remarque concernant la portée : spécifique aux outils de conception paramétrique d'ArtiosCAD.
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Brève explication de la manière dont un manuel d'ingénierie ou de CAO de référence justifie l'utilisation de tolérances de pliage pour compenser la déformation du matériau lors du pliage. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Permet : l'utilisation d'ajustements paramétriques pour un ajustement structurel précis. Note relative au champ d'application : spécifiquement pour les supports pliables .
« Comment mesurer correctement les dimensions d'une boîte ? – PopDisplay », https://popdisplay.me/how-to-correctly-measure-the-dimensions-of-a-box/. Brève explication de la manière dont les normes industrielles relatives aux emballages en carton ondulé spécifient la nécessité de mesurer l'épaisseur du matériau (calibre) afin de prévenir les défauts structurels tels que le cintrage. Rôle de la preuve : norme de procédure ; type de source : manuel industriel. Justifie : nécessité de la mesure du calibre lors de la conception. Note sur la portée : se concentre sur le carton ondulé .
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Explication succincte de la manière dont les directives d'ingénierie des emballages définissent les micro-jeux pour compenser les tolérances de fabrication et prévenir les contraintes ou les déchirures du matériau. Niveau de preuve : spécification technique ; type de source : guide de conception des emballages. Apport : mise en œuvre de jeux pour protéger les bords imprimés. Remarque: s'applique aux lignes d'emballage automatisées à haut volume.



