
Her yeni marka, üstün kaliteyi yansıtan şık bir kutu açma deneyimi ister.
Evet. Zarif tasarımlı özel kutuların üretimi, üst düzey kozmetik kaplamaları yapısal bütünlükle dengelemeyi gerektirir. Bunu, yüksek yoğunluklu oluklu alt tabakalara birinci sınıf litografik laminasyon ve dokunsal kaplamalar uygulayarak başarıyoruz; böylece nihai ambalaj, ağır taşıma sırasında yük kapasitesinden ödün vermeden üstün görsel etki sağlıyor.
Ancak makineler çalışmaya başladığında teoriyi bilmek yeterli olmuyor. Güzel bir dijital görsel ile fiziksel, seri üretilmiş bir kutu arasındaki uçurum, pazarlama bütçelerinin çoğunun boşa gittiği yerdir.
Özel tasarım kutuların yapım maliyeti ne kadar?
Özel baskı fiyatlandırması sadece mürekkep ve kağıt maliyetini belirtmekten ibaret değildir.
Özel kutuların üretim maliyeti, malzeme kalitesine, yapısal mühendislik karmaşıklığına ve kullanılan özel baskı teknolojilerine büyük ölçüde bağlıdır. Yüksek kaliteli kozmetik kaplamalar genellikle birim maliyetlerini artırır ve standart perakende satışlarda karlı bir yatırım getirisi sağlamak için sıkı hacim optimizasyonu ve akıllı üretim toleransları gerektirir.
Ancak, temel fiyatı bir elektronik tablo üzerinde hesaplamak, çoğu satın alma ekibinin körü körüne düştüğü bir tuzaktır.
Kozmetik ürünlerinde bütçe kısıtlaması, kutuların sıkıştırma dayanıklılığını neden yok eder?
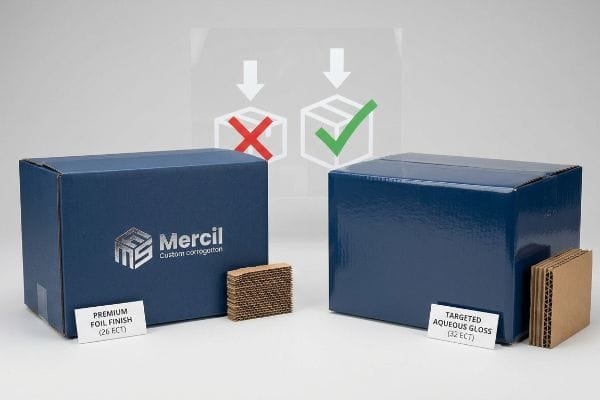
Tecrübeli satın alma ekipleri bile, tam kaplama folyo laminasyon gibi üstün kozmetik kaplamaları, şık kutuları için vazgeçilmez bir pazarlama şartı olarak görürler. Bu yüksek estetik maliyetleri dengelemek ve birim başına hedef fiyatlarına ulaşmak için, fabrikaya gizlice temel oluklu mukavvanın ECT (Kenar Ezilme Testi) derecesini1 sağlam 32'den kırılgan 26'ya düşürme talimatı verirler. Bu, çekirdek oluklarından2, yapısal olarak içi boş, görsel olarak çarpıcı bir ambalaj oluşturur.
Bu sadece teori değil; test sahasında sürekli olarak bununla karşılaşıyorum. Bir spor malzemeleri müşterisi, ucuz bir aracıdan temin edilen şık, kalın folyolu bir okçuluk kutusu tasarımı getirdi ve 26 ECT'lik daha düşük kaliteli kartonun sorunsuz dayanacağını varsaydılar. İlk teknik özellik sayfasına güvenmekte tamamen yanılmıştım. Şirket içi TAPPI T811 değerlendirmemsırasında³, taban titreşim tablasında 112,5 lbs (51,02 kg) ağırlıkta kırıldı ve standart üst yükler altında felaket bir BCT (Kutu Sıkıştırma Testi) ezilmesine neden oldu. Yapısal tasarımı hemen değiştirdim. Şık görünümü elde etmek için pahalı kalın folyo filmlere güvenmek yerine, malzemeyi tekrar 32 ECT standardına⁴yükselttim ve yüksek katı içerikli parlak sulu kaplamalar kullanarak istenen üstün yansımayı elde ettim. Pahalı folyoyu hedefli sulu parlaklıkla değiştirerek, dinamik sıkıştırma dayanımını tamamen geri kazandırdım ve ana kartonların çift katlı okyanus taşımacılığına dayanmasını sağlarken, birim başına malzeme maliyetlerini yaklaşık %12 oranında azalttım.
| Maliyet Optimizasyon Stratejisi | Fiziksel Sonuç | Finansal yatırım getirisi |
|---|---|---|
| Tam folyo laminasyonun çıkarılması | Yapısal ECT düşüşünü ortadan kaldırır | Birim malzeme maliyetini düşürür |
| Virgin 32 ECT'ye yükseltme | Ağır dinamik yük taşıma kapasitesini geri kazandırır | Nakliye hasarı nedeniyle oluşabilecek geri ödeme taleplerini önler |
| Hedeflenen sulu parlaklık uygulaması | Üst düzey, zarif bir yansıma sunar | Üstün marka değerini korur |
Sadece estetik şişkinliği finanse etmek için yapısal levha kalitesini düşürmeyi reddediyorum. Pahalı filmleri akıllı sıvı kaplamalarla değiştirerek hem üst düzey estetiği hem de hasarsız nakliye güvenliğini garanti ediyorum.
🛠️ Harvey'nin Masası: Parlak folyo kaplama için farkında olmadan kutunuzun sıkıştırma dayanıklılığından ödün mü veriyorsunuz? 👉 Ambalaj Maliyetinizi Denetleyin ↗ — Her yapısal dosyayı 24 saat içinde kişisel olarak inceliyorum.
Kendi özel kutularımı nasıl yapabilirim?
Kendi premium ambalajınızı tasarlamak, 2 boyutlu çizimlerin gerçek hayatta bükülmediğini fark edene kadar size güç veriyormuş gibi hissettiriyor.
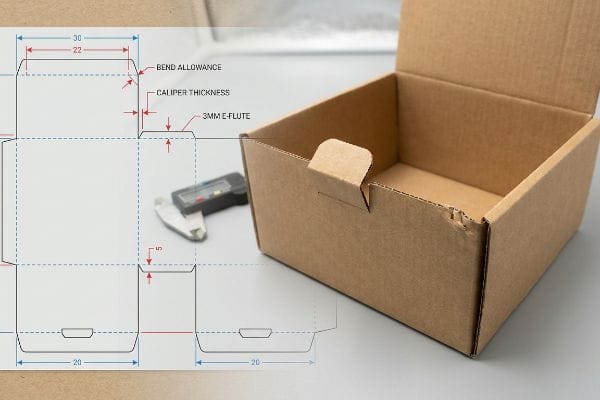
Özel kutular üretmek, hassas üç boyutlu yapılar tasarlamak için parametrik CAD (Bilgisayar Destekli Tasarım) yazılımı kullanmayı gerektirir. Doğru bükme payları oluşturmak ve birbirine kenetlenen tırnakların ve katlama yuvalarının dış baskılı astarı yırtmadan sorunsuz bir şekilde birleşmesini sağlamak için oluklu alt tabakanın fiziksel kalınlığını matematiksel olarak hesaplamanız gerekir.
Ancak, temel fizik kurallarını göz ardı ederseniz, düz ekrandan katlanmış kartona geçiş son derece acımasızdır.
2B Tasarımda Kaliper Telafisi Kör Noktası
Standart vektör yazılımında güzel bir kesim çizgisi çizip doğrudan CNC (Bilgisayar Sayısal Kontrol) kesim tablasına gönderebileceğiniz yönünde süregelen bir efsane var. Tasarımcılar genellikle birbirine kenetlenen tırnakları ve katlama yuvalarını eşleşen panelin tam genişliğinde oluştururlar, ancak katlanmış oluklu mukavvanın fiziksel kalınlığını hesaplamayı tamamen ihmal ederler. 3 mm (0,11 inç) kalınlığındaki B-oluklu panel5 90 derece katlandığında, fiziksel malzeme tüketir; bu da 1:1 yuvanın anında çok dar hale gelmesi6.
Bu sadece teori değil; müşteriler kendi yapısal mühendisliklerini yapmaya çalıştıklarında test alanında da bununla karşılaşıyorum. Üst düzey bir av giyim markası, titizlikle çizilmiş bir düz paket tasarımı gönderdi ve ilk başta standart kalıp kesme toleranslarının montajı mümkün kılacağını varsaydım. Tamamen yanılmıştım. Montaj hattında, 3 mm (0,11 inç) E-oluklu karton7 katlamaya şiddetle direndi ve birbirine kenetlenen tırnaklar yan panelleri ciddi şekilde bükerek zarif üst tabakayı tamamen yırttı. Ajansın hazırladığı tasarımı çöpe atmak ve hesaplamaları sıfırdan yapmak zorunda kaldım. Parametrik tasarım kullanarak, her bir katlamaya otomatik olarak sıkı bir kaliper telafi algoritması8 uyguladım ve belirli kağıt partisinin tam bükülme yarıçapını hesaba katmak için alıcı yuvaları yapay olarak genişlettim. Bu 1,5 mm (0,05 inç) yuva toleransı ayarlamasını uygulayarak, ortak paketleme montaj süresinin birim başına 35 saniye azalmasını sağladım, müşterilerin binlerce dolarlık manuel işçilik ücretinden tasarruf etmelerini ve yırtılmış grafiklerin önlenmesini sağladım.
| Yapısal Yeniden Tasarım | Fiziksel Sonuç | Finansal yatırım getirisi |
|---|---|---|
| Levha çapının tam olarak hesaplanması9 | 90 derecelik katlama kalınlığını hesaba katar | Yırtılmış grafik astarlarını ortadan kaldırır |
| Genişleyen alıcı yuvaları10 | Katlama sırasında sürtünme kilitlerini kırar | Montaj süresini hızla kısaltır |
| Parametrik CAD algoritmalarının uygulanması11 | Birbirine kenetlenen tırnakların mükemmel kare şeklinde olmasını sağlar | Pahalı manuel yeniden işleme ihtiyacını ortadan kaldırır |
Üç boyutlu yapısal bir problem için düz iki boyutlu vektör dosyalarına asla güvenmem. Kalıp çizgisine tam bükülme payını matematiksel olarak tasarlayarak, her bir premium kutu için sürtünmesiz, yırtılma olmayan bir montaj sağlıyorum.
🛠️ Harvey'nin Masası: Grafik tasarımcınız, katlanmış B-oluklu kartonun fiziksel kalınlığını kalıp çizgisinde hesaba kattı mı? 👉 3B CAD Denetimi Talep Edin ↗ — %100 gizli. Yayınlanmamış perakende tasarımlarınız benimle güvende.
Üzerinde desenler bulunan bir kutuyu gönderebilir misiniz?
Markalı ana karton kutu sevkiyatı, büyüyen bir işletme için en büyük pazarlama gücüdür.
Evet. Üzerinde tasarım bulunan bir kutunun sevkiyatı, yüksek çözünürlüklü litografik laminasyon veya UV (ultraviyole) dijital baskının doğrudan sağlam, taşıma sınıfı oluklu mukavva malzemelere uygulanmasını içerir. Bu, dış yüzeydeki marka logosunun canlı ve bozulmamış kalmasını sağlarken, altta yatan yapısal geometri de karmaşık tedarik zinciri lojistiği sırasında kinetik darbeleri güvenli bir şekilde emer.
Ancak otomatik fabrika üretiminde bu kusursuz görsel estetiği korumak mekanik bir kabustur.
Standart baskı kenar boşlukları neden zarif kenarları bozar?
Deneyimli tasarımcılar bile, baskı kenar boşluklarını ayarlarken laminasyon işleminin mekanik değişkenliğini sıklıkla göz ardı ederler. Genellikle, şık oluklu mukavva teşhir dosyalarına, kenarları sorunsuz bir şekilde saracağını varsayarak, standart ticari baskı taşma payı olan 0,125 inç (3,17 mm) uygularlar. Bununla birlikte, baskılı üst tabakaların kalın oluklu mukavvalara yapıştırılması, otomatik montaj sırasında doğal olarak daha geniş bir mekanik kaymayı;standart dar taşma payının tamamen yetersiz olduğu anlamına gelir.
Bu sadece teori değil; bunu büyük bir lansmanda acı bir şekilde öğrendim. 2022'de, baş ambalaj mühendisim Mark'tan, birinci sınıf bir arbalet lansmanı için şık, mat siyah bir kargo kutusunun üretimini hızlandırmasını istedim. Ajansın standart 3 mm (0,11 inç) taşma çizgisine bağlı kalarak mürekkep ve zamandan tasarruf edebileceğimi düşündüm. Üç gün sonra üretim katında, litografi laminasyon makinesinin her katlanmış kenar boyunca açıkta kalan ham kahverengi karton parçalarıyla yüzlerce üniteyi ürettiğini izledim. Kuruyan su bazlı PVA (Polivinil Asetat) tutkalınıniğrenç havayı doldururken, mekanik kaymanın tüm partinin birinci sınıf estetiğini mahvettiğini fark ettim. Hemen hattı durdurdum ve doğrudan baskı öncesi terminaline koştum. Sanat eserinin arka planlarını zorla genişlettim ve en az 0,5 inç (12,7 mm) taşma payı14 kıldım. Bu devasa taşma payı ayarlaması sadece kahverengi kenarların görünmesini engellemekle kalmadı; dahili kalite kontrol ret oranımı tamamen ortadan kaldırdı, müşterinin görsel olarak kusurlu kutuları göndermesini önledi ve 4.500 dolarlık acil yeniden baskı ihtiyacını ortadan kaldırdı.
| Baskı Öncesi Kalibrasyon | Fiziksel Sonuç | Finansal yatırım getirisi |
|---|---|---|
| 0,5 inç taşma payı zorunluluğu 15 | Otomatik litografik laminasyon kaymasını kapsar 16 | Maliyetli görsel kusur redlerini önler |
| Baskı öncesi grafik tasarım uzantısının uygulanması | Grafikleri kenarların etrafına tamamen sarar | Acil yeniden basım ücretlerini ortadan kaldırır |
| Ağır hizmet tipi PVA yapıştırıcı kullanılarak 17 | Üst tabakayı testliner'a sabitler | Üstün marka estetiğini güvence altına alır |
Standart ticari baskı kenar boşluklarının oluklu mukavva baskı öncesi kurallarımı belirlemesine asla izin vermem. Geniş bir güvenlik payı tasarlayarak, makine kaymasından bağımsız olarak, şık grafiklerinizin her açık kenarı tamamen sarmasını garanti ediyorum.
🛠️ Harvey'nin Masası: Mevcut fabrikanızın standart ticari taşma payı mı yoksa gerçek oluklu mukavva litografi kenar boşluğu mu kullandığını biliyor musunuz? 👉 Baskı Öncesi Dosya Kontrolü Alın ↗ — Arada hesap yöneticisi yok. Doğrudan yapı mühendisleriyle görüşüyorsunuz.
Tasarımcılar Ambalaj Tasarımı İçin Ne Kadar Ücret Talep Ediyor?
Lüks bir kutu açma deneyimi hedeflendiğinde, üst düzey tasarım hizmetlerine yatırım yapmak haklı bir tercih gibi görünüyor.
Tasarımcıların ambalaj tasarımı için talep ettikleri ücret, yapısal karmaşıklığa, grafik tasarımına ve üretim hazırlığına bağlı olarak değişir. Serbest çalışanlar temel görsel konseptler için birkaç yüz dolar talep edebilirken, profesyonel yapı mühendisleri yük taşıma toleranslarını matematiksel olarak doğrulamak ve seri üretim sırasında felaket niteliğindeki arızaları önlemek için daha yüksek ücretler alırlar.
Ancak güzel bir tasarım için yüksek fiyat ödemek, estetik özellikler kutuyu fiziksel olarak tahrip ediyorsa hiçbir anlam ifade etmez.
3D Kabartma Baskısının Yük Taşıyan Katlama Noktalarında Patlama Etkisi
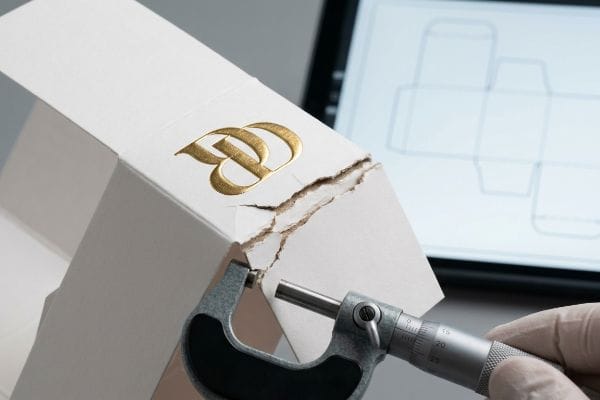
Tasarımcılar, yüksek tasarım ücretlerini haklı çıkarmak için sıklıkla birinci sınıf ambalajlarda yoğun 3D folyo kabartma işlemi talep ederler ve bunun düz folyo baskı ile tamamen aynı şekilde davrandığını varsayarlar. Ancak gerçek kabartma, ham karton liflerini agresif bir şekilde geren ve incelterek yükseltilmiş dokular oluşturan erkek-dişi kalıplar18 . Bir ajans tasarımcısı, derin bir 3D kabartmayı doğrudan kritik bir yük taşıyan yapısal kıvrımın üzerine veya yakınına yerleştirirse, farkında olmadan büyük bir çift gerilme bölgesi19.
Bu sadece teori değil; pahalı ajans konseptlerini değerlendirirken test alanında da bununla karşılaşıyorum. Butik bir kozmetik kutusu için yüksek ücretli bir tasarımcının prototipinin üst tabakasını yırttım ve hemen başparmağımın altında tozlu, yıpranmış kağıt liflerinin koptuğunu hissettim. İlk başta, standart katlama basıncının suçlu olduğunu düşündüm, ancak tamamen yanılmıştım. Derin logo kabartması tam olarak ana köşe katlamasına yerleştirilmişti ve bu da yapısal olarak tükenmiş liflerin otomatik makine katlaması sırasında şiddetli bir şekilde kopmasına ve patlamasına neden oluyordu. Mikrometre ölçümlerini aldım ve birinci sınıf alt tabakayı değiştirmem gerekmediğini, sadece dokuyu matematiksel olarak kaydırmam gerektiğini kanıtladım. CAD yazılımımda katı bir kabartma dışlama bölgesi oluşturdum, tüm derin 3B dokuları ana yapısal katlamalardan 0,25 inç (6,35 mm) uzağa taşıdım ve kağıt lifi gerilimini dinamik olarak kontrol etmek için özel polimer matris kanalları kullandım . Bu hassas uzamsal kaydırmayı uygulayarak, kutu köşelerinin üstten yüklemeli sıkıştırma altında tamamen sağlam kalmasını sağladım, yapısal patlamaları tamamen ortadan kaldırdım ve müşteriyi otomatik paketleme hattında %40'lık yıkıcı bir kayıp oranından kurtardım.
| Yapısal Toleranslar | Fiziksel Sonuç | Finansal yatırım getirisi |
|---|---|---|
| Katlama yerlerinden 3 boyutlu kabartmanın kaydırılması | Karton liflerinin gerilmesini önler22 | Otomatik katlama kaynaklı patlamaları ortadan kaldırır |
| Polimer katlama matrisinin kullanılması23 | Kalıp kesme işlemi sırasında gerilimi kontrol eder | Ana kartonun sıkıştırılmasını korur |
| CAD dışlama bölgelerinin uygulanması24 | Kozmetik stresi yapısal etkilerden izole eder | Üretim hatlarındaki büyük kayıpları önler |
Estetik bir tasarım tercihinin, taşıyıcı bir köşenin yapısal bütünlüğünü tehlikeye atmasına asla izin vermem. Kabartma gerilimini matematiksel olarak izole ederek, kutunun hem zarif estetiğini hem de fiziksel dayanıklılığını koruyorum.
🛠️ Harvey'nin Masası: Pahalı ambalaj tasarımcınız, yapısal katlama çizgilerinin üzerine doğrudan derin 3D dokular mı yerleştiriyor? 👉 3D Gerilim Simülasyonu Talep Edin ↗ — Her yapısal dosyayı 24 saat içinde şahsen inceliyorum.
Çözüm
Gizlice kartonunuzu 26 ECT'ye düşürerek ağır folyo kullanımını karşılayan bir bütçe aracısı seçebilirsiniz, ancak bu yapısal olarak içi boş ana kartonlar nemli bir kargo konteynerinde çöktüğünde, ortaya çıkan ezilmiş envanter projenizin kar marjını tamamen yok edecektir. Sadece geçen ay, yapısal denetimim 3 markanın 10.000 dolardan fazla hurda envanter ve perakendeci iadesinden kaçınmasına yardımcı oldu. Kırılgan, aşırı mühendislik ürünü tasarımlara pazarlama bütçenizi harcamayı bırakın ve çarpıcı estetik ve acımasız dayanıklılık garantisi için bir sonraki özel lansmanınızı şahsen tasarlamama izin verin ↗
"ECT Derecelendirmeleri Açıklaması: Oluklu Mukavva Ambalajınız İçin Ne Anlama Geliyor?", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Yetkili ambalaj standartları, Kenar Ezilme Testi (ECT) derecelendirmesinin oluklu mukavvanın istifleme mukavemetini nasıl ölçtüğünü ve bu değerdeki bir azalmanın yapısal bütünlüğün azalmasıyla nasıl ilişkili olduğunu açıklamaktadır. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı; Destekler: ECT derecelendirmesinin düşürülmesinin kutuyu zayıflattığı iddiası. Kapsam notu: oluklu mukavva ölçütleriyle sınırlıdır. ↩
"IPST'de oluklu mukavva kenarı üzerine yapılan son çalışmaların genel bakışı…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Teknik üretim kılavuzları, oluklu mukavvanın temel ağırlığının veya lif yoğunluğunun azaltılmasıyla daha düşük ECT değerlerinin nasıl elde edildiğini ayrıntılı olarak açıklamaktadır. Kanıt rolü: nedensel mekanizma; kaynak türü: üretim kılavuzu; Destekler: malzeme sınıfının düşürülmesinin çekirdekteki lif yoğunluğunu azalttığı iddiasını destekler. Kapsam notu: özellikle oluklu mukavva yapımına uygulanabilir. ↩
"Kenar ezilme test yöntemleri ve kutu sıkıştırması…", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. TAPPI T811 standardının, laboratuvar ortamında oluklu mukavvanın mukavemetini veya sıkıştırmasını değerlendirmek için uygun metodoloji olduğunun doğrulanması. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri standardı. Destekler: Bahsedilen test prosedürünün geçerliliği. Kapsam notu: T811'in kutu sıkıştırmasına uygulanabilirliğine odaklanılmıştır. ↩
"Oluklu Karton Mukavemet Kılavuzu: Oluk Sınıfları, ECT Değerleri ve Duvar Kalınlığı…", https://anchorbox.com/corrugated-box-strength/. Sıkıştırma mukavemetindeki artışı doğrulamak için 26 ve 32 Kenar Ezilme Testi (ECT) değerleri arasındaki yük taşıma kapasitelerinin teknik karşılaştırması. Kanıt rolü: teknik kıyaslama; kaynak türü: malzeme spesifikasyon sayfası. Desteklediği: ECT değerlerinin yükseltilmesinin yapısal bütünlüğü geri kazandırdığı iddiası. Kapsam notu: Standart oluklu mukavva değerleri. ↩
"Oluklu Mukavva ve Malzeme Sınıfları | 30.06.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-flüt oluklu mukavva için endüstri standardı kalınlığının doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: endüstri standartları kılavuzu. Destekler: malzeme kalınlığı sabitleri. Kapsam notu: Kalınlık üreticiye göre biraz değişebilir. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Katlanmış oluklu mukavva alt tabakalarda malzeme yer değiştirmesinin ve eğilme paylarının gerekliliğinin mühendislik açıklaması. Kanıt rolü: mekanik prensip; kaynak türü: ambalaj mühendisliği ders kitabı. Destekler: kumpas telafisi gereksinimi. Kapsam notu: Özellikle katlama toleranslarına uygulanır. ↩
"Karton Kalınlık Kılavuzu – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Bahsedilen karton kalınlığının teknik doğruluğunu sağlamak için standart E-flüt kumpas ölçümlerinin doğrulanması. Kanıt rolü: teknik özellik; kaynak türü: endüstri standardı. Destekler: malzeme kalınlığı iddiası. Kapsam notu: tipik E-flüt daha incedir, bu da özel veya standart olmayan bir alt tabakayı düşündürmektedir. ↩
"Çift Duvarlı Oluklu Mukavva Ambalajının Optimal Tasarımı – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Parametrik CAD yazılımının, doğru katlamayı sağlamak için malzeme kalınlığına göre boyutları nasıl ayarladığının teknik açıklaması. Kanıt rolü: teknik süreç; kaynak türü: mühendislik kılavuzu. Destekler: montaj sorunlarını çözmek için yazılım kullanımı. Kapsam notu: özellikle oluklu mukavva alt tabakalara uygulanır. ↩
"Analog ve Dijital Katlama Çizgilerinin Mekanik Üzerindeki Etkisi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. 90 derecelik bükümlerde katlama kaybını telafi etmek için malzeme kalınlığı (kalibre) hesaplamalarının nasıl kullanıldığının doğrulanması. Kanıt rolü: Teknik doğrulama; kaynak türü: Ambalaj mühendisliği el kitabı. Destekler: 2B tasarımda kalibre telafisinin gerekliliği. Kapsam notu: Oluklu ve sert karton malzemeler için geçerlidir. ↩
"Kağıt Ambalaj Yapısal Tasarım Kılavuzu", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Katlama işlemi sırasında yuva toleransları ile sürtünme kilitlerinin azaltılması arasındaki ilişkinin açıklaması. Kanıt rolü: Proses optimizasyonu; kaynak türü: Endüstriyel tasarım kılavuzu. Destekler: Yuva genişliğinin montaj hızına etkisi. Kapsam notu: Kilitli tırnak ve yuva mekanizmalarına özgüdür. ↩
"Taşıma sırasında dayanıklılık için yenilikçi tasarıma sahip oluklu mukavva ambalajı...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Parametrik modellemenin, boyut değişikliklerinden bağımsız olarak kare kilitli tırnakları sağlamak için geometrik kısıtlamaları nasıl koruduğuna dair teknik kanıt. Kanıt rolü: Metodoloji doğrulaması; kaynak türü: CAD yazılımı teknik dokümantasyonu. Destekler: Hassasiyet için parametrik tasarım kullanımı. Kapsam notu: Otomatik yapısal yerleşim ayarlamasına odaklanır. ↩
"Litografik laminasyon, toner kutularına gelişmiş bir görüntü kazandırır", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Baskılı levhaların oluklu mukavva alt tabakalara montajı sırasında oluşan kayıt toleranslarını ve mekanik kaymaları açıklayan teknik doküman. Kanıt rolü: teknik doğrulama; kaynak türü: ambalaj mühendisliği kılavuzu. Destekler: litografik laminasyonda genişletilmiş taşma kenar boşluklarının gerekliliği. Kapsam notu: otomatik montaj ekipmanına özgü. ↩
"Litografik Lamine Ambalaj ve Tek Yüzlü Ambalajı Anlamak…", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Baskılı levhaların oluklu mukavvaya yapıştırılması için litografik laminasyon işleminde kullanılan standart bir yapıştırıcı olarak Polivinil Asetatın (PVA) doğrulanması. Kanıt rolü: teknik doğrulama; kaynak türü: üretim veya ambalaj endüstrisi kılavuzu. Destekler: laminasyonda kullanılan kimyasalların teknik doğruluğu. Kapsam notu: özellikle su bazlı yapıştırıcılar için. ↩
"Litografik Laminasyon", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Mekanik kaymayı azaltmak ve kenarlarda açıkta kalan karton (çapaklanma) oluşmasını önlemek için litografik laminasyonda endüstri standardı taşma kenar boşluklarının oluşturulması. Kanıt rolü: teknik şartname; kaynak türü: baskı öncesi veya ambalaj tasarım kılavuzu. Destekler: laminasyon kayması için daha büyük kenar boşluklarının gerekli olduğu iddiası. Kapsam notu: özellikle üst düzey markalı ana kartonlar için. ↩
"Litografik Laminasyon", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Yetkili bir ambalaj tasarım kılavuzu, makine varyansını telafi etmek için 0,5 inçlik bir taşma payının standart bir teknik gereklilik olduğunu doğrular. Kanıt rolü: teknik özellik; kaynak türü: endüstri kılavuzu. Destekler: doğru baskı hizalaması. Kapsam notu: büyük formatlı laminasyona özgü. ↩
"Litografik laminasyonlu Mikroflute – MM Group", https://mm.group/packaging/technologies/lamination/. Teknik üretim dokümantasyonu, baskılı levhaların oluklu mukavvaya yapıştırılması sırasında meydana gelen mekanik sapmayı veya 'kaymayı' açıklamaktadır. Kanıt rolü: süreç doğrulaması; kaynak türü: mühendislik kılavuzu. Destekler: taşma payı gereksinimi. Kapsam notu: otomatik üretim hatlarına atıfta bulunur. ↩
"Oluklu Karton Yapıştırıcıları", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Malzeme güvenliği ve teknik veri sayfaları, PVA yapıştırıcısının litografik laminasyonda baskılı astarların testliner kartona sabitlenmesindeki rolünü doğrulamaktadır. Kanıt rolü: malzeme spesifikasyonu; kaynak türü: teknik veri sayfası. Destekler: markalı kutuların yapısal yapıştırılması. Kapsam notu: PVA bazlı yapıştırmaya odaklanmaktadır. ↩
"Kabartma Basıncının Mekanik ve Yumuşaklık Üzerindeki Etkisi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Yetkili bir dış kaynağın bu iddiayı nasıl desteklediğine dair kısa açıklama. Kanıt rolü: Teknik doğrulama; kaynak türü: Üretim kılavuzu. Desteklediği: Kağıtta kabartmalı dokular oluşturmanın mekanik süreci. Kapsam notu: Endüstriyel karton kabartma işlemine uygulanır. ↩
"Kabartma ve Çukurlaştırma İşlemi Adımları – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Yetkili bir dış kaynağın bu iddiayı nasıl desteklediğine dair kısa açıklama. Kanıt rolü: Yapısal doğrulama; kaynak türü: Ambalaj mühendisliği kılavuzu. Desteklediği: Kabartmanın yapısal katlamalarla çakışması durumunda malzeme arızası riski. Kapsam notu: Seri üretimde malzeme yorgunluğuna odaklanmaktadır. ↩
"Kabartma", https://mm.group/packaging/technologies/embossing/. Yapısal ambalajlarda lif kırılmasını önlemek için kabartma dışlama bölgelerine ilişkin endüstri standartlarının kısa açıklaması. Kanıt rolü: teknik doğrulama; kaynak türü: ambalaj mühendisliği el kitabı. Destekler: yapısal bütünlüğü korumak için gereken belirli uzamsal kayma. Kapsam notu: alt tabaka GSM'sine bağlı olarak değişebilir. ↩
"Filament Sarımı Sırasında Elyaf Geriliminin Etkisi...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Yüksek gerilimli ambalaj alanlarında selüloz liflerini stabilize etmek için polimer bazlı kaplamaların veya yapıların kullanımının teknik doğrulaması. Kanıt rolü: teknik kanıt; kaynak türü: malzeme bilimi dergisi. Destekler: yapısal patlamaları ortadan kaldırmak için kullanılan yöntem. Kapsam notu: gelişmiş katkı maddesi veya kimyasal işlemlere uygulanır. ↩
"Ultrasoundun karton üzerindeki kabartma sonuçlarına etkisi", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Kabartmaların kıvrımlardan uzaklaştırılmasının lif kopmasını nasıl önlediğini açıklayan yapısal ambalaj tasarımı üzerine teknik doküman. Kanıt rolü: teknik doğrulama; kaynak türü: mühendislik el kitabı. Destekler: kabartmalı katlamaların mekanik bütünlüğü. Kapsam notu: karton alt tabakalara özgü. ↩
"Metal Matris vs. Plastik Matris – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Malzeme gerilimini düzenlemek için polimer matrislerin kullanımını açıklayan kalıp kesme aletleri için endüstri standartları. Kanıt rolü: teknik şartname; kaynak türü: üretim kılavuzu. Destekler: kalıp kesme geriliminin kontrolü. Kapsam notu: yüksek hacimli ambalaj üretimine uygulanır. ↩
"Güç Sütunları: Ambalaj Tasarımınızda Yapısal Bütünlüğün Sağlanması...", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. CAD'de estetik unsurları taşıyıcı yapılardan ayırmak için dışlama bölgelerinin uygulanmasını detaylandıran profesyonel tasarım kılavuzları. Kanıt rolü: en iyi uygulama doğrulaması; kaynak türü: tasarım kılavuzu. Destekler: estetik gerilimin izolasyonu. Kapsam notu: otomatik üretim ortamlarına odaklanmıştır. ↩



