PAS: Ambalaj dokuları monitörde muhteşem görünür, ancak kağıt liflerinin fiziksel sınırlarını anlamamak, perakende teşhir standınızın yapısal bütünlüğünü hızla bozabilir.
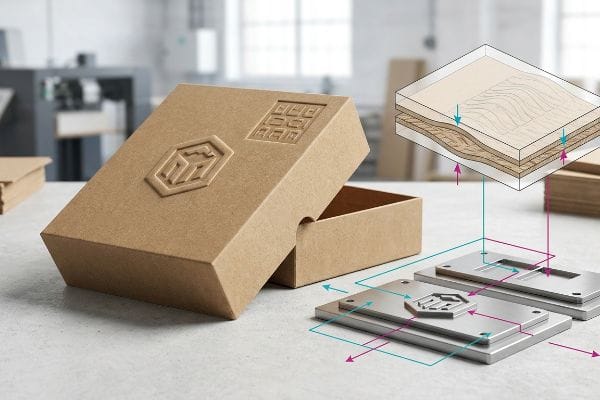
Kabartma ve oyma işlemleri, özel erkek ve dişi metal kalıplar oluşturmayı, ham kartona hesaplanmış basınç uygulamayı ve selüloz liflerini kalıcı olarak değiştirmeyi içerir. Kabartma, 3 boyutlu bir etki için malzemeyi dışa doğru yükseltirken, oyma işlemi ise yapısal olukları yoğunlaştırmak için alt tabakayı içe doğru sıkıştırır.
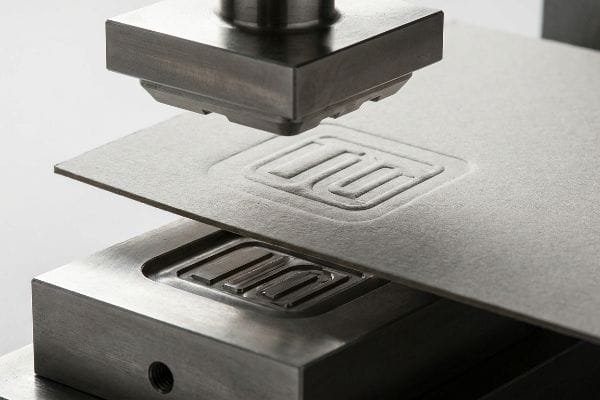
Teorik tanımları bilmek bir şeydir, ancak bu lüks dokunsal hissi, tahtayı ezmeden ağır hizmet tipi bir test tahtasına aktarmak, sıkı bir mekanik disiplin gerektirir.
Kabartma ve oyma işlemi nedir?
Birçok marka ekibi, bu iki üstün kaplama seçeneğini birbirinin yerine kullanılabilen estetik tercihler olarak ele alıyor ve fiziksel ambalaj malzemelerini işleme biçimlerindeki büyük farkı göz ardı ediyor.
Kabartma ve çukurlaştırma işlemi, eşleşen metal kalıplar kullanılarak kağıt liflerini mekanik olarak yeniden şekillendirir. Kabartma, dış astar kartonunu agresif bir şekilde dışarı doğru gererek yükseltilmiş bir tepe oluştururken, çukurlaştırma ise kalıbı malzemenin içine doğru aşağıya doğru iterek iç oluklu olukları fiziksel olarak yoğunlaştırıp katı, sıkıştırılmış bir blok haline getirir.
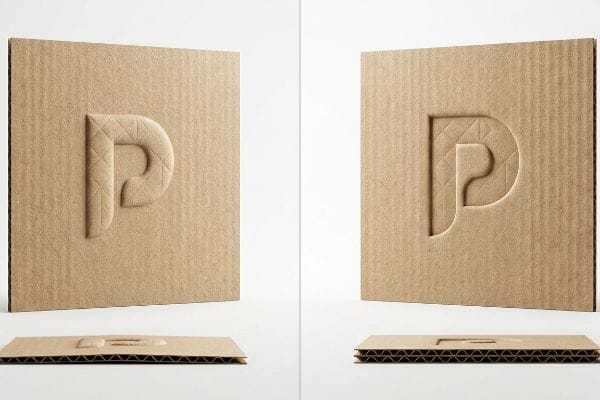
Görsel fark açıkça ortada, ancak tanıtım kampanyalarının başarılı olup olmayacağı, yapısal levha üzerindeki fiziksel etkiyle belirleniyor.
Dokunsal Ambalajın Fiziksel Maliyeti
Genç tasarımcılar genellikle standart ambalaj şablonlarına gelişigüzel dokunsal dokular eklerler. Bilgisayar ekranında üç boyutlu bir etki yaratmanın , orijinal yük taşıma gücünden ödün vermeden sert oluklu mukavvaya sorunsuz bir şekilde aktarılabileceğini varsayarlar¹ .
Müşterinin perakende PDQ (Ürün Teşhir Tepsisi) tepsisinin ön kenarına büyük bir dışa doğru kabartma talep etmesi durumunda tam olarak bu hatayı görüyorum. Metal kalıp, estetik bir tepe oluşturmak için üst kağıt astarı şiddetle dışa doğru gerer ve ham lifleri kırılma noktasına kadar inceltir. Bir keresinde bir mağaza görevlisinin bu sözde premium tepsilerden birine ağır şampuan şişeleri yerleştirdiğini izledim; inceltilmiş, kabartmalı kenar ağırlığın altında hemen büküldü ve marka sunumunu mahveden yüksek bir yırtılma sesiyle koptu. Bunu düzeltmek için, her zaman kalıbı ana yapısal panellerde içe doğru kabartmaya çeviriyorum. Kalıbı aşağı doğru iterek, iç olukları katı bir bloğa sıkıştırıyoruz ve 32ECT (Kenar Ezilme Testi) yapısal bütünlüğünü korurken, agresif yeniden stoklamaya dayanacak lüks bir doku sunuyoruz.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Kabartma baskı yöntemiyle taşıyıcı panellerin üretimi | İç kabartmaya geçin | Kilo alımından dolayı dudakların şişmesini önler4 |
| Elyaf gerilme sınırlarını göz ardı etmek | İç olukları sıkıştırın | Orijinal ECT derecelendirmesini korur5 |
| Tepsi önünü zayıflatmak | Darbe bölgelerindeki malzemeyi yoğunlaştırın6 | Çirkin bant tamirlerini ortadan kaldırır |
Ana yapısal bölgelerde dışa doğru esnemeye asla izin vermem. Kabartma yöntemiyle levhayı yoğunlaştırmak, ağır ürünler için gerekli olan ham basınç dayanımından ödün vermeden müşterilerinize üst düzey dokunsal etkileşim sağlar.
🛠️ Harvey'nin Masası: 3D dokunsal öğeleriniz ekranınızın taşıma kapasitesini gizlice tehlikeye mi atıyor? 👉 Ücretsiz Yapısal Denetim Alın ↗ — Masama doğrudan erişim. Otomatik satış spam'i yok, söz veriyorum.
Tipik sıcak kabartma işlemlerinde dört ana adım nedir?
Düz mürekkepten ısıtılmış, dokunsal folyoya geçiş, kartonun tamamen kurumasını önlemek için üretim alanında hassas mekanik senkronizasyon gerektirir.
Tipik sıcak kabartma işlemlerindeki dört ana adım, kalıp düzeninin tasarlanması, uygun metal aletin ısıtılması, oluklu mukavvanın beslenmesi ve alt tabakaya hesaplanmış bir basınçla vurulmasıdır. Bu hassas sıra, kağıt liflerini gererken, dekoratif bir folyo filmi yüzeye kalıcı olarak kaynaştırır.
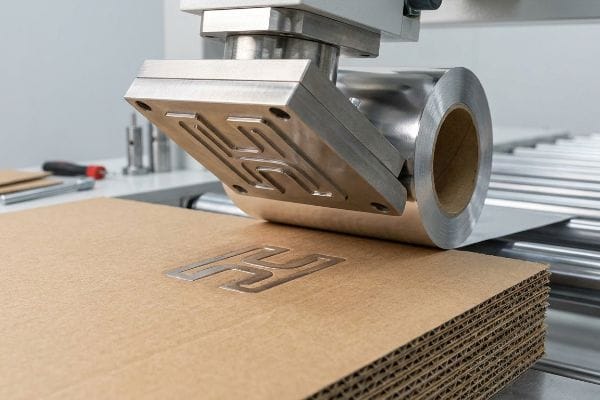
Bu dört adımı tek başına uygulamak kolaydır, ancak bunları ağır hizmet tipi bir perakende teşhir standına entegre etmek büyük fiziksel sürtünmeye neden olur.
Isı ve Yapısal Bütünlüğün Senkronizasyonu
Standart ticari matbaalar, ince, düz katlanır kartonlarda bu dört sıcak baskı adımını genellikle kusursuz bir şekilde gerçekleştirirler. Ancak, aynı yoğun ısı, basınç ve baskı zamanlamasının 7 kalın oluklu mukavva ambalajlara da doğrudan uygulanabileceğini yanlış bir şekilde varsayarlar .
İşte, alıcıların sanat eserlerini geliştirirken sıklıkla karşılaştığı gerçek bir durum. Kalın, gözenekli bir oluklu mukavvaya ısıtılmış erkek-dişi kalıpla baskı uyguladığınızda, aynı anda yoğun termal ve fiziksel stres uygularsınız⁸ . Bir müşterimiz bize, 90 derecelik bir katlama çizgisinin tam üzerine ağır bir sıcak folyo kabartması yerleştirilmiş düz bir sanat eseri göndermişti. Baskı öncesi incelememiz sırasında, aşırı ısı uygulamanın ve lifleri doğrudan bir menteşe üzerinde germenin kağıdı aşırı derecede kurutacağını hemen anladım. Katlandığında, mukavva keskin, kuru bir çatlama sesi çıkardı ve altındaki ham kahverengi olukları tamamen ortaya çıkardı. Fabrikanız bu ısıtılmış baskı bölgelerini işlevsel katlamalardan matematiksel olarak uzaklaştırmazsa⁹ , premium folyo kampanyanız perakende satış reyonuna ulaşmadan önce bile kırık bir karmaşa gibi görünecektir.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Kırışıklık çizgilerinin yakınında ısıtma | Vuruş bölgesini 0,5 inç (12,7 mm) kaydırın10 | Görünür kenar çatlamasını önler |
| Oluklu mukavvayı karton gibi ele almak | Flütlere uygulanan darbe basıncını düşürün11 | Yapı levhasının bütünlüğünü korur |
| Kuru kağıt liflerini germek | Düz bir güvenlik marjı tasarlayın | Sorunsuz ortak paketleme montajı sağlar |
Isıya dayanıklı kalıpları sadece estetik bir iyileştirme olarak değil, yapısal bir tehlike olarak ele alıyorum. Isı stresini mekanik katlama hatlarından uzak tutarak, ekranlarınız montaj hattından sıfır görsel kusurla çıkıyor.
🛠️ Harvey'nin Masası: Sıcak folyo yerleştirmenizin kritik katlama çizgisine çok yakın olup olmadığını mı merak ediyorsunuz? 👉 Boşluklarınızı Kontrol Edin ↗ — Güvenli bir şekilde indirin. Daha sonra sorularınız olursa gelen kutum açık.
Kabartma işleminin süreci nedir?
Üst düzey perakende ambalaj bütçelerini onaylamadan önce bu sürecin mekanik gerçekliğini anlamak zorunludur.
Kabartma işlemi, ham ambalaj malzemelerini yükseltilmiş bir erkek kalıp ile girintili bir dişi kalıp arasında sıkıştırarak yeniden şekillendirir. Bu yoğun mekanik etki, selüloz liflerini boşluğa doğru gerilmeye zorlayarak, teşhir yüzeyinde kalıcı, üç boyutlu dokunsal bir profil oluşturur.
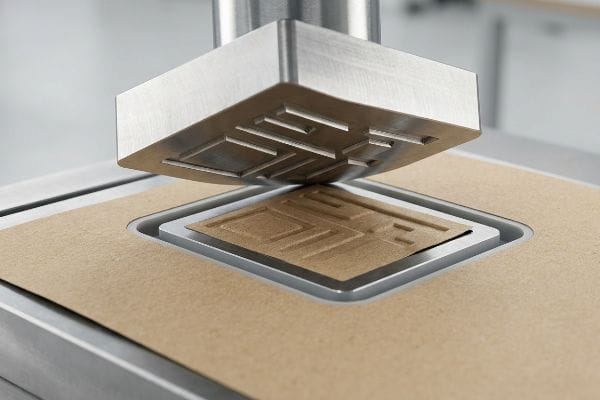
Temel mekanizma basit görünse de, kağıdın bu yoğun basınç altında nasıl tepki vereceğini kontrol etmek asıl üretim zorluğudur.
Vuruş Sırasında Elyaf Gerilmesinin Kontrolü
Yeni başlayanlar genellikle bu mekanik işlemi basitçe bir kağıt parçasına şekil damgalama olarak görürler. Her kabartmalı logo veya dokunun, çevredeki selüloz liflerini doğal, düz hallerinden fiziksel olarak gerip çektiği mikroskobik gerçeği gözden kaçırırlar
Kağıt astarı sıkı bir lastik bant gibi düşünün; şiddetli bir şekilde kopmadan önce ancak belirli bir esnekliğe sahiptir. Fabrikamda, dokulu metnin yoğun bir şekilde sıkıştırıldığı düz kalıp çizgilerini sık sık görüyorum. Ağır çelik pres bu belirli alana vurduğunda, yerel gerilim çok büyük hale geliyor. Bir keresinde, kötü tasarlanmış bir kalıp, mürekkep tabakasında anında mikro kırılmalara neden olan, ham kraft kartonun sert direncini hissettim , çünkü liflerin çekilecek bir yeri yoktu. Bunu önlemek için, vuruş bölgesinin etrafında özel polimer matris kanalları kullanılmasını zorunlu kılıyorum. Bu, mikroskobik bir şok emici görevi görerek, kağıt gerilimini dinamik olarak kontrol eder ve liflerin basılı grafikleri parçalamadan düzgün bir şekilde gerilmesini sağlar.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| 3 boyutlu metni bir araya sıkıştırmak | Esnemeye olanak sağlayan uzay elemanları | Mürekkep tabakasındaki mikro çatlakları önler |
| Kağıdın esnekliğini göz ardı etmek | Özel polimer matrisi kullanın | Keskin grafik kalitesini korur |
| Kontrolsüz mekanik darbeler | Kalıp basıncını tamponlayın | Perakendeci tarafından anında reddedilmeyi önler |
Kontrolsüz mekanik gerilimin birinci sınıf bir baskı işlemini mahvetmesine izin vermeyi reddediyorum. Baskı sırasında özel polimer kanalların uygulanması, kabartmalı grafiklerinizin net, kusursuz ve yüzey yırtılmasına karşı tamamen dayanıklı kalmasını garanti eder.
🛠️ Harvey'nin Masası: Daha önceki kabartmalı ambalajlarınızda mürekkep çatlaması veya logoların uzaması gibi sorunlar mı yaşadınız? 👉 Strike Zone İncelemesi Talep Edin ↗ — Sonsuz satış görüşmelerine yol açan formlar yok. Sadece saf değer.
Yeni başlayanlar için kabartma tekniği nasıl uygulanır?
Tasarımcılığa yeni başlayanlar için, ana kartonu tahrip etmeden dokunsal bir yüzey elde etmek, sıkı bir matematiksel disiplin gerektirir.
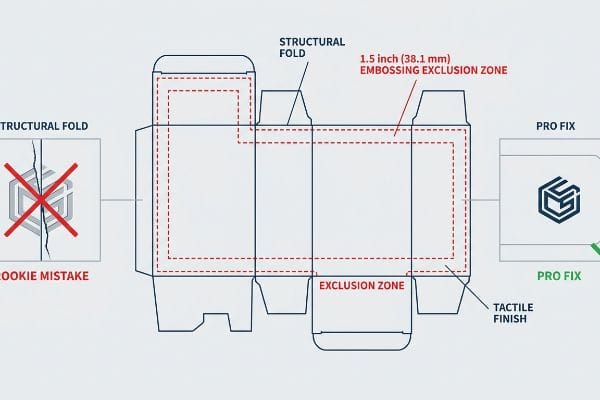
Kabartma işlemine yeni başlayanlar için, kalıp çizginiz üzerinde matematiksel olarak bir dışlama bölgesi belirlemeli ve tüm derin üç boyutlu dokuları yapısal kıvrımlardan uzak tutmalısınız. Estetik vizyonunuzu oluklu mukavva liflerinin fiziksel esneme sınırlarıyla uyumlu hale getirmek için üretim mühendisinizle görüşerek işe başlayın.
Ancak ağır makineler çalışmaya başladığında ve dinamik tedarik zinciri güçleri devreye girdiğinde, tasarım teorisini bilmek yeterli olmuyor.
Fabrika Üretiminde Standart Kabartma İşleminin Başarısız Olmasının Nedenleri
Yeni tasarımcıların yaptığı görünüşte mantıklı bir varsayım, dokulu bir logonun estetik açıdan en iyi göründüğü yere, genellikle kalın bir katlama çizgisinin tam ortasına yerleştirilebileceğidir. Fabrikanın, çevredeki karton yapıya zarar15.
Tesisimde, bu teorik masa başı çalışmasının felaket sonuçlarını rutin olarak görüyorum. Bir marka, ana kartonun yük taşıyan bir kıvrımına tam olarak ağır bir 3D folyo kabartma işlemi yapılmasını şart koşuyor. TAPPI T811 Kenar Ezilme Testi kullanarak yapısal bütünlüğü ölçtüğümde, veriler çok vahim. Derin doku zaten kağıt liflerini sınırlarına kadar gerip tükettiği için, o belirli köşeyi katlamak tüm kartonun kırılmasına neden oluyor. Kartonun dinamik yük kapasitesi %42,5 oranında düşüyor ve patlamanın yüksek yırtılma sesi paketleme hattında yankılanıyor. Hemen baskı öncesi aşamasında bir "Kabartma Hariç Tutma Bölgesi" uyguluyorum. Tüm derin dokuları, herhangi bir birincil yapısal kıvrımdan tam olarak 1,5 inç (38,1 mm) uzağa matematiksel olarak kaydırarak, çift gerilme bölgesini tamamen ortadan kaldırıyorum. Bu mikro ayarlama, 32ECT köşelerini koruyarak, müşterilere tahmini %30 oranında manuel montaj gecikmelerinden tasarruf sağlıyor ve paletin ağır yük taşımacılığına dayanmasını garanti ediyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Bir kıvrıma doku yerleştirmek | 1,5 inç (38,1 mm) genişliğinde bir güvenlik bölgesi uygulayın 16 | Köşe sıkıştırma dayanımını garanti eder 17 |
| Kağıt liflerini tüketmek | Kırışıklıklardan uzaklaşarak tasarımı değiştirin | Ortak paketleme hattı patlamalarını ortadan kaldırır |
| ECT derecelendirmesini göz ardı ederek 18 | Estetik ve yapısal alanları birbirinden ayırın | Ağır, çift katlı yük taşımacılığına dayanıklıdır |
Yapısal hasarları daha kesim masasına ulaşmadan önlüyorum. Ağır dokunsal unsurları yük taşıyan köşelerden uzaklaştırarak, ambalajınızın maksimum dinamik dayanımını korumasını sağlıyorum.
🛠️ Harvey'nin Masası: 2 milimetrelik yapısal bir kusurun 500 mağazalık bir lansmanı mahvetmesine izin vermeyin. 👉 Kalıp Dosyanızı Bana Gönderin ↗ — Kitlesel üretime bütçe harcamadan önce hesaplamaları titizlikle test edeceğim.
Çözüm
Taşıma hattı üzerindeki bir kıvrımın üzerine doğrudan kabartma yaptığınızda, yıpranmış kağıt lifleri palet ağırlığı altında şiddetli bir şekilde patlayacak ve büyük perakendeciler tarafından anında reddedilmesine neden olacaktır. Bu katı dışlama bölgesi protokolü, en büyük 10 perakende müşterimin sıfır baskı reddini garanti etmek için kullandığı tam teknik özellik sayfasıdır. Elyaf gerilim limitleriyle kumar oynamayı bırakın ve seri üretime başlamadan önce ölümcül yapısal hataları ortadan kaldırmak için ambalaj tasarımınızı kişisel olarak Ücretsiz Kalıp Çizgisi Denetimimden geçirmeme izin verin ↗ .
"Deliklerin Taşıma Kapasitesi Üzerindeki Etkisinin İncelenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Bir malzeme bilimi veya yapı mühendisliği çalışması, mekanik presleme yoluyla oluklu levhaların dikey hizalamasının bozulmasının levhanın sıkıştırma dayanımını nasıl azalttığını ayrıntılı olarak açıklayacaktır]. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi el kitabı. Destekler: dokunsal yüzeylerin yapısal taşıma kapasitesini düşürdüğü önermesini. Kapsam notu: özellikle oluklu mukavva malzemeler için geçerlidir. ↩
"Kabartma Basıncının Mekanik ve Yumuşaklık Özellikleri Üzerindeki Etkisi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Kağıt mühendisliği üzerine yetkili metinler, kabartma sırasında oluşan mekanik gerilmenin, patlama dayanımını azaltıp yırtılmaya karşı hassasiyeti artırabileceğini açıklamaktadır]. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi ders kitabı. Desteklediği: kabartmanın malzemeyi zayıflattığı iddiası. Kapsam notu: selüloz bazlı karton üzerine odaklanılmıştır. ↩
"Oluklu Karton Kutuların Basınç Dayanımının Tahmini…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Ambalaj mühendisliği kılavuzları, kabartma işleminin oluklu mukavvanın hava dolu oluklarını çökerterek daha yoğun ve daha sert bir malzeme bölgesi oluşturduğunu açıklamaktadır]. Kanıt rolü: teknik doğrulama; kaynak türü: ambalaj endüstrisi kılavuzu. Desteklediği iddia: kabartma işleminin yerel yoğunluğu artırdığı iddiası. Kapsam notu: oluklu mukavvaya özgü. ↩
"Kabartma ve Çukurlaştırma: Farkı Bilin ve Hangisi Daha İyi?", https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [Ambalaj mühendisliği literatürü, içe doğru çukurlaştırmanın, aksi takdirde sıkıştırma yükleri altında bir arıza noktası görevi gören kabartma ile oluşturulan çıkıntılı dudağı nasıl ortadan kaldırdığını açıklar]. Kanıt rolü: mekanik doğrulama; kaynak türü: mühendislik el kitabı. Destekler: yük taşıyıcı paneller için çukurlaştırmanın yapısal avantajı. Kapsam notu: sert ve yarı sert ambalajlar için geçerlidir. ↩
"Oluk arası bükülmenin test yöntemleri ve etkileri – BioResources", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Oluklu mukavva ambalaj standartları üzerine bir teknik kılavuz, lif gerilmesinin ve oluk sıkıştırmasının yönetiminin Kenar Ezilme Testi (ECT) derecesini nasıl koruduğunu doğrulayacaktır]. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel standart. Destekler: sıkıştırılmış olukların yapısal bütünlüğü. Kapsam notu: oluklu mukavva malzemelerine özgü. ↩
"Kaplamalı ambalajların bariyer özelliklerine dönüştürme ve etkileri...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Malzeme bilimi araştırmaları, yüksek gerilimli alanlarda malzeme yoğunluğunun artırılmasının ambalaj yapısının darbe direncini ve dayanıklılığını artırdığını doğrulamaktadır]. Kanıt rolü: malzeme bilimi kanıtı; kaynak türü: hakemli dergi. Destekler: hasarı önlemede malzeme yoğunlaştırmanın etkinliği. Kapsam notu: genel ambalaj malzemesi bilimi. ↩
"Folyo Baskı Nedir ve Nasıl Çalışır? – WeCustomBoxes", https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [Endüstriyel baskı kılavuzları, kalın oluklu mukavvanın ısı iletkenliği ve sıkıştırma gereksinimlerinin ince kartondan önemli ölçüde farklı olduğunu ve ayarlanmış ısı ve basınç ayarları gerektirdiğini belirtir]. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel baskı kılavuzu. Destekler: ince kartonlar için parametrelerin oluklu malzemelere doğrudan aktarılamayacağı iddiasını destekler. Kapsam notu: alt tabakaya özgü mekanik ayarlara odaklanmıştır]. ↩
"Sıcak Kabartma İşlemi için PMMA Filminin Malzeme Modellemesi – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Teknik malzeme bilimi dokümantasyonu, sıcak damgalama sırasında eş zamanlı ısı ve basıncın gözenekli alt tabakalarda yapısal deformasyona nasıl neden olduğunu açıklamaktadır]. Kanıt rolü: teknik mekanizma; kaynak türü: malzeme bilimi makalesi. Destekler: kabartma işleminin fiziksel etkisi. Kapsam notu: gözenekli karton üzerine odaklanılmıştır. ↩
"Folyo ve kabartma – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [Ambalaj üretim standartları, lif kırılmasını ve çatlamasını önlemek için kabartma kalıpları ve katlama çizgileri arasında belirli ofsetler önermektedir]. Kanıt rolü: sektördeki en iyi uygulama; kaynak türü: baskı üretim kılavuzu. Destekler: vuruş bölgelerinin matematiksel olarak ayarlanması ihtiyacı. Kapsam notu: ağır oluklu mukavva için geçerlidir. ↩
"Analog ve Dijital Katlama Çizgilerinin Mekanik Üzerindeki Etkisi… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Sıcak baskı için teknik üretim standartları, malzeme yorgunluğunu ve kenar çatlamasını önlemek için katlama çizgilerinden hassas mesafe sapmaları belirtir]. Kanıt rolü: teknik şartname; kaynak türü: endüstri mühendisliği kılavuzu. Destekler: çatlamayı önlemek için optimum mesafe. Kapsam notu: karton alt tabakalara özgü. ↩
"Oluklu Karton Kutulardaki Olukları Anlama Kılavuzu – Gentlever", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Ambalaj mühendisliği kılavuzları, oluklu mukavva oluklarına uygulanan sıkıştırma kuvvetinin azaltılmasının, termal kabartma sırasında iç yapısal ortamın çökmesini önlediğini belirtmektedir]. Kanıt rolü: teknik gereklilik; kaynak türü: ambalaj bilimi ders kitabı. Destekler: oluklu malzemeler için basınç ayarlamaları. Kapsam notu: oluklu mukavva yapılarına uygulanır. ↩
"Mekanik germe ve sınırlı kurutma ile lif hizalaması...", https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Kağıt fiziği veya baskı teknolojisi konusunda yetkili bir kaynak, selüloz liflerinin 3 boyutlu profiller oluşturmak için nasıl plastik deformasyona ve gerilmeye uğradığını açıklayacaktır]. Kanıt rolü: Teknik doğrulama; kaynak türü: Malzeme bilimi dergisi veya endüstri el kitabı. Destekler: Kabartma sırasında lif yer değiştirmesinin mekanik gerçekliği. Kapsam notu: Özellikle selüloz bazlı ambalaj alt tabakaları için geçerlidir. ↩
"Ultra Yavaş Kuruyan Kabartma Mürekkep Pedinizi Nasıl Yeniden Doldurursunuz – YouTube", https://www.youtube.com/watch?v=aoGlPBdKeN8. [Yüzey deformasyonu üzerine yapılan bir malzeme bilimi çalışması, kabartma sırasında aşırı lif geriliminin mürekkep tabakası arızasına neden olduğunu doğrulayacaktır]. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi dergisi. Destekler: mürekkep çatlamasının nedeni. Kapsam notu: yüksek basınçlı mekanik kabartmaya uygulanabilir. ↩
"Otomotiv için eklemeli imalat yöntemiyle üretilmiş polimerik amortisörler…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Kalıp tasarımına ilişkin endüstri mühendisliği dokümantasyonu, kağıt gerilimini yönetmek için polimer bazlı gerilim giderme kanallarının uygulamasını doğrulayacaktır]. Kanıt rolü: süreç doğrulaması; kaynak türü: endüstri mühendisliği kılavuzu. Destekler: gerilim kontrol yöntemleri. Kapsam notu: gelişmiş veya tescilli kalıplara atıfta bulunabilir. ↩
"Oluklu mukavvanın aşırı spesifikasyonu ürünlere zarar verebilir – LinkedIn", https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Oluklu mukavva ambalajlama için endüstri standartları, kabartmanın lif yönelimini ve esnekliğini bozarak katlandığında yapısal arızaya veya çatlamaya yol açtığını açıklamaktadır]. Kanıt rolü: teknik doğrulama; kaynak türü: ambalaj mühendisliği kılavuzu. Destekler: katlamalar boyunca kabartmanın fiziksel riski. Kapsam notu: Ağır hizmet tipi oluklu mukavva için geçerlidir. ↩
"Temel Kutu Stilleri | Packaging Corporation of America", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Oluklu mukavva ambalajlar için endüstri mühendisliği standartları, malzeme arızasını önlemek için kabartmalı dokular ve katlama çizgileri arasındaki minimum mesafeleri belirtir]. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: kabartmalı bölgeler için önerilen mesafe. Kapsam notu: Malzeme GSM'sine bağlı olarak değişebilir. ↩
"...'nın Basınç Dayanımına Bağıl Nem Etkileri", https://open.clemson.edu/all_theses/3225/. [Oluklu mukavvanın mekanik testleri, yüksek gerilimli köşe bölgelerindeki kabartmanın kutunun dikey yük taşıma kapasitesini azalttığını göstermektedir]. Kanıt rolü: neden-sonuç doğrulaması; kaynak türü: mühendislik çalışması. Destekler: dışlama bölgelerinin yapısal faydası. Kapsam notu: Dikey istifleme basıncına özgü. ↩
"Oluklu Karton Kutular – Kenar Ezilme Testi (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Kenar Ezilme Testi (ECT), oluklu nakliye konteynerlerinin istifleme mukavemetini ve yapısal bütünlüğünü belirlemek için kullanılan endüstri standardı ölçümdür]. Kanıt rolü: ölçüm tanımı; kaynak türü: ASTM/ISO standardı. Destekler: yapısal bölgelemenin önemi. Kapsam notu: Esas olarak oluklu karton için geçerlidir. ↩