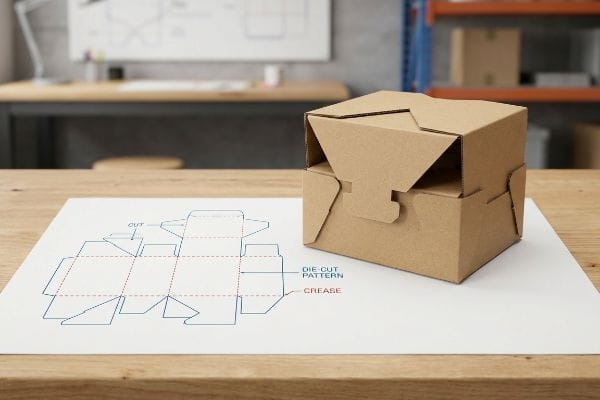
Du lanserar en detaljhandelsprodukt, och vanliga fraktlådor räcker inte. För att fånga uppmärksamhet på trånga hyllor behöver du anpassade former och exakt konstruktionsteknik.
Stansade förpackningslådor är specialtillverkade wellpapp- eller kartongbehållare som tillverkas med hjälp av en stållinjal eller ett digitalt CNC-bord för att stansa ut specifika former, flikar och låsmekanismer. Denna precisionsskärningsprocess säkerställer felfri montering, strukturell integritet och unik visuell merchandising för konkurrensutsatta detaljhandelsmiljöer.
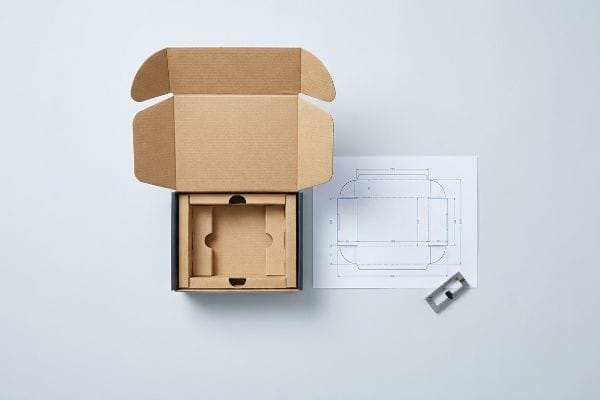
Men att designa en anpassad form på din skärm är helt annorlunda än att massproducera den för att överleva en brutal lagermiljö.
Vad betyder "stansad förpackning"?
Termen låter industriell, men det är helt enkelt den exakta processen att omvandla ett platt ark av råmaterial till en funktionell 3D-butiksstruktur.
Stansade förpackningar innebär en specialiserad tillverkningsprocess där vassa stålblad eller digitala fräsar skär igenom kartong för att skapa exakta strukturella konturer. Denna teknik möjliggör komplexa vikflikar, anpassade fönsterutskärningar och sammankopplade paneler som vanliga slitsade kartonger helt enkelt inte kan replikera på fabriksgolvet.
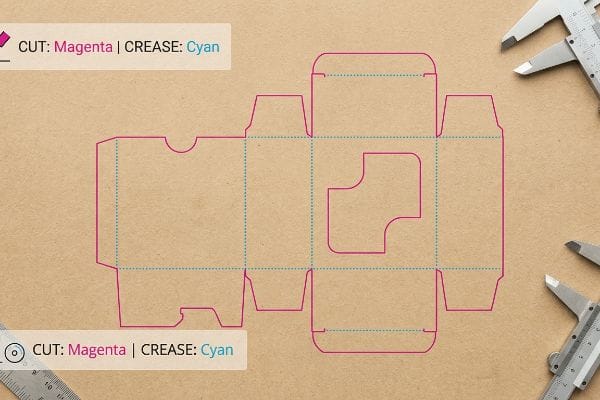
Det låter enkelt nog, men det är bron mellan digital konst och fysiska stålblad som de flesta kampanjer tyst spårar ur.
Det osynliga språket inom CAD-verktyg (datorstödd design)
Även erfarna designers förbiser ofta den blinda fläcken vid mekanisk översättning. De skickar in vackra strukturella layouter med standard CMYK-färger (cyan, magenta, gul, nyckel) för att indikera var displayen ska skäras eller vikas. De antar att automatiserade fabriksmaskiner intuitivt förstår deras visuella konstverk och utför de fysiska skärningarna perfekt .
Jag ser den här fällan varje vecka när platta dielinjer hamnar i min prepress-kö. Verkligheten är att CNC-routrar (Computer Numerical Control) och laserbrännare för dieboards inte kan läsa visuella färger; de aktiveras bara när de upptäcker absoluta spotfärgsstreck2.När en designer skickar en fil med vanliga svarta konturer sammanfogar maskinens programvara dessa linjer i konstlagret. Jag såg en gång en massiv skrivare spotta ut en hel körning vackert tryckta brädor som hade synliga svarta kanter men inga fysiska snitt, vilket skapade en enorm logistisk flaskhals. För att åtgärda detta föreskriver jag ett strikt färgmappningsprotokoll där snittbanor tilldelas 100 % magenta3 och veck är 100 % cyan. Denna mikrojustering förhindrar fullständigt maskinhaveri, vilket sparar tid för kunder och säkerställer att de fysiska brädesektionerna separeras med en ren, tillfredsställande rivning.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda CMYK-svart för snittlinjer | Tilldela absoluta dekorfärger4 | Förhindrar 100 % maskinskärningsfel |
| Sammanfoga konstverk och struktur | Isolera skurna banor i CAD5 | Sparar timmar av förseningar i prepress |
| Ignorerar bladtjocklek | Lägga till mikrotoleranser för skärningar6 | Säkerställer att flikarna låses smidigt |
Jag vägrar att gissa vad en designer hade tänkt sig att skära. Genom att låsa mekaniska dekorfärger innan brädan ens når skärbordet garanterar jag att din strukturella layout felfritt översätts till den fysiska verkligheten.
🛠️ Harveys skrivbord: Är du osäker på om dina lager av grafik faktiskt kommunicerar med skärbladen? 👉 Få en gratis Dieline-granskning ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Är stansning dyrare?
Anpassning är oftast mervärdesskattad, och strukturell förpackning är inget undantag. Men att förstå exakt vad du betalar för förändrar hur du mäter den verkliga avkastningen på investeringen.
Ja. Stansade förpackningar har högre initialkostnader på grund av specialbyggda strukturer och avgifter för fysiska verktyg. Denna initiala investering minskar dock drastiskt arbetskraften nedströms genom att eliminera slarvig packtejp och öka manuell montering, vilket ofta gör det mer kostnadseffektivt för utrullningar i stora volymer i detaljhandeln.
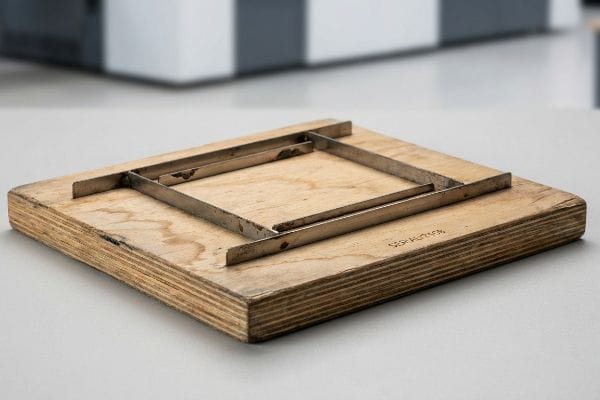
Den verkliga ekonomiska faran är inte den initiala kostnaden för verktygstillverkning; det är vad som händer med verktyget efter att din första produktionsomgång är avslutad.
Den dolda kostnaden för nedbrutna verktygsbrädor
Inköpsteam accepterar vanligtvis den initiala uppsättningsavgiften för en strukturform, förutsatt att detta engångsköp säkrar en permanent, oförstörbar tillgång. De planerar sina budgetar under antagandet att exakt samma verktyg kommer att återanvändas perfekt under åratal av identiska säsongsbetonade ombeställningar.
Detta antagande ignorerar den materiella verkligheten hos en standard stållinjalform7, som består av metallblad inbäddade i en rå plywoodbas. I min anläggning ser jag rutinmässigt hur poröst trä absorberar omgivande fabriksfuktighet under några månader, vilket fysiskt vrider basen och rostar bladen8.Om jag försöker återanvända den komprometterade kartongen för din ombeställning, river de feljusterade bladen sönder det tryckta översta arket istället för att skära det rent, vilket genererar ett pulveraktigt korrugerat damm som förstör bläckfinishen och skapar massiv friktion under monteringen. För att skydda ditt varumärkesvärde tillämpar jag ett strikt protokoll som laserbränner en helt ny form för varje enskild batchkörning. Detta eliminerar helt ojämna kanter och monteringsproblem, vilket i slutändan sparar dig från katastrofala återkrav i detaljhandeln orsakade av komprometterad strukturell integritet.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Återanvändning av gamla skeva trämatriser | Bränna nya tärningar för varje körning | Garanterar rakbladsvassa kanter9 |
| Förvaring av matriser i fuktiga områden | Klimatkontrollerad iscensättning | Förhindrar rost på metallblad10 |
| Jagar det billigaste verktygspriset | Investering i högkvalitativt stål11 | Hindrar låsflikarna från att gå sönder |
Jag riskerar aldrig en tung lansering i detaljhandeln på en billig, fuktskadad träbit. Att bränna nya verktyg för varje parti är det enda sättet jag kan garantera absolut strukturell konsistens.
🛠️ Harvey's Desk: Lider dina säsongsbetonade ombeställningar plötsligt av trasiga flikar och rörig montering? 👉 Begär en verktygsgranskning ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Varför kallas det stansning?
Terminologin går tillbaka till masstillverkningens gryning, men processens fysikaliska fysiken är exakt densamma idag över höghastighetsförpackningslinjer.
Det kallas stansning eftersom processen använder ett fysiskt verktyg som kallas "die" för att stansa ut former. Precis som en kraftig kakform pressas detta specialanpassade metallblad direkt in i kartongunderlag med enorm kraft för att skära ut exakta strukturella fotavtryck.
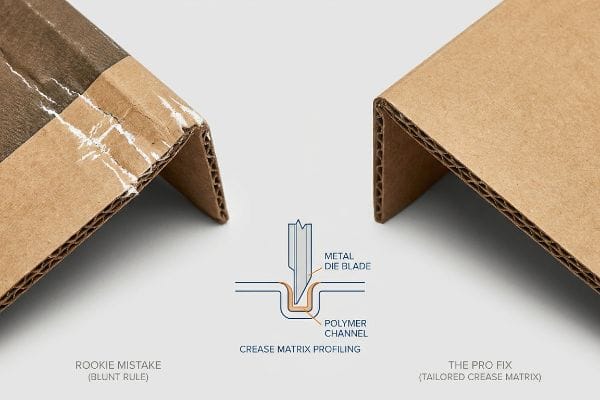
Medan det är enkelt att skära den yttre formen, är det en helt annan ingenjörskonkurrens att kontrollera hur pappret böjs inåt.
Fysiken bakom veckmatrisprofilering
Designers antar vanligtvis att en enkel viklinje på deras digitala mall automatiskt resulterar i en perfekt 90-gradersvikning. De behandlar tjockt wellpapp som vanligt skrivarpapper och förväntar sig att det ska ge efter utan problem utan mekaniskt motstånd.
Jag ser den här teorin falla isär när en massiv industriell press driver in en slö stålvecklinjal i tung 32-elektrod kraftkartong av ny form. Den trubbiga stöten tvingar de inre räfflorna att bucklas våldsamt, vilket skapar ett högt knäppande ljud när de yttre pappersfibrerna sträcks förbi sin gräns och spricker den laminerade grafiken. För att förhindra denna fula vita sprickbildning på viklinjen, mappar jag specialiserade polymermatriskanaler under skärplattan för att fungera som ett städ. Detta styr exakt hur fibrerna sträcks under slaget, vilket helt eliminerar litografisk sprickbildning genom att tillämpa en strikt mikrotolerans på 1 mm på böjningen12.Denna mikrojustering förhindrar visuella defekter och snabbar upp sampackningslinjen med uppskattningsvis 20 procent13 eftersom kontoristerna inte längre behöver kämpa med styva, obrutna repor.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Förlita sig på trubbiga regelöverträdelser | Använda en skräddarsydd veckmatris14 | Eliminerar fula grafiska sprickor |
| Ignorerar pappersfiberriktningen | Rikta in vecken med flöjten15 | Säkerställer perfekt fyrkantiga vikningar |
| Tvinga tjock bräda att böjas | Förkrossning av skårlinjerna16 | Snabbare montering av manuellt material |
Jag vägrar låta rått maskintryck förstöra era premiumgrafik. Genom att konstruera exakt den exakta spänningen i varje veck säkerställer jag att era förpackningar ser felfria ut från fabriken till kassan.
🛠️ Harveys skrivbord: Uppvisar era nuvarande displaylådor fula vita sprickor längs de större vikfogarna? 👉 Gör ert strukturella stresstest ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Vilka är de olika typerna av stansade lådor?
Från enkla utskick till komplexa modulära hyllbrickor är de geometriska möjligheterna oändliga när du går bort från vanliga rektangulära fraktkartonger.
De olika typerna av stansade lådor inkluderar utskickslådor, vikbara kartonger, displayklara hyllbrickor och halvslitsade behållare. Dessa varierande strukturella format använder exakta sammankopplade flikar, anpassade fönster och vinklade låsläppar för att perfekt säkra varor samtidigt som varumärkets synlighet maximeras på trånga butikshyllor.
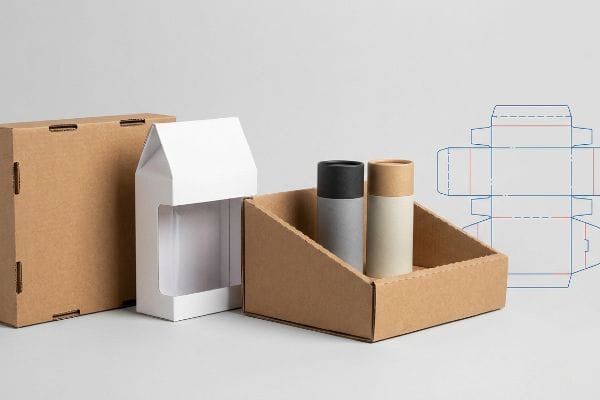
Men att kunna teorin räcker inte när maskinerna börjar gå och massiv vikt staplas ovanpå dessa specialbyggda former.
Varför standard HSC-modifieringar misslyckas på fabriksgolvet
Inköpsteam försöker ofta skapa öppna lådor för detaljhandeln direkt genom att helt enkelt skära av de övre flikarna på en vanlig RSC17 (Regular Slotted Container). De antar att besparingar på råmaterialkostnader med denna HSC-modifiering (Half Slotted Container) kommer att ge en perfekt funktionell och budgetvänlig displaybricka.
I min anläggning ser jag rutinmässigt att denna genväg resulterar i förödande strukturella fel under lastprovning före produktion. När man tar bort de kontinuerliga toppflikarna eliminerar man helt den 360-graders övre höljet, vilket förstör lådans förmåga att fördela dynamiskt topplasttryck över dess vertikala väggar. Jag testar detta med ett TAPPI T811 kantkrossningstest18, och de ostödda hörnen på en vanlig enkelväggig högkvalitativ låda (HSC) kommer synbart att böjas utåt och vika sig under bara 85 kg pallvikt19.För att åtgärda detta justerar jag matematiskt vågrätningen perfekt vertikalt och uppgraderar kärnan till en dubbelväggig profil specifikt för att ersätta den saknade övre spänningen. Genom att framtvinga denna materialjustering återställer jag helt tryckhållfastheten, vilket förhindrar katastrofal krossning i bottenskiktet som annars skulle utlösa massiva återkrav från återförsäljare och kostsam manuell ompackning.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Avhuggning av flikar från standardlådor | Omkonstruering av vertikal last | Förhindrar krossning av bottenskiktet20 |
| Ignorerar spänningsförlust i det övre ögonlocket | Uppgradering till dubbelväggig kärna21 | Klarar tung pallstapling |
| Använda horisontell flöjtkorn | Tvinga strikt vertikala flöjter | Maximerar kantkrossningsstyrkan22 |
Jag kan inte låta er frakta tunga varor i strukturellt kastrerade lådor. Att uppgradera kartongprofilen när ni tar bort locket är det enda sättet jag kan garantera att era produkter överlever leveranskedjan.
🛠️ Harveys skrivbord: Kollapser era öppna butiksbrickor när lagret dubbelstaplar era pallar? 👉 Skicka mig er Dieline-fil ↗ — Jag ska stresstesta matematiken innan ni slösar budget på massproduktion.
Slutsats
Du kan välja en billigare leverantör för din förpackning, men när en ostödd öppen låda kollapsar under tung lagerlast skapar det massiv logistisk friktion som utlöser omedelbara kassationer från återförsäljare. Detta är exakt det specifikationsblad som mina 10 bästa detaljhandelskunder använder för att garantera noll kassationer av trycksaker. Sluta gissa om vertikala lasttoleranser och låt mig personligen utvärdera din arkitektur genom min kostnadsfria Dieline Pre-Flight Audit ↗ för att upptäcka allvarliga strukturella brister innan du kör massproduktion.
"Vad är skillnaden mellan spotfärger (PMS) vs. …", https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Teknisk dokumentation som förklarar branschstandarden att använda dedikerade spotfärger för stanslinjer snarare än CMYK för att säkerställa maskinläsbarhet. Bevisroll: teknisk specifikation; källtyp: professionell designguide. Stöder: skillnaden mellan visuellt konstverk och mekaniska instruktioner. Omfattningsanmärkning: gäller kommersiellt tryck och stansning. ↩
"Topp 10 laserproblem och lösningar – YouTube", https://www.youtube.com/watch?v=k_fnsQYJYm0. Teknisk dokumentation som förklarar hur CAM-programvara tolkar dekorfärger för att skilja mellan tryckta bilder och skärbanor. Bevisroll: teknisk specifikation; källtyp: tillverkningsmanual. Stöder: nödvändigheten av dekorfärger för maskinutlösare. Omfattningsanmärkning: specifik för vektorbaserade arbetsflöden för stansning. ↩
"Vad är syftet med stansade displayförpackningar?", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Branschriktlinjer för färgkodning av stanslinjer för att skilja mellan skär-, big- och utfallslinjer. Bevisroll: branschstandard; källtyp: prepress-produktionsguide. Stöder: användning av Magenta för skärlinjer. Omfattningsanmärkning: vanlig konvention men kan anpassas per leverantör. ↩
"Grafiska riktlinjer", https://www.delinebox.com/graphic-guidelines/. Teknisk förklaring av hur RIP-programvara skiljer dekorfärger från processfärger för att utlösa skärverktyg snarare än tryckfärg. Bevisroll: teknisk validering; källtyp: manual för tryckindustrin. Stöder: nödvändigheten av dekorfärger för maskinskärningsnoggrannhet. Omfattningsanmärkning: gäller specifikt digital och offset-stansning. ↩
"Exploring Packaging Prepress: A Simplified Guide – Alpha BPO", https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simplified-guide/. Branschstandardiserat arbetsflöde för att separera strukturella formverktyg från grafisk design för att förhindra produktionsfel och effektivisera prepress. Bevisroll: processvalidering; källtyp: CAD/CAM-programvarudokumentation. Stöder: effektiviteten i att isolera banor för att minska prepress-förseningar. Omfattningsanmärkning: fokuserad på industriella CAD-verktygsarbetsflöden. ↩
"Balansera toleranser för stansning med kostnader för stansning", https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Professionell vägledning om att kompensera för skärbladets bredd (spåret) för att säkerställa att vikta flikarna låses ordentligt. Bevisroll: teknisk specifikation; källtyp: förpackningsteknisk guide. Stöder: bladets tjockleks inverkan på strukturell passform. Omfattningsanmärkning: tillämplig på fysiska stansverktyg. ↩
"LCB vs CB stållinjal för stansning – Yitai Precision Machinery", https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Teknisk bekräftelse av de material som används i konstruktionen av stållinjalformar, särskilt kombinationen av metallblad och träbaser. Bevisroll: teknisk specifikation; källtyp: tillverkningsmanual. Stöd: verktygets fysiska sammansättning. Omfattningsanmärkning: Gäller traditionella stållinjalformar, inte magnetiska eller digitala alternativ. ↩
"Hur fuktighet påverkar metall, trä, plast och kartong", https://dehum.com/how-humidity-affects-different-materials/. Materialvetenskapliga bevis gällande den hygroskopiska naturen hos plywoodbaser och kolstålsbladens känslighet för oxidation i fuktiga fabriksmiljöer. Bevisets roll: orsaksmekanism; källtyp: verktygsunderhållsguide. Stöd: orsak till verktygsnedbrytning. Omfattningsanmärkning: Miljöpåverkan varierar beroende på anläggningens klimatkontroll. ↩
"4 TYPER AV TRÄSKEVNING (Varifrån de kommer + hur …", https://www.youtube.com/watch?v=NEHowi-_hvw. Analys av hur nedbrytningen av träbaserade verktygsskivor leder till kantdeformation och fördelarna med nya formar för precisionsskärningar. Bevisroll: processvalidering; källtyp: manual för industriellt tryck. Stöder: påståendet att nya formar säkerställer skärkvalitet. Omfattningsanmärkning: hänvisar till traditionell träbaserad stansning. ↩
"TEMPERATUR- OCH FUKTIGHETSEFFEKTER PÅ …", https://www.osti.gov/etdeweb/servlets/purl/20468663. Teknisk förklaring av hur klimatkontrollerade miljöer mildrar oxidation och korrosion av verktygsblad i kolstål. Bevisroll: faktaverifiering; källtyp: materialvetenskaplig guide. Stöder: nödvändigheten av klimatkontrollerad stegning för verktygens livslängd. Omfattningsanmärkning: gäller specifikt icke-rostfria verktygsstål. ↩
"Verktygsstålskvaliteter: En omfattande guide – Ryerson", https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide. Jämförelse av stållegeringar i stansverktyg och hur hårdhet och slitstyrka förhindrar materialslitningar i strukturell förpackning. Bevisroll: teknisk specifikation; källtyp: handbok för verktygstillverkning. Stöder: korrelationen mellan stålkvalitet och låsflikarnas integritet. Omfattningsanmärkning: fokuserar på konstruktionsformar av industriell kvalitet. ↩
"GURMEET SINGH – Stansningsprocess i förpackningar", https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Teknisk validering av den specifika toleransmätning som krävs för att förhindra fibersprickbildning i wellpappsubstrat. Bevisroll: teknisk specifikation; källtyp: teknisk manual. Stöder: effektiviteten av exakt matrisprofilering för att eliminera litosprickbildning. Omfattningsanmärkning: toleransen kan variera beroende på materialets ECT-klassning. ↩
"Inflytande av analoga och digitala vecklinjer på mekanisk …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Empiriska data eller branschriktmärken som korrelerar minskningen av veckstyvhet med ökad monteringshastighet i förpackningar. Evidens roll: prestandamått; källtyp: industriell fallstudie. Stöder: de operativa effektivitetsvinsterna med professionell veckmatrisering. Omfattningsanmärkning: procentandelen är en uppskattning baserad på specifika linjeförhållanden. ↩
"Stansning och bigning av din kartong – Holmen Iggesund", https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Auktoritativ källa förklarar hur precisionsprofilerade bigmatriser hanterar materialkompression för att förhindra ytsprickbildning. Bevisroll: teknisk validering; källtyp: teknisk manual. Stöder: effektiviteten hos skräddarsydda matriser. Omfattningsanmärkning: specifik för material med hög GSM. ↩
"Stansning för specialanpassade papperslådor", https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php. Tekniska guider för wellpappförpackningar beskriver i detalj hur justering av vikningar med räfflans riktning förhindrar distorsion och säkerställer vinkelräthet. Bevisroll: mekanisk princip; källtyp: förpackningsindustristandard. Stöd: vikningars strukturella integritet. Omfattningsanmärkning: gäller wellpapp. ↩
"Vad är stansning i förpackningar? En guide till stansade lådor – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Tillverkningsstandarder för kraftig kartong beskriver fördelen med förkrossning för att minska motståndet under vikning. Evidens roll: processoptimering; källtyp: produktionsguide. Stöd: monteringshastighet. Omfattningsanmärkning: fokus på manuell montering av tjocka substrat. ↩
"Grundläggande lådtyper", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Förpackningsstandarder definierar den strukturella skillnaden mellan en vanlig slitsad behållare (RSC) och en halv slitsad behållare (HSC), och bekräftar borttagandet av toppflikar som den primära geometriska skillnaden. Bevisroll: teknisk specifikation; källtyp: industristandard. Stöder: beskrivningen av modifieringen från RSC till HSC. Omfattningsanmärkning: specifik för wellpappstandarder. ↩
"Kantvis tryckhållfasthet hos wellpapp …", https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/. Verifiering av TAPPI T811-standardens tillämpning för mätning av tryckhållfasthet hos wellpapp. Bevisroll: metodverifiering; källtyp: teknisk standard. Stöder: den specifika testproceduren som används för att identifiera strukturella fel. Omfattningsanmärkning: fokuserar på testprotokollet. ↩
"Hur mycket vikt kan en wellpapplåda hålla?", https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Empiriska data eller tekniska riktmärken som bekräftar bärförmågan och felpunkterna hos standardbehållare med enkel vägg och halva slitsar. Bevisets roll: faktaverifiering; källtyp: teknisk manual eller teknisk studie. Stöder: påståendet att specifika vikter utlöser buckling. Omfattningsanmärkning: resultaten kan variera beroende på materialkvalitet. ↩
"Undersökning av effekten av perforeringar på bärförmågan hos …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analys av hur upprätthållande av klaffars strukturella integritet eller omkonstruktion av vertikala lastvägar förhindrar att de lägsta lådorna i en stapel kollapsar. Bevisroll: strukturell analys; källtyp: logistikvitbok. Stödjer: kopplingen mellan vertikal lastteknik och förebyggande av fel i bottenskiktet. Omfattningsanmärkning: gäller standardgeometri för fraktkartong. ↩
"Alternativ för skiktade wellpappskivor: Enkelväggig vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Jämförelse av tryckhållfasthet och bärförmåga mellan enkelväggig och dubbelväggig wellpapp i pallmiljöer. Bevisroll: prestandaverifiering; källtyp: industriell förpackningsstandard. Stöder: användning av dubbelväggiga kärnor för att klara tung stapling. Omfattningsanmärkning: resultaten kan variera beroende på specifika flödeskombinationer. ↩
"Ny konfiguration för kantkrossningstest förbättrad med fullfälts-...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Teknisk förklaring av hur vertikal räfflingsjustering optimerar kantkrossningstestets (ECT) värde för att stödja vertikala belastningar. Bevisroll: teknisk validering; källtyp: handbok i förpackningsteknik. Stöder: påståendet att vertikala räfflor maximerar strukturell hållfasthet. Omfattningsanmärkning: gäller specifikt wellpappmaterial. ↩