Varumärken tappar marginaler varje dag eftersom de behandlar butiksdisplayer som bara kartonger. Förpackningens strukturgeometri avgör om din produkt säljer eller blir förstörd.
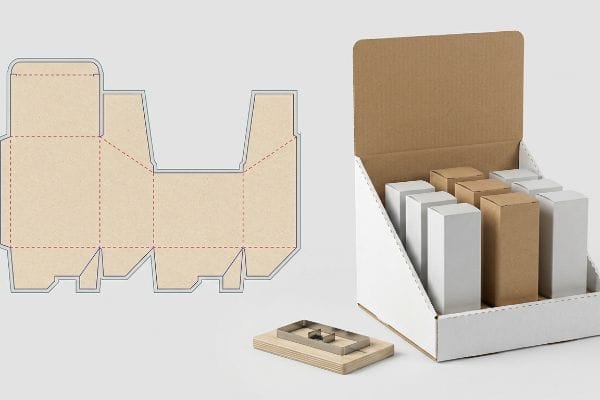
Syftet med stansade displayförpackningar är att samtidigt skydda varor under transport och fånga visuell uppmärksamhet på butikshyllorna. Genom att använda specialanpassade stållinjalformar för att skära exakta strukturgeometrier uppnår varumärken friktionsfri montering, maximerar fraktionerad palldensitet och driver impulskonverteringar utan att behöva permanenta metallfästen.
Att förstå den grundläggande fysiken bakom dessa anpassade strukturer är det första steget för att eliminera dyra flaskhalsar i lagerlokalerna.
Vad är stansad förpackning?
En platt wellpappskiva gör absolut ingenting förrän den matematiskt omvandlas till en funktionell 3D-varuhandel.
Stansade förpackningar är en specialiserad tillverkningsprocess där industriell CAD-programvara (datorstödd design) driver mekaniska skärbord till exakta former på wellpapp. Denna precisionsteknik eliminerar slarvig packtejp och möjliggör komplexa sammankopplade flikar, anpassade visningsfönster och unika detaljhandelsklara strukturella silhuetter.
Men en precisionsskärning är helt värdelös om maskinerna inte kan tolka konstruktörens digitala ritning på fabriksgolvet.
CNC-översättningsmatrisen för spotfärg
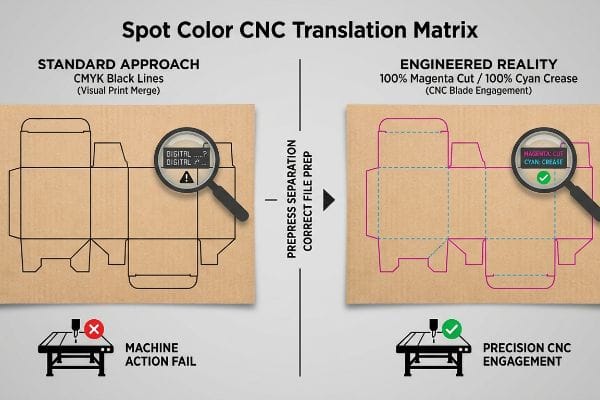
Tänk på automatiserade skärbord som i hög grad bokstavliga robotoperatörer. De förstår inte visuell grafik; de tolkar bara specifika vektorbanor som tilldelats mekaniska handlingar1.När man översätter en strukturell matrislinje till fabriksgolvet måste varje veck och skiva explicit mappas till maskinens exakta fräsparametrar2.
Jag ser rutinmässigt klientfiler inskickade med svarta CMYK-linjer (cyan, magenta, gul, nyckel/svart) som anger var kartongen ska vikas. Ett industriellt Kongsberg-skärbord läser dock inte visuellt svart bläck3; det läser absoluta dekorfärger. Om den digitala filen saknar mekanisk färgtilldelning sammanfogar RIP-programvaran (rasterbildprocessor) de strukturella banorna direkt i konstlagret. Jag fångar upp dessa felaktiga filer och separerar penseldragen i mekaniska dekorfärger, och tilldelar 100 % magenta strikt för en fullständig fysisk skärning4 och 100 % cyan för en vikning. Detta garanterar att CNC-bladen (computer numerical control) griper tag i kartongen perfekt samtidigt som den tryckta grafiken lämnas orörda, vilket undviker massiva produktionsförseningar.
| Prepress-element | Standardmetoden | Konstruerad verklighet |
|---|---|---|
| Skärlinjer | CMYK svarta streck | 100 % magenta fläck5 |
| Vecklinjer | Streckade grå linjer | 100 % cyan fläck6 |
| Maskinåtgärd | Visuell utskriftssammanslagning | CNC-bladingrepp7 |
Jag tillämpar strikta regler för separation i prepress eftersom det omedelbart försämrar produktionsschemat och ökar maskinens stilleståndstid om fel i programvaran når skärgolvet.
🛠️ Harvey's Desk: Försenar programvarurippningsfel dina produktlanseringar och orsakar dolda prepress-avgifter? 👉 Få en gratis Dieline Spot Color-granskning ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Vad är displayförpackning?
Att gå från fraktcontainrar till detaljhandelsorienterade strukturer förändrar hela det logistiska målet. Det handlar inte längre bara om överlevnad; det handlar om kognitivt engagemang.
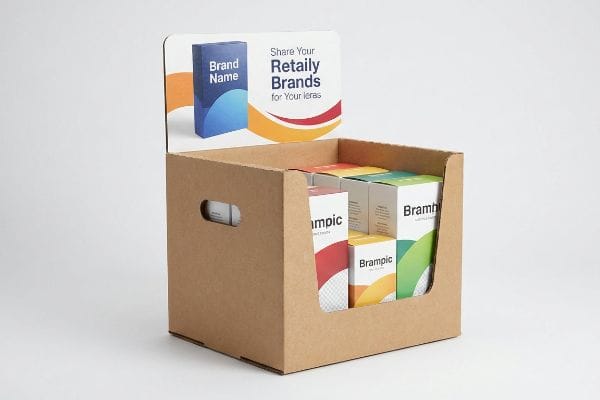
Displayförpackningar är ett konstruerat varuhus utformat för att fysiskt hysa lager samtidigt som varumärkets synlighet maximeras i butikslokalerna. Till skillnad från vanliga transportörer använder dessa enheter specialiserad strukturgrafik och anpassade låsläppar för att störa kundtrafiken och utlösa omedelbar impulsförsäljning i trånga gångar.
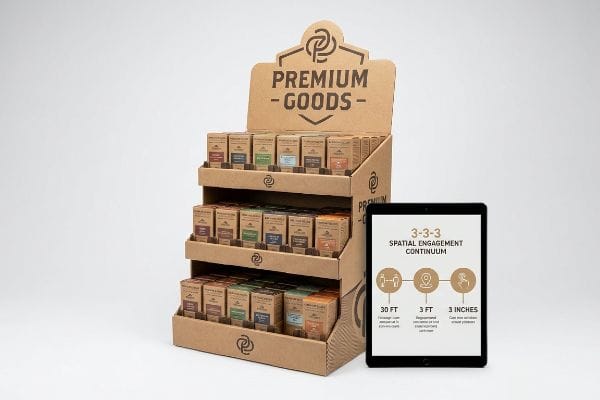
Att omvandla en brun fraktlåda till en tyst detaljhandelsförsäljare kräver en strikt efterlevnad av rumslig psykologi.
3-3-3-kontinuumet för rumsligt engagemang
En merchandiser fungerar som en visuell tratt i flera nivåer som verkar över tydliga fysiska avstånd8.Den måste överbrygga klyftan mellan långsiktiga avbrott i gångarna och taktilt produkturval. Utan att konstruera specifika fokuspunkter för varje rumslig tröskel9smälter enheten helt enkelt in i den visuella röran i stormarknadsmiljön.
När jag konstruerar detaljhandelskonfigurationer tillämpar jag strikt 3-3-3-regeln för detaljhandelsengagemang10.En display måste fånga visuell uppmärksamhet från 9,14 meters avstånd, väcka specifikt kundintresse på 0,91 meter och driva den slutliga fysiska konverteringen på 76,2 mm. Detta kräver aggressiva stansade rubriker och Pantone-spotfärger för störningar på lång håll, optimerad hyllergonomi vid 1270 mm-träffzonen11 för engagemang på mellanavstånd och matematiskt sänkta främre stödläppar för att garantera 85 % produktsynlighet för den slutliga taktila interaktionen. Genom att segmentera den strukturella geometrin på detta sätt drar den fysiska enheten aktivt fottrafik snarare än att vänta passivt.
| Kundavstånd | Strukturell funktion | Konstruerad funktion |
|---|---|---|
| 30 fot (9,14 m) | Visuell gångstörning | Överdimensionerad stansad rubrik |
| 3 fot (0,91 m) | Funktionsengagemang | 50-tums (1270 mm) slagzon12 |
| 76,2 mm (3 tum) | Taktil konvertering | 85 % framåtsiktsläpp13 |
Jag strukturerar varje detaljhandelshandlare mot dessa tre strikta rumsliga tröskelvärden eftersom visuell tvetydighet direkt undertrycker lageromsättningshastigheten i trånga detaljhandelsmiljöer.
🛠️ Harvey's Desk: Riskerar er nuvarande design för diskdisplayen att bli helt osynlig för förbipasserande kunder i stark belysning? 👉 Begär en granskning av rumslig engagemang ↗ — 100 % konfidentiellt. Era outgivna designer för butiker är säkra hos mig.
Vilka är de tre huvudsyftena med förpackningar?
En låda som bara ser bra ut men kollapsar under sin egen nyttolast är ett fullständigt logistiskt misslyckande. Riktig förpackning tjänar tre icke-förhandlingsbara mål samtidigt.
De tre huvudsyftena med förpackningar är strukturellt skydd, logistisk bekvämlighet och kommunikation i detaljhandeln. En framgångsrik display måste skydda lagret från kinetiska transportchocker, effektivisera snabba sampackningsprocesser i lager och utstråla varumärkesbudskap med hög kontrast för att driva aktiva konsumentkonverteringar i detaljhandeln.
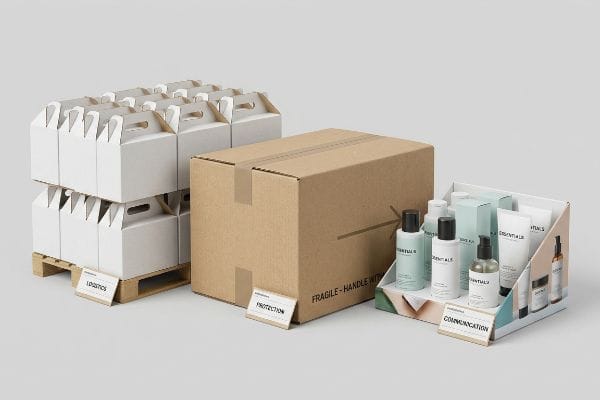
Att försöka isolera och prioritera bara en av dessa pelare förstör oundvikligen de andra två under godstransporter i realtid.
De 4 C:nas strukturella obalansfälla
När jag granskar kunders mönsterlinjer ser jag ständigt inköpsavdelningar som är helt besatta av råvarukostnader och aktivt avlägsnar fiberdensiteten från kärnkornen14.De antar att de kan upprätthålla fysiskt skydd och kommunikation medan urholkade substrat bär lasten. Genom att ignorera den dynamiska verkligheten i tunga detaljhandelsmiljöer konstruerar de oavsiktligt sina egna transportfel.
Det här är inte bara teori – jag lärde mig detta den hårda vägen förra månaden när jag testade en urholkad PDQ-trågdesign (Pretty Darn Quick). År 2022 bad jag min chefsförpackningsingenjör, Mark, att validera ett 26 ECT (Edge Crush Test)-kortbyte som en kund krävde för att spara slantar på materialkostnader. Kunden antog att detta nedgraderade strukturella skydd fortfarande skulle överleva logistikkedjan. Under vår ISTA 3A (International Safe Transit Association) vibrationssimulering15såg jag den 0,11-tums (2,79 mm) B-flöten16 helt delaminera. Den kinetiska friktionen pulveriserade de försvagade pappersfibrerna, vilket fick den tryckta grafiken – kärnkommunikationen i detaljhandeln – att aggressivt bucklas och rivas sönder. Vi genomförde omedelbart testet, ritade om basen med en hybrid 32 ECT jungfrulig kraftliner och ändrade matrislinjen på vår roterande spårmaskin för att öka fogtoleransen. Jag slösar tid och pengar i mitt testlabb så att man inte slösar vinster på detaljhandelsgolvet. Denna mekaniska korrigering på 2,4 mm (0,09 tum) hindrade inte bara basen från att kollapsa; den minskade monteringstiden för sampackningen med 42 sekunder per enhet, vilket sparade kunden uppskattningsvis 15 % i sekundära arbetskostnader.
| Förpackningspelare | Antagande om upphandling | Verklig påverkan |
|---|---|---|
| Skydd | Nedgradera till 26 ECT | B-flöjtsdelaminering17 |
| Kommunikation | Orörd grafik | Grafiken rivs och spänns |
| Bekvämlighet | Snabbare montering | 15 % ökning av arbetsavgiften18 |
Jag vägrar att låta isolerade kostnadsmått diktera rå strukturell integritet eftersom en hopfälld display helt nollställer din avkastning på marknadsföring.
🛠️ Harveys skrivbord: Förstör isolerade kostnadsnedskärningar i hemlighet era förpackningars förmåga att överleva vanliga transportvibrationer? 👉 Begär en gratis T811 ECT-revision ↗ — Inga kundansvariga mittemellan. Ni pratar direkt med konstruktörer.
Vilka är skillnaderna mellan vanliga spårade kartonger och stansade lådor?
Steget från vanliga fraktlådor till premiumpresentationer i detaljhandeln kräver en helt annan uppsättning matematiska toleranser och tillverkningsmaskiner.
Kärnskillnaderna mellan vanliga slitsade kartonger och stansade lådor handlar om strukturell anpassning och tillverkningstoleranser. Vanliga slitsade kartonger använder enkla raka snitt och kontinuerliga vikningar för bulkfrakt, medan stansade strukturer använder specialanpassade stålblad för att konstruera komplexa friktionslås och presentationsklara silhuetter.
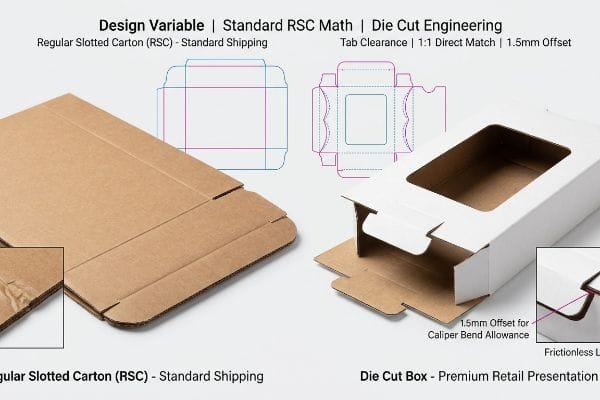
Att uppgradera till invecklade specialformer medför allvarliga utmaningar med böjningsmån som vanliga lådplantor helt enkelt inte kan hantera.
Bromsokkompensationens dielineskift
När jag granskar inkommande dokument från detaljhandeln märker jag ofta att konstruktörer behandlar tjocka E-flöjtskivor som platta ark skrivarpapper. De matchar matematiskt bredden på de sammankopplade flikarna exakt med de mottagande spåren och ignorerar den fysiska materialtjockleken19.Denna brist på arkitektonisk framsynthet förvandlar precisionsstansningar till styva friktionsfällor.
Detta är inte bara teori – jag ser detta hända på testgolvet när en offertförfrågan blint behandlar en specialtillverkad stansad låda som en vanlig RSC (Regular Slotted Container) för att snabba upp prepress. I min anläggning ser jag rutinmässigt platta CAD-filer där en 0,12-tums (3,04 mm) B-flöjtspanel20 instrueras att vikas 90 grader utan ett breddat spår. När jag mäter det fysiska resultatet under monteringstestning förbrukar vikningsradien material, vilket gör att fliken fastnar mot mottagarväggen och utlöser kraftig böjning över den övre linerboarden. När upphandlingsteamet lät mig justera Excel BOM (Bill of Materials) och implementera algoritmisk kaliperkompensation, gjorde materialet självt det tunga arbetet. Jag tog mikrometeravläsningarna och bevisade att jag inte behövde kladdig tejp – jag behövde bara en 1,5 mm (0,05 tum) bredare spårtolerans21 för att ta hänsyn till den exakta pappersfibersvällningen. Genom att tillämpa denna mikrofrigång säkerställer jag att den manuella sampackningsmonteringen minskar med 35 sekunder per kartong, vilket drastiskt minskar friktionen i leveranskedjan och sänker den totala arbetskostnaden för kunden.
| Designvariabel | Standard RSC-matematik | Stansningsteknik |
|---|---|---|
| Flikrensning | 1:1 Direktmatch | 1,5 mm (0,05 tum) förskjutning22 |
| Hörnvikning | Rak poänglinje | Bromsokens böjningsmån23 |
| Monteringsresultat | Flöjtkrossning24 | Friktionsfri låsning |
Jag kräver strikta materialkompensationsalgoritmer för varje anpassad form eftersom att tvinga in tjocka räfflor i trånga spår förstör både lådstrukturen och uppfyllnadshastigheten.
🛠️ Harvey's Desk: Saktar alltför snäva, sammankopplade flikar ner era leveranslinjer och gör att ert varumärkes ytskikt slits sönder? 👉 Få en Caliper Compensation Audit ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Slutsats
Att förlita sig på generiska kartonggeometrier för att överleva aggressiv detaljhandelslogistik leder oundvikligen till krossade räfflor, försenade sampackningsscheman och osynliga varumärkesbudskap. Bara förra månaden hjälpte min strukturella granskning tre varumärken att undvika över 10 000 dollar i kasserat lager och återkrav från återförsäljare. Innan ni lanserar er nästa säsongsutrullning, låt mig personligen köra era strukturfiler genom en gratis Dieline Slot Tolerance Audit ↗ för att matematiskt eliminera de friktionspunkter som aktivt dränerar era vinstmarginaler.
"Mastering CNC Plasma Cutting – YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0. Förklaring av hur CNC-system översätter vektordata till fysiska maskinkoordinater. Bevisroll: teknisk validering; källtyp: industriteknisk manual. Stöder: den operativa logiken för automatiserade skärbord. Omfattningsanmärkning: avser G-kod och liknande vektorbaserade styrsystem. ↩
"Komplett guide till dielines inom specialförpackningar och tryck – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Tekniska detaljer om konvertering av strukturella dielines till specifika verktygsbanor och maskininställningar. Bevisroll: processverifiering; källtyp: guide för förpackningstillverkning. Stöder: kravet på explicit mappning vid stansning. Omfattningsanmärkning: specifik för wellpappbearbetning. ↩
"Spotfärg vs CMYK-färg: Viktiga skillnader förklarade", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Verifiering av att industriella CNC-skärbord kräver spotfärgsbeteckningar för verktygsbanigenkänning istället för standard CMYK-processfärger. Bevisroll: teknisk specifikation; källtyp: utrustningsmanual. Stöder: nödvändighet av spotfärgstilldelning för CNC-bearbetning. Omfattningsanmärkning: tillämplig på de flesta professionella digitala skärsystem. ↩
"Adobe Illustrator – Vilken färgruta ska användas för skärlinjer?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Dokumentation av branschkonventioner för att tilldela specifika dekorfärger för att skilja mellan skär- och bigbanor i digitala förpackningsfiler. Bevisroll: branschstandard; källtyp: teknisk guide för prepress. Stöder: specifika protokoll för färg-till-verktyg-mappning. Omfattningsanmärkning: konventioner kan variera något beroende på anläggning. ↩
"Hur man förbereder stanslinjer för prepress och tryckning? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Verifiering av användningen av 100 % magenta som teknisk standard för att definiera skärbanor i CNC-stansningsprogramvara. Bevisroll: teknisk validering; källtyp: branschmanual. Stöder: spotfärgsmappning för skärning. Omfattningsanmärkning: gäller specifikt för digitala CNC-skärningsarbetsflöden. ↩
"När ska man använda spotfärg i din förpackningsdesign – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Verifiering av användningen av 100 % cyan som teknisk standard för att definiera big- eller skårbanor i CNC-stansningsprogramvara. Bevisroll: teknisk validering; källtyp: branschmanual. Stöder: spotfärgsmappning för bigning. Omfattningsanmärkning: gäller specifikt för digitala CNC-skärningsarbetsflöden. ↩
"Die Cutting: Parts, Designs and Considerations – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Teknisk förklaring av hur CNC-styrenheter översätter spotfärgsvektorer till fysiska bladrörelser för wellpapp. Bevisroll: processverifiering; källtyp: teknisk specifikation. Stöd: mekanisk verkan av stansning. Omfattningsanmärkning: fokuserar på översättningen från digital vektor till fysisk skärning. ↩
"Visuella engagemangstaktik som driver försäljning inom stormarknadshandel", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Kort förklaring av hur teorin om detaljhandelsdesign validerar användningen av en nivåindelad visuell tratt för att attrahera kunder på olika avstånd. Bevisroll: konceptuellt ramverk; källtyp: manual för detaljhandelsdesign. Stöder: den funktionella arkitekturen för displayförpackningar. Omfattningsanmärkning: fokuserar på fysiskt butiksyta. ↩
"Design av butiksupplevelser: Vägledande av shoppare med layout, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Analys av visuell uppmärksamhet och rollen av fokuspunkter för att övervinna visuell skräp i butiksmiljöer. Evidens roll: empiriska bevis; källtyp: miljöpsykologisk studie. Stöder: behovet av konstruerade fokuspunkter. Omfattningsanmärkning: gäller specifikt för högdensitetsbutiksgångar. ↩
"AG 1091A: Retail Merchandise Displays in the Frontage Zone", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: validering; källtyp: guide för detaljhandelsvaruhandel. Stöder: det specifika avståndsbaserade ramverket för konsumentengagemang. Omfattningsanmärkning: kan vara en branschspecifik heuristik. ↩
"Design av butikslokaler för effektiva displayer och kundflöde", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: teknisk specifikation; källtyp: ergonomisk designmanual. Stöder: optimal vertikal placering för kundinteraktion i mellanklassen. Omfattningsanmärkning: baserat på genomsnittliga mänskliga ögonhöjdsmått. ↩
"14 typer av butiksdisplayer | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Verifiering av branschstandardmått för det primära visuella och fysiska interaktionsområdet i butiksdisplayer. Bevisroll: teknisk specifikation; källtyp: förpackningsindustrins manual. Stöd: dimensioner för rumsligt engagemang. Omfattningsanmärkning: dimensioner kan variera beroende på ergonomisk måldemografi. ↩
"ÖKA VARUMÄRKES SYNLIGHET MED SKRÄDDARSYDDA POP-DISPLAYS", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Validering av det specifika synlighetsförhållandet som krävs för produktläppar för att optimera taktil konvertering och konsumenträckvidd. Bevisroll: metrisk validering; källtyp: riktlinje för industridesign. Stöder: taktil konverteringsteknik. Omfattningsanmärkning: tillämplig på öppna butiksstrukturer. ↩
"Undersökning av effekten av perforeringar på bärförmågan hos …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Tekniska standarder för förpackningsteknik förklarar hur minskning av fiberdensitet i korrugerat medium minskar ECT-värden (Edge Crush Test) och vertikal bärförmåga. Bevisroll: teknisk validering; källtyp: materialvetenskaplig studie. Stöder: sambandet mellan substratdensitet och strukturellt fel. Omfattningsanmärkning: specifik för wellpapp. ↩
"Testprocedurer – International Safe Transit Association", https://ista.org/test_procedures.php. Verifiering av ISTA 3A-standarden för simulering av vibrationer och stötar vid transport för att testa paketintegritet. Bevisroll: Standardverifiering; källtyp: Teknisk standard. Stöder: Giltigheten av den testmetod som används för att identifiera strukturella fel. Omfattningsanmärkning: Specifikt för simuleringar av leverans av små paket. ↩
"Wellpapp och materialkvaliteter – Förpackningsstrategier", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bekräftelse av specifikationerna för nominell tjocklek för B-flöjt wellpapp. Bevisroll: Teknisk specifikation; källtyp: Materialindustriguide. Stöder: Den tekniska noggrannheten för mätningen av skivtjocklek. Omfattningsanmärkning: Nominella värden kan variera något beroende på tillverkare. ↩
"Uppskattning av kantkrossmotståndet hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Teknisk analys av hur minskade kantkrosstestvärden (ECT) i B-flöjt wellpapp ökar risken för lagerseparation. Bevisroll: tekniskt orsakssamband; källtyp: materialvetenskaplig tidskrift. Stöder: det strukturella felet till följd av nedgraderingar i upphandling. Omfattningsanmärkning: fokuserar på standarder för wellpapp. ↩
"Den dolda kostnaden för förpackningsineffektivitet – och hur man åtgärdar den", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Branschreferensdata som kvantifierar driftskostnadsökningen när dålig förpackningsdesign leder till monteringsfel eller manuell korrigering. Bevisroll: kvantitativ mätning; källtyp: logistikrapport. Stöder: den ekonomiska effekten av att prioritera monteringshastighet framför strukturell kvalitet. Omfattningsanmärkning: representativ för allmänna arbetskraftskostnader för lagerhållning. ↩
"Inflytande av analoga och digitala vecklinjer på mekanisk … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Förpackningstekniska standarder visar att underlåtenhet att ta hänsyn till materialtjocklek (kaliper) i stansad flik- och spårdesign leder till monteringsfel eller överdriven friktion. Bevisroll: Teknisk validering; källtyp: Förpackningsteknisk manual. Stöder: Orsakssambandet mellan materialtjocklek och spårtolerans. Omfattningsanmärkning: Gäller wellpapp- och vikkartongmaterial. ↩
"Guide för kartongtjocklek", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Verifiering av branschstandardmått för B-flöjt korrugerat material. Bevisroll: faktaverifiering; källtyp: förpackningstekniska standarder. Stöder: specifikationer för materialtjocklek. Omfattningsanmärkning: mindre variationer kan förekomma mellan tillverkare. ↩
"Den ultimata guiden till wellpapplådor – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk motivering för att lägga till specifika toleranser till stansade spår för att ta hänsyn till materialtjocklek och fibersvällning. Bevisroll: teknisk validering; källtyp: tillverkningsteknisk guide. Stöder: precisionskrav för stansade lådor. Omfattningsanmärkning: specifik tolerans kan variera beroende på kartongkvalitet. ↩
"Wellpappförpackningar med innovativ design för …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Tekniska förpackningsmanualer specificerar exakta förskjutningar för stansade flikar för att förhindra störningar under montering. Bevisroll: teknisk specifikation; källtyp: tillverkningsriktlinje. Stöder: det specifika toleransvärdet för stansavstånd. Omfattningsanmärkning: specifikt värde kan variera beroende på materialtjocklek. ↩
"Analytisk bestämning av böjstyvheten hos en femlagers …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Förpackningstekniska standarder förklarar beräkningen av böjningsmån baserat på materialtjocklek för att säkerställa korrekta slutliga mått. Bevisroll: teknisk princip; källtyp: teknisk lärobok. Stöder: användning av böjningsmån i stansad design. Omfattningsanmärkning: Gäller vikta korrugerade material. ↩
"Uppskattning av tryckhållfastheten hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Branschanalys av RSC-tillverkning beskriver hur raka skårlinjer utan kompensation kan leda till strukturell kollaps av den inre räfflingen. Bevisroll: tekniskt felläge; källtyp: branschrapport. Stöder: det negativa monteringsresultatet av standard RSC-matematik. Omfattningsanmärkning: hänvisar specifikt till icke-kompenserade veck. ↩