
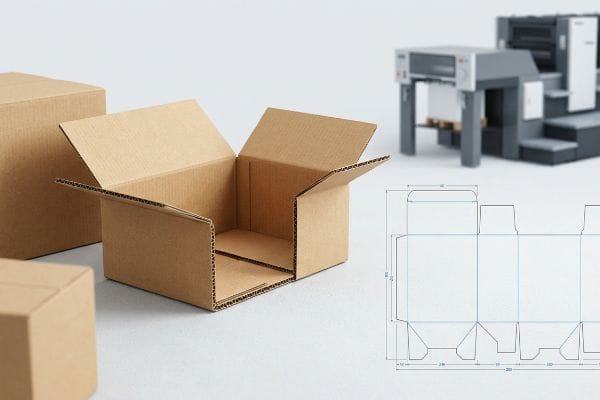
Att designa tunga specialförpackningar kräver noggrann uppmärksamhet på strukturfysik. Låt oss konstruera en dubbelväggig låda som enkelt överlever den brutala moderna leveranskedjan.
Att skapa specialanpassade dubbelväggiga kartonger kräver att man beräknar exakta strukturella toleranser och materialkvaliteter. Dubbelväggig wellpapp består av två räfflade lager staplade mellan tre linerboards, vilket ger överlägsen staplingsstyrka för tunga nyttolaster. Att behärska denna specifika konstruktion eliminerar transportskador och förhindrar kostsamma återkrav från återförsäljare i den globala leveranskedjan.
Det är enkelt att känna till den teoretiska definitionen, men att översätta den designen till en fysisk, massproducerad transportör kräver en djupare titt på fabriksmekaniken.
Hur man gör sin egen specialdesignade kartong?
Att starta ett eget förpackningsprojekt börjar ofta med grundläggande designprogram, men konstruktionsteknik kräver tydlig mekanisk kommunikation.
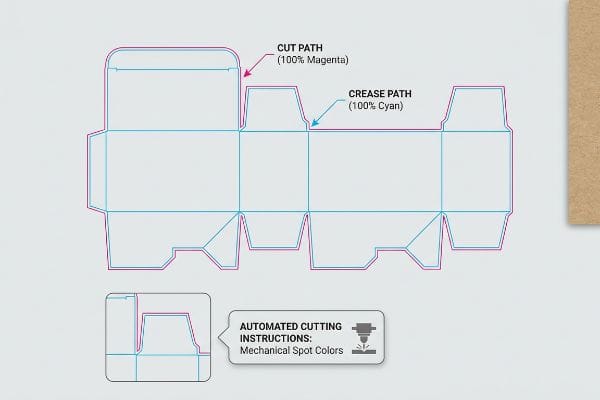
Att tillverka din egen specialdesignade kartong börjar med att konstruera en exakt strukturell matrislinje i professionell CAD-programvara (datorstödd design). Designers måste tillämpa specifika dekorfärger på dessa vektorbanor för att säkerställa att automatiserade skärbord korrekt läser de fysiska instruktionerna, vilket förhindrar massiva förseningar i prepress och materialslöseri.
Att rita formen är bara början; hur du instruerar maskineriet avgör om din låda faktiskt viks.
Ställa in den perfekta Dieline-filen
Även erfarna konstruktörer förbiser ofta den mekaniska översättning som krävs för automatiserade förpackningsmaskiner. De skissar vanligtvis sina låsflikar och viklinjer med hjälp av vanliga CMYK-svarta penseldrag (cyan, magenta, gul, nyckel)1 i Adobe Illustrator. Visuellt sett på en datorskärm ser detta ut som en helt logisk ritning för en specialanpassad kartong.
Problemet uppstår i samma sekund som filen träffar mitt CNC-routingbord (Computer Numerical Control). Automatiserade skärmaskiner har inga ögon; de kan inte skilja en svart tryckt grafik från en fysisk skärlinje om den inte tilldelas ett specifikt mekaniskt dekorfärgsnamn2.Jag har sett kunder få panik när deras dyra tryckta prov anländer med synliga svarta konturer men absolut inga fysiska skärningar, vilket lämnar den råa kartongen helt platt. Det höga, gälla vinandet från skärbladet fungerar helt enkelt aldrig eftersom RIP-programvaran (Raster Image Processor) har sammanfogat allt i konstlagret. För att åtgärda detta, tilldela alltid 100 % magenta till skärbanor och 100 % cyan till veck3, vilket helt eliminerar flaskhalsar i prepress och sparar timmar av kostsam manuell filinställning.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda CMYK-svart för snittlinjer | Tilldela mekaniska dekorfärger4 | Eliminerar förseningar i prepress |
| Blanda strukturella och konstnärliga lager | Isolera dieline på ett låst lager5 | Förhindrar att grafiska element saknas |
| Ignorerar vecktoleranser | Kartlägg specifika cyanfärgade veckkanaler6 | Garanterar en skarp och enkel montering |
Dussintals dåligt formaterade filer passerar mitt skrivbord varje vecka som annars skulle skrivas ut som platt skräp. Att strukturera vektorbanorna korrekt från dag ett håller din produktionstidsplan igång snabbt och skyddar din marknadsföringsbudget.
🛠️ Harveys skrivbord: Är du osäker på om dina vektorlinjer är konfigurerade för automatiserade maskiner? 👉 Låt mig granska din stanslinje ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Var kan jag hitta specialdesignade kartonger?
Att hitta en pålitlig tillverkningspartner är svårare än att bara göra en snabb webbsökning. Du behöver en leveranskedja som tar fullt ansvar.
Att hitta specialtillverkade kartonger kräver samarbete med en centraliserad, nyckelfärdig tillverkningsanläggning. Istället för att köpa material från fragmenterade leverantörer säkerställer valet av en enhetlig fabrik att konstruktionsteknik, tryckning och fysisk montering hanteras under ett tak, vilket garanterar strikt kvalitetskontroll och mycket förutsägbar logistik.
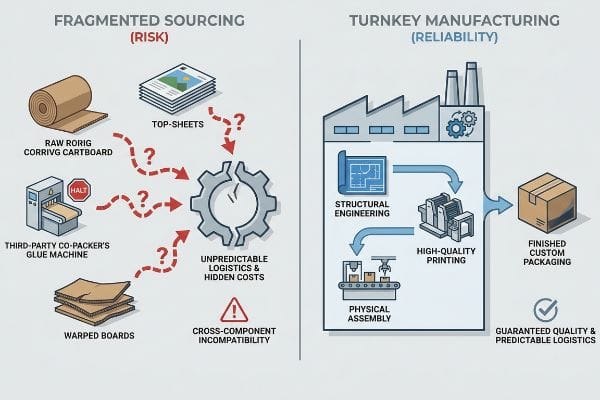
Att köpa in komponenter billigt kan verka lockande till en början, men fragmenterade leveranskedjor döljer massiva operativa risker.
Den dolda kostnaden för fragmenterad sourcing
Inköpsteam försöker ofta manipulera systemet genom att använda en avgiftsmodell7.De köper in billiga råa wellpappplåtar från en leverantör, specialtryckta ytskikt från en annan och betalar sedan en tredjepartsleverantör enbart för monteringsarbete. I ett kalkylblad ser det ut som en lysande strategi att isolera dessa kostnader för att maximera vinstmarginalerna.
När du delar upp upphandlingen på flera anläggningar tar du fullt ansvar för kompatibilitet mellan komponenterna. Om de tryckta arken anländer något skeva stoppar sampackaren helt enkelt sin automatiserade limningslinje och börjar debitera dig massiva timavgifter för maskinstillestånd8.Lukten av torkande PVA-lim (polyvinylacetat) som aggressivt skevar9 en massiv hög med olika skivor är en mardröm som omedelbart utplånar alla initiala besparingar. Genom att använda ett nyckelfärdigt konsolideringsprotokoll där min fabrik kontrollerar både råsubstratet och slutmonteringen absorberar jag det ansvaret helt och hållet. Detta garanterar att dina enheter glider ihop utan friktion, vilket skyddar ditt lanseringsdatum och håller din enhetskostnad strikt låst.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Anskaffa komponenter separat | Använd en nyckelfärdig tillverkningspartner | Låser in förutsägbar enhetsprissättning10 |
| Ignorerar avgifter för maskinstopp | Centralisera monteringsansvaret | Förhindrar stora dolda fakturor11 |
| Jagar blint den lägsta offerten | Värdefull sömlös integration | Garanterar leverans i tid12 |
Varumärken kan inte falla i den där fällan där separata leverantörer bara pekar finger åt varandra. Centraliserad tillverkning är det enda sanna sättet att skala upp en fysisk förpackningskampanj på ett säkert sätt.
🛠️ Harvey's Desk: Är du orolig för att din nuvarande leverantör döljer monteringsansvar i det finstilta? 👉 Begär en offert för nyckelfärdiga leveranser ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Vad är dubbelväggig kartong?
När standardmaterial med enkel vägg viker sig under tryck behöver du uppgradera din strukturella matematik. Alla wellpappskivor är inte lika konstruerade.
Dubbelväggig kartong är ett kraftigt förpackningsmaterial som tillverkas genom att stapla två distinkta räfflade wellpapplager mellan tre plana linerboards. Denna dubbelbågsgeometri ökar kraftigt den dynamiska lastförskjutningen och ECT (Edge Crush Test), vilket förhindrar katastrofal buckling av sidoväggarna vid transport av tunga kommersiella varor eller lagerpallar.
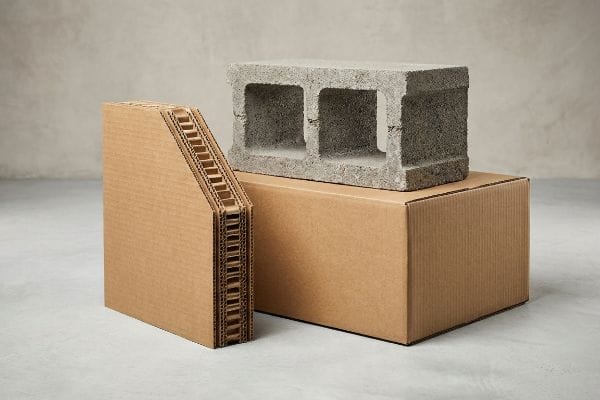
Att uppgradera till ett tjockare material handlar inte bara om att spendera mer pengar; det är ett kalkylerat försvar mot gravitationsfysiken.
Ersätta förlorad strukturell integritet
Köpare försöker ofta spara pengar genom att modifiera standardlådor, till exempel genom att ta bort de kontinuerliga toppflikarna på en transportlåda för att skapa en direkt öppen topp i detaljhandeln. Även om detta ser mycket funktionellt ut på en tvådimensionell rendering, eliminerar det helt den helt förseglade övre höljet. Detta saknade lock minskar drastiskt strukturens förmåga att fördela topplasttryck13 över de vertikala väggarna.
Tänk dig en kartong som ett hus; om du tar bort taket blir väggarna omedelbart sårbara för ras i sidled. När en butiksbiträde släpper en tung pall ovanpå en öppen låda gjord av vanlig enkelväggig skiva, kommer du omedelbart att höra det höga, motbjudande knastret av pappersräfflor som bucklas inåt. För att matematiskt kompensera för denna förlorade övre stabilitet utan att offra bekvämligheten med öppen topp, föreskriver jag en omedelbar uppgradering till en dubbelväggig skivprofil. Genom att fördubbla den inre räfflingsarkitekturen återställer vi den strukturella tryckhållfastheten14, vilket säkerställer att de öppna kanterna kan bära massiva dynamiska toppbelastningar utan att krossa de ömtåliga varorna inuti.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Användning av enkelvägg för öppna behållare | Uppgradera till dubbelväggig skiva | Klarar tung pallstapling15 |
| Ignorerar effekten av borttagning av toppfliken | Kompensera med tjockare kanter | Förhindrar katastrofal krossning av sidoväggarna16 |
| Förlita sig på råmaterialdensitet | Fokus på dubbelbågsgeometri17 | Håller butikslådorna helt fyrkantiga |
Att kompromissa med vertikal tryckhållfasthet för att spara några ören i en produktionskörning är riskabelt. Att uppgradera substratet är den absolut bästa försäkringen mot en misslyckad kommersiell utrullning.
🛠️ Harvey's Desk: Kämpar din nuvarande transportör med öppna toppar för att överleva lagerstapling? 👉 Skaffa en materialuppgraderingsplan ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur kan jag skapa en anpassad låda?
Att skapa den perfekta skräddarsydda transportören i stor skala kräver en övergång från en teoretisk digital ritning till en hårt reglerad fysisk tillverkningsmiljö.
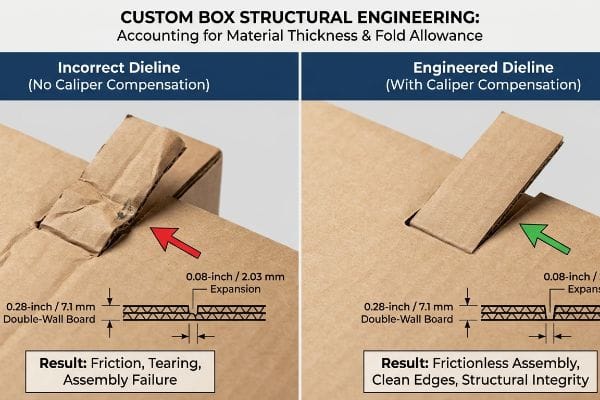
Att skapa en specialdesignad låda kräver en övergång från platt design till strikt dimensionell ingenjörskonst som tar hänsyn till fysisk materialtjocklek. Konstruktörer måste matematiskt justera strukturella spår för att kompensera för wellpappens specifika tjocklek, vilket säkerställer friktionsfri manuell montering och förhindrar paneldeformation under masstillverkning.
Att få en prototyp att stå uppe i ett luftkonditionerat kontor är enkelt, men här är den bistra verkligheten när man skeppar 500 av dem in i en snabbväxande leveranskedja.
Faran med att ignorera materialkaliper
I min anläggning ser jag rutinmässigt grafiska formgivare bygga sammankopplade flikar och mottagningsplatser i sin programvara med exakt samma bredd som den motstående panelen. De antar att en perfekt matchad matematisk dimension i sin digitala fil kommer att ge en perfekt säker passform på fabriksgolvet. Detta ignorerar helt den fysiska verkligheten av att vika tjockt, dubbelväggigt korrugerat material18.
När en 7,1 mm tjock dubbelväggspanel viks 90 grader, töjs den yttre papperslineren fysiskt ut och förbrukar materialutrymme19.Om jag testar denna plana matrislinje på mitt Kongsberg-provbord blir det resulterande spåret omedelbart för hårt. När en sampackare med hast försöker tvinga in fliken i det smala hålrummet, kan man bokstavligen känna det stela motståndet från den jungfruliga kraftkartongen innan den aggressivt rivs sönder och förstör det tryckta översta arket. Jag åtgärdar detta genom att tillämpa strikta algoritmer för tjocklekskompensation på varje vikning, och expanderar de mottagande spåren med exakt 2,03 mm20 för att absorbera böjningsmån. Genom att tillämpa denna hyperspecifika tolerans säkerställer jag att monteringstiden för sampackning minskar med uppskattningsvis 25 %, vilket effektivt skyddar ditt lanseringsschema och håller marginalerna för manuell montering intakta.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Ritning 1:1 spårmått | Tillämpa specifik bromsokkompensation21 | Garanterar friktionsfri manuell montering |
| Ignorerar vikmaterialets sträckning | Bredda spåren för böjningsmån22 | Förhindrar att det övre arket rivs sönder |
| Behandla tung kartong som papper | Ingenjörsmikroavstånd23 | Minskar timavgifterna för medpackare |
Okompenserade platta filer bör aldrig användas i massproduktionsmaskiner. Att konstruera matematiken kring den specifika tjockleken på ditt substrat är precis det som skiljer ett frustrerande konsthantverksprojekt från en skalbar kommersiell framgång.
🛠️ Harveys skrivbord: Låt inte ett strukturellt fel på 2 millimeter förstöra en utrullning med 500 butiker. 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan hitta den billigaste dubbelväggsskivan som finns, men när ett okompenserat spår gör att det yttre fodret kraftigt går sönder under monteringen, kommer du att stöta på katastrofala förseningar som saktar ner din sampackningslinje med uppskattningsvis 30 %. Över 500 varumärkeschefer använder min prepress-checklista för att undvika just dessa ödesdigra misstag i tidiga skeden. Sluta gissa på komplexa materialtoleranser och låt mig personligen köra dina strukturfiler genom min kostnadsfria Dieline Pre-Flight Audit ↗ för att fånga upp felpunkter innan du slösar bort din produktionsbudget.
"Spotfärg vs CMYK-färg: Viktiga skillnader förklarade", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Branschstandarder för prepress förklarar varför spotfärger är obligatoriska för skärbord för att skilja dielines från konstverk, till skillnad från standard CMYK-svart. Bevisroll: teknisk verifiering; källtyp: guide för tryckindustrin. Stöder: det tekniska felet att använda CMYK för mekaniska instruktioner. Omfattningsanmärkning: gäller automatiserade CNC-skärsystem. ↩
"Vad är syftet med stansade displayförpackningar? – PopDisplay", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. En auktoritativ källa om digital skärning eller prepress-standarder bekräftar att dekorfärger krävs för att skilja vektorskurna banor från tryckt konstverk. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: nödvändigheten av dekorfärger i stanslinjer. Omfattningsanmärkning: specifika färgnamn kan variera beroende på programvara. ↩
"Grafiska riktlinjer – DeLine Box och Display", https://www.delinebox.com/graphic-guidelines/. Tekniska guider för förpackningsdesign specificerar användningen av distinkta dekorfärger för att skilja på skär- från biginstruktioner i RIP-programvara. Bevisroll: branschstandard; källtyp: teknisk guide. Stöder: specifika färgtilldelningar för automatisering. Omfattningsanmärkning: även om de är vanliga kan dessa färger vara anpassningsbara per maskinkonfiguration. ↩
"Vad är Packaging PrePress? En komplett översikt", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. En auktoritativ prepress-guide skulle förklara varför dekorfärger är nödvändiga för skärlinjer för att separera dem från utskrivbart CMYK-bläck. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: kravet på icke-utskrivande dekorfärger vid stansning. Omfattningsanmärkning: tillämpligt på arbetsflöden för kommersiella tryckerier. ↩
"Packaging Dieline Design: What to Give Your Designer and How to Get …", https://www.digitalpolo.com/packaging-dieline-design/. Professionella designstandarder för förpackningar skulle specificera isolering av strukturella element på låsta lager för att förhindra oavsiktliga förskjutningar under placering av konstverk. Bevisroll: bästa praxis i branschen; källtyp: designmanual. Stöder: nödvändigheten av lagerisolering för produktionsnoggrannhet. Omfattningsanmärkning: fokuserar på vektorprogramvara som Adobe Illustrator. ↩
"Diecut & Bleed – Den enkla guiden till förpackning – DelightAD", https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/. Teknisk dokumentation för strukturell konstruktionsteknisk dokumentation verifierar användningen av specifika färgkanaler (som cyan) för att skilja veck från skärlinjer. Bevisroll: teknisk standard; källtyp: teknisk guide. Stöder: metoden för att indikera viklinjer i strukturella stanslinjer. Omfattningsanmärkning: varierar beroende på specifika krav från stanstillverkaren. ↩
"Strategisk sourcing av wellpappförpackningar", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Verifiering av 'tollingmodellen' som en specifik upphandlingsstrategi där råvaror anskaffas oberoende av monteringstjänsten. Bevisroll: teknisk definition; källtyp: litteratur om leveranskedjehantering. Stöder: förekomsten av fragmenterade sourcingmodeller inom förpackningar. Omfattningsanmärkning: begränsad till industriella tillverkningsmetoder. ↩
"Den kompletta guiden till sampackningsprogramvara – Nulogy", https://nulogy.com/the-complete-guide-to-co-pack-software/. Branschstandarder för sampacknings- och förpackningsmonteringsavtal föreskriver ofta avgifter för stilleståndstid när defekta eller inkompatibla material stoppar automatiserade produktionslinjer. Bevisets roll: validering av branschpraxis; källtyp: logistik- och upphandlingsguide. Stöder: de ekonomiska riskerna med fragmenterad sourcing. Omfattningsanmärkning: specifika priser beror på servicenivåavtalet. ↩
"7 tips om hur man förhindrar att kartong böjer sig – Wargaming Hobby", https://www.wargaminghobby.com/article/cardboard-warps-obnoxiously-31.html. En auktoritativ källa om lim eller förpackningsteknik skulle bekräfta att vattenhalten i PVA-lim kan orsaka dimensionell instabilitet och böjning i porösa substrat. Bevisroll: teknisk validering; källtyp: handbok för materialvetenskap. Stöder: den kemiska orsaken till kartongböjning. Omfattningsanmärkning: effekten varierar beroende på limvolym och substrattjocklek. ↩
"Vad är nyckelfärdig kontraktstillverkning?", https://generalassembly.com/what-is-turnkey-contract-manufacturing/. Extern forskning om leveranskedjehantering visar hur paketerade nyckelfärdiga tjänster minskar prisvolatilitet och administrativa kostnader jämfört med fragmenterad sourcing. Bevisroll: stödjande; källtyp: branschrapport. Stödjer: Den ekonomiska fördelen med att använda en enda tillverkningspartner. Omfattningsnotering: Fokuserar på anpassad förpackning och montering. ↩
"Oplanerade driftstörningar inom tillverkning (minskning …", https://oxmaint.com/industries/manufacturing-plant/unplanned-downtime-cost-manufacturing-reduction-strategies-predictive-maintenance. Auktoritativa källor om tillverkningskontrakt förklarar hur centraliserat ansvar flyttar risken för maskinavbrott till leverantören, vilket eliminerar oväntade kostnader för köparen. Bevisroll: stödjande; källtyp: leveranskedjeanalys. Stöder: Riskreducerande fördelar med centraliserat ansvar. Omfattningsanmärkning: Specifikt gällande B2B-tillverkningsavtal. ↩
"Hållbar leveranskedjehantering mot disruption …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7521552/. Logistikdata indikerar att vertikalt integrerade eller sömlösa partnerskap inom leveranskedjor resulterar i högre leveransnivåer i tid på grund av minskad friktion vid överlämning. Bevisroll: stödjande; källtyp: logistikprestandarapport. Stödjer: Den operativa effektiviteten hos sömlös integration. Omfattningsanmärkning: Tillämplig på detaljhandelsklara förpackningar. ↩
"Uppskattning av tryckhållfastheten hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Teknisk förklaring av hur en förseglad toppkåpa underlättar lastfördelning över vertikala väggar i wellpappcontainrar. Bevisroll: teknisk validering; källtyp: förpackningshandbok. Stöder: den strukturella nackdelen med öppna behållare. Omfattningsanmärkning: avser vertikal tryckhållfasthet. ↩
"Alternativ för skiktade wellpappskivor med styrka: Enkelväggig vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Tekniska standarder för wellpapp verifierar att dubbelväggig konstruktion ökar den vertikala bärförmågan och Edge Crush Test (ECT)-klassificeringar. Bevisroll: teknisk validering; källtyp: industristandard. Stöder: påståendet att ytterligare räfflingslager ökar tryckhållfastheten. Omfattningsanmärkning: effektiviteten beror på den specifika kombinationen av räfflor som används. ↩
"Guide för enkelväggiga kontra dubbelväggiga wellpapplådor", https://packagingx.co.uk/blog/single-wall-vs-double-wall-corrugated-boxes/. Tekniska data som jämför den vertikala tryckhållfastheten (ECT) hos dubbelväggig kontra enkelväggig wellpapp under tunga belastningar. Bevisroll: faktaverifiering; källtyp: branschteknisk specifikation. Stöder: påstående att dubbelväggig kartong förbättrar pallstaplingshållbarheten. Omfattningsanmärkning: Fokuserar på vertikal bärförmåga. ↩
"Wellpappförpackningar med innovativ design för …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Teknisk analys av hur ökande räfflingstjocklek kompenserar för förlusten av strukturell integritet när toppflikar tas bort från en wellpappbehållare. Bevisroll: teknisk motivering; källtyp: förpackningsteknisk manual. Stöder: rollen av tjockare räffling för att förhindra att sidoväggar kollapsar. Omfattningsanmärkning: Specifikt tillämplig på behållare med öppen topp. ↩
"Optimal design av dubbelväggig wellpappförpackning", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Förklaring av hur den dubbla lagerbågkonstruktionen av dubbelväggig kartong ökar styvheten och bibehåller dimensionell fyrkantighet jämfört med enbart materialdensitet. Bevisroll: teoretisk grund; källtyp: materialvetenskaplig guide. Stöder: fördelen med geometri framför densitet för att bibehålla behållarens form. Omfattningsanmärkning: Avser strukturell styvhet. ↩
"Den ultimata guiden till wellpapplådor – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. En auktoritativ förpackningsteknisk guide eller branschstandard (t.ex. FEFCO) skulle förklara det nödvändiga utrymmet och de toleranser som krävs för att spår ska kunna rymma tjockleken på dubbelväggig kartong. Bevisroll: teknisk validering; källtyp: branschstandard. Stöder: Påståendet att exakta matematiska dimensioner misslyckas vid fysisk montering. Omfattningsanmärkning: Gäller specifikt wellpapptjocklek. ↩
"Analytisk bestämning av böjstyvheten hos en femskiktad …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Teknisk förklaring av hur utsidan av wellpapp utsätts för dragspänning och sträckning under vikning. Bevisroll: fysikalisk princip; källtyp: materialvetenskaplig lärobok. Stöd: orsaken till slitstäthet i dubbelväggiga paneler. Omfattningsanmärkning: Tillämplig på jungfrulig kraftkartong. ↩
"Översikt över aktuella studier vid IPST om wellpappkanter …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Förpackningstekniska standarder för beräkning av böjningsmån och slitskompensation för dubbelväggiga korrugerade material för att förhindra monteringsmotstånd. Bevisroll: teknisk specifikation; källtyp: branschspecifik tillverkningsguide. Stöder: den specifika mätningen som används för tjocklekskompensation. Omfattningsanmärkning: Värdena kan variera beroende på kartongkvalitet och tjocklek. ↩
"Vad är en wellpapplåda? – PopDisplay", https://popdisplay.me/what-is-a-corrugated-box/. Teknisk dokumentation om hur materialtjocklek (kaliper) kräver dimensionsjusteringar vid slitsning för att säkerställa korrekt passform. Bevisroll: teknisk validering; källtyp: branschstandard för ingenjörskonst. Stöder: behovet av kompensation över 1:1-ritningar. Omfattningsanmärkning: specifikt för transportörer av wellpapp. ↩
"Corrugated Design", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Tekniska riktlinjer för materialtöjning och beräkning av böjningsmån för att förhindra strukturellt fel under vikning. Bevisroll: teknisk validering; källtyp: tillverkningsspecifikation. Stöder: praxis att justera spårbredd för böjningsmån. Omfattningsanmärkning: gäller olika skivkvaliteter. ↩
"Undersökning av effekten av perforeringar på bärförmågan hos …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analys av hur precisionsfrigångar i tunga kartongförpackningar optimerar manuell monteringshastighet och minskar arbetskostnaderna. Bevisroll: operationell validering; källtyp: fallstudie inom tillverkning. Stödjer: sambandet mellan frigångsteknik och minskade avgifter för sampackare. Omfattningsnotering: fokuserad på högvolymsproduktion. ↩



