Du har tillbringat veckor med att finslipa ditt konstverk, men att översätta digitala filer till fysiska 3D-strukturer orsakar ofta utdragna logotyper och grumliga färger om man ignorerar grundläggande tillverkningsrealiteter.
Ja. Att anpassa kartongställ med din egen konst kräver att högupplöst vektorgrafik mappas till strukturellt konstruerade mallar. Högkvalitativ tillverkning inom detaljhandeln använder offset-litolaminering eller digital UV-tryck för att applicera varumärkesdesigner, vilket säkerställer att färgerna förblir livfulla och strukturerna anpassas perfekt för globala inköpsställ.
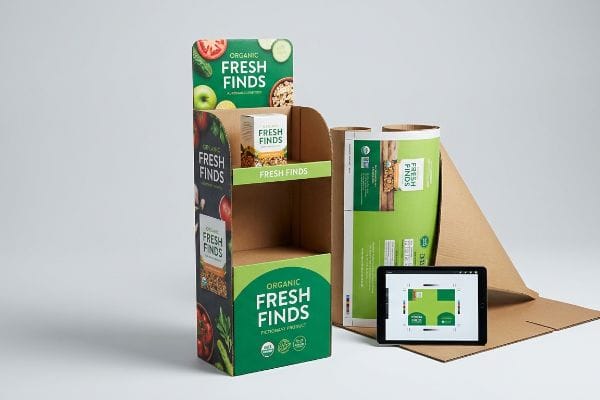
Att få den perfekta digitala renderingen för att överleva tryckpressen kräver ett strikt prepress-arbetsflöde, och jag ska visa er exakt hur min anläggning överbryggar den klyftan.
Hur man gör ett displayställ av kartong med hjälp av?
Att välja rätt programvara och verktygskommandon avgör om ditt konstverk faktiskt skärs korrekt på fabriksgolvet eller bara skrivs ut som en enda röra.
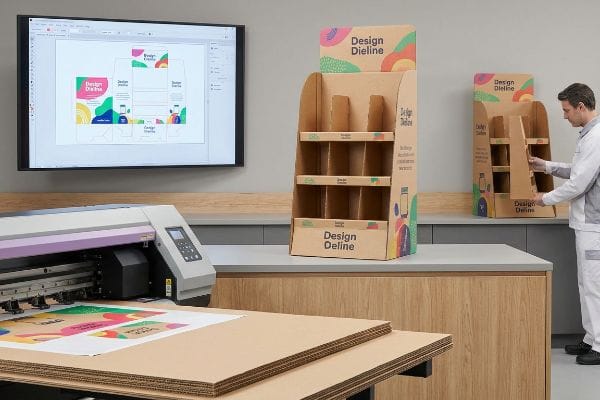
Att tillverka ett displayställ med hjälp av specifik grafisk designprogramvara kräver att absoluta dekorfärger tilldelas mekaniska dieline-streck. Till skillnad från vanlig kommersiell tryckning använder strukturförpackningar automatiserade skärbord som läser exakta färgnamn och översätter digitala vektorer till exakta fysiska vikningar och snitt på det korrugerade underlaget.
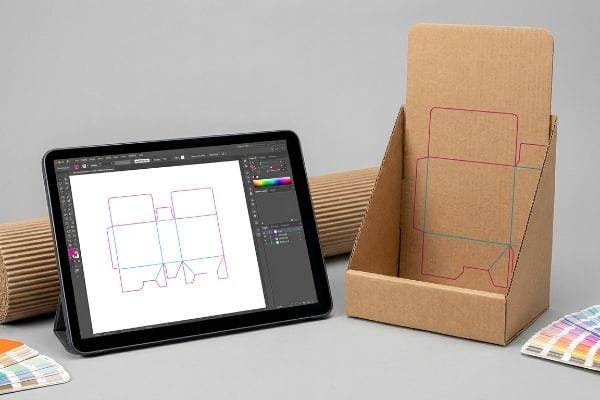
Du kanske har en vacker design på skärmen, men om maskinen inte kan läsa dina strukturella kommandon stannar hela projektet.
Översätta programkommandon till fysisk kartong
Grafisk designprogramvara som Adobe Illustrator är standarden för att tillämpa grafik på förpackningsmallar1.Även erfarna designers antar ofta att en enkel svart linje på en digital stanslinje automatiskt talar om för fabriksmaskinerna var den fysiska strukturen ska skäras eller vikas. De skickar över CMYK-filer (cyan, magenta, gul, svart/nyckel) i förväntan om att de automatiserade CNC-routingtabellerna (Computer Numerical Control)2 intuitivt ska förstå den strukturella geometrin.
I min anläggning ser jag rutinmässigt hur vackert designade filer stannar upp i produktionslinjen eftersom de strukturella banorna lämnades som visuella CMYK-linjer. RIP-programvaran (Raster Image Processor) som kör våra Kongsberg-skärbord3 ser inte svarta linjer som fysiska instruktioner; den sammanfogar dem direkt i konstlagret. Jag såg en gång en pressoperatör dra av ett masterark från bandet, känna lukten av färskt bläck, bara för att upptäcka att maskinen hade skrivit ut den svarta konturen perfekt men utfört inga fysiska snitt, vilket slösade bort hela testbatchen. För att åtgärda detta tillämpar jag ett strikt prepress-protokoll där strukturella banor tilldelas absoluta dekorfärger –100 % magenta för snitt, 100 % cyan för veck4.Denna mikroskopiska justering säkerställer att bladen griper tag i kartongen felfritt, vilket förhindrar kostsamma maskinstillestånd och sparar kunder dagar av manuell omarbetning av filer.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda svarta CMYK-linjer för strukturella snitt | Tilldela absoluta dekorfärger (t.ex. 100 % magenta)5 | Förhindrar oklippta, bortkastade utskriftsbatcher |
| Sammanfoga illustrationer och dieline-lager | Låsning av strukturella vägar på ett dedikerat topplager | Snabbare godkännande av prepress med timmar |
| Skicka in platta rastrerade bilder | Använda vektorbaserade PDF- eller AI-filer6 | Garanterar knivskarp precision på CNC-blad |
Jag vägrar att låta ett enkelt namngivningsfel i lagret förstöra ett produktionsschema. Genom att separera era mekaniska verktygsbanor från ert visuella konstverk garanterar jag en friktionsfri övergång från digital programvara till det fysiska skärbordet.
🛠️ Harveys skrivbord: Är du osäker på om dina digitala skärlinjer kommer att överföras till fabriksmaskineriet? 👉 Få en gratis filgranskning ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Hur visar man upp sina egna konstverk?
Att få fram dina varumärkesfärger hos en fysisk merchandiser kräver mer än att bara trycka; det kräver en djup förståelse för hur pappersfibrer absorberar flytande bläck.
Att visa upp egen konst på butiksbyggnader innebär att hantera bläckabsorption och färgmatchningsprotokoll. Eftersom rå wellpapp är mycket porös kan standardtryck med överlappande process orsaka visuell distorsion, vilket kräver specialiserade färgöverflöden för att bibehålla varumärkets synlighet med hög kontrast under stark kommersiell belysning.
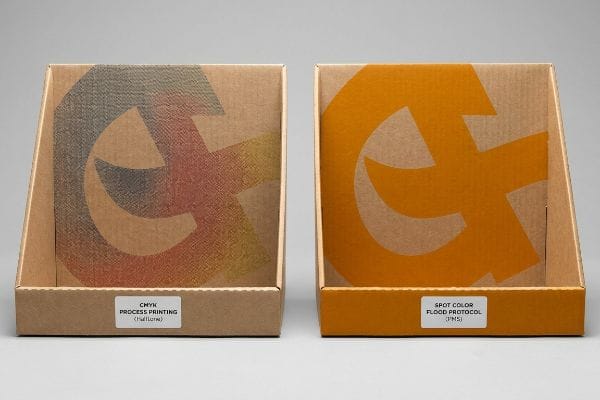
Att uppnå den där livfulla skärmfärgen på en fysisk butiksgolv är en vetenskap som överraskar många inköpsteam.
Att besegra CMYK-halvtonsmuggfällan
Marknadsföringsteam konverterar ofta sina företagslogotyper till standardformat i fyrfärg, förutsatt att tryckpressen sömlöst matchar deras digitala skärmar. De förlitar sig på vanliga digitala provtryck och förväntar sig att den visuella utmatningen ska översättas perfekt till den fysiska detaljhandeln . Tryck på rå, porös wellpapp medför dock en allvarlig optisk utmaning 7 som grundläggande kommersiell tryckning inte kan maskera.
Detta är inte bara teori – jag ser detta hända på testgolvet när vanliga överlappande rasterpunkter absorberas ojämnt av de råa pappersfibrerna8.En kund skickade en gång in en vacker, livfull digital fil, men eftersom de enbart förlitade sig på processtryck såg det fysiska resultatet ut som kornig, urtvättad lera under våra hårda fabriksinspektionslampor. Den optiska blandningen misslyckades helt mekaniskt på den oförseglade kartongen. Jag ingrep omedelbart och krävde ett Spot Color Flood Protocol, där jag ersatte den optiska punktblandningen med en enda, exakt blandad PMS (Pantone Matching System) spotfärgsbläck9.Genom att applicera en tät flod av rent pigment eliminerade jag helt rasterkornigheten, återställde varumärkets premiumestetik och säkerställde att logotypen drog kundernas uppmärksamhet från 9,1 meters avstånd, vilket förhindrade ett katastrofalt avslag i butik.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Förlita dig på CMYK för robusta varumärkeslogotyper | Obligatorisk användning av en dedikerad PMS-spotfärg10 | Ger felfri synlighet med hög kontrast |
| Ignorera lysrör i butik | Testning av nedsänkningar under D50-ljusförhållanden11 | Eliminerar urtvättad visuell distorsion |
| Tryckning av fina rastertoner på rå kraftpapper | Användning av högfasta översvämningsbeläggningar över porösa fibrer12 | Förhindrar grumliga, gryniga varumärkesbudskap |
Jag uppmanar alltid varumärken att sluta lita på sina datorskärmar och börja lita på fysisk pigmentfysik. Att byta ut en kaotisk rastermix mot en dedikerad spotfärg uppgraderar omedelbart hela kampanjens hyllnärvaro utan att blåsa upp budgeten för kärnmaterial.
🛠️ Harvey's Desk: Är du orolig att dina varumärkesfärger kommer att se leriga och urtvättade ut på rå wellpapp? 👉 Begär en konsultation om färgmatchning ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Hur man gör displaypaneler för konstutställningar?
Konstutställningar kräver perfekt visuell estetik, vilket innebär att varje exponerad kant på din displaypanel måste bära grafiken felfritt utan att rå brun kartong syns.
Att tillverka displaypaneler för konstutställningar kräver specialkonstruerade utfallsmarginaler för att linda högupplöst grafik helt runt strukturella kanter. Med hjälp av offset-litolaminering limmas det tryckta topparket på den räfflade kartongen, vilket kräver strikta mekaniska toleranser för att förhindra att rått papper exponeras under den slutliga viknings- och monteringsprocessen.
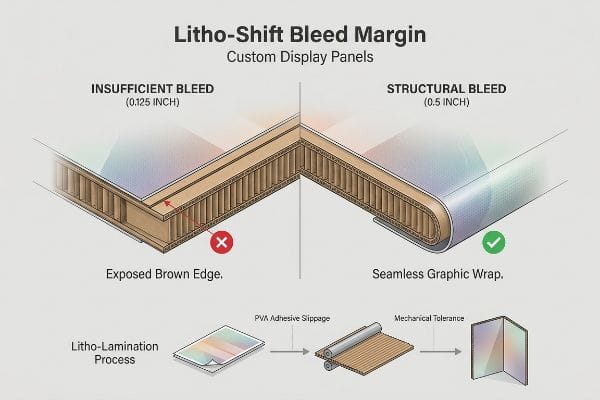
En vacker målning ser hemsk ut om ramen faller isär, och samma fysiska regler gäller för wellpappspaneler.
Konstruera Lito-Shift Bleed-marginalen
När designers förbereder konstverk för stora, fristående displaypaneleranvänder de vanligtvis standardutfall för kommersiellt tryck på 3,17 mm13 på sina filer. De behandlar den kraftiga wellpappen precis som ett tunt ark tidningspapper, och antar att en liten strimma extra bläck räcker för att täcka kanterna. De tar inte hänsyn till den fysiska glidning som uppstår när man limmar ett tryckt ark14 på ett tjockt, välvt underlag.
Tänk på det som att sätta en skräddarsydd kostym på ett rörligt mål; om du inte lämnar tillräckligt med extra tyg kommer sömmarna att rivas upp när personen böjer armarna. Under den snabba litolamineringsprocessen fungerar det våta PVA-limmet (polyvinylacetat) som ett smörjmedel15, vilket skapar en bredare mekanisk tolerans när det översta arket monteras på B-flöjtskivan. Jag har sett butiksbiträden packa upp vackert tryckta paneler bara för att upptäcka att de blinkar – fula, exponerade råa bruna kartongkanter – eftersom utfallet på 3,17 mm har förskjutits under den automatiska monteringen. För att bekämpa detta tillämpar jag strikt en minsta utfallsmarginal på 12,7 mm16 förbi den fysiska skärlinjen för alla laminerade jobb. Detta massiva säkerhetsnät absorberar matematiskt lamineringsförskjutningen, vilket garanterar att den tryckta grafiken helt omsluter varje exponerad kant och helt eliminerar risken för ett visuellt avslag på avancerad nivå.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda ett standard 0,125-tums kommersiellt utfallande papper17 | Tillämpa en strukturell blödning på 12,7 mm (0,5 tum)18 | Förhindrar fula, exponerade bruna kartongkanter |
| Stoppa konstverket exakt vid viklinjen | Utöka bakgrundsfärgerna helt bortom partituret | Garanterar sömlös grafik från alla betraktningsvinklar |
| Ignorerar lamineringsmaskinens glidning19 | Bygga in mekaniska toleranser i prepress-filen | Förhindrar att hela produktionspartier skrotas |
Jag låter aldrig ett litet misstag i prepress förstöra en dyr marknadsföringskampanj. Genom att artificiellt öka era utfallsmarginaler skapar jag ett permanent strukturellt skyddsnät som gör att era konstverk ser felfria ut i galleriet eller butiksgången.
🛠️ Harveys skrivbord: Är du osäker på om ditt konstverk säkert kan förlängas förbi de kritiska litolamineringsförskjutningszonerna? 👉 Begär din prepress-recension ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur man gör ett displayställ hemma?
Att bygga en prototyp i ditt garage är ett bra sätt att testa ett koncept, men att matematiskt skala den hemmagjorda filen för massproduktion är en farlig fälla.
Att tillverka ett displayställ hemma innebär att skära och vika grundläggande material, men att övergå till massproduktion kräver att man beräknar den fysiska materialets tjocklek. Utan automatiserade böjningsmån programmerade i de strukturella stansfilerna kommer den fysiska wellpappen att böjas kraftigt, rivas sönder eller misslyckas med att monteras korrekt.
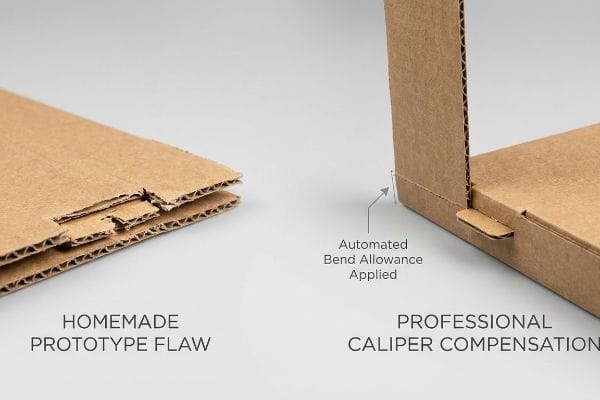
Men det räcker inte att känna till teorin när maskinerna börjar gå, för det som fungerar för en enda handskuren prototyp kommer att katastrofalt misslyckas på en höghastighetspackningslinje.
Verklighetskontrollen av bromsokkompensationen
När man flyttar ett hemmagjort koncept till professionell tillverkningantar köpare ofta att en digital 1:1-ritning översätts direkt till den strukturella verkligheten. De bygger sammankopplade flikar och vikbara spår i sin programvara med exakt samma bredd som den motstående panelen och behandlar kartongen som ett tvådimensionellt plan. De ignorerar helt den fysiska tjockleken på wellpappen20 när den böjs.
Att få en enda skärm att stå upp i ett labb är enkelt, men här är den bistra verkligheten när man skickar 500 av dem till ett hektiskt distributionscenter. I min anläggning ser jag rutinmässigt platta matriser skickade för tjocka B-flöjtskort där spåren har noll böjningsmån. När en 3 mm tjock panel21 viks 90 grader förbrukar den fysiskt material; om mottagningsspåret inte breddas för att kompensera möter sampackarna massivt motstånd. Jag har sett monteringsteam svettas och aggressivt rycka i dessa spända flikar, lyssna på det hemska ljudet av rå kartong som rivs sönder, innan de slutligen tar till att linda in de trasiga fogarna i genomskinlig tejp. Jag åtgärdar detta genom att använda CAD-programvara (Computer-Aided Design) för att automatiskt tillämpa en strikt Caliper Compensation-algoritm22 på varje enskild vikning. Genom att matematiskt bredda spåren för att ta hänsyn till böjningens yttre radie säkerställer jag att monteringsteamet upplever noll friktion, vilket minskar monteringstiden med ungefär 25 sekunder per enhet och sparar kunden betydande timarbetskostnader.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Rita springor med exakt samma bredd som flikarna | Tillämpa en matematisk böjningsmån på alla spår23 | Möjliggör friktionsfri och snabb sampackningsmontering |
| Ignorerar brädans fysiska bromsok | Använda parametrisk CAD-programvara för att justera toleranser24 | Förhindrar trasig kartong och trasiga strukturer |
| Tvinga åt hårt åtdragna flikar på monteringslinjen | Konstruera en exakt mikroclearance-buffert25 | Eliminerar behovet av ful förstärkningstejp |
Jag vägrar att låta dålig matematik sabotera din leveranskedja. Genom att noggrant beräkna materialförbrukningen för varje vik garanterar jag att ditt hemgjorda koncept skalas upp till en felfri, detaljhandelsklar merchandiser.
🛠️ Harveys skrivbord: Låt inte ett strukturellt fel på 2 millimeter förstöra en utrullning med 500 butiker. 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan välja en billigare leverantör som blint väljer tryck, men när den okalibrerade slitstoleransen orsakar massiv friktion under monteringen, vilket saktar ner packningslinjen med uppskattningsvis 30 %, kommer det att helt utplåna ditt projekts vinstmarginal. Detta är exakt det specifikationsblad som mina 10 bästa detaljhandelskunder använder för att garantera noll tryckavslag. Sluta gissa på strukturmatematik och låt mig personligen köra ditt konstverk genom min kostnadsfria Dieline Audit ↗ för att upptäcka allvarliga dimensionsfel innan massproduktionen börjar.
"DIELINE – Den ledande källan för förpackningsinnovation och insikt", https://thedieline.com/. Auktoritativa branschguider om förpackningsdesign bekräftar Adobe Illustrator som det primära verktyget för att skapa vektorbaserade dielines och artworklayouter. Bevisroll: teknisk standard; källtyp: branschmanual. Stöder: standardprogramvaruanvändning. Omfattningsanmärkning: Gäller främst vektorbaserad strukturdesign. ↩
"Skärning av kartonger – Råd – V1E.com Forum", https://forum.v1e.com/t/cutting-cardboard-boxes/44271. Teknisk tillverkningsdokumentation förklarar hur CNC-frästabeller tolkar digitala vektorkoordinater för att utföra precisionsskärning och ritsning på substrat. Bevisroll: teknisk specifikation; källtyp: tillverkningshandbok. Stöd: fysisk tillverkningsmetod. Omfattningsanmärkning: Specifikt för automatiserad strukturell förpackning. ↩
"Spot Colors – Fiery Communities", https://efi.my.site.com/community/s/topic/0TO39000000KYyuGAG/spot-colors?language=en_US. Teknisk dokumentation för Kongsbergs skärsystem förklarar hur RIP-programvara skiljer mellan processfärger och spotfärger för att generera verktygsbanor. Bevisroll: teknisk specifikation; källtyp: programvarumanual. Stöder: Misslyckandet med att CMYK-linjer utlöser fysiska skärningar. Omfattningsanmärkning: Specifikt för automatiserade arbetsflöden för skärbord. ↩
"Adobe Illustrator – Vilken färgruta ska användas för skärlinjer?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Förpackningsindustrins standarder beskriver den konventionella användningen av specifika dekorfärger för att beteckna olika strukturella operationer på en formlinje. Bevisroll: branschstandard; källtyp: professionell riktlinje. Stöder: De specifika färgtilldelningarna för skärning och bigning. Omfattningsanmärkning: Även om de används i stor utsträckning kan specifika färgkoder variera beroende på produktionshus. ↩
"Grafiska riktlinjer – DeLine Box och Display", https://www.delinebox.com/graphic-guidelines/. Verifiering av att dekorfärger är branschstandarden för att separera strukturella snittbanor från utskrivbara CMYK-konstverk för att undvika utskrift av dielines. Bevisroll: teknisk validering; källtyp: manual för tryckeribranschen. Stöder: kravet på dekorfärgstilldelning i prepress. Omfattningsanmärkning: Specifika färgval kan variera beroende på leverantör. ↩
"Rastergravering kontra vektorgravering | Tips Trotec Laser", https://www.troteclaser.com/en-us/helpcenter/software/graphics-software/raster-engraving-vector-engraving. Förklaring av varför vektorbanor är matematiskt nödvändiga för CNC-maskiner för att bibehålla precision och skala jämfört med pixelbaserade rasterbilder. Bevisroll: teknisk specifikation; källtyp: CNC-programvarudokumentation. Stöder: länken mellan vektorformat och bladnoggrannhet. Omfattningsanmärkning: Gäller AI-, PDF- och SVG-format. ↩
"Effekten av färgämnen på innehållet av tungmetaller i återvunnet …", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. Teknisk dokumentation om substratporositet och bläckblödning förklarar varför rå wellpapp förvränger färg och kontrast. Bevisroll: Teknisk verifiering; källtyp: Tryckteknisk manual. Stöder: Påståendet att porösa kartonger skapar optiska utmaningar. Omfattningsanmärkning: Gäller obelagd wellpapp. ↩
"[PDF] 1. Punktförstärkning är ökningen av rasterpunkternas storlek när bläck absorberas i …", https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. Teknisk förklaring av hur bläckabsorption och punktförstärkning sker i oförseglade, porösa substrat vilket leder till visuell försämring. Bevisroll: teknisk verifiering; källtyp: manual för tryckindustrin. Stöder: påståendet att rasterpunkter misslyckas på rått papper. Omfattningsanmärkning: fokuserad på obestruken wellpapp. ↩
"Understanding Spot Colors (and their Role in Digital Printing)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. Branschstandarder som jämför spotfärgstäthet och konsistens mot CMYK-halvtonsblandning på absorberande material. Bevisroll: validering av branschstandard; källtyp: lärobok i grafisk konst. Stöder: effektiviteten av spotfärgsöversvämningar för att eliminera halvtonsstrukturer. Omfattningsanmärkning: gäller varumärkeskritisk skyltning i detaljhandeln. ↩
"Spot Color vs CMYK Color: Essential Differences Explained", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Förklaring av hur Pantone Matching System (PMS) säkerställer exakt färgåtergivning jämfört med variationen i CMYK-processtryck. Bevisroll: teknisk verifiering; källtyp: manual för branschstandard. Stöder: påståendet att spotfärger ger högre kontrast och synlighet. Omfattningsanmärkning: gäller specifikt professionellt offset- och screentryck. ↩
"Färgkaos i ljusbåset: Varför D50 är din förpackning …", https://www.linkedin.com/pulse/color-chaos-light-booth-why-d50-your-packaging-carmon-madison-6bb4e. Verifiering av D50 (5000K) som internationell standard för att visa färgprov för att förhindra metamerism och säkerställa färgnoggrannhet. Bevisroll: standardverifiering; källtyp: ISO/ANSI teknisk standard. Stöder: användning av D50-belysning för att eliminera visuell distorsion. Omfattningsanmärkning: standard för grafisk konst och fotografi. ↩
"Effekt av vattenbeständiga egenskaper hos kraftpapper (KP) med svavel …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9506043/. Teknisk analys av hur översvämningsbeläggning skapar en barriär på porösa substrat för att förhindra att bläck sjunker ner och punktförstärkning. Bevisroll: processverifiering; källtyp: lärobok i tryckmaterialvetenskap. Stöder: påståendet att beläggningar förhindrar grumliga halvtoner på kraftpapper. Omfattningsanmärkning: gäller substratberedning vid kommersiell tryckning. ↩
"Förstå skrivarens utfall för perfekta utskrifter – Printing Partners", https://www.printingpartners.net/printing-knowledge-library/what-is-printer-bleed/. Verifiering av branschstandardiserad utfallsgräns för kommersiell tryckning för att säkerställa kant-till-kant-täckning efter beskärning. Bevisroll: verifiering av teknisk standard; källtyp: manual för tryckeribranschen. Stöder: standardspecifikationer för utfall. Omfattningsanmärkning: allmänna standarder för kommersiellt tryck. ↩
"Understanding Litho Laminated Packaging", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Teknisk förklaring av den mekaniska förskjutning eller 'krypning' som uppstår under litolamineringsprocessen vid limning av ett toppskikt mot wellpapp. Bevisroll: teknisk förklaring; källtyp: förpackningsteknisk guide. Stöder: behovet av ökade blödningsmarginaler för strukturella substrat. Omfattningsanmärkning: specifik för offset litolaminering. ↩
"Effekt av poly(vinylalkohol) på egenskaperna hos kallhärdning …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12654749/. Kort förklaring av hur de fysikaliska egenskaperna hos PVA-lim påverkar placeringen av det övre arket på wellpapp. Bevisroll: Teknisk verifiering; källtyp: Förpackningsteknisk manual. Stöder: Påståendet att lim skapar mekanisk tolerans under montering. Omfattningsanmärkning: Specifikt för våtlimslamineringsprocesser. ↩
"Skriva direkt på kartonginlägg? – PopDisplay – Kartongdisplay …", https://popdisplay.me/printing-directly-on-box-inserts/. Verifiering av branschstandardkrav för utfallande kanter för att förhindra "blinkande" eller råa kanter vid automatiserad montering. Bevisroll: Branschriktmärke; källtyp: Guide för tryck- och förpackningsspecifikationer. Stöder: Användning av en 0,5-tums marginal för att absorbera lamineringsförskjutning. Omfattningsanmärkning: Kan variera beroende på maskinens precision. ↩
"There Will Be Bleed (and other designterms you should know)", https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Verifiering av att 0,125 tum är den rådande branschstandarden för kommersiella tryckutfall. Bevisroll: baslinjespecifikation; källtyp: manual för tryckeribranschen. Stöder: den gemensamma baslinjen för kommersiella tryckmarginaler. Omfattningsanmärkning: Tillämplig på standard offset- och digitaltryck. ↩
"LCD-skärmens utbredning: Detaljerad analys för IPS LCD-skärm", https://www.rocktech.com.hk/rocktech-blog/ips-lcd-screen-bleed/. Teknisk motivering för att använda en större 0,5-tums utbredning för att hantera materialförskjutning vid strukturell montering. Bevisroll: teknisk rekommendation; källtyp: guide för storformatsutskrifter. Stöder: nödvändigheten av utökade marginaler för att undvika exponerat substrat. Omfattningsanmärkning: Specifikt för teknik med styva bildskärmspaneler. ↩
"[PDF] IB 4.06 – Bearbetningstips för laminering av filmer (DOL/SL)", https://graphics.averydennison.com/content/dam/averydennison/graphics/ap/en/Instructional-Bulletins/ib-4.06-processing-tips-for-laminating-films.pdf. Förklaring av det mekaniska fenomenet där material förskjuts under laminering och hur toleranser kompenserar för det. Bevisroll: teknisk orsak-och-verkan; källtyp: tillverkningsteknisk dokumentation. Stöder: kravet på mekaniska toleranser i prepress-filer. Omfattningsanmärkning: Gäller storskaliga lamineringsprocesser. ↩
"Analytisk bestämning av böjstyvheten hos en femskiktad …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Auktoritativa guider om strukturell förpackningsdesign beskriver i detalj hur materialkaliper påverkar böjningsmån och monteringstoleranser. Bevisroll: teknisk verifiering; källtyp: industristandard. Stöder: kravet att ta hänsyn till skivans tjocklek för att säkerställa korrekt montering. Omfattningsanmärkning: Gäller specifikt wellpapp. ↩
"[PDF] Specifikationer för wellpapp – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Verifiering av branschstandardtjocklek för B-flöjt wellpapp. Bevisroll: teknisk specifikation; källtyp: tillverkarens datablad. Stöder: påståendet att 0,11 tum (3 mm) är standardtjockleken för B-flöjtmaterial. Omfattningsanmärkning: måtten kan variera något beroende på tillverkare. ↩
"Korrugerad design – Google Groups", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Bekräftelse av CAD-programvarumetoder för att beräkna böjningsmått och materialtjocklekskompensation i strukturell förpackningsdesign. Bevisroll: teknisk processvalidering; källtyp: teknisk manual. Stöder: användning av matematiska justeringar för att förhindra monteringsmotstånd och materialfel. Omfattningsanmärkning: terminologin kan variera mellan programvaruleverantörer. ↩
"Kartongkonstruktioner: Beräkning av böjningsmån 1 – YouTube", https://www.youtube.com/watch?v=j1n5ojAbAic. Teknisk förklaring av hur böjningsmån tar hänsyn till materialtöjning och kompression under vikning för att säkerställa korrekt passform mellan spår och flik. Bevisroll: teknisk definition; källtyp: teknisk manual. Stöder: behovet av matematiska justeringar i spårstorlek. Omfattningsanmärkning: specifik för vikbara substrat. ↩
"Fördelarna med att integrera toleransanalys i produktdesign …", https://www.sigmetrix.com/blog/benefits-integrating-tolerance-analysis-product-design-software. Vägledning om hur parametrisk modellering möjliggör globala variabeländringar för att bibehålla toleranser över komplexa monteringsfiler. Bevisroll: branschpraxis; källtyp: teknisk dokumentation. Stöder: användning av parametrisk programvara för att förhindra materialfel. Omfattningsanmärkning: gäller professionella CAD-arbetsflöden. ↩
"Topptips för design av flik- och spår för montering av plåtdelar", https://www.youtube.com/watch?v=DHcrX_ZnByA. Specifikationer för det minsta luftgap som krävs mellan sammankopplade delar för att möjliggöra manuell montering utan strukturell deformation. Bevisroll: designspecifikation; källtyp: tillverkningsstandard. Stöder: påståendet att mikrospel eliminerar behovet av förstärkningstejp. Omfattningsanmärkning: beror på materialtjocklek. ↩