Du vill att din uppackningsupplevelse ska bli spännande, men vanlig brun kartong känns billig. Att skriva direkt på strukturella inlägg verkar vara en snabb vinst, tills bläcket flyter ut och korten blir fysiskt skeva.
Att trycka direkt på lådbilagor kräver specifik prepress-teknik. Det innebär att anpassad grafik – vanligtvis via litografisk laminering eller direktdigitaliseringsmetoder – appliceras på den strukturella wellpappen som säkrar produkten, förbättrar varumärkespresentationen samtidigt som den fysiska integritet som krävs för transportskydd bibehålls.
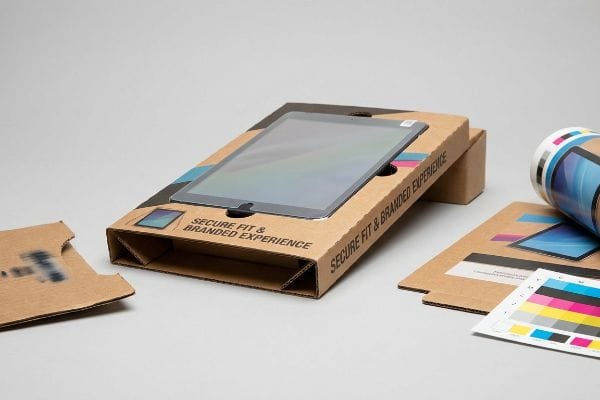
Att känna till teorin bakom tryckta bilagor är enkelt, men att överleva den hårda verkligheten på fabriksgolvet kräver verklig ingenjörskonst.
Vilken typ av tryck används för förpackningar?
Att välja rätt tryckprocess avgör om din lansering i detaljhandeln ser ut som ett premiummärke eller en billig, urtvättad förfalskning.
Den typ av tryck som används för förpackningar inkluderar vanligtvis litografisk offset, flexografisk och digitaltryck. Litolaminering ger den högsta visuella återgivningen för displayer, medan flexografi dominerar för fraktkartonger med hög volym, och digitaltryck stöder snabba prototyptillverkningar och variabla datakörningar.
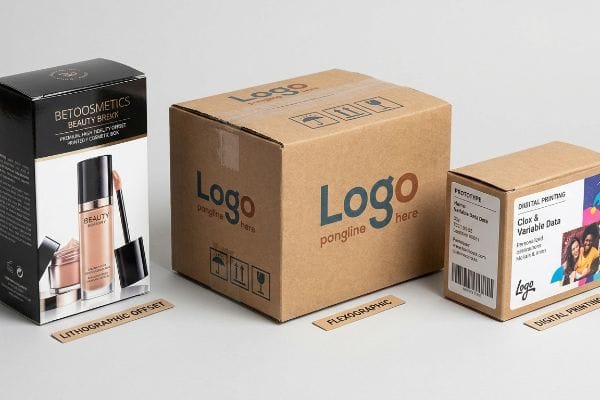
Att få fram vacker grafik på en datorskärm är en sak, men att överföra den till styv kartong kräver strikta fysiska kontroller.
Hi-Fi-litografi kontra billiga alternativ
Många varumärkesgrundare antar att vilken fil de än godkänner på sin skärm direkt kommer att översättas perfekt till den slutliga kartongen. De försöker ofta trycka komplex, fotorealistisk grafik genom vanliga flexografiska skrivare för att spara några slantar på enhetskostnaderna. Verkligheten är att kommersiell förpackning kräver distinkta industriella processer1 helt baserade på substratmaterialet och den erforderliga visuella återgivningen .
Jag ser det här misstaget ständigt. Även erfarna inköpsteam försöker ibland klämma in exklusiva kosmetikakonstverk på en billig flexotrycksupplaga, vilket resulterar i suddiga logotyper som ser ut som om de stämplats med en svamp. Om du vill ha den där premiumfinishen i tidskriftskvalitet för dina detaljhandelsutrullningar måste du använda litografiskt offsettryckläggervått bläck på ett toppark är omisskännligt. Min tumregel är att kräva högkvalitativt litotryck även för korta upplagor på 100 enheter, eftersom en skarp och tydlig varumärkesnärvaro på hyllan faktiskt rättfärdigar din premiumprislapp för konsumenten.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda flexo för komplexa foton | Litografi (offset)3 | Skarpa bilder i tidskriftskvalitet |
| Att offra kvalitet på små serier | Korta serier med hög kvalitet | Bibehåller ett premium varumärkeskapital |
| Ignorera ljusförhållanden | Matchning av dekorfärger4 | Hindrar färger från att tvättas ut |
Jag låter aldrig kunder kompromissa med sitt varumärkesvärde bara för att spara några ören på lägre trycksaker. Att skydda sin visuella standard påverkar direkt konsumenternas förtroende när de plockar upp den där lådan från hyllan.
🛠️ Harveys skrivbord: Är du osäker på om din upplösning klarar en massiv kommersiell tryckning? 👉 Låt mig kolla dina filer ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Vilken tryckmetod används på kartong?
När man går från tunt papper till tjock strukturell wellpapp förändras fysiken hos bläck och papper fundamentalt.
Tryckmetoden som används på kartong för premiumapplikationer inom detaljhandeln är främst litolaminering. Denna process innebär att man först trycker högupplösta bilder på ett tunt översta pappersark, som sedan limmas fysiskt på det styva, räfflade korrugerade baksidan för att kombinera visuell tilltalande effekt med strukturell styrka.
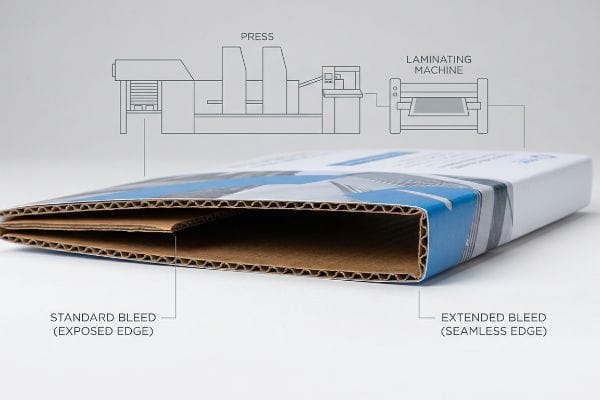
Det låter som en sömlös tillverkningsprocess, men att sammanfoga vått papper med tjock kartong introducerar mekaniska mikroförskjutningar som överraskar designers.
"Lito-Shift"-förtrycksfällan
De flesta grafiska formgivare behandlar en strukturell dieline precis som en vanlig reklamflyer. De applicerar standard 0,125 tum (3,17 mm) av bleed5 förbi skärlinjen i sin CAD-programvara (Computer-Aided Design), förutsatt att de automatiserade skärborden skär perfekt längs kanten varje gång.
Jag vet att du har stirrat på en nyvikt display och undrat varför det syns en ful strimma av rå brun kartong precis på den vikta framkanten. Det händer eftersom litolaminering – att limma det tryckta översta arket på tjock B-flöjtskartong – har en inneboende mekanisk tolerans under den automatiserade monteringsprocessen6.När de tunga skivorna förskjuts, om än lite, under produktionen, misslyckas den vanliga utfallsmarginalen och de bara kanterna exponeras. Jag tillämpar strikt en minsta utfallsmarginal på 12,7 mm för alla wellpappjobb. Jag har hört det grova, friktionsstarka skrapandet av råa papperskanter som skaver mot varandra under sampackning eftersom en designer inte förlängde illustrationen, och det förstör hela presentationen direkt.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda vanliga kommersiella utfall | Tvinga fram 12,7 mm utfall7 | Förhindrar råa bruna kanter |
| Ignorera kortets förskjutningstoleranser8 | Prepress-kalibreringskontroller | Säkerställer sömlös kantlindning |
| Behandla kartong som platt papper | Design för flöjtjocklek9 | Rena, professionella viklinjer |
Jag avvisar filer i prepress-stadiet som inte uppfyller denna gräns, vilket tvingar designers att utöka bakgrunderna på konstverken. Denna massiva utfallsgrad fungerar som ett konstruerat skyddsnät som helt skyddar din varumärkespresentation.
🛠️ Harvey's Desk: Är du orolig att dina nuvarande designfiler har farliga utfallsmarginaler som kommer att exponera råa kanter? 👉 Ladda ner min utfallsmall ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Kan du skriva ut på kartong?
Att trycka direkt på rå wellpapp är möjligt, men det medför allvarliga optiska risker som de flesta marknadsföringsteam drastiskt underskattar.
Ja. Du kan trycka på kartong, men direkttryck på porösa korrugerade ytor kräver ofta flexografi eller digitala UV-metoder. Oförseglad testliner absorberar bläck snabbt, vilket innebär att färgerna ser dämpade ut om inte specifika spotfärgsbläck eller vita basprimers appliceras före de sista grafiklagren.
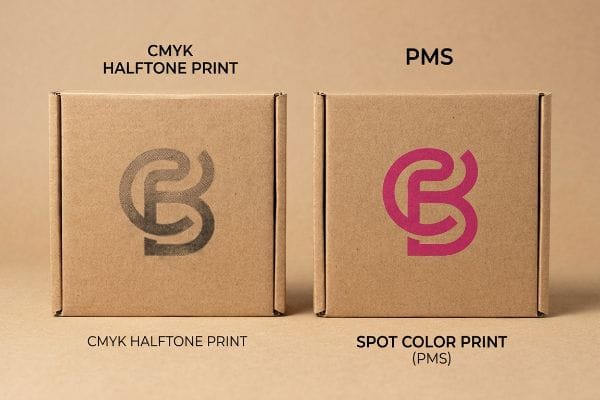
Att applicera bläck direkt på en oförseglad, porös yta är inte som att måla en slät vägg; det beter sig mycket mer som att måla en kökssvamp.
CMYK-halvtonslamkatastrofen
Varumärken försöker ofta konvertera sina solida företagslogotyper till vanliga CMYK-format (cyan, magenta, gul, svart/nyckel) för direkttryck på fraktkärl och enkla varuförpackningar . De antar att processtrycket sömlöst matchar deras digitala skärmar och ignorerar helt den fysiska verkligheten hos rått, obestruket testlinermaterial .
Tänk på det som att försöka rita ett skarpt porträtt på en pappershandduk. När standard fyrfärgstryck förlitar sig på små överlappande rasterpunkter absorberas dessa punkter ojämnt av de råa pappersfibrerna 11. Jag har sett butiksanställda slänga skyltar i bakrummet eftersom den leriga, pixelerade logotypen såg ut som en billig, obehörig kopia. För att åtgärda detta föreskriver jag ett spotcolor flod-protokoll för alla primära varumärkeselement. Genom att ersätta optisk punktblandning med ett enda, exakt blandat PMS-bläck (Pantone Matching System) 12 får vi en tät, perfekt jämn pigmentflod. Den klibbiga, tjocka känslan av en riktig spotcolor som rullar över den oförseglade kartongen är det som garanterar att din logotyp förblir hög kontrast från 6 meters avstånd under stark belysning i stora butiker
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda CMYK för direkta logotyper | Pantone (PMS) spotfärger | Förhindrar att logotyper ser smutsiga ut |
| Utskrift på rå testliner utan försegling | Vit basfärgprimer | Färgerna framträder levande på hyllorna |
| Förlita sig på digitala skärmkorrektur | Kontroller av fysiska spektrofotometer | Noggrann färgmatchning av varumärket |
Jag ser till att mina kunder skippar rasterfärgsblandningen för sina primära logotyper. Att uppgradera till en dedikerad dekorfärg eliminerar ådringen och skyddar ert varumärkesvärde i hela butiksgolvet.
🛠️ Harvey's Desk: Ser ert varumärkes signaturfärg urblekt ut på era nuvarande wellpappförpackningar? 👉 Begär en färgrevision ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur trycker de på lådor?
Själva tillverkningsstegen bakom tryckning på styva lådor avgör om din kampanj lyckas eller bokstavligen vrider sig under sin egen tyngd.
Tryckning på lådor utförs genom att platta ark körs genom industriella offsetpressar, flexografiska maskiner eller digitala storformatsskrivare. För exklusiva butiksstrukturer innebär processen att ett separat toppskikt trycks, vilket mekaniskt lamineras till en räfflad strukturkärna och stansas ut.
Men att känna till den grundläggande mekaniska teorin räcker inte när maskinerna börjar gå och den våta kemin tar över.
Verklighetskontrollen av PVA-fuktvarpning
Kunder antar att montering av ett högkvalitativt tryckt toppskikt på en styv B-flöjt wellpapp naturligt resulterar i en perfekt plan, strukturell displaypanel. De ignorerar den flyktiga kemiska verkligheten i litolamineringsprocessen13 och förväntar sig att den fysiska kartongen ska bete sig exakt som den plana, rena PDF-filen på deras datorskärm .
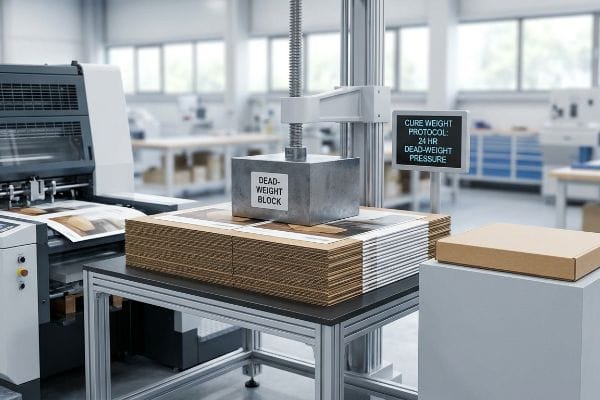
Detta är inte bara teori – jag ser detta hända på testgolvet när inköpsteam hoppar över korrekta härdningstider för att skynda på en leverans till ett amerikanskt lager med hög luftfuktighet i Florida eller Texas. Lamineringsprocessen är starkt beroende av vattenbaserat PVA-lim (polyvinylacetat). När det våta limmet träffar stora ytor absorberar den porösa 32 ECT (Edge Crush Test) linerboarden fukten, och när den torkar i den omgivande fabriksluften krymper den våldsamt. Jag har gått på golvet och hört den distinkta "popp" av ytspänning när stora 60-tums (152,4 cm) sidopaneler fysiskt vrids och böjs inåt som jättepotatischips. I min anläggningtillämpar jag ett strikt härdningsviktsprotokoll, där jag staplar de våta skivorna under exakt dödviktstryck i 24 timmar för att tvinga fram en plan härdning. Genom att säkerställa en perfekt rak skiva förhindrar jag den kraftiga böjningen som orsakar massiv friktion, vilket saktar ner monteringslinjen med uppskattningsvis 20 % och förhindrar kassering från stora återförsäljare.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Att rusa fram lamineringens härdningstid | 24 timmars dödviktshärdning14 | Platta paneler som är enkla att montera |
| Ignorerar krympning av vattenbaserat lim15 | Balanserade duplexkortstrukturer16 | Hindrar displayer från att böja sig |
| Designa massiva, ostödda paneler | Lägga till strukturella bakre ytor | Håller höga strukturer upprätta |
Jag låter aldrig en brådskande beställning kringgå mina härdningsvikter. Att tvinga skivan att torka helt plant sparar mina kunder tusentals kronor i manuell omarbetning och garanterar strikt måttföljsamhet i butikslokalerna.
🛠️ Harveys skrivbord: Låt inte ett strukturellt fel på 2 millimeter förstöra en utrullning med 500 butiker. 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan välja en billigare leverantör som hoppar över den 24 timmar långa dödviktshärdningsprocessen, men när det vattenbaserade PVA-limmet torkar och kraftigt vrider dina wellpappskivor, vilket saktar ner sampackningsmonteringslinjen med uppskattningsvis 20 %, försvinner hela din detaljhandelsmarginal. Det här är exakt det specifikationsblad som mina 10 bästa detaljhandelskunder använder för att garantera noll tryckkasseringar. Sluta chansa med obevisad strukturkemi och låt mig personligen köra dina artworkfiler genom min Free Dieline Pre-Flight Audit ↗ för att upptäcka fatala kanttoleranser innan masstillverkningen börjar.
"Topp 5 förpackningstryckmetoder förklarade", https://greendotpackaging.com/packaging-printing-methods/. [Branschstandarder för förpackningsproduktion beskriver i detalj hur valet av tryckmetoder – såsom litografi eller flexografi – dikteras av substratets porositet och den önskade bildens upplösning]. Bevisroll: teknisk validering; källtyp: manual för tryckindustrin. Stöder: kopplingen mellan substrat/kvalitet och processval. Omfattningsanmärkning: gäller storskalig kommersiell produktion. ↩
"Guide till flexografisk tryckning kontra andra metoder", https://luminite.com/flexo-vs-other-printing. [En teknisk guide om kommersiella tryckprocesser skulle verifiera att offsetlitografi ger betydligt högre bildupplösning och färgprecision än flexografi, vilket gör det till branschstandarden för premiumfinish i detaljhandeln]. Bevisroll: teknisk verifiering; källtyp: branschmanual. Stöder: påståendet att litografi krävs för förpackningar av tidskriftskvalitet. Omfattningsanmärkning: fokuserar på visuell återgivning för pappers-/kartongsubstrat. ↩
"Lito- vs. Flexo Shipping Box Printing", https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Tekniska guider om tryckprocesser förklarar att offsetlitografi ger högre upplösning och finare detaljer för fotografiska bilder än flexografi. Bevisroll: teknisk verifiering; källtyp: branschhandbok. Stöder: användning av litografi för komplexa foton. Omfattningsanmärkning: specifik för högkvalitativa detaljhandelsförpackningar.] ↩
"Färgmatchningsprocessen i förpackningar: Säkerställa precision och …", https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Färgvetenskapliga standarder visar att dekorfärgsmatchning förhindrar färgskiftningar och urtvättning genom att använda förblandade tryckfärger snarare än processlager. Bevisroll: faktavalidering; källtyp: manual för färghantering. Stöder: dekorfärgernas roll i ljusstabilitet. Omfattningsanmärkning: gäller främst varumärkesspecifika färger.] ↩
"Hur kan jag avgöra hur mycket utfallsmängd jag ska använda?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Riktlinjer för tryckbranschen och prepress-manualer definierar vanligtvis 0,125 tum som standardkravet för utfallsmängd för kommersiella tryckprojekt för att ta hänsyn till variationer i beskärning. Bevisroll: teknisk specifikation; källtyp: branschstandard. Stöder: vanliga utfallsmängder för prepress. Omfattningsanmärkning: gäller generellt för standard kommersiell offset- och digitaltryck. ↩
"Automatan Laminators – YouTube", https://www.youtube.com/watch?v=BzwweyvhM5c. [Teknisk dokumentation om wellpapptryckprocesser verifierar att automatiserad montering vid litolaminering är föremål för registreringsförskjutningar och mekaniska toleranser]. Bevisroll: faktakontroll; källtyp: branschteknisk guide. Stöder: Orsaken till synliga råa kanter på vikta displayer. Omfattningsanmärkning: Variansen beror på den specifika monteringsutrustning som används. ↩
"Förpackning 101: Vad är Bleed, Trim och Safety Zone?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [En auktoritativ tryckmanual eller förpackningsstandard skulle specificera de nödvändiga bleedmåtten som krävs för att kompensera för kartongförskjutning och förhindra otryckta kanter på wellpapp]. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöd: rekommenderad bleedbredd för kartong. Omfattningsanmärkning: måtten kan variera beroende på specifik maskin. ↩
"[PDF] Prepress-specifikationer – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [Tillverkningsspecifikationer för litolaminering eller flexografisk tryckning skulle definiera de förväntade mekaniska toleranserna för kartongförskjutning under monteringsprocessen]. Bevisroll: teknisk metrik; källtyp: tillverkningsspecifikation. Stöder: nödvändigheten av prepress-kalibrering. Omfattningsanmärkning: specifika toleranser varierar beroende på registreringssystem]. ↩
"Wellpappförpackningar med innovativ design för förbättrad …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. [Teknisk dokumentation om wellpappteknik skulle förklara hur hänsyn till tjockleken på räfflingen förhindrar distorsion och säkerställer rena viklinjer under tillverkning]. Evidens roll: designprincip; källtyp: förpackningsteknisk guide. Stöder: designkrav för konstruktionsskivor. Omfattningsanmärkning: gäller specifikt för wellpappsubstrat]. ↩
"UV-härdbar beläggningsprocess på CMYK-tryckt duplexkartong …", https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/. [En auktoritativ källa om wellpappförpackningar eller trycksubstrat förklarar hur den porösa naturen hos obelagd testliner orsakar bläckabsorption och punktförstärkning, vilket leder till dämpade färger jämfört med digitala skärmar]. Bevisroll: Teknisk validering; källtyp: Teknisk guide för branschen. Stöder: Inverkan av substratporositet på färgåtergivning. Omfattningsanmärkning: Gäller specifikt för obelagd wellpapp. ↩
"Effekten av färgämnen på innehållet av tungmetaller i återvunnet …", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. [Teknisk dokumentation om trycksubstrat skulle förklara hur porositeten hos oförseglade pappersfibrer orsakar bläckblödning och inkonsekvent absorption av rastermönster]. Bevisroll: teknisk validering; källtyp: industriell tryckmanual. Stöder: påståendet att CMYK-raster misslyckas på rå kartong. Omfattningsanmärkning: gäller specifikt för obelagda, porösa material. ↩
"Understanding Spot Colors (and their Role in Digital Printing)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Standarder inom tryckindustrin visar att förblandade spotfärger ger högre pigmentdensitet och opacitet jämfört med optisk blandning av CMYK-punkter på absorberande ytor]. Bevisroll: teknisk jämförelse; källtyp: lärobok i grafisk konst. Stöder: användning av PMS för varumärkeselement med hög kontrast. Omfattningsanmärkning: fokuserar på pigmentdensitet. ↩
"Effekter av fukt i lamineringsprocessen – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Teknisk dokumentation om förpackningsteknik beskriver den kemiska sammansättningen av lim som används vid litolaminering och deras tendens att orsaka substratspänning eller skevhet]. Bevisroll: teknisk verifiering; källtyp: manual för förpackningsindustrin. Stöder: Förekomsten av kemiska variabler i litolamineringsprocessen. Omfattningsanmärkning: Fokuserar på liminducerad skevhet]. ↩
"Typer av laminering i förpackningar: våt-, torr- och termisk laminering", https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination. [En auktoritativ källa om industriell förpackning eller tryckbehandling skulle specificera den tid som krävs för att lim ska härda under tryck för att förhindra skevhet]. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: Korrekt härdningstid för platta skärmar. Omfattningsanmärkning: Varaktigheten kan variera beroende på den specifika kemiska sammansättningen av limmet. ↩
"Perfekt lim för pappersarbete | LIMGUIDE – YouTube", https://www.youtube.com/watch?v=8_MB0G3a_js. [Teknisk dokumentation om lim förklarar hur fuktförlust i vattenbaserade lim orsakar fiberkontraktion och efterföljande materialböjning]. Bevisroll: fysisk mekanism; källtyp: kemiteknik eller förpackningsguide. Stöder: Orsaken till böjning av displayer. Omfattningsanmärkning: Gäller specifikt porösa pappersbaserade substrat. ↩
"Duplex Board vs Folding Box Board: Djupgående jämförelse", https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Förpackningstekniska standarder beskriver hur symmetriska materiallager i duplexkort motverkar spänningen som skapas under limningsprocessen]. Evidens roll: designstandard; källtyp: tillverkningshandbok. Stödjer: Förebyggande av böjning i styva displayer. Omfattningsanmärkning: Gäller specifikt konstruktionen av duplexkort. ↩