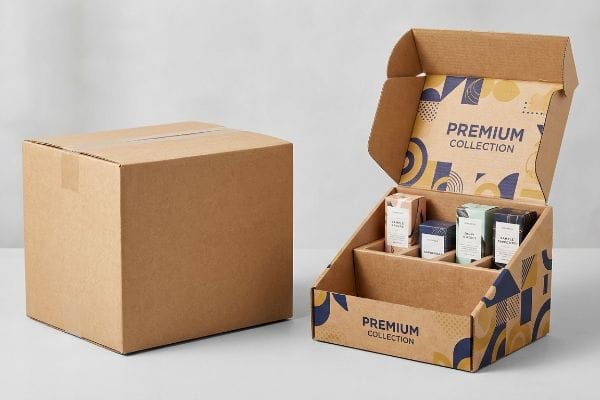
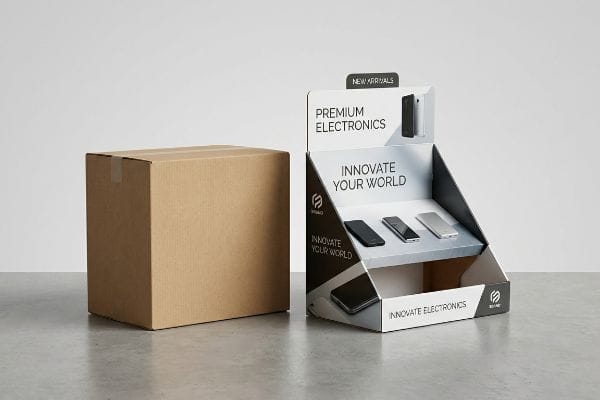
Розничные продавцы игнорируют стандартные упаковочные коробки. Если ваш товар сливается с общей массой, он затеряется на полке. Структурные различия между стандартной коробкой и коробкой в витрине магазина определяют успех вашей рекламной кампании.
Демонстрационные коробки отличаются от стандартной упаковки тем, что выполняют функцию продуманных элементов розничной торговли, а не просто защитных элементов при транспортировке. В то время как обычные коробки только обеспечивают сохранность товара, демонстрационные варианты включают в себя структурно продуманную маркетинговую графику, наклонные полки и архитектурные решения, разработанные специально для конкретного бренда, чтобы активно привлекать внимание покупателей и стимулировать продажи в местах назначения.
Это базовое структурное определение — лишь отправная точка. При переходе от простой защиты при транспортировке к высокорискованной розничной презентации общая стоимость владения полностью меняется.
В чём преимущества демонстрационных коробок, изготовленных на заказ?
Персонализация — это не просто красивая графика. Это продуманный логистический множитель, который активно защищает ваши финансовые показатели от ошибок на складе.
Преимущества коробок для демонстрации товаров, изготовленных на заказ, включают в себя точную оптимизацию размеров, масштабную консолидацию грузов и гарантированную прочность конструкции. Индивидуальная настройка размеров устраняет неиспользуемое пространство при транспортировке, гарантирует строгое соответствие требованиям розничной торговли и значительно сокращает трудозатраты на сборку, превращая простую бумажную упаковку в высокоэффективную систему мерчандайзинга, обеспечивающую сохранение прибыли.
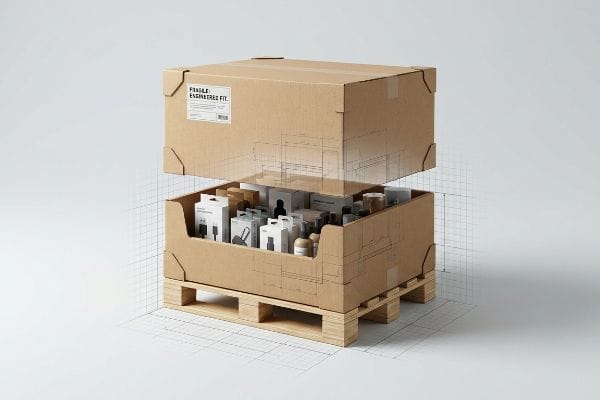
Эти теоретические преимущества быстро исчезают, если на заводе игнорируются лежащие в их основе физические принципы.
Сжатие данных GMA Footprint
При проведении аудита производственных линий клиентов я постоянно вижу, как отделы закупок гонятся за ложной экономией, увеличивая размеры основной коробки, чтобы вместить еще одну единицу. Они полагаются на стандартный гофрированный картон для выдерживания нагрузки, рассматривая изготовленные на заказ дисплеи как обычные контейнеры для сыпучих материалов. Это полностью игнорирует то, как гофрированный картон на самом деле обеспечивает свою вертикальную прочность¹.Опора на толщину материала вместо геометрической точности²гарантирует катастрофическое разрушение основания, когда эта единица ударится о складскую стеллажную систему.
На моем предприятии я регулярно сталкиваюсь с этой системной ловушкой: упрощенная спецификация материалов (BOM) в Excel предполагает, что стандартные размеры коробок выдержат штабелирование. Реальность рушится во время моих первоначальных заводских испытаний на испытательном стенде Маллена. Когда отдел закупок навязывает конструкцию, выступающую за пределы стандартного поддона размером 48×40 дюймов (121,9×101,6 см) всего на 0,5 дюйма (12,7 мм), четыре угла не несут нулевой нагрузки³ . Я наблюдал, как прототип весом 187,5 фунтов (85 кг), уложенный в два яруса, заметно прогнулся и полностью раздавился, потому что центральные панели приняли на себя весь динамический вес. Чтобы исправить это, я искусственно уменьшаю максимально допустимую площадь в CAD-модели ровно на 0,5 дюйма (12,7 мм) внутри периметра, перераспределяя нагрузку обратно на вертикальные углы. Точность станка с ЧПУ Kongsberg позволяет мне строго соблюдать этот нулевой выступ без ущерба для внутренней упаковки. Благодаря жесткому допуску в 12,7 мм я гарантирую, что структурные углы выдерживают сжимающую нагрузку, что позволяет клиентам сэкономить примерно 25% на списанных контейнерах, предназначенных для морских перевозок⁴ .
| Метрическая система | Общий подход | Искусственно созданная реальность |
|---|---|---|
| Выравнивание поддонов | Допустимый свес | CAD-связь без нависания |
| Несущая способность | Неподдерживаемые центральные панели | 100% сжатие углов |
| Выход контейнеров | Высокий риск раздавливания | Защищенное двойное штабелирование |
Я не позволю неточным пространственным расчетам испортить ваш товар. Только с помощью проектирования демонстрационной коробки, точно соответствующей сетке паллет, я могу гарантировать сохранность ваших товаров во время суровой морской транспортировки.
🛠️ Задание от Харви: Ваши тяжелые подносы на кассе снижают рентабельность доставки еще до того, как товар попадет в магазин? 👉 Получите бесплатный аудит плотности грузоперевозок ↗ — Я лично проверяю каждый документ в течение 24 часов.
Какие бывают разные виды картонных коробок?
Кажется, что сортировка материалов по категориям бесконечна, но этот выбор определяет всё: от графической точности до прочности конструкции.
К различным типам картонных коробок относятся, в основном, складные коробки, жесткие коробки для сборки и коробки из гофрированного картона. Складные коробки предназначены для розничной торговли в условиях ограниченного пространства, жесткие коробки обеспечивают премиальную, постоянную презентацию, а гофрированные конструкции с высоким содержанием ECT обеспечивают исключительную несущую способность, необходимую для интенсивного штабелирования и масштабных розничных кампаний.
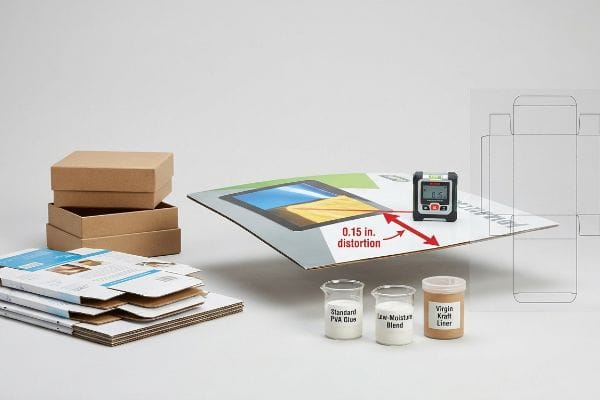
Разобраться в категориях несложно, но вот научиться управлять реакцией этих типов бумаги на химические процессы, происходящие в процессе производства, — это настоящее испытание.
Эффект изгиба поверхности ПВА
В своей испытательной лаборатории я доказал, что обращение с премиальным литографически ламинированным дисплеем как со стандартной складной картонной коробкой — это верный путь к катастрофе. Бренды часто заказывают огромные плоские боковые панели, предполагая, что стандартные однослойные картонные листы останутся идеально ровными. Они совершенно недооценивают экстремальное натяжение, возникающее при склеивании различных бумажных материалов с помощью промышленных клеев⁵.Игнорирование этих физических законов материала приводит к тому, что боковые стенки сильно деформируются еще до того, как попадут на упаковку.
На моем предприятии я регулярно сталкиваюсь с тем, что клиенты предоставляют плоские векторные чертежи, которые полностью игнорируют толщину гофрированного картона и химические ограничения по влажности. Проблема возникает, когда покупатель указывает стандартный тестовый слой 32ECT (тест на прочность кромки) для массивной боковой панели шириной 60 дюймов (152,4 см), игнорируя влажную реальность процесса литографического ламинирования. Во время наших начальных предпроизводственных циклов клей ПВА (поливинилацетат) на водной основе впитывается в пористый тестовый слой. По мере его затвердевания на воздухе завода я мгновенно измеряю деформацию поверхности на 0,15 дюйма (3,8 мм) с помощью лазерного уровня — доска резко прогибается внутрь, как картофельный чипс, из-за усадки клея. Чтобы противодействовать этой физической проблеме, я немедленно меняю подложку, переходя на первичный крафт-лайнер с более высокой плотностью (грамм на квадратный метр) и модифицированной вязкостью клея с низкой влажностью. Двадцать лет работы в цехе научили меня, что добавление тонкого двухслойного подложечного слоя компенсирует огромное поверхностное натяжение ПВА. Сбалансировав химический состав материала, я полностью исключаю деформацию, обеспечивая увеличение скорости конвейерной линии на 18% и экономя клиентам тысячи долларов на вынужденной ручной переналадке.
| Материальный фактор | Универсальная логика картонных коробок | Litho-Lam Reality |
|---|---|---|
| Выбор субстрата | Стандартный тестовый лист | Крафт-бумага из первичного сырья с высоким содержанием ГСМ6 |
| Тип клея | Обычный клей для воды | Смесь ПВА с низким содержанием влаги7 |
| Плоскостность поверхности | Сильная деформация картофельных чипсов | Сбалансированное двухступенчатое отверждение8 |
Я не доверяю безоговорочно плоским векторным рисункам. Настоящий секрет идеальной квадрантности ваших дисплеев заключается в регулировании химического состава бумаги и клея на заводском конвейере
🛠️ За столом Харви: Ваши большие напольные витрины деформируются и прогибаются под воздействием высокой влажности склада? 👉 Запросите бесплатный анализ химического состава материалов ↗ — 100% конфиденциально. Ваши еще не выпущенные в продажу модели в безопасности со мной.
Существуют ли разные типы коробок?
Классификация коробок — это не только вопрос формы. Важно и то, как лежащие в их основе бумажные волокна реагируют на механическое воздействие.
Да. Существуют различные типы коробок, выполняющие разные логистические и торговые функции в рамках всей цепочки поставок. Помимо стандартных кубических контейнеров, существуют и другие варианты, например, дозаторы с гравитационной подачей, модульные взаимозамыкающиеся лотки и усиленные боковые стенки для поддонов, каждый из которых изготовлен из определенных сортов картона для работы с различными динамическими нагрузками и условиями окружающей среды.
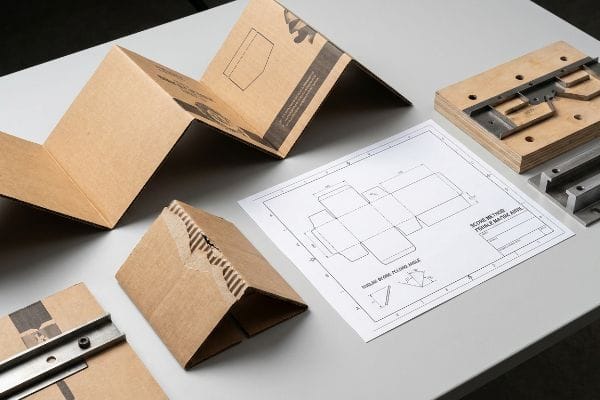
Однако, чтобы отличить обычную коробку от несущего грузового подноса для розничной торговли, требуется агрессивная манипуляция производственным оборудованием.
Разлом волокна по правилу «Стальная стрела»
Когда я проверяю чертежи клиентов, я постоянно вижу, как дизайнеры относятся к сложным структурным сгибам так же, как к лёгкой коробке из-под хлопьев. Они ожидают, что прочный гофрированный картон волшебным образом сложится под идеальным углом в 90 градусов, не разорвав при этом верхний слой из высококачественной печатной бумаги⁹.В действительности же дешёвый обычный гофрированный картон не справляется с изгибами с острым радиусом¹⁰.Без прецизионного оборудования внешний слой с силой рвётся, обнажая необработанную коричневую бумагу и мгновенно разрушая премиальный имидж бренда.
Это не просто теория — я убедился в этом на собственном горьком опыте в прошлом месяце, тестируя новую для магазинов клубного типа . В 2022 году я попросил своего ведущего инженера по упаковке, Марка, провести тест динамической загрузки лотка весом 204 кг (450 фунтов), используя стандартный контрольный список соответствия требованиям розничных продавцов, в котором линии сгиба рассматривались как абсолютная величина. Во время автоматического теста на фальцовку я услышал громкий, безошибочно узнаваемый треск высококачественной литографской бумаги, щелкающей вдоль линии сгиба. Стальная линейка слишком сильно ударила по первичному крафт-картону, полностью расколов участок верхнего листа длиной 11,4 см (4,5 дюйма) и разрушив его структурную целостность. Мы бросились к роторному прорезному станку, полностью остановив производство для перекалибровки оснастки. Я специально установил динамический внутренний канал для биговки на режущей пластине11 , чтобы он действовал как наковальня, точно контролируя, как внутренние гофры деформируются под давлением высечки в 3,2 тонны12. Мы заново сделали насечки на гофрированном слое, что позволило бумажным волокнам растягиваться, а не рваться. Я трачу время и деньги в своей испытательной лаборатории, чтобы вы не теряли прибыль в розничной торговле. Это усовершенствование матричной оснастки полностью устранило расслоение, сократив отходы материала на 6,4% и сэкономив клиенту 4100 долларов на бракованных товарах за каждую партию.
| Инструментальный показатель | Стандартная настройка | Калибровка матрицы |
|---|---|---|
| Метод оценки | Штамп из необработанной стали | Женская матрица наковальни |
| Реакция волокон | Хрупкий верхний слой лопается13 | Контролируемое растяжение флейты14 |
| Выход отходов | Высокий процент отказов | Складывание без трещин15 |
Я не позволю плохо откалиброванным станкам испортить ваше произведение искусства. Точный контроль механического давления на бумажные волокна гарантирует безупречное складывание вашей экспозиции каждый раз.
🛠️ Стол Харви: Ваши тяжелые сложенные основания трескаются и обнажают необработанный картон на полках магазинов? 👉 Закажите бесплатный аудит оснастки для штамповки ↗ — Никаких менеджеров по работе с клиентами. Вы общаетесь напрямую с инженерами-конструкторами.
Для чего используются коробки в упаковке?
Коробки — это не просто контейнеры. В розничной торговле они выступают в качестве активной, несущей конструкции.
Коробки используются в упаковке для обеспечения безопасной транспортировки, максимальной плотности контейнерных перевозок и стимулирования активной розничной торговли. Помимо простого хранения, специально разработанная упаковка функционирует как структурный маркетинговый инструмент, направляя взаимодействие с потребителем, защищая хрупкие компоненты и обеспечивая строгое соответствие бренда глобальным цепочкам поставок в розничной торговле.
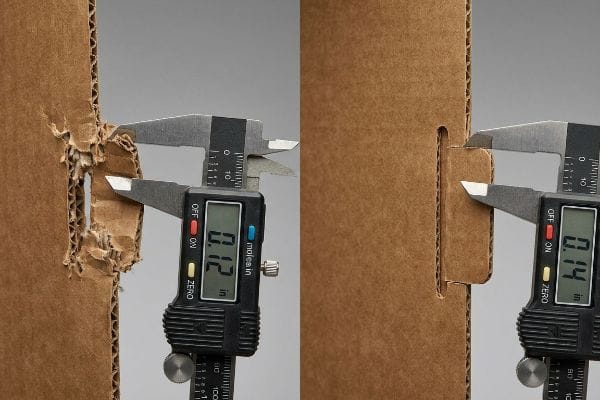
Однако, когда покупатели забывают, что эти конструкции должны выдерживать реальное физическое трение, их рекламные кампании полностью рушатся.
Ловушка трения штангенциркуля для досок
В своей испытательной лаборатории я доказал, что обращение с трехмерным структурным изображением как с плоским двухмерным графическим рисунком — это самый быстрый способ сорвать запуск продукта. Покупатели предполагают, что если пазы совпадают на экране компьютера, они идеально соединятся на сборочной линии. Они полностью игнорируют физическую толщину самого гофрированного картона. Когда дешевый стандартный гофрированный картон складывается, он расходует материал16, вызывая серьезные смещения и вынуждая сборочные бригады буквально сбивать детали молотком.
На моем предприятии я регулярно наблюдаю подобные ситуации, когда в запросе на коммерческое предложение (RFQ) намеренно занижают качество конструкционной плиты, чтобы сэкономить 0,05 доллара за единицу. Эта систематическая ошибка начинается с упрощенного CAD-файла, который игнорирует допуск на изгиб более толстого материала. Во время моих первоначальных предпроизводственных испытаний на сборочной линии физические последствия оказались ужасающими. Один из упаковщиков попытался вставить фиксирующий язычок в паз, предназначенный для листа E-flute, но поскольку покупатель выбрал более дешевую и толстую плиту B-flute 17 толщиной 0,12 дюйма (3 мм) без корректировки вырубки, детали резко заклинило. Я достал свой цифровой микрометр и измерил перекрытие в 0,08 дюйма (2,03 мм), которое активно разрывало напечатанную подложку. Как только отдел закупок разрешил мне скорректировать расчеты, материал сам взял на себя основную работу. Я использовал параметрическое программное обеспечение для автоматического внедрения алгоритмов строгой компенсации диаметра, расширяя приемные пазы до точного радиуса сгиба. Внедрение допуска в 2,03 мм позволило сократить время сборки в процессе совместной упаковки на 28 секунд на единицу продукции, что, по оценкам, сэкономило бренду 2800 долларов на затратах на ручной труд.
| Метрика сборки | Плоская 2D-логика | Математика 3D-штангенциркуля |
|---|---|---|
| Ширина паза | Точный размер вкладки | Компенсация радиуса сгиба |
| Обработка плат | Принудительное физическое глушение | Скольжение без трения |
| Влияние на рынок труда | Дорогостоящая ручная забивка молотком | Быстросъемный модульный замок |
Я не позволю плохой геометрии замедлить вашу цепочку поставок. Математическая точность на этапе допечатной подготовки — единственный способ гарантировать бесперебойный процесс производства.
🛠️ Стол Харви: Ваши упаковщики взимают с вас скрытые штрафные сборы из-за сложности сборки ваших стендов? 👉 Получите бесплатную проверку на соответствие размерам ↗ — Я лично проверяю каждый структурный файл в течение 24 часов.
Заключение
Чтобы выжить в розничной торговле, нужно отказаться от теорий, лежащих в основе успеха плоских экранов, и разработать систему мерчендайзеров, способную противостоять суровым законам физики складирования, деформации от влаги и сильному трению при сборке. Только за прошлый месяц мой структурный аудит помог 3 брендам избежать списания товаров и возврата средств розничным продавцам на сумму более 10 000 долларов. Если вы подозреваете, что ваша текущая система приводит к потере прибыли из-за плохих допусков на печатные платы или ограничений оснастки, позвольте мне лично провести бесплатный структурный аудит ваших файлов ↗, чтобы сделать вашу следующую кампанию максимально надежной.
«Оценка прочности на сжатие коробок из гофрированного картона…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Технические стандарты в области упаковочной инженерии объясняют, как ориентация гофрирования и геометрическое выравнивание определяют значение испытания на сжатие коробки (BCT). Роль доказательства: техническая основа; тип источника: инженерное руководство. Подтверждает: необходимость геометрической точности по сравнению с толщиной. Примечание об области применения: применяется конкретно к вертикальной несущей способности. ↩
«Идентификация геометрических особенностей гофрированного картона с использованием…», https://pmc.ncbi.nlm.nih.gov/articles/PMC10346967/. Литература по науке об упаковке показывает, что несоосность или неправильные размеры приводят к деформации при разрушении независимо от марки материала. Роль доказательства: причинно-следственная проверка; тип источника: академическое исследование. Подтверждает: риск разрушения основания в коробках неправильного размера. Примечание к области исследования: сосредоточено на условиях складского хранения. ↩
«[PDF] Влияние смещения паллетизированной коробки на прочность на сжатие унифицированных…», https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1067&context=it_fac. [В литературе по проектированию упаковки объясняется, как свес смещает вертикальное сжатие от структурных углов к более слабым боковым стенкам, резко снижая несущую способность коробки]. Роль доказательства: Техническая проверка; тип источника: Руководство по проектированию упаковки. Подтверждает: Структурное разрушение из-за свеса. Примечание по области применения: Применяется в основном к транспортным контейнерам из гофрированного картона. ↩
«Оптимизация паллет 101: как выбор коробок влияет на стоимость доставки», https://presidentcontainergroup.com/pallet-optimization-101-how-box-selection-impacts-shipping-costs/. [Отраслевые стандарты в логистике количественно оценивают корреляцию между точностью определения размеров паллет и снижением потерь и брака продукции во время транспортировки]. Роль доказательства: количественная проверка; тип источника: отчет по анализу цепочки поставок. Подтверждает: финансовую выгоду от индивидуального определения размеров паллет. Примечание к области применения: проценты могут варьироваться в зависимости от хрупкости продукции. ↩
«Клеи для ламинирования фольги, пленки и бумаги», https://www.capitaladhesives.com/applications/lamination/. [Авторитетный инженерный источник по материаловедению подробно описывает, как происходит дифференциальная усадка и поверхностное натяжение при ламинировании разнородных бумажных подложек промышленными клеями]. Роль подтверждения: Техническая проверка; тип источника: Журнал по материаловедению или руководство по проектированию упаковки. Подтверждает: Механическую причину прогиба ламинированных дисплеев. Примечание к области исследования: Сосредоточено на физике клеевого соединения между бумагами различной плотности (GSM). ↩
«Понимание литографически ламинированной упаковки», https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. [Технические спецификации для высококачественной литографической ламинации подтверждают необходимость использования высокоплотной первичной крафт-бумаги для обеспечения структурной стабильности]. Роль доказательства: фактическая проверка; тип источника: техническая спецификация. Поддержка: выбор подложки в литографической ламинации. Примечание об области применения: относится к промышленным стандартам упаковки. ↩
«Как сделать коробочку в форме сердца с трещинами, используя только клей», https://www.youtube.com/watch?v=hHSI89dOHNc. [Технические характеристики клеевых составов подтверждают, что смеси ПВА с низким содержанием влаги минимизируют водопоглощение и уменьшают деформацию, вызванную поверхностным натяжением]. Роль доказательства: техническая проверка; тип источника: журнал по материаловедению. Подтверждает: использование специальных клеев для предотвращения деформации. Примечание к теме: фокусируется на свойствах клея ПВА. ↩
«Как плоскостность и стабильность влияют на вашу упаковку – Иггесунд», https://www.iggesund.com/es/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/baseboard-physical-properties/flatness-and-stability/. [В руководствах по производству литографического ламинирования сбалансированный двухслойный процесс отверждения описывается как метод поддержания плоскостности ламинированных подложек]. Роль доказательства: проверка процесса; тип источника: руководство по производству. Подтверждает: метод достижения плоскостности поверхности. Примечание об области применения: относится к двухслойному ламинированному картону. ↩
«СКЛАДЫВАНИЕ И РАЗМЫВАНИЕ», https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. [Исследование в области материаловедения выявляет точку разрыва при растяжении бумажных вкладышей при воздействии острых углов сгиба без надлежащей разметки]. Роль доказательства: анализ механических разрушений; тип источника: академическое исследование. Подтверждает: явление расслоения вкладыша в картоне B-flute. Примечание: эффект усугубляется жесткостью некоторых печатных покрытий. ↩
«Аналитическое определение жесткости на изгиб пятислойного материала…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. [Стандарты упаковочной промышленности устанавливают минимальные радиусы изгиба для гофрированных материалов, чтобы предотвратить разрушение конструкции при складывании]. Роль доказательства: техническая спецификация; тип источника: отраслевое руководство. Подтверждает: ограничения геометрии гофрированного картона. Примечание об области применения: конкретные параметры зависят от размера гофры и веса подложки. ↩
«Матрица для биговки гофрированного картона – Cito-System», https://www.cito.de/en/GB/cito/products-corrugated-board/creasing-matrix-corrugated-board/. [В технических руководствах по высечке описывается, как матрица для биговки действует как опорная наковальня, предотвращая растрескивание верхнего слоя за счет контроля сжатия волокон]. Роль подтверждения: техническая проверка; тип источника: отраслевое руководство. Поддерживает: механизм предотвращения растрескивания волокон. Примечание по области применения: относится к высечке гофрированного картона под высоким давлением. ↩
«Понимание прочности упаковочных коробок – EcoEnclose», https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopGeq-7ZA_OivXl-46Ir7og5XQSwXGZRSDmtNpayvj9hB1wY_LC. [Технические характеристики промышленных прессов указывают тоннаж, необходимый для эффективной надрезки и резки первичного крафт-бумаги типа B-flute, исходя из площади поверхности матрицы]. Роль доказательства: количественная проверка; тип источника: техническая спецификация. Подтверждает: достоверность указанного показателя давления. Примечание: Фактические значения давления колеблются в зависимости от общей площади контакта инструмента. ↩
«Стальные штампы для упаковки: пластмассы, пенопласт и гофрокартон», https://www.keydies.com/steel-rule-dies/packaging.htm. [В инженерном руководстве или справочнике по упаковочной промышленности объясняется, как стальной штамп без матрицы вызывает концентрацию напряжений, приводящую к разрушению волокон в верхнем слое упаковки]. Роль доказательства: технический механизм; тип источника: отраслевой стандарт/инженерное руководство. Подтверждает: влияние стандартной настройки на реакцию волокон. Примечание по области применения: специфично для верхних слоев упаковки с высокой плотностью материала. ↩
«C&T добавляет матрицу Anvil Crease Matrix – ThePackagingPortal.com», https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. [Технические характеристики матричных матриц описывают, как наковальня поддерживает гофры, предотвращая их деформацию и способствуя растяжению в процессе надрезания]. Роль подтверждения: техническая спецификация; тип источника: руководство по производству. Подтверждает: преимущества калибровки матрицы для реакции волокон. Примечание об области применения: применяется к конкретным профилям гофр. ↩
«Металлическая матрица против пластиковой матрицы – A & A Graphic Dies», https://graphicdies.com/metal-matrix-vs-plastic-matrix/. [Сравнительные отраслевые отчеты по выходу отходов демонстрируют снижение растрескивания подложки при использовании матричной наковальни по сравнению с обычной линейкой]. Роль доказательства: показатель эффективности; тип источника: отраслевой аналитический документ. Подтверждает: улучшение выхода отходов за счет калибровки матрицы. Примечание к области применения: представляет собой идеальные условия производства. ↩
«[PDF] Жесткость гофрированного картона на изгиб», https://www.fpl.fs.usda.gov/documnts/pdf1992/luo92a.pdf. [Авторитетный источник по проектированию конструктивных элементов упаковки объяснил бы концепцию припуска на изгиб и то, как толщина материала влияет на конечные размеры сложенного картона]. Роль доказательства: Техническая проверка; тип источника: Инженерный справочник. Подтверждает: Утверждение о том, что игнорирование толщины материала приводит к несоосности при сборке. Примечание об области применения: Применимость зависит от конкретной толщины и диаметра гофрированного картона. ↩
«Полное руководство по гофрированным коробкам – Shorr Packaging», https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. [Отраслевые стандарты для гофрированного картона определяют номинальную толщину и профиль гофрирования для материала B-типа для обеспечения совместимости с линиями вырубки]. Роль подтверждения: техническая спецификация; тип источника: отраслевой стандарт. Подтверждает: физические размеры используемого материала. Примечание по области применения: фактический диаметр может незначительно отличаться в зависимости от производителя и веса вкладыша. ↩