
Każda nowa marka chce, aby rozpakowywanie produktu przebiegało elegancko i wyraźnie, świadcząc o najwyższej jakości.
Tak. Produkcja niestandardowych pudełek o eleganckim wzornictwie wymaga równowagi między wysokiej jakości wykończeniem estetycznym a integralnością strukturalną. Osiągamy to poprzez nakładanie wysokiej jakości laminatów litograficznych i powłok dotykowych na podłoża karbowane o wysokiej gęstości, co gwarantuje, że gotowe opakowanie będzie charakteryzować się doskonałą estetyką, bez utraty ładowności podczas intensywnego transportu.
Ale znajomość teorii nie wystarczy, gdy maszyny zaczynają działać. Różnica między pięknym cyfrowym renderem a fizycznym, masowo produkowanym pudełkiem to miejsce, w którym większość budżetów marketingowych marnuje się.
Ile kosztuje wykonanie niestandardowych pudełek?
Wycena indywidualnego zlecenia nie polega wyłącznie na podaniu ceny tuszu i papieru.
Koszt produkcji niestandardowych pudełek w dużej mierze zależy od gatunku materiału, złożoności konstrukcji oraz zastosowanych technologii druku. Wysokiej jakości wykończenie kosmetyczne często podnosi koszty jednostkowe, wymagając ścisłej optymalizacji wolumenu i inteligentnych tolerancji produkcyjnych, aby utrzymać rentowny zwrot z inwestycji w przypadku standardowych wdrożeń detalicznych.
Jednak obliczenie ceny bazowej w arkuszu kalkulacyjnym to właśnie ten moment, w który większość zespołów ds. zaopatrzenia wpada bezwiednie.
Dlaczego budżetowanie kosmetyczne niszczy wytrzymałość na ściskanie pudełek
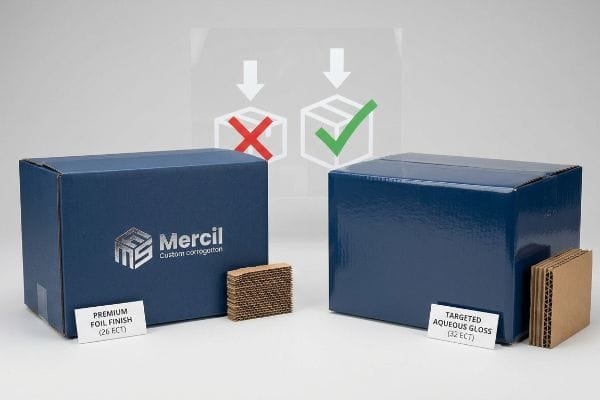
Nawet doświadczone zespoły ds. zaopatrzenia często traktują wysokiej jakości wykończenia, takie jak laminowanie folią na całej powierzchni, jako niepodlegający negocjacjom wymóg marketingowy dla swoich eleganckich pudełek. Aby zrównoważyć te wysokie koszty estetyczne i osiągnąć docelową cenę jednostkową, potajemnie instruują fabrykę o obniżeniu oceny ECT (testu zgniatania krawędzi) podstawowej tektury falistej z 32 do 26. To eliminuje krytyczną gęstość włókien z rdzenia 2 , tworząc wizualnie olśniewające opakowanie o strukturze pustej .
To nie jest tylko teoria — mam z tym do czynienia na hali testowej nieustannie. Klient z branży artykułów sportowych przyniósł mi eleganckie, ciężkie pudełko łucznicze z folii, pochodzące od taniego brokera, zakładając, że obniżona deska 26 ECT wytrzyma dobrze. Bardzo się myliłem, ufając ich początkowej specyfikacji. Podczas mojej wewnętrznej oceny TAPPI T8113,podstawa pękła przy 112,5 funta (51,02 kg) na stole wibracyjnym, wywołując katastrofalne zgniatanie BCT (Box Compression Test) pod standardowymi obciążeniami górnymi. Natychmiast obróciłem konstrukcję. Zamiast polegać na drogich, ciężkich foliach, aby uzyskać elegancki wygląd, zleciłem ulepszenie materiału z powrotem do pierwotnego standardu 32 ECT4 i osiągnąłem pożądany, doskonały odblask, stosując wodne powłoki o wysokim połysku stałym. Zamieniając drogą folię na ukierunkowany połysk wodny, całkowicie przywróciłem dynamiczną wytrzymałość na ściskanie, zapewniając, że kartony główne przetrwały dwupoziomowy transport morski, jednocześnie obniżając koszty materiałów o około 12% na jednostkę.
| Strategia optymalizacji kosztów | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Usuwanie pełnej laminacji foliowej | Eliminuje strukturalne obniżenie ECT | Obniża jednostkowy koszt materiału |
| Przejście na Virgin 32 ECT | Przywraca dużą nośność dynamiczną | Zapobiega zwrotom kosztów za uszkodzenia ładunku |
| Nakładanie ukierunkowanego wodnego połysku | Zapewnia eleganckie odbicie najwyższej jakości | Chroni wartość marki premium |
Nie zamierzam obniżać jakości płyt konstrukcyjnych tylko po to, by sfinansować kosmetyczny rozrost. Zastępując drogie folie inteligentnymi powłokami w płynie, gwarantuję zarówno wysoką estetykę, jak i bezproblemowe przetrwanie transportu.
🛠️ Harvey's Desk: Czy nieświadomie poświęcasz wytrzymałość swojego pudełka na ściskanie, aby uzyskać błyszczące wykończenie folią? 👉 Przeprowadź audyt kosztów opakowania ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Jak stworzyć własne, niestandardowe pudełka?
Projektowanie własnego, ekskluzywnego opakowania daje poczucie siły, dopóki nie uświadomisz sobie, że rysunki 2D nie wyginają się w rzeczywistości.
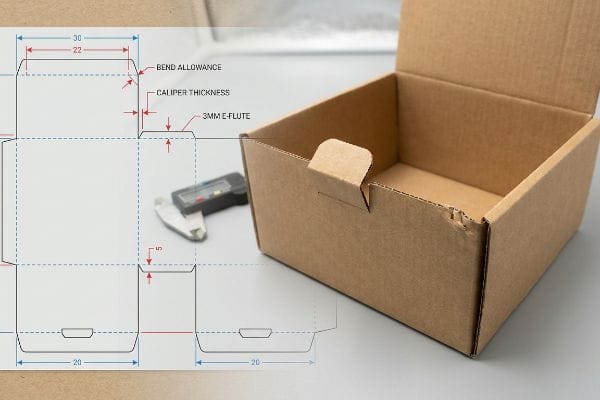
Tworzenie własnych, niestandardowych pudełek wymaga wykorzystania parametrycznego oprogramowania CAD (Computer-Aided Design – projektowanie wspomagane komputerowo) do projektowania precyzyjnych, trójwymiarowych struktur. Należy matematycznie obliczyć fizyczną grubość podłoża z tektury falistej, aby uzyskać dokładne naddatki na zagięcia, zapewniając bezproblemowe połączenie zakładek i szczelin składania bez rozrywania zewnętrznej, zadrukowanej warstwy.
Jednak przejście z płaskiego ekranu na złożony karton jest brutalnie okrutne, jeśli zignorujemy podstawowe prawa fizyki.
Martwy punkt kompensacji zacisku w projektowaniu 2D
Panuje uporczywy mit, że można po prostu narysować piękną linię wykrojnika w standardowym oprogramowaniu wektorowym i przesłać ją bezpośrednio do stołu tnącego CNC (Computer Numerical Control). Projektanci często tworzą zakładki i szczeliny zaginające o dokładnie takiej samej szerokości jak pasujący panel, kompletnie nie potrafiąc obliczyć fizycznej grubości składanej tektury falistej. Kiedy panel o grubości 3 mm (0,11 cala) z falą B5 jest składany pod kątem 90 stopni, zużywa on fizyczny materiał, co oznacza, że szczelina 1:1 natychmiast stanie się zbyt ciasna6.
To nie tylko teoria — mam z tym do czynienia na hali testowej, gdy klienci próbują własnych rozwiązań konstrukcyjnych. Marka odzieży przysłała mi skrupulatnie zilustrowany projekt w płaskim opakowaniu i początkowo założyłem, że standardowe tolerancje wykrawania pozwolą na jego montaż. Bardzo się myliłem. Na linii montażowej 3 mm (0,11 cala) deska E-flute7 z trudem stawiała opór zgięciu, a zakładki mocno wyginały panele boczne, całkowicie rozrywając elegancką warstwę wierzchnią. Musiałem wyrzucić render agencji i wykonać obliczenia od nowa. Użyłem projektowania parametrycznego, aby automatycznie zastosować ścisłe algorytmy kompensacji suwmiarki8 do każdego pojedynczego zgięcia, sztucznie poszerzając szczeliny odbiorcze, aby uwzględnić dokładny promień gięcia konkretnej partii papieru. Wymuszając tę 1,5 mm (0,05 cala) regulację tolerancji szczelin, zapewniłem skrócenie czasu montażu w ramach konfekcjonowania o 35 sekund na jednostkę, oszczędzając klientom tysiące na opłatach za robociznę ręczną i zapobiegając rozdarciom grafiki.
| Przeprojektowanie strukturalne | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Obliczanie dokładnej grubości płyty9 | Uwzględnia grubość zagięcia 90 stopni | Usuwa podarte elementy graficzne |
| Poszerzanie szczelin odbiorczych10 | Łamie blokady cierne podczas składania | Szybko skraca czas montażu |
| Zastosowanie parametrycznych algorytmów CAD11 | Zapewnia idealnie kwadratowe, zazębiające się zakładki | Zapobiega kosztownym ręcznym przeróbkom |
Nigdy nie ufam płaskiemu plikowi wektorowemu 2D w przypadku problemów konstrukcyjnych 3D. Dzięki matematycznemu zaprojektowaniu dokładnego marginesu gięcia w linii wykrojnika, zapewniam montaż bez tarcia i bez pęknięć w każdym pudełku premium.
🛠️ Biurko Harveya: Czy Twój grafik uwzględnił w swojej linii wykrojników fizyczną grubość składanej deski z falą B? 👉 Zamów audyt 3D CAD ↗ — 100% poufności. Twoje niepublikowane projekty są u mnie bezpieczne.
Czy można wysłać pudełko z dowolnym wzorem?
Wysyłka markowego kartonu zbiorczego to doskonały sposób na marketingowy marketing dla rozwijającego się przedsiębiorstwa.
Tak. Wysyłka pudełka z nadrukami wiąże się z zastosowaniem laminacji litograficznej o wysokiej rozdzielczości lub druku cyfrowego UV (ultrafioletowego) bezpośrednio na wytrzymałej tekturze falistej o jakości transportowej. Dzięki temu zewnętrzna warstwa brandingowa pozostaje żywa i nienaruszona, a strukturalna struktura bezpiecznie amortyzuje uderzenia kinetyczne w złożonej logistyce łańcucha dostaw.
Jednak utrzymanie tej nieskazitelnej estetyki wizualnej w trakcie zautomatyzowanej produkcji fabrycznej to koszmar pod względem mechanicznym.
Dlaczego standardowe marginesy wydruku niszczą eleganckie krawędzie
Nawet doświadczeni projektanci często pomijają mechaniczną zmienność procesu laminowania podczas ustawiania marginesów wydruku. Zazwyczaj stosują standardowy, komercyjny spad do druku wynoszący 0,125 cala (3,17 mm) do swoich eleganckich ekspozycyjnych z tektury falistej , zakładając, że krawędzie będą płynnie owijane. Jednak naklejanie zadrukowanych arkuszy wierzchnich na grube tektury faliste z natury wiąże się z większym przesunięciem mechanicznym podczas automatycznego montażu12,co oznacza, że standardowy, ścisły spad jest całkowicie niewystarczający.
To nie tylko teoria — przekonałem się o tym na własnej skórze podczas dużego wdrożenia. W 2022 roku poprosiłem mojego głównego inżyniera ds. opakowań, Marka, o szybkie przygotowanie eleganckiego, matowo-czarnego pudełka wysyłkowego na kuszę premium. Pomyślałem, że zaoszczędzę tusz i czas, trzymając się standardowej dla agencji linii spadu 3 mm (0,11 cala). Trzy dni później na hali produkcyjnej obserwowałem, jak maszyna do laminowania wypluwa setki arkuszy z odsłoniętym, surowym, brązowym kartonem migającym wzdłuż każdej zagiętej krawędzi. Mdły zapach wysychającego kleju PVA (octanu poliwinylu) na bazie wody13 wypełnił powietrze, gdy uświadomiłem sobie, że mechaniczne przesuwanie zrujnowało estetykę całej partii. Natychmiast zatrzymałem linię i pobiegłem bezpośrednio do terminala prepress. Mocno rozciągnąłem tła projektów, nakazując minimalny margines spadu 0,5 cala (12,7 mm)14 poza fizyczną linię cięcia, aby działał jak zaprojektowana siatka bezpieczeństwa zapobiegająca przesunięciom podczas laminowania. Ta drastyczna korekta marginesu spadu nie tylko zapobiegła pojawianiu się brązowych krawędzi, ale też całkowicie wyeliminowała wskaźnik odrzuceń przez dział kontroli jakości, dzięki czemu klient nie musiał wysyłać pudełek z widocznymi wadami i nie musiał kupować awaryjnego dodruku za 4500 dolarów.
| Kalibracja przed drukiem | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Wymagany margines spadu 0,5 cala15 | Obejmuje zautomatyzowane laminowanie litograficzne dryftowe16 | Zapobiega kosztownym odrzuceniom z powodu wad wizualnych |
| Wymuszanie rozszerzenia grafiki prepress | Owija grafikę całkowicie wokół krawędzi | Eliminuje opłaty za awaryjne ponowne drukowanie |
| Wykorzystanie mocnego kleju PVA17 | Mocuje górną warstwę do testlinera | Zapewnia estetykę marki premium |
Nigdy nie pozwalam, aby standardowe marginesy do druku komercyjnego dyktowały moje zasady przygotowania tektury falistej do druku. Dzięki zastosowaniu ogromnego spadu zabezpieczającego, gwarantuję, że Twoja elegancka grafika całkowicie zakryje każdą odsłoniętą krawędź, niezależnie od przesunięcia maszyny.
🛠️ Biuro Harveya: Czy wiesz, czy Twoja fabryka korzysta ze standardowego komercyjnego spadu, czy z prawdziwego falistego litografu? 👉 Zleć weryfikację pliku przed drukiem ↗ — Bez pośredników w postaci account managerów. Rozmawiasz bezpośrednio z inżynierami konstrukcji.
Ile projektanci pobierają za projektowanie opakowań?
Inwestycja w usługi projektowe najwyższej klasy wydaje się uzasadniona, jeśli zależy Ci na luksusowym doświadczeniu podczas rozpakowywania.
Stawki pobierane przez projektantów za projekt opakowania różnią się w zależności od złożoności konstrukcyjnej, renderowania graficznego i przygotowania do produkcji. Podczas gdy freelancerzy mogą pobierać kilkaset dolarów za podstawowe koncepcje wizualne, zawodowi inżynierowie konstrukcyjni żądają wyższych stawek za matematyczną weryfikację tolerancji nośności i zapobieganie katastrofalnym awariom podczas produkcji masowej.
Ale płacenie najwyższej ceny za piękny design nie ma znaczenia, jeśli walory estetyczne fizycznie niszczą pudełko.
Wytłaczanie 3D na zagięciach nośnych
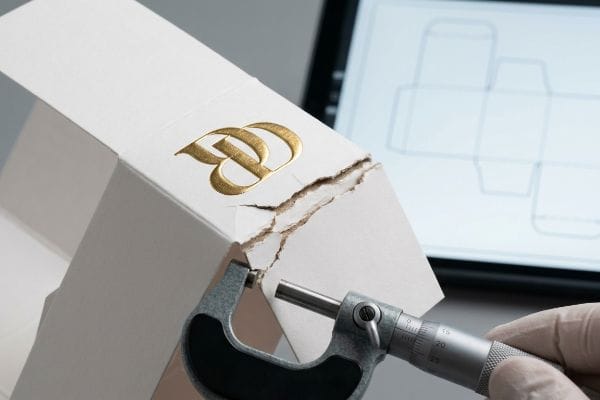
Projektanci często decydują się na głębokie, trójwymiarowe tłoczenie folią na opakowaniach premium, aby uzasadnić wysokie opłaty za projekt, zakładając, że zachowuje się ono dokładnie tak samo, jak płaskie tłoczenie folią. Jednak prawdziwe tłoczenie wykorzystuje matryce typu „męsko-żeńskie”18 , które agresywnie rozciągają i rozrzedzają surowe włókna tektury, tworząc wypukłe tekstury. Jeśli projektant agencji umieści głębokie, trójwymiarowe tłoczenie bezpośrednio na lub w pobliżu krytycznego, nośnego zagięcia konstrukcyjnego, nieświadomie tworzy ogromną, podwójną strefę naprężeń19.
To nie jest tylko teoria — mam z tym do czynienia na hali testowej podczas oceny drogich koncepcji agencji. Oderwałam wierzchnią warstwę od prototypu wysoko opłacanego projektanta na pudełko na kosmetyki i natychmiast poczułam, jak sypkie, wyczerpane włókna papieru ustępują pod moim kciukiem. Na początku założyłam, że winowajcą jest standardowa siła składania, ale bardzo się myliłam. Głębokie wytłoczenie logo zostało umieszczone dokładnie na głównym zagięciu narożnym, co spowodowało, że strukturalnie wyczerpane włókna gwałtownie pękły i wystrzeliły podczas automatycznego składania maszynowego. Wyciągnęłam odczyty mikrometryczne i udowodniłam, że nie muszę zmieniać wysokiej jakości podłoża — wystarczyło matematycznie zmienić teksturę. Utworzyłam ścisłą strefę wykluczenia tłoczenia w moim oprogramowaniu CAD, przesuwając wszystkie głębokie tekstury 3D o 0,25 cala (6,35 mm)20 od głównych fałd strukturalnych i wykorzystałam specjalistyczne kanały matrycy polimerowej do dynamicznego kontrolowania naprężenia włókien papieru21. Dzięki wykonaniu tej precyzyjnej zmiany przestrzennej zapewniłem, że narożniki pudełka pozostały w pełni nienaruszone przy ściskaniu od góry, całkowicie eliminując pęknięcia konstrukcyjne i oszczędzając klientowi katastrofalnych 40% strat na zautomatyzowanej linii pakującej.
| Tolerancje konstrukcyjne | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Przesuwanie wytłoczeń 3D z fałd | Zapobiega rozciąganiu włókien tektury22 | Eliminuje automatyczne rozrywanie się elementów podczas składania |
| Wykorzystanie polimerowej matrycy bigującej23 | Kontroluje naprężenie podczas wykrawania | Chroni kompresję kartonu głównego |
| Wymuszanie stref wykluczenia CAD24 | Izoluje stres kosmetyczny od struktury | Zatrzymuje ogromne straty na linii produkcyjnej |
Nigdy nie pozwolę, aby wybór kosmetyczny wpłynął na integralność strukturalną narożnika nośnego. Matematycznie izolując naprężenia wytłoczeń, chronię zarówno elegancki wygląd, jak i fizyczne przetrwanie pudełka.
🛠️ Biurko Harveya: Czy Twój drogi projektant opakowań umieszcza głębokie tekstury 3D bezpośrednio na liniach zagięć konstrukcyjnych? 👉 Zleć symulację naprężeń 3D ↗ — Osobiście przeglądam każdy plik konstrukcyjny w ciągu 24 godzin.
Wniosek
Możesz wybrać brokera budżetowego, który potajemnie obniży twardość Twojej tektury do 26 ECT, aby móc pozwolić sobie na ciężką folię, ale gdy te strukturalnie puste kartony zbiorcze zawalą się w wilgotnym kontenerze transportowym, powstałe w wyniku tego zgniecione zapasy całkowicie zniwelują marżę zysku Twojego projektu. Tylko w zeszłym miesiącu mój audyt strukturalny pomógł trzem markom uniknąć strat rzędu 10 000 dolarów z powodu złomowania zapasów i obciążeń zwrotnych od sprzedawców detalicznych. Przestań marnować swój budżet marketingowy na delikatne, przekombinowane projekty i pozwól mi osobiście zaprojektować Twoje kolejne wdrożenie ↗, aby zagwarantować uderzającą estetykę i niesamowitą trwałość.
„Wyjaśnienie wskaźników ECT: Co oznaczają dla opakowań z tektury falistej”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Autorytatywne normy dotyczące opakowań wyjaśniają, w jaki sposób wskaźnik ECT (Edge Crush Test) mierzy wytrzymałość tektury falistej na układanie w stosy i jak obniżenie tej wartości koreluje ze zmniejszeniem integralności strukturalnej. Rola dowodu: specyfikacja techniczna; rodzaj źródła: norma branżowa; Potwierdzenie: twierdzenie, że obniżenie wskaźnika ECT osłabia opakowanie. Uwaga dotycząca zakresu: ograniczone do wskaźników dotyczących tektury falistej. ↩
„Przegląd najnowszych badań IPST dotyczących krawędzi tektury falistej…”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Techniczne przewodniki produkcyjne szczegółowo opisują, jak uzyskać niższe wartości ECT poprzez zmniejszenie gramatury lub gęstości włókien w medium pofalowanym. Rola dowodu: mechanizm przyczynowy; typ źródła: podręcznik produkcyjny; Potwierdza: twierdzenie, że obniżenie gatunku materiału zmniejsza gęstość włókien w rdzeniu. Uwaga dotycząca zakresu: dotyczy w szczególności konstrukcji z tektury falistej. ↩
„Metody badania zgniatania krawędzi i ściskania pudła…”, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Weryfikacja, czy norma TAPPI T811 jest odpowiednią metodologią oceny wytrzymałości lub ściskania tektury falistej w warunkach laboratoryjnych. Rola dowodu: walidacja techniczna; rodzaj źródła: norma branżowa. Potwierdza: ważność wspomnianej procedury badawczej. Uwaga dotycząca zakresu: Skupienie się na możliwości zastosowania normy T811 do ściskania pudła. ↩
„Przewodnik po wytrzymałości pudeł z tektury falistej: gatunki fali, wskaźniki ECT i ścianki…”, https://anchorbox.com/corrugated-box-strength/. Techniczne porównanie nośności pomiędzy 26 a 32 punktami testu zgniatania krawędziowego (ECT) w celu potwierdzenia wzrostu wytrzymałości na ściskanie. Rola dowodu: punkt odniesienia technicznego; rodzaj źródła: karta specyfikacji materiału. Potwierdza: twierdzenie, że podwyższenie wskaźników ECT przywraca integralność strukturalną. Uwaga dotycząca zakresu: Standardowe parametry tektury falistej. ↩
„Tektura falista i gatunki materiałów | 30.06.2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Weryfikacja grubości tektury falistej z falą B zgodnej ze standardami branżowymi. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik norm branżowych. Dodatki: stałe grubości materiałów. Uwaga dotycząca zakresu: Grubość może się nieznacznie różnić w zależności od producenta. ↩
„Analityczne wyznaczanie sztywności zginania pięciowarstwowego…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Techniczne wyjaśnienie przemieszczenia materiału i konieczności stosowania naddatków na zginanie w składanych podłożach z tektury falistej. Rola dowodowa: zasada mechaniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: wymóg kompensacji suwmiarki. Uwaga dotycząca zakresu: Dotyczy w szczególności tolerancji gięcia. ↩
„Przewodnik po grubości tektury – AOPACK”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Weryfikacja standardowych pomiarów suwmiarką E-flute w celu zapewnienia dokładności technicznej podanej grubości tektury. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Potwierdzenie: deklaracja grubości materiału. Uwaga dotycząca zakresu: typowa E-flute jest cieńsza, co sugeruje specjalistyczne lub niestandardowe podłoże. ↩
„Optymalne projektowanie opakowań z tektury falistej dwuściennej – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Techniczne wyjaśnienie, w jaki sposób parametryczne oprogramowanie CAD dostosowuje wymiary na podstawie grubości materiału, aby zapewnić prawidłowe składanie. Rola dowodowa: proces techniczny; typ źródła: podręcznik inżynierski. Wsparcie: wykorzystanie oprogramowania do rozwiązywania problemów z montażem. Uwaga dotycząca zakresu: dotyczy w szczególności podłoży z tektury falistej. ↩
„Wpływ analogowych i cyfrowych linii zagięć na właściwości mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Weryfikacja sposobu wykorzystania obliczeń grubości materiału (suwmiarki) do kompensacji strat wynikających z fałdowania w zagięciach 90-stopniowych. Rola dowodowa: Walidacja techniczna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Konieczność kompensacji suwmiarki w projektowaniu 2D. Uwaga dotycząca zakresu: Dotyczy tektury falistej i sztywnej. ↩
„Przewodnik po projektowaniu konstrukcyjnym opakowań papierowych”, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Wyjaśnienie związku między tolerancjami szczelin a redukcją blokowania tarcia podczas procesu składania. Rola dowodu: Optymalizacja procesu; typ źródła: Przewodnik po projektowaniu przemysłowym. Wsparcie: Wpływ szerokości szczeliny na szybkość montażu. Uwaga dotycząca zakresu: Dotyczy mechanizmów blokujących typu „zakładka-wpust”. ↩
„Opakowania z tektury falistej o innowacyjnej konstrukcji dla…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Dowód techniczny na to, jak modelowanie parametryczne zachowuje ograniczenia geometryczne, aby zapewnić kwadratowe, zazębiające się wypustki, niezależnie od zmian rozmiaru. Rola dowodu: Weryfikacja metodologii; typ źródła: Dokumentacja techniczna oprogramowania CAD. Wsparcie: Wykorzystanie projektowania parametrycznego dla zapewnienia precyzji. Uwaga dotycząca zakresu: Koncentruje się na automatycznej regulacji układu konstrukcyjnego. ↩
„Laminowanie litograficzne zapewnia lepszy obraz kartonom z tonerem”, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Dokumentacja techniczna wyjaśniająca tolerancje pasowania i przesunięcia mechaniczne występujące podczas montażu zadrukowanych arkuszy na tekturze falistej. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: konieczność stosowania większych marginesów spadów w laminowaniu litograficznym. Uwaga dotycząca zakresu: dotyczy zautomatyzowanych urządzeń montażowych. ↩
„Zrozumienie opakowań laminowanych litograficznie i jednostronnych…”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Weryfikacja polioctanu winylu (PVA) jako standardowego kleju stosowanego w procesie laminowania litograficznego do mocowania zadrukowanych arkuszy na tekturze falistej. Rola dowodu: weryfikacja techniczna; rodzaj źródła: podręcznik branży produkcyjnej lub opakowaniowej. Wsparcie: dokładność techniczna substancji chemicznych stosowanych w laminowaniu. Uwaga dotycząca zakresu: dotyczy klejów na bazie wody. ↩
„Laminowanie litograficzne”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Ustalenie standardowych marginesów spadu dla laminowania litograficznego w celu ograniczenia dryftu mechanicznego i uniknięcia odsłoniętej tektury (blask) na krawędziach. Rola dowodu: specyfikacja techniczna; typ źródła: prepress lub poradnik projektowania opakowań. Potwierdza: twierdzenie, że większe marginesy są niezbędne do przesunięcia laminacji. Uwaga dotycząca zakresu: dotyczy to w szczególności markowych kartonów zbiorczych wysokiej jakości. ↩
„Laminowanie litograficzne”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Autorytatywny przewodnik projektowania opakowań potwierdza, że spad 0,5 cala jest standardowym wymogiem technicznym w celu kompensacji odchyleń maszyny. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: prawidłowe wyrównanie druku. Uwaga dotycząca zakresu: dotyczy laminowania wielkoformatowego. ↩
„Mikrofalówka litografowana – MM Group”, https://mm.group/packaging/technologies/lamination/. Techniczna dokumentacja produkcyjna wyjaśnia odchylenia mechaniczne lub „dryft” występujące podczas klejenia zadrukowanych arkuszy z tekturą falistą. Rola dowodu: walidacja procesu; typ źródła: podręcznik inżynierski. Potwierdza: wymóg marginesów na spady. Uwaga dotycząca zakresu: dotyczy zautomatyzowanych linii produkcyjnych. ↩
„Kleje do tektury falistej”, https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Karty charakterystyki bezpieczeństwa materiałów i dane techniczne potwierdzają rolę kleju PVA w mocowaniu zadrukowanych linerów do tektury testliner w procesie laminowania litograficznego. Rola dowodowa: specyfikacja materiału; typ źródła: karta danych technicznych. Wsparcie: klejenie strukturalne pudełek firmowych. Uwaga dotycząca zakresu: koncentruje się na klejeniu na bazie PVA. ↩
„Wpływ ciśnienia tłoczenia na właściwości mechaniczne i miękkość…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Weryfikacja techniczna; typ źródła: Przewodnik produkcyjny. Potwierdza: Mechaniczny proces tworzenia wypukłych tekstur w papierze. Uwaga dotycząca zakresu: Dotyczy przemysłowego tłoczenia tektury. ↩
„Etapy procesu tłoczenia i wklęsłego tłoczenia – PopDisplay”, https://popdisplay.me/steps-for-embossing-and-debossing-process/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Walidacja strukturalna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Ryzyko uszkodzenia materiału, gdy tłoczenie zbiega się z fałdami strukturalnymi. Uwaga dotycząca zakresu: Koncentruje się na zmęczeniu materiału w produkcji masowej. ↩
„Wytłaczanie”, https://mm.group/packaging/technologies/embossing/. Krótkie wyjaśnienie standardów branżowych dotyczących wytłaczania stref wykluczenia w opakowaniach strukturalnych w celu zapobiegania uszkodzeniom włókien. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: specyficzne przesunięcie przestrzenne wymagane do zachowania integralności strukturalnej. Uwaga dotycząca zakresu: może się różnić w zależności od gramatury podłoża (GSM). ↩
„Wpływ naprężenia włókien podczas nawijania na…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Techniczna weryfikacja zastosowania powłok lub struktur na bazie polimerów do stabilizacji włókien celulozowych w obszarach opakowań narażonych na wysokie naprężenia. Rola dowodu: dowód techniczny; typ źródła: czasopismo materiałoznawcze. Wsparcie: metoda stosowana w celu wyeliminowania przebić strukturalnych. Uwaga dotycząca zakresu: dotyczy zaawansowanych procesów addycyjnych lub obróbki chemicznej. ↩
„Wpływ ultradźwięków na wyniki wytłaczania tektury”, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Dokumentacja techniczna dotycząca projektowania opakowań strukturalnych, wyjaśniająca, jak przesunięcie wytłoczeń z dala od zagięć zapobiega pękaniu włókien. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierski. Wsparcie: integralność mechaniczna wytłoczonych zagięć. Uwaga dotycząca zakresu: dotyczy podłoży tekturowych. ↩
„Metal Matrix vs. Plastic Matrix – A & A Graphic Dies”, https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Normy branżowe dla narzędzi do wykrawania, opisujące zastosowanie matryc polimerowych do regulacji naprężenia materiału. Rola dowodu: specyfikacja techniczna; typ źródła: przewodnik produkcyjny. Wsparcie: kontrola naprężenia podczas wykrawania. Uwaga dotycząca zakresu: dotyczy produkcji opakowań wielkoseryjnych. ↩
„Filary wytrzymałości: Zapewnienie integralności strukturalnej w Twoim…”, https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Profesjonalne wytyczne projektowe szczegółowo opisujące implementację stref wykluczenia w oprogramowaniu CAD w celu oddzielenia elementów kosmetycznych od konstrukcji nośnych. Rola dowodowa: weryfikacja najlepszych praktyk; typ źródła: podręcznik projektowania. Wsparcie: izolacja naprężeń kosmetycznych. Uwaga dotycząca zakresu: skupiono się na zautomatyzowanych środowiskach produkcyjnych. ↩



