PAS: Tekstury opakowań wyglądają fenomenalnie na monitorze, ale nieznajomość fizycznych ograniczeń włókien papieru może szybko zniszczyć integralność strukturalną ekspozycji sklepowej.
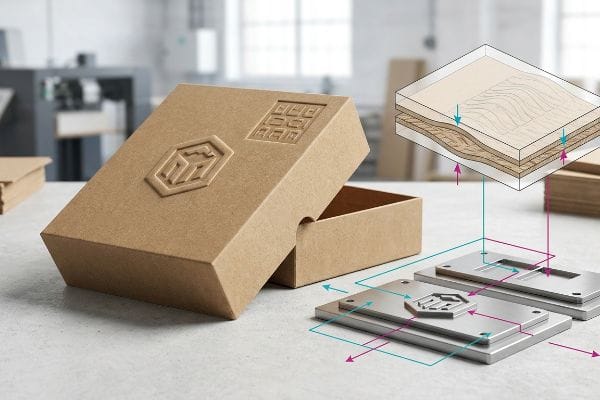
Proces wytłaczania i wklęsłego tłoczenia obejmuje tworzenie niestandardowych metalowych matryc, wypukłych i wklęsłych, wywieranie obliczonego nacisku na surową tekturę oraz trwałą zmianę włókien celulozowych. Tłoczenie unosi materiał na zewnątrz, aby uzyskać efekt 3D, podczas gdy wklęsłe tłoczenie ściska podłoże do wewnątrz, aby zagęścić strukturalne rowki.
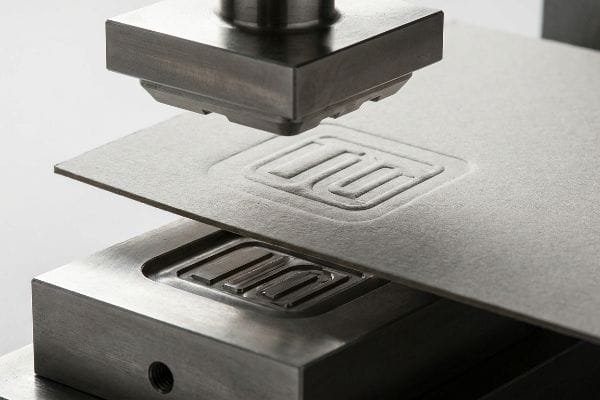
Znajomość definicji teoretycznych to jedno, ale przełożenie tych luksusowych, dotykowych wrażeń na wytrzymałą deskę rozdzielczą bez jej zgniatania wymaga ścisłej dyscypliny mechanicznej.
Na czym polega proces tłoczenia wklęsłego i wytłoczonego?
Wiele zespołów zajmujących się markami traktuje te dwa rodzaje wykończeń premium jako wymienne wybory estetyczne, ignorując ogromną różnicę w sposobie, w jaki wykorzystują fizyczne materiały opakowaniowe.
Proces tłoczenia i wklęsłego formowania mechanicznie przekształca włókna papieru za pomocą dopasowanych metalowych matryc. Tłoczenie agresywnie rozciąga zewnętrzną warstwę tektury na zewnątrz, tworząc wypukły wierzchołek, natomiast wklęsłe formowanie wciska matrycę w materiał, fizycznie zagęszczając wewnętrzne faliste rowki w solidny, skompresowany blok.
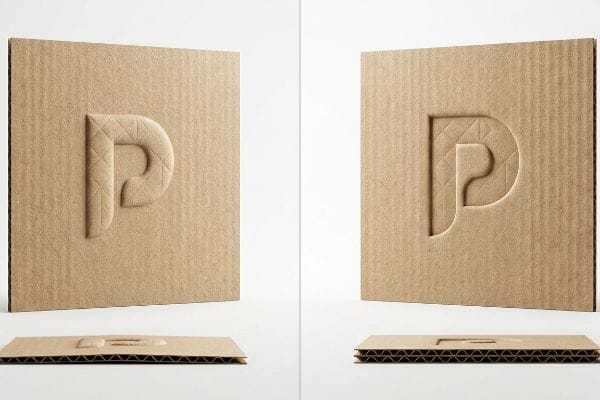
Różnica wizualna jest oczywista, ale to fizyczny wpływ na płytę konstrukcyjną decyduje o powodzeniu kampanii promocyjnych.
Koszt fizyczny opakowań dotykowych
Młodzi projektanci często dodają faktury dotykowe bez ładu i składu na standardowych szablonach opakowań. Zakładają, że uzyskanie trójwymiarowego efektu na ekranie komputera bezproblemowo przekłada się na sztywną tekturę falistą bez utraty jej pierwotnej wytrzymałości1.
Widzę dokładnie ten sam błąd, gdy klient żąda ogromnego wytłoczenia na zewnątrz tuż na przedniej krawędzi PDQ (Product Display Quarter) w sprzedaży detalicznej. Metalowa matryca gwałtownie rozciąga górną papierową wyściółkę na zewnątrz2 , aby stworzyć ten estetyczny szczyt, rozrzedzając surowe włókna do absolutnego punktu zerwania. Kiedyś widziałem, jak sprzedawca uzupełniał ciężkie butelki szamponu na jednej z tych rzekomo wysokiej jakości tac; rozrzedzona, wytłoczona krawędź natychmiast wygięła się pod ciężarem, rozrywając się z głośnym dźwiękiem rozrywania, który zniszczył prezentację marki. Aby to naprawić, zawsze odwracam oprzyrządowanie do wytłoczenia do wewnątrz na głównych panelach konstrukcyjnych. Naciskając matrycę w dół, ściskamy wewnętrzne żłobienia w solidny blok3, zachowując integralność strukturalną 32ECT (test zgniatania krawędzi), a jednocześnie zapewniając luksusową fakturę, która przetrwa agresywne uzupełnianie.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Tłoczenie płyt nośnych | Przełącz na wytłoczenie do wewnątrz | Zapobiega pękaniu ust pod wpływem ciężaru4 |
| Ignorowanie ograniczeń rozciągania włókien | Kompresja wewnętrznych rowków | Zachowuje oryginalną ocenę ECT5 |
| Osłabienie przedniej części tacy | Zagęszczanie materiału w strefach uderzenia6 | Eliminuje nieestetyczne naprawy taśmą |
Nigdy nie dopuszczam do rozciągania na zewnątrz głównych stref konstrukcyjnych. Zagęszczanie tektury poprzez tłoczenie zapewnia klientom wyjątkową interakcję dotykową bez utraty wytrzymałości na ściskanie wymaganej w przypadku ciężkich towarów.
🛠️ Biurko Harvey'a: Czy Twoje trójwymiarowe elementy dotykowe potajemnie ograniczają udźwig Twojego wyświetlacza? 👉 Uzyskaj bezpłatny audyt konstrukcji ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Jakie są cztery główne etapy typowego procesu tłoczenia na gorąco?
Przejście z płaskiego tuszu na podgrzewaną, dotykową folię wymaga precyzyjnej synchronizacji mechanicznej na hali produkcyjnej, aby zapobiec całkowitemu wysuszeniu tektury.
Cztery główne etapy typowego procesu tłoczenia na gorąco to zaprojektowanie układu matrycy, nagrzanie dopasowanego narzędzia metalowego, podanie tektury falistej i uderzenie w podłoże z odpowiednią siłą. Ta precyzyjna sekwencja rozciąga włókna papieru, jednocześnie trwale łącząc folię dekoracyjną z powierzchnią.
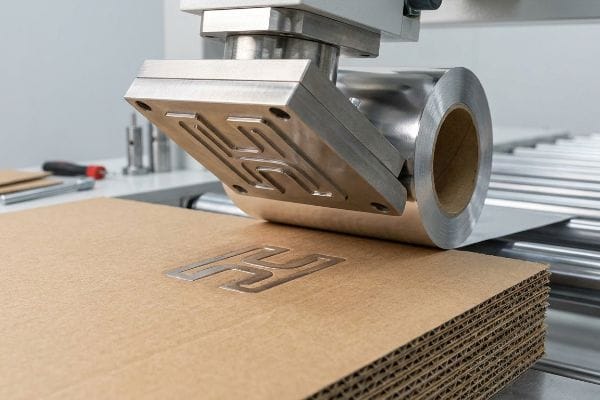
Wykonanie tych czterech kroków osobno jest łatwe, ale połączenie ich z solidnym ekspozytorem sklepowym wiąże się z ogromnymi problemami fizycznymi.
Synchronizacja ciepła i integralności strukturalnej
Standardowe drukarnie komercyjne często bezbłędnie wykonują te cztery etapy tłoczenia na gorąco na cienkich, płaskich kartonach składanych. Błędnie zakładają, że dokładnie takie samo intensywne ciepło, nacisk i czas7 można zastosować bezpośrednio do grubych opakowań z tektury falistej.
Oto weryfikacja rzeczywistości, z którą często spotykają się kupujący podczas ulepszania swoich projektów graficznych. Kiedy uderzasz grubą, porowatą tekturę falistą rozgrzaną matrycą męsko-żeńską, wprowadzasz jednocześnie intensywne naprężenie termiczne i fizyczne8. Klient kiedyś przysłał nam płaską grafikę, która umieszczała ciężkie tłoczenie gorącą folią bezpośrednio na linii zagięcia pod kątem 90 stopni. Podczas przeglądu przed drukiem od razu wiedziałem, że stosowanie ekstremalnego ciepła i rozciąganie włókien bezpośrednio na zawiasie agresywnie wysuszy papier. Po złożeniu tektura wydała ostry, suchy trzask, całkowicie odsłaniając surowe, brązowe żłobienia pod spodem. Jeśli Twoja fabryka matematycznie nie przesunie tych rozgrzanych stref uderzenia z dala od funkcjonalnych zagięć9, Twoja kampania z folią premium będzie wyglądać jak połamany bałagan, zanim jeszcze dotrze do półki sklepowej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ogrzewanie w pobliżu linii zagnieceń | Przesuń strefę uderzenia o 0,5 cala (12,7 mm)10 | Zapobiega widocznym pęknięciom krawędzi |
| Traktowanie tektury falistej jak kartonu | Niższe ciśnienie uderzenia w flety11 | Utrzymuje nienaruszoną płytę konstrukcyjną |
| Rozciąganie suchych włókien papieru | Zaprojektuj płaski margines bezpieczeństwa | Zapewnia płynny montaż opakowań zbiorczych |
Podgrzewane matryce traktuję jak zagrożenie konstrukcyjne, a nie tylko jako ulepszenie kosmetyczne. Dzięki utrzymywaniu naprężeń termicznych z dala od mechanicznych linii gięcia, Twoje ekspozytory przetrwają linię montażową bez żadnych wad wizualnych.
🛠️ Biurko Harvey'a: Zastanawiasz się, czy folia na gorąco nie jest umieszczona zbyt blisko krytycznej linii zagięcia? 👉 Sprawdź swoje odstępy ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Na czym polega proces tłoczenia?
Zrozumienie mechanicznej natury tego procesu jest obowiązkowe przed zatwierdzeniem jakiegokolwiek budżetu na opakowania detaliczne najwyższej jakości.
Proces tłoczenia przekształca surowe materiały opakowaniowe poprzez ich sprasowanie między wypukłą matrycą męską a zagłębioną matrycą żeńską. To intensywne działanie mechaniczne zmusza włókna celulozowe do wciągnięcia do pustej wnęki, tworząc trwały, trójwymiarowy profil dotykowy na powierzchni ekspozytora.
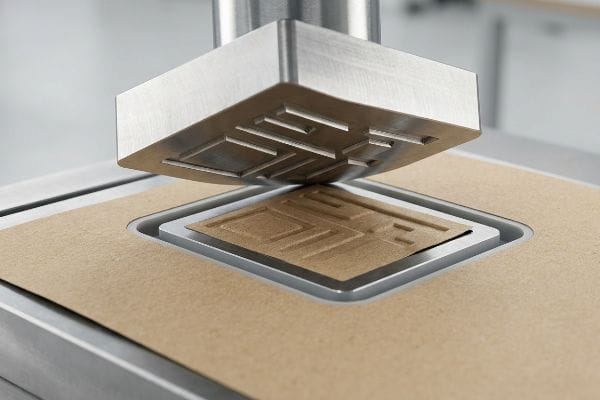
Choć podstawowy mechanizm wydaje się prosty, prawdziwym wyzwaniem produkcyjnym jest kontrolowanie reakcji papieru pod wpływem tak intensywnego ciśnienia.
Kontrola rozciągania włókien podczas uderzenia
Początkujący zazwyczaj postrzegają tę mechaniczną operację jako po prostu odciskanie kształtu na kartce papieru. Nie dostrzegają jednak mikroskopijnej rzeczywistości, że każde wypukłe logo lub tekstura fizycznie się rozciąga i wyciąga otaczające włókna celulozowe12 z ich naturalnego, płaskiego stanu.
Wyobraź sobie papierową wyściółkę jak napiętą gumkę recepturkę; ma ona ograniczoną elastyczność, zanim gwałtownie pęknie. W mojej fabryce często widzę płaskie linie wykrojników, gdzie gęsty skupisko teksturowanego tekstu jest ściśle ściśnięte razem. Kiedy ciężka stalowa prasa uderza w ten konkretny obszar, lokalne naprężenie staje się przytłaczające. Kiedyś poczułem sztywny opór tektury typu virgin kraft, gdy uderzyła w nią źle zaprojektowana wykrojnik, powodując natychmiastowe mikropęknięcia w warstwie farby13 , ponieważ włókna nie miały skąd się wyciągnąć. Aby temu zapobiec, nakazuję stosowanie specjalistycznych kanałów matrycy polimerowej wokół strefy uderzenia14.Działa to jak mikroskopijny amortyzator, dynamicznie kontrolując naprężenie papieru i umożliwiając włóknom płynne rozciąganie się bez niszczenia wydrukowanej grafiki.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Łączenie tekstu 3D | Elementy przestrzenne umożliwiające rozciąganie | Zapobiega mikropęknięciom warstwy tuszu |
| Ignorowanie elastyczności papieru | Użyj specjalistycznej matrycy polimerowej | Utrzymuje ostrą jakość grafiki |
| Niekontrolowane uderzenia mechaniczne | Zbuforuj ciśnienie matrycy | Unika natychmiastowego odrzucenia przez sprzedawcę |
Nie pozwolę, aby niekontrolowane naprężenia mechaniczne zrujnowały wysokiej jakości nakład druku. Zastosowanie specjalistycznych kanałów polimerowych podczas druku gwarantuje, że wypukła grafika pozostanie ostra, nieskazitelna i całkowicie odporna na rozdarcia powierzchni.
🛠️ Harvey's Desk: Czy Twoje poprzednie tłoczone opakowania miały problemy z popękanym tuszem lub rozciągniętym logo? 👉 Zapytaj o recenzję Strike Zone ↗ — Żadnych formularzy, które powodują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jak wytłaczać dla początkujących?
Dla początkujących projektantów wykonanie wykończenia w dotyku bez niszczenia głównego kartonu wymaga ścisłej dyscypliny matematycznej.
Aby wytłoczyć coś dla początkujących, należy matematycznie wyznaczyć strefę wykluczenia na linii wykrojnika, trzymając wszystkie głębokie, trójwymiarowe tekstury z dala od fałd strukturalnych. Zacznij od konsultacji z inżynierem produkcji, aby dostosować swoją wizję estetyczną do fizycznych granic rozciągliwości włókien papieru falistego.
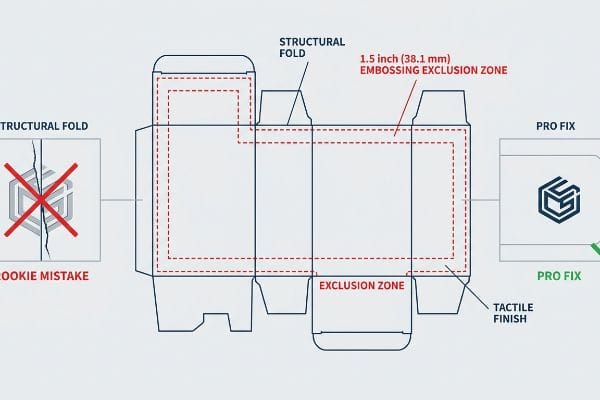
Jednak znajomość teorii projektowania nie wystarczy, gdy ciężki sprzęt zaczyna działać, a kontrolę przejmują dynamiczne siły łańcucha dostaw.
Dlaczego standardowe tłoczenie zawodzi na hali produkcyjnej
Pozornie rozsądnym założeniem nowych projektantów jest to, że teksturowane logo można umieścić dokładnie tam, gdzie wygląda najlepiej pod względem estetycznym, często wyśrodkowując je dokładnie na linii zagięcia. Zakładają oni , że fabryka może magicznie złożyć zmienioną teksturę bez uszkadzania otaczającej ją tekturowej konstrukcji .
W moim zakładzie rutynowo obserwuję katastrofalne skutki tej teoretycznej pracy biurowej. Marka zleca wykonanie mocnego, trójwymiarowego wytłoczenia folią bezpośrednio na zagięciu kartonu zbiorczego. Kiedy mierzę integralność strukturalną za pomocą testu zgniatania krawędzi TAPPI T811, wyniki są druzgocące. Ponieważ głęboka teksturowanie rozciągnęło i wyczerpało włókna papieru do granic możliwości, zgięcie tego konkretnego rogu powoduje pęknięcie całej tektury. Dynamiczna nośność tektury spada o 42,5%, a głośny dźwięk rozrywania rozbrzmiewa na linii pakującej. Natychmiast wprowadzam „Strefę Wykluczenia Tłoczenia” na etapie prepressu. Matematycznie przesuwając wszystkie głębokie tekstury dokładnie o 38,1 mm od każdego głównego zagięcia strukturalnego, całkowicie eliminuję strefę podwójnego naprężenia. Ta mikroregulacja pozwala zachować narożniki 32ECT, dzięki czemu klienci oszczędzają około 30% czasu potrzebnego na ręczny montaż i mają pewność, że paleta przetrwa ciężki transport.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Umieszczanie tekstury na zagięciu | Wymuś strefę wykluczenia o szerokości 1,5 cala (38,1 mm)16 | Gwarantuje wytrzymałość na ściskanie narożników17 |
| Wyczerpywanie włókien papieru | Przesuń projekt z dala od zagnieceń | Eliminuje przebicia linii pakowania współnego |
| Ignorując ocenę ECT18 | Oddziel strefę estetyczną od strukturalnej | Przetrwa ciężki, podwójnie ułożony ładunek |
Zapobiegam pęknięciom konstrukcji, zanim dotrą do stołu krojczego. Izolując ciężkie, dotykowe elementy od narożników nośnych, dbam o to, aby opakowanie zachowało maksymalną wytrzymałość dynamiczną.
🛠️ Biurko Harveya: Nie pozwól, aby 2-milimetrowa wada konstrukcyjna zrujnowała otwarcie 500 sklepów. 👉 Wyślij mi plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Gdy tłoczysz bezpośrednio nad zagięciem nośnym, te wyczerpane włókna papieru gwałtownie pękają pod ciężarem palety, powodując natychmiastowe odrzucenie przez wielkopowierzchniowy sklep detaliczny. Ten protokół ścisłej strefy wykluczenia to dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować brak odrzuceń druku. Przestań ryzykować limitami naprężenia włókien i pozwól mi osobiście przejrzeć projekt Twojego opakowania przez mój Bezpłatny Audyt Linii Wykrojników ↗, aby wyeliminować krytyczne błędy konstrukcyjne przed rozpoczęciem masowej produkcji.
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Badanie z zakresu materiałoznawstwa lub inżynierii konstrukcyjnej szczegółowo opisałoby, w jaki sposób zaburzenie pionowego ułożenia fal falistych poprzez mechaniczne prasowanie zmniejsza wytrzymałość tektury na ściskanie]. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: założenie, że wykończenia dotykowe obniżają nośność konstrukcji. Uwaga dotycząca zakresu: dotyczy w szczególności materiałów falistych z falami. ↩
„Wpływ ciśnienia tłoczenia na właściwości mechaniczne i miękkość…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Autorytatywne teksty z zakresu inżynierii papierniczej opisują, jak rozciąganie mechaniczne podczas tłoczenia powoduje pocienienie tektury nośnej, co może zmniejszyć wytrzymałość na pękanie i zwiększyć podatność na rozdarcie]. Rola dowodu: walidacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: twierdzenie, że tłoczenie osłabia materiał. Uwaga dotycząca zakresu: skupienie się na tekturze nośnej na bazie celulozy. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Poradniki dotyczące inżynierii opakowań wyjaśniają, że tłoczenie powoduje zapadanie się wypełnionych powietrzem rowków tektury falistej, co skutkuje gęstszym i sztywniejszym obszarem materiału]. Rola dowodu: walidacja techniczna; typ źródła: podręcznik dla branży opakowaniowej. Potwierdza: twierdzenie, że tłoczenie zwiększa gęstość lokalną. Uwaga dotycząca zakresu: dotyczy tektury falistej. ↩
„Wytłaczanie a tłoczenie wklęsłe: poznaj różnicę i które jest lepsze?”, https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [Literatura z zakresu inżynierii opakowań wyjaśnia, jak tłoczenie wklęsłe eliminuje wystającą krawędź powstałą w wyniku tłoczenia, która w przeciwnym razie stanowi punkt uszkodzenia pod wpływem obciążeń ściskających]. Rola dowodu: walidacja mechaniczna; typ źródła: podręcznik inżynierski. Potwierdza: zaletę strukturalną tłoczenia wklęsłego w przypadku paneli nośnych. Uwaga dotycząca zakresu: dotyczy opakowań sztywnych i półsztywnych. ↩
„Metody badawcze i skutki wyboczenia międzyfalowego – BioResources”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Podręcznik techniczny dotyczący norm dotyczących opakowań z tektury falistej sprawdziłby, w jaki sposób zarządzanie rozciąganiem włókien i ściskaniem fal pozwala zachować ocenę testu zgniatania krawędziowego (ECT). Rola dowodu: weryfikacja techniczna; rodzaj źródła: norma przemysłowa. Potwierdza: integralność strukturalną ściśniętych fal. Uwaga dotycząca zakresu: dotyczy materiałów z tektury falistej. ↩
„Konwersja i jej wpływ na właściwości barierowe opakowań powlekanych…”, https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Badania materiałoznawcze potwierdzają, że zwiększenie gęstości materiału w obszarach narażonych na wysokie naprężenia zwiększa odporność na uderzenia i trwałość konstrukcji opakowania]. Rola dowodu: dowód z zakresu materiałoznawstwa; typ źródła: czasopismo recenzowane. Potwierdza: skuteczność zagęszczania materiału w zapobieganiu uszkodzeniom. Uwaga dotycząca zakresu: ogólna nauka o materiałach opakowaniowych. ↩
„Czym jest tłoczenie folią i jak działa? – WeCustomBoxes”, https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [Podręczniki druku przemysłowego określają, że wymagania dotyczące przewodności cieplnej i kompresji grubej tektury falistej znacznie różnią się od wymagań dotyczących cienkiego kartonu, co wymaga dostosowania ustawień temperatury i ciśnienia]. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik druku przemysłowego. Potwierdza: twierdzenie, że parametry dla cienkich kartonów nie są bezpośrednio przenoszone na materiały faliste. Uwaga dotycząca zakresu: skupiono się na ustawieniach mechanicznych specyficznych dla danego podłoża]. ↩
„Modelowanie materiałów folii PMMA w procesie tłoczenia na gorąco – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Dokumentacja techniczna z zakresu materiałoznawstwa wyjaśnia, jak jednoczesne działanie ciepła i ciśnienia podczas tłoczenia na gorąco powoduje odkształcenia strukturalne w porowatych podłożach]. Rola dowodu: mechanizm techniczny; typ źródła: artykuł z zakresu materiałoznawstwa. Potwierdza: fizyczny wpływ procesu tłoczenia. Uwaga dotycząca zakresu: skupienie się na tekturze porowatej. ↩
„Folia i tłoczenie – PREMERKO”, https://www.premerko.fi/en/methods/foil-and-emboss/. [Normy produkcji opakowań zalecają określone przesunięcia między stemplami tłoczącymi a liniami nacięć, aby uniknąć pękania i łamania włókien]. Rola dowodu: najlepsze praktyki branżowe; typ źródła: podręcznik produkcji drukarskiej. Potwierdza: potrzebę matematycznego dostosowania stref uderzenia. Uwaga dotycząca zakresu: dotyczy grubej tektury falistej. ↩
„Wpływ analogowych i cyfrowych linii zagięć na parametry mechaniczne… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Techniczne normy produkcyjne dla tłoczenia na gorąco określają precyzyjne przesunięcia odległości od linii zagięcia, aby zapobiec zmęczeniu materiału i pękaniu krawędzi]. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii przemysłowej. Wsparcie: optymalna odległość zapobiegająca pękaniu. Uwaga dotycząca zakresu: dotyczy podłoży tekturowych. ↩
„Przewodnik po zagadnieniach dotyczących fal w pudełkach z tektury falistej – Gentlever”, https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Wytyczne inżynierii opakowań wskazują, że zmniejszenie siły ściskającej falistej tektury zapobiega zapadaniu się wewnętrznej struktury podczas tłoczenia termicznego]. Rola dowodu: wymóg techniczny; typ źródła: podręcznik do nauki o opakowaniach. Wsparcie: regulacja nacisku w przypadku materiałów z tektury falistej. Uwaga dotycząca zakresu: dotyczy konstrukcji z tektury falistej. ↩
„Ustawianie włókien poprzez rozciąganie mechaniczne i suszenie w warunkach ograniczonych w…”, https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Autorytatywne źródło wiedzy na temat fizyki papieru lub technologii druku opisałoby, w jaki sposób włókna celulozowe ulegają odkształceniu plastycznemu i rozciąganiu, tworząc profile 3D]. Rola dowodu: Weryfikacja techniczna; typ źródła: Czasopismo materiałoznawcze lub podręcznik branżowy. Wsparcie: Mechaniczna rzeczywistość przemieszczania włókien podczas wytłaczania. Uwaga dotycząca zakresu: Dotyczy w szczególności podłoży opakowaniowych na bazie celulozy. ↩
„Jak ponownie natłuścić poduszkę z tuszem do wytłaczania o bardzo powolnym wysychaniu – YouTube”, https://www.youtube.com/watch?v=aoGlPBdKeN8. [Badanie materiałoznawstwa dotyczące odkształcania podłoża potwierdziłoby, że nadmierne naprężenie włókien podczas wytłaczania powoduje pękanie warstwy tuszu]. Rola dowodu: walidacja techniczna; typ źródła: czasopismo materiałoznawcze. Potwierdza: przyczynę pękania tuszu. Uwaga dotycząca zakresu: dotyczy mechanicznego wytłaczania pod wysokim ciśnieniem. ↩
„Amortyzatory polimerowe wytwarzane metodą addytywną do zastosowań w motoryzacji…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Dokumentacja inżynierii przemysłowej dotycząca projektowania matryc weryfikowałaby zastosowanie kanałów odprężających na bazie polimerów do kontroli naprężenia papieru]. Rola dowodowa: weryfikacja procesu; typ źródła: podręcznik inżynierii przemysłowej. Wsparcie: metody kontroli naprężenia. Uwaga dotycząca zakresu: może odnosić się do zaawansowanych lub zastrzeżonych narzędzi. ↩
„Nadmierne specyfikowanie tektury falistej może uszkodzić produkty – LinkedIn”, https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Normy branżowe dotyczące opakowań z tektury falistej wyjaśniają, że tłoczenie zaburza orientację i elastyczność włókien, co prowadzi do uszkodzeń strukturalnych lub pęknięć podczas składania]. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: fizyczne ryzyko tłoczenia w poprzek zgięć. Uwaga dotycząca zakresu: Dotyczy tektury falistej o dużej wytrzymałości. ↩
„Podstawowe style pudełek | Packaging Corporation of America”, https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Branżowe normy inżynieryjne dla opakowań z tektury falistej określają minimalne odległości między wytłoczonymi teksturami a liniami zagięcia, aby zapobiec uszkodzeniom materiału]. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Wsparcie: zalecana odległość między strefami wytłoczonymi. Uwaga dotycząca zakresu: Może się różnić w zależności od gramatury materiału (GSM). ↩
„Wpływ wilgotności względnej na wytrzymałość na ściskanie…”, https://open.clemson.edu/all_theses/3225/. [Badania mechaniczne tektury falistej wykazują, że wytłoczenia w narożnikach narażonych na wysokie naprężenia zmniejszają pionową nośność opakowania]. Rola dowodu: walidacja przyczynowo-skutkowa; typ źródła: badanie inżynierskie. Dowody: korzyści strukturalne wynikające ze stref wykluczenia. Uwaga dotycząca zakresu: Dotyczy nacisku przy pionowym układaniu. ↩
„Pudła z tektury falistej – test zgniatania krawędziowego (ECT) | TheBoxery.com”, https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Test zgniatania krawędziowego (ECT) to standardowy wskaźnik branżowy stosowany do określania wytrzymałości na układanie w stosy i integralności strukturalnej opakowań transportowych z tektury falistej]. Rola dowodowa: definicja wskaźnika; typ źródła: norma ASTM/ISO. Potwierdza: znaczenie strefowania strukturalnego. Uwaga dotycząca zakresu: Dotyczy głównie tektury falistej. ↩