Merken verliezen dagelijks winstmarges omdat ze winkeldisplays als louter kartonnen dozen. De structuur van je verpakking bepaalt of je product verkoopt of beschadigd raakt.
Het doel van gestanste displayverpakkingen is om goederen tijdens transport te beschermen en tegelijkertijd de visuele aandacht in de winkelschappen te trekken. Door gebruik te maken van op maat gemaakte stalen stansmallen voor het uitsnijden van exacte structurele vormen, bereiken merken een soepele assemblage, maximaliseren ze de fractionele palletdichtheid en stimuleren ze impulsaankopen zonder dat er permanente metalen bevestigingsmaterialen nodig zijn.
Het begrijpen van de fundamentele natuurkundige principes achter deze op maat gemaakte constructies is de eerste stap naar het elimineren van kostbare knelpunten in magazijnen.
Wat is gestanste verpakking?
Een plat vel golfkarton heeft absoluut geen functie totdat het wiskundig wordt omgevormd tot een functionele 3D-display.
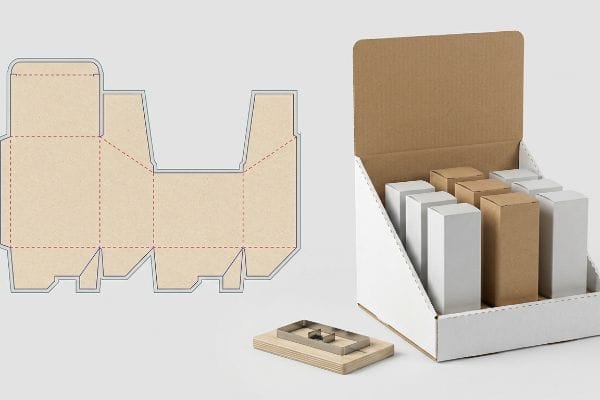
Gestanste verpakkingen zijn een gespecialiseerd productieproces waarbij industriële CAD-software (Computer-Aided Design) mechanische snijtafels aanstuurt om nauwkeurige vormen uit golfkarton te snijden. Deze precisietechniek elimineert rommelig verpakkingstape en maakt complexe in elkaar grijpende lipjes, op maat gemaakte kijkvensters en unieke, voor de detailhandel geschikte structuren mogelijk.
Maar een precieze snede is volkomen nutteloos als de machines de digitale blauwdruk van de ontwerper in de fabriek niet kunnen interpreteren.
De CNC-vertalingsmatrix voor steunkleuren
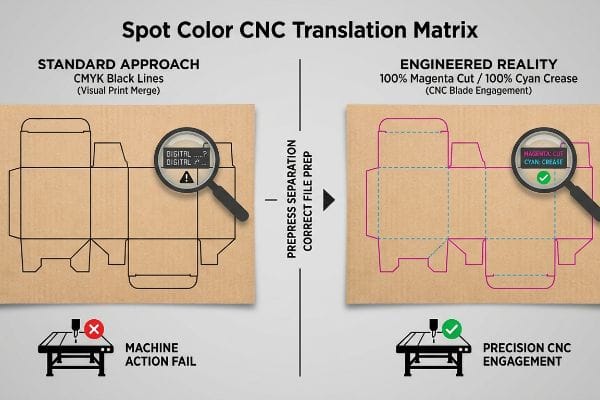
Beschouw geautomatiseerde snijtafels als zeer letterlijke robotoperators. Ze begrijpen geen visuele afbeeldingen; ze interpreteren alleen specifieke vectorpaden die zijn toegewezen aan mechanische acties1.Bij het vertalen van een structurele stanslijn naar de fabrieksvloer moet elke vouw en snede expliciet worden gekoppeld aan de exacte routingparameters van de machine2.
Ik zie regelmatig bestanden van klanten aangeleverd met standaard CMYK-lijnen (cyaan, magenta, geel, zwart) die aangeven waar het karton moet worden gevouwen. Een industriële Kongsberg-snijtafel leest echter geen visuele zwarte inkt³;deze leest absolute steunkleuren. Als het digitale bestand geen mechanische kleurtoewijzing heeft, voegt de RIP-software (Raster Image Processor) de structurele paden rechtstreeks samen met de artworklaag. Ik onderschep deze foutieve bestanden en scheid de lijnen in mechanische steunkleuren, waarbij ik 100% magenta toewijs aan een volledige fysieke snede⁴en 100% cyaan aan een vouw. Dit garandeert dat de CNC-bladen (Computer Numerical Control) perfect in het karton snijden, terwijl de geprinte afbeeldingen intact blijven en grote productievertragingen worden voorkomen.
| Prepress-element | Standaardbenadering | Geconstrueerde realiteit |
|---|---|---|
| Snijlijnen | CMYK zwarte lijnen | 100% Magenta Spot5 |
| Vouwlijnen | Gestippelde grijze lijnen | 100% cyaan vlek6 |
| Machineactie | Visuele print samenvoegen | CNC-bladinschakeling7 |
Ik hanteer strikte regels voor het scheiden van onderdelen in de prepressfase, omdat het toestaan van fouten in de software die tijdens het snijden ontstaan, de productieplanning direct in de war schopt en de stilstandtijd van de machines enorm verhoogt.
🛠️ Harvey's Desk: Vertragen softwarefouten bij het rippen van bestanden uw productlanceringen en leiden ze tot verborgen kosten voor de prepress? 👉 Ontvang een gratis Dieline Spot Color Audit ↗ — Ik beoordeel elk structuurbestand persoonlijk binnen 24 uur.
Wat is displayverpakking?
De overstap van zeecontainers naar winkelgerichte structuren verandert de gehele logistieke doelstelling. Het gaat niet langer alleen om overleven; het gaat om cognitieve betrokkenheid.
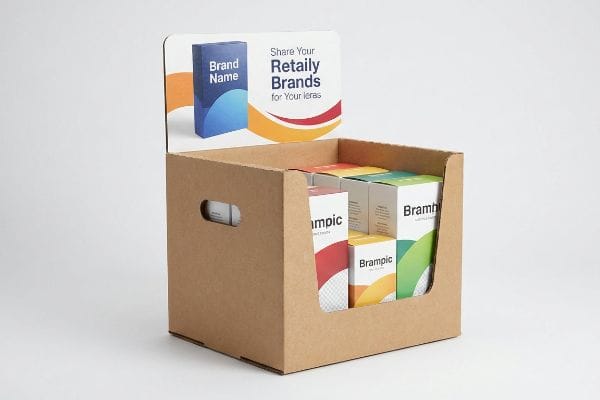
Displayverpakkingen zijn speciaal ontworpen om voorraad fysiek op te bergen en tegelijkertijd de merkzichtbaarheid in de winkel te maximaliseren. In tegenstelling tot standaard verzenddozen maken deze verpakkingen gebruik van speciale, structurele afbeeldingen en op maat gemaakte randen om de aandacht van winkelend publiek te trekken en direct impulsaankopen te stimuleren, zelfs in smalle gangpaden.
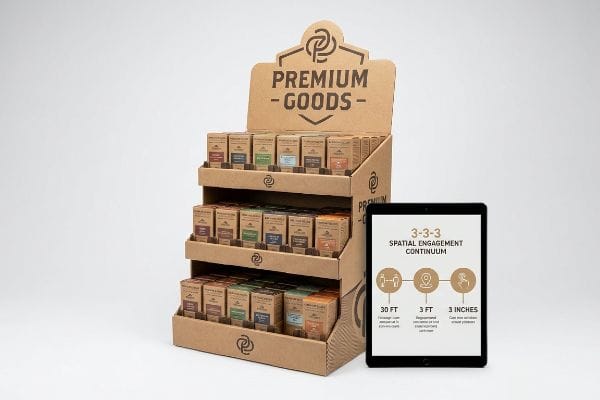
Het omtoveren van een bruine verzenddoos tot een stille verkoper vereist een strikte naleving van de ruimtelijke psychologie.
Het 3-3-3 ruimtelijk betrokkenheidscontinuüm
Een winkelpresentatiemeubel functioneert als een gelaagde visuele trechter die zich uitstrekt over verschillende fysieke afstanden8.Het moet de kloof overbruggen tussen de verstoring van de gangpaden op grote afstand en de tactiele productselectie. Zonder specifieke focuspunten te creëren voor elke ruimtelijke drempel9, gaat het meubelstuk simpelweg op in de visuele chaos van de grote winkelomgeving.
Bij het ontwerpen van winkelpresentaties pas ik strikt de 3-3-3-regel voor winkelbetrokkenheid10.Een display moet de visuele aandacht trekken vanaf een afstand van 9,14 meter, de specifieke interesse van de klant wekken op een afstand van 0,91 meter en de uiteindelijke fysieke conversie stimuleren op een afstand van 76,2 mm. Dit vereist opvallende, gestanste kopteksten en Pantone-steunkleuren voor een opvallende uitstraling op lange afstand, geoptimaliseerde schapergonomie op de 1270 mm-grens11 voor betrokkenheid op middellange afstand, en wiskundig verlaagde voorste randen om 85% productzichtbaarheid te garanderen voor de uiteindelijke tactiele interactie. Door de structurele geometrie op deze manier te segmenteren, trekt de fysieke unit actief de klantenstroom aan in plaats van passief te wachten.
| Winkelafstand | Structurele functie | Ontworpen kenmerk |
|---|---|---|
| 30 voet (9,14 m) | Visuele verstoring van het gangpad | Extra grote gestanste koptekst |
| 3 voet (0,91 m) | Functiebetrokkenheid | Slagzone van 50 inch (1270 mm)12 |
| 3 inch (76,2 mm) | Tactiele conversie | 85% zicht naar voren13 |
Ik baseer elke winkelpresentatie op deze drie strikte ruimtelijke drempels, omdat visuele onduidelijkheid de omloopsnelheid van de voorraad in drukke winkelomgevingen direct remt.
🛠️ Harvey's Desk: Loopt uw huidige toonbankdisplay het risico volledig onzichtbaar te worden voor voorbijlopende klanten onder de felle winkelverlichting? 👉 Vraag een Spatial Engagement Review aan ↗ — 100% vertrouwelijk. Uw nog niet gepubliceerde winkelontwerpen zijn veilig bij mij.
Wat zijn de drie belangrijkste doelen van verpakkingen?
Een doos die er alleen maar goed uitziet, maar onder zijn eigen gewicht in elkaar stort, is een complete logistieke mislukking. Goede verpakkingen moeten tegelijkertijd aan drie ononderhandelbare eisen voldoen.
De drie belangrijkste doelen van verpakking zijn structurele bescherming, logistiek gemak en communicatie met de consument. Een succesvolle presentatie moet de voorraad beschermen tegen schokken tijdens transport, snelle co-packingprocessen in magazijnen stroomlijnen en een opvallende merkboodschap overbrengen om actieve conversies in de winkel te stimuleren.
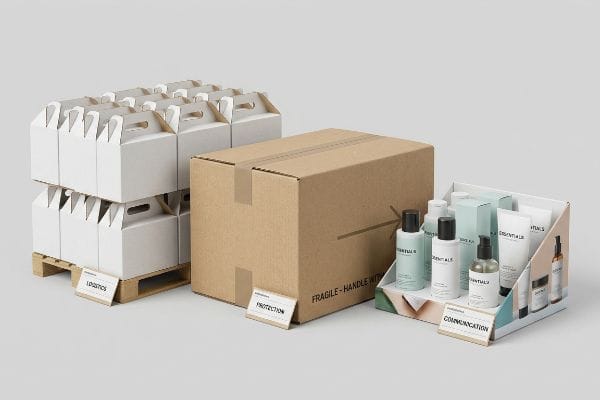
Door slechts één van deze pijlers te isoleren en prioriteit te geven, worden de andere twee tijdens het transport van goederen onvermijdelijk ondermijnd.
De valkuil van structurele onevenwichtigheid: de 4 C's
Wanneer ik de stanslijnen van klanten controleer, zie ik voortdurend dat inkoopafdelingen zich uitsluitend richten op de kosten van grondstoffen en actief de vezeldichtheid uit de kern van de golfkarton verwijderen14</sup>Ze gaan ervan uit dat ze fysieke bescherming en communicatie kunnen handhaven terwijl uitgeholde substraten de belasting dragen. Door de dynamische realiteit van zware retailomgevingen te negeren, creëren ze onbedoeld hun eigen transportproblemen.
Dit is niet zomaar theorie – ik heb dit vorige maand op de harde manier geleerd tijdens het testen van een uitgeholde PDQ (Pretty Darn Quick) tray. In 2022 vroeg ik mijn hoofdverpakkingsingenieur, Mark, om een vervanging van 26 ECT (Edge Crush Test) karton te valideren, een eis van een klant om een paar centen te besparen op materiaalkosten. De klant ging ervan uit dat deze verminderde structurele bescherming de logistieke keten zou doorstaan. Tijdens onze ISTA 3A (International Safe Transit Association) vibratiesimulatie15zag ik hoe het 0,11 inch (2,79 mm) B-flute karton16 volledig delamineerde. De kinetische wrijving verpulverde de verzwakte papiervezels, waardoor de bedrukte afbeeldingen – de kern van de retailcommunicatie – agressief kromtrokken en scheurden. We hebben de test onmiddellijk stopgezet, de basis opnieuw gerild met een hybride 32 ECT virgin kraft liner en de stanslijn van onze roterende sleufmachine aangepast om de voegtolerantie te vergroten. Ik investeer tijd en geld in mijn testlaboratorium, zodat u geen winst misloopt in de winkel. Deze mechanische correctie van 2,4 mm (0,09 inch) voorkwam niet alleen dat de basis instortte; het verkortte ook de assemblagetijd van de co-packing met 42 seconden per eenheid, waardoor de klant naar schatting 15% aan secundaire arbeidskosten bespaarde.
| Verpakkingspijler | Aanname met betrekking tot inkoop | Impact in de praktijk |
|---|---|---|
| Bescherming | Downgrade naar 26 ECT | B-flute delaminatie17 |
| Mededeling | Onbewerkte graphics | Grafische elementen: scheur en gesp |
| Gemak | Snellere montage | 15% verhoging van de arbeidskosten18 |
Ik weiger te accepteren dat geïsoleerde kostencijfers de structurele integriteit bepalen, omdat een ingestort scherm uw rendement op promotionele marketing volledig tenietdoet.
🛠️ Harvey's Desk: Worden uw verpakkingen door geïsoleerde kostenbesparingen stiekem minder bestand tegen trillingen tijdens transport? 👉 Vraag een gratis T811 ECT-audit aan ↗ — Geen tussenpersonen. U spreekt direct met constructie-ingenieurs.
Wat zijn de verschillen tussen gewone kartonnen dozen met sleuven en gestanste dozen?
De overstap van standaard verzenddozen naar hoogwaardige winkelverpakkingen vereist een compleet andere set wiskundige toleranties en productiemachines.
De belangrijkste verschillen tussen gewone kartonnen dozen met sleuven en gestanste dozen zitten hem in de structurele aanpassingen en de productietoleranties. Gewone kartonnen dozen met sleuven gebruiken eenvoudige rechte sneden en doorlopende vouwen voor bulkverzending, terwijl gestanste dozen gebruikmaken van op maat gemaakte stalen messen om complexe wrijvingssluitingen en presentatieklare vormen te creëren.
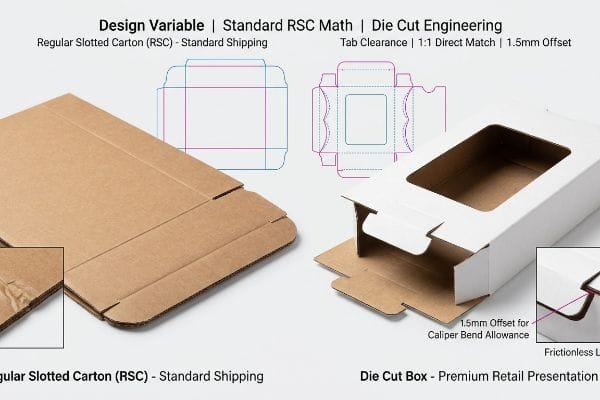
Het overstappen op complexe, op maat gemaakte vormen brengt ernstige uitdagingen met zich mee op het gebied van buigtolerantie, die standaard plantenbakken simpelweg niet aankunnen.
De verschuiving van de matrijslijn voor remklauwcompensatie
Bij het controleren van binnenkomende bestanden voor de detailhandel zie ik vaak dat ontwerpers dikke E-flute-kartonnen platen behandelen alsof het platte vellen printerpapier zijn. Ze stemmen de breedte van de in elkaar grijpende lipjes wiskundig exact af op de ontvangende sleuven, waarbij ze de fysieke materiaaldikte negeren<sup>19</sup>Dit gebrek aan architectonisch inzicht maakt van nauwkeurige stanssneden stijve wrijvingsvallen.
Dit is niet zomaar theorie – ik zie dit gebeuren in de testomgeving wanneer een offerteaanvraag blindelings een op maat gestanste doos als een standaard RSC (Regular Slotted Container) om de prepress te versnellen. In mijn bedrijf zie ik regelmatig platte CAD-bestanden waarin een 0,12 inch (3,04 mm) B-golfkarton paneel20 de instructie krijgt om 90 graden te vouwen zonder een verbrede gleuf. Wanneer ik het fysieke resultaat meet tijdens de assemblagetests, verbruikt de vouwradius materiaal, waardoor het lipje tegen de ontvangende wand vastloopt en de bovenste linerboard ernstig kromtrekt. Nadat het inkoopteam me toestond de Excel-BOM (Bill of Materials) aan te passen en algoritmische calipercompensatie te implementeren, deed het materiaal zelf het zware werk. Ik heb de micrometermetingen gebruikt en bewezen dat ik geen plakband nodig had – ik had alleen een 1,5 mm (0,05 inch) bredere gleuftolerantie21 om rekening te houden met de exacte zwelling van de papiervezels. Door deze micro-speling toe te passen, zorg ik ervoor dat de handmatige co-packing-assemblage 35 seconden per doos sneller verloopt, waardoor de frictie in de toeleveringsketen drastisch wordt verminderd en de totale arbeidskosten voor de klant dalen.
| Ontwerpvariabele | Standaard RSC-wiskunde | Stanstechniek |
|---|---|---|
| Tabbladvrijgave | 1:1 directe wedstrijd | 1,5 mm (0,05 inch) offset22 |
| Hoekvouw | Rechte scorelijn | Buigtoeslag remklauw23 |
| Assemblageresultaat | Fluitvergruizing24 | Wrijvingsloos vergrendelen |
Ik hanteer strikte algoritmes voor materiaalcompensatie bij elke aangepaste vorm, omdat het forceren van dikke ribbels in nauwe sleuven zowel de doosstructuur als de verwerkingssnelheid verstoort.
🛠️ Harvey's Desk: Vertragen te strak in elkaar grijpende lipjes uw fulfilmentlijnen en scheuren ze de bovenlaag van uw merk? 👉 Vraag een Caliper Compensation Audit aan ↗ — Ik beoordeel elk structuurbestand persoonlijk binnen 24 uur.
Conclusie
Het vertrouwen op generieke kartonnen vormen om de agressieve logistiek van de detailhandel te doorstaan, leidt onvermijdelijk tot beschadigde kartonnen randen, vertragingen bij het co-packen en een onzichtbare merkboodschap. Alleen al vorige maand hielp mijn structurele audit 3 merken om meer dan $10.000 aan afgekeurde voorraad en terugboekingen van retailers te voorkomen. Voordat u uw volgende seizoenscollectie lanceert, laat mij uw structurele bestanden persoonlijk controleren met een gratis stanslijntolerantie-audit ↗ om de knelpunten die uw winstmarges actief ondermijnen, wiskundig te elimineren.
"CNC-plasmasnijden onder de knie krijgen – YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0. Uitleg over hoe CNC-systemen vectorgegevens omzetten in fysieke machinecoördinaten. Bewijsmateriaal: technische validatie; brontype: handleiding voor industriële engineering. Ondersteunt: de operationele logica van geautomatiseerde snijtafels. Toepassingsgebied: heeft betrekking op G-code en vergelijkbare vectorgebaseerde besturingssystemen. ↩
"Complete handleiding voor stanslijnen in maatwerkverpakkingen en -drukwerk – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Technische details over de omzetting van structurele stanslijnen naar specifieke gereedschapspaden en machine-instellingen. Bewijsmateriaal: procesverificatie; brontype: handleiding voor verpakkingsproductie. Ondersteunt: de eis voor expliciete mapping bij stansen. Toepassingsgebied: specifiek voor de verwerking van golfkarton. ↩
"Steunkleur versus CMYK-kleur: Essentiële verschillen uitgelegd", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Verificatie dat industriële CNC-snijtafels steunkleuraanduidingen vereisen voor gereedschapspadherkenning in plaats van standaard CMYK-proceskleuren. Bewijsmateriaal: technische specificatie; brontype: handleiding. Ondersteunt: noodzaak van steunkleurtoewijzing voor CNC-bewerking. Toepassingsgebied: van toepassing op de meeste professionele digitale snijsystemen. ↩
"Adobe Illustrator – Welke kleurstalen gebruik ik voor snijlijnen?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Documentatie van industrieconventies voor het toewijzen van specifieke steunkleuren om snij- en vouwlijnen in digitale verpakkingsbestanden te onderscheiden. Bewijsmateriaal: industriestandaard; brontype: technische handleiding voor prepress. Ondersteunt: specifieke kleur-naar-gereedschap-mappingprotocollen. Opmerking: conventies kunnen per faciliteit enigszins variëren. ↩
"Hoe bereid je stanslijnen voor op de prepress en het drukproces? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Verificatie van het gebruik van 100% magenta als technische standaard voor het definiëren van snijpaden in CNC-stanssoftware. Bewijsrol: technische validatie; brontype: branchehandleiding. Ondersteunt: steunkleurtoewijzing voor snijden. Toepassingsgebied: specifiek van toepassing op CNC-digitale snijworkflows. ↩
"Wanneer gebruik je steunkleur in je verpakkingsontwerp – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Verificatie van het gebruik van 100% cyaan als technische standaard voor het definiëren van vouw- of rilpaden in CNC-stanssoftware. Bewijsrol: technische validatie; brontype: branchehandleiding. Ondersteunt: steunkleurtoewijzing voor rillen. Toepassingsgebied: specifiek van toepassing op CNC-digitale snijworkflows. ↩
"Stanssnijden: onderdelen, ontwerpen en overwegingen – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Technische uitleg over hoe CNC-controllers steunkleurvectoren omzetten in fysieke mesbewegingen voor golfkarton. Bewijsmateriaal: procesverificatie; brontype: technische specificatie. Ondersteunt: mechanische werking van het stansen. Doelstelling: richt zich op de vertaling van digitale vector naar fysieke snede. ↩
"Visuele engagementtactieken die de verkoop in grote winkelketens stimuleren", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Korte uitleg over hoe retaildesigntheorie het gebruik van een gelaagde visuele trechter valideert om klanten op verschillende afstanden aan te trekken. Bewijsmateriaal: conceptueel kader; brontype: handboek retaildesign. Ondersteunt: de functionele architectuur van displayverpakkingen. Doelgroep: richt zich op fysieke winkelruimte. ↩
"Retail Experience Design: Guiding Shoppers with Layout, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Analyse van visuele aandacht en de rol van focuspunten bij het overwinnen van visuele rommel in winkelomgevingen. Bewijsmateriaal: empirisch bewijs; brontype: onderzoek in de omgevingspsychologie. Onderbouwing: de noodzaak van ontworpen focuspunten. Toepassingsgebied: specifiek van toepassing op winkelgangen met een hoge dichtheid. ↩
"AG 1091A: Winkelpresentaties in de voorgevelzone", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsrol: validatie; brontype: handleiding voor winkelpresentatie. Ondersteunt: het specifieke op afstand gebaseerde kader voor consumentenbetrokkenheid. Opmerking over de reikwijdte: kan een branchespecifieke heuristiek zijn. ↩
"Ontwerp van winkelruimtes voor effectieve presentatie en klantstroom", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: technische specificatie; brontype: ergonomisch ontwerphandboek. Ondersteunt: de optimale verticale plaatsing voor interactie met winkelend publiek op middellange afstand. Omschrijving: gebaseerd op gemiddelde ooghoogte van de mens. ↩
"14 Soorten winkeldisplays | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Verificatie van de industriestandaard voor de belangrijkste visuele en fysieke interactiezone in winkeldisplays. Bewijsmateriaal: technische specificatie; brontype: handleiding voor de verpakkingsindustrie. Ondersteunt: ruimtelijke dimensies. Opmerking: afmetingen kunnen variëren afhankelijk van ergonomische doelgroepen. ↩
"MERKZICHTBAARHEID VERHOGEN MET OP MAAT GEMAAKTE POSTERS", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Validatie van de specifieke zichtbaarheidsverhouding die nodig is voor productranden om tactiele conversie en consumentenbereik te optimaliseren. Bewijsmateriaal: validatie van meetwaarden; brontype: richtlijn voor industrieel ontwerp. Ondersteunt: tactiele conversietechniek. Toepassingsgebied: van toepassing op open winkelstructuren. ↩
"Onderzoek naar het effect van perforaties op het draagvermogen van …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Technische normen voor verpakkingstechniek leggen uit hoe het verlagen van de vezeldichtheid in het golfkarton de Edge Crush Test (ECT)-waarden en het verticale draagvermogen vermindert. Bewijsmateriaal: technische validatie; brontype: materiaalwetenschappelijk onderzoek. Ondersteunt: het verband tussen substraatdichtheid en structurele schade. Doelgroep: specifiek voor golfkarton. ↩
"Testprocedures – International Safe Transit Association", https://ista.org/test_procedures.php. Verificatie van de ISTA 3A-norm voor het simuleren van trillingen en schokken tijdens transport om de integriteit van pakketten te testen. Bewijsrol: Standaardverificatie; brontype: Technische norm. Ondersteunt: De validiteit van de testmethodologie die wordt gebruikt om structurele defecten te identificeren. Toepassingsgebied: Specifiek voor simulaties van pakketbezorging. ↩
"Golfkarton en materiaalkwaliteiten – Verpakkingsstrategieën", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bevestiging van de nominale diktespecificaties voor B-flute golfkarton. Bewijsmateriaal: Technische specificatie; brontype: Richtlijn voor de materiaalindustrie. Ondersteunt: De technische nauwkeurigheid van de diktemeting van het karton. Opmerking: Nominale waarden kunnen per fabrikant enigszins variëren. ↩
"Schatting van de randvervormingsweerstand van golfkarton …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Technische analyse van hoe het verlagen van de randvervormingstest (ECT) van B-flute golfkarton het risico op laagscheiding vergroot. Bewijsmateriaal: technisch causaal verband; brontype: tijdschrift over materiaalkunde. Ondersteunt: structurele schade als gevolg van kwaliteitsvermindering bij de inkoop. Doelgroep: richt zich op normen voor golfkarton. ↩
"De verborgen kosten van inefficiënte verpakkingen – en hoe je ze kunt oplossen", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Benchmarkgegevens uit de industrie die de stijging van de operationele kosten kwantificeren wanneer een slecht verpakkingsontwerp leidt tot assemblagefouten of handmatige correcties. Bewijsmateriaal: kwantitatieve metriek; brontype: operationeel logistiek rapport. Onderbouwt: de economische impact van het prioriteren van assemblagesnelheid boven structurele kwaliteit. Reikwijdte: representatief voor algemene magazijnarbeidskosten. ↩
"Invloed van analoge en digitale vouwlijnen op mechanische eigenschappen … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verpakkingstechnische normen tonen aan dat het niet meerekenen van de materiaaldikte (dikte) bij het ontwerp van gestanste lipjes en sleuven leidt tot montagefouten of overmatige wrijving. Bewijsmateriaal: Technische validatie; brontype: Handboek verpakkingstechniek. Ondersteunt: Het causale verband tussen materiaaldikte en sleuftolerantie. Toepassingsgebied: Van toepassing op golfkarton en vouwkarton. ↩
"Richtlijn voor kartondikte", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Verificatie van de industriestandaardafmetingen voor B-flute golfkarton. Bewijsmateriaal: feitelijke verificatie; brontype: normen voor verpakkingstechniek. Ondersteunt: specificaties voor materiaaldikte. Opmerking: er kunnen kleine verschillen bestaan tussen fabrikanten. ↩
"De ultieme gids voor golfkartonnen dozen – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Technische onderbouwing voor het toevoegen van specifieke toleranties aan stanssleuven om rekening te houden met materiaaldikte en vezelzwelling. Bewijsrol: technische validatie; brontype: handleiding voor productietechniek. Ondersteunt: eisen aan de precisie van het stansen. Opmerking: specifieke tolerantie kan variëren afhankelijk van de kartonkwaliteit. ↩
"Golfkartonnen verpakkingen met een innovatief ontwerp voor …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technische verpakkingshandleidingen specificeren precieze afstanden voor gestanste lipjes om interferentie tijdens de montage te voorkomen. Bewijsmateriaal: technische specificatie; brontype: productierichtlijn. Ondersteunt: de specifieke tolerantiewaarde voor de speling van de stans. Opmerking: de specifieke waarde kan variëren afhankelijk van de materiaaldikte. ↩
"Analytische bepaling van de buigstijfheid van een vijf-laags ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Verpakkingstechnische normen leggen de berekening van de buigtoeslag uit op basis van de materiaaldikte om nauwkeurige eindafmetingen te garanderen. Bewijsmateriaal: technisch principe; brontype: technisch handboek. Ondersteunt: het gebruik van buigtoeslag bij het ontwerpen van stansvormen. Toepassingsgebied: Van toepassing op gevouwen golfkarton. ↩
"Schatting van de druksterkte van golfkarton …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Een analyse van de industrie over de productie van golfkarton beschrijft hoe rechte vouwlijnen zonder compensatie kunnen leiden tot structurele instorting van de binnenste golfstructuur. Bewijsmateriaal: technische faalmodus; brontype: branche-whitepaper. Onderbouwing: het negatieve assemblageresultaat van standaard golfkartonberekeningen. Doelstelling: verwijst specifiek naar niet-gecompenseerde vouwen. ↩