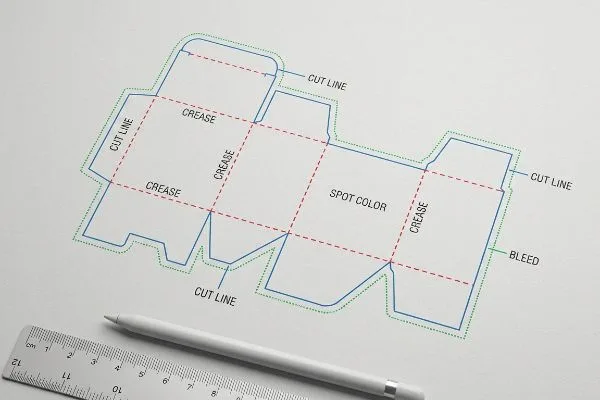
Je besteedt weken aan het perfectioneren van het artwork, maar één verkeerd geplaatste snijlijn kan de hele productie verpesten, waardoor je duizenden euro's aan verspild materiaal verliest en enorme campagnevertragingen veroorzaakt.
Voor het voorbereiden van stanslijnen voor de drukpers zijn nauwkeurige 2D-vectorlay-outs nodig die elke snede, vouw en afloopmarge in kaart brengen. U moet steunkleuren toewijzen aan de structuurlijnen, het artwork 12,7 mm (0,5 inch) voorbij de snijlijnen laten doorlopen en de overdrukinstellingen controleren om naadloos geautomatiseerd stansen te garanderen zonder dat het onbewerkte karton zichtbaar is.
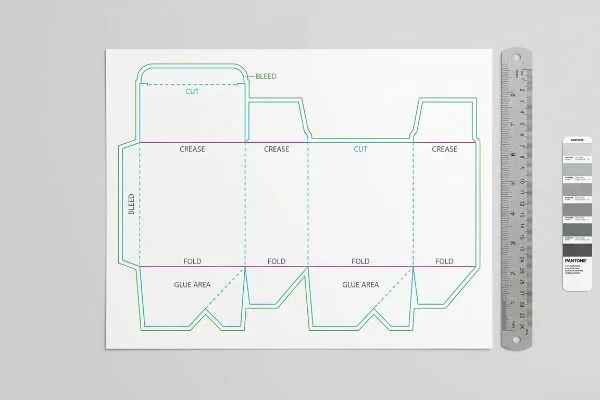
Voordat u uw definitieve ontwerp naar de fabrieksserver uploadt, laten we eerst de mechanische aspecten bekijken die bepalen hoe een plat grafisch bestand fysiek wordt omgezet in een structureel degelijk winkeldisplay.
Hoe stel ik een stanslijn in?
Door vanaf dag één uw structuurbestand correct op te stellen, voorkomt u catastrofale uitlijningsverschuivingen en machinestoringen tijdens lamineren en snijden op hoge snelheid.
Het instellen van een stanslijn vereist het creëren van specifieke vectorpaden voor sneden, vouwen en perforaties in een aparte softwarelaag. Ontwerpers moeten een afloopmarge van 12,7 mm (0,5 inch) definiëren en mechanische steunkleuren toewijzen in plaats van standaard CMYK-zwart om rechtstreeks met CNC-snijmachines te communiceren.
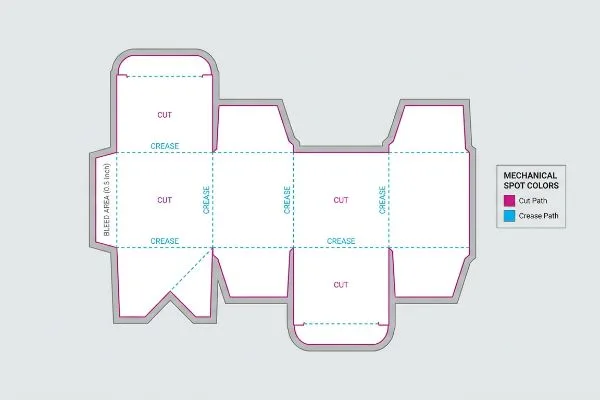
Zelfs ervaren grafisch ontwerpers begrijpen vaak niet goed hoe ze met zware productiemachines moeten communiceren, en beschouwen het sjabloon slechts als een visuele handleiding.
De verborgen mechanische steunkleurregel
De standaardprocedure schrijft voor dat een vectorbestand met standaard zwarte lijnen1 , die aangeven waar de doos moet worden gevouwen of gesneden. Merkteams gaan ervan uit dat als de lijnen duidelijk zichtbaar zijn in een PDF, de fabrieksapparatuur automatisch weet wat er moet gebeuren wanneer het bestand wordt verwerkt.
Maar dit is wat er gebeurt als dat bestand in mijn prepress RIP-software (Raster Image Processor) terechtkomt: geautomatiseerde CAD-snijtafels (Computer-Aided Design) lezen geen visuele lijnen; ze lezen specifieke steunkleurnamen die zijn toegewezen aan vectorlijnen².Ik zie vaak bestanden waarin een ontwerper standaard zwarte lijnen heeft gebruikt, waardoor de machine de snijlijnen direct in de artworklaag samenvoegt. Het resultaat is een geprinte doos met zichtbare zwarte contouren, maar zonder fysieke sneden, wat de productie volledig stillegt. Door specifieke mechanische steunkleuren toe te wijzen (zoals 100% magenta voor "snijden" en 100% cyaan voor "vouwen"), zorg ik ervoor dat de CNC-bladen (Computer Numerical Control) fysiek contact maken met de 32ECT-plaat, terwijl de geprinte afbeeldingen intact blijven. Dit voorkomt het luide, schurende geluid van de vastgelopen CAD-tafel, bespaart uren aan wrijving in de prepress en voorkomt een kostbare herdruk.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Met behulp van CMYK-zwarte lijnen | Breng de exacte steunkleuren (magenta/cyaan) in kaart3 | Strakke illustraties zonder afgedrukte contouren |
| Uitgaande van een standaard 3 mm afloop | Verleng de afloop tot 0,5 inch (12,7 mm)4 | Verbergt de ruwe randen van het karton |
| Het samenvoegen van structurele lagen | Houd de paden van de stansvorm op een vergrendelde bovenlaag5 | Voorkomt fouten bij het snijden met de machine |
Ik weiger bestanden die structurele wiskunde met grafische lagen combineren. Door uw vectoren vast te zetten op specifieke steunkleuren, zorg ik ervoor dat mijn messen het karton snijden en niet uw merklogo.
🛠️ Harvey's bureau: Weet je niet zeker of je artwork binnen de aflooplijn valt? 👉 Laat mij je bestand controleren ↗ — Directe toegang tot mijn bureau. Geen geautomatiseerde verkoopspam, beloofd.
Wat is een stanslijn in de drukkerij?
Een platte tekening ziet er perfect uit op een computerscherm, maar golfkarton bestaat uit drie fysieke dimensies die nauwkeurige ruimtelijke planning vereisen.
Een stanssjabloon is een platte architectonische blauwdruk die de exacte fysieke sneden, vouwen en structurele lipjes van een verpakkingsontwerp bepaalt. Het dient als sjabloon voor de plaatsing van afbeeldingen en geeft tegelijkertijd de precieze toleranties aan die nodig zijn voor geautomatiseerd stansen en de uiteindelijke assemblage in de winkel.
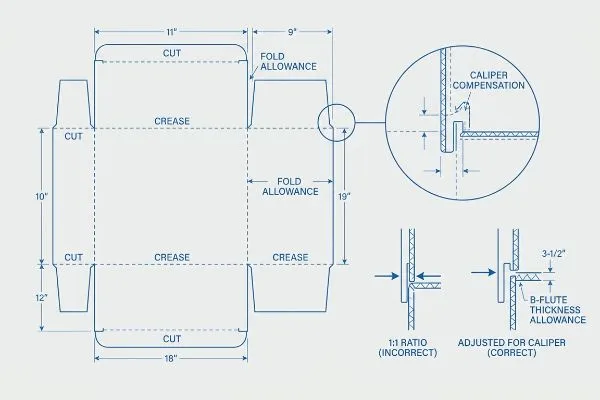
Veel marketingteams beschouwen dit bestand slechts als een blanco canvas voor afbeeldingen, waarbij ze de strikte natuurkundige principes die aan de basis van de inkt liggen, negeren.
De 3D-realiteit van remklauwcompensatie
Bij standaard commercieel drukwerk behandelen teams structurele blauwdrukken als statische 2D-grenzen⁶.Ze projecteren hun afbeeldingen exact op de aangegeven vouwsleuven, ervan uitgaande dat de afmetingen perfect op elkaar aansluiten zodra het materiaal tot een fysieke doos is gevormd.
Ik weet dat u misschien naar uw Illustrator-bestand staart en zich afvraagt waarom een eenvoudig in elkaar grijpend lipje niet past, omdat klanten hun sleuven steevast precies even breed tekenen als het bijbehorende paneel. Ze houden geen rekening met de fysieke dikte van het golfkarton – zoals een B-flute karton van 0,11 inch (3 mm)⁷– dat ruimte inneemt wanneer het 90 graden buigt. Wanneer ik deze onbewerkte bestanden in de fabriek test, buigt het resulterende scherm ernstig door, waardoor het assemblageteam de wrijving van scheurend dik karton ervaart om de onderdelen in elkaar te drukken. Door het bestand in ArtiosCAD opnieuw op te bouwen met algoritmische buigtoeslagen, elimineer ik deze fysieke weerstand, waardoor de handmatige assemblagetijd per eenheid met ongeveer 30%⁸ en het scherm perfect recht blijft staan, zelfs onder zware belasting in vochtige magazijnen in Florida.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| 1:1 verhouding tussen lipje en sleuf | Voeg specifieke vouw- en buigtoeslagen toe9 | Wrijvingsloze, scheurvrije montage |
| De materiaaldikte wordt buiten beschouwing gelaten | Bereken vooraf de diameter van de B-fluit/E-fluit10 | Perfect rechte, niet-buigende muren |
| Ontwerpen puur in 2D | Render eerst een 3D-structuurmodel | Controleert de dragende geometrie11 |
Ik zie dagelijks prachtige kunstwerken verpest worden door slechte constructieberekeningen. Als je de vouwradius niet berekent, zal je display doorbuigen voordat er überhaupt een product op past.
🛠️ Harvey's bureau: Zijn de in elkaar grijpende sleuven wiskundig aangepast aan de dikte van de plank? 👉 Lees de volledige blauwdruk ↗ — Download veilig. Mijn inbox staat open als je later vragen hebt.
Welk bestandsformaat heeft de voorkeur voor een stanssjabloon?
Het exporteren van uw structuur in een verkeerd formaat verwijdert cruciale vectorgegevens, waardoor het bestand volledig onbruikbaar wordt voor geautomatiseerde productieapparatuur.
Het voorkeursbestandsformaat voor een stanssjabloon is een vectorgebaseerd Adobe Illustrator-bestand (.ai) of een PDF-bestand met hoge resolutie en meerdere lagen. Deze vectorformaten behouden de scherpe wiskundige lijnen die nodig zijn voor CNC-snijmachines en prepress-software, in tegenstelling tot gerasterde afbeeldingsformaten zoals JPEG of PNG.
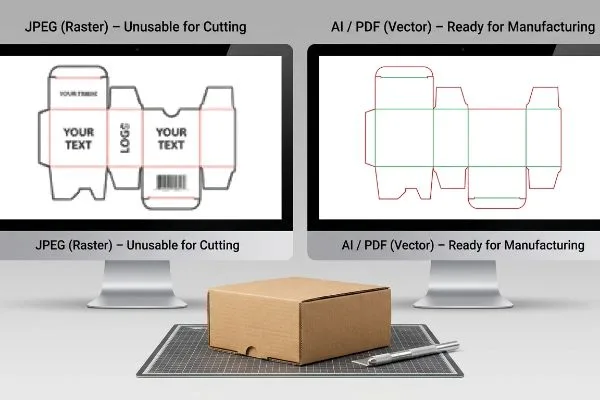
Het aanleveren van het juiste bestandstype is de enige manier om de structurele integriteit te beschermen tegen overschrijving door pixelgegevens.
Het gevaar van rastergebaseerde webdesigntools
Om overheadkosten te besparen, proberen opkomende merken vaak hun verpakkingsontwerpen te maken met behulp van populaire webgebaseerde grafische tools. Ze gaan ervan uit dat elk bestandsformaat dat hun logo duidelijk op het scherm weergeeft, voldoende is voor de fabriek om te printen en te snijden.
Stel je voor dat je een huis probeert te bouwen met een foto van een bouwtekening in plaats van het daadwerkelijke architectonische bestand. Ik ontvang constant platte PNG-bestanden of web-geëxporteerde bestanden waarbij de cruciale in elkaar grijpende lipjes zijn omgezet in losse, gekartelde pixels. Wanneer mijn snijmachine deze gerasterde randen probeert te volgen, hapert het mes, waardoor de vloeiende structurele berekeningen die nodig zijn voor een dynamische belasting van 1133 kg (2500 lbs)12</sup>Om dit op te lossen, genereer ik een vooraf ontworpen vector-PDF met ArtiosCAD<sup>13</sup>; je vergrendelt deze structurele laag stevig onderaan je werkruimte en brengt er alleen oppervlaktegrafieken bovenop aan. Dit strikte vectorprotocol garandeert dat je complexe ontwerp niet wordt vernietigd door onzorgvuldige pixelmanipulatie, waarbij de rigide, visuele "klik" van een vergrendeld vectorpad grote stabiliteitsproblemen tijdens transport voorkomt.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Exporteren als platte JPEG | Gebruik native vector AI of PDF14 | Kristalheldere tekst en logo's |
| Ontwerpen met rasterwebtools | Vergrendelde structurele PDF's importeren | Behoudt dynamische draagkracht15 |
| Niet-aaneengesloten padsegmenten | Gebruik geautomatiseerde "Paden samenvoegen"-macro's | Vloeiende, continue machinale sneden16 |
Ik stuur nooit gepixelde lay-outs naar mijn snijtafels. Het aanleveren van een echt vector-PDF-bestand is de absolute basis voor een succesvolle productie.
🛠️ Harvey's bureau: Vind je het lastig om je artworklagen te scheiden van je structuurpaden? 👉 Vraag een vectorsjabloon aan ↗ — Geen formulieren die eindeloze verkoopgesprekken uitlokken. Gewoon pure waarde.
Hoe stel ik stanslijnen in voor overdruk?
Als u uw kleureigenschappen niet correct instelt, zullen delen van uw ontwerp letterlijk worden gewist tijdens het uiteindelijke offsetdrukproces.
Om stanslijnen te laten overdrukken, selecteert u de structurele lijnpaden in uw ontwerpsoftware en schakelt u het attribuut 'Overdrukken' in. Deze essentiële prepressfunctie zorgt ervoor dat de visuele snijlijnen transparant over de achtergrondafbeelding worden afgedrukt, waardoor de RIP-software geen witte openingen eronder verwijdert.
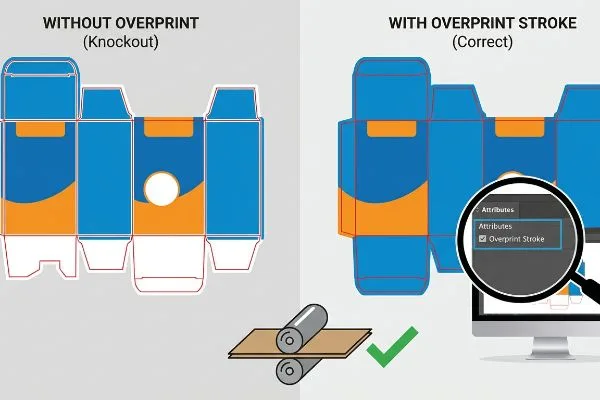
Maar de theorie kennen is niet genoeg wanneer de machines op hoge snelheid in de fabriekshal gaan draaien .
Waarom standaard kleurinstellingen in de fabriek niet werken
Veel marketingteams gaan ervan uit dat het simpelweg plaatsen van een structuursjabloon over hun ontwerp voldoende is om de controle te doorstaan. Ze exporteren het bestand, zien de structuurlijnen perfect over elkaar heen op hun monitor en verwachten dat de drukplaten die lijnen tijdens de massaproductie vanzelf negeren.
Dit is niet zomaar theorie – ik zie dit gebeuren in de testomgeving wanneer prepress-bestanden worden geript voor drukplaten zonder dat het overdrukkenmerk expliciet is ingeschakeld. In mijn drukkerij gaat de prepress-software ervan uit dat de structurele lijnen fysieke ontwerpelementen zijn als het vakje "Overprint Stroke" niet is aangevinkt, waardoor de achtergrondkleur eronder automatisch wordt "weggeveegd" 17. Wanneer ik het eerste vel van de 6-kleuren Heidelberg offsetpers haal, wordt de kenmerkende chemische geur van verse, natte inkt overschaduwd door het feit dat het artwork is ontsierd door permanente, onbedrukte witte spooklijnen precies op de plekken waar de sneden en vouwen zouden moeten zitten. Ik voer daarom een strikte preflight-controle uit met PitStop Pro om niet-overdrukkende paden automatisch te detecteren en te corrigeren 18 voordat de platen worden belicht. Door deze micro-aanpassing af te dwingen, zorg ik ervoor dat de dekkende inkt ononderbroken blijft, waardoor de klant een verwoestende esthetische afwijzing door inkopers wordt bespaard en duizenden euro's aan verspild testpapier worden voorkomen.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Overdrukken uitgeschakeld laten | Vink het vakje "Overprint Stroke" aan | Voorkomt witte spooklijnen19 |
| Lijnen in kunstwerken verwerken | Houd paden op niet-afdrukbare lagen20 | Onberispelijke kleurweergave van het merk |
| Prepress-preflight overslaan | Gebruik de geautomatiseerde PitStop Pro-controles21 | Voorkomt kostbare herdrukken van volledige oplages |
Ik gebruik strenge prepress-algoritmes om juist deze cruciale fouten op te sporen. Het corrigeren van een digitaal attribuut duurt twee seconden; het herstellen van een mislukte druk duurt twee weken.
🛠️ Harvey's bureau: Weet je of je structurele lijnen per ongeluk de achtergrondinkt uitwissen? 👉 Stuur me je stansbestand ↗ — Ik test de berekeningen voordat je budget verspilt aan massaproductie.
Conclusie
Je kunt ervoor kiezen om calipercompensatie en buigtoeslagen te negeren, maar wanneer die te krappe sleuven ervoor zorgen dat je 32ECT-karton tijdens de assemblage kromtrekt, vertraagt de resulterende wrijving de co-packinglijn met naar schatting 30% en leidt dit tot onmiddellijke afwijzingen door retailers. Meer dan 500 merkmanagers gebruiken mijn prepress-checklist om precies deze fatale fouten in een vroeg stadium te voorkomen. Stop met gokken op geautomatiseerde stanstoleranties en laat mij je bestanden persoonlijk controleren met mijn gratis stanslijncontrole ↗ om catastrofale structurele fouten op te sporen voordat de productie begint.
"Vector Graphics for Product Packaging Design – VectoSolve", https://vectosolve.com/blog/vector-graphics-packaging-design. [Technische verpakkingsspecificaties geven aan of standaard zwarte lijnen volstaan of dat mechanische steunkleuren vereist zijn voor geautomatiseerde CNC-machines]. Bewijsrol: technische verificatie; brontype: industriehandleiding. Ondersteunt: het onderscheid tussen visueel ontwerp en mechanische instructies. Opmerking over de reikwijdte: vereisten kunnen per fabrikant van de apparatuur verschillen. ↩
"De basisprincipes van CNC-plasmasnijsoftware (complete handleiding)", https://westcottplasma.com/the-basics-cnc-plasma-cutting-software-complete-guide/. [Technische documentatie voor CAD-snijsoftware legt uit hoe specifieke steunkleurnamen worden gebruikt om verschillende machinepaden te activeren in plaats van visuele rastergegevens]. Bewijsrol: Technische validatie; brontype: Technische handleiding. Ondersteunt: De mechanische vereiste voor steunkleuren in stanslijnen. Opmerking over de reikwijdte: specifieke naamgevingsconventies kunnen per softwareleverancier verschillen. ↩
"CMYK versus steunkleuren in verpakkingsdrukwerk", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Een branchehandleiding voor prepress-standaarden zou bevestigen dat steunkleuren worden gebruikt om snijpaden aan de plotter aan te geven zonder te worden afgedrukt. Bewijsmateriaal: technische specificatie; brontype: prepress-handleiding. Ondersteunt: het gebruik van niet-afdrukbare steunkleuren voor stanslijnen. Toepassingsgebied: van toepassing op digitaal en offsetdrukwerk]. ↩
"Het belang van afloop in verpakkingsontwerp begrijpen", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOory-4P-MFEHOc51P3TR4xmAD8CBaLwFkJsOeckkre_ePvysYDf7. [Technische specificaties voor structurele verpakkingen zouden de vereiste afloopafstand bevestigen om rekening te houden met mechanische verschuivingen bij het snijden van dik materiaal. Bewijsmateriaal: technische meetwaarde; brontype: handboek voor structureel ontwerp. Ondersteuning: specifieke afloopmeting voor het verbergen van onafgewerkte randen. Toepassingsgebied: voornamelijk voor golfkarton of dik karton]. ↩
"Voorkom kostbare fouten: bepaal de stanslijnen in verpakkingsontwerp", https://www.cwaysoftware.com/blog/mastering-die-lines-packaging-design. [Handleidingen voor machinebediening beschrijven hoe het scheiden en vergrendelen van de structuurlaag onbedoelde verschuivingen in het snijpad voorkomt. Bewijsmateriaal: workflowprotocol; brontype: handleiding voor hardwarebediening. Ondersteunt: laagorganisatie voor machineprecisie. Doelgroep: gericht op geautomatiseerde snijsystemen]. ↩
"Complete handleiding voor stanslijnen in maatwerkverpakkingen en -drukwerk", https://gentlever.com/dielines-for-custom-packaging-and-printing/. [Industriële documentatie over verpakkingstechniek legt de conventionele afhankelijkheid van 2D-stanslijnen uit als de primaire architectonische blauwdruk voor grafische vormgeving]. Bewijsmateriaal: industriestandaard; brontype: technische handleiding. Ondersteunt: de gangbare workflow in commercieel drukwerk. Toepassingsgebied: Van toepassing op algemene ontwerpfasen vóór materiaalspecifieke aanpassingen van de dikte. ↩
"Golfkartonkwaliteiten en -diktes | Chicago, IL", https://wertheimerbox.com/corrugated-cardboard-grades-and-thickness/. [Technische specificaties voor golfkartonstandaarden bevestigen het typische diktebereik van B-golfkarton]. Bewijsmateriaal: technische specificatie; brontype: industriestandaard. Ondersteunt: eisen voor calipercompensatie. Opmerking: Er kunnen kleine verschillen bestaan tussen verschillende fabrikanten. ↩
"Buignauwkeurigheid: de sleutel tot succesvolle fabricage – Carlyle Metals", https://carlylemetals.com/blog/f/bending-accuracy-the-key-to-fabrication-success. [Industriële benchmarks voor de optimalisatie van verpakkingsontwerpen tonen aan dat het gebruik van algoritmische buigtoeslagen wrijving bij de assemblage en de arbeidstijd vermindert]. Bewijsrol: prestatiemaatstaf; brontype: casestudy uit de industrie. Ondersteunt: Efficiëntie van algoritmische aanpassingen van de matrijslijn. Opmerking over de reikwijdte: De procentuele winst varieert afhankelijk van de complexiteit van het ontwerp. ↩
"Hoe vouwkartonnen dozen te ontwerpen (complete handleiding) – Bailipack", https://bailipaperpackaging.com/folding-carton-design-technical-guide/. [Een handleiding voor verpakkingstechniek zou de wiskundige formules voor buigtoeslagen bevatten om ervoor te zorgen dat lipjes zonder spanning in de sleuven passen]. Bewijsmateriaal: technische specificatie; brontype: technische handleiding. Ondersteuning: correcte montage en pasvorm. Opmerking over de reikwijdte: Specifieke toeslagen variëren afhankelijk van de materiaaldichtheid. ↩
"Uitleg over de verschillende soorten golfkarton: A, B, C, E & F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. [Technische gegevensbladen voor golfkarton definiëren de standaarddikte, of caliper, voor B-flute en E-flute karton]. Bewijsmateriaal: industriestandaard; brontype: specificatieblad van de fabrikant. Ondersteunende factoren: rechtheid van de wanden en structurele integriteit. Opmerking: De caliper kan enigszins variëren tussen verschillende leveranciers. ↩
"Een vereenvoudigde dynamische sterkteanalyse van kartonnen verpakkingen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. [Documentatie over structurele analyse legt uit hoe 3D-rendering en -simulatie de druksterkte en het draagvermogen van een doosontwerp kunnen voorspellen]. Bewijsrol: technische verificatie; brontype: bouwkundig onderzoek. Ondersteunt: de noodzaak van 3D-modellering. Bereiknotitie: Beperkt door de nauwkeurigheid van het materiaalfysische profiel dat in de software wordt gebruikt. ↩
"Onderzoek naar het effect van perforaties op het draagvermogen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Een gezaghebbende bron over structurele verpakkingstechniek zou gedetailleerd beschrijven hoe precisiesnijtoleranties direct van invloed zijn op het maximale draagvermogen van een container]. Bewijsmateriaal: technische specificatie; brontype: technische handleiding. Ondersteunt: het verband tussen vectorprecisie en fysieke structurele stabiliteit. Doelgroepnotitie: Specifiek voor zware industriële verpakkingen. ↩
"[PDF] global-packaging-dimensional-drawing-requirements.pdf – 3M", https://multimedia.3m.com/mws/media/2619413O/global-packaging-dimensional-drawing-requirements.pdf. [Technische documentatie voor ArtiosCAD bevestigt de status ervan als industriestandaard voor het genereren van structurele vectorbestanden die compatibel zijn met CNC-snijmachines]. Bewijsrol: verificatie van de industriestandaard; brontype: softwaredocumentatie. Ondersteunt: de voorkeur voor door ArtiosCAD gegenereerde bestanden in de professionele productie. Doelstelling: richt zich op compatibiliteit van de software-uitvoer. ↩
"Instructies voor verpakkingsontwerp en stanslijninstellingen | Handleiding voor bestandsvoorbereiding", https://www.customboxmakers.com/dieline-design-tips/?srsltid=AfmBOoq2dvc0Zs22oUIFVjz61w58ujMcdhqSIDkZeXgwvI6kvuAvysrs. [Industrienormen voor commercieel drukwerk en verpakkingen schrijven voor dat vectorformaten zoals .AI en .PDF vereist zijn om schaalbare, wiskundige paden voor productieapparatuur te behouden]. Bewijsmateriaal: industrienorm; brontype: handleiding voor de drukkerijsector. Ondersteunt: Voorkeursbestandsformaten voor productie. Toepassingsgebied: Standaard in de meeste commerciële drukkerijen. ↩
"Complex Packaging Structural Package Design", https://lan-portal.uob.edu.ly/key/CHAPTER/62O2060P30/complex_packaging_structural-package-design.pdf. [Een gezaghebbende bron over verpakkingstechniek legt uit hoe het behouden van nauwkeurige vectorgeometrie in structurele PDF's de fysieke integriteit en draagkrachtberekeningen van het eindproduct waarborgt]. Bewijsrol: technische validatie; brontype: technische handleiding. Ondersteunt: Structurele integriteit van stanslijnen. Toepassingsgebied: Van toepassing op de fysieke sterkte van de verpakking. ↩
"Diagnose en oplossing van problemen met de snijkwaliteit van CNC-machines", https://nextwavecnc.com/diagnosing-and-solving-issues-with-cnc-cut-quality/?srsltid=AfmBOop531UcGT-ADXnL8mf8tSaqVtNY3UTRifqSSP8VPYG35a7o4p0D. [Technische handleidingen voor geautomatiseerde snijmachines leggen uit dat onderbrekingen in vectorpaden ervoor zorgen dat het mes omhoog komt of hapert, terwijl aaneengesloten paden een enkele, vloeiende beweging garanderen]. Bewijsmateriaal: technische validatie; brontype: fabrikantspecificatie. Ondersteunt: Effect van padcontinuïteit op de snijkwaliteit. Toepassingsgebied: Specifiek voor geautomatiseerde vectorsnijmachines. ↩
"Overdrukken & Uitkramen – Imaging Center", https://campus.collegeforcreativestudies.edu/imaging-center/2021/06/22/overprinting-knockout/. [Technische handleidingen voor prepress RIP-processen bevestigen dat niet-overdrukkende elementen een uitkraseffect creëren door onderliggende inktgebieden te verwijderen]. Bewijsrol: technische validatie; brontype: technische handleiding. Ondersteunt: de oorzaak van witte spooklijnen in offsetdruk. Bereiknotitie: Standaardgedrag voor de meeste RIP-software. ↩
"Overdruk wijzigen – Enfocus", https://www.enfocus.com/manuals/Extra/GlobalChanges/18/en-us/common/glch/concept/glch_change_overprint.html. [De productdocumentatie van Enfocus geeft aan dat PitStop Pro de detectie en correctie van overdrukkenmerken kan automatiseren via actielijsten]. Bewijsrol: verificatie van de tool; brontype: softwaredocumentatie. Ondersteunt: het gebruik van preflight-software om printfouten te voorkomen. Toepassingsgebied: specifiek voor Enfocus PitStop Pro. ↩
"Hoe overdrukken in Illustrator te gebruiken – Adobe Helpcentrum", https://helpx.adobe.com/illustrator/using/overprinting.html. [Een gezaghebbende bron over prepress en offsetdruk legt uit hoe overdrukken de witte openingen of 'ghosting' voorkomt die worden veroorzaakt door registratieverschuivingen wanneer kleuren worden uitgesneden]. Bewijsmateriaal: technische uitleg; brontype: handleiding voor de drukkerij. Ondersteunt: het voordeel van het inschakelen van overdruklijnen. Doelgroep: specifiek voor de interactie tussen CMYK en steunkleuren. ↩
"Handleiding voor de voorbereiding van verpakkingsontwerp: artworkbestanden, stanslijnen en afloop", https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. [Industriële standaarden voor het maken van stanslijnen bevelen aan om hulplijnen op niet-afdrukbare lagen te plaatsen om ervoor te zorgen dat ze de inktdekking van het artwork niet belemmeren]. Bewijsmateriaal: workflowstandaard; brontype: handleiding voor grafisch ontwerp. Ondersteunt: reproductiekwaliteit. Toepassingsgebied: van toepassing op vectorgebaseerde stanslijnen. ↩
"[PDF] Overzicht van preflight-controles – Enfocus", https://www.enfocus.com/manuals/Extra/PreflightChecks/19/pdf/PreflightChecksOverview.pdf. [Technische documentatie voor Enfocus PitStop Pro laat zien hoe geautomatiseerde preflight-controles fouten zoals ontbrekende overdrukken identificeren om productieverspilling te voorkomen]. Bewijsrol: validatie van de tool; brontype: softwaredocumentatie. Ondersteunt: het gebruik van geautomatiseerde preflight-controles voor kostenreductie. Toepassingsgebied: verwijst naar industriestandaardsoftware. ↩