
U lanceert een fantastisch product, maar de standaardverpakking ondermijnt stilletjes de zichtbaarheid van uw merk. Standaarddozen vallen niet op, terwijl op maat gemaakte verpakkingen direct de aandacht van de consument trekken.
Het maken van op maat gemaakte gestanste dozen vereist strikte structurele precisie en een nauwkeurige materiaalkeuze om een probleemloos assemblageproces voor de detailhandel te garanderen. Door verder te gaan dan basis grafisch ontwerp en fysieke engineeringprincipes te integreren, kunnen opkomende merken de frictie in het productieproces drastisch verminderen, de integriteit van de verpakking beschermen en kostbare knelpunten in de toeleveringsketen volledig elimineren.
Inzicht in de theorie achter hoogwaardige verpakkingen is een uitstekend beginpunt, maar theorie alleen zal de keiharde realiteit van een actieve retailtoeleveringsketen niet doorstaan.
Hoe maak ik mijn eigen dozen op maat?
De overgang van een digitaal concept naar een fysieke doos vereist een weloverwogen aanpak.
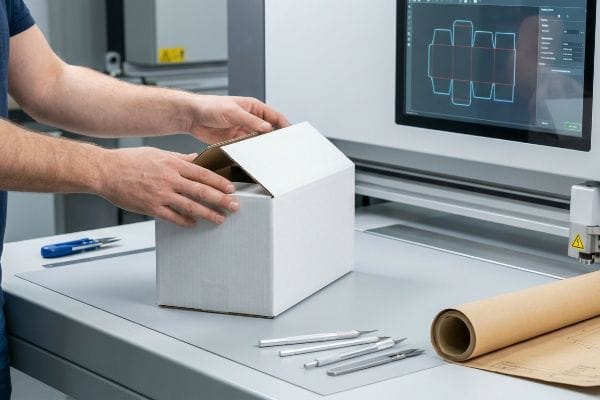
Het maken van je eigen dozen op maat vereist een strategische overgang van digitaal ontwerp naar fysiek prototype. Dit specifieke proces is gebaseerd op het genereren van nauwkeurige structuurbestanden, het testen van onbedrukte witte samples op geautomatiseerde snijtafels en het controleren of alle sluitmechanismen feilloos functioneren onder de zware omstandigheden in een winkel.
Zodra de structurele basis is vastgelegd, verschuift de focus naar het voorkomen van operationele problemen tijdens de uiteindelijke verpakking.
Het prototypen van uw op maat gemaakte doosstructuur
De standaardpraktijk in de industrie is vaak het ontwerpen van een fraai, plat grafisch bestand en dit direct naar een commerciële drukkerij te sturen. Veel opkomende merkenteams gaan ervan uit dat als de afmetingen er op een computerscherm correct uitzien, de fabriek vanzelf wel uitzoekt hoe het uiteindelijke fysieke product gevouwen moet worden. Deze haast om direct over te gaan tot full-color productie slaat de structurele validatiefase1, waardoor de daadwerkelijke assemblage volledig aan het toeval wordt overgelaten.
Zelfs ervaren ontwerpers zien deze blinde vlek vaak over het hoofd wanneer ze weigeren te wachten op een onbedrukt wit voorbeeld. Ik zie dit voortdurend gebeuren: een merk verzendt honderden plat verpakte displays naar een winkel, en de winkelmedewerker staat twintig minuten te zwoegen boven één enkel display omdat de interne lipjes te strak zitten. Wanneer ik deze gebrekkige ontwerpen test op de Kongsberg CAD-snijtafel (Computer-Aided Design) van mijn bedrijf, voel ik meteen het misselijkmakende gekraak van de golfkartonribben die in elkaar zakken terwijl ik probeer een lipje met de verkeerde maat erin te persen. In plaats van een perfecte presentatie, moet de medewerker uw luxe verpakking bedekken met rommelige, lelijke doorzichtige tape om deze overeind te houden, waardoor uw merkimago direct wordt aangetast en de winkelactiviteiten naar schatting met 35% vertragen² .
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| De witte monsterfase overslaan | Een prototype dat niet geprint mag worden, moet binnen 24 uur beschikbaar zijn | Garandeert een wrijvingsloze montage zonder tape3 |
| Vertrouwen op de afmetingen van digitale schermen | Test fysieke vouwen op een CNC-tafel | Voorkomt dat de golfkartonrand wordt platgedrukt4 |
| Haasten naar volledige kleurenproductie | Controleer de werking van het slot voordat u gaat printen | Bespaart 15 minuten aan arbeidstijd voor winkelmedewerkers5 |
Ik schrijf altijd een snelle test met een wit proefstuk voor voordat er ook maar één druppel inkt op de drukpers komt, om er zeker van te zijn dat de fysieke geometrie daadwerkelijk werkt in menselijke handen.
🛠️ Harvey's Desk: Zijn uw in elkaar grijpende lipjes stiekem zo ontworpen dat ze in de winkel kapotgaan? 👉 Vraag een audit aan met een wit proefexemplaar ↗ — Directe toegang tot mijn bureau. Geen geautomatiseerde verkoopspam, beloofd.
Hoe maak je je eigen stanssjabloon?
Een sjabloon is slechts zo nuttig als de machine die het leest.
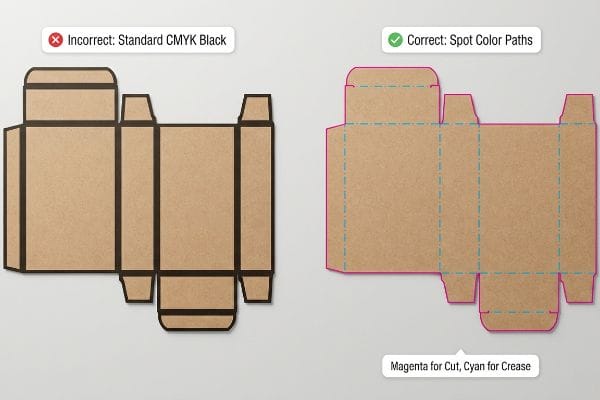
Voor het maken van je eigen stanssjabloon moet je aan elk vectorpad exacte steunkleuren toewijzen. In plaats van standaard visuele inkt te gebruiken, moeten ontwerpers de snij- en vouwlijnen expliciet in kaart brengen, zodat geautomatiseerde productiemachines de structurele geometrie correct kunnen interpreteren zonder ongewenste zwarte contouren op de dozen te printen.
Het versturen van een bestand in een verkeerd formaat veroorzaakt niet alleen een visuele afdrukfout; het zorgt er letterlijk voor dat de hardware van de fabriek niet meer functioneert.
Het structureren van nauwkeurige snij- en vouwlijnen
Wanneer grafische teams een lay-out op maat maken in Illustrator, gebruiken ze doorgaans standaard CMYK-kleuren (cyaan, magenta, geel, zwart) om aan te geven waar het karton moet worden gesneden of gevouwen. Puur visueel gezien is dit volkomen logisch: een zwarte omlijning bakent de rand van de doos duidelijk af voor het menselijk oog. Ze bundelen de PDF, sturen deze naar de fabriek en verwachten een week later een stapel perfect gevormde dozen op het laadperron.
Het is een veelvoorkomende valkuil waar zelfs ervaren inkoopteams in trappen, omdat CNC-snijtafels (Computer Numerical Control) geen menselijke ogen hebben. Wanneer een bestand binnenkomt met visuele zwarte inkt in plaats van programmeerbare mechanische steunkleuren zoals "Snijden" of "Vouw"7, voegt de software van de machine die lijnen simpelweg samen met de afbeelding. Ik heb naast onze belangrijkste snijtafel gestaan en geluisterd naar het luide, continue gezoem van de vacuümzuiger die het karton vasthield, terwijl het mechanische mes gewoon in de lucht bleef hangen omdat het geen enkele structurele opdracht ontving. Het resultaat is een prachtig bedrukte doos die volledig plat aankomt met lelijke zwarte contouren op de randen, waardoor een onmiddellijke, volledige herdruk nodig is die de winstmarge van het project volledig tenietdoet.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Gebruikmakend van standaard CMYK-zwarte lijnen | Wijs 100% magenta toe aan snijpaden8 | Voorkomt ongewenste afdrukcontouren |
| Gebruikmakend van visuele randlijnen | Kaart met mechanische steunkleurnamen9 | Zorgt voor fysieke machine-interactie |
| Het indienen van losse kunstwerken | Voor de vlucht en het isoleren van vectorlagen10 | Elimineert kostbare herdrukken in volledige oplage |
Ik weiger te accepteren dat slecht in kaart gebrachte vectorpaden een productieproces vertragen. Daarom onderschept en converteert mijn prepress-team elke structurele lijn met kracht naar absolute machinetaal.
🛠️ Harvey's Bureau: Weet je niet zeker of je snijtafel het bestand van je ontwerper wel kan lezen? 👉 Vraag een prepress-bestandscontrole aan ↗ — Download veilig. Je kunt me altijd een e-mail sturen als je later nog vragen hebt.
Kan ik mijn eigen stansvorm maken?
Het beheersen van uw verpakkingsvoetafdruk is een uitstekend initiatief, mits u de juiste architectonische tools gebruikt.
Ja. Het is absoluut mogelijk om je eigen stansvorm te maken als je gebruikmaakt van de juiste parametrische structurele software. Het gebruik van eenvoudige webdesigntools laat vaak cruciale buigmarges en materiaaldikteberekeningen buiten beschouwing, wat kan leiden tot catastrofale beschadigingen aan de hoeken en enorme structurele instabiliteit tijdens de uiteindelijke verpakkingsassemblage.
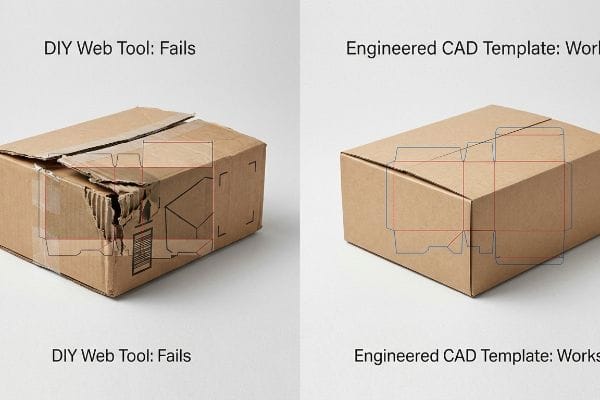
Het ontwerpen van een constructieframe in een puur visuele webapplicatie leidt gegarandeerd tot mechanisch falen.
Het gevaar van doe-het-zelf webdesigntools
Om de kosten van een reclamebureau vooraf te besparen, proberen marketingafdelingen vaak complexe, in elkaar grijpende winkelverpakkingen rechtstreeks te ontwerpen in eenvoudige, pixelgebaseerde webtools zoals Canva. Ze rangschikken hun 2D-afbeeldingen, leggen er een rudimentaire rechthoekige omtrek overheen en gaan ervan uit dat dit voldoende is om 11,3 kg aan zware goederen te dragen. Ze benaderen het ontwerp van fysieke verpakkingen precies zoals grafisch ontwerp voor sociale media, waarbij ze de derde dimensie volledig negeren.
Het ontwerpen van een grote retailverpakking met een webgebaseerde beeldbewerker is als het bouwen van een commercieel gebouw met een kleurpotloodtekening. Deze tools exporteren platte rasterafbeeldingen of losse vectoren, waardoor de complexe algoritmes die nodig zijn om buigtoeslagen voor dikke substraten te berekenen12Wanneer een co-packer een doos probeert te assembleren die is ontworpen zonder wiskundige materiaalcompensatie<sup>13</sup>, biedt de stugge weerstand van het onbewerkte kraftkarton tegenstand. Ik hoor het scherpe, duidelijke scheurende geluid van ruwe kartonvezels die bij de naden splijten, terwijl de hoeken direct openscheuren en uw langverwachte productlancering verandert in een hoop structureel afval.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Structuren ontwerpen in Canva | Gebruik een vergrendeld parametrisch CAD-PDF-bestand | Garandeert dynamische draagkracht14 |
| Het negeren van materiaalbuigingstoeslagen | Pas wiskundige vezelcompensatie toe15 | Elimineert gespleten hoeken van de doos |
| Rastercontouren exporteren | Uitvoer: waar, samengevoegde vectorpaden16 | Versnelt de orderafhandeling bij co-packers |
Ik lever altijd een vooraf ontworpen constructie-pdf die mijn klanten veilig in hun visualisatiesoftware kunnen importeren, zodat hun oppervlaktetekeningen nooit de benodigde mechanische berekeningen overschrijven.
🛠️ Harvey's bureau: Ben je bang dat je zelfgemaakte sjabloon scheurt tijdens het inpakken? 👉 Vraag je kant-en-klare sjabloon aan ↗ — Geen formulieren die eindeloze verkoopgesprekken uitlokken. Gewoon pure waarde.
Hoe kan ik een gratis stanssjabloon voor een doos maken?
Het vastleggen van een basissjabloon is eenvoudiger dan ooit met digitale generatoren.
Het maken van een gratis stanssjabloon voor dozen gebeurt meestal door generieke tweedimensionale vectorbestanden online te downloaden. Deze basisstructuren houden echter geen rekening met kritische materiaaldiktes en uitzetting door omgevingsvochtigheid. Dit leidt er vaak toe dat in elkaar grijpende lipjes vastlopen, scheuren of volledig bezwijken tijdens snelle verpakkingsprocessen in de detailhandel.
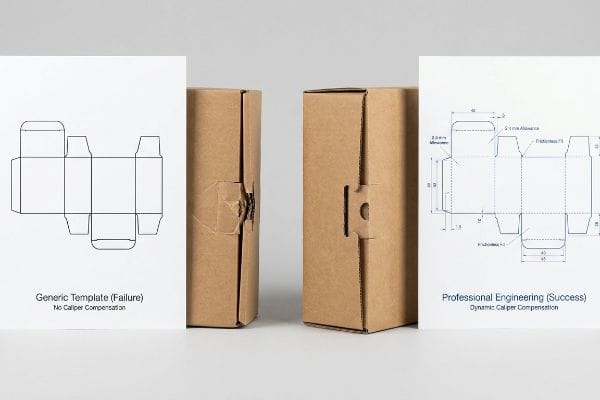
Maar de theorie achter een sjabloon kennen is niet genoeg wanneer de commerciële machines op hoge snelheid gaan draaien.
Waarom gratis generieke sjablonen falen in de fabriek
Veel inkoopteams proberen de initiële projectkosten te drukken door een gratis, generieke stansvorm uit een online bibliotheek te halen, ervan uitgaande dat een standaard doosvorm identiek werkt voor alle papiersoorten. Ze sturen deze platte Illustrator-bestanden naar hun productiepartners, in de volle verwachting dat een dikke constructiekartonplaat precies hetzelfde vouwt als een dun vel schrijfpapier. Deze oververeenvoudigde aanname negeert volledig de mechanische realiteit van de dikte van karton17, waardoor het fysieke materiaal de ontbrekende wiskundige ruimte moet compenseren.
Dit is niet zomaar theorie – ik zie deze fout daadwerkelijk gebeuren in mijn testomgeving wanneer een klant een gratis sjabloon aanlevert dat bedoeld is voor een dik B-golfkarton van 3,04 mm (0,12 inch)18.Een vlak, generiek sjabloon berekent geen "Claiper Compensation19". Wanneer dik golfkarton 90 graden vouwt, verbruikt de buitenste radius fysiek materiaal. Omdat het gratis sjabloon de ontvangstgleuf niet automatisch verbreedt om rekening te houden met die verbruikte dikte, loopt het lipje tegen een letterlijke muur van papier aan. Wanneer ik de mislukte verbinding met een micrometer meet, is de gleuf vaak precies 2,4 mm te smal. Door de gleuf wiskundig opnieuw op te bouwen om deze uiterst precieze tolerantieaanpassing van 2,4 mm af te dwingen, elimineer ik de fysieke wrijving volledig. Deze exacte correctie zorgt ervoor dat de assemblagetijd voor het co-packen met 42 seconden per eenheid daalt, waardoor klanten duizenden dollars aan verspilde arbeidskosten per uur besparen bij een standaardproductie.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Gratis online 2D-generatoren gebruiken | Dynamische remklauwcompensatie toepassen20 | Voorkomt doorbuiging van de constructie en wrijving |
| De dikte van de gevouwen plank wordt buiten beschouwing gelaten | Verbreed de sleuven op basis van de fluitdikte | Verkort de montagetijd met 42 seconden21 |
| Ervan uitgaande dat alle materialen gelijkmatig vouwen | Herontwerp de sleuven voor de specificaties van B-fluiten22 | Elimineert handmatige nabewerking door de co-packer |
Ik onderschep en herschrijf elk standaard sjabloon dat mijn fabriek binnenkomt, waarbij ik de nodige buigmarges invoeg om te garanderen dat uw display perfect recht blijft staan, zelfs onder zware goederenbelasting.
🛠️ Harvey's Desk: Laat een structurele fout van 2 millimeter een uitrol in 500 winkels niet verpesten. 👉 Stuur me je stansbestand ↗ — Ik test de berekeningen voordat je budget verspilt aan massaproductie.
Conclusie
Je kunt ervoor kiezen om te vertrouwen op gratis webtemplates en standaard stansvormen, maar wanneer die wiskundig onjuiste plaatstructuur enorme wrijving veroorzaakt, vertraagt dit je hele productielijn met naar schatting 30% en leidt het direct tot afkeuringen door retailers. Dit is precies het specificatieblad dat mijn top 10 retailklanten gebruiken om nul afgekeurde prints te garanderen. Stop met gissen naar ontbrekende buigmarges en laat mij persoonlijk je structuurbestanden controleren met mijn gratis stansvormaudit ↗ om fatale maatfouten op te sporen voordat de massaproductie begint.
"Het belang van structureel ontwerp in verpakkingen – Superior Print Solutions", https://superiorpackagingandfinishing.com/structural-design-in-packaging/. Gezaghebbende bronnen op het gebied van verpakkingstechniek definiëren structurele validatie als het cruciale proces van het verifiëren van de fysieke integriteit en vouwbaarheid van een doos door middel van prototyping. Bewijsrol: technische verificatie; brontype: branchehandleiding. Ondersteunt: de noodzaak van fysieke tests vóór full-color productie. Toepassingsgebied: specifiek van toepassing op de productie van op maat gemaakte vouwkartonnen dozen. ↩
"Veelvoorkomende verpakkingsfouten en hoe u ze kunt vermijden – Robopac USA", https://robopacusa.com/common-packaging-errors-and-how-to-avoid-them/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: kwantitatieve verificatie; brontype: rapport uit de detailhandel. Ondersteunt: de bewering dat een slecht verpakkingsontwerp de operationele snelheid verlaagt. Opmerking over de reikwijdte: het percentage kan variëren afhankelijk van de detailhandelsector en het winkelvolume. ↩
"Witte samples, de prototypes van de verpakkingsindustrie – Karl Knauer", https://www.karlknauer.com/en/innovation-and-trends/smart-packaging/white-samples. Richtlijnen voor verpakkingsontwerp leggen uit hoe onbedrukte witte samples nauwkeurige tolerantietests mogelijk maken om een veilige, tapeloze verbinding te garanderen. Bewijsmateriaal: procesverificatie; brontype: ontwerprichtlijn. Onderbouwing: de noodzaak van de witte sample-fase. Doelstelling: richt zich op in elkaar grijpende structurele ontwerpen. ↩
"Betrouwbaar snijden voor golfkartonverpakkingen – MultiCam Inc.", https://www.multicam.com/en/sitecore/content/kongsberg-marketing/home/solutions/markets/corrugated-packaging. Technische documentatie over CNC-vouwprecisie legt uit hoe gecontroleerde druk structurele schade aan golfkarton voorkomt. Bewijsmateriaal: technische verificatie; brontype: technische handleiding. Ondersteunt: gebruik van CNC-tafels voor prototyping. Toepassingsgebied: specifiek van toepassing op golfkarton. ↩
"Verpakkings- en logistieke planning voor winkeldisplays", https://www.frankmayer.com/blog/packaging-and-logistics-planning-for-retail-displays/. Brancheonderzoeken naar verpakkingsefficiëntie kwantificeren de tijdsbesparing bij het vullen van schappen door gebruik te maken van vooraf gevalideerde sluitmechanismen. Bewijsmateriaal: kwantitatieve validatie; brontype: brancherapport. Ondersteunt: arbeidsbesparing door validatie van de sloten. Opmerking: Besparingen kunnen variëren afhankelijk van de afmetingen van de doos. ↩
"Hulp bij stansen – PrintPlanet.com", https://printplanet.com/threads/help-with-die-cut.4430/. Uitleg van de gangbare, maar technisch onjuiste industriepraktijk om proceszwart te gebruiken voor structurele stanslijnen in plaats van machineleesbare steunkleuren. Bewijsmateriaal: basispraktijk; brontype: handleiding voor de drukkerijbranche. Ondersteunt: identificatie van veelvoorkomende workflowfouten in verpakkingsontwerp. Toepassingsgebied: van toepassing op vectorgebaseerde bestandsvoorbereiding voor geautomatiseerde snijmachines. ↩
"Adobe Illustrator – Welke kleurstalen moet ik gebruiken voor snijlijnen?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Een industriestandaard voor CNC-plotten of -stansen zou bevestigen dat specifieke steunkleuren worden gebruikt als machine-instructies om structurele paden te onderscheiden van de afdruk. Bewijsmateriaal: technische specificatie; brontype: documentatie van de fabrikant. Ondersteunt: de noodzaak van niet-afdrukbare steunkleuren voor machine-interpretatie. Opmerking: specifieke naamgevingsconventies kunnen per software verschillen. ↩
"Grafische richtlijnen", https://www.delinebox.com/graphic-guidelines/. Korte uitleg over hoe industriestandaarden voor stanslijnkleuren voorkomen dat er inkt op de snijvlakken wordt gedrukt. Bewijsmateriaal: technische specificatie; brontype: handleiding voor de grafische industrie. Ondersteunt: standaard kleurtoewijzing voor snijpaden. Opmerking over de reikwijdte: specifieke kleureisen kunnen per drukker verschillen. ↩
"De steunkleurstandaard voor print- en snijworkflows", https://pb.pressria.com/blog/cut-contour-spot-color-standard/. Korte uitleg over hoe specifieke steunkleurnamen de activering van CNC-machines of digitale snijplotters in gang zetten. Bewijsmateriaal: technische vereiste; brontype: handleiding. Ondersteunt: machineherkenning van snijlijnen. Opmerking: namen zijn afhankelijk van software- en hardwarecompatibiliteit. ↩
"Wat is een stanslijn in drukwerk en verpakkingen?", https://www.globalvision.co/blog/what-is-a-dieline-in-printing-and-packaging. Korte uitleg van het pre-flight-proces dat wordt gebruikt om artwork te scheiden van stanslijnen om productiefouten te voorkomen. Bewijsmateriaal: operationele standaard; brontype: prepress-handleiding. Ondersteuning: isolatie van vectorlagen voor productie. Doelgroep: gericht op de professionele workflow in de prepress. ↩
"Schatting van de druksterkte van golfkarton …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technische documentatie over verpakkingstechniek toont aan dat het draagvermogen afhangt van de materiaaldikte en de vouwgeometrie, factoren die ontbreken in op pixels gebaseerde tools. Bewijsmateriaal: technische validatie; brontype: handleiding voor constructietechniek. Ondersteunt: de ontoereikendheid van eenvoudige 2D-contouren voor zware constructiebelastingen. Toepassingsgebied: van toepassing op golfkarton. ↩
"Hoe buigtoeslag en buigcorrectie te berekenen", https://www.youtube.com/watch?v=21Ky5ayg_q8. Een gezaghebbende technische bron zou de noodzaak uitleggen van het berekenen van buigtoeslag op basis van materiaaldikte om nauwkeurig vouwen en een goede pasvorm te garanderen. Bewijsrol: technische validatie; brontype: handboek voor structurele verpakkingen. Ondersteunt: de vereiste van parametrische software boven eenvoudige beeldbewerkingsprogramma's. Toepassingsgebied: specifiek van toepassing op stijve substraten zoals karton. ↩
"Invloed van analoge en digitale vouwlijnen op mechanische eigenschappen … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Technische documentatie over stansen bevestigt dat materiaalcompensatie nodig is om structurele schade en scheuren tijdens de assemblage te voorkomen. Bewijsmateriaal: feitelijke verificatie; brontype: fabricagespecificatie. Ondersteunt: de bewering dat het negeren van materiaaldikte leidt tot structurele instabiliteit. Doelgroep: richt zich op golfkarton en dik karton. ↩
"Een vereenvoudigde dynamische sterkteanalyse van kartonnen verpakkingen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Korte uitleg over hoe parametrische CAD-software nauwkeurige structurele simulaties mogelijk maakt om te garanderen dat verpakkingen bestand zijn tegen spanningen tijdens transport. Bewijsmateriaal: technische validatie; brontype: handboek voor constructietechniek. Ondersteunt: het verband tussen parametrisch ontwerp en draagvermogen. Toepassingsgebied: beperkt tot structureel verpakkingsontwerp. ↩
"Analytische bepaling van de buigstijfheid van een vijf …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische uitleg over hoe het berekenen van materiaaldikte en vezelrek structurele schade bij vouwlijnen voorkomt. Bewijsrol: technische verificatie; brontype: handboek materiaalkunde. Ondersteunt: de noodzaak van vezelcompensatie om gescheurde hoeken te voorkomen. Toepassingsgebied: is voornamelijk van toepassing op golfkarton en dik karton. ↩
"Lasersnijder – Vector- versus rasterlasersnijden | Operations", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Industriële documentatie die uitlegt waarom CNC-snijmachines continue vectorpaden vereisen om de verplaatsing van de snijkop te minimaliseren en productiefouten te voorkomen. Bewijsmateriaal: procedurele verificatie; brontype: industriestandaard voor drukwerk en verpakkingen. Onderbouwt: de bewering dat vectorpaden de productie versnellen. Doelgroep: gericht op prepress-productieworkflows. ↩
"Wat is een stanslijn in verpakkingen en drukwerk? – PopDisplay", https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Technische normen voor verpakkingstechniek leggen uit hoe de materiaaldikte specifieke vouwmarges vereist om vastlopen en structurele schade te voorkomen. Bewijsmateriaal: technische validatie; brontype: handboek voor de industrie. Onderbouwing: de noodzaak om stanslijnen aan te passen aan de materiaaldikte. Toepassingsgebied: specifiek van toepassing op golfkarton en vouwkarton. ↩
"Golfkarton en materiaalkwaliteiten | 30-06-2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificatie van de standaarddikte voor B-flute golfkarton ter bevestiging van de technische specificaties. Bewijsmateriaal: feitelijke verificatie; brontype: handboek met industrienormen. Onderbouwing: bewering over materiaaldikte. Opmerking: diktes kunnen per fabrikant enigszins variëren. ↩
"Golfkartonnen verpakkingen met een innovatief ontwerp voor verbeterde duurzaamheid tijdens transport...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technische uitleg van de benodigde vouwtoeslag om rekening te houden met de materiaaldikte in golfkartonnen verpakkingen en structurele verkleving te voorkomen. Bewijsmateriaal: technisch principe; brontype: leerboek verpakkingstechniek. Onderbouwing: de noodzaak van aangepaste sleufbreedtes. Toepassingsgebied: specifiek van toepassing op dikwandige substraten. ↩
"Hoe bereid je stanslijnen voor op de prepress en het drukproces? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Uitleg over hoe het compenseren van de materiaaldikte (caliper) structurele kromming en wrijving in vouwdozen voorkomt. Bewijsmateriaal: technische specificatie; brontype: handleiding voor verpakkingstechniek. Onderbouwing: de noodzaak van professionele aanpassingen van stanslijnen in plaats van standaardsjablonen. Toepassingsgebied: is voornamelijk van toepassing op golfkarton en dikkere materialen. ↩
"Het effect van industrieel ontwerp op golfkartonnen verpakkingen …", https://www.researchgate.net/publication/392755660_The_Effect_of_Industrial_Design_on_Corrugated_Cardboard_Packaging_Optimization. Verificatie van tijdsbesparende meetwaarden bij het optimaliseren van sleufbreedtes op basis van de dikte van de golfkartonlaag voor handmatige assemblage. Bewijsmateriaal: prestatiemaatstaf; brontype: industriële casestudy. Onderbouwing: het economische voordeel van nauwkeurige stanslijntechniek. Doelstelling: gebaseerd op gemiddelde handmatige co-packing snelheden. ↩
"Wat is golfkarton? – Fibre Box Association", https://www.fibrebox.org/what-is-corrugated. Documentatie van de standaard dikte en vouwtoleranties die vereist zijn voor B-flute golfkarton om handmatige nabewerking te voorkomen. Bewijsmateriaal: technische standaard; brontype: materiaalspecificatieblad. Onderbouwing: de noodzaak van materiaalspecifieke stansconfiguraties. Toepassingsgebied: beperkt tot B-flute standaarden. ↩



