Ogni giorno i marchi perdono margini di profitto perché trattano gli espositori nei punti vendita come semplici scatole di cartone. La geometria strutturale del tuo packaging determina se il tuo prodotto si venderà o se verrà distrutto.
Lo scopo degli imballaggi espositivi fustellati è quello di proteggere la merce durante il trasporto e, al contempo, attirare l'attenzione visiva sugli scaffali dei punti vendita. Utilizzando fustelle in acciaio personalizzate per tagliare geometrie strutturali precise, i marchi ottengono un assemblaggio senza intoppi, massimizzano la densità frazionaria dei pallet e stimolano le conversioni d'impulso senza la necessità di strutture metalliche permanenti.
Comprendere i principi fisici alla base di queste strutture personalizzate è il primo passo per eliminare i costosi colli di bottiglia nei magazzini.
Che cos'è il packaging fustellato?
Un semplice foglio di cartone ondulato non serve assolutamente a nulla finché non viene trasformato matematicamente in un espositore 3D funzionale.
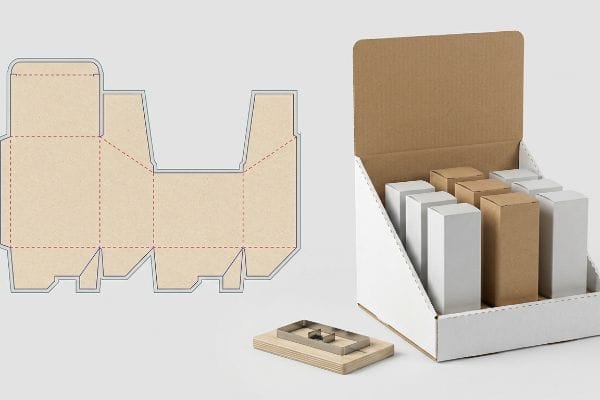
Il packaging fustellato è un processo di produzione specializzato in cui un software CAD (Computer-Aided Design) industriale controlla delle tavole da taglio meccaniche per ritagliare forme precise da substrati in cartone ondulato. Questa ingegneria di precisione elimina l'uso di nastro adesivo e consente di realizzare linguette ad incastro complesse, finestre di visualizzazione personalizzate e silhouette strutturali uniche, pronte per la vendita al dettaglio.
Ma un taglio di precisione è completamente inutile se il macchinario non è in grado di interpretare il progetto digitale del progettista in fabbrica.
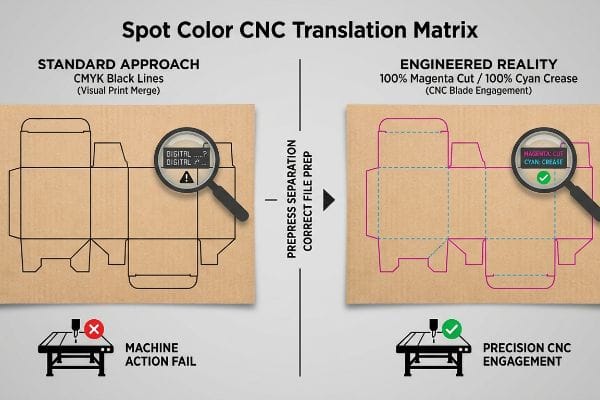
Matrice di traduzione CNC per colori spot
Pensate ai tavoli da taglio automatizzati come a operatori robotici estremamente letterali. Non comprendono la grafica visiva; interpretano solo specifici percorsi vettoriali assegnati ad azioni meccaniche1.Quando si traduce una fustella strutturale in un prodotto finito, ogni piega e ogni taglio devono essere mappati esplicitamente ai parametri di instradamento precisi della macchina2.
Ricevo regolarmente file dai clienti con linee nere standard CMYK (ciano, magenta, giallo, nero/chiavo) che indicano dove il cartone deve essere piegato. Tuttavia, una macchina da taglio industriale Kongsberg non legge l'inchiostro nero visivo³;legge i colori spot assoluti. Se il file digitale non ha l'assegnazione meccanica del colore, il software RIP (Raster Image Processor) unisce i tracciati strutturali direttamente nel livello della grafica. Intervengo su questi file difettosi e separo i tratti in colori spot meccanici, assegnando il 100% di magenta rigorosamente per un taglio fisico completo⁴e il 100% di ciano per una piega. Questo garantisce che le lame CNC (Computer Numerical Control) interagiscano perfettamente con il cartone, lasciando la grafica stampata intatta ed evitando enormi ritardi nella produzione.
| Elemento di prestampa | Approccio standard | Realtà ingegnerizzata |
|---|---|---|
| Linee di taglio | Tratti neri CMYK | 100% Magenta Spot5 |
| Linee di piega | Linee grigie tratteggiate | 100% Macchia Ciano6 |
| Azione della macchina | Unione di stampa visiva | Ingranamento della lama CNC7 |
Applico regole di separazione rigorose in fase di prestampa perché permettere che gli errori di ripping del software raggiungano immediatamente il reparto di taglio compromette immediatamente il programma di produzione e aumenta notevolmente i tempi di inattività delle macchine.
🛠️ Harvey's Desk: Gli errori di estrazione del software stanno ritardando il lancio dei tuoi prodotti e causando costi di prestampa nascosti? 👉 Richiedi un audit gratuito del colore spot della fustella ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Che cos'è un packaging espositivo?
Il passaggio dai container per il trasporto merci alle strutture destinate alla vendita al dettaglio cambia completamente l'obiettivo logistico. Non si tratta più solo di sopravvivenza; si tratta di coinvolgimento cognitivo.
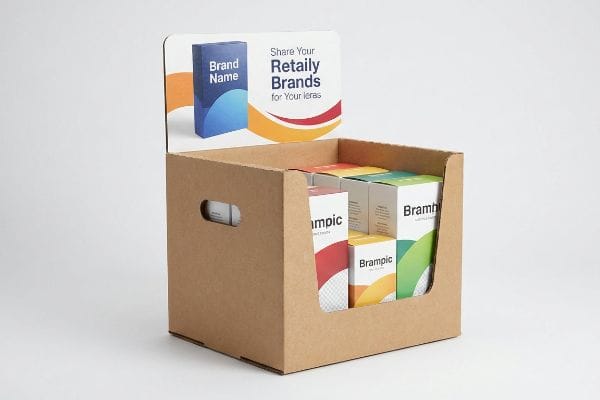
Gli espositori per prodotti sono veicoli di merchandising progettati per contenere fisicamente la merce massimizzando al contempo la visibilità del marchio nel punto vendita. A differenza degli espositori standard, queste unità utilizzano grafiche strutturali specializzate e bordi di contenimento personalizzati per interrompere il flusso dei clienti e stimolare vendite d'impulso immediate anche nei corridoi più stretti.
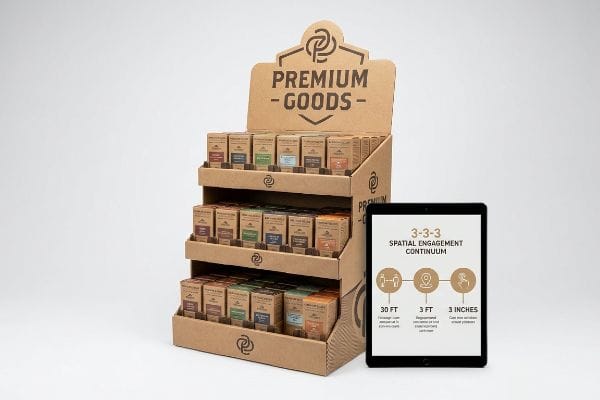
Trasformare una scatola di cartone marrone in un silenzioso venditore al dettaglio richiede una rigorosa aderenza alla psicologia spaziale.
Il continuum di coinvolgimento spaziale 3-3-3
Un sistema di merchandising per la vendita al dettaglio funziona come un imbuto visivo a più livelli che opera su diverse distanze fisiche⁸.Deve colmare il divario tra l'interruzione della visuale a lunga distanza lungo le corsie e la selezione tattile del prodotto. Senza progettare punti focali specifici per ogni soglia spaziale⁹,l'unità si confonde semplicemente con il disordine visivo dell'ambiente del grande magazzino.
Quando progetto configurazioni per punti vendita, applico rigorosamente la regola 3-3-3 del coinvolgimento del cliente¹⁰.Un espositore deve catturare l'attenzione visiva da 9,14 metri di distanza, stimolare l'interesse specifico del cliente a 0,91 metri e favorire la conversione fisica finale a 76,2 mm. Ciò richiede intestazioni fustellate aggressive e colori spot Pantone per un impatto visivo a lungo raggio, un'ergonomia ottimizzata degli scaffali nella zona di impatto a 1270 mm¹¹per il coinvolgimento a medio raggio e bordi di contenimento anteriori matematicamente abbassati per garantire una visibilità del prodotto dell'85% per l'interazione tattile finale. Segmentando la geometria strutturale in questo modo, l'unità fisica attira attivamente il flusso di clienti anziché rimanere passiva.
| Distanza del cliente | Funzione strutturale | Caratteristica ingegnerizzata |
|---|---|---|
| 30 piedi (9,14 m) | Interruzione visiva del corridoio | Intestazione fustellata di grandi dimensioni |
| 3 piedi (0,91 m) | Funzionalità di coinvolgimento | Zona di impatto da 50 pollici (1270 mm)12 |
| 3 pollici (76,2 mm) | Conversione tattile | Labbro frontale visibile all'85%13 |
Organizzo ogni allestimento di vendita al dettaglio in base a queste tre rigide soglie spaziali, perché l'ambiguità visiva riduce drasticamente la velocità di rotazione delle scorte negli ambienti di vendita al dettaglio affollati.
🛠️ Harvey's Desk: Il design attuale del tuo bancone rischia di diventare completamente invisibile ai passanti sotto la forte illuminazione del negozio? 👉 Richiedi una consulenza sull'impatto spaziale ↗ — Massima riservatezza. I tuoi progetti di vendita al dettaglio non ancora pubblicati sono al sicuro con me.
Quali sono i tre scopi principali dell'imballaggio?
Una scatola che ha solo un bell'aspetto ma crolla sotto il peso del suo stesso contenuto è un completo fallimento logistico. Un imballaggio efficace assolve simultaneamente a tre direttive imprescindibili.
I tre scopi principali dell'imballaggio sono la protezione strutturale, la praticità logistica e la comunicazione con il punto vendita. Un espositore efficace deve proteggere la merce dagli urti durante il trasporto, ottimizzare le operazioni di confezionamento ad alta velocità in magazzino e proiettare messaggi di marca ad alto contrasto per stimolare attivamente le conversioni dei consumatori nel punto vendita.
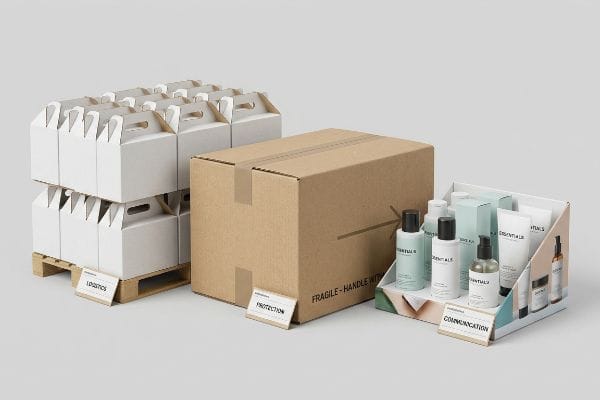
Il tentativo di isolare e dare priorità a uno solo di questi pilastri finisce inevitabilmente per compromettere gli altri due durante il trasporto merci in tempo reale.
La trappola dello squilibrio strutturale delle 4 C
Quando verifico le fustelle dei clienti, vedo costantemente reparti acquisti ossessionati esclusivamente dal costo delle materie prime, riducendo attivamente la densità delle fibre dall'anima scanalata14.Presuppongono di poter mantenere la protezione fisica e la comunicazione mentre i substrati cavi sopportano il carico. Ignorando le dinamiche realtà degli ambienti di vendita al dettaglio più impegnativi, creano involontariamente i propri problemi di trasporto.
Non si tratta solo di teoria: l'ho imparato a mie spese il mese scorso, durante il test di un vassoio PDQ (Pretty Darn Quick) cavo. Nel 2022, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di convalidare la sostituzione di un cartone con un ECT (Edge Crush Test) da 26, richiesta da un cliente per risparmiare pochi centesimi sui costi dei materiali. Il cliente presumeva che questa protezione strutturale ridotta avrebbe comunque resistito alla catena logistica. Durante la nostra simulazione di vibrazione ISTA 3A (International Safe Transit Association)15, ho visto il cartone ondulato B da 0,11 pollici (2,79 mm)16 delaminarsi completamente. L'attrito cinetico ha polverizzato le fibre di carta indebolite, causando la deformazione e lo strappo aggressivi della grafica stampata, elemento centrale della comunicazione al dettaglio. Abbiamo immediatamente interrotto il test, rifatto la base utilizzando un liner ibrido in carta kraft vergine da 32 ECT e modificato la linea di fustellatura sulla nostra fustellatrice rotativa per aumentare la tolleranza di giunzione. Nel mio laboratorio investo tempo e denaro per evitare che voi perdiate profitti sul punto vendita. Questa correzione meccanica di 2,4 mm (0,09 pollici) non solo ha impedito il cedimento della base, ma ha anche ridotto i tempi di assemblaggio per il co-packing di 42 secondi per unità, consentendo al cliente un risparmio stimato del 15% sui costi di manodopera secondaria.
| Pilastro del packaging | Presupposto di approvvigionamento | Impatto nel mondo reale |
|---|---|---|
| Protezione | Riduzione a 26 ECT | Delaminazione del flauto B17 |
| Comunicazione | Grafica intatta | Grafica, strappo e fibbia |
| Convenienza | Montaggio più rapido | Aumento del 15% delle tariffe del lavoro18 |
Mi rifiuto di permettere che parametri di costo isolati determinino l'integrità strutturale, perché un display crollato azzera completamente il ritorno sull'investimento (ROI) delle vostre attività di marketing promozionale.
🛠️ Harvey's Desk: I tagli di costo isolati stanno segretamente compromettendo la capacità dei vostri imballaggi di resistere alle vibrazioni standard del trasporto? 👉 Richiedi un audit ECT T811 gratuito ↗ — Nessun intermediario. Parlerai direttamente con ingegneri strutturali.
Quali sono le differenze tra le scatole di cartone standard con fessura e le scatole fustellate?
Il passaggio dalle normali scatole di spedizione alle presentazioni di vendita al dettaglio di alta gamma richiede un insieme completamente diverso di tolleranze matematiche e macchinari di produzione.
Le principali differenze tra le scatole a fessura standard e le scatole fustellate risiedono nella personalizzazione strutturale e nelle tolleranze di produzione. Le scatole a fessura standard utilizzano semplici tagli dritti e pieghe continue per la spedizione di grandi quantitativi di merce, mentre le strutture fustellate impiegano lame d'acciaio personalizzate per realizzare complessi sistemi di chiusura a frizione e sagome pronte per la presentazione.
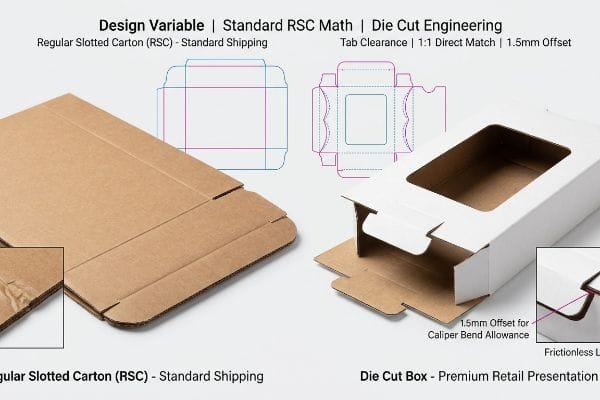
Il passaggio a forme personalizzate complesse comporta notevoli difficoltà in termini di tolleranza alla curvatura, che gli impianti a scatola standard semplicemente non sono in grado di gestire.
Lo spostamento della fustella di compensazione del calibro
Quando verifico i file in arrivo dai clienti al dettaglio, mi capita spesso di notare che i progettisti trattano i cartoni spessi con onda E come semplici fogli di carta per stampante. Calcolano matematicamente la larghezza delle linguette di incastro in modo che corrisponda esattamente alle fessure di ricezione, ignorando lo spessore fisico del materiale¹⁹.Questa mancanza di lungimiranza architettonica trasforma i tagli di precisione in rigide trappole di attrito.
Non si tratta solo di teoria: lo vedo accadere sul campo, quando una richiesta di offerta (RFQ) tratta ciecamente una scatola fustellata personalizzata come un normale RSC (Regular Slotted Container) per velocizzare la prestampa. Nel mio stabilimento, vedo regolarmente file CAD piatti in cui un pannello 20 in cartone ondulato a onda B da 0,12 pollici (3,04 mm) è istruito a piegarsi di 90 gradi senza una fessura allargata. Quando misuro il risultato fisico durante i test di assemblaggio, il raggio di piegatura consuma materiale, causando l'inceppamento della linguetta contro la parete di ricezione e provocando una forte curvatura sul cartone superiore. Una volta che il team acquisti mi ha permesso di modificare la distinta base (BOM) in Excel e di implementare la compensazione algoritmica del calibro, il materiale stesso ha fatto il lavoro più difficile. Ho recuperato le letture del micrometro e ho dimostrato che non avevo bisogno di nastro adesivo, ma solo di una tolleranza della fessura 21 più ampia di 1,5 mm (0,05 pollici) per tenere conto dell'esatto rigonfiamento delle fibre di carta. Grazie all'implementazione di questo micro-controllo, garantisco una riduzione di 35 secondi per cartone nell'assemblaggio manuale del co-packing, diminuendo drasticamente gli attriti nella catena di approvvigionamento e riducendo i costi di manodopera complessivi per il cliente.
| Variabile di progettazione | Matematica standard RSC | Ingegneria del taglio a stampo |
|---|---|---|
| Svuotamento scheda | Corrispondenza diretta 1:1 | Offset di 1,5 mm (0,05 pollici)22 |
| Piastra angolare | Linea di punteggio retta | Tolleranza di curvatura del calibro23 |
| Risultato dell'assemblaggio | Frantumazione del flauto24 | Bloccaggio senza attrito |
Impongo algoritmi di compensazione del materiale rigorosi per ogni forma personalizzata, perché forzare scanalature spesse in fessure strette compromette sia la struttura della scatola che la velocità di evasione degli ordini.
🛠️ Harvey's Desk: Le linguette di incastro troppo strette stanno rallentando le tue linee di evasione ordini e danneggiando il tuo marchio? 👉 Richiedi un'analisi della compensazione Caliper ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Affidarsi a geometrie di cartone generiche per resistere alle aggressive esigenze logistiche della vendita al dettaglio porta inevitabilmente a cartone ondulato schiacciato, ritardi nelle consegne e messaggi di branding invisibili. Solo il mese scorso, la mia analisi strutturale ha aiutato 3 marchi a evitare oltre 10.000 dollari di merce scartata e storni da parte dei rivenditori. Prima di lanciare la tua prossima collezione stagionale, permettimi di eseguire personalmente un'analisi gratuita delle tolleranze di fustellatura dei tuoi file strutturali ↗ per eliminare matematicamente i punti critici che stanno erodendo i tuoi margini di profitto.
"Padroneggiare il taglio al plasma CNC - YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0. Spiegazione di come i sistemi CNC traducono i dati vettoriali in coordinate fisiche della macchina. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: la logica operativa dei tavoli da taglio automatizzati. Nota di ambito: si riferisce al codice G e a sistemi di controllo vettoriali simili. ↩
"Guida completa alle fustelle per imballaggi e stampa personalizzati – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Dettagli tecnici sulla conversione delle fustelle strutturali in percorsi utensile e impostazioni macchina specifici. Ruolo di prova: verifica del processo; tipo di fonte: guida alla produzione di imballaggi. Supporta: il requisito di mappatura esplicita nella fustellatura. Nota di ambito: specifico per la lavorazione del cartone ondulato. ↩
"Colori spot vs colori CMYK: differenze essenziali spiegate", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Verifica che i tavoli da taglio CNC industriali richiedano designazioni di colori spot per il riconoscimento del percorso utensile anziché i colori di processo CMYK standard. Ruolo della prova: specifica tecnica; tipo di fonte: manuale dell'apparecchiatura. Supporta: necessità di assegnazione di colori spot per la lavorazione CNC. Nota di ambito: applicabile alla maggior parte dei sistemi di taglio digitali professionali. ↩
"Adobe Illustrator – Quale campione di colore utilizzare per le linee di taglio?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Documentazione delle convenzioni di settore per l'assegnazione di colori spot specifici per distinguere i percorsi di taglio e di piegatura nei file digitali di packaging. Ruolo di prova: standard di settore; tipo di fonte: guida tecnica di prestampa. Supporta: protocolli specifici di mappatura colore-utensile. Nota sull'ambito: le convenzioni possono variare leggermente a seconda dello stabilimento. ↩
"Come preparare le fustelle per la prestampa e la stampa? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Verifica dell'uso del magenta al 100% come standard tecnico per la definizione dei percorsi di taglio nel software di fustellatura CNC. Ruolo della prova: convalida tecnica; tipo di fonte: manuale industriale. Supporta: mappatura dei colori spot per il taglio. Nota di ambito: si applica specificamente ai flussi di lavoro di taglio digitale CNC. ↩
"Quando utilizzare il colore spot nel design del packaging – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Verifica dell'uso del ciano al 100% come standard tecnico per definire i percorsi di cordonatura o incisione nel software di fustellatura CNC. Ruolo della prova: convalida tecnica; tipo di fonte: manuale industriale. Supporta: mappatura del colore spot per la cordonatura. Nota di ambito: si applica specificamente ai flussi di lavoro di taglio digitale CNC. ↩
"Fustellatura: parti, design e considerazioni – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Spiegazione tecnica di come i controllori CNC traducono i vettori di colore spot in movimenti fisici della lama per il cartone ondulato. Ruolo della prova: verifica del processo; tipo di fonte: specifica ingegneristica. Supporti: azione meccanica di fustellatura. Nota di ambito: si concentra sulla traduzione dal vettore digitale al taglio fisico. ↩
"Tattiche di coinvolgimento visivo che incrementano le vendite nei grandi magazzini", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Breve spiegazione di come la teoria del design per la vendita al dettaglio convalidi l'uso di un imbuto visivo a più livelli per attirare gli acquirenti a diverse distanze. Ruolo della prova: quadro concettuale; tipo di fonte: manuale di design per la vendita al dettaglio. Supporta: l'architettura funzionale del packaging espositivo. Nota di ambito: si concentra sullo spazio fisico di vendita al dettaglio. ↩
"Progettazione dell'esperienza di vendita al dettaglio: guidare gli acquirenti con il layout, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Analisi dell'attenzione visiva e del ruolo dei punti focali nel superare il disordine visivo negli ambienti di vendita al dettaglio. Ruolo della prova: prova empirica; tipo di fonte: studio di psicologia ambientale. Supporta: la necessità di punti focali progettati. Nota di ambito: si applica specificamente alle corsie di vendita al dettaglio ad alta densità. ↩
"AG 1091A: Esposizione di merci al dettaglio nella zona antistante i negozi", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: convalida; tipo di fonte: guida al merchandising al dettaglio. Supporta: lo specifico quadro di riferimento basato sulla distanza per il coinvolgimento dei consumatori. Nota di ambito: potrebbe trattarsi di un'euristica specifica del settore. ↩
"Progettazione di locali commerciali per esposizioni efficaci e flusso dei clienti", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di progettazione ergonomica. Supporta: il posizionamento verticale ottimale per l'interazione del cliente a media distanza. Nota di ambito: basato su metriche medie a livello degli occhi umani. ↩
"14 Tipi di Espositori per la Vendita al Dettaglio | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Verifica della misurazione standard del settore per l'area di interazione visiva e fisica principale negli espositori per punti vendita al dettaglio. Ruolo della prova: specifica tecnica; tipo di fonte: manuale dell'industria del packaging. Supporti: dimensioni di coinvolgimento spaziale. Nota di ambito: le dimensioni possono variare in base al target demografico ergonomico. ↩
"AUMENTARE LA VISIBILITÀ DEL MARCHIO CON ESPOSITORI POP PERSONALIZZATI", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Validazione del rapporto di visibilità specifico richiesto per le labbra del prodotto al fine di ottimizzare la conversione tattile e la portata del consumatore. Ruolo della prova: validazione della metrica; tipo di fonte: linea guida di progettazione industriale. Supporta: ingegneria della conversione tattile. Nota di ambito: applicabile alle strutture di vendita al dettaglio a vista. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante di…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Gli standard tecnici di ingegneria degli imballaggi spiegano come la riduzione della densità delle fibre nel mezzo ondulato diminuisca i valori del test di schiacciamento dei bordi (ECT) e la capacità portante verticale. Ruolo della prova: convalida tecnica; tipo di fonte: studio di scienza dei materiali. Supporta: il collegamento tra densità del substrato e cedimento strutturale. Nota di ambito: specifico per il cartone ondulato. ↩
"Procedure di prova - International Safe Transit Association", https://ista.org/test_procedures.php. Verifica dello standard ISTA 3A per la simulazione di vibrazioni e urti durante il trasporto al fine di testare l'integrità dei pacchi. Ruolo della prova: Verifica dello standard; tipo di fonte: Norma tecnica. Supporta: La validità della metodologia di prova utilizzata per identificare i cedimenti strutturali. Nota di ambito: Specifico per le simulazioni di consegna di piccoli pacchi. ↩
"Cartone ondulato e gradi di materiale – Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Conferma delle specifiche di spessore nominale per il cartone ondulato a onda B. Ruolo della prova: specifica tecnica; tipo di fonte: guida del settore dei materiali. Supporta: l'accuratezza tecnica della misurazione dello spessore del cartone. Nota di ambito: i valori nominali possono variare leggermente a seconda del produttore. ↩
"Stima della resistenza allo schiacciamento dei bordi del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Analisi tecnica di come la riduzione dei valori del test di schiacciamento dei bordi (ECT) nel cartone ondulato a onda B aumenti il rischio di separazione degli strati. Ruolo della prova: collegamento causale tecnico; tipo di fonte: rivista di scienza dei materiali. Supporta: il cedimento strutturale derivante da declassamenti degli appalti. Nota di ambito: si concentra sugli standard del cartone ondulato. ↩
"Il costo nascosto dell'inefficienza degli imballaggi e come risolverlo", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Dati di benchmarking del settore che quantificano l'aumento dei costi operativi quando una progettazione inadeguata degli imballaggi porta a errori di assemblaggio o a correzioni manuali. Ruolo della prova: metrica quantitativa; tipo di fonte: report operativo logistico. Supporta: l'impatto economico della priorità data alla velocità di assemblaggio rispetto alla qualità strutturale. Nota di ambito: rappresentativo dei costi generali della manodopera di magazzino. ↩
"Influenza delle linee di piegatura analogiche e digitali sulla meccanica... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Gli standard di ingegneria degli imballaggi dimostrano che la mancata considerazione dello spessore del materiale (calibro) nella progettazione di linguette e fessure fustellate porta a guasti di assemblaggio o ad un attrito eccessivo. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il nesso causale tra spessore del materiale e tolleranza della fessura. Nota di ambito: si applica ai materiali di cartone ondulato e pieghevole. ↩
"Guida allo spessore del cartone", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Verifica delle dimensioni standard del settore per il cartone ondulato a onda B. Ruolo della prova: verifica fattuale; tipo di fonte: standard di ingegneria degli imballaggi. Supporta: specifiche di spessore del materiale. Nota sull'ambito: possono esistere piccole variazioni tra i produttori. ↩
"La guida definitiva alle scatole di cartone ondulato - Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Giustificazione tecnica per l'aggiunta di tolleranze specifiche alle fessure fustellate per tenere conto dello spessore del materiale e del rigonfiamento delle fibre. Ruolo della prova: convalida tecnica; tipo di fonte: guida di ingegneria di produzione. Supporta: requisiti di precisione di fustellatura. Nota di ambito: la tolleranza specifica può variare a seconda del tipo di cartone. ↩
"Imballaggi in cartone ondulato con design innovativo per…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. I manuali tecnici di imballaggio specificano offset precisi per le linguette fustellate per evitare interferenze durante l'assemblaggio. Ruolo della prova: specifica tecnica; tipo di fonte: linea guida di produzione. Supporti: il valore di tolleranza specifico per il gioco della fustella. Nota di ambito: il valore specifico può variare in base al calibro del materiale. ↩
"Determinazione analitica della rigidità alla flessione di un materiale a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Gli standard di ingegneria degli imballaggi spiegano il calcolo del margine di piegatura in base allo spessore del materiale per garantire dimensioni finali accurate. Ruolo della prova: principio ingegneristico; tipo di fonte: manuale tecnico. Supporta: l'uso del margine di piegatura nella progettazione del taglio. Nota di ambito: si applica ai materiali ondulati piegati. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. L'analisi industriale della produzione di RSC descrive come le linee di piegatura dritte senza compensazione possano portare al collasso strutturale dell'ondulazione interna. Ruolo della prova: modalità di guasto tecnico; tipo di fonte: white paper industriale. Supporta: il risultato di assemblaggio negativo della matematica RSC standard. Nota di ambito: si riferisce specificamente alle pieghe non compensate. ↩