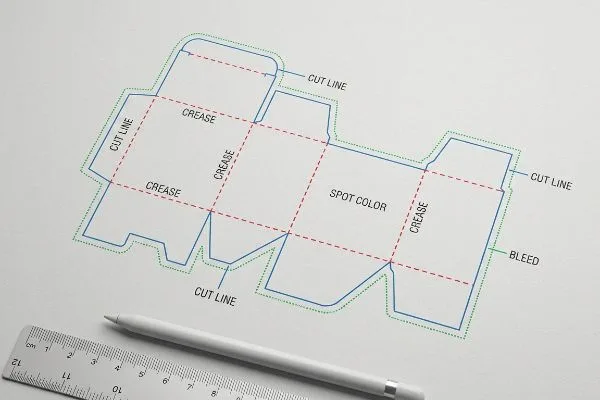
Trascorri settimane a perfezionare la grafica, ma una singola linea di taglio posizionata male può rovinare l'intera produzione, causando sprechi di materiale per migliaia di euro e ritardi enormi nella campagna.
La preparazione delle fustelle per la prestampa richiede layout vettoriali 2D precisi che mappino ogni taglio, piega e margine di abbondanza. È necessario assegnare colori spot ai tracciati strutturali, estendere la grafica di 12,7 mm (0,5 pollici) oltre le linee di taglio e verificare le impostazioni di sovrastampa per garantire un taglio automatico senza soluzione di continuità e senza esposizione del cartone grezzo.
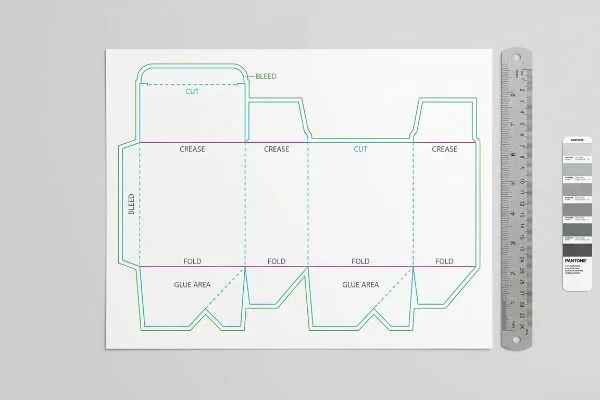
Prima di caricare la grafica finale sul server di fabbrica, analizziamo gli aspetti tecnici che determinano come un file grafico statico si traduca fisicamente in un espositore per punti vendita.
Come impostare la fustella?
Impostare correttamente il file strutturale fin dal primo giorno previene spostamenti di allineamento catastrofici e guasti alle macchine durante la laminazione e il taglio ad alta velocità.
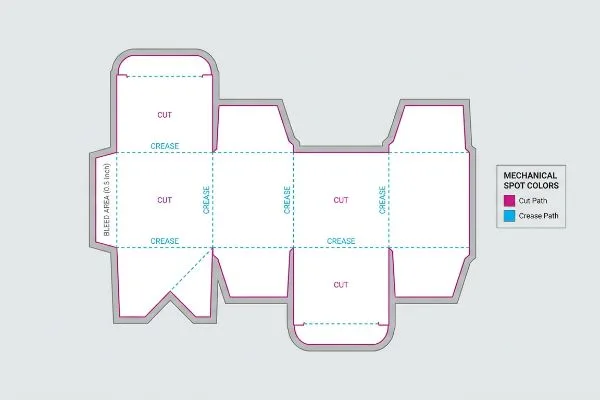
La creazione di una fustella prevede la definizione di percorsi vettoriali specifici per tagli, pieghe e perforazioni in un livello software dedicato. I progettisti devono definire un margine di abbondanza di 12,7 mm (0,5 pollici) e assegnare colori spot meccanici anziché il nero CMYK standard per comunicare direttamente con le macchine da taglio CNC.
Anche i grafici più esperti spesso non capiscono come comunicare con i macchinari industriali pesanti, considerando il modello come una semplice guida visiva.
La regola nascosta del colore a spot meccanico
La prassi standard prevede l'invio di un file vettoriale con linee nere standard¹che indicano dove la scatola deve essere piegata o tagliata. I team di marketing presumono che, se le linee appaiono chiare in un PDF, le apparecchiature di fabbrica sapranno automaticamente cosa fare durante l'elaborazione del file.
Ecco cosa succede quando quel file arriva al mio software RIP (Raster Image Processor) di prestampa: i tavoli da taglio CAD (Computer-Aided Design) automatizzati non leggono le linee visive, ma i nomi specifici dei colori spot assegnati ai tratti vettoriali².Mi capita spesso di vedere file in cui un progettista ha utilizzato linee nere standard, causando la fusione delle linee di taglio direttamente nel livello grafico della macchina. Il risultato è una scatola stampata con contorni neri visibili ma senza tagli fisici, costringendo a un arresto completo della produzione. Mappando colori spot meccanici specifici (come il magenta al 100% per "Taglio" e il ciano al 100% per "Piegatura"), mi assicuro che le lame CNC (Computer Numerical Control) si impegnino fisicamente con il cartone 32ECT mantenendo la grafica stampata impeccabile. Questo impedisce il fastidioso e stridente blocco del tavolo CAD, risparmiando ore di attrito in prestampa ed evitando una costosa ristampa.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo di linee nere CMYK | Mappa con i colori esatti dei punti (magenta/ciano)3 | Grafica pulita senza contorni stampati |
| Supponendo un margine di sanguigno standard di 3 mm | Estendere il margine di abbondanza a 0,5 pollici (12,7 mm)4 | Nasconde i bordi grezzi del cartone |
| Fusione degli strati strutturali | Mantieni i percorsi di stampaggio su uno strato superiore bloccato5 | Previene gli errori di taglio della macchina |
Rifiuto i file che mescolano formule matematiche strutturali con livelli grafici. Bloccare i vettori in colori spot specifici garantisce che le mie lame taglino il cartone e non il logo del tuo marchio.
🛠️ La scrivania di Harvey: Non sei sicuro che la tua grafica sia all'interno del margine di abbondanza? 👉 Lascia che controlli il tuo file ↗ — Accesso diretto alla mia scrivania. Niente spam commerciale automatico, promesso.
Che cos'è una fustella in stampa?
Un disegno bidimensionale appare perfetto sullo schermo di un computer, ma il cartone ondulato esiste in tre dimensioni fisiche che richiedono una precisa ingegneria spaziale.
La fustella è un disegno architettonico bidimensionale che definisce con precisione i tagli, le pieghe e le linguette strutturali di un packaging. Funge da modello principale per il posizionamento della grafica, definendo al contempo le tolleranze precise necessarie per il taglio automatizzato e l'assemblaggio finale nel punto vendita.
Molti team di marketing considerano questo file semplicemente come una tela bianca su cui stampare la grafica, ignorando le rigide leggi della fisica che si celano dietro l'inchiostro.
La realtà 3D della compensazione del calibro
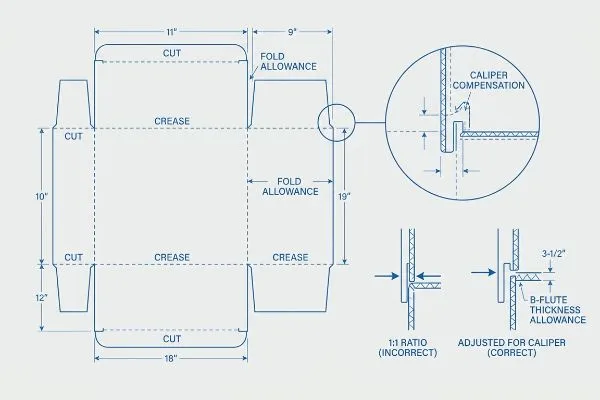
Nella stampa commerciale standard, i team trattano i progetti strutturali come confini 2D statici⁶.Mappano la loro grafica esattamente sulle fessure di piegatura fornite, presupponendo che le dimensioni si allineeranno perfettamente una volta che il materiale sarà formato in una scatola fisica.
So che potreste stare fissando il vostro file Illustrator chiedendovi perché una semplice linguetta di incastro non si adatti, perché i clienti disegnano costantemente le loro fessure con la stessa identica larghezza del pannello di accoppiamento. Non tengono conto dello spessore fisico del materiale ondulato, come un cartone ondulato a onda B di 0,11 pollici (3 mm)7, che occupa spazio quando si piega di 90 gradi. Quando testo questi file non modificati in fabbrica, il display risultante si incurva notevolmente, costringendo il team di assemblaggio a subire l'attrito e la ruvidezza del cartone spesso che si strappa solo per forzare i pezzi insieme. Ricostruendo il file in ArtiosCAD con tolleranze di piegatura algoritmiche, elimino questa resistenza fisica, riducendo i tempi di assemblaggio manuale di circa il 30% per unità8 e garantendo che il display rimanga perfettamente in squadra sotto carichi pesanti negli umidi magazzini della Florida.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Rapporto linguetta-slot 1:1 | Aggiungere tolleranze di piegatura specifiche9 | Montaggio senza attrito e senza strappi |
| Ignorando lo spessore del materiale | Precalcola il calibro per flauto in Si/flauto in Mi10 | Pareti perfettamente dritte e non incurvate |
| Progettazione puramente in 2D | Eseguire prima il rendering di un modello strutturale 3D | Verifica la geometria portante11 |
Ogni giorno vedo opere d'arte meravigliose rovinate da calcoli strutturali errati. Se non si calcola il raggio di piegatura, l'espositore si deformerà prima ancora di poter contenere un prodotto.
🛠️ La scrivania di Harvey: le tue fessure ad incastro sono regolate matematicamente in base allo spessore della tavola? 👉 Leggi il progetto completo ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Quale formato di file è preferibile per un modello di fustellatura?
Esportare la struttura in un formato errato comporta la perdita di dati vettoriali fondamentali, rendendo il file completamente inutilizzabile per le apparecchiature di produzione automatizzate.
Il formato di file preferito per una sagoma di taglio è un file vettoriale di Adobe Illustrator (.ai) o un file PDF ad alta risoluzione e a livelli. Questi formati vettoriali mantengono i tracciati matematici precisi richiesti dalle macchine da taglio CNC e dai software di prestampa, a differenza dei formati di immagine raster come JPEG o PNG.
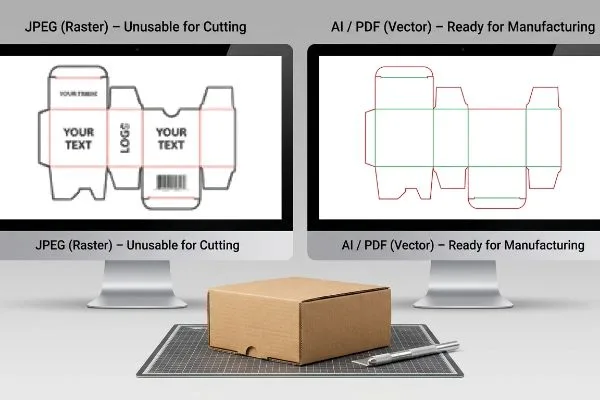
Fornire il tipo di file corretto è l'unico modo per proteggere l'integrità strutturale del file dalla sovrascrittura da parte di dati a livello di pixel.
Il pericolo degli strumenti di progettazione web rasterizzati
Per ridurre i costi generali, i marchi emergenti spesso tentano di progettare le strutture dei loro imballaggi utilizzando i più diffusi strumenti grafici online. Presuppongono che qualsiasi formato di file che visualizzi chiaramente il loro logo sullo schermo sia sufficiente per la stampa e il taglio in fabbrica.
È come cercare di costruire una casa usando la fotografia di una planimetria invece del file architettonico originale. Ricevo continuamente file PNG appiattiti o file esportati dal web in cui le linguette di incastro critiche sono state convertite in pixel frastagliati e non uniti. Quando la mia macchina da taglio tenta di seguire questi bordi rasterizzati, la lama si blocca, distruggendo la fluidità dei calcoli strutturali necessari per una capacità di carico dinamico di 2.500 libbre (1.133 kg) ¹² . Per risolvere questo problema, genero un PDF vettoriale pre-ingegnerizzato da ArtiosCAD¹³ ; si blocca saldamente questo livello strutturale nella parte inferiore dell'area di lavoro e si applica solo la grafica di superficie sopra. Questo rigoroso protocollo vettoriale garantisce che la complessa ingegneria non venga distrutta da manipolazioni di pixel non accurate, con il rigido "aggancio" visivo di un percorso vettoriale bloccato che previene gravi cedimenti di stabilità durante il trasferimento.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Esportazione come JPEG appiattito | Utilizza l'intelligenza artificiale vettoriale nativa o il PDF14 | Testi e loghi cristallini |
| Progettazione con strumenti web raster | Importa PDF strutturali bloccati | Mantiene la capacità di carico dinamico15 |
| Segmenti di percorso non collegati | Utilizzare macro automatizzate "Unisci percorsi" | Tagli a macchina lisci e continui16 |
Non invio mai layout pixelati ai miei tavoli da taglio. Fornire un PDF vettoriale di buona qualità è il requisito fondamentale per una produzione di successo.
🛠️ Harvey's Desk: Hai difficoltà a separare i livelli della tua grafica dai tracciati strutturali? 👉 Richiedi un modello vettoriale ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Come impostare le linee di fustellatura per la sovrastampa?
Una configurazione errata degli attributi di colore comporterà la cancellazione di intere sezioni della grafica durante il processo di stampa offset finale.
Impostare le linee di fustellatura per la sovrastampa prevede la selezione dei tracciati strutturali nel software di progettazione e l'attivazione dell'attributo "Tratto di sovrastampa". Questa funzione fondamentale in prestampa impone che le linee di taglio visibili vengano stampate in modo trasparente sopra la grafica di sfondo, impedendo al software RIP di eliminare spazi bianchi sottostanti.
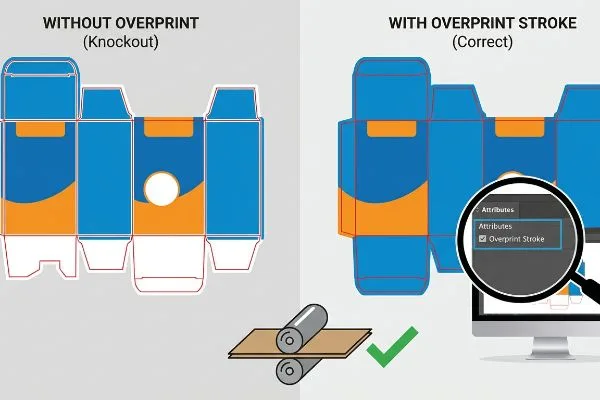
Ma conoscere la teoria non basta quando le macchine iniziano a funzionare ad alta velocità nello stabilimento.
Perché le impostazioni di colore standard falliscono in fabbrica
Molti team di marketing presumono che sia sufficiente sovrapporre un modello strutturale al livello grafico per superare il controllo qualità. Esportano il file, vedono le linee strutturali perfettamente sovrapposte sul monitor e si aspettano che le lastre di stampa ignorino naturalmente tali linee durante la produzione in massa.
Non si tratta solo di teoria: lo vedo accadere sul campo, in fase di test, quando i file di prestampa vengono elaborati per le lastre senza che l'attributo di sovrastampa sia esplicitamente abilitato. Nel mio stabilimento, se la casella "Tratto di sovrastampa" non è selezionata, il software di prestampa presume che le linee strutturali siano elementi di design fisici, "eliminando" automaticamente il colore di sfondo sottostante¹⁷.Quando tiro fuori il primo foglio dalla macchina da stampa offset Heidelberg a 6 colori, il caratteristico odore chimico dell'inchiostro fresco e umido viene sovrastato dal fatto che la grafica è deturpata da linee fantasma bianche permanenti e non stampate esattamente dove dovrebbero esserci i tagli e le pieghe. Richiedo un rigoroso controllo preliminare con PitStop Pro per rilevare e correggere automaticamente i tracciati non sovrastampati¹⁸prima di incidere le lastre. Imponendo questa micro-regolazione, garantisco che la copertura dell'inchiostro rimanga uniforme e ininterrotta, evitando al cliente un disastro estetico da parte degli acquirenti al dettaglio ed eliminando migliaia di euro di cartone di prova sprecato.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Lasciare la sovrastampa disabilitata | Selezionare la casella "Tratto di sovrastampa" | Previene la formazione di linee fantasma bianche19 |
| Inserire linee nelle opere d'arte | Mantieni i tracciati sui livelli non stampabili20 | Riproduzione impeccabile dei colori del marchio |
| Saltare il controllo prestampa | Utilizza i controlli automatici di PitStop Pro21 | Evita costose ristampe complete |
Utilizzo algoritmi di prestampa rigorosi per individuare con precisione questi errori critici. Correggere un attributo digitale richiede due secondi; rimediare a una tiratura di stampa rovinata richiede due settimane.
🛠️ La scrivania di Harvey: Sai se i tuoi tracciati strutturali stanno accidentalmente sovrascrivendo l'inchiostro di sfondo? 👉 Inviami il tuo file di fustellatura ↗ — Verificherò i calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Puoi scegliere di ignorare la compensazione del calibro e le tolleranze di piegatura, ma quando queste fessure troppo strette causano la deformazione del tuo circuito stampato 32ECT durante l'assemblaggio, l'attrito risultante rallenta la linea di co-packing di circa il 30% e provoca l'immediato rifiuto da parte dei rivenditori. Oltre 500 brand manager utilizzano la mia checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smetti di rischiare con le tolleranze di fustellatura automatizzate e lascia che io analizzi personalmente i tuoi file con il mio Audit Fustellatura Gratuito ↗ per individuare difetti strutturali catastrofici prima dell'inizio della produzione.
"Grafica vettoriale per la progettazione di imballaggi di prodotto – VectoSolve", https://vectosolve.com/blog/vector-graphics-packaging-design. [Le specifiche tecniche di imballaggio chiariscono se le linee nere standard sono sufficienti o se sono necessari colori spot meccanici per le macchine CNC automatizzate]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale industriale. Supporta: la distinzione tra progettazione visiva e istruzioni meccaniche. Nota sull'ambito: i requisiti possono variare a seconda del produttore dell'apparecchiatura. ↩
"Nozioni di base sul software di taglio al plasma CNC (Guida completa)", https://westcottplasma.com/the-basics-cnc-plasma-cutting-software-complete-guide/. [La documentazione tecnica per il software di taglio CAD spiega come vengono utilizzati nomi specifici di colori spot per attivare percorsi distinti della macchina utensile anziché dati raster visivi]. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale tecnico. Supporta: Il requisito meccanico per i colori spot nelle linee di taglio. Nota sull'ambito: le convenzioni di denominazione specifiche possono variare a seconda del fornitore del software. ↩
"CMYK vs. Colori spot nella stampa di imballaggi", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Una guida di settore sugli standard di prestampa verificherebbe che i colori spot vengano utilizzati per segnalare i percorsi di taglio al plotter senza essere stampati. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di prestampa. Supporta: l'uso di colori spot non stampabili per le fustelle. Nota di ambito: applicabile alla stampa digitale e offset]. ↩
"Comprendere l'importanza del margine di abbondanza nella progettazione degli imballaggi", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOory-4P-MFEHOc51P3TR4xmAD8CBaLwFkJsOeckkre_ePvysYDf7. [Le specifiche tecniche per gli imballaggi strutturali confermerebbero la distanza di abbondanza richiesta per tenere conto dello spostamento meccanico nel taglio di materiale pesante. Ruolo della prova: metrica tecnica; tipo di fonte: manuale di progettazione strutturale. Supporti: misurazione specifica dell'abbondanza per l'occultamento del bordo grezzo. Nota di ambito: principalmente per cartone ondulato o di grosso spessore]. ↩
"Evita errori costosi: masterizza le linee di taglio nella progettazione degli imballaggi", https://www.cwaysoftware.com/blog/mastering-die-lines-packaging-design. [I manuali operativi delle macchine descrivono in dettaglio come la separazione e il bloccaggio dello strato strutturale impediscano spostamenti accidentali nel percorso di taglio. Ruolo della prova: protocollo del flusso di lavoro; tipo di fonte: manuale operativo dell'hardware. Supporta: organizzazione degli strati per la precisione della macchina. Nota sull'ambito: focalizzato sui sistemi di taglio automatizzati]. ↩
"Guida completa alle fustelle nel packaging e nella stampa personalizzati", https://gentlever.com/dielines-for-custom-packaging-and-printing/. [La documentazione di settore sull'ingegneria del packaging spiega la dipendenza convenzionale dalle fustelle 2D come principale schema architettonico per la mappatura grafica]. Ruolo di prova: standard di settore; tipo di fonte: manuale tecnico. Supporta: il flusso di lavoro comune nella stampa commerciale. Nota di ambito: si applica alle fasi di progettazione generale prima delle regolazioni del calibro specifiche del materiale. ↩
"Gradi e spessori del cartone ondulato | Chicago, IL", https://wertheimerbox.com/corrugated-cardboard-grades-and-thickness/. [Le specifiche tecniche per gli standard di ondulazione del cartone ondulato verificano l'intervallo di spessore tipico del materiale a onda B]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporti: requisiti di compensazione del calibro. Nota sull'ambito: possono esistere piccole variazioni tra i diversi produttori. ↩
"Precisione di piegatura: la chiave per il successo della fabbricazione – Carlyle Metals", https://carlylemetals.com/blog/f/bending-accuracy-the-key-to-fabrication-success. [I benchmark di settore sull'ottimizzazione della progettazione degli imballaggi dimostrano che l'utilizzo di tolleranze di piegatura algoritmiche riduce l'attrito di assemblaggio e i tempi di manodopera]. Ruolo della prova: metrica delle prestazioni; tipo di fonte: caso di studio di settore. Supporta: efficienza delle regolazioni algoritmiche della fustella. Nota di ambito: i guadagni percentuali variano in base alla complessità del progetto. ↩
"Come progettare astucci pieghevoli (Guida completa) – Bailipack", https://bailipaperpackaging.com/folding-carton-design-technical-guide/. [Una guida di ingegneria degli imballaggi fornirebbe le formule matematiche per le tolleranze di piegatura per garantire che le linguette si adattino alle fessure senza tensione]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporti: corretto assemblaggio e adattamento. Nota sull'ambito: le tolleranze specifiche variano in base alla densità del materiale. ↩
"Tipi di cartone ondulato a onde spiegati: A, B, C, E e F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. [Le schede tecniche dei materiali ondulati definiscono lo spessore standard, o calibro, per i cartoni a onde B e a onde E]. Ruolo della prova: standard di settore; tipo di fonte: scheda tecnica del produttore. Supporti: rettilineità della parete e integrità strutturale. Nota sull'ambito: il calibro può variare leggermente tra i diversi fornitori. ↩
"Analisi semplificata della resistenza dinamica degli imballaggi in cartone…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. [La documentazione sull'analisi strutturale spiega come il rendering e la simulazione 3D possono prevedere la resistenza alla compressione e la capacità portante di un progetto di scatola]. Ruolo della prova: verifica tecnica; tipo di fonte: studio di ingegneria strutturale. Supporta: la necessità della modellazione 3D. Nota sull'ambito: limitato dall'accuratezza del profilo fisico del materiale utilizzato nel software. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Una fonte autorevole sull'ingegneria degli imballaggi strutturali dovrebbe descrivere in dettaglio come le tolleranze di taglio di precisione influiscono direttamente sulla capacità portante massima di un contenitore]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: il collegamento tra precisione vettoriale e stabilità strutturale fisica. Nota di ambito: specifico per imballaggi industriali per carichi pesanti. ↩
"[PDF] global-packaging-dimensional-drawing-requirements.pdf – 3M", https://multimedia.3m.com/mws/media/2619413O/global-packaging-dimensional-drawing-requirements.pdf. [La documentazione tecnica di ArtiosCAD conferma il suo status di standard di settore per la generazione di file vettoriali strutturali compatibili con le macchine da taglio CNC]. Ruolo della prova: verifica dello standard di settore; tipo di fonte: documentazione del software. Supporta: la preferenza per i file generati da ArtiosCAD nella produzione professionale. Nota di ambito: si concentra sulla compatibilità dell'output del software. ↩
"Istruzioni per la creazione di grafica e fustellatura degli imballaggi | Guida alla preparazione dei file", https://www.customboxmakers.com/dieline-design-tips/?srsltid=AfmBOoq2dvc0Zs22oUIFVjz61w58ujMcdhqSIDkZeXgwvI6kvuAvysrs. [Gli standard di settore per la stampa commerciale e gli imballaggi specificano che i formati vettoriali come .AI e .PDF sono necessari per preservare percorsi matematici scalabili per le apparecchiature di produzione]. Ruolo della prova: standard di settore; tipo di fonte: guida per l'industria della stampa. Supporta: formati di file preferiti per la produzione. Nota sull'ambito: standard nella maggior parte delle tipografie commerciali. ↩
"Progettazione strutturale di imballaggi complessi", https://lan-portal.uob.edu.ly/key/CHAPTER/62O2060P30/complex_packaging_structural-package-design.pdf. [Una fonte autorevole sull'ingegneria degli imballaggi spiega come il mantenimento di una geometria vettoriale precisa nei PDF strutturali garantisca l'integrità fisica e i calcoli di carico del prodotto finale]. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporta: integrità strutturale delle fustelle. Nota di ambito: si applica alla resistenza fisica dell'imballaggio. ↩
"Diagnosi e risoluzione dei problemi di qualità del taglio CNC", https://nextwavecnc.com/diagnosing-and-solving-issues-with-cnc-cut-quality/?srsltid=AfmBOop531UcGT-ADXnL8mf8tSaqVtNY3UTRifqSSP8VPYG35a7o4p0D. [Le guide tecniche per le apparecchiature di taglio automatizzate spiegano che le interruzioni nei percorsi vettoriali causano il sollevamento o lo scatto della lama, mentre i percorsi uniti garantiscono un movimento unico e fluido]. Ruolo della prova: convalida tecnica; tipo di fonte: specifica del produttore. Supporta: effetto della continuità del percorso sulla qualità del taglio. Nota di ambito: specifico per gli utensili di taglio vettoriale automatizzati. ↩
"Sovrastampa e knockout - Imaging Center", https://campus.collegeforcreativestudies.edu/imaging-center/2021/06/22/overprinting-knockout/. [Le guide tecniche sui processi RIP di prestampa confermano che gli elementi non sovrastampanti creano un effetto knockout rimuovendo le aree di inchiostro sottostanti]. Ruolo della prova: convalida tecnica; tipo di fonte: manuale tecnico. Supporta: la causa delle linee fantasma bianche nella stampa offset. Nota di ambito: comportamento standard per la maggior parte dei software RIP. ↩
"Modifica sovrastampa – Enfocus", https://www.enfocus.com/manuals/Extra/GlobalChanges/18/en-us/common/glch/concept/glch_change_overprint.html. [La documentazione del prodotto Enfocus specifica che PitStop Pro può automatizzare il rilevamento e la correzione degli attributi di sovrastampa tramite elenchi di azioni]. Ruolo della prova: verifica dello strumento; tipo di fonte: documentazione del software. Supporta: l'uso di software di preflight per prevenire errori di stampa. Nota di ambito: specifico per Enfocus PitStop Pro. ↩
"Come utilizzare la sovrastampa in Illustrator - Centro assistenza Adobe", https://helpx.adobe.com/illustrator/using/overprinting.html. [Una fonte autorevole sulla prestampa e la stampa offset spiega come la sovrastampa prevenga gli spazi bianchi o "effetto fantasma" causati dagli spostamenti di registro quando i colori vengono sovrastampati]. Ruolo della prova: spiegazione tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: il vantaggio di abilitare il tratto di sovrastampa. Nota di ambito: specifico per l'interazione CMYK/colore spot. ↩
"Guida alla preparazione del design del packaging: file grafici, linee di fustellatura e abbondanza", https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. [Gli standard di settore per la creazione delle linee di fustellatura raccomandano di posizionare i tracciati guida su livelli non stampabili per garantire che non interferiscano con la copertura dell'inchiostro della grafica]. Ruolo di prova: standard di flusso di lavoro; tipo di fonte: guida alla progettazione grafica. Supporta: qualità di riproduzione. Nota sull'ambito: si applica alle linee di fustellatura basate su vettori. ↩
"[PDF] Panoramica dei controlli preliminari – Enfocus", https://www.enfocus.com/manuals/Extra/PreflightChecks/19/pdf/PreflightChecksOverview.pdf. [La documentazione tecnica per Enfocus PitStop Pro dimostra come i controlli preliminari automatizzati identifichino errori come la mancanza di sovrastampe per prevenire sprechi di produzione]. Ruolo della prova: convalida dello strumento; tipo di fonte: documentazione del software. Supporta: l'uso di controlli preliminari automatizzati per la riduzione dei costi. Nota sull'ambito: si riferisce a software standard del settore. ↩