
Ogni nuovo marchio desidera un'esperienza di unboxing elegante che trasmetta immediatamente un'idea di qualità premium.
Sì. La produzione di scatole personalizzate dal design elegante richiede un equilibrio tra finiture estetiche di alta qualità e integrità strutturale. Raggiungiamo questo obiettivo applicando la laminazione litografica di prima qualità e rivestimenti tattili su substrati ondulati ad alta densità, garantendo che l'imballaggio finale offra un impatto visivo superiore senza compromettere la capacità di carico durante il trasporto.
Ma conoscere la teoria non basta quando le macchine entrano in funzione. Il divario tra una splendida rappresentazione digitale e una scatola fisica prodotta in serie è dove la maggior parte dei budget di marketing va a morire.
Quanto costa realizzare scatole personalizzate?
Calcolare il prezzo di una stampa personalizzata non significa solo indicare il costo dell'inchiostro e della carta.
Il costo di produzione di scatole personalizzate dipende in larga misura dalla qualità dei materiali, dalla complessità strutturale e dalle specifiche tecnologie di stampa utilizzate. Le finiture estetiche di alta gamma spesso fanno lievitare i costi unitari, richiedendo una rigorosa ottimizzazione dei volumi e tolleranze di produzione precise per garantire un ritorno sull'investimento redditizio nei lanci standard al dettaglio.
Ma calcolare il prezzo base su un foglio di calcolo è proprio il punto in cui la maggior parte dei team addetti agli acquisti cade in una trappola.
Perché il budget per i cosmetici distrugge la resistenza alla compressione della scatola
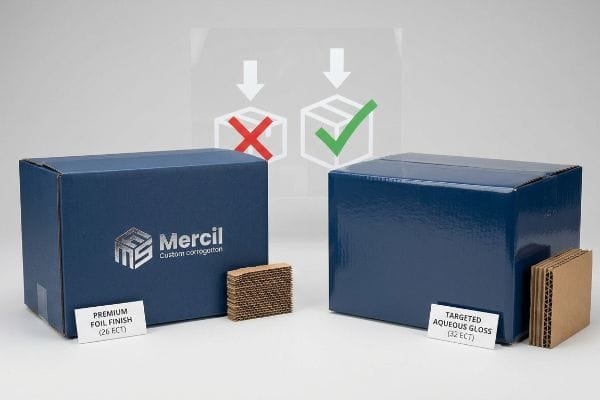
Anche i team di approvvigionamento più esperti spesso considerano le finiture estetiche di alta qualità, come la laminazione a caldo su tutta la superficie, un requisito di marketing imprescindibile per le loro eleganti scatole. Per compensare questi elevati costi estetici e raggiungere il prezzo unitario prefissato, ordinano segretamente alla fabbrica di ridurre il valore ECT (Edge Crush Test) del cartone ondulato di base da un robusto 32 a un fragile 26. Questo riduce la densità critica delle fibre nell'anima ondulata , creando una confezione visivamente accattivante ma strutturalmente vuota.
Non si tratta solo di teoria: ho a che fare con questo problema costantemente in officina. Un cliente del settore articoli sportivi mi ha presentato un elegante design per una scatola da tiro con l'arco con rivestimento in lamina pesante, proveniente da un fornitore a basso costo, presumendo che il cartone 26 ECT, di qualità inferiore, avrebbe retto bene. Mi sbagliavo di grosso a fidarmi della loro scheda tecnica iniziale. Durante la mia valutazione interna TAPPI T811³,la base si è spezzata a 51,02 kg (112,5 libbre) sul banco vibrante, innescando un catastrofico schiacciamento BCT (Box Compression Test) sotto i carichi standard superiori. Ho immediatamente modificato il progetto strutturale. Invece di affidarmi a costose pellicole in lamina pesante per ottenere l'aspetto elegante, ho imposto un aggiornamento del materiale, tornando allo standard 32 ECT⁴e ho ottenuto la desiderata riflessione premium utilizzando rivestimenti acquosi lucidi ad alto contenuto di solidi. Sostituendo la costosa lamina con una lucidatura acquosa mirata, ho ripristinato completamente la resistenza alla compressione dinamica, garantendo che gli astucci master resistessero al trasporto marittimo a doppio strato, riducendo al contempo i costi dei materiali di circa il 12% per unità.
| Strategia di ottimizzazione dei costi | Risultato fisico | ROI finanziario |
|---|---|---|
| Rimozione della laminazione a lamina completa | Elimina il declassamento strutturale dell'ECT | Riduce il costo unitario dei materiali |
| Aggiornamento a Virgin 32 ECT | Ripristina la capacità di carico dinamico elevato | Previene gli addebiti per danni al carico |
| Applicazione mirata di lucidante acquoso | Offre un riflesso elegante e di alta gamma | Tutela il valore del marchio premium |
Mi rifiuto di declassare la qualità dei pannelli strutturali solo per finanziare un inutile vezzo estetico. Sostituendo le costose pellicole con rivestimenti liquidi intelligenti, garantisco sia un'estetica di alta qualità che la sopravvivenza del carico senza danni.
🛠️ La scrivania di Harvey: Stai inconsapevolmente sacrificando la resistenza alla compressione della tua scatola solo per poterti permettere una finitura lucida in lamina? 👉 Verifica i costi del tuo imballaggio ↗ — Analizzo personalmente ogni file strutturale entro 24 ore.
Come posso creare le mie scatole personalizzate?
Progettare il proprio packaging di alta qualità dà un senso di grande soddisfazione, finché non ci si rende conto che i disegni 2D non si piegano nella realtà.
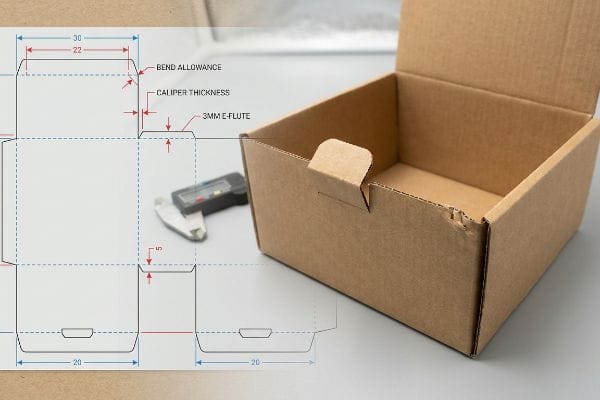
Per realizzare scatole personalizzate è necessario utilizzare un software CAD (Computer-Aided Design) parametrico per progettare strutture tridimensionali precise. Bisogna calcolare matematicamente lo spessore fisico del cartone ondulato per generare tolleranze di piegatura accurate, assicurandosi che le linguette di incastro e le fessure di piegatura si assemblino perfettamente senza strappare il rivestimento esterno stampato.
Tuttavia, il passaggio da uno schermo piatto a un cartone piegato è spietatamente drastico se si ignorano le leggi fondamentali della fisica.
Il punto cieco della compensazione del calibro nella progettazione 2D
Esiste un mito persistente secondo cui è sufficiente disegnare una bella linea di taglio con un software vettoriale standard e inviarla direttamente a un tavolo da taglio CNC (Computer Numerical Control). I progettisti spesso realizzano linguette ad incastro e fessure di piegatura esattamente della stessa larghezza del pannello corrispondente, senza calcolare lo spessore effettivo del cartone ondulato piegato. Quando un pannello a onda B spesso 3 mm ( 0,11 pollici) viene piegato di 90 gradi, consuma materiale, il che significa che una fessura 1:1 diventerà immediatamente troppo stretta .
Non si tratta solo di teoria: mi trovo ad affrontare questo problema sul campo, quando i clienti tentano di realizzare da soli i loro progetti strutturali. Un marchio di abbigliamento mi ha inviato un progetto di imballaggio piatto meticolosamente illustrato e, inizialmente, ho pensato che le tolleranze di fustellatura standard avrebbero consentito l'assemblaggio. Mi sbagliavo di grosso. Sulla linea di assemblaggio, il cartone ondulato a onda E da 3 mm (0,11 pollici)7 opponeva una forte resistenza alla piegatura e le linguette di incastro incurvavano gravemente i pannelli laterali, strappando completamente l'elegante foglio superiore. Ho dovuto cestinare il rendering dell'agenzia e rifare i calcoli da zero. Ho utilizzato la progettazione parametrica per applicare automaticamente rigorosi algoritmi di compensazione del calibro8 a ogni singola piega, allargando artificialmente le fessure di ricezione per tenere conto dell'esatto raggio di curvatura dello specifico lotto di carta. Imponendo questa regolazione della tolleranza della fessura di 1,5 mm (0,05 pollici), ho garantito una riduzione di 35 secondi per unità nel tempo di assemblaggio del co-packing, facendo risparmiare ai clienti migliaia di euro in costi di manodopera e prevenendo la rottura della grafica.
| Riprogettazione strutturale | Risultato fisico | ROI finanziario |
|---|---|---|
| Calcolo dello spessore esatto della tavola9 | Tiene conto dello spessore della piega a 90 gradi | Elimina le linee grafiche strappate |
| Allargamento delle fessure di ricezione10 | Rompe i blocchi di attrito durante la piegatura | Riduce rapidamente i tempi di assemblaggio |
| Applicazione di algoritmi CAD parametrici11 | Garantisce linguette ad incastro perfettamente quadrate | Previene costose rilavorazioni manuali |
Non mi fido mai di un file vettoriale 2D per risolvere un problema strutturale 3D. Progettando matematicamente l'esatta tolleranza di curvatura nella linea di fustellatura, garantisco un assemblaggio senza attrito e senza strappi per ogni scatola di alta qualità.
🛠️ Harvey's Desk: Il tuo grafico ha tenuto conto dello spessore fisico di un cartone ondulato piegato nella sua fustellatura? 👉 Richiedi un audit CAD 3D ↗ — Massima riservatezza. I tuoi progetti di vendita al dettaglio non ancora pubblicati sono al sicuro con me.
È possibile spedire un pacco con delle decorazioni stampate sopra?
Spedire un cartone principale personalizzato con il proprio marchio è la massima espressione di marketing per un'azienda in crescita.
Sì. La spedizione di una scatola con stampe personalizzate prevede l'applicazione di una laminazione litografica ad alta risoluzione o di una stampa digitale UV (ultravioletta) direttamente su robusti materiali in cartone ondulato adatti al trasporto. Questo garantisce che la stampa esterna rimanga vivida e intatta, mentre la struttura sottostante assorbe in modo sicuro gli urti durante la complessa logistica della catena di approvvigionamento.
Ma mantenere quell'estetica visiva impeccabile durante la produzione automatizzata in fabbrica è un vero incubo meccanico.
Perché i margini di stampa standard rovinano i bordi eleganti
Anche i designer più esperti spesso trascurano la volatilità meccanica del processo di laminazione quando impostano i margini di stampa. In genere applicano un margine di abbondanza standard di 0,125 pollici (3,17 mm) ai loro eleganti in cartone ondulato , presumendo che avvolgerà i bordi senza soluzione di continuità. Tuttavia, l'incollaggio dei fogli superiori stampati su cartone ondulato spesso comporta intrinsecamente uno spostamento meccanico maggiore durante il montaggio automatizzato¹²,il che significa che un margine di abbondanza standard ridotto è del tutto insufficiente.
Non si tratta solo di teoria: l'ho imparato a mie spese durante un importante lancio. Nel 2022, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di accelerare la produzione di un'elegante scatola di spedizione nera opaca per il lancio di una balestra di alta gamma. Pensavo di poter risparmiare inchiostro e tempo attenendomi al margine di abbondanza standard di 3 mm (0,11 pollici) imposto dall'agenzia. Tre giorni dopo, in reparto produzione, ho visto la macchina per la laminazione litografica sfornare centinaia di unità con il cartone marrone grezzo esposto lungo ogni singolo bordo piegato. L'odore nauseabondo della colla vinilica (PVA) a base d'acqua che si asciugava ha riempito l'aria mentre mi rendevo conto che lo spostamento meccanico aveva rovinato l'estetica premium dell'intero lotto. Ho immediatamente fermato la linea e sono corso direttamente al terminale di prestampa. Ho esteso con forza gli sfondi della grafica, imponendo un margine di abbondanza minimo rigoroso di 0,5 pollici (12,7 mm) oltre la linea di taglio fisica, come rete di sicurezza ingegnerizzata contro lo spostamento della laminazione. Questa massiccia regolazione del margine di abbondanza non solo ha impedito che i bordi marroni fossero visibili, ma ha completamente eliminato il mio tasso di scarto interno del controllo qualità, evitando al cliente di spedire scatole visivamente difettose e scongiurando la necessità di una ristampa d'emergenza da 4.500 dollari.
| Calibrazione prestampa | Risultato fisico | ROI finanziario |
|---|---|---|
| Imponendo un margine di sanguinamento di 0,5 pollici15 | Copre la deriva di litografia e laminazione automatizzata16 | Previene costosi scarti dovuti a difetti visivi |
| Applicazione dell'estensione per la prestampa dei file grafici | La grafica avvolge completamente i bordi | Elimina i costi di ristampa di emergenza |
| Utilizzando un adesivo PVA ad alta resistenza17 | Fissa il foglio superiore al rivestimento di prova | Garantisce un'estetica di marca di alta qualità |
Non lascio mai che i margini di stampa commerciali standard dettino le mie regole di prestampa per il cartone ondulato. Progettando un ampio margine di sicurezza, garantisco che la vostra elegante grafica avvolga completamente ogni bordo esposto, indipendentemente dallo scarto della macchina.
🛠️ Harvey's Desk: Sai se la tua tipografia utilizza un margine di abbondanza commerciale standard o un vero margine litografico ondulato? 👉 Richiedi un controllo dei file di prestampa ↗ — Nessun intermediario. Parli direttamente con gli ingegneri strutturali.
Quanto costa un progetto di packaging realizzato da un designer?
Investire in servizi di design di alta gamma appare giustificato quando si punta a un'esperienza di unboxing di lusso.
Il compenso richiesto dai designer per la progettazione di imballaggi varia in base alla complessità strutturale, alla resa grafica e alla preparazione per la produzione. Mentre i freelance possono chiedere poche centinaia di dollari per concetti visivi di base, gli ingegneri strutturali professionisti richiedono compensi più elevati per convalidare matematicamente le tolleranze di carico e prevenire cedimenti catastrofici durante la produzione di massa.
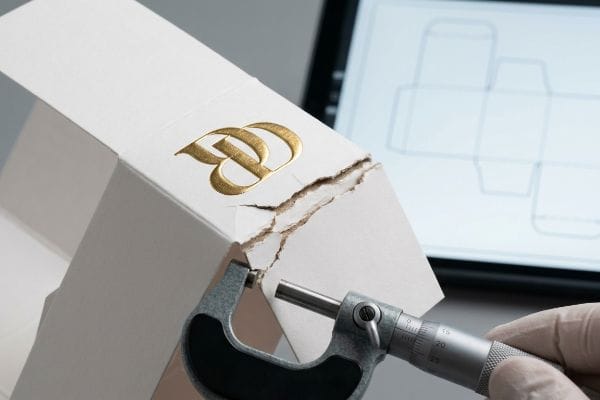
Ma pagare un prezzo elevato per un design splendido non significa nulla se le caratteristiche estetiche distruggono fisicamente la scatola.
La goffratura 3D sulle pieghe portanti
Spesso i designer specificano una goffratura 3D a caldo su imballaggi di alta gamma per giustificare i loro elevati onorari di progettazione, presumendo che si comporti esattamente come una stampa a caldo piatta. Tuttavia, la vera goffratura utilizza matrici maschio-femmina18 che allungano e assottigliano in modo aggressivo le fibre di cartone grezzo per creare texture in rilievo. Se un designer di un'agenzia posiziona una goffratura 3D profonda direttamente su o vicino a una piega strutturale portante critica, crea inconsapevolmente un'enorme zona di doppia sollecitazione19.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema sul campo, durante i test, quando valuto concept di agenzie costose. Ho strappato il foglio superiore dal prototipo di una confezione cosmetica di lusso, realizzato da un designer molto ben pagato , e ho subito sentito le fibre di carta, polverose e usurate, cedere sotto il mio pollice. Inizialmente, ho pensato che la causa fosse la normale pressione di piegatura, ma mi sbagliavo di grosso. La profonda goffratura del logo era posizionata esattamente sulla piega d'angolo principale, causando la violenta rottura e lo scoppio delle fibre strutturalmente esauste durante la piegatura automatizzata. Ho preso le misurazioni con il micrometro e ho dimostrato che non era necessario cambiare il supporto di alta qualità: bastava spostare matematicamente la texture. Ho definito una zona di esclusione per la goffratura nel mio software CAD, spostando tutte le texture 3D profonde di 0,25 pollici (6,35 mm) dalle pieghe strutturali principali e ho utilizzato canali in matrice polimerica specializzati per controllare dinamicamente la tensione delle fibre di carta . Eseguendo questo preciso spostamento spaziale, ho garantito che gli angoli della scatola rimanessero completamente intatti sotto la compressione del carico dall'alto, eliminando del tutto le rotture strutturali e risparmiando al cliente una devastante perdita del 40% sulla linea di imballaggio automatizzata.
| Tolleranze strutturali | Risultato fisico | ROI finanziario |
|---|---|---|
| Spostamento della goffratura 3D dalle pieghe | Previene lo stiramento delle fibre del cartone22 | Elimina le rotture automatiche delle pieghe |
| Utilizzo di una matrice di piegatura polimerica23 | Controlla la tensione durante il taglio a stampo | Protegge la compressione del cartone principale |
| Applicazione delle zone di esclusione CAD24 | Isola lo stress estetico dalla struttura | Previene ingenti perdite di produzione |
Non permetterò mai che una scelta di design estetico comprometta l'integrità strutturale di un angolo portante. Isolando matematicamente le sollecitazioni dovute alla goffratura, proteggo sia l'elegante estetica che la resistenza fisica della scatola.
🛠️ Harvey's Desk: Il tuo costoso designer di packaging sta applicando texture 3D profonde direttamente sulle linee di piegatura strutturali? 👉 Richiedi una simulazione di stress 3D ↗ — Analizzo personalmente ogni file strutturale entro 24 ore.
Conclusione
Puoi scegliere un broker economico che, segretamente, riduce la qualità del tuo cartone a 26 ECT per poterti permettere una lamina più pesante, ma quando questi cartoni master strutturalmente cavi si romperanno in un container umido, la merce schiacciata che ne risulterà annullerà completamente il margine di profitto del tuo progetto. Solo il mese scorso, la mia analisi strutturale ha aiutato 3 marchi a evitare oltre 10.000 dollari di merce da buttare e storni da parte dei rivenditori. Smetti di sprecare il tuo budget di marketing in design fragili e sovraingegnerizzati e lascia che io progetti personalmente il tuo prossimo lancio personalizzato ↗ per garantirti un'estetica straordinaria e una durata eccezionale.
"Spiegazione delle valutazioni ECT: cosa significano per i vostri imballaggi in cartone ondulato", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Gli standard di imballaggio autorevoli spiegano come la valutazione Edge Crush Test (ECT) misuri la resistenza all'impilamento del cartone ondulato e come una diminuzione di questo valore sia correlata a una ridotta integrità strutturale. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore; Supporta: l'affermazione che la riduzione della valutazione ECT indebolisce la scatola. Nota sull'ambito: limitato alle metriche del cartone ondulato. ↩
"Panoramica dei recenti studi presso l'IPST sui bordi del cartone ondulato…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Le guide tecniche di produzione descrivono in dettaglio come si ottengono valori ECT inferiori riducendo il peso base o la densità delle fibre del mezzo di ondulazione. Ruolo della prova: meccanismo causale; tipo di fonte: manuale di produzione; Supporta: l'affermazione che l'abbassamento del grado del materiale riduce la densità delle fibre nel nucleo. Nota di ambito: specificamente applicabile alla costruzione del cartone ondulato. ↩
"Metodi di prova per la compressione dei bordi e delle scatole…", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verifica che lo standard TAPPI T811 sia la metodologia appropriata per valutare la resistenza o la compressione del cartone ondulato in un ambiente di laboratorio. Ruolo della prova: convalida tecnica; tipo di fonte: standard di settore. Supporta: la validità della procedura di prova menzionata. Nota di ambito: focalizzata sull'applicabilità del T811 alla compressione delle scatole. ↩
"Guida alla resistenza delle scatole di cartone ondulato: gradi di ondulazione, valutazioni ECT e spessore della parete…", https://anchorbox.com/corrugated-box-strength/. Confronto tecnico delle capacità portanti tra le valutazioni Edge Crush Test (ECT) 26 e 32 per convalidare l'aumento della resistenza alla compressione. Ruolo della prova: benchmark tecnico; tipo di fonte: scheda tecnica del materiale. Supporta: l'affermazione che l'aggiornamento delle valutazioni ECT ripristina l'integrità strutturale. Nota di ambito: valutazioni standard del cartone ondulato. ↩
"Cartone ondulato e gradi di materiale | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifica dello spessore standard del settore per il cartone ondulato a onda B. Ruolo della prova: specifica tecnica; tipo di fonte: manuale degli standard di settore. Supporti: costanti di spessore del materiale. Nota di ambito: lo spessore può variare leggermente a seconda del produttore. ↩
"Determinazione analitica della rigidità flessionale di un sistema a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Spiegazione ingegneristica dello spostamento del materiale e della necessità di tolleranze di piegatura nei substrati ondulati piegati. Ruolo della prova: principio meccanico; tipo di fonte: libro di testo di ingegneria degli imballaggi. Supporti: requisito per la compensazione del calibro. Nota di ambito: si applica specificamente alle tolleranze di piegatura. ↩
"Guida allo spessore del cartone – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Verifica delle misurazioni con calibro standard per cartone ondulato a E per garantire l'accuratezza tecnica dello spessore del cartone indicato. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: affermazione sullo spessore del materiale. Nota di ambito: il tipico cartone ondulato a E è più sottile, il che suggerisce un substrato specializzato o non standard. ↩
"Progettazione ottimale di imballaggi in cartone ondulato a doppia parete – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Spiegazione tecnica di come il software CAD parametrico regola le dimensioni in base allo spessore del materiale per garantire una piegatura corretta. Ruolo della prova: processo tecnico; tipo di fonte: manuale di ingegneria. Supporta: l'uso del software per risolvere i problemi di assemblaggio. Nota di ambito: si applica specificamente ai substrati ondulati. ↩
"Influenza delle linee di piegatura analogiche e digitali sulle proprietà meccaniche…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verifica di come i calcoli dello spessore del materiale (calibro) vengono utilizzati per compensare la perdita di piega nelle curve a 90 gradi. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale di ingegneria degli imballaggi. Supporta: La necessità di compensazione del calibro nella progettazione 2D. Nota di ambito: Applicabile a materiali in cartone ondulato e rigido. ↩
"Guida alla progettazione strutturale degli imballaggi in carta", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Spiegazione della relazione tra le tolleranze delle fessure e la riduzione degli attriti durante il processo di piegatura. Ruolo della prova: Ottimizzazione del processo; tipo di fonte: Guida alla progettazione industriale. Supporti: Impatto della larghezza della fessura sulla velocità di assemblaggio. Nota di ambito: Specifico per meccanismi di incastro a linguetta e fessura. ↩
"Imballaggi in cartone ondulato con design innovativo per…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Evidenza tecnica di come la modellazione parametrica mantenga i vincoli geometrici per garantire linguette ad incastro quadrate indipendentemente dalle variazioni di dimensione. Ruolo dell'evidenza: Verifica della metodologia; tipo di fonte: documentazione tecnica del software CAD. Supporta: Uso della progettazione parametrica per la precisione. Nota di ambito: Si concentra sulla regolazione automatizzata del layout strutturale. ↩
"La laminazione litografica conferisce ai cartoni del toner un'immagine migliorata", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Documentazione tecnica che spiega le tolleranze di registro e gli spostamenti meccanici che si verificano durante il montaggio di fogli stampati su substrati ondulati. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria del packaging. Supporta: la necessità di margini di abbondanza ampliati nella laminazione litografica. Nota di ambito: specifico per apparecchiature di montaggio automatizzate. ↩
"Comprendere gli imballaggi laminati in litografia e la laminazione monofacciale…", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Verifica del polivinilacetato (PVA) come adesivo standard utilizzato nel processo di laminazione litografica per il montaggio di fogli stampati su cartone ondulato. Ruolo della prova: verifica tecnica; tipo di fonte: manuale dell'industria manifatturiera o degli imballaggi. Supporta: l'accuratezza tecnica delle sostanze chimiche utilizzate nella laminazione. Nota di ambito: specificamente per adesivi a base d'acqua. ↩
"Laminazione litografica", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Definizione di margini di sbiancamento standard del settore per la laminazione litografica al fine di mitigare la deriva meccanica ed evitare la presenza di cartone esposto (bavature) sui bordi. Ruolo della prova: specifica tecnica; tipo di fonte: prestampa o guida alla progettazione del packaging. Supporta: l'affermazione che margini più ampi sono necessari per lo spostamento della laminazione. Nota di ambito: specificamente per astucci master di marca di fascia alta. ↩
"Laminazione litografica", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Una guida autorevole alla progettazione di imballaggi verificherebbe che un margine di 0,5 pollici è un requisito tecnico standard per compensare le variazioni della macchina. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di settore. Supporta: corretto allineamento di stampa. Nota di ambito: specifico per la laminazione di grande formato. ↩
"Cartone microflute litolaminato – MM Group", https://mm.group/packaging/technologies/lamination/. La documentazione tecnica di produzione spiega la variazione meccanica o "deriva" che si verifica durante l'incollaggio dei fogli stampati al cartone ondulato. Ruolo della prova: convalida del processo; tipo di fonte: manuale tecnico. Supporta: il requisito dei margini di sanguinamento. Nota di ambito: si riferisce a linee di produzione automatizzate. ↩
"Colle per cartone ondulato", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Le schede di sicurezza dei materiali e le schede tecniche confermano il ruolo dell'adesivo PVA nel fissare i rivestimenti stampati al cartone di prova nella litografia-laminazione. Ruolo della prova: specifica del materiale; tipo di fonte: scheda tecnica. Supporta: incollaggio strutturale di scatole di marca. Nota di ambito: si concentra sull'incollaggio a base di PVA. ↩
"Effetto della pressione di goffratura sulle proprietà meccaniche e sulla morbidezza…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: Verifica tecnica; tipo di fonte: Guida alla produzione. Supporta: Il processo meccanico di creazione di texture in rilievo nella carta. Nota di ambito: Si applica alla goffratura industriale del cartone. ↩
"Fasi del processo di goffratura e debossing – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: Validazione strutturale; tipo di fonte: Manuale di ingegneria del packaging. Supporta: Il rischio di cedimento del materiale quando la goffratura coincide con le pieghe strutturali. Nota di ambito: Si concentra sulla fatica del materiale nella produzione di massa. ↩
"Goffratura", https://mm.group/packaging/technologies/embossing/. Breve spiegazione degli standard di settore per le zone di esclusione della goffratura negli imballaggi strutturali per prevenire la rottura delle fibre. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: lo spostamento spaziale specifico richiesto per mantenere l'integrità strutturale. Nota di ambito: può variare in base al GSM del substrato. ↩
"L'influenza della tensione delle fibre durante l'avvolgimento dei filamenti su…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Verifica tecnica dell'uso di rivestimenti o strutture a base di polimeri per stabilizzare le fibre di cellulosa in aree di imballaggio ad alto stress. Ruolo della prova: prova tecnica; tipo di fonte: rivista di scienza dei materiali. Supporta: il metodo utilizzato per eliminare le esplosioni strutturali. Nota di ambito: si applica a trattamenti additivi o chimici avanzati. ↩
"Influenza degli ultrasuoni sui risultati della goffratura del cartone", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Documentazione tecnica sulla progettazione di imballaggi strutturali che spiega come lo spostamento delle goffrature lontano dalle pieghe prevenga la rottura delle fibre. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporti: integrità meccanica delle pieghe goffrate. Nota di ambito: specifico per substrati di cartone. ↩
"Matrice metallica vs. matrice plastica – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Standard di settore per gli utensili di fustellatura che descrivono l'uso di matrici polimeriche per regolare la tensione del materiale. Ruolo di prova: specifica tecnica; tipo di fonte: guida alla produzione. Supporta: controllo della tensione di fustellatura. Nota di ambito: si applica alla produzione di imballaggi ad alto volume. ↩
"I pilastri della forza: garantire l'integrità strutturale nel tuo…", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Linee guida di progettazione professionali che descrivono in dettaglio l'implementazione di zone di esclusione in CAD per separare gli elementi estetici dalle strutture portanti. Ruolo della prova: verifica delle migliori pratiche; tipo di fonte: manuale di progettazione. Supporti: isolamento delle sollecitazioni estetiche. Nota di ambito: focalizzato sugli ambienti di produzione automatizzati. ↩



