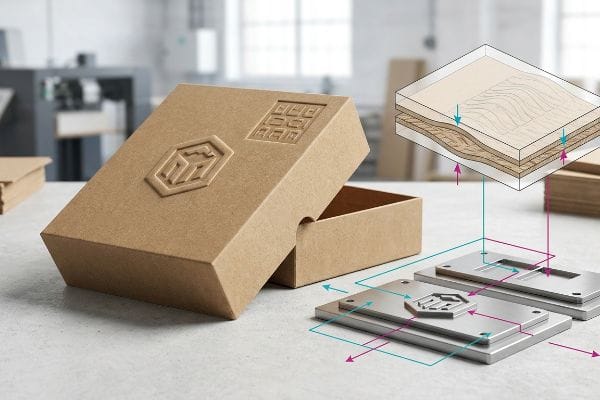
PAS: Le texture degli imballaggi appaiono fenomenali su un monitor, ma non comprendere i limiti fisici delle fibre di carta può compromettere rapidamente l'integrità strutturale del tuo espositore per la vendita al dettaglio.
Le fasi del processo di goffratura e debossing prevedono la creazione di stampi metallici personalizzati, maschio e femmina, l'applicazione di una pressione calibrata sul cartone grezzo e la modifica permanente delle fibre di cellulosa. La goffratura solleva il materiale verso l'esterno creando un effetto 3D, mentre la debossing comprime il substrato verso l'interno per densificare le scanalature strutturali.
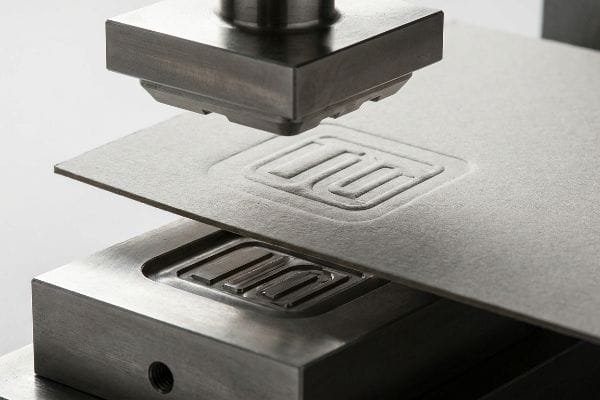
Conoscere le definizioni teoriche è una cosa, ma tradurre quella lussuosa sensazione tattile su un supporto di prova resistente senza schiacciare la tavola richiede una rigorosa disciplina meccanica.
Che cos'è il processo di goffratura e debossing?
Molti team di marketing considerano queste due finiture premium come scelte estetiche intercambiabili, ignorando l'enorme differenza nel modo in cui manipolano i materiali di imballaggio.
Un processo di goffratura e incavo rimodella meccanicamente le fibre di carta utilizzando matrici metalliche corrispondenti. La goffratura allunga energicamente il cartone esterno verso l'esterno per creare una punta in rilievo, mentre l'incavo spinge la matrice verso il basso nel materiale, densificando fisicamente le ondulature interne in un blocco solido e compresso.
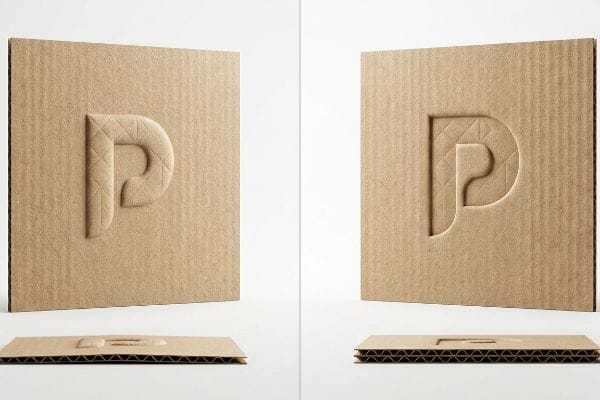
La differenza visiva è evidente, ma è l'impatto fisico sul pannello strutturale che determina il successo o il fallimento delle campagne promozionali.
Il costo fisico del packaging tattile
I designer junior spesso aggiungono indiscriminatamente texture tattili ai modelli di packaging standard. Presuppongono che la creazione di un effetto tridimensionale su uno schermo di computer si traduca senza problemi in un cartone ondulato rigido senza comprometterne la resistenza originale al carico1.
Noto questo errore specifico quando un cliente richiede una massiccia goffratura verso l'esterno proprio sul bordo anteriore di un vassoio PDQ (Product Display Quarter) per la vendita al dettaglio. La matrice metallica allunga violentemente il rivestimento di carta superiore verso l'esterno per creare quella sporgenza estetica, assottigliando le fibre grezze fino al loro punto di rottura. Una volta ho visto un commesso di un negozio rifornire pesanti flaconi di shampoo su uno di questi vassoi, presumibilmente di alta qualità; il bordo assottigliato e goffrato si è immediatamente piegato sotto il peso, lacerandosi con un forte rumore che ha rovinato la presentazione del marchio. Per risolvere questo problema, inverto sempre la direzione dello stampo per una goffratura verso l'interno sui pannelli strutturali primari. Spingendo la matrice verso il basso, comprimiamo le scanalature interne in un blocco solido , preservando l'integrità strutturale del 32ECT (Edge Crush Test) e offrendo al contempo una texture di lusso che resiste a rifornimenti aggressivi.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Pannelli portanti in rilievo | Passare a una goffratura interna | Previene lo scoppio delle labbra sotto pressione4 |
| Ignorare i limiti di allungamento delle fibre | Comprimere le scanalature interne | Mantiene la classificazione ECT originale5 |
| Indebolimento della parte anteriore del vassoio | Densificare il materiale nelle zone di impatto6 | Elimina le antiestetiche riparazioni con nastro adesivo |
Non consento mai l'allungamento verso l'esterno nelle zone strutturali primarie. La densificazione del pannello tramite goffratura offre ai clienti un'interazione tattile di alta qualità senza sacrificare la resistenza alla compressione necessaria per le merci pesanti.
🛠️ La scrivania di Harvey: i tuoi elementi tattili 3D stanno compromettendo segretamente la capacità di carico del tuo espositore? 👉 Richiedi un'analisi strutturale gratuita ↗ — Accesso diretto alla mia scrivania. Niente spam commerciale automatico, promesso.
Quali sono le quattro fasi principali dei tipici processi di goffratura a caldo?
Il passaggio dall'inchiostro piatto alla lamina riscaldata e tattile richiede una precisa sincronizzazione meccanica in fase di produzione per evitare che il cartone si asciughi completamente.
Le quattro fasi principali dei tipici processi di goffratura a caldo sono: la progettazione del layout della matrice, il riscaldamento degli utensili metallici corrispondenti, l'alimentazione del cartone ondulato e l'applicazione di una pressione calibrata sul substrato. Questa sequenza precisa tende le fibre di carta, fondendo in modo permanente una pellicola decorativa sulla superficie.
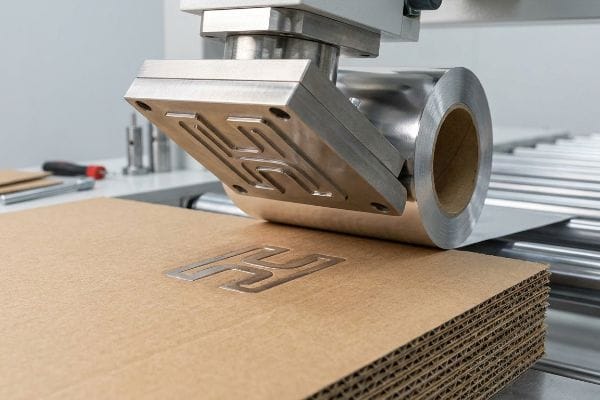
Eseguire questi quattro passaggi singolarmente è semplice, ma combinarli con un espositore per punti vendita robusto introduce un notevole attrito fisico.
Sincronizzazione del calore e dell'integrità strutturale
Le tipografie commerciali standard spesso eseguono questi quattro passaggi di stampa a caldo in modo impeccabile su astucci pieghevoli sottili e piatti. Presuppongono erroneamente che lo stesso calore intenso, la stessa pressione e la stessa tempistica di stampa7 possano essere applicati direttamente a espositori in cartone ondulato.
Ecco la dura realtà che gli acquirenti spesso si trovano ad affrontare quando aggiornano la loro grafica. Quando si imprime una matrice maschio-femmina riscaldata su un cartone ondulato spesso e poroso, si introduce contemporaneamente un intenso stress termico e fisico⁸.Un cliente ci ha inviato una grafica piatta con una pesante goffratura a caldo direttamente su una piega a 90 gradi. Durante la nostra revisione in prestampa, ho capito subito che applicare un calore estremo e tendere le fibre direttamente su una cerniera avrebbe seccato eccessivamente la carta. Una volta piegato, il cartone emetteva un suono secco e secco di scricchiolio, esponendo completamente le ondulature marroni sottostanti. Se la vostra fabbrica non sposta matematicamente queste zone di impressione riscaldate lontano dalle pieghe funzionali⁹,la vostra campagna di stampa a caldo di alta qualità apparirà come un pasticcio frammentato prima ancora di arrivare sugli scaffali dei negozi.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Riscaldamento in prossimità delle pieghe | Spostare la zona di impatto di 0,5 pollici (12,7 mm)10 | Previene la formazione di crepe visibili sui bordi |
| Trattare il cartone ondulato come il cartone | Minore pressione di percussione sui flauti11 | Mantiene intatta la tavola strutturale |
| Allungamento delle fibre di carta asciutta | Progettare un margine di sicurezza piatto | Garantisce un assemblaggio di co-packing senza intoppi |
Considero gli stampi a caldo come un rischio strutturale, non solo come un miglioramento estetico. Mantenendo le sollecitazioni termiche lontane dalle linee di piegatura meccaniche, i vostri espositori superano la linea di assemblaggio senza alcun difetto visivo.
🛠️ La scrivania di Harvey: Ti stai chiedendo se la tua stampa a caldo è troppo vicina a una linea di piega critica? 👉 Controlla gli spazi ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Qual è il processo di goffratura?
Comprendere la realtà meccanica di questo processo è fondamentale prima di approvare qualsiasi budget per imballaggi di fascia alta destinati alla vendita al dettaglio.
Il processo di goffratura rimodella le materie prime per imballaggi pressandole tra una matrice maschio in rilievo e una matrice femmina incassata. Questa intensa azione meccanica costringe le fibre di cellulosa ad allungarsi nella cavità vuota, creando un profilo tattile tridimensionale permanente sulla superficie dell'espositore.
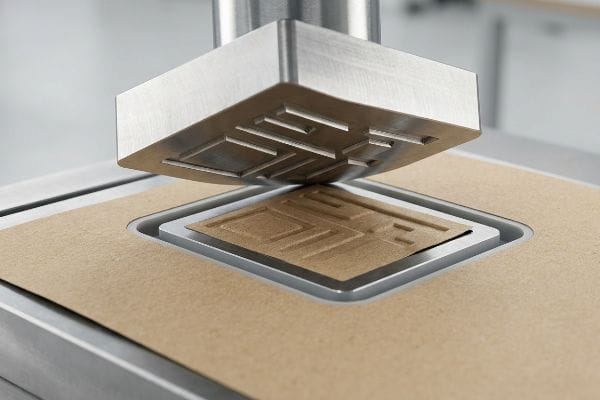
Sebbene il meccanismo di base sembri semplice, controllare la reazione della carta sotto una pressione così intensa rappresenta la vera sfida produttiva.
Controllo dell'allungamento delle fibre durante lo sciopero
I principianti in genere considerano questa operazione meccanica semplicemente come imprimere una forma su un pezzo di carta. Trascurano la realtà microscopica che ogni logo o texture in rilievo allunga e tira fisicamente le fibre di cellulosa circostanti,allontanandole dal loro stato naturale e piatto.
Immaginate il supporto di carta come un elastico teso: ha un'elasticità limitata prima di rompersi violentemente. Nella mia fabbrica, vedo spesso linee di fustellatura piatte dove un denso insieme di testo testurizzato è compresso strettamente. Quando la pesante pressa d'acciaio colpisce quella specifica area, la tensione localizzata diventa eccessiva. Una volta ho sentito la rigida resistenza di un cartone kraft vergine quando una fustella mal progettata lo ha colpito, causando istantaneamente microfratture nello strato di inchiostro13 perché le fibre non avevano punti di appoggio. Per evitare ciò, impongo l'uso di canali in matrice polimerica specializzati attorno alla zona di impatto14.Questi agiscono come un ammortizzatore microscopico, controllando dinamicamente la tensione della carta e consentendo alle fibre di allungarsi uniformemente senza frantumare la grafica stampata.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Comprimere insieme testo 3D | Elementi spaziali per consentire l'allungamento | Previene le microfratture dello strato di inchiostro |
| Ignorando l'elasticità della carta | Utilizzare una matrice polimerica specializzata | Mantiene una qualità grafica nitida |
| Colpi meccanici incontrollati | Ammortizzare la pressione dello stampo | Evita il rifiuto immediato da parte del rivenditore |
Mi rifiuto di lasciare che una tensione meccanica incontrollata rovini una tiratura di stampa di alta qualità. L'implementazione di canali polimerici specializzati durante il processo di stampa garantisce che la grafica in rilievo rimanga nitida, impeccabile e completamente immune a strappi superficiali.
🛠️ Harvey's Desk: Le tue precedenti confezioni con stampa a rilievo presentavano inchiostro screpolato o loghi deformati? 👉 Richiedi una revisione Strike Zone ↗ — Nessun modulo che genera infinite chiamate di vendita. Solo puro valore.
Come realizzare una goffratura per principianti?
Per i designer alle prime armi, realizzare una finitura tattile senza distruggere la confezione originale richiede una rigorosa disciplina matematica.
Per iniziare con la goffratura, soprattutto per i principianti, è necessario definire matematicamente una zona di esclusione sulla fustella, mantenendo tutte le texture tridimensionali profonde lontane dalle pieghe strutturali. Iniziate consultando il vostro ingegnere di produzione per allineare la vostra visione estetica ai limiti di allungamento fisico delle fibre della carta ondulata.
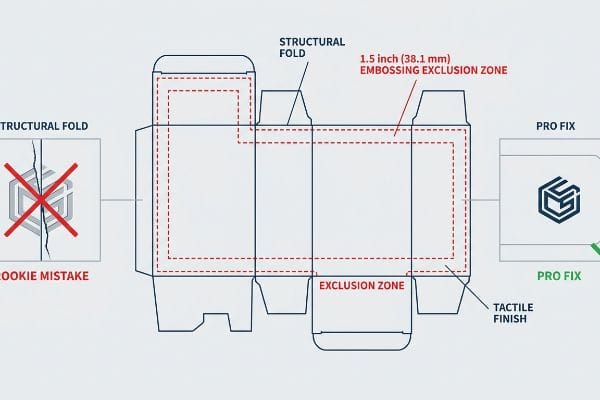
Ma conoscere la teoria della progettazione non basta quando i macchinari pesanti si mettono in funzione e le dinamiche della catena di approvvigionamento prendono il sopravvento.
Perché la goffratura standard fallisce in fabbrica
Un'ipotesi apparentemente ragionevole che i nuovi designer fanno è che un logo con una texture possa essere posizionato esattamente dove risulta esteticamente migliore, spesso centrandolo proprio in corrispondenza di una piega pronunciata. Presuppongono che la fabbrica possa piegare magicamente la texture modificata senza danneggiare la struttura del cartone circostante15.
Nel mio stabilimento, assisto regolarmente alle conseguenze catastrofiche di questo lavoro teorico svolto a tavolino. Un marchio richiede una pesante goffratura 3D proprio su una piega portante di un cartone principale. Quando misuro l'integrità strutturale con un test di compressione dei bordi TAPPI T811, i dati sono impietosi. Poiché la profonda testurizzazione ha già allungato e stressato al massimo le fibre di carta, piegare quell'angolo specifico provoca la rottura dell'intero cartone. La capacità di carico dinamico del cartone crolla del 42,5% e il forte rumore dello strappo riecheggia sulla linea di confezionamento. Immediatamente, durante la fase di prestampa, impongo una "Zona di Esclusione della Goffratura". Spostando matematicamente tutte le texture profonde di esattamente 38,1 mm (1,5 pollici) da qualsiasi piega strutturale primaria, elimino completamente la zona di doppia sollecitazione. Questa micro-regolazione preserva gli angoli 32ECT, consentendo ai clienti di risparmiare circa il 30% dei tempi di assemblaggio manuale e garantendo che il pallet resista al trasporto di merci pesanti.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Posizionare la trama su una piega | Applicare una zona di esclusione di 1,5 pollici (38,1 mm)16 | Garantisce una resistenza alla compressione angolare paria 17 |
| Esaurire le fibre di carta | Spostare il design lontano dalle pieghe | Elimina le esplosioni delle linee di confezionamento |
| Ignorando la valutazione ECT18 | Separare le zone estetiche da quelle strutturali | Sopravvive a carichi pesanti a doppio strato |
Prevengo le rotture strutturali prima ancora che raggiungano il tavolo da taglio. Isolando gli elementi tattili più pesanti dagli angoli portanti, garantisco che il vostro imballaggio mantenga la massima resistenza dinamica.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Quando si esegue la goffratura direttamente sopra una piega portante, le fibre di carta esauste si romperanno violentemente sotto il peso del pallet, provocando un immediato rifiuto da parte dei grandi rivenditori. Questo rigoroso protocollo di zona di esclusione è esattamente la specifica che i miei 10 migliori clienti del settore retail utilizzano per garantire zero rifiuti di stampa. Smetti di rischiare con i limiti di tensione delle fibre e lascia che io esegua personalmente la tua grafica di packaging con il mio Audit Fustella Gratuito ↗ per eliminare errori strutturali fatali prima dell'inizio della produzione di massa.
"Indagine sull'effetto delle perforazioni sulla capacità portante...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Uno studio di scienza dei materiali o di ingegneria strutturale descriverebbe in dettaglio come la rottura dell'allineamento verticale delle ondulature mediante pressatura meccanica riduca la resistenza alla compressione del cartone]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di scienza dei materiali. Supporta: la premessa che le finiture tattili degradano la capacità portante strutturale. Nota di ambito: applicabile specificamente ai materiali ondulati. ↩
"Effetto della pressione di goffratura sulle proprietà meccaniche e di morbidezza…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Testi autorevoli sull'ingegneria della carta descrivono come lo stiramento meccanico durante la goffratura assottigli il cartone di rivestimento, il che può ridurre la resistenza allo scoppio e aumentare la suscettibilità allo strappo]. Ruolo della prova: convalida tecnica; tipo di fonte: libro di testo di scienza dei materiali. Supporta: l'affermazione che la goffratura indebolisce il materiale. Nota di ambito: focus sul cartone di rivestimento a base di cellulosa. ↩
"Stima della resistenza alla compressione delle scatole di cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Le guide di ingegneria degli imballaggi spiegano che la debossing comprime le scanalature piene d'aria del cartone ondulato, risultando in una regione di materiale più densa e rigida]. Ruolo della prova: convalida tecnica; tipo di fonte: manuale dell'industria degli imballaggi. Supporta: l'affermazione che la debossing aumenta la densità locale. Nota di ambito: specifico per il cartone ondulato. ↩
"Goffratura vs. Debossing: conoscere la differenza e quale è migliore?", https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [La letteratura sull'ingegneria degli imballaggi spiega come la debossing interna elimini il bordo sporgente creato dalla goffratura, che altrimenti funge da punto di rottura sotto carichi di compressione]. Ruolo della prova: validazione meccanica; tipo di fonte: manuale di ingegneria. Supporta: il vantaggio strutturale della debossing per i pannelli portanti. Nota di ambito: si applica agli imballaggi rigidi e semirigidi. ↩
"Metodi di prova ed effetti dell'instabilità inter-onde – BioResources", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Un manuale tecnico sugli standard per gli imballaggi in cartone ondulato verificherebbe come la gestione dell'allungamento delle fibre e della compressione delle ondulazioni preserva la valutazione dell'Edge Crush Test (ECT)]. Ruolo della prova: verifica tecnica; tipo di fonte: standard industriale. Supporta: l'integrità strutturale delle ondulazioni compresse. Nota di ambito: specifico per i materiali in cartone ondulato. ↩
"La conversione e i suoi effetti sulle proprietà di barriera degli imballaggi rivestiti…", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [La ricerca sulla scienza dei materiali conferma che l'aumento della densità del materiale nelle aree soggette a forti sollecitazioni migliora la resistenza agli urti e la durata della struttura dell'imballaggio]. Ruolo della prova: prova scientifica sui materiali; tipo di fonte: rivista peer-reviewed. Supporta: l'efficacia della densificazione del materiale nella prevenzione dei danni. Nota di ambito: scienza generale dei materiali per imballaggi. ↩
"Cos'è la stampa a caldo e come funziona? – WeCustomBoxes", https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [I manuali di stampa industriale specificano che la conduttività termica e i requisiti di compressione del cartone ondulato spesso differiscono significativamente da quelli del cartoncino sottile, richiedendo impostazioni di calore e pressione regolate]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di stampa industriale. Supporta: l'affermazione che i parametri per i cartoni sottili non sono direttamente trasferibili ai materiali ondulati. Nota di ambito: focalizzato sulle impostazioni meccaniche specifiche del substrato]. ↩
"Modellazione dei materiali di pellicole in PMMA per il processo di stampa a caldo – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [La documentazione tecnica sulla scienza dei materiali spiega come il calore e la pressione simultanei durante la stampa a caldo causino una deformazione strutturale nei substrati porosi]. Ruolo della prova: meccanismo tecnico; tipo di fonte: articolo scientifico sui materiali. Supporta: l'impatto fisico del processo di stampa a caldo. Nota di ambito: focus sul cartone poroso. ↩
"Stampa a caldo e goffratura – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [Gli standard di produzione degli imballaggi raccomandano specifici offset tra le matrici di goffratura e le linee di cordonatura per evitare la rottura e la fessurazione delle fibre]. Ruolo della prova: migliore prassi del settore; tipo di fonte: manuale di produzione di stampa. Supporta: la necessità di una regolazione matematica delle zone di stampa. Nota di ambito: applicabile al cartone ondulato pesante. ↩
"Influenza delle linee di piegatura analogiche e digitali sulle proprietà meccaniche... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Gli standard tecnici di produzione per la stampa a caldo specificano precise distanze di offset dalle linee di piegatura per prevenire l'affaticamento del materiale e la fessurazione dei bordi]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria industriale. Supporti: distanza ottimale per evitare fessurazioni. Nota di ambito: specifico per substrati di cartone. ↩
"Guida alla comprensione delle ondulazioni nelle scatole di cartone ondulato – Gentlever", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Le linee guida di ingegneria degli imballaggi indicano che la riduzione della forza di compressione sulle ondulazioni del cartone ondulato previene il collasso del mezzo strutturale interno durante la termoformatura]. Ruolo della prova: requisito tecnico; tipo di fonte: libro di testo di scienza degli imballaggi. Supporta: regolazioni della pressione per materiali ondulati. Nota di ambito: si applica alle costruzioni di cartone ondulato. ↩
"Allineamento delle fibre mediante stiramento meccanico ed essiccazione confinata in…", https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Una fonte autorevole sulla fisica della carta o sulla tecnologia di stampa descriverebbe come le fibre di cellulosa subiscono deformazione plastica e stiramento per creare profili 3D]. Ruolo della prova: Verifica tecnica; tipo di fonte: Rivista di scienza dei materiali o manuale industriale. Supporta: La realtà meccanica dello spostamento delle fibre durante la goffratura. Nota di ambito: Specificamente applicabile ai substrati di imballaggio a base di cellulosa. ↩
"Come ricaricare il tampone di inchiostro per goffratura ad asciugatura ultra lenta - YouTube", https://www.youtube.com/watch?v=aoGlPBdKeN8. [Uno studio di scienza dei materiali sulla deformazione del substrato confermerebbe che l'eccessiva tensione delle fibre durante la goffratura causa il cedimento dello strato di inchiostro]. Ruolo della prova: convalida tecnica; tipo di fonte: rivista di scienza dei materiali. Supporta: causa della fessurazione dell'inchiostro. Nota di ambito: applicabile alla goffratura meccanica ad alta pressione. ↩
"Ammortizzatori polimerici realizzati con produzione additiva per il settore automobilistico…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [La documentazione di ingegneria industriale sulla progettazione dello stampo verificherebbe l'applicazione di canali di scarico della tensione a base di polimeri per gestire la tensione della carta]. Ruolo della prova: verifica del processo; tipo di fonte: manuale di ingegneria industriale. Supporta: metodi di controllo della tensione. Nota sull'ambito: può fare riferimento a utensili avanzati o proprietari. ↩
"Specificare eccessivamente il cartone ondulato può danneggiare i prodotti – LinkedIn", https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Gli standard di settore per gli imballaggi in cartone ondulato spiegano che la goffratura interrompe l'orientamento e l'elasticità delle fibre, causando cedimenti strutturali o crepe durante la piegatura]. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il rischio fisico della goffratura attraverso le pieghe. Nota di ambito: applicabile al cartone ondulato per impieghi gravosi. ↩
"Stili di scatole di base | Packaging Corporation of America", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Gli standard di ingegneria del settore per gli imballaggi in cartone ondulato specificano le distanze minime tra le texture in rilievo e le linee di piega per prevenire il cedimento del materiale]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporti: distanza raccomandata per le zone in rilievo. Nota sull'ambito: può variare in base al GSM del materiale. ↩
"Effetti dell'umidità relativa sulla resistenza alla compressione di...", https://open.clemson.edu/all_theses/3225/. [Test meccanici su cartone ondulato dimostrano che la goffratura nelle aree angolari soggette a forti sollecitazioni riduce la capacità portante verticale della scatola]. Ruolo della prova: convalida causa-effetto; tipo di fonte: studio ingegneristico. Supporta: beneficio strutturale delle zone di esclusione. Nota di ambito: specifico per la pressione di impilamento verticale. ↩
"Scatole in cartone ondulato – Test di schiacciamento dei bordi (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Il test di schiacciamento dei bordi (ECT) è la metrica standard del settore utilizzata per determinare la resistenza all'impilamento e l'integrità strutturale dei contenitori di spedizione in cartone ondulato]. Ruolo della prova: definizione della metrica; tipo di fonte: standard ASTM/ISO. Supporta: importanza della zonizzazione strutturale. Nota di ambito: si applica principalmente al cartone ondulato. ↩