State lanciando un prodotto per la vendita al dettaglio e le scatole di spedizione standard non sono sufficienti. Per attirare l'attenzione sugli scaffali affollati, avete bisogno di forme personalizzate e di una progettazione strutturale precisa.
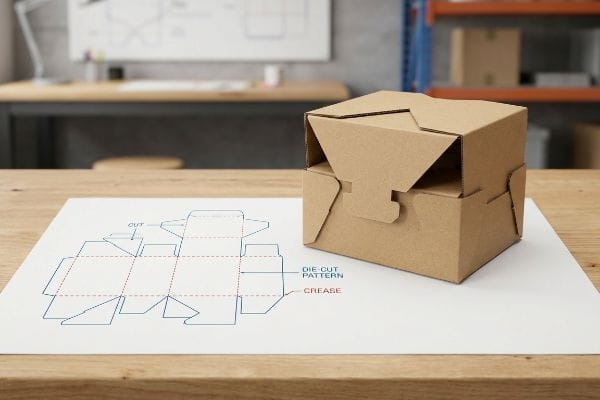
Le scatole di imballaggio fustellate sono contenitori in cartone ondulato o cartaceo progettati su misura e realizzati utilizzando una fustella in acciaio o una tavola CNC digitale per stampare forme, linguette e meccanismi di chiusura specifici. Questo processo di taglio di precisione garantisce un assemblaggio impeccabile, integrità strutturale e un merchandising visivo unico per gli ambienti di vendita al dettaglio competitivi.
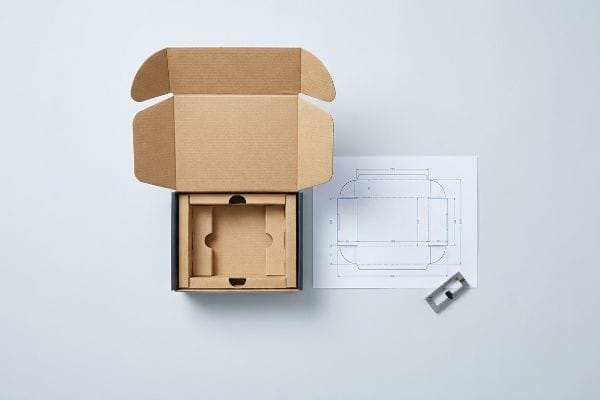
Ma progettare una forma personalizzata sullo schermo è completamente diverso dal produrla in serie per farla resistere alle dure condizioni di un magazzino.
Che cosa significa "confezione fustellata"?
Il termine suona industriale, ma si riferisce semplicemente al processo preciso di trasformazione di una lastra piatta di materia prima in una struttura di vendita al dettaglio tridimensionale e funzionale.
Il confezionamento fustellato si basa su un processo di produzione specializzato in cui lame d'acciaio affilate o frese digitali tagliano il cartone per creare contorni strutturali precisi. Questa tecnica consente di realizzare linguette pieghevoli complesse, finestre personalizzate e pannelli ad incastro che le normali scatole a fessura non possono replicare in fabbrica.
Sembra abbastanza semplice, ma è proprio nel passaggio tra grafica digitale e lame d'acciaio fisiche che la maggior parte delle campagne deraglia silenziosamente.
Il linguaggio invisibile degli strumenti CAD (Computer-Aided Design)
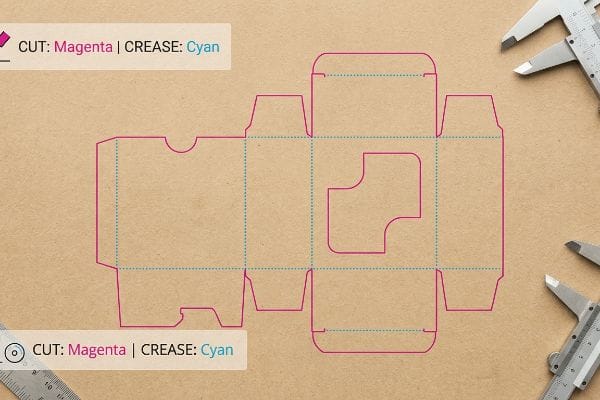
Anche i designer più esperti spesso trascurano il punto cieco della traduzione meccanica. Presentano layout strutturali impeccabili utilizzando linee nere standard CMYK (ciano, magenta, giallo, nero) per indicare dove il display deve essere tagliato o piegato. Presuppongono che i macchinari automatizzati della fabbrica comprendano intuitivamente la loro grafica ed eseguano i tagli fisici alla perfezione.
Vedo questa trappola ogni settimana quando i file con fustelle piatte arrivano alla mia coda di prestampa. La realtà è che le macchine CNC (Computer Numerical Control) e le macchine laser per la fustellatura non sono in grado di leggere i colori visivi; si attivano solo quando rilevano tratti di colore spot assoluti².Quando un designer invia un file con contorni neri standard, il software della macchina fonde quelle linee con il livello grafico. Una volta ho visto una stampante enorme produrre un'intera serie di schede stampate in modo impeccabile, con bordi neri visibili ma senza tagli fisici, creando un enorme collo di bottiglia logistico. Per risolvere questo problema, impongo un rigoroso protocollo di mappatura dei colori in cui i percorsi di taglio sono assegnati al 100% al Magenta³e le pieghe al 100% al Ciano. Questa micro-regolazione previene il blocco completo della macchina, facendo risparmiare tempo ai clienti e garantendo che le sezioni fisiche della scheda si separino con uno strappo netto e soddisfacente.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo del nero CMYK per le linee di taglio | Assegnazione di colori spot assoluti4 | Previene il 100% dei guasti di taglio della macchina |
| Fusione tra opera d'arte e struttura | Isolamento dei percorsi di taglio in CAD5 | Consente di risparmiare ore di ritardo nella prestampa |
| Ignorando lo spessore della lama | Aggiunta di micro-tolleranze per i tagli6 | Garantisce il bloccaggio fluido delle schede |
Mi rifiuto di ipotizzare cosa un progettista intendesse tagliare. Definendo i colori spot meccanici prima ancora che la tavola arrivi sul tavolo da taglio, garantisco che il progetto strutturale si traduca in modo impeccabile nella realtà fisica.
🛠️ La scrivania di Harvey: Non sei sicuro che i livelli della tua grafica comunichino correttamente con le lame di taglio? 👉 Richiedi un'analisi gratuita della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
La fustellatura è più costosa?
La personalizzazione solitamente comporta un costo aggiuntivo, e gli imballaggi strutturali non fanno eccezione. Tuttavia, comprendere esattamente per cosa si sta pagando cambia il modo in cui si misura il reale ritorno sull'investimento.
Sì. Gli imballaggi fustellati comportano costi iniziali più elevati a causa della progettazione strutturale personalizzata e delle spese per gli stampi. Tuttavia, questo investimento iniziale riduce drasticamente la manodopera nelle fasi successive, eliminando l'uso di nastro adesivo e accelerando i tempi di assemblaggio manuale, risultando spesso più conveniente per i lanci al dettaglio su larga scala.
Il vero rischio finanziario non è il costo iniziale dell'attrezzatura, bensì ciò che accade all'attrezzatura dopo la prima produzione.
Il costo nascosto delle tavole portautensili deteriorate
I team addetti agli acquisti generalmente accettano il costo iniziale di installazione di uno stampo strutturale, presumendo che questo acquisto una tantum garantisca un bene permanente e indistruttibile. Pianificano i loro budget partendo dal presupposto che questo stesso strumento verrà riutilizzato perfettamente per anni di ordini stagionali.
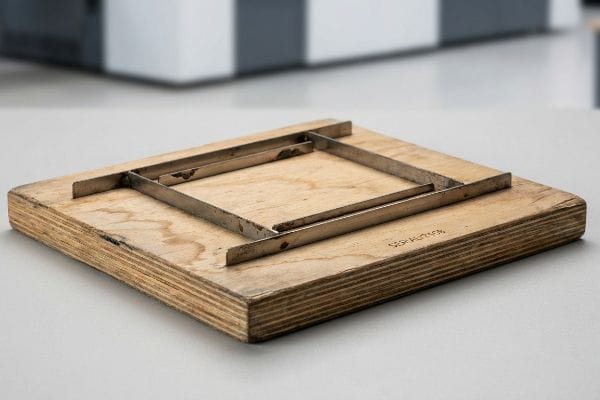
Questa ipotesi ignora la realtà materiale di una fustella standard in acciaio7, composta da lame metalliche incorporate in una base di compensato grezzo. Nel mio stabilimento, osservo regolarmente come il legno poroso assorba l'umidità ambientale della fabbrica nel corso di alcuni mesi, deformando fisicamente la base e arrugginendo le lame8.Se provo a riutilizzare quella base danneggiata per il vostro riordino, le lame disallineate strappano il foglio superiore stampato invece di tagliarlo in modo netto, generando una polvere ondulata che rovina la finitura dell'inchiostro e crea un attrito eccessivo durante l'assemblaggio. Per proteggere il valore del vostro marchio, applico un protocollo rigoroso che prevede la marcatura laser di una fustella completamente nuova per ogni singolo lotto di produzione. Questo elimina completamente i bordi frastagliati e i problemi di assemblaggio, evitandovi in definitiva costosi resi dovuti a un'integrità strutturale compromessa.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Riutilizzo di vecchi stampi in legno deformati | Bruciare nuovi dadi per ogni ciclo | Garantisce bordi affilati come rasoi9 |
| Conservazione degli stampi in zone umide | Palco a temperatura controllata | Previene la formazione di ruggine sulle lame metalliche10 |
| Alla ricerca della tariffa più bassa per gli utensili | Investire in acciaio di alta qualità11 | Impedisce alle linguette di chiusura di strapparsi |
Non rischierei mai un lancio di vendita al dettaglio di prodotti ad alto impatto ambientale utilizzando legno economico e deformato dall'umidità. Solo la fusione di utensili nuovi per ogni lotto può garantire un'assoluta uniformità strutturale.
🛠️ Harvey's Desk: I vostri riordini stagionali presentano improvvisamente linguette strappate e un montaggio disordinato? 👉 Richiedi una revisione degli stampi ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Perché si chiama fustellatura?
La terminologia risale agli albori della produzione di massa, ma i principi fisici del processo rimangono esattamente gli stessi ancora oggi, in tutte le linee di confezionamento ad alta velocità.
Si chiama fustellatura perché il processo utilizza uno strumento fisico, noto come "fustella", per imprimere le forme. Proprio come un tagliabiscotti per impieghi gravosi, questa lama metallica personalizzata viene premuta con forza direttamente su supporti di cartone per ritagliare sagome strutturali precise.
Sebbene tagliare la forma esterna sia semplice, controllare come la carta si piega internamente rappresenta una sfida ingegneristica completamente diversa.
La fisica della profilatura della matrice di piega
I designer in genere presumono che tracciare una semplice linea di piega sul loro modello digitale produca automaticamente una piega perfetta a 90 gradi. Trattano il cartone ondulato spesso come la normale carta da stampante, aspettandosi che si pieghi senza sforzo e senza opporre alcuna resistenza meccanica.
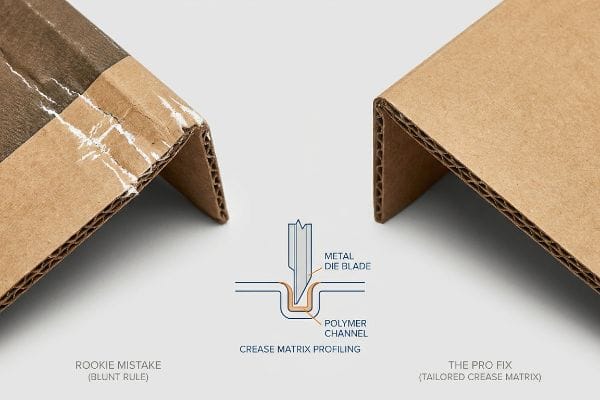
Osservo questa teoria crollare quando una massiccia pressa industriale imprime una rullatrice d'acciaio smussata su un cartone kraft vergine 32ECT di grosso spessore. L'impatto violento fa piegare le scanalature interne con forza, creando un forte schiocco mentre le fibre di carta esterne si allungano oltre il loro limite e incrinano la grafica laminata. Per prevenire queste antiestetiche crepe bianche sulla linea di piega, ho creato dei canali in matrice polimerica specializzata sotto la piastra di taglio, che fungono da incudine. Questo controlla con precisione l'allungamento delle fibre durante l'impatto, eliminando completamente le crepe litografiche grazie all'imposizione di una rigorosa micro-tolleranza di 0,04 pollici (1 mm) sulla piega¹².Questa micro-regolazione previene difetti visivi e velocizza la linea di confezionamento di circa il 20%¹³ poiché gli addetti non devono più lottare con cordoni rigidi e intatti.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Affidarsi a colpi di mazza | Utilizzando una matrice di piega personalizzata14 | Elimina le antiestetiche crepe grafiche |
| Ignorando la direzione delle fibre della carta | Allineare le pieghe con il flauto15 | Garantisce pieghe perfettamente quadrate |
| Costringere una tavola spessa a piegarsi | Pre-schiacciando le linee di punteggio16 | Velocizza l'assemblaggio manuale |
Mi rifiuto di lasciare che la pressione eccessiva della macchina rovini la grafica di alta qualità del tuo packaging. Grazie a una progettazione accurata della tensione di ogni singola piega, garantisco che la tua confezione appaia impeccabile dalla fabbrica fino al punto vendita.
🛠️ Harvey's Desk: Le tue attuali scatole espositive presentano antiestetiche crepe bianche lungo le principali giunture? 👉 Richiedi il tuo test di resistenza strutturale ↗ — Nessun modulo che genera infinite chiamate di vendita. Solo puro valore.
Quali sono i diversi tipi di scatole fustellate?
Dalle semplici buste per spedizioni ai complessi vassoi modulari, le possibilità geometriche sono infinite quando ci si allontana dalle tradizionali scatole di cartone rettangolari.
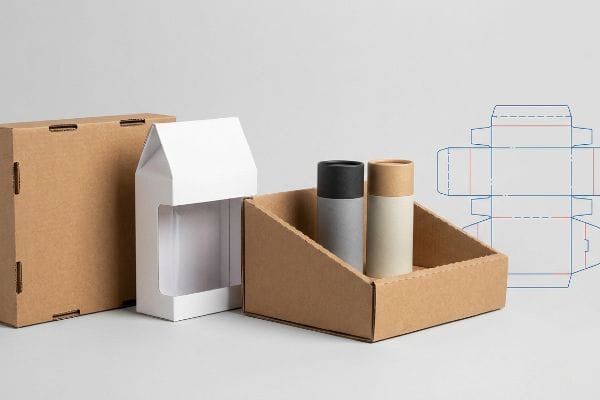
Le diverse tipologie di scatole fustellate includono scatole per spedizioni, astucci pieghevoli, vassoi da scaffale pronti per l'esposizione e contenitori a mezza fessura. Questi vari formati strutturali utilizzano linguette ad incastro precise, finestre personalizzate e bordi di contenimento angolati per fissare perfettamente la merce, massimizzando al contempo la visibilità del marchio sugli scaffali affollati dei negozi.
Ma conoscere la teoria non basta quando le macchine entrano in funzione e un peso enorme si accumula su queste forme personalizzate.
Perché le modifiche standard HSC falliscono in fabbrica
Spesso i team addetti agli acquisti tentano di creare contenitori per la vendita al dettaglio aperti in modo semplice, tagliando le alette superiori di un RSC17 (Regular Slotted Container) standard. Presuppongono che il risparmio sui costi delle materie prime ottenuto con questa modifica dell'HSC (Half Slotted Container) produrrà un vassoio espositivo perfettamente funzionale ed economico.
Nel mio stabilimento, osservo regolarmente come questa scorciatoia provochi cedimenti strutturali devastanti durante i test di carico pre-produzione. Rimuovendo le alette superiori continue, si elimina completamente la chiusura superiore a 360 gradi, compromettendo la capacità della scatola di distribuire la pressione dinamica del carico superiore lungo le sue pareti verticali. Eseguo questo test utilizzando un test di schiacciamento dei bordi TAPPI T811¹⁸egli angoli non supportati di una scatola HSC a parete singola standard si incurvano visibilmente verso l'esterno e si piegano sotto un peso di soli 85 kg (187,5 libbre)¹⁹. Per risolvere il problema, riallineo matematicamente la venatura del cartone perfettamente verticale e aggiorno l'anima con un profilo a doppia parete specificamente per compensare la mancanza di tensione superiore. Grazie a questa modifica del materiale, ripristino completamente la resistenza alla compressione, prevenendo lo schiacciamento catastrofico del livello inferiore che altrimenti causerebbe ingenti resi da parte dei rivenditori e costosi reimballaggi manuali.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Ritagliare le alette dalle scatole standard | Riprogettazione del carico verticale | Previene lo schiacciamento del livello inferiore20 |
| Ignorando la perdita di tensione della palpebra superiore | Aggiornamento a nucleo a doppia parete21 | Resiste all'impilamento di pallet pesanti |
| Utilizzando la venatura orizzontale | Forzatura di flauto strettamente verticale | Massimizza la resistenza alla frantumazione dei bordi22 |
Non posso permettere che spediate merce pesante in scatole strutturalmente inadeguate. Rinforzare il profilo del cartone quando rimuovete il coperchio è l'unico modo in cui posso garantire che i vostri prodotti arrivino a destinazione integri.
🛠️ La scrivania di Harvey: I vostri vassoi aperti per la vendita al dettaglio cedono quando il magazzino impila i pallet su due livelli? 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere un fornitore più economico per il vostro packaging, ma quando una scatola aperta non supportata cede sotto il peso di pile di merci in magazzino, crea enormi problemi logistici che portano a rifiuti immediati da parte dei rivenditori. Questa è esattamente la scheda tecnica che i miei 10 migliori clienti retail utilizzano per garantire zero scarti di stampa. Smettete di fare supposizioni sulle tolleranze di carico verticale e lasciate che valuti personalmente la vostra struttura con il mio Audit Pre-Flight gratuito della fustella ↗ per individuare difetti strutturali fatali prima di avviare la produzione di massa.
"Qual è la differenza tra colori spot (PMS) e...?", https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Documentazione tecnica che spiega lo standard di settore per l'utilizzo di colori spot dedicati per le linee di fustellatura anziché CMYK per garantire la leggibilità della macchina. Ruolo della prova: specifica tecnica; tipo di fonte: guida di progettazione professionale. Supporta: la distinzione tra grafica visiva e istruzioni meccaniche. Nota di ambito: si applica alla stampa commerciale e alla fustellatura. ↩
"I 10 problemi principali e le relative soluzioni per i laser - YouTube", https://www.youtube.com/watch?v=k_fnsQYJYm0. Documentazione tecnica che spiega come il software CAM interpreta i colori spot per distinguere tra grafica di stampa e percorsi di taglio. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di produzione. Supporta: la necessità di colori spot per l'attivazione della macchina. Nota di ambito: specifico per i flussi di lavoro di fustellatura basati su vettori. ↩
"Qual è lo scopo del packaging espositivo fustellato?", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Linee guida di settore per la codifica a colori delle linee di fustellatura per differenziare le linee di taglio, di piega e di abbondanza. Ruolo di prova: standard di settore; tipo di fonte: guida alla produzione di prestampa. Supporta: l'uso del magenta per le linee di taglio. Nota sull'ambito: convenzione comune ma personalizzabile in base al fornitore. ↩
"Linee guida grafiche", https://www.delinebox.com/graphic-guidelines/. Spiegazione tecnica di come il software RIP distingue i colori spot dai colori di quadricromia per attivare gli utensili di taglio anziché l'inchiostro di stampa. Ruolo della prova: convalida tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: la necessità dei colori spot per la precisione del taglio della macchina. Nota di ambito: si applica specificamente al taglio digitale e offset. ↩
"Esplorando la prestampa del packaging: una guida semplificata – Alpha BPO", https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simplified-guide/. Flusso di lavoro standard del settore per separare le fustelle strutturali dalla grafica al fine di prevenire errori di produzione e semplificare la prestampa. Ruolo della prova: convalida del processo; tipo di fonte: documentazione del software CAD/CAM. Supporta: l'efficienza dell'isolamento dei percorsi per ridurre i ritardi di prestampa. Nota sull'ambito: focalizzato sui flussi di lavoro degli utensili CAD industriali. ↩
"Bilanciare le tolleranze di fustellatura con i costi di fustellatura", https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Guida professionale su come compensare la larghezza della lama di taglio (taglio) per garantire che le linguette piegate si blocchino saldamente. Ruolo della prova: specifica tecnica; tipo di fonte: guida di ingegneria del packaging. Supporta: l'impatto dello spessore della lama sull'adattamento strutturale. Nota di ambito: applicabile agli utensili di fustellatura fisici. ↩
"LCB vs CB Lama in acciaio per fustellatura – Yitai Precision Machinery", https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Conferma tecnica dei materiali utilizzati nella costruzione della fustella in acciaio, in particolare la combinazione di lame metalliche e basi in legno. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di produzione. Supporti: composizione fisica dell'utensile. Nota di ambito: si applica alle fustelle tradizionali in acciaio, non alle alternative magnetiche o digitali. ↩
"Come l'umidità influisce su metallo, legno, plastica e cartone", https://dehum.com/how-humidity-affects-different-materials/. Evidenza scientifica sui materiali relativa alla natura igroscopica delle basi in compensato e alla suscettibilità delle lame in acciaio al carbonio all'ossidazione in ambienti industriali umidi. Ruolo dell'evidenza: meccanismo causale; tipo di fonte: guida alla manutenzione degli utensili. Supporta: causa del degrado degli utensili. Nota di ambito: l'impatto ambientale varia in base al controllo climatico dell'impianto. ↩
"4 TIPI DI DEFORMAZIONE DEL LEGNO (Da dove provengono + Come…", https://www.youtube.com/watch?v=NEHowi-_hvw. Analisi di come il degrado delle tavolette di legno per la lavorazione porti alla deformazione dei bordi e del vantaggio di fustelle nuove per tagli di precisione. Ruolo della prova: convalida del processo; tipo di fonte: manuale di stampa industriale. Supporta: l'affermazione che le fustelle nuove garantiscono la qualità del taglio. Nota di ambito: si riferisce al taglio tradizionale con fustelle a base di legno. ↩
"EFFETTI DELLA TEMPERATURA E DELL'UMIDITÀ SU…", https://www.osti.gov/etdeweb/servlets/purl/20468663. Spiegazione tecnica di come gli ambienti a clima controllato attenuano l'ossidazione e la corrosione delle lame degli stampi in acciaio al carbonio. Ruolo della prova: verifica fattuale; tipo di fonte: guida scientifica sui materiali. Supporta: la necessità di un ambiente a clima controllato per la longevità degli utensili. Nota di ambito: si applica specificamente agli acciai per utensili non inossidabili. ↩
"Gradi di acciaio per utensili: una guida completa – Ryerson", https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide. Confronto tra leghe di acciaio negli utensili per fustellatura e come la durezza e la resistenza all'usura prevengono la lacerazione del materiale negli imballaggi strutturali. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di produzione di utensili. Supporta: la correlazione tra la qualità dell'acciaio e l'integrità delle linguette di bloccaggio. Nota di ambito: si concentra sugli stampi strutturali di grado industriale. ↩
"GURMEET SINGH – Processo di fustellatura nel packaging", https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Validazione tecnica della specifica misura di tolleranza richiesta per prevenire la rottura delle fibre nei substrati di cartone ondulato. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: l'efficacia della profilatura precisa della matrice nell'eliminazione delle crepe litografiche. Nota di ambito: la tolleranza può variare in base alla classificazione ECT del materiale. ↩
"Influenza delle linee di cordonatura analogiche e digitali sulla meccanica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Dati empirici o parametri di riferimento del settore che correlano la riduzione della rigidità della cordonatura con l'aumento della velocità di assemblaggio nel confezionamento. Ruolo della prova: metrica delle prestazioni; tipo di fonte: caso di studio industriale. Supporta: i guadagni di efficienza operativa della matrice di cordonatura professionale. Nota di ambito: la percentuale è una stima basata su condizioni di linea specifiche. ↩
"Fustellatura e cordonatura del cartone – Holmen Iggesund", https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Una fonte autorevole spiega come le matrici di cordonatura con profilo di precisione gestiscono la compressione del materiale per prevenire la formazione di crepe superficiali. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporta: efficacia delle matrici personalizzate. Nota di ambito: specifico per materiali ad alto GSM. ↩
"Fustellatura per scatole di carta personalizzate", https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php. Le guide tecniche sugli imballaggi in cartone ondulato descrivono in dettaglio come l'allineamento delle pieghe con la direzione delle ondulazioni prevenga la distorsione e garantisca la perpendicolarità. Ruolo della prova: principio meccanico; tipo di fonte: standard del settore degli imballaggi. Supporti: integrità strutturale delle pieghe. Nota di ambito: si applica al cartone ondulato. ↩
"Cos'è la fustellatura nel packaging? Una guida alle scatole fustellate – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Gli standard di produzione per cartone pesante descrivono il vantaggio della pre-compressione per ridurre la resistenza durante la piegatura. Ruolo della prova: ottimizzazione del processo; tipo di fonte: guida alla produzione. Supporta: velocità di assemblaggio. Nota di ambito: focus sull'assemblaggio manuale di substrati spessi. ↩
"Stili di scatole di base", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Gli standard di ingegneria degli imballaggi definiscono la differenza strutturale tra un contenitore a fessura regolare (RSC) e un contenitore a fessura parziale (HSC), confermando la rimozione delle alette superiori come principale distinzione geometrica. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: la descrizione della modifica da RSC a HSC. Nota di ambito: specifico per gli standard del cartone ondulato. ↩
"Resistenza alla compressione laterale del cartone ondulato…", https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/. Verifica dell'applicazione dello standard TAPPI T811 alla misurazione della resistenza alla compressione del cartone ondulato. Ruolo della prova: verifica della metodologia; tipo di fonte: standard tecnico. Supporta: la specifica procedura di prova utilizzata per identificare il cedimento strutturale. Nota di ambito: si concentra sul protocollo di prova. ↩
"Quanto peso può sopportare una scatola di cartone ondulato?", https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Dati empirici o parametri di riferimento ingegneristici che confermano la capacità di carico e i punti di rottura dei contenitori standard a parete singola con fessure parziali. Ruolo della prova: verifica fattuale; tipo di fonte: manuale di ingegneria o studio tecnico. Supporta: l'affermazione che pesi specifici innescano l'instabilità. Nota di ambito: i risultati possono variare a seconda del tipo di materiale. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante di…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analisi di come il mantenimento dell'integrità strutturale delle alette o la riprogettazione dei percorsi di carico verticali impediscano il collasso delle scatole più basse in una pila. Ruolo della prova: analisi strutturale; tipo di fonte: white paper logistico. Supporta: il collegamento tra l'ingegneria del carico verticale e la prevenzione del cedimento del livello inferiore. Nota di ambito: si applica alla geometria standard dei cartoni di spedizione. ↩
"Opzioni di resistenza del cartone ondulato a strati: parete singola vs. ...", https://ufppackaging.com/insights/layered-corrugated-strength-options. Confronto tra resistenza alla compressione e capacità di carico tra cartone ondulato a parete singola e a doppia parete in ambienti pallettizzati. Ruolo della prova: verifica delle prestazioni; tipo di fonte: standard di imballaggio industriale. Supporta: l'uso di anime a doppia parete per resistere a impilamenti pesanti. Nota di ambito: i risultati possono variare in base a specifiche combinazioni di ondulazioni. ↩
"Nuova configurazione del test di schiacciamento dei bordi migliorata con campo completo…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Spiegazione tecnica di come l'allineamento delle ondulazioni verticali ottimizza il valore del test di schiacciamento dei bordi (ECT) per supportare i carichi verticali. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'affermazione che le ondulazioni verticali massimizzano la resistenza strutturale. Nota di ambito: si applica specificamente ai materiali in cartone ondulato. ↩