
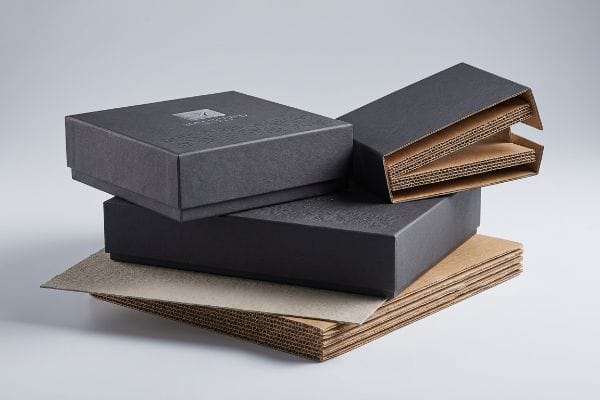
Setiap merek baru menginginkan pengalaman membuka kemasan yang elegan yang menunjukkan kualitas premium.
Ya. Pembuatan kotak khusus dengan desain elegan membutuhkan keseimbangan antara hasil akhir kosmetik kelas atas dengan integritas struktural. Kami mencapai hal ini dengan menerapkan laminasi litografi premium dan lapisan taktil di atas substrat bergelombang dengan kepadatan tinggi, memastikan kemasan akhir memberikan daya tarik visual yang superior tanpa mengorbankan kapasitas beban selama pengiriman yang berat.
Namun, mengetahui teori saja tidak cukup ketika mesin mulai beroperasi. Kesenjangan antara rendering digital yang indah dan kotak fisik yang diproduksi massal adalah tempat sebagian besar anggaran pemasaran terbuang sia-sia.
Berapa Biaya Pembuatan Kotak Kustom?
Menentukan harga untuk cetakan khusus bukan hanya tentang penawaran harga tinta dan kertas.
Biaya pembuatan kotak khusus sangat bergantung pada kualitas material, kompleksitas rekayasa struktural, dan teknologi pencetakan spesifik yang diterapkan. Finishing kosmetik kelas atas seringkali meningkatkan biaya per unit, sehingga memerlukan optimasi volume yang ketat dan toleransi manufaktur yang cerdas untuk mempertahankan pengembalian investasi yang menguntungkan untuk peluncuran ritel standar.
Namun, menghitung harga dasar di spreadsheet justru merupakan jebakan yang sering menjebak sebagian besar tim pengadaan.
Mengapa Penganggaran Kosmetik Merusak Kekuatan Kompresi Kotak
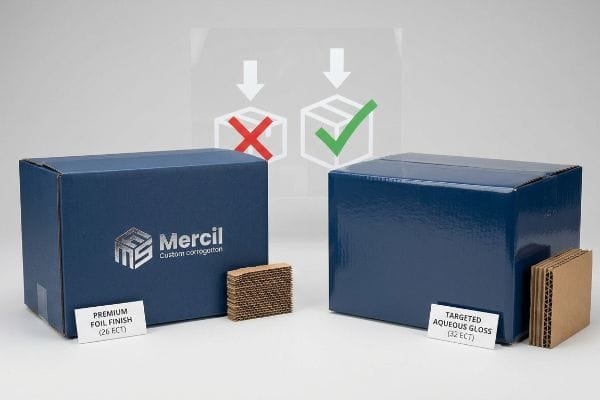
Bahkan tim pengadaan yang berpengalaman pun sering menganggap lapisan kosmetik premium, seperti laminasi foil penuh, sebagai mandat pemasaran yang tidak dapat dinegosiasikan untuk kotak-kotak elegan mereka. Untuk mengimbangi biaya estetika yang tinggi ini dan mencapai harga target per unit, mereka secara diam-diam menginstruksikan pabrik untuk menurunkan peringkat ECT (Edge Crush Test) karton bergelombang dasar dari 32 yang kuat menjadi 26 yang rapuh. Hal ini menghilangkan kepadatan serat penting dari inti bergelombang , menciptakan kemasan yang menakjubkan secara visual tetapi berongga secara struktural.
Ini bukan sekadar teori—saya menghadapi hal ini terus-menerus di lapangan pengujian. Seorang klien dari perusahaan perlengkapan olahraga membawakan saya desain kotak panahan yang elegan dan tebal yang diperoleh dari broker murah, dengan asumsi bahwa papan 26 ECT yang kualitasnya diturunkan akan cukup kuat. Saya salah besar karena mempercayai spesifikasi awal mereka. Selama evaluasi TAPPI T811 internal saya³ , alasnya patah pada beban 112,5 lbs (51,02 kg) di meja getar, memicu kerusakan parah pada BCT (Box Compression Test) di bawah beban atas standar. Saya segera mengubah desain strukturnya. Alih-alih mengandalkan film foil tebal yang mahal untuk mencapai tampilan yang elegan, saya mewajibkan peningkatan material kembali ke standar 32 ECT⁴ yang belum diolah⁴ dan mencapai pantulan premium yang diinginkan menggunakan lapisan berbasis air mengkilap dengan kandungan padatan tinggi. Dengan mengganti foil yang mahal dengan lapisan mengkilap berbasis air yang tepat sasaran, saya sepenuhnya memulihkan kekuatan kompresi dinamis, memastikan karton induk bertahan dalam pengiriman laut bertumpuk ganda sambil memangkas biaya material sekitar 12% per unit.
| Strategi Optimalisasi Biaya | Hasil Fisik | Pengembalian Investasi Keuangan (Return on Investment/ROI) |
|---|---|---|
| Menghilangkan laminasi foil penuh | Menghilangkan penurunan kualitas ECT struktural | Mengurangi biaya material per unit |
| Upgrade ke Virgin 32 ECT | Mengembalikan kapasitas beban dinamis yang berat | Mencegah penagihan balik atas kerusakan barang kiriman |
| Mengaplikasikan kilap berbasis air yang tepat sasaran | Menghasilkan pantulan elegan kelas atas | Melindungi nilai merek premium |
Saya menolak menurunkan kualitas papan struktural hanya untuk mendanai pemborosan kosmetik. Dengan mengganti lapisan film yang mahal dengan lapisan cair pintar, saya menjamin estetika kelas atas dan keselamatan pengiriman tanpa kerusakan.
🛠️ Meja Harvey: Apakah Anda tanpa sadar mengorbankan kekuatan tekan kotak Anda hanya demi lapisan foil yang mengkilap? 👉 Audit Biaya Pengemasan Anda ↗ — Saya meninjau setiap berkas struktural secara pribadi dalam waktu 24 jam.
Bagaimana Cara Membuat Kotak Kustom Sendiri?
Merancang kemasan premium Anda sendiri terasa memberdayakan sampai Anda menyadari bahwa gambar 2D tidak bisa dibentuk dalam kehidupan nyata.
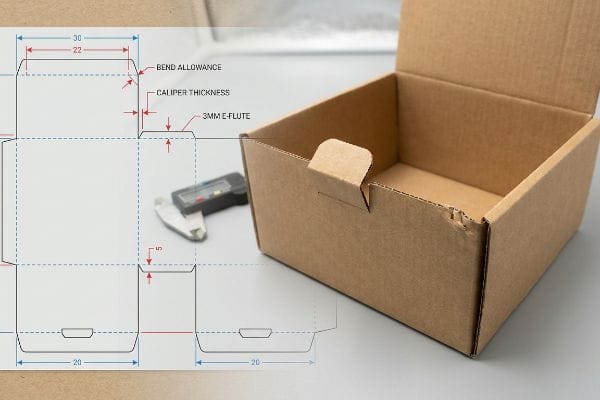
Membuat kotak kustom sendiri membutuhkan penggunaan perangkat lunak CAD (Computer-Aided Design) parametrik untuk merekayasa struktur tiga dimensi yang presisi. Anda harus menghitung secara matematis ketebalan fisik substrat bergelombang untuk menghasilkan kelonggaran tekukan yang akurat, memastikan tab pengunci dan slot lipatan terpasang dengan sempurna tanpa merobek lapisan luar yang dicetak.
Namun, transisi dari layar datar ke kardus yang dilipat sangatlah sulit jika Anda mengabaikan prinsip fisika dasar.
Titik Buta Kompensasi Kaliper pada Desain 2D
Ada mitos yang terus beredar bahwa Anda dapat menggambar garis potong yang indah di perangkat lunak vektor standar dan mengirimkannya langsung ke meja potong CNC (Computer Numerical Control). Para desainer sering membuat tab pengunci dan slot lipat dengan lebar yang sama persis dengan panel pasangannya, sama sekali gagal menghitung ketebalan kaliper fisik dari papan bergelombang yang dilipat. Ketika panel B-flute setebal 3 mm (0,11 inci)dilipat 90 derajat, ia mengonsumsi material fisik, yang berarti slot 1:1 akan langsung menjadi terlalusempit.
Ini bukan sekadar teori—saya menangani hal ini di lapangan pengujian ketika klien mencoba rekayasa struktural mereka sendiri. Sebuah merek pakaian mengirimkan desain kemasan datar yang diilustrasikan dengan sangat teliti, dan awalnya, saya berasumsi toleransi pemotongan standar akan memungkinkan perakitan. Saya salah besar. Di jalur perakitan, papan E-flute7 dengan kuat menolak lipatan, dan tab pengunci sangat melengkungkan panel samping, merobek lembaran atas yang elegan sepenuhnya. Saya harus membuang rendering dari agensi dan menghitung ulang dari awal. Saya menggunakan desain parametrik untuk secara otomatis menerapkan algoritma kompensasi kaliper8 ke setiap lipatan, secara artifisial memperlebar slot penerima untuk memperhitungkan radius tekukan yang tepat dari kumpulan kertas tertentu. Dengan memberlakukan penyesuaian toleransi slot 1,5 mm (0,05 inci) ini, saya memastikan waktu perakitan pengemasan bersama turun 35 detik per unit, menghemat ribuan biaya tenaga kerja manual bagi klien dan mencegah kerusakan grafis.
| Desain Ulang Struktural | Hasil Fisik | Pengembalian Investasi Keuangan (Return on Investment/ROI) |
|---|---|---|
| Menghitung ketebalan papan secara tepat9 | Memperhitungkan ketebalan lipatan 90 derajat | Menghilangkan lapisan grafis yang robek |
| Memperluas slot penerimaan10 | Melepaskan kunci gesekan saat melipat | Mengurangi waktu perakitan dengan cepat |
| Menerapkan algoritma CAD parametrik11 | Memastikan tab pengunci yang saling bertautan berbentuk persegi sempurna | Mencegah pengerjaan ulang manual yang mahal |
Saya tidak pernah mempercayai file vektor 2D datar untuk masalah struktur 3D. Dengan merekayasa secara matematis kelonggaran tekukan yang tepat ke dalam garis cetakan, saya memastikan perakitan tanpa gesekan dan tanpa sobekan untuk setiap kotak premium.
🛠️ Meja Harvey: Apakah desainer grafis Anda memperhitungkan ketebalan fisik papan B-flute yang dilipat dalam garis potongnya? 👉 Minta Audit CAD 3D ↗ — 100% rahasia. Desain ritel Anda yang belum dirilis aman bersama saya.
Bisakah Anda mengirimkan kotak dengan desain di atasnya?
Mengirimkan karton induk bermerek adalah strategi pemasaran terbaik untuk bisnis yang sedang berkembang.
Ya. Mengirim kotak dengan desain di atasnya melibatkan penerapan laminasi litografi resolusi tinggi atau pencetakan digital UV (Ultraviolet) langsung ke bahan bergelombang kelas transit yang kuat. Ini memastikan branding eksterior tetap cerah dan utuh sementara geometri struktural di bawahnya dengan aman menyerap benturan kinetik selama logistik rantai pasokan yang kompleks.
Namun, mempertahankan estetika visual yang sempurna selama produksi pabrik otomatis adalah mimpi buruk mekanis.
Mengapa Margin Cetak Standar Merusak Tepi yang Elegan
Bahkan desainer veteran pun sering mengabaikan volatilitas mekanis dari proses laminasi saat mengatur margin cetak. Mereka biasanya menerapkan margin cetak komersial standar sebesar 0,125 inci (3,17 mm) pada display bergelombang , dengan asumsi bahwa margin tersebut akan membungkus tepi dengan sempurna. Namun, menempelkan lembaran atas yang dicetak ke papan bergelombang tebal secara inheren melibatkan pergeseran mekanis yang lebih lebar selama pemasangan otomatis12, yang berarti bahwa margin ketat standar sama sekali tidak mencukupi.
Ini bukan sekadar teori—saya mempelajarinya dengan susah payah dalam peluncuran besar. Pada tahun 2022, saya meminta kepala teknisi pengemasan saya, Mark, untuk mempercepat pembuatan kotak pengiriman hitam matte yang elegan untuk produk pelepasan busur panah premium. Saya pikir saya bisa menghemat tinta dan waktu dengan tetap menggunakan garis bleed standar agensi sebesar 3 mm (0,11 inci). Tiga hari kemudian di lantai produksi, saya melihat mesin laminasi litografi mengeluarkan ratusan unit dengan sisa karton cokelat mentah yang terlihat di sepanjang setiap lipatan. Bau lem PVA (Polivinil Asetat) berbasis airmengering memenuhi udara saat saya menyadari bahwa pergeseran mekanis telah merusak estetika premium seluruh batch. Saya segera menghentikan jalur produksi dan langsung menuju terminal pra-cetak. Saya dengan tegas memperpanjang latar belakang karya seni, mewajibkan margin bleed minimum 0,5 inci (12,7 mm)melewati garis potong fisik untuk bertindak sebagai jaring pengaman yang direkayasa terhadap pergeseran laminasi. Penyesuaian margin bleed yang besar ini tidak hanya mencegah tepi berwarna cokelat terlihat; tetapi juga sepenuhnya menghilangkan tingkat penolakan QA internal saya, menyelamatkan klien dari pengiriman kotak yang cacat secara visual dan menghilangkan kebutuhan untuk pencetakan ulang darurat senilai $4.500.
| Kalibrasi Pra-cetak | Hasil Fisik | Pengembalian Investasi Keuangan (Return on Investment/ROI) |
|---|---|---|
| Mewajibkan margin bleed 0,5 inci15 | Mencakup penyimpangan lito-laminasi otomatis16 | Mencegah penolakan akibat cacat visual yang mahal |
| Menerapkan perpanjangan desain pra-cetak | Membungkus grafis sepenuhnya di sekeliling tepinya | Menghilangkan biaya cetak ulang darurat |
| Menggunakan perekat PVA tugas berat17 | Menambatkan lapisan atas ke lapisan uji | Menjamin estetika merek premium |
Saya tidak pernah membiarkan margin cetak komersial standar menentukan aturan pra-cetak saya untuk kertas karton bergelombang. Dengan merancang area bleed yang besar, saya menjamin grafis elegan Anda sepenuhnya membungkus setiap tepi yang terbuka, terlepas dari pergeseran mesin.
🛠️ Meja Harvey: Apakah Anda tahu apakah pabrik Anda saat ini menggunakan bleed komersial standar atau margin litografi bergelombang yang sebenarnya? 👉 Dapatkan Pemeriksaan File Pra-cetak ↗ — Tidak ada manajer akun di tengah. Anda berbicara langsung dengan insinyur struktur.
Berapa Biaya yang Dikenakan Desainer untuk Desain Kemasan?
Berinvestasi dalam layanan desain kelas atas terasa tepat ketika menginginkan pengalaman membuka kemasan yang mewah.
Besaran biaya yang dikenakan desainer untuk desain kemasan bervariasi tergantung pada kompleksitas struktural, rendering grafis, dan persiapan manufaktur. Meskipun pekerja lepas mungkin mengenakan biaya beberapa ratus dolar untuk konsep visual dasar, insinyur struktur profesional mengenakan biaya lebih tinggi untuk memvalidasi toleransi daya dukung beban secara matematis dan mencegah kegagalan fatal selama produksi massal.
Namun, membayar mahal untuk desain yang indah tidak ada artinya jika fitur estetika tersebut secara fisik merusak kotak.
Teknik Embossing 3D pada Lipatan Penahan Beban
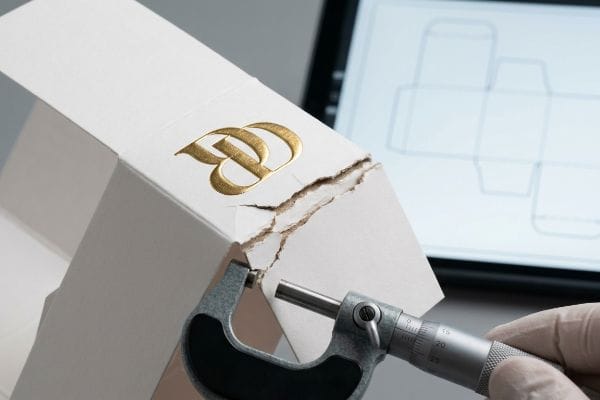
Para desainer seringkali menentukan timbulan foil 3D yang tebal pada kemasan premium untuk membenarkan biaya desain mereka yang tinggi, dengan asumsi bahwa cara kerjanya sama persis dengan pencetakan foil datar. Namun, timbulan yang sebenarnya menggunakan cetakan jantan-betina18 yang secara agresif meregangkan dan menipiskan serat karton mentah untuk menciptakan tekstur timbul. Jika seorang desainer agensi menempatkan timbulan 3D yang dalam langsung pada atau di dekat lipatan struktural penahan beban yang kritis, mereka tanpa sadar menciptakan zona tekanan ganda yang sangat besar19.
Ini bukan sekadar teori—saya menangani hal ini di lapangan saat mengevaluasi konsep agensi yang mahal. Saya merobek lembaran teratas dari prototipe kotak kosmetik butik milik seorang desainer dengan bayaran tinggi dan langsung merasakan serat kertas yang rapuh dan lelah itu putus di bawah ibu jari saya. Awalnya, saya mengira tekanan lipatan standar adalah penyebabnya, tetapi saya salah besar. Emboss logo yang dalam ditempatkan tepat di lipatan sudut utama, menyebabkan serat yang secara struktural lelah itu patah dan terlepas dengan keras selama pelipatan mesin otomatis. Saya mengambil pembacaan mikrometer dan membuktikan bahwa saya tidak perlu mengubah substrat premium—saya hanya perlu menggeser teksturnya secara matematis. Saya menetapkan zona pengecualian emboss yang ketat di perangkat lunak CAD saya, memindahkan semua tekstur 3D yang dalam sejauh 0,25 inci (6,35 mm) dari lipatan struktural utama dan menggunakan saluran matriks polimer khusus untuk mengontrol tegangan serat kertas secara dinamis . Dengan melakukan pergeseran spasial yang tepat ini, saya memastikan sudut-sudut kotak tetap utuh sepenuhnya di bawah tekanan beban atas, sepenuhnya menghilangkan kerusakan struktural dan menyelamatkan klien dari tingkat kerugian yang sangat besar sebesar 40% pada jalur pengemasan otomatis.
| Toleransi Struktural | Hasil Fisik | Pengembalian Investasi Keuangan (Return on Investment/ROI) |
|---|---|---|
| Pergeseran pola timbul 3D dari lipatan | Mencegah peregangan serat karton22 | Menghilangkan kerusakan lipatan otomatis |
| Memanfaatkan matriks pelipatan polimer23 | Mengontrol tegangan selama pemotongan dengan cetakan | Melindungi kompresi karton induk |
| Menerapkan zona pengecualian CAD24 | Memisahkan tekanan kosmetik dari struktur | Menghentikan kerugian besar pada lini produksi |
Saya tidak akan pernah membiarkan pilihan desain kosmetik mengganggu integritas struktural sudut penahan beban. Dengan mengisolasi tegangan timbul secara matematis, saya melindungi estetika yang elegan dan ketahanan fisik kotak tersebut.
🛠️ Meja Harvey: Apakah desainer kemasan mahal Anda menempatkan tekstur 3D yang dalam langsung pada garis lipatan struktural? 👉 Klaim Simulasi Tegangan 3D ↗ — Saya meninjau setiap file struktural secara pribadi dalam waktu 24 jam.
Kesimpulan
Anda bisa memilih broker anggaran yang diam-diam menurunkan kualitas papan Anda menjadi 26 ECT agar mampu membeli foil tebal, tetapi ketika karton induk yang berongga secara struktural itu runtuh di dalam kontainer pengiriman yang lembap, inventaris yang hancur akibatnya akan sepenuhnya menghapus margin keuntungan proyek Anda. Bulan lalu saja, audit struktural saya membantu 3 merek menghindari kerugian lebih dari $10.000 dalam inventaris yang terbuang dan pengembalian dana pengecer. Berhentilah menghamburkan anggaran pemasaran Anda pada desain yang rapuh dan terlalu rumit, dan izinkan saya secara pribadi merekayasa peluncuran khusus Anda berikutnya ↗ untuk menjamin estetika yang memukau dan daya tahan yang luar biasa.
"Penjelasan Peringkat ECT: Apa Artinya untuk Kemasan Karton Bergelombang Anda", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Standar pengemasan yang berwenang menjelaskan bagaimana peringkat Edge Crush Test (ECT) mengukur kekuatan tumpukan karton bergelombang dan bagaimana penurunan nilai ini berkorelasi dengan berkurangnya integritas struktural. Peran bukti: spesifikasi teknis; jenis sumber: standar industri; Mendukung: klaim bahwa penurunan peringkat ECT melemahkan kotak. Catatan ruang lingkup: terbatas pada metrik karton bergelombang. ↩
"Tinjauan studi terbaru di IPST tentang tepi karton bergelombang…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Panduan manufaktur teknis merinci bagaimana peringkat ECT yang lebih rendah dicapai dengan mengurangi berat dasar atau kepadatan serat dari media bergelombang. Peran bukti: mekanisme kausal; jenis sumber: manual manufaktur; Mendukung: klaim bahwa penurunan mutu material mengurangi kepadatan serat di inti. Catatan ruang lingkup: secara khusus berlaku untuk konstruksi karton bergelombang. ↩
“Metode pengujian tekanan tepi dan kompresi kotak…”, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verifikasi bahwa standar TAPPI T811 adalah metodologi yang tepat untuk mengevaluasi kekuatan atau kompresi karton bergelombang dalam pengaturan laboratorium. Peran bukti: validasi teknis; jenis sumber: standar industri. Mendukung: Validitas prosedur pengujian yang disebutkan. Catatan ruang lingkup: Fokus pada penerapan T811 untuk kompresi kotak. ↩
"Panduan Kekuatan Kotak Karton Bergelombang: Tingkat Flute, Peringkat ECT & Ketebalan Dinding…", https://anchorbox.com/corrugated-box-strength/. Perbandingan teknis kapasitas menahan beban antara peringkat Edge Crush Test (ECT) 26 dan 32 untuk memvalidasi peningkatan kekuatan tekan. Peran bukti: tolok ukur teknis; jenis sumber: lembar spesifikasi material. Mendukung: Klaim bahwa peningkatan peringkat ECT mengembalikan integritas struktural. Catatan ruang lingkup: Peringkat karton bergelombang standar. ↩
"Kardus Bergelombang dan Tingkat Material | 30-06-2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifikasi ketebalan standar industri untuk kardus bergelombang B-flute. Peran bukti: spesifikasi teknis; jenis sumber: manual standar industri. Pendukung: konstanta ketebalan material. Catatan ruang lingkup: Ketebalan dapat sedikit berbeda tergantung produsen. ↩
“Penentuan Analitis Kekakuan Lentur Lima Lapisan…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Penjelasan teknik tentang perpindahan material dan perlunya toleransi lentur pada substrat bergelombang yang dilipat. Peran bukti: prinsip mekanik; jenis sumber: buku teks teknik pengemasan. Pendukung: persyaratan kompensasi kaliper. Catatan ruang lingkup: Berlaku khusus untuk toleransi lipatan. ↩
"Panduan Ketebalan Karton – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Verifikasi pengukuran kaliper E-flute standar untuk memastikan keakuratan teknis ketebalan karton yang disebutkan. Peran bukti: spesifikasi teknis; jenis sumber: standar industri. Mendukung: klaim ketebalan material. Catatan ruang lingkup: E-flute tipikal lebih tipis, menunjukkan substrat khusus atau non-standar. ↩
"Desain Optimal Kemasan Karton Bergelombang Dinding Ganda – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Penjelasan teknis tentang bagaimana perangkat lunak CAD parametrik menyesuaikan dimensi berdasarkan ketebalan material untuk memastikan pelipatan yang tepat. Peran bukti: proses teknis; jenis sumber: manual teknik. Mendukung: penggunaan perangkat lunak untuk menyelesaikan masalah perakitan. Catatan ruang lingkup: secara khusus berlaku untuk substrat bergelombang. ↩
“Pengaruh Garis Lipatan Analog dan Digital pada Mekanik…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verifikasi bagaimana perhitungan ketebalan material (caliper) digunakan untuk mengkompensasi kehilangan lipatan pada tekukan 90 derajat. Peran bukti: Validasi teknis; jenis sumber: Buku pegangan teknik pengemasan. Mendukung: Kebutuhan kompensasi caliper dalam desain 2D. Catatan ruang lingkup: Berlaku untuk material karton bergelombang dan kaku. ↩
"Panduan Desain Struktural Kemasan Kertas", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Penjelasan tentang hubungan antara toleransi slot dan pengurangan penguncian gesekan selama proses pelipatan. Peran bukti: Optimalisasi proses; jenis sumber: Panduan desain industri. Mendukung: Dampak lebar slot pada kecepatan perakitan. Catatan ruang lingkup: Khusus untuk mekanisme tab dan slot yang saling mengunci. ↩
"Kemasan karton bergelombang dengan desain inovatif untuk …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Bukti teknis tentang bagaimana pemodelan parametrik mempertahankan batasan geometris untuk memastikan tab pengunci persegi terlepas dari perubahan ukuran. Peran bukti: Verifikasi metodologi; jenis sumber: Dokumentasi teknis perangkat lunak CAD. Mendukung: Penggunaan desain parametrik untuk presisi. Catatan ruang lingkup: Berfokus pada penyesuaian tata letak struktural otomatis. ↩
"Laminasi litografi memberikan citra yang lebih baik pada karton toner", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Dokumentasi teknis yang menjelaskan toleransi registrasi dan pergeseran mekanis yang terjadi selama pemasangan lembaran cetak ke substrat bergelombang. Peran bukti: validasi teknis; jenis sumber: manual teknik pengemasan. Mendukung: perlunya margin bleed yang diperluas dalam laminasi litografi. Catatan ruang lingkup: khusus untuk peralatan pemasangan otomatis. ↩
"Memahami Kemasan Laminasi Litografi & Satu Sisi …", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Verifikasi Polivinil Asetat (PVA) sebagai perekat standar yang digunakan dalam proses laminasi litografi untuk menempelkan lembaran cetak ke karton bergelombang. Peran bukti: verifikasi teknis; jenis sumber: manual industri manufaktur atau pengemasan. Mendukung: keakuratan teknis bahan kimia yang digunakan dalam laminasi. Catatan ruang lingkup: khusus untuk perekat berbasis air. ↩
"Laminasi Litografik", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Penetapan margin bleed standar industri untuk laminasi litografik guna mengurangi pergeseran mekanis dan menghindari karton yang terbuka (flashing) di tepi. Peran bukti: spesifikasi teknis; jenis sumber: panduan pracetak atau desain kemasan. Mendukung: klaim bahwa margin yang lebih besar diperlukan untuk pergeseran laminasi. Catatan ruang lingkup: khusus untuk karton induk bermerek kelas atas. ↩
"Laminasi Litografik", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Panduan desain kemasan yang berwibawa akan memverifikasi bahwa bleed 0,5 inci adalah persyaratan teknis standar untuk mengkompensasi variasi mesin. Peran bukti: spesifikasi teknis; jenis sumber: manual industri. Mendukung: penyelarasan cetak yang tepat. Catatan ruang lingkup: khusus untuk laminasi format besar. ↩
"Microflute Laminasi Litho – MM Group", https://mm.group/packaging/technologies/lamination/. Dokumentasi manufaktur teknis menjelaskan variasi mekanis atau 'penyimpangan' yang terjadi selama perekatan lembaran cetak ke karton bergelombang. Peran bukti: validasi proses; jenis sumber: manual teknik. Mendukung: persyaratan margin bleed. Catatan ruang lingkup: mengacu pada jalur produksi otomatis. ↩
"Lem Karton Bergelombang", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Lembar data teknis dan data keselamatan material mengkonfirmasi peran perekat PVA dalam mengamankan lapisan cetak ke papan testliner dalam laminasi litografi. Peran bukti: spesifikasi material; jenis sumber: lembar data teknis. Mendukung: pengikatan struktural kotak bermerek. Catatan ruang lingkup: berfokus pada pengikatan berbasis PVA. ↩
“Pengaruh Tekanan Embossing pada Sifat Mekanik dan Kelembutan…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: Verifikasi teknis; jenis sumber: Panduan manufaktur. Mendukung: Proses mekanis pembuatan tekstur timbul pada kertas. Catatan ruang lingkup: Berlaku untuk embossing karton industri. ↩
"Langkah-langkah Proses Embossing dan Debossing – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: Validasi struktural; jenis sumber: Manual teknik pengemasan. Mendukung: Risiko kegagalan material ketika embossing bertepatan dengan lipatan struktural. Catatan ruang lingkup: Berfokus pada kelelahan material dalam produksi massal. ↩
"Embossing", https://mm.group/packaging/technologies/embossing/. Penjelasan singkat tentang standar industri untuk zona pengecualian embossing pada kemasan struktural untuk mencegah kerusakan serat. Peran bukti: validasi teknis; jenis sumber: buku pegangan teknik pengemasan. Mendukung: pergeseran spasial spesifik yang diperlukan untuk mempertahankan integritas struktural. Catatan ruang lingkup: dapat bervariasi berdasarkan GSM substrat. ↩
“Pengaruh Tegangan Serat Selama Penggulungan Filamen pada…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Verifikasi teknis penggunaan lapisan atau struktur berbasis polimer untuk menstabilkan serat selulosa di area pengemasan dengan tekanan tinggi. Peran bukti: bukti teknis; jenis sumber: jurnal ilmu material. Mendukung: metode yang digunakan untuk menghilangkan kerusakan struktural. Catatan ruang lingkup: berlaku untuk perawatan aditif atau kimia tingkat lanjut. ↩
"Pengaruh ultrasound pada hasil timbul untuk karton", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Dokumentasi teknis tentang desain kemasan struktural yang menjelaskan bagaimana menggeser timbulan menjauh dari lipatan mencegah kerusakan serat. Peran bukti: validasi teknis; jenis sumber: buku pegangan teknik. Mendukung: integritas mekanis lipatan timbul. Catatan ruang lingkup: khusus untuk substrat karton. ↩
"Matriks Logam vs. Matriks Plastik – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Standar industri untuk alat pemotong cetakan yang menjelaskan penggunaan matriks polimer untuk mengatur tegangan material. Peran bukti: spesifikasi teknis; jenis sumber: panduan manufaktur. Mendukung: kontrol tegangan pemotongan cetakan. Catatan ruang lingkup: berlaku untuk produksi kemasan volume tinggi. ↩
"Pilar-Pilar Kekuatan: Memastikan Integritas Struktural dalam …", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Pedoman desain profesional yang merinci implementasi zona eksklusi dalam CAD untuk memisahkan elemen kosmetik dari struktur penahan beban. Peran bukti: verifikasi praktik terbaik; jenis sumber: manual desain. Mendukung: isolasi tegangan kosmetik. Catatan ruang lingkup: berfokus pada lingkungan produksi otomatis. ↩



