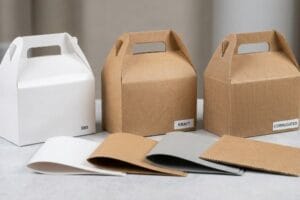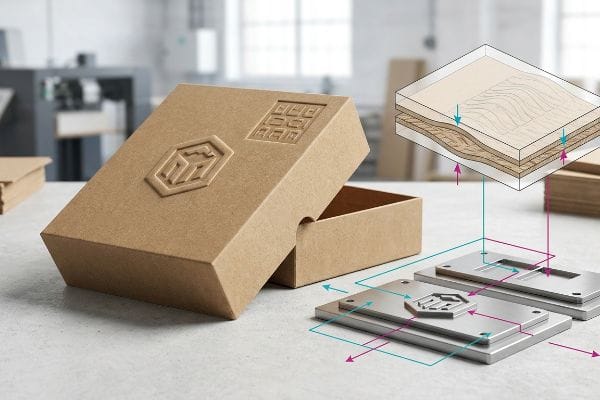
PAS: Tekstur kemasan terlihat fenomenal di monitor, tetapi kegagalan memahami batasan fisik serat kertas dapat dengan cepat merusak integritas struktural tampilan ritel Anda.
Proses pengembosan dan penipisan melibatkan pembuatan cetakan logam jantan dan betina khusus, pemberian tekanan yang terukur pada karton mentah, dan pengubahan permanen serat selulosa. Pengembosan mengangkat material ke luar untuk efek 3D, sedangkan penipisan menekan substrat ke dalam untuk memadatkan alur struktural.
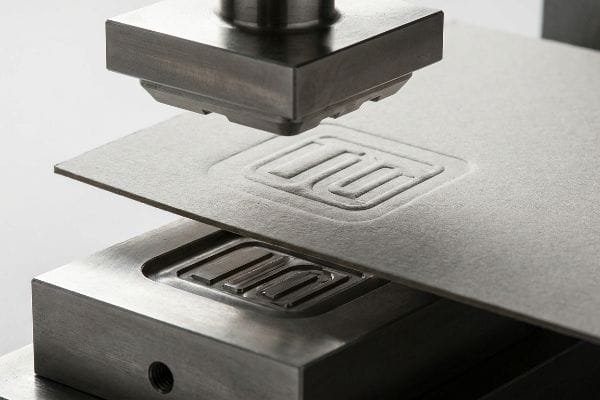
Mengetahui definisi teoritis adalah satu hal, tetapi menerjemahkan nuansa sentuhan mewah itu ke papan uji yang kokoh tanpa merusak papan tersebut membutuhkan disiplin mekanis yang ketat.
Apa itu proses embossing dan debossing?
Banyak tim merek memperlakukan kedua lapisan premium ini sebagai pilihan estetika yang dapat saling menggantikan, mengabaikan perbedaan besar dalam cara mereka memanipulasi bahan kemasan fisik.
Proses timbul dan cekung secara mekanis membentuk kembali serat kertas menggunakan cetakan logam yang sesuai. Proses timbul secara agresif meregangkan lapisan luar kertas ke luar untuk menciptakan puncak yang menonjol, sedangkan proses cekung mendorong cetakan ke bawah ke dalam material, secara fisik memadatkan alur bergelombang bagian dalam menjadi blok padat yang terkompresi.
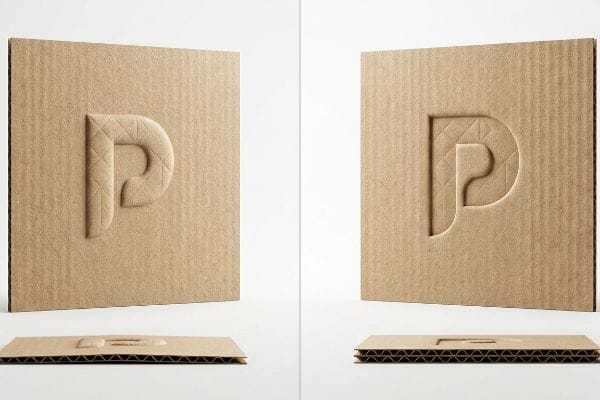
Perbedaan visualnya jelas, tetapi dampak fisik pada struktur bangunanlah yang menentukan keberhasilan atau kegagalan kampanye promosi.
Biaya Fisik dari Kemasan Taktil
Desainer junior sering menambahkan tekstur taktil secara sembarangan di seluruh templat kemasan standar. Mereka berasumsi bahwa menciptakan efek tiga dimensi di layar komputer akan langsung diterjemahkan ke karton bergelombang yang kaku tanpa mengurangi kekuatan penahan beban aslinya¹ .
Saya melihat kesalahan persis ini ketika klien meminta emboss besar ke luar tepat di bibir depan PDQ (Product Display Quarter) ritel . Cetakan logam meregangkan lapisan kertas atas ke luarsecara untuk menciptakan puncak estetika tersebut, menipiskan serat mentah hingga titik putusnya. Saya pernah melihat seorang petugas toko menata ulang botol sampo berat ke salah satu baki premium ini; bibir yang tipis dan diembos langsung melengkung di bawah beban, robek dengan suara sobek yang keras yang merusak presentasi merek. Untuk memperbaikinya, saya selalu membalik cetakan ke deboss ke dalam pada panel struktural utama. Dengan menekan cetakan ke bawah, kita memampatkan alur internal menjadi blok padat,menjaga integritas struktural 32ECT (Edge Crush Test) sambil tetap memberikan tekstur mewah yang tahan terhadap penataan ulang yang agresif.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Panel penahan beban timbul | Beralih ke emboss ke dalam | Mencegah bibir pecah akibat tekanan4 |
| Mengabaikan batas peregangan serat | Tekan alur internal | Mempertahankan peringkat ECT asli5 |
| Melemahkan bagian depan baki | Padatkan material di zona benturan6 | Menghilangkan perbaikan dengan selotip yang tidak rapi |
Saya tidak pernah mengizinkan peregangan ke luar pada zona struktural utama. Memadatkan papan melalui proses debossing memberikan interaksi taktil kelas atas kepada pelanggan Anda tanpa mengorbankan kekuatan tekan yang dibutuhkan untuk barang dagangan yang berat.
🛠️ Meja Harvey: Apakah elemen taktil 3D Anda secara diam-diam mengurangi kapasitas beban layar Anda? 👉 Dapatkan Audit Struktur Gratis ↗ — Akses langsung ke meja saya. Tidak ada spam penjualan otomatis, saya janji.
Apa empat langkah utama dalam proses pencetakan timbul panas (hot embossing) yang umum?
Peralihan dari tinta datar ke foil yang dipanaskan dan bertekstur membutuhkan sinkronisasi mekanis yang tepat di lantai produksi untuk menghindari pengeringan total pada karton.
Empat langkah utama dalam proses pencetakan timbul panas (hot embossing) yang umum adalah merekayasa tata letak cetakan, memanaskan perkakas logam yang sesuai, memasukkan karton bergelombang, dan memukul substrat dengan tekanan yang telah diperhitungkan. Urutan yang tepat ini meregangkan serat kertas sekaligus merekatkan lapisan film foil dekoratif secara permanen ke permukaan.
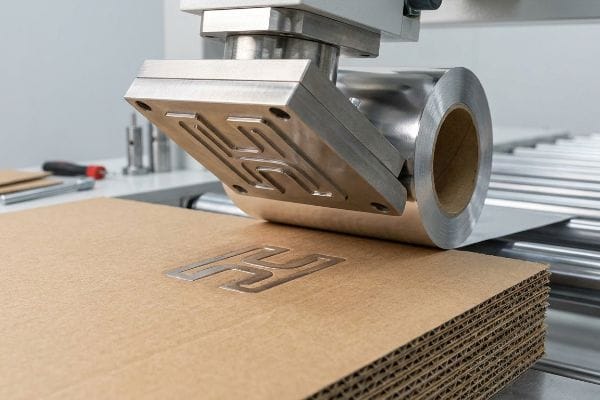
Menguasai keempat langkah ini secara terpisah memang mudah, tetapi menggabungkannya dengan tampilan ritel yang kokoh akan menimbulkan gesekan fisik yang sangat besar.
Menyelaraskan Panas dan Integritas Struktural
Percetakan komersial standar sering kali melakukan keempat langkah pencetakan panas ini dengan sempurna pada karton lipat tipis dan datar. Mereka secara keliru berasumsi bahwa panas, tekanan, dan waktu pencetakan yang sama persis dapat diterapkan langsung pada karton bergelombang tebal .
Berikut adalah kenyataan yang sering dihadapi pembeli saat meningkatkan kualitas karya seni mereka. Ketika Anda memukul selembar karton bergelombang yang tebal dan berpori dengan cetakan jantan-betina yang dipanaskan, Anda memberikan tekanan termal dan fisik yang intens secara bersamaan⁸.Seorang klien pernah mengirimkan karya seni datar kepada kami yang menempatkan emboss foil panas yang berat tepat di garis lipatan 90 derajat. Selama tinjauan pra-cetak kami, saya langsung tahu bahwa menerapkan panas ekstrem dan meregangkan serat langsung pada engsel akan mengeringkan kertas secara agresif. Saat dilipat, karton tersebut mengeluarkan suara retakan kering yang tajam, sepenuhnya memperlihatkan alur cokelat mentah di bawahnya. Jika pabrik Anda tidak secara matematis menggeser zona pemukulan panas ini menjauh dari lipatan fungsional⁹,kampanye foil premium Anda akan terlihat seperti kekacauan yang retak bahkan sebelum mencapai rak ritel.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Pemanasan di dekat garis lipatan | Geser zona serangan sebesar 0,5 inci (12,7 mm)10 | Menghentikan retakan tepi yang terlihat |
| Memperlakukan kardus bergelombang seperti karton biasa | Tekanan pukulan yang lebih rendah pada seruling11 | Menjaga papan struktural tetap utuh |
| Meregangkan serat kertas kering | Rancang margin keamanan yang datar | Memastikan kelancaran perakitan pengemasan bersama |
Saya menganggap cetakan stamping yang dipanaskan sebagai bahaya struktural, bukan hanya peningkatan kosmetik. Dengan menjaga tekanan termal jauh dari garis lipatan mekanis Anda, tampilan Anda akan bertahan di jalur perakitan tanpa cacat visual sama sekali.
🛠️ Meja Harvey: Bingung apakah penempatan hot foil Anda terlalu dekat dengan garis lipatan penting? 👉 Periksa Jarak Anda ↗ — Unduh dengan aman. Kotak masuk saya terbuka jika Anda memiliki pertanyaan nanti.
Apa proses pembuatan emboss?
Memahami realitas mekanis dari proses ini adalah hal yang wajib sebelum menyetujui anggaran pengemasan ritel kelas atas.
Proses pencetakan timbul membentuk ulang bahan kemasan mentah dengan menekannya di antara cetakan jantan yang menonjol dan cetakan betina yang cekung. Aksi mekanis yang intens ini memaksa serat selulosa untuk meregang ke dalam rongga kosong, menciptakan profil taktil tiga dimensi permanen pada permukaan display.
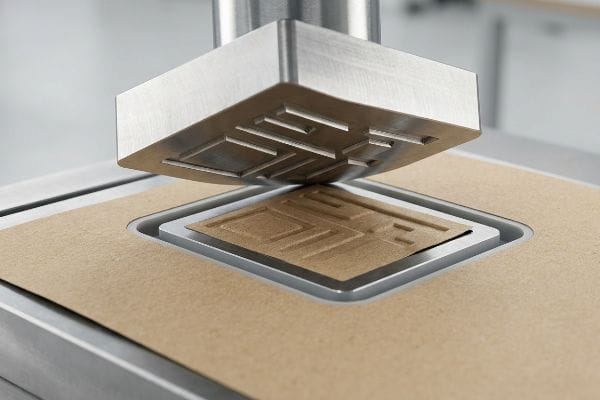
Meskipun mekanisme dasarnya terdengar sederhana, mengendalikan bagaimana kertas bereaksi di bawah tekanan yang sangat besar itulah tantangan sebenarnya dalam proses manufaktur.
Mengontrol Peregangan Serat Selama Pemogokan
Para pemula biasanya hanya melihat operasi mekanis ini sebagai proses mencetak bentuk pada selembar kertas. Mereka mengabaikan kenyataan mikroskopis bahwa setiap logo atau tekstur yang timbul secara fisik meregangkan dan menarik serat selulosa di sekitarnyamenjauh dari keadaan alaminya yang rata.
Bayangkan lapisan kertas seperti karet gelang yang kencang; elastisitasnya terbatas sebelum putus dengan keras. Di pabrik saya, saya sering melihat garis potong datar di mana kumpulan teks bertekstur yang padat dijejal rapat. Ketika mesin pres baja berat memukul area tertentu itu, tegangan lokal menjadi sangat besar. Saya pernah merasakan resistensi kaku dari karton kraft baru ketika cetakan yang dirancang buruk mengenainya, langsung menyebabkan retakan mikro pada lapisan tinta13 karena serat tidak memiliki tempat untuk menarik. Untuk mencegah hal ini, saya mewajibkan penggunaan saluran matriks polimer khusus di sekitar zona benturan14.Ini bertindak sebagai peredam kejut mikroskopis, secara dinamis mengontrol tegangan kertas dan memungkinkan serat meregang dengan mulus tanpa menghancurkan grafik yang dicetak.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menjejalkan teks 3D bersama-sama | Elemen spasi untuk memungkinkan peregangan | Mencegah retakan mikro pada lapisan tinta |
| Mengabaikan elastisitas kertas | Gunakan matriks polimer khusus | Mempertahankan kualitas grafis yang tajam |
| Serangan mekanis yang tidak terkendali | Redam tekanan cetakan | Menghindari penolakan langsung dari pengecer |
Saya menolak membiarkan tegangan mekanis yang tidak terkontrol merusak hasil cetakan premium. Menerapkan saluran polimer khusus selama proses pencetakan menjamin grafis timbul Anda tetap tajam, sempurna, dan sepenuhnya kebal terhadap sobekan permukaan.
🛠️ Meja Harvey: Apakah kemasan timbul Anda sebelumnya mengalami masalah tinta retak atau logo meregang? 👉 Minta Tinjauan Strike Zone ↗ — Tanpa formulir yang memicu panggilan penjualan tanpa henti. Hanya nilai murni.
Bagaimana cara membuat emboss untuk pemula?
Bagi para desainer yang baru memulai, menghasilkan sentuhan akhir yang terasa nyata tanpa merusak karton induk membutuhkan disiplin matematika yang ketat.
Untuk membuat emboss bagi pemula, Anda harus memetakan zona pengecualian secara matematis pada garis potong Anda, menjaga semua tekstur tiga dimensi yang dalam jauh dari lipatan struktural. Mulailah dengan berkonsultasi dengan teknisi manufaktur Anda untuk menyelaraskan visi estetika Anda dengan batas peregangan fisik serat kertas bergelombang.
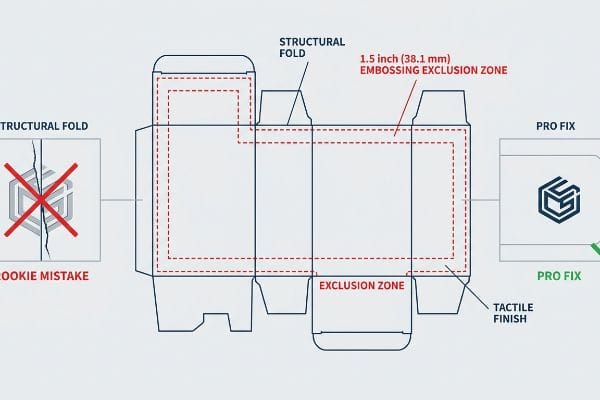
Namun, mengetahui teori desain saja tidak cukup ketika mesin berat mulai beroperasi dan kekuatan rantai pasokan yang dinamis mengambil alih.
Mengapa Teknik Embossing Standar Gagal di Lantai Pabrik?
Asumsi yang tampaknya masuk akal yang dibuat oleh desainer baru adalah bahwa logo bertekstur dapat ditempatkan tepat di tempat yang terlihat paling estetis, seringkali memusatkannya tepat di garis lipatan yang tebal. Mereka berasumsi bahwa pabrik dapat secara ajaib melipat tekstur yang telah diubah tanpa merusak struktur karton di sekitarnya15.
Di fasilitas saya, saya secara rutin melihat hasil bencana dari pekerjaan teoritis di atas meja ini. Sebuah merek akan mewajibkan emboss foil 3D yang tebal tepat di lipatan penahan beban pada karton induk. Ketika saya mengukur integritas struktural menggunakan Uji Tekan Tepi TAPPI T811, datanya sangat buruk. Karena tekstur yang dalam telah meregangkan dan menguras serat kertas hingga batasnya, melipat sudut tertentu tersebut menyebabkan seluruh karton patah. Kapasitas beban dinamis karton anjlok sebesar 42,5%, dan suara robekan keras dari kerusakan tersebut bergema di jalur pengemasan. Saya segera memberlakukan "Zona Pengecualian Embossing" selama fase pra-cetak kami. Dengan menggeser semua tekstur yang dalam secara matematis tepat 1,5 inci (38,1 mm) dari lipatan struktural utama mana pun, saya sepenuhnya menghilangkan zona tekanan ganda. Penyesuaian mikro ini mempertahankan sudut 32ECT, menghemat perkiraan 30% penundaan perakitan manual bagi klien dan memastikan palet bertahan dalam transit pengiriman barang berat.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menempatkan tekstur pada lipatan | Terapkan zona pengecualian 1,5 inci (38,1 mm)16 | Menjamin kekuatan tekan sudut17 |
| Serat kertas yang melelahkan | Ubah desain agar tidak berlipat-lipat | Menghilangkan kebocoran pada jalur pengemasan bersama |
| Mengabaikan peringkat ECT18 | Pisahkan zona estetika dari zona struktural | Mampu menahan beban berat berupa muatan bertumpuk ganda |
Saya mencegah kerusakan struktural sebelum mencapai meja pemotongan. Dengan mengisolasi elemen-elemen berat yang bersentuhan langsung dengan benda kerja dari sudut-sudut penahan beban, saya memastikan kemasan Anda mempertahankan kekuatan dinamis maksimumnya.
🛠️ Meja Harvey: Jangan biarkan cacat struktural 2 milimeter merusak peluncuran di 500 toko. 👉 Kirimkan File Dieline Anda ↗ — Saya akan menguji perhitungannya sebelum Anda membuang anggaran untuk produksi massal.
Kesimpulan
Saat Anda melakukan emboss langsung di atas lipatan penahan beban, serat kertas yang sudah lelah akan terlepas dengan keras di bawah beban palet, yang akan langsung menyebabkan penolakan dari pengecer besar. Protokol zona pengecualian yang ketat ini adalah lembar spesifikasi persis yang digunakan oleh 10 klien ritel teratas saya untuk menjamin nol penolakan cetak. Berhentilah mengambil risiko dengan batas tegangan serat dan izinkan saya secara pribadi menjalankan desain kemasan Anda melalui Audit Dieline Gratis saya ↗ untuk menghilangkan kesalahan struktural fatal sebelum produksi massal dimulai.
“Menyelidiki Pengaruh Perforasi pada Kapasitas Menahan Beban…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Studi ilmu material atau teknik struktur akan merinci bagaimana gangguan pada keselarasan vertikal alur bergelombang melalui penekanan mekanis mengurangi kekuatan tekan papan]. Peran bukti: verifikasi teknis; jenis sumber: buku pegangan ilmu material. Mendukung: premis bahwa lapisan taktil menurunkan kapasitas menahan beban struktural. Catatan ruang lingkup: berlaku khusus untuk material bergelombang beralur. ↩
“Pengaruh Tekanan Embossing pada Sifat Mekanik dan Kelembutan…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Teks-teks otoritatif tentang rekayasa kertas menjelaskan bagaimana peregangan mekanis selama proses embossing menipiskan linerboard, yang dapat mengurangi kekuatan sobek dan meningkatkan kerentanan terhadap robekan]. Peran bukti: validasi teknis; jenis sumber: buku teks ilmu material. Mendukung: klaim bahwa embossing melemahkan material. Catatan ruang lingkup: fokus pada linerboard berbasis selulosa. ↩
“Estimasi Kekuatan Tekan Kotak Karton Bergelombang…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Panduan teknik pengemasan menjelaskan bahwa penekanan (debossing) meruntuhkan alur berisi udara pada karton bergelombang, menghasilkan area material yang lebih padat dan kaku]. Peran bukti: validasi teknis; jenis sumber: manual industri pengemasan. Mendukung: klaim bahwa penekanan (debossing) meningkatkan kepadatan lokal. Catatan ruang lingkup: khusus untuk karton bergelombang. ↩
"Embossing vs Debossing: Ketahui Perbedaannya dan Mana yang Lebih Baik?", https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [Literatur teknik pengemasan menjelaskan bagaimana debossing ke dalam menghilangkan tonjolan yang dibuat oleh embossing, yang jika tidak akan bertindak sebagai titik kegagalan di bawah beban tekan]. Peran bukti: validasi mekanis; jenis sumber: buku pegangan teknik. Mendukung: keunggulan struktural debossing untuk panel penahan beban. Catatan ruang lingkup: berlaku untuk kemasan kaku dan semi-kaku. ↩
“Metode pengujian dan efek tekuk antar alur – BioResources”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Manual teknis tentang standar kemasan bergelombang akan memverifikasi bagaimana pengelolaan peregangan serat dan kompresi alur mempertahankan peringkat Uji Tekan Tepi (Edge Crush Test/ECT)]. Peran bukti: verifikasi teknis; jenis sumber: standar industri. Mendukung: integritas struktural alur yang dikompresi. Catatan ruang lingkup: khusus untuk bahan karton bergelombang. ↩
“Konversi dan pengaruhnya terhadap sifat penghalang kemasan berlapis…”, https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Penelitian ilmu material mengkonfirmasi bahwa peningkatan kepadatan material di area dengan tekanan tinggi meningkatkan ketahanan benturan dan daya tahan struktur kemasan]. Peran bukti: bukti ilmu material; jenis sumber: jurnal yang ditinjau sejawat. Mendukung: efektivitas pemadatan material dalam mencegah kerusakan. Catatan ruang lingkup: ilmu material kemasan umum. ↩
"Apa Itu Foil Stamping dan Bagaimana Cara Kerjanya? – WeCustomBoxes", https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [Manual pencetakan industri menetapkan bahwa konduktivitas termal dan persyaratan kompresi karton bergelombang tebal berbeda secara signifikan dari karton tipis, sehingga memerlukan pengaturan panas dan tekanan yang disesuaikan]. Peran bukti: verifikasi teknis; jenis sumber: manual pencetakan industri. Mendukung: klaim bahwa parameter untuk karton tipis tidak dapat langsung diterapkan pada bahan bergelombang. Catatan ruang lingkup: berfokus pada pengaturan mekanis spesifik substrat]. ↩
"Pemodelan Material Film PMMA untuk Proses Embossing Panas – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Dokumentasi ilmu material teknis menjelaskan bagaimana panas dan tekanan simultan selama pencetakan panas menyebabkan deformasi struktural pada substrat berpori]. Peran bukti: mekanisme teknis; jenis sumber: makalah ilmu material. Mendukung: dampak fisik dari proses embossing. Catatan ruang lingkup: fokus pada karton berpori. ↩
"Foil and emboss – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [Standar produksi kemasan merekomendasikan offset spesifik antara cetakan timbul dan garis lipatan untuk menghindari kerusakan dan keretakan serat]. Peran bukti: praktik terbaik industri; jenis sumber: manual produksi percetakan. Mendukung: kebutuhan penyesuaian matematis zona penekanan. Catatan ruang lingkup: berlaku untuk karton bergelombang tebal. ↩
“Pengaruh Garis Lipatan Analog dan Digital pada Mekanik … – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Standar manufaktur teknis untuk pencetakan panas menentukan jarak offset yang tepat dari garis lipatan untuk mencegah kelelahan material dan retak tepi]. Peran bukti: spesifikasi teknis; jenis sumber: manual teknik industri. Pendukung: jarak optimal untuk menghindari retak. Catatan ruang lingkup: khusus untuk substrat karton. ↩
"Panduan Memahami Alur pada Kotak Karton Bergelombang – Gentlever", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Pedoman teknik pengemasan menunjukkan bahwa mengurangi gaya tekan pada alur karton bergelombang mencegah runtuhnya media struktural internal selama proses pencetakan timbul termal]. Peran bukti: persyaratan teknis; jenis sumber: buku teks ilmu pengemasan. Mendukung: penyesuaian tekanan untuk bahan karton bergelombang. Catatan ruang lingkup: berlaku untuk konstruksi karton bergelombang. ↩
“Penyelarasan serat melalui peregangan mekanis dan pengeringan terbatas pada…”, https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Sumber otoritatif tentang fisika kertas atau teknologi pencetakan akan menjelaskan bagaimana serat selulosa mengalami deformasi plastis dan peregangan untuk menciptakan profil 3D]. Peran bukti: Verifikasi teknis; jenis sumber: Jurnal ilmu material atau buku pegangan industri. Pendukung: Realitas mekanis perpindahan serat selama proses timbul. Catatan ruang lingkup: Secara khusus berlaku untuk substrat kemasan berbasis selulosa. ↩
"Cara Mengisi Ulang Tinta Bantalan Timbul Ultra Lambat Anda – YouTube", https://www.youtube.com/watch?v=aoGlPBdKeN8. [Sebuah studi ilmu material tentang deformasi substrat akan memvalidasi bahwa tegangan serat yang berlebihan selama proses timbul menyebabkan kegagalan lapisan tinta]. Peran bukti: validasi teknis; jenis sumber: jurnal ilmu material. Mendukung: penyebab retaknya tinta. Catatan ruang lingkup: berlaku untuk proses timbul mekanis bertekanan tinggi. ↩
“Peredam kejut polimer yang diproduksi secara aditif untuk otomotif…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Dokumentasi teknik industri tentang desain cetakan akan memverifikasi penerapan saluran pelepas tegangan berbasis polimer untuk mengelola tegangan kertas]. Peran bukti: verifikasi proses; jenis sumber: manual teknik industri. Mendukung: metode pengendalian tegangan. Catatan ruang lingkup: dapat merujuk pada peralatan canggih atau eksklusif. ↩
"Spesifikasi berlebihan pada karton bergelombang dapat merusak produk – LinkedIn", https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Standar industri untuk kemasan karton bergelombang menjelaskan bahwa timbulnya pola mengganggu orientasi dan elastisitas serat, yang menyebabkan kegagalan struktural atau retak saat dilipat]. Peran bukti: validasi teknis; jenis sumber: manual teknik pengemasan. Mendukung: risiko fisik timbulnya pola di sepanjang lipatan. Catatan ruang lingkup: Berlaku untuk karton bergelombang tugas berat. ↩
"Gaya Kotak Dasar | Packaging Corporation of America", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Standar teknik industri untuk kemasan bergelombang menentukan jarak minimum antara tekstur timbul dan garis lipatan untuk mencegah kerusakan material]. Peran bukti: spesifikasi teknis; jenis sumber: standar industri. Mendukung: jarak yang direkomendasikan untuk zona timbul. Catatan ruang lingkup: Dapat bervariasi berdasarkan GSM material. ↩
""Pengaruh Kelembaban Relatif terhadap Kekuatan Tekan …", https://open.clemson.edu/all_theses/3225/. [Pengujian mekanis pada karton bergelombang menunjukkan bahwa timbulan pada area sudut yang mengalami tekanan tinggi mengurangi kapasitas menahan beban vertikal kotak]. Peran bukti: validasi sebab-akibat; jenis sumber: studi teknik. Mendukung: manfaat struktural dari zona eksklusi. Catatan ruang lingkup: Khusus untuk tekanan penumpukan vertikal. ↩
"Kotak Kardus Bergelombang – Uji Tekan Tepi (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Uji Tekan Tepi (ECT) adalah metrik standar industri yang digunakan untuk menentukan kekuatan tumpukan dan integritas struktural wadah pengiriman kardus bergelombang]. Peran bukti: definisi metrik; jenis sumber: standar ASTM/ISO. Mendukung: pentingnya zonasi struktural. Catatan ruang lingkup: Berlaku terutama untuk kardus bergelombang. ↩