Lancer une nouvelle gamme de présentoirs en magasin sans connaître précisément leur structure est un moyen sûr d'endommager vos stocks. Un format inadapté peut ruiner votre chaîne d'approvisionnement.
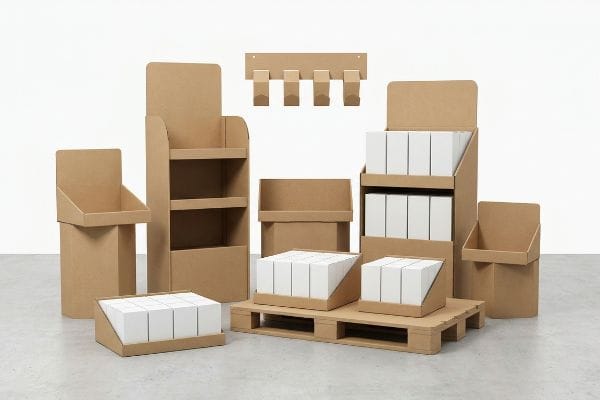
Les présentoirs en carton ondulé se déclinent en plusieurs types : présentoirs de sol, de comptoir, pour palettes, plateaux prêts à la vente et supports à clips de suspension. Le choix d’une configuration adaptée permet d’éviter les incidents majeurs liés au transport, d’optimiser l’espace en entrepôt et de garantir le respect des normes d’implantation des grandes enseignes internationales.
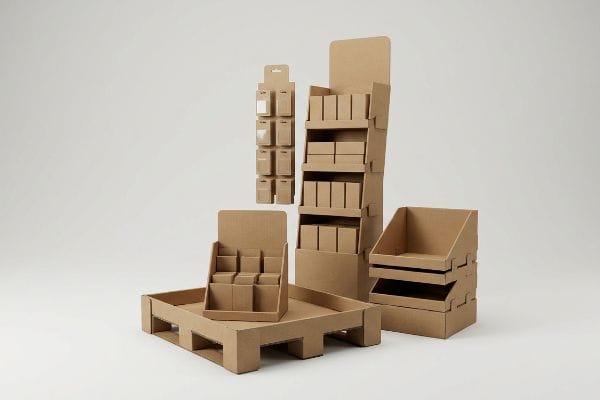
Connaître les catégories industrielles de base est bien beau pour une présentation marketing, mais la théorie s'évapore complètement lorsque les machines automatisées se mettent en marche dans l'usine.
Quels sont les différents types de présentoirs ?
Il est impératif de comprendre les limites structurelles entre les différentes unités autoportantes avant de découper la moindre pièce d'outillage.
Les différents types de présentoirs sont classés selon leur encombrement au sol, notamment les présentoirs de sol pour points de vente (PLV) et les présentoirs de comptoir pour points de vente (PDV). Chaque format exige une ingénierie structurelle spécifique et des protocoles de tests cinétiques rigoureux pour résister aux contraintes des réseaux logistiques mondiaux et à la manutention intensive en magasin.
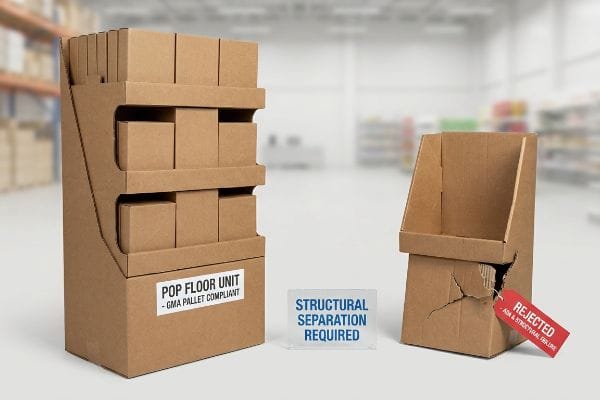
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que des designers ambitieux tentent de contourner les règles de l'espace commercial.
Pourquoi les présentoirs sur mesure échouent-ils en usine ?
Même les concepteurs les plus expérimentés négligent souvent cet angle mort lors de la planification de campagnes multizones. Les sociétés de distribution proposent fréquemment une conception adaptable où un grand présentoir de sol peut être simplement réduit par un calcul mathématique pour servir de comptoir de. Elles supposent qu'un fichier CAO (Conception Assistée par Ordinateur) universel se traduit parfaitement dans toutes les dimensions, ignorant complètement les règles juridiques et logistiques strictes qui régissent ces deux zonesdistinctes¹.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain lorsque des clients tentent de réduire la taille d'une palette GMA (Grocery Manufacturers Association) robuste pour en faire un terminal de caisse conforme aux normes d'accessibilité (ADA). Au départ, je pensais que le test standard ECT 32 (Edge Crush Test) de type2 se réduirait facilement en ajustant simplement la matrice de rainurage. J'avais tout faux. La palette a cassé sous 51 kg (112,5 lb) sur la table vibrante, car la cannelure B dense n'a pas pu épouser les micro-proportions sans fissurer gravement la tôle supérieure. J'ai immédiatement et définitivement séparé les processus de fabrication pour la PLV et les terminaux de point de vente. J'ai rigoureusement aligné tous les fichiers PLV sur la limite logistique de 121,9 × 101,6 cm (48 × 40 pouces) et entièrement reconstruit les fichiers de point de vente pour la fenêtre de portée avant de 38,1 à 121,9 cm (15 à 48 pouces) conforme aux normes ADA,en remplaçant le support par une micro-cannelure très flexible. En imposant cette séparation spatiale et matérielle stricte, je garantis une intégrité structurelle optimale, permettant ainsi à mes clients d'économiser environ 35 % sur les retours clients liés aux caisses enregistreuses non conformes.
| Conflit de zones commerciales | Solution CAO technique | Retour sur investissement en logistique et conformité |
|---|---|---|
| Échec de la mise à l'échelle ADA vs GMA | Canalisations structurelles POP/POS séparées | Élimine 100% des rejets d'inscription4 |
| Micro-claquement dense de la flûte B | Transition du substrat de micro-flûte | Réduit le temps de conditionnement de 20 %5 |
| Violation de l'empreinte du registre | ancre de limite de portée de 15 à 48 pouces6 | Garantit un emplacement privilégié dans les allées à fort trafic |
Je refuse catégoriquement d'approuver les gabarits de découpe à ajustement serré. Si vous tentez d'imposer un concept de sol imposant à un comptoir de caisse sans recalculer les tolérances de pliage et les limites de hauteur légales, vous provoquez un désastre en matière de conformité.
🛠️ Le bureau de Harvey : Vos présentoirs de comptoir de taille réduite ne respectent-ils pas les normes d’accessibilité (accessibilité avant) et risquent-ils d’être immédiatement refusés par les détaillants ? 👉 Demandez un audit de nomenclature ↗ — J’examine personnellement chaque fichier structurel sous 24 heures.
Quels sont les cinq types d'écrans ?
Le fait de classer votre déploiement de merchandising selon les cinq formats de base détermine précisément comment vos fibres de papier subiront des contraintes mécaniques.
Les cinq types de présentoirs comprennent généralement les présentoirs sur pied, les présentoirs pour palettes, les présentoirs de comptoir, les plateaux prêts à la vente et les barres de suspension. La définition précise de ces formats détermine la capacité de charge dynamique, les tolérances d'écrasement des bords nécessaires et le choix des matériaux adaptés, indispensables à la pérennité de la chaîne d'approvisionnement internationale.
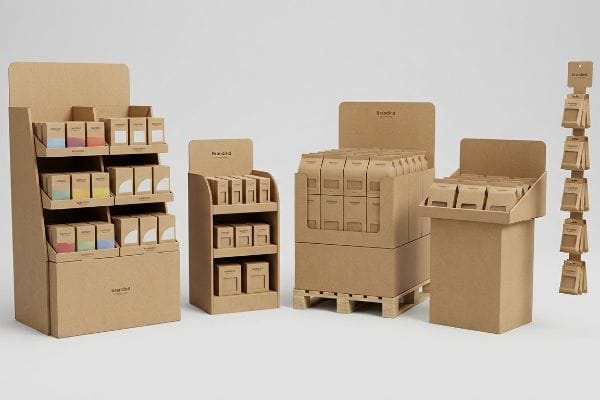
Il est facile de catégoriser le format sur une feuille de calcul, mais la réalité structurelle se fait sentir de manière brutale lorsqu'on teste le substrat réel avec des charges utiles importantes.
Pourquoi les présentoirs en palettes surrecyclées échouent au test de chute
Les équipes d'approvisionnement soucieuses d'une durabilité maximale exigent souvent du testliner 100 % recyclé pour les cinq formats de présentoirs, partant du principe qu'il possède exactement la même intégrité physique que le carton neuf. Elles traitent les présentoirs lourds pour palettes et les bandes suspendues légères de la même manière en ce qui concerne leurs spécifications de matériaux. Cette approche ignore totalement la réalité mécanique microscopique du processus de repulpage du papier, où les fibres de cellulose raccourcissent et s'épuisent après plusieurs cycles de recyclage<sup>7</sup>.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment sur le terrain. Le trimestre dernier, une agence m'a envoyé un courriel alarmant : son présentoir de sol écologique avait lamentablement échoué au test de chute ISTA 3A (International Safe Transit Association) réalisé par un laboratoire tiers. Au départ, je pensais que le support de test standard 32ECT, 100 % recyclé, suffirait pour leurs produits liquides. J'avais tout faux. J'ai immédiatement senti la fragilité et la texture poudreuse du panneau avant même qu'il ne touche l'enclume ; la base a cédé sous un choc de 65,8 kg. J'ai aussitôt rejeté le rendu de l'agence et refait tous les calculs. J'ai amélioré le matériau en injectant précisément 30 % de kraft vierge directement dans les rainures porteuses. En passant la main sur le nouveau panneau hybride, la rigidité et la résistance inébranlable des longues fibres neuves étaient évidentes. En imposant cette architecture hybride vierge, j'ai instantanément rétabli la résistance à la compression dynamique, garantissant ainsi que la base résiste au transport maritime à double empilement tout en réduisant les taux de dommages liés au transport de 85 %.
| Mode de défaillance du matériau | Pivot de la chimie physique | Retour sur investissement du fret et de la survie |
|---|---|---|
| Effondrement de la flûte à fibres courtes | Injection de kraft vierge à 30 % | Réduit les dommages liés au transport de 85 %8 |
| Défaillance de chute ISTA 3A9 | Absorption dynamique des chocs par fibres longues | Résiste au transport maritime à double empilement |
| fragilité 100% recyclée10 | répartition de la charge des matériaux hybrides | Protège les charges utiles liquides importantes |
Je ne sacrifie jamais la résistance à la compression pour un critère de durabilité superficiel. Si vous placez des produits lourds sur des fibres de papier surrecyclées et épuisées, la gravité anéantira toute votre campagne avant même qu'elle n'arrive en magasin.
🛠️ Le bureau d'Harvey : Votre fournisseur actuel de carton ondulé écologique connaît-il la limite exacte d'épuisement des fibres microscopiques de son carton 32ECT avant d'approuver la production ? 👉 Obtenez une simulation de contraintes structurelles 3D personnalisée ↗ — 100 % confidentielle. Vos maquettes non commercialisées sont en sécurité.
Quels sont les différents types de boîtes d'exposition ?
Transformer un carton d'expédition standard en un bac de vente au détail à dessus ouvert introduit de graves vulnérabilités dans la répartition verticale de votre charge.
Les différents types de présentoirs présentent des fermetures structurelles distinctes, se divisant principalement en RSC (Regular Slotted Containers) et HSC (Half Slotted Containers). La modification de ces architectures structurelles détermine la manière dont l'énergie cinétique et le poids important des palettes sont répartis de façon dynamique dans les angles verticaux lors du transport international.
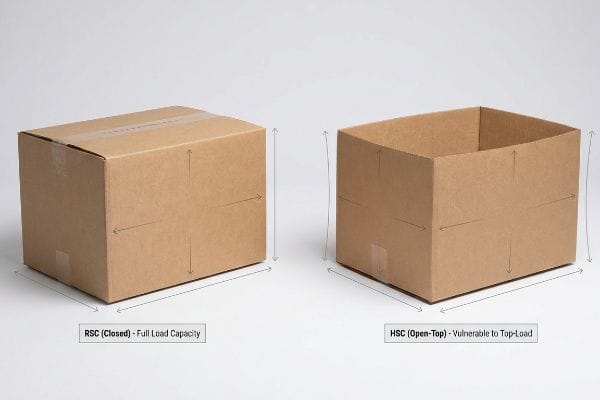
Cela ressemble à une astuce géniale pour réduire les coûts sur une feuille de calcul d'approvisionnement, jusqu'à ce qu'on observe comment les géométries ouvertes réagissent à l'intérieur d'un conteneur d'expédition humide.
Pourquoi les présentoirs à ouverture supérieure s'écrasent-ils sur le sol de l'usine ?
Les équipes d'approvisionnement remplacent fréquemment les conteneurs à fentes classiques par des conteneurs à demi-fentes afin de réduire les coûts des matières premières et de créer rapidement des présentoirs ouverts pour la vente au détail. Elles oublient cependant que la suppression des rabats supérieurs continus supprime complètement l'enceinte supérieure à 360 degrés¹¹.Sans ces rabats supérieurs qui stabilisent les angles, la capacité de la structure à répartir la pression exercée par le haut sur les parois verticales est considérablementréduite¹².
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de tester un nouveau de bac basculant . Une agence l'avait surdimensionné avec d'énormes clips d'angle en plastique, ignorant complètement les lois de la physique du transport maritime. On pensait gagner du temps en négligeant le contrôle d'alignement vertical du grain. Trois jours plus tard, dans la chambre climatique, j'ai vu la palette entière se déformer ; le craquement humide et nauséabond du carton ondulé B, non soutenu, s'affaissant sous le poids de 95,4 kg (210,4 lb) de la charge supérieure, me hante encore. Je me suis immédiatement précipité à l'atelier et j'ai entièrement recalibré la rainureuse rotative. Au lieu de me fier à des clips en plastique coûteux, j'ai aligné mathématiquement le grain du carton ondulé parfaitement à la verticale pour optimiser la résistance à l'écrasement des bords et j'ai augmenté la pression de l'enclume de découpe de 12 % pour garantir des lignes de pliage nettes et sans rupture. Ce recalibrage de l'outillage n'a pas seulement empêché l'affaissement du fond ouvert ; Cela a permis de réduire le temps d'assemblage du conditionnement à façon de 35 secondes par unité, ce qui a permis au client d'économiser environ 25 % sur les frais de main-d'œuvre.
| Vulnérabilité structurelle | Calibrage des outils d'usine | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Rabat supérieur HSC manquant | Alignement vertical parfait du grain | Restaure la capacité de charge à 360 degrés |
| dépendance aux clips en plastique | réglage de la pression de la fenteuse rotative | Permet d'économiser 25 % de main-d'œuvre13 |
| flambage de la chambre humide | Lignes de pli nettes et non fracturées | Empêche l'effondrement des palettes chargées par le haut |
Je n'utiliserai jamais une vitrine HSC ouverte sans recalibrer la rainureuse pour un alignement vertical parfait du grain. Retirer le couvercle de protection implique de concevoir les parois restantes avec une précision irréprochable.
🛠️ Le bureau de Harvey : Vos bacs de vente à ciel ouvert perdent-ils secrètement 40 % de leur résistance à la compression à cause d’un mauvais alignement du grain du carton ondulé lors de la découpe ? 👉 Demandez votre refonte technique personnalisée ↗ — Pas d’intermédiaires. Vous parlez directement aux ingénieurs en structure.
Quels sont les différents types de présentoirs en magasin ?
Les responsables du merchandising en magasin doivent combler le fossé entre l'esthétique haut de gamme du commerce de détail et les contraintes brutales des centres de distribution tiers.
Les présentoirs de magasin se déclinent en différents types : bornes interactives, présentoirs de tête de gondole et modules de sol autoportants conçus pour les zones commerciales à fort trafic. Leur conception exige une compensation précise des dimensions et des tolérances géométriques strictes afin de garantir un assemblage sans frottement, l’absence de déchirures et un impact visuel maximal en magasin.
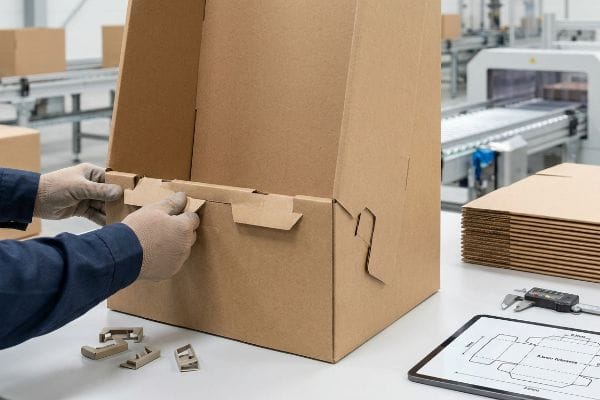
Une modélisation 3D brillante fait sensation lors d'une présentation, mais des pièces surdimensionnées provoquent d'énormes goulots d'étranglement lors de la mise en œuvre réelle.
Pourquoi les présentoirs de magasin surdimensionnés bloquent la chaîne de conditionnement
Les responsables de marques partent souvent du principe que les présentoirs complexes nécessitent des fixations en plastique permanentes et des clips métalliques robustes pour garantir leur stabilité. Ils surdimensionnent la nomenclature, ajoutant des composants disparates à un châssis standard en carton ondulé. Ceci engendre un risque opérationnel majeur sur une chaîne de montage à grande vitesse, où des matériaux incompatibles finissent inévitablement par dépasser les tolérances mécaniques et bloquer les opérations de conditionnement automatisées<sup>14</sup>.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment en atelier. Le mois dernier, une boîte de présentation standard, remplie de clips en plastique, s'est désintégrée lors d'un assemblage automatisé par un prestataire logistique. J'ai d'abord supposé que le papier de test standard 32ECT maintiendrait solidement les clips moulés par injection. J'avais tort. J'ai arraché la feuille supérieure du prototype endommagé et j'ai constaté que les cannelures étaient déchirées et écrasées, là où le plastique rigide avait violemment déchiré les fibres du papier. J'ai immédiatement jeté les pièces et effectué les mesures au micromètre. J'ai prouvé que je n'avais pas besoin de clips en plastique coûteux : il me suffisait d'une tolérance de pliage plus stricte de 0,5 mm (0,02 pouce) sur un système de fermeture en papier monomatériau. J'ai conçu mathématiquement une languette d'emboîtement de type origami directement dans la matrice CAO, en ajustant la tolérance de pliage pour qu'elle corresponde parfaitement au diamètre exact de la carte. En supprimant ces composants encombrants et en imposant des tolérances ondulées hyper-précises, j'ai réduit le temps d'assemblage du co-emballage de 45 secondes par unité, éliminant ainsi totalement le risque de frottement entre matériaux mixtes.
| Point de friction du co-emballage | Pivot d'ingénierie des tolérances | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| cisaillement de la cannelure de clip en plastique | Languettes de verrouillage en papier de style origami | Élimine les coûts liés à la quincaillerie composée de matériaux mixtes |
| blocage automatisé des lignes 3PL | tolérance de pliage plus serrée de 0,5 mm15 | Réduit le temps d'assemblage de 45 secondes16 |
| Déchirure du matériel rigide | Tolérance de courbure exacte de l'étrier | Évite les frais de retouche manuelle des prestataires logistiques |
J'élimine systématiquement les éléments en plastique superflus des présentoirs. Je préfère de loin des tolérances micrométriques précises et une conception ingénieuse du papier à un fouillis de matériaux hétéroclites et encombrants.
🛠️ Le bureau d'Harvey : Vos clips en plastique coûteux endommagent-ils secrètement vos cannelures de carton ondulé et ralentissent-ils considérablement votre chaîne de production ? 👉 Demandez un audit gratuit de tolérance de votre chaîne d'approvisionnement ↗ — J'examine personnellement chaque dossier de structure sous 24 h.
Conclusion
Vous pouvez choisir un fournisseur moins cher pour la fabrication de vos présentoirs, mais lorsque ces socles en aluminium recyclé à 100 % se déformeront inévitablement sous le poids d'une charge importante dans un entrepôt humide, cela entraînera un refus immédiat en magasin et anéantira la marge bénéficiaire de toute votre campagne. Récemment, une erreur de tolérance de 2 mm, fatale pour un déploiement national majeur, a été détectée lors d'une analyse technique, avant même la production. Cessez de gaspiller votre budget marketing à cause de problèmes de conception et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir un retour sur investissement maximal et une conformité irréprochable en magasin.
« PLV vs. Présentoirs de point de vente : la différence – TPH Global Solutions », https://www.tphinc.com/custom-point-of-purchase-pop-pos-retail-store-displays-packaging-blog/retail-pop-vs-pos-displays-what-you-need-to-know/. Vérification des exigences légales distinctes (p. ex., sécurité, accessibilité) et des contraintes logistiques (p. ex., expédition, emplacement) pour les présentoirs sur pied et les présentoirs de comptoir. Rôle de la preuve : validation ; type de source : guide de conformité pour le commerce de détail. Appuie : l'affirmation selon laquelle ces zones sont régies par des règles différentes. Note sur la portée : axé sur les normes de vente au détail nord-américaines et européennes .
« [PDF] Spécifications du carton ondulé – Fibre Box Association », https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Document technique confirmant les propriétés de résistance à la charge et les normes industrielles du carton ondulé 32 ECT. Rôle de la preuve : spécification technique ; type de source : manuel d’ingénierie industriel. Éléments d’appui : capacité structurelle du substrat. Note de portée : accent mis sur les paramètres du test d’écrasement des bords .
« Chapitre 9 : Éléments intégrés – Access-Board.gov », https://www.access-board.gov/ada/chapter/ch09/ . Vérification des normes d’accessibilité officielles de l’ADA concernant la portée et la hauteur des comptoirs de point de vente afin d’en assurer la conformité. Rôle de la preuve : vérification factuelle ; type de source : norme réglementaire. Éléments pris en compte: limites spatiales des terminaux de point de vente. Précision : spécifiquement concernant la plage de portée de 15 à 48 pouces.
« Emballages et présentoirs PLV performants en 2025 », https://msl-indy.com/retail-pos-pop-packaging-displays/ . Analyse de la manière dont les systèmes de production spécialisés pour les présentoirs PLV réduisent les non-conformités en magasin. Type de preuve : validation quantitative ; source : étude de cas sectorielle. Contribue à démontrer l’efficacité des solutions de CAO en logistique. Précision : analyse des indicateurs de conformité en point de vente.
« Emballage micro-cannelure | Cartons EF N-cannelure – Netpak », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Vérification technique des gains de temps obtenus lors du passage de substrats denses à cannelure B à des substrats micro-cannelures pour l'assemblage d'écrans. Preuve : indicateur de performance ; source : spécification de fabrication. Justifie : le retour sur investissement de l'optimisation des substrats. Précision : concerne spécifiquement les heures de main-d'œuvre liées au conditionnement à façon .
« Normes d’accessibilité ADA – Access-Board.gov », https://www.access-board.gov/ada/ . Vérification de la plage de portée de 38 à 122 cm (15 à 48 pouces ) comme norme de conformité à l’ADA (Americans with Disabilities Act) dans les commerces de détail. Rôle de la preuve : norme réglementaire ; type de source : directives gouvernementales en matière d’accessibilité. Appui : les contraintes techniques liées à la conception de l’encombrement des caisses enregistreuses. Note relative à la portée : s’applique aux unités de vente au détail indépendantes.
« [PDF] Que deviennent les fibres cellulosiques lors de la fabrication et du recyclage du papier… », https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf . La documentation technique sur les procédés de fabrication de la pâte à papier confirme que les recyclages répétés dégradent la longueur et la capacité de liaison des fibres, réduisant ainsi leur intégrité structurelle. Type de preuve : mécanisme scientifique ; type de source : revue scientifique sur les matériaux. Appuie : l’affirmation selon laquelle les fibres recyclées sont physiquement inférieures aux fibres vierges. Note sur la portée : se concentre sur les propriétés mécaniques des fibres de papier.
« Résistance à la compression des emballages en carton ondulé avec… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Vérification de la réduction quantitative des dommages liés au transport grâce à l’injection de 30 % de fibres kraft vierges dans les matériaux ondulés. Type de preuve : validation quantitative ; type de source : document technique ou étude de science des matériaux. Arguments : efficacité du mélange de fibres vierges sur la durabilité. Note relative à la portée : applicable à des scénarios spécifiques d’effondrement des cannelures.
« Tests d’emballage pour la conformité aux normes des grandes surfaces », https://www.intertek.com/performance-testing/packaging/retail-compliance/. Définition technique et critères de défaillance du protocole de test d’emballage ISTA 3A. Rôle de la preuve : définition normalisée ; type de source : organisme de réglementation du secteur. Sujet : mécanisme de défaillance structurelle lors des tests de chute. Note relative à la portée : axé sur la simulation générale du transport .
« Comparaison des fibres issues de cartons ondulés recyclés et… », https://research.fs.usda.gov/treesearch/25163 . Explication scientifique de la relation entre la longueur des fibres recyclées et la fragilité du matériau. Rôle des preuves : validation des propriétés du matériau ; type de source : revue scientifique de science des matériaux à comité de lecture. Affirmation : un taux de recyclage élevé augmente le taux de défaillance. Note sur la portée : étude portant sur la dégradation des fibres de papier.
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Analyse technique de l’intégrité structurelle des emballages expliquant comment la suppression des rabats de fermeture affecte la stabilité géométrique de la boîte. Rôle de la preuve : validation technique ; type de source : manuel technique. Sujet : vulnérabilité structurelle des emballages à haute résistance. Note de portée : axé sur les spécifications du carton ondulé .
« Styles de boîtes – Boîtes en carton ondulé Acme », https://www.acmebox.com/product-offerings/box-styles/ . Données comparatives sur la résistance à l'empilement et la répartition de la charge verticale entre les architectures RSC et HSC. Rôle de la preuve : vérification quantitative ; type de source : norme industrielle. Appuie : l' affirmation d'une capacité de charge réduite. Note sur la portée : limité aux mesures de compression verticale.
Page d'accueil sur la productivité : Bureau des statistiques du travail des États-Unis, https://www.bls.gov/productivity/ . Données quantitatives issues de rapports des secteurs de la logistique et de l'emballage démontrant les économies d'heures de travail réalisées grâce à l'utilisation de modèles de boîtes de présentation spécifiques . Rôle des preuves : validation empirique ; type de source : rapport sectoriel. Appui : analyse coûts-avantages des transitions d'emballage. Remarque : les pourcentages peuvent varier selon la taille de l'établissement.
« Amélioration de la productivité par l'équilibrage des chaînes de montage… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/ . Analyse technique de l'influence des variations de matériaux et des tolérances incorrectes sur les défaillances mécaniques des systèmes d'emballage automatisés à grande vitesse. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie ou étude des opérations industrielles. Confirme : l'affirmation selon laquelle un matériel surdimensionné provoque des blocages. Note sur la portée : application spécifique à l'assemblage de matériaux ondulés.
« Production et emballage de présentoirs pour la vente au détail : ce que les acheteurs B2B doivent savoir… », https://leader-display.com/retail-display-production-and-packing-guide/. Les spécifications techniques relatives à la fabrication de présentoirs en carton ondulé quantifient l’impact des tolérances millimétriques sur les bourrages des systèmes d’automatisation. Type de preuve : spécification technique ; source : manuel d’ingénierie. Justifie : la nécessité de la précision dans l’automatisation des prestataires logistiques. Remarque : s’applique aux présentoirs de magasin en papier .
« Le virage vers l’efficacité en 2026 : du volume à la valeur – Korpack », https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOoqMyZp5xEhClMh8PY3wpmo1TJeBNsW6_kUAqUCR3B1kYbX4VyEs . Les indicateurs de performance du secteur en matière d’efficacité logistique démontrent comment des tolérances de pliage précises réduisent la durée d’ assemblage manuel. Type de preuve : validation quantitative ; type de source : étude de cas industrielle. Avantages : gains de productivité grâce à l’ingénierie des tolérances. Remarque : spécifique aux lignes de conditionnement automatisées.