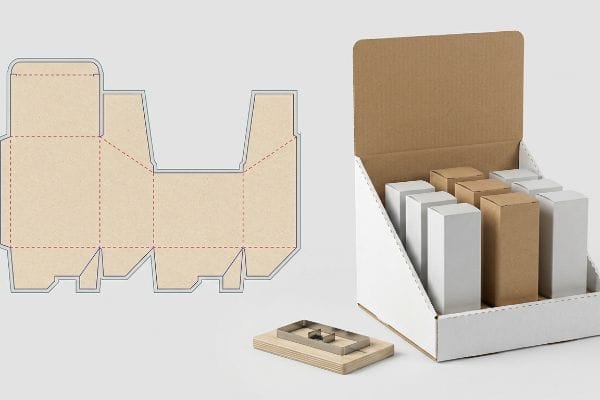
Les marques voient leurs marges fondre chaque jour car elles considèrent les présentoirs de vente comme de simples boîtes en carton. La géométrie de votre emballage détermine si votre produit se vend ou s'il est endommagé.
L'objectif des emballages de présentation découpés est de protéger simultanément les produits pendant le transport et d'attirer l'attention en rayon. Grâce à l'utilisation de matrices en acier sur mesure permettant de découper des formes précises, les marques bénéficient d'un assemblage fluide, d'une densité de palettes optimale et d'une augmentation des achats d'impulsion, sans nécessiter d'installations métalliques permanentes.
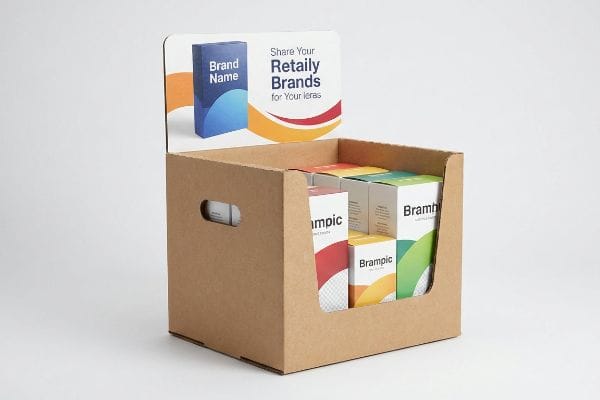
Comprendre les principes physiques fondamentaux qui sous-tendent ces structures sur mesure est la première étape pour éliminer les coûteux goulots d'étranglement dans les entrepôts.
Qu'est-ce qu'un emballage découpé à l'emporte-pièce ?
Une feuille plate de carton ondulé ne sert absolument à rien tant qu'elle n'est pas transformée mathématiquement en un présentoir 3D fonctionnel.
L'emballage découpé à l'emporte-pièce est un procédé de fabrication spécialisé où un logiciel de CAO (conception assistée par ordinateur) industriel pilote des tables de découpe mécaniques pour obtenir des formes précises dans des supports en carton ondulé. Cette ingénierie de précision élimine les rubans adhésifs d'emballage disgracieux et permet la création de languettes complexes à emboîter, de fenêtres de visualisation personnalisées et de silhouettes structurelles uniques, prêtes pour la vente au détail.
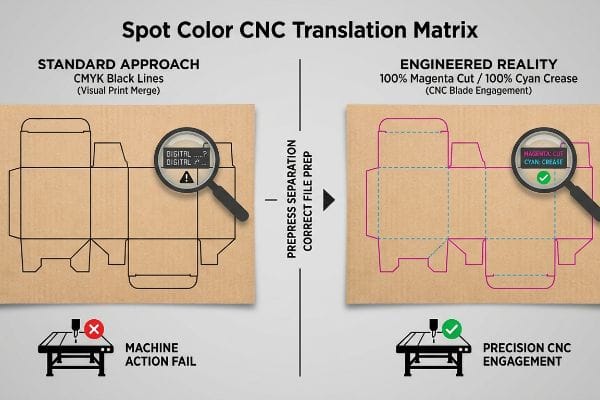
Mais une découpe de précision est totalement inutile si la machine ne peut pas interpréter le plan numérique du concepteur sur la chaîne de production.
Matrice de traduction CNC des couleurs d'accompagnement
Considérez les tables de découpe automatisées comme des opérateurs robotiques extrêmement littéraux. Elles ne comprennent pas les graphiques visuels ; elles interprètent uniquement les trajectoires vectorielles spécifiques associées aux actions mécaniques¹.Lors de la transposition d'un gabarit structurel en atelier, chaque pli et chaque découpe doivent être explicitement associés aux paramètres de routage précis de lamachine².
Je reçois régulièrement des fichiers clients avec des lignes noires CMJN (Cyan, Magenta, Jaune, Noir) standard indiquant les plis du carton. Or, une table de découpe industrielle Kongsberg ne lit pas l'encre noire visuelle ;elle utilise des couleurs d'accompagnement. Si le fichier numérique ne comporte pas d'attribution mécanique des couleurs, le logiciel RIP (traitement d'images raster) fusionne directement les tracés structurels avec le calque de l'illustration. J'intercepte ces fichiers défectueux et sépare les traits en couleurs d'accompagnement, en attribuant 100 % de magenta pour une découpe physique complèteet 100 % de cyan pour un pli. Ceci garantit une découpe parfaite du carton par les lames CNC (commande numérique par ordinateur) tout en préservant la netteté des impressions, évitant ainsi des retards de production importants.
| Élément de prépresse | Approche standard | Réalité artificielle |
|---|---|---|
| Lignes de coupe | CMJN Traits noirs | Spot magenta 100%5 |
| Lignes de pli | Lignes grises pointillées | Tache cyan 100%6 |
| Action de la machine | Fusion d'impressions visuelles | Engagement de la lame CNC7 |
J'applique des règles strictes de séparation avant presse, car le fait de laisser des erreurs de découpe logicielle atteindre l'atelier de découpe perturbe instantanément le planning de production et provoque des arrêts machine importants.
🛠️ Le bureau d'Harvey : Les erreurs de traitement logiciel retardent-elles le lancement de vos produits et entraînent-elles des frais de prépresse cachés ? 👉 Obtenez un audit gratuit des couleurs d'accompagnement des tracés ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Qu'est-ce qu'un emballage de présentation ?
Le passage des conteneurs maritimes aux structures orientées vers la vente au détail modifie complètement l'objectif logistique. Il ne s'agit plus seulement de survie, mais aussi d'engagement cognitif.
L'emballage présentoir est un dispositif de merchandising conçu pour abriter physiquement les produits tout en optimisant la visibilité de la marque en magasin. Contrairement aux emballages classiques, ces présentoirs utilisent des éléments graphiques spécifiques et des rebords de maintien personnalisés pour capter l'attention des clients et déclencher des achats impulsifs immédiats dans les allées étroites.
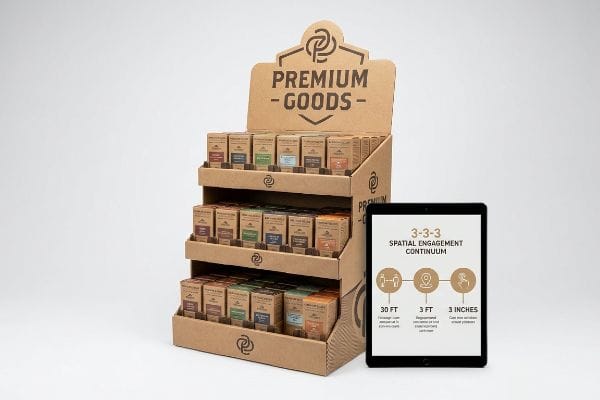
Transformer un carton d'expédition marron en vendeur silencieux exige le strict respect des principes de la psychologie spatiale.
Le continuum d'engagement spatial 3-3-3
Un présentoir de vente au détail fonctionne comme un entonnoir visuel à plusieurs niveaux, opérant sur différentes distances physiques⁸.Il doit assurer la transition entre la perturbation visuelle à longue distance dans les allées et la sélection tactile des produits. Sans la conception de points focaux spécifiques pour chaque seuil spatial⁹,le présentoir se fond simplement dans le chaos visuel de l'environnement du grand magasin.
Lors de la conception d'agencements de points de vente, j'applique rigoureusement la règle 3-3-3 de l'engagement client¹⁰.Un présentoir doit capter le regard à 9,14 mètres (30 pieds), susciter l'intérêt du client à 0,91 mètre (3 pieds) et inciter à l'achat à 76,2 mm (3 pouces). Cela requiert des en-têtes découpés percutants et des aplats de couleur Pantone pour une visibilité optimale à longue distance, une ergonomie optimisée des étagères à 1 270 mm (50 pouces)¹¹ pour un engagement à moyenne distance, et des rebords avant abaissés pour garantir une visibilité du produit de 85 % lors du contact tactile final. En segmentant ainsi la géométrie du présentoir, celui-ci attire activement le flux de clients au lieu d'attendre passivement.
| Distance du client | Fonction structurelle | Fonctionnalité technique |
|---|---|---|
| 30 pieds (9,14 m) | Perturbation visuelle des allées | En-tête surdimensionné découpé à l'emporte-pièce |
| 3 pieds (0,91 m) | Engagement des fonctionnalités | Zone de frappe de 50 pouces (1270 mm)12 |
| 3 pouces (76,2 mm) | Conversion tactile | Lèvre de visibilité avant à 85 %13 |
Je structure chaque présentoir de vente au détail en fonction de ces trois seuils spatiaux stricts, car l'ambiguïté visuelle freine directement la rotation des stocks dans les environnements de vente au détail encombrés.
🛠️ Harvey's Desk : Votre présentoir de comptoir risque-t-il de passer inaperçu auprès des clients sous un éclairage commercial agressif ? 👉 Demandez une analyse d'impact spatial ↗ — Confidentialité garantie. Vos maquettes de points de vente non commercialisées sont en sécurité.
Quels sont les trois principaux objectifs de l'emballage ?
Un carton qui a beau être esthétique mais qui s'effondre sous son propre poids est un échec logistique total. Un emballage digne de ce nom répond simultanément à trois impératifs non négociables.
Les trois principaux objectifs de l'emballage sont la protection des produits, la simplification de la logistique et la communication en point de vente. Un présentoir efficace doit protéger les marchandises des chocs liés au transport, optimiser les opérations de conditionnement à grande vitesse en entrepôt et projeter un message de marque percutant afin de stimuler les ventes en magasin.
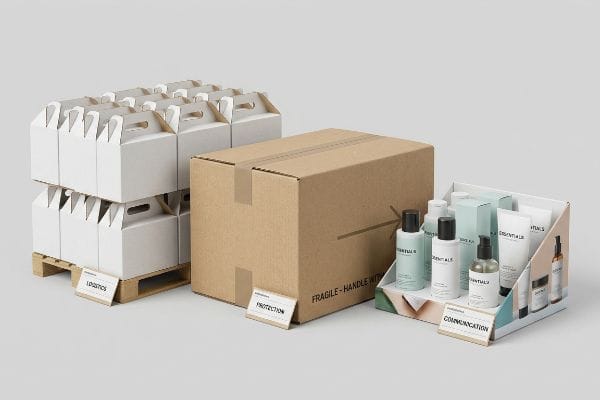
Toute tentative d'isoler et de privilégier un seul de ces piliers détruit inévitablement les deux autres lors du transport de marchandises en temps réel.
Le piège du déséquilibre structurel des 4 C
Lors de mes audits de gabarits clients, je constate systématiquement que les services achats se focalisent exclusivement sur le coût des matières premières, allant jusqu'à réduire drastiquement la densité de fibres des cannelures centrales.Ils partent du principe que des substrats évidés supportent la charge, assurant ainsi la protection physique et la communication. En ignorant les réalités dynamiques des environnements commerciaux exigeants, ils provoquent involontairement leurs propres défaillances lors du transport.
Ce n'est pas qu'une simple théorie : j'en ai fait l'amère expérience le mois dernier en testant un plateau PDQ (Pretty Darn Quick) évidé. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de valider le remplacement d'un carton ECT 26 (Edge Crush Test) imposé par un client pour réaliser des économies minimes sur les matériaux. Le client supposait que cette protection structurelle moindre résisterait aux aléas de la chaîne logistique. Lors de notre simulation de vibrations ISTA 3A (International Safe Transit Association)¹⁵, j'ai constaté le de la cannelure B de 2,79 mm¹⁶. Le frottement cinétique a pulvérisé les fibres de papier fragilisées, provoquant le gondolage et la déchirure des imprimés – élément essentiel de la communication commerciale. Nous avons immédiatement interrompu le test, refait le rainurage du support avec un support kraft vierge hybride ECT 32 et modifié la découpe sur notre rainureuse rotative afin d'accroître la tolérance d'assemblage. Je consacre un temps et un argent considérables à mes tests en laboratoire pour que vous n'ayez pas à subir de pertes en magasin. Cette correction mécanique de 2,4 mm (0,09 pouce) a non seulement empêché l'affaissement de la base, mais elle a également réduit le temps d'assemblage pour le conditionnement de 42 secondes par unité, permettant ainsi au client d'économiser environ 15 % sur les frais de main-d'œuvre.
| Pilier de l'emballage | Hypothèse d'approvisionnement | Impact concret |
|---|---|---|
| Protection | Rétrogradation à 26 ECT | Délamination de la cannelure B17 |
| Communication | Graphismes intacts | Graphiques Déchirer et Boucler |
| Commodité | Assemblage plus rapide | Augmentation de 15 % des frais de main-d'œuvre18 |
Je refuse de laisser des indicateurs de coûts isolés dicter l'intégrité structurelle brute, car un affichage effondré annule complètement le retour sur investissement de votre marketing promotionnel.
🛠️ Le bureau d'Harvey : Des réductions de coûts ponctuelles compromettent-elles la résistance de vos emballages aux vibrations du transport ? 👉 Demandez un audit ECT T811 gratuit ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quelles sont les différences entre les boîtes en carton à fentes classiques et les boîtes découpées à l'emporte-pièce ?
Le passage des emballages d'expédition standard aux présentations haut de gamme pour la vente au détail exige un ensemble de tolérances mathématiques et de machines de fabrication entièrement différent.
Les principales différences entre les boîtes à fentes classiques et les boîtes découpées à l'emporte-pièce résident dans la personnalisation de leur structure et les tolérances de fabrication. Les boîtes à fentes classiques utilisent des découpes droites simples et des plis continus pour l'expédition en vrac, tandis que les boîtes découpées à l'emporte-pièce font appel à des lames d'acier sur mesure pour créer des systèmes de fermeture complexes et des formes prêtes à la présentation.
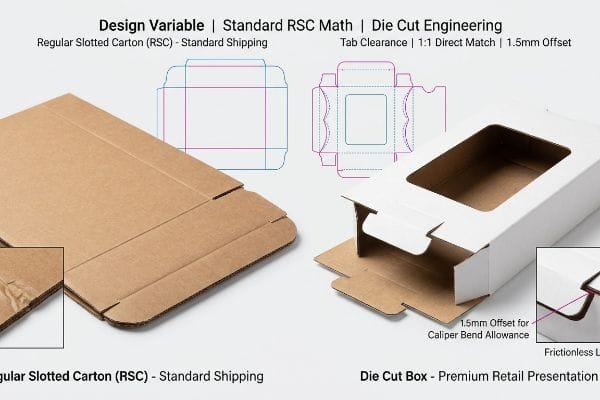
Le passage à des formes personnalisées complexes pose de sérieux problèmes de tolérance de pliage que les usines de fabrication de caissons standard ne peuvent tout simplement pas gérer.
Décalage de la ligne de coupe de compensation de l'étrier
Lors de mes audits de fichiers clients, je constate fréquemment que les concepteurs traitent les panneaux épais en cannelure E comme de simples feuilles de papier d'imprimante. Ils font correspondre mathématiquement la largeur des languettes d'emboîtement aux encoches prévues à cet effet, sans tenir compte de l'épaisseur physique du matériau<sup>19</sup>. Ce manque de prévoyance architecturale transforme des découpes de précision en pièges à friction rigides.
Il ne s'agit pas que de théorie : je constate ce problème en atelier lorsqu'une demande de devis traite aveuglément une boîte découpée sur comme un conteneur standard à fentes (RSC) afin d'accélérer la prépresse. Dans mon usine, je vois régulièrement des fichiers CAO plats où un panneau cannelé B de 3,04 mm (0,12 pouce)est conçu pour se plier à 90 degrés sans fente élargie. Lors des tests d'assemblage, je constate que le rayon de pliage consomme du matériau, ce qui bloque la languette contre la paroi de réception et provoque une forte déformation du carton supérieur. Une fois que le service des achats m'a autorisé à modifier la nomenclature Excel et à implémenter une compensation algorithmique au niveau du pied à coulisse, le matériau lui-même a fait le travail. J'ai relevé les mesures au micromètre et prouvé que je n'avais pas besoin de ruban adhésif : une tolérance de fente plus large de 1,5 mm (0,05 pouce) suffisaitpour compenser le gonflement exact des fibres de papier. En imposant ce micro-dégagement, je garantis que le temps d'assemblage manuel du co-emballage diminue de 35 secondes par carton, réduisant considérablement les frictions de la chaîne d'approvisionnement et diminuant les frais généraux de main-d'œuvre globaux pour le client.
| Variable de conception | Mathématiques standard RSC | Ingénierie de découpe |
|---|---|---|
| Dégagement de l'onglet | Match direct 1:1 | Décalage de 1,5 mm (0,05 po)22 |
| Coin plié | Ligne de score droite | Tolérance de courbure de l'étrier23 |
| Résultat de l'assemblage | Écrasement de flûte24 | Verrouillage sans frottement |
J'impose des algorithmes stricts de compensation des matériaux pour chaque forme personnalisée, car forcer des cannelures épaisses dans des fentes étroites compromet la structure de la boîte et la vitesse de production.
🛠️ Le bureau de Harvey : Des languettes d'emboîtement trop serrées ralentissent-elles vos chaînes de production et abîment-elles la page de garde de votre marque ? 👉 Obtenez un audit de compensation Caliper ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
S'appuyer sur des formes de carton génériques pour survivre à la logistique agressive du commerce de détail entraîne inévitablement des cannelures écrasées, des retards dans les délais de conditionnement et une communication de marque inefficace. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes liées aux stocks mis au rebut et aux refacturations des détaillants. Avant le lancement de votre prochaine collection saisonnière, laissez-moi analyser personnellement vos fichiers structurels grâce à un audit gratuit de tolérance des découpes ↗ afin d'éliminer mathématiquement les points de friction qui grèvent vos marges bénéficiaires.
« Maîtriser la découpe plasma CNC – YouTube », https://www.youtube.com/watch?v=wtriVCfRIK0 . Explication du fonctionnement des systèmes CNC et de leur conversion des données vectorielles en coordonnées physiques machine. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie industrielle. Sujet : logique de fonctionnement des tables de découpe automatisées. Remarque : concerne le code G et les systèmes de commande vectoriels similaires.
« Guide complet des tracés de découpe pour l'emballage et l'impression personnalisés – Gentlelever », https://gentlever.com/dielines-for-custom-packaging-and-printing/ . Détails techniques sur la conversion des tracés de découpe structurels en trajectoires d'outils et paramètres machine spécifiques. Rôle de la preuve : vérification des processus ; type de source : guide de fabrication d' emballages. Conforme à l'exigence de cartographie explicite pour la découpe. Remarque sur la portée : spécifique au traitement du carton ondulé.
« Couleurs d'accompagnement vs CMJN : différences essentielles expliquées », https://unicopacking.com/en/new/spot-color-vs-process-color.html . Vérification que les tables de découpe CNC industrielles nécessitent des désignations de couleurs d'accompagnement pour la reconnaissance des trajectoires d'outil, au lieu des couleurs CMJN standard. Preuve : spécification technique ; source : manuel d'utilisation. Justifie : nécessité de l'attribution de couleurs d'accompagnement pour l'usinage CNC. Remarque : applicable à la plupart des systèmes de découpe numérique professionnels.
« Adobe Illustrator – Quelle couleur utiliser pour les lignes de découpe ? », https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Documentation des conventions industrielles pour l'attribution de couleurs d'accompagnement spécifiques afin de distinguer les tracés de découpe et de pliage dans les fichiers d'emballage numérique. Niveau de preuve : norme industrielle ; type de source : guide technique prépresse. Prend en charge : des protocoles de correspondance couleur-outil spécifiques. Remarque : les conventions peuvent légèrement varier d'un établissement à l'autre .
« Comment préparer les tracés de découpe pour le prépresse et l'impression ? – PopDisplay », https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Vérification de l'utilisation du magenta à 100 % comme norme technique pour la définition des trajectoires de découpe dans les logiciels de découpe CNC. Rôle de la preuve : validation technique ; type de source : manuel industriel. Supporte : le mappage des couleurs d'accompagnement pour la découpe. Note sur le champ d'application : s'applique spécifiquement aux flux de production de découpe numérique CNC .
« Quand utiliser les tons directs dans la conception de vos emballages – PopDisplay », https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Vérification de l’utilisation du cyan pur comme norme technique pour la définition des tracés de pliage ou de rainage dans les logiciels de découpe CNC. Preuve : validation technique ; source : manuel industriel. Application : mappage des tons directs pour le rainage. Précision : s’applique spécifiquement aux flux de production de découpe numérique CNC .
« Découpe à l'emporte-pièce : pièces, conceptions et considérations – Répertoire IQS », https://www.iqsdirectory.com/articles/die-cutting.html. Explication technique du fonctionnement des commandes numériques (CNC) et de leur transformation des vecteurs de couleurs d'accompagnement en mouvements physiques de lame pour le carton ondulé. Rôle de la preuve : vérification du processus ; type de source : spécification technique. Supports : action mécanique de la découpe à l'emporte-pièce. Note sur la portée : se concentre sur la transformation du vecteur numérique en découpe physique .
« Stratégies d'engagement visuel pour booster les ventes dans la grande distribution », https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Explication succincte de la manière dont la théorie du design de points de vente justifie l'utilisation d'un entonnoir visuel à plusieurs niveaux pour attirer les clients à différentes distances. Éléments de preuve : cadre conceptuel ; type de source : manuel de design de points de vente. Apports : architecture fonctionnelle des emballages de présentation. Précision : se concentre sur l'espace de vente physique .
« Conception de l’expérience client en magasin : guider les acheteurs grâce à l’agencement… », https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/ . Analyse de l’attention visuelle et du rôle des points focaux pour surmonter la surcharge visuelle dans les environnements de vente au détail. Type de données : données empiriques ; source : étude de psychologie environnementale. Conclusion : nécessité de points focaux aménagés. Précision : s’applique spécifiquement aux allées de magasins à forte densité.
« AG 1091A : Présentoirs de marchandises en zone de vente au détail », https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation ; type de source : guide de marchandisage en magasin. Appuie : le cadre spécifique basé sur la distance pour l’engagement du consommateur. Note de portée : peut être une heuristique propre au secteur .
« Conception des espaces de vente au détail pour des présentoirs efficaces et une circulation client optimale », https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : spécification technique ; type de source : manuel de conception ergonomique. Appuie : le placement vertical optimal pour une interaction client à distance moyenne. Note de portée : basé sur des mesures moyennes à hauteur des yeux humains.
« 14 types de présentoirs de vente au détail | Chicago, IL – Wertheimer Box », https://wertheimerbox.com/types-of-retail-displays/ . Vérification de la norme de mesure de l’industrie pour la zone d’interaction visuelle et physique principale des présentoirs de point de vente. Preuve : spécification technique ; source : manuel de l’industrie de l’emballage. Éléments pris en charge: dimensions d’engagement spatial. Remarque : les dimensions peuvent varier en fonction des caractéristiques ergonomiques du public cible.
« AMÉLIORER LA VISIBILITÉ DE LA MARQUE GRÂCE À DES PRÉSENTOIRS PERSONNALISÉS », https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/ . Validation du ratio de visibilité spécifique requis pour les bords des produits afin d'optimiser la conversion tactile et la portée auprès du consommateur. Type de preuve : validation métrique ; type de source : guide de conception industrielle. Domaines d'application : ingénierie de la conversion tactile. Remarque : applicable aux structures de vente au détail ouvertes.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Les normes techniques d’ingénierie de l’emballage expliquent comment la réduction de la densité des fibres dans le carton ondulé diminue les valeurs du test d’écrasement des bords (ECT) et la capacité de charge verticale. Rôle de la preuve : validation technique ; type de source : étude de science des matériaux. Appuie : le lien entre la densité du substrat et la rupture structurelle. Note de portée : spécifique au carton ondulé .
« Procédures d’essai – Association internationale pour la sécurité du transport », https://ista.org/test_procedures.php . Vérification de la norme ISTA 3A pour la simulation des vibrations et des chocs durant le transport afin de tester l’intégrité des colis. Rôle de la preuve : Vérification de la norme ; type de source : Norme technique. Justifie : La validité de la méthodologie d’essai utilisée pour identifier les défaillances structurelles. Note relative au champ d’application : Spécifique aux simulations de livraison de petits colis.
« Carton ondulé et qualités de matériaux – Stratégies d’emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Confirmation des spécifications d’épaisseur nominale pour le carton ondulé cannelure B. Rôle de la preuve : Spécification technique ; type de source : Guide de l’industrie des matériaux. Justification : Précision technique de la mesure de l’épaisseur du carton. Remarque : Les valeurs nominales peuvent légèrement varier selon le fabricant.
« Estimation de la résistance à l’écrasement des bords du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Analyse technique de l’impact de la réduction des valeurs de résistance à l’écrasement des bords (ECT) sur le risque de séparation des couches du carton ondulé de type B. Type de preuve : lien de causalité technique ; type de source : revue scientifique des matériaux. Arguments : défaillance structurelle résultant de la dégradation des normes d’approvisionnement. Note de portée : porte sur les normes relatives au carton ondulé .
« Le coût caché de l'inefficacité des emballages – et comment y remédier », https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Données de référence sectorielles quantifiant l'augmentation des coûts opérationnels lorsqu'une mauvaise conception d'emballage entraîne des erreurs d'assemblage ou des corrections manuelles. Type de preuve : indicateur quantitatif ; source : rapport opérationnel logistique. Ce rapport met en évidence l'impact économique de la priorité accordée à la rapidité d'assemblage au détriment de la qualité structurelle. Il est représentatif des coûts de main-d'œuvre généraux en entreposage .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Les normes d'ingénierie de l'emballage démontrent que le fait de ne pas tenir compte de l'épaisseur du matériau (calibre) lors de la conception des languettes et des encoches découpées entraîne des défaillances d'assemblage ou un frottement excessif. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie de l'emballage. Appuie : Le lien de causalité entre l'épaisseur du matériau et la tolérance des encoches. Note de portée : S'applique aux matériaux en carton ondulé et en carton pliant .
Guide des épaisseurs de carton, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Vérification des dimensions standard de l'industrie pour le carton ondulé de type B. Type de preuve : vérification factuelle ; source : normes d'ingénierie de l'emballage. Supports : spécifications d'épaisseur du matériau. Remarque : de légères variations peuvent exister entre les fabricants .
« Le guide ultime des boîtes en carton ondulé – Shorr Packaging », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Justification technique de l’ajout de tolérances spécifiques aux découpes pour tenir compte de l’épaisseur du matériau et du gonflement des fibres. Rôle de la preuve : validation technique ; type de source : guide d’ingénierie de fabrication. Supporte : les exigences de précision de découpe. Remarque : la tolérance spécifique peut varier selon la qualité du carton.
« Emballage en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Les manuels techniques d’emballage spécifient les décalages précis des languettes découpées afin d’éviter toute interférence lors de l’assemblage. Rôle de la preuve : spécification technique ; type de source : guide de fabrication. Appuie : la valeur de tolérance spécifique pour le jeu de découpe. Remarque : la valeur spécifique peut varier en fonction de l’épaisseur du matériau .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Les normes d'ingénierie de l'emballage expliquent le calcul de la tolérance de pliage en fonction de l'épaisseur du matériau afin de garantir des dimensions finales précises. Rôle de la preuve : principe d'ingénierie ; type de source : manuel technique. Appuie : l'utilisation de la tolérance de pliage dans la conception des découpes. Note de portée : s'applique aux matériaux en carton ondulé pliés.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Une analyse industrielle de la fabrication du carton ondulé en rouleaux (RSC) décrit comment des lignes de pliage droites sans compensation peuvent entraîner l’effondrement structurel de la cannelure intérieure. Type de preuve : mode de défaillance technique ; source : document technique industriel. Éléments à l’appui : résultat d’assemblage négatif du calcul standard du RSC. Remarque sur la portée : concerne spécifiquement les plis non compensés.