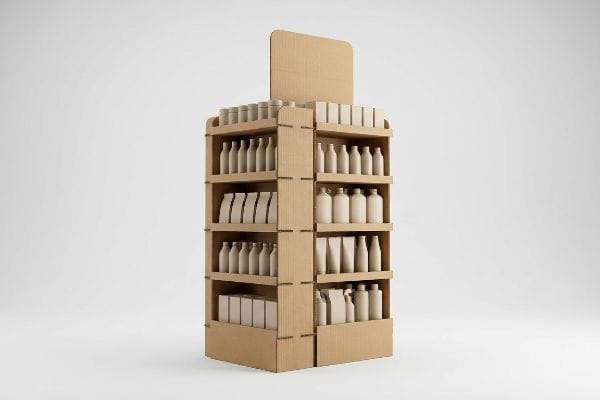
Vous en avez assez des délais imposés par les détaillants qui vous mettent la pression ? Rater le lancement d’une grande campagne de distribution à cause d’une production lente peut ruiner votre chiffre d’affaires trimestriel avant même le lancement de la campagne.
Le délai de livraison pour les présentoirs de tête de gondole personnalisés varie généralement de quatre à huit semaines, selon la complexité de leur structure et les exigences de test. Ce délai de production garantit une conception optimale du carton ondulé, un séchage parfait de la lithographie et une validation ISTA pour le transport, assurant ainsi la résistance de vos présentoirs aux environnements de vente au détail et aux réseaux logistiques difficiles.
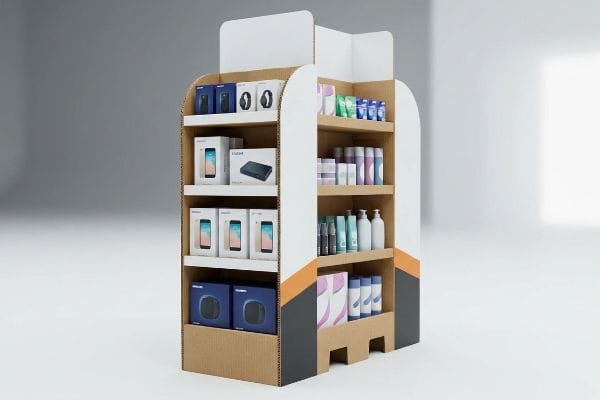
Mais connaître le calendrier de référence ne suffit pas lorsque des variables physiques sur la chaîne de production commencent à évoluer. Permettez-moi de vous expliquer les mécanismes concrets qui déterminent ces échéanciers.
À quelle fréquence faut-il changer l'affichage des fenêtres ?
L'environnement commercial est impitoyable, et le merchandising visuel devient rapidement invisible aux yeux des clients réguliers s'il est laissé sans surveillance.
Cela dépend. Il est conseillé de changer les vitrines toutes les quatre à six semaines afin de maintenir un impact visuel fort et de susciter l'intérêt des consommateurs. Un maintien prolongé au-delà de cette période entraîne souvent une usure importante de la structure, une décoloration due aux UV et une baisse notable des taux de conversion saisonniers.
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que l'usure physique se fait sentir.
Pourquoi le carton standard ne résiste pas à la production en usine
Même les équipes d'approvisionnement les plus expérimentées partent souvent du principe que les emballages en carton ondulé standard résisteront sans problème à une période promotionnelle de trois mois. Elles traitent le merchandising temporaire comme du mobilier permanent, comptant sur des cartons de qualité standard pour supporter les manipulations constantes et les variations de températureà proximité des vitrines.
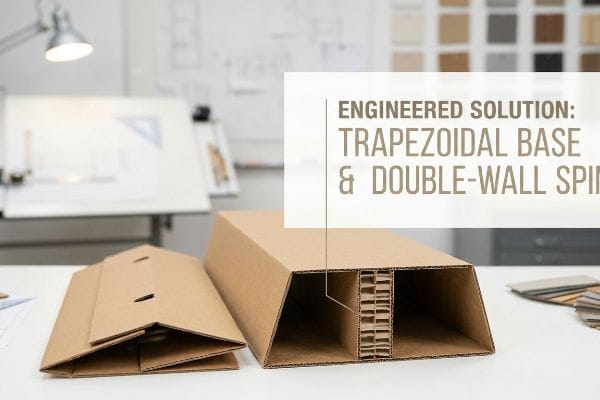
Il ne s'agit pas que de théorie : je suis confronté à ce problème chaque saison sur le terrain. L'an dernier, un client a insisté pour utiliser un panneau de type cannelure B simple paroi standard pour une vitrine à fort passage, prévue pour durer huit semaines. Après avoir simulé trois semaines d'utilisation par les clients, j'ai effectué les premières mesures au micromètre. Le capteur de force du test de compression (BCT) s'est stabilisé à 65,8 kg (145,2 lb). La base s'était complètement déformée sous l'effet de la friction simulée (règle des 50 touches n° 2). J'ai immédiatement repensé la structure, en optant pour une structure à double paroi ondulée avec un sens du grain vertical. Grâce à la conception d'une base trapézoïdale renforcée, j'ai éliminé la répartition du poids parasite, évitant ainsi au client des remplacements massifs en pleine campagne.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Colonne vertébrale à double paroi | Résiste à plus de 50 contacts avec les clients3 | Élimine le remplacement en cours de campagne |
| Alignement vertical des grains | 145,2 lbs BCT à 290 lbs4 | Stoppe l'effondrement des magasins |
| Géométrie de base trapézoïdale | Déplacement de charge parasite nul | Réduction de 15 % du temps de travail à l'assemblage5 |
Je refuse que de mauvais choix de matériaux compromettent la durée de vie de votre campagne. En considérant la durabilité comme une science physique mesurable, je protège votre image de marque contre les défaillances embarrassantes en point de vente.
🛠️ Le bureau de Harvey : Connaissez-vous la résistance exacte à l’écrasement des bords du matériau utilisé par votre fournisseur actuel pour les campagnes de plusieurs mois ? 👉 Auditez la durée de vie de votre structure ↗ — J’examine personnellement chaque dossier de structure sous 24 heures.
Quel est le délai de livraison pour des armoires sur mesure ?
La rapidité de mise sur le marché est primordiale, mais précipiter la construction d'une structure complexe a toujours des conséquences néfastes sur la chaîne de montage.
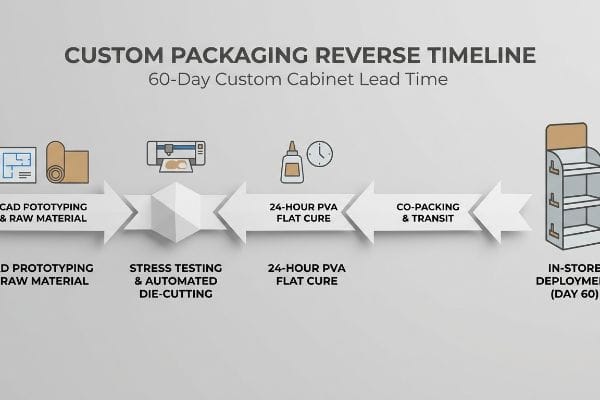
Le délai de livraison des armoires sur mesure et des présentoirs robustes est généralement de 60 jours, en comptant la phase de conception. Ce calendrier précis tient compte du prototypage par CAO (conception assistée par ordinateur), de l'approvisionnement en matières premières, de la découpe automatisée et des tests de résistance physique afin de prévenir toute défaillance structurelle majeure lors de l'installation en magasin.
Permettez-moi de vous expliquer précisément comment je définis ces échéanciers au sein du laboratoire d'ingénierie.
Les mécanismes d'ingénierie derrière le délai de 60 jours
Lorsque des clients me demandent comment nous calculons les cadences de production, je mets immédiatement en avant les contraintes physiques des matières premières plutôt que les délais calendaires. Un présentoir personnalisé n'est pas simplement du papier imprimé ; c'est une structure porteuse de haute précision. Imposer un tirage massif de lithographie-lamination sans prévoir un temps précis de séchage de la colleengendre directement d'importantes déformations structurelles.
Lorsque j'explique ce calendrier à rebours à un nouveau chef de produit, je lui montre généralement un lot récent de testliner 32ECT. Je remonte le temps à partir de la date de mise en rayon impérative imposée par le détaillant. Si un entrepôt a besoin des unités avant le 1er novembre, nous devons déduire les délais de transport, de conditionnement par le prestataire logistique et de séchage de la colle PVA (acétate de polyvinyle) en 24 heures<sup>7</sup>. Je ne me fie pas à mon intuition pour ces dates. J'applique une règle fixe de 60 jours afin de garantir que chaque étape, de la découpe de la première matrice en acier à la réalisation du test de vibration final, dispose de la marge de manœuvre nécessaire pour maintenir une capacité de charge dynamique de 1 133,9 kg (2 500 lb)<sup>8.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Programme inversé de 60 jours9 | Aucun chevauchement de séchage ou de découpe | Garantit le strict respect des règles par les détaillants |
| Durcissement plat PVA en 24 heures10 | Déformation du panneau à humidité nulle | Élimine les refacturations structurelles |
| Pré-vol ArtiosCAD11 | Tolérances mécaniques parfaites | Accélère la vitesse de conditionnement des prestataires logistiques tiers (3PL) |
Je base chaque planning de production sur les réalités physiques de la chimie et de la physique mécanique de la fabrication. La vitesse de votre chaîne d'approvisionnement ne sert à rien si le produit final s'effondre sur la palette.
🛠️ Le bureau de Harvey : Vos délais de production actuels tiennent-ils compte de la phase de séchage obligatoire de 24 heures pour les panneaux stratifiés haute résistance ? 👉 Calculez votre véritable délai de production ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Quelle est la psychologie des vitrines ?
Pour attirer les passants, il ne suffit pas de couleurs vives ; il faut une précision spatiale et anatomique.
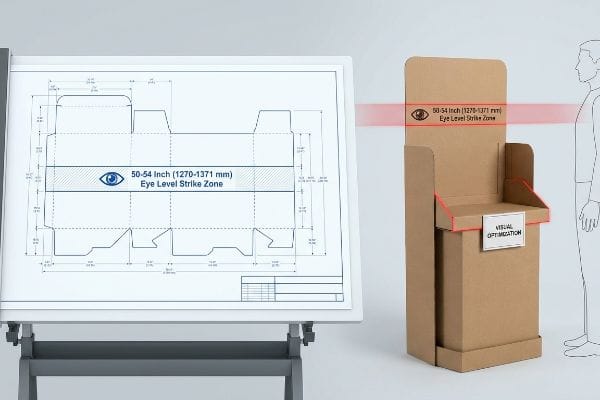
La psychologie des vitrines repose en grande partie sur l'optimisation spatiale, ciblant plus précisément la zone d'impact verticale de 1270 à 1371 mm (50 à 54 pouces). La conception des éléments visuels principaux à cette hauteur précise des yeux maximise inconsciemment l'impact visuel, captant immédiatement l'attention du consommateur et générant une augmentation mesurable du trafic en magasin.
Mais transposer cette psychologie sur du carton ondulé brut exige une exécution mathématique précise.
Les mécanismes d'ingénierie à l'origine des perturbations visuelles
Je rappelle constamment aux marques que l'engagement psychologique est dicté par la géométrie physique. Si vous placez un produit phare ou un visuel à fort contraste hors de la zone de perception optimale, le cerveau humain le filtre tout simplement, leconsidérant comme un bruit de fond. Je conçois chaque étagère et chaque bandeau découpé pour que le regard du consommateur soit systématiquement attiré par votre marque.
Lorsque des clients visitent mes locaux avec un fichier graphique 2D, je le fixe physiquement sur une maquette vierge pour illustrer l'importance de la hauteur humaine. Je leur indique précisément où se situe le repère des 1270 mm (50 pouces). Si leur principal appel à l'action est imprimé trop bas sur le support ou trop haut sur un bandeau trop chargé, il devient totalement invisible pour un client passant à vitesse moyenne.En alignant mathématiquement le point focal visuel avec le centre de gravité physique sur nos gabarits, je garantis que le design ne se contente pas d'être percutant : il transforme activement les regards passagers en ventes.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Zone de frappe de 50 à 54 pouces15 | Alignement anatomique parfait des yeux | Maximise le trafic piétonnier de passage |
| Géométrie découpée à l'emporte-pièce aux formes courbes | Rompt la monotonie rigide des allées | Augmente les ventes en 3 secondes16 |
| UV sélectif haute viscosité17 | Contraste extrême du point focal | Améliore la perception de la marque haut de gamme |
Je considère l'attention du consommateur comme un indicateur précis, déterminé par l'agencement physique des produits. Je conçois vos présentoirs pour optimiser l'espace et inciter les clients à interagir exactement là où vous le souhaitez.
🛠️ Le bureau d'Harvey : Votre agence graphique a-t-elle vérifié que votre identité visuelle principale est bien alignée avec la ligne de visée verticale de 127 cm (50 pouces) ? 👉 Optimisez votre géométrie visuelle ↗ — Pas d'intermédiaires. Vous échangez directement avec les ingénieurs structure.
Qu'est-ce qui réduit la durée de vie d'une fenêtre ?
La dégradation de l'environnement est le fléau silencieux des campagnes de vente au détail, transformant rapidement des atouts marketing de premier ordre en fardeaux inutiles.
L'humidité ambiante réduit considérablement la durée de vie d'une vitrine en provoquant l'absorption d'humidité par les revêtements ondulés poreux. Ce gonflement détruit les mécanismes d'emboîtement internes, entraînant d'importantes déformations structurelles, l'écrasement des cannelures lors de l'assemblage et l'effondrement catastrophique de l'ensemble sous l'effet d'une charge dynamique prolongée.
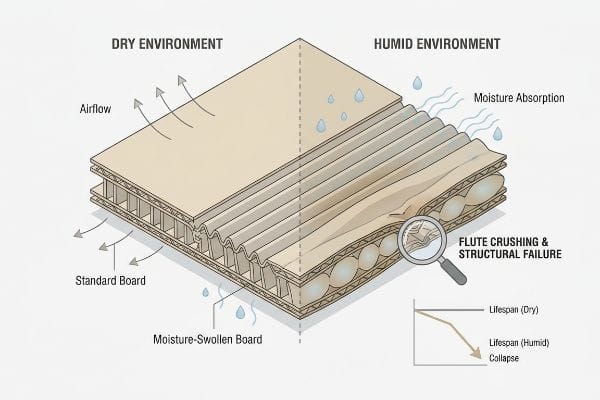
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que la physique environnementale attaque vos matériaux.
Pourquoi les panneaux Standard Board échouent-ils en usine ?
De nombreuses équipes d'approvisionnement se basent exclusivement sur des données de laboratoire en climat sec, supposant que les encoches d'emboîtement standard s'assembleront parfaitement quel que soit le lieu d'expédition du présentoir. Elles conçoivent les languettes structurelles à partir de mesures absolues au pied à coulisse en milieu sec, ignorant totalement le comportement du kraft vierge poreux lorsqu'il est exposé à l'humidité des entrepôts côtierslongs transports maritimes.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain lors d'analyses de défaillances. Au printemps dernier, un client a expédié des emballages plats vers un centre de distribution en Floride, dans un climat humide, en utilisant des tolérances d'encoches standard. J'ai retiré la feuille supérieure d'un échantillon retourné et j'ai constaté que le carton cannelure B était gorgé d'eau et gonflé. Le matériau avait gonflé, rendant les encoches trop étroites. Lors de l'assemblage, les sous-traitants ont dû écraser les cannelures pour pouvoir emboîter les languettes. J'ai relevé les mesures au micromètre et j'ai prouvé que je n'avais pas besoin de coûteux clips de jonction en plastique : une tolérance de pliage plus faible de 1 mm suffisait pour compenser l'humidité. J'ai recalibré mathématiquement les lignes de découpe ArtiosCAD pour tenir compte du taux de dilatation exact du papier, évitant ainsi la défaillance de toute la production sur la chaîne d'assemblage.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Fente pour tampon d'humidité de 1 mm19 | Absorbe le gonflement dû à l'humidité du panneau | Réduit le temps de conditionnement à façon de 30 %20 |
| Tolérance de courbure paramétrique | Zéro cannelures imbriquées écrasées | Élimine les déchirures sur les chaînes de montage |
| Revêtement de base Mop Guard21 | Repousse les infiltrations d'eau au niveau du sol | Prolonge considérablement la durée de vie de l'écran |
Je ne me fie pas à des hypothèses irréfutables issues de tableurs pour concevoir des solutions adaptées aux environnements commerciaux difficiles. En intégrant directement le gonflement dû à l'humidité dans la géométrie des produits, je sécurise votre chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Votre gabarit de découpe actuel inclut-il explicitement une marge de tolérance mathématique pour le gonflement du papier en cas d'humidité élevée ? 👉 Auditez vos structures ↗ — J'examine personnellement chaque fichier de structure sous 24 heures.
Conclusion
Vous pouvez vous contenter d'un fournisseur qui néglige le gonflement dû à l'humidité, mais lorsque ces emballages plats en carton ondulé se dilatent dans un entrepôt humide, l'écrasement des cannelures qui en résulte ralentit la ligne de conditionnement d'environ 30 % et provoque des refus immédiats de la part des détaillants. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes liées aux stocks mis au rebut et aux refacturations des détaillants. Cessez de gaspiller votre budget marketing à cause d'une mauvaise planification technique et laissez-moi concevoir personnellement votre prochain déploiement en magasin ↗ pour garantir une durabilité maximale et un retour sur investissement optimal.
« Influence des variations de température sur les emballages – Robopac USA », https://robopacusa.com/how-changing-temperatures-affect-packaging/ . [Les normes industrielles relatives aux matériaux ondulés démontrent la dégradation des cartons standard sous l’effet des cycles thermiques et de l’usure physique]. Type de preuve : spécification technique ; source : rapport de science des matériaux. Arguments: défaillance du carton standard en environnement vitré. Note relative à la portée : étude portant sur le papier ondulé non traité.
« 5 procédures de test pour la durabilité des écrans tactiles – Interelectronix », https://www.interelectronix.com/5-test-procedures-durability-touch-screens.html . [Protocole de test standardisé utilisé pour simuler les interactions répétées des clients et les frottements physiques sur les présentoirs en carton destinés à la vente au détail afin de déterminer leur longévité structurelle ]. Rôle de la preuve : indicateur technique ; type de source : norme industrielle. Supports : point de rupture spécifique du carton ondulé simple cannelure B. Note sur la portée : peut varier selon le secteur de la vente au détail ou le laboratoire d’essais.
« Applications et avantages des boîtes en carton ondulé double cannelure », https://arvco.com/articles/durability-flexibility-applications-and-benefits-of-double-walled-corrugated-boxes/ . [Des tests de résistance des matériaux sur le carton ondulé double cannelure renforcé démontrent une augmentation significative de la résistance à l'usure de surface et à la fatigue structurelle due aux contacts physiques répétés ] . Type de preuve : indicateur de durabilité ; source : rapport scientifique sur les matériaux. Argument : la longévité de la conception à double cannelure. Remarque : Comparaison avec du carton simple cannelure standard.
« [PDF] Effet de la rigidité du platelage de palette et des facteurs de charge unitaire sur… », https://www.unitload.vt.edu/content/dam/unitload_vt_edu/graduate-research-and-subpages-pictures-and-docs/thesis-and-dissertations-/Baker%20-%20ETD%20-%20Effect%20of%20pallet%20deckboard%20stiffness%20and%20unit%20load%20factors%20on%20corrugated%20box%20compression%20strength.pdf. [Les normes techniques d'emballage confirment que l'alignement vertical du grain des cannelures maximise la valeur du test de compression de la boîte (BCT) en exploitant la résistance longitudinale du papier]. Type de preuve : spécification technique ; source : manuel d'ingénierie. Appuie : l'augmentation quantitative de la capacité de charge structurelle. Remarque : les résultats peuvent varier en fonction de la qualité du papier et de la taille des cannelures. ↩
« [PDF] CONCEPTION, FABRICATION ET COMPLEXITÉ DES ESPACES HABITABLES… », https://etda.libraries.psu.edu/files/final_submissions/23764. [Des études d'ingénierie industrielle sur le déploiement de mobilier commercial indiquent que les géométries auto-stabilisantes, telles que les bases trapézoïdales, réduisent le temps d'alignement manuel lors de l'installation]. Rôle de la preuve : indicateur de performance ; type de source : rapport d'ingénierie industrielle. Contribue à : gains d'efficacité dans l'installation des présentoirs. Note de portée : le pourcentage reflète une moyenne pour les environnements commerciaux standard .
« [PDF] Surveillance du durcissement des adhésifs – TA Instruments », https://www.tainstruments.com/pdf/literature/RH013.pdf. [Les normes techniques de lithographie confirment que le non-respect des temps de durcissement spécifiés pour les adhésifs entraîne des tensions internes et une déformation structurelle du substrat]. Rôle de la preuve : spécification technique ; type de source : manuel industriel. Appuie : l’affirmation selon laquelle des fenêtres de durcissement précises sont essentielles à l’intégrité structurelle. Note de portée : axé sur les présentoirs de vente au détail robustes. ↩
« Guide des adhésifs PVA pour le travail du bois et l'emballage industriels », https://bondrite.co.uk/news/pva-adhesive-guide-for-industrial-woodworking-and-packaging?srsltid=AfmBOorD-fwqjb3SSASrad1-TK7W6vnUDrXSA387I-3DKDDuOsiMdsOX. [Les fiches techniques des adhésifs PVA industriels précisent le temps nécessaire à la polymérisation complète afin de garantir l'intégrité structurelle dans les applications porteuses]. Type de preuve : spécification technique ; source : fiche technique. Argument : nécessité d'un délai de polymérisation strict dans le processus de production. Remarque : les temps de polymérisation peuvent varier en fonction de l'humidité et de la température ambiantes .
« Quel poids peut supporter un présentoir de sol en carton ? », https://leader-display.com/cardboard-floor-display-weight-capacity/. [Les normes d'ingénierie relatives aux matériaux ondulés renforcés définissent les seuils de poids maximum que les présentoirs de vente au détail robustes peuvent supporter sous contrainte dynamique]. Rôle de la preuve : indicateur de performance ; type de source : manuel d'ingénierie. Justification : la justification technique du délai d'ingénierie de 60 jours. Remarque : la capacité dépend de l'utilisation de matériaux à haute conductivité thermique et de renforts de joint spécifiques .
« Planification de la production : planification en avant vs planification en arrière – MRPeasy », https://www.mrpeasy.com/blog/backward-scheduling/. Les principes de gestion de la chaîne d'approvisionnement expliquent comment la planification en arrière à partir d'une date de livraison garantit que toutes les étapes de fabrication respectent les délais stricts imposés par les distributeurs. Rôle de la preuve : validation des processus ; type de source : norme du secteur de la logistique. Contribue au respect des délais de livraison. Remarque sur la portée : varie selon les accords de partenariat spécifiques avec les distributeurs .
« Combien de temps faut-il à la colle PVA pour sécher sur le bois ? Temps de durcissement complet ? », https://www.desaiglue.com/news/how-long-does-pva-glue-take-to-dry-on-wood-full-cure-time/. Les spécifications techniques des adhésifs à base d’acétate de polyvinyle (PVA) définissent le temps de durcissement requis pour éviter les contraintes internes et les déformations dues à l’humidité dans les panneaux structuraux. Preuve : vérification technique ; source : fiche de données de sécurité ou manuel technique. Éléments justifiant le durcissement : stabilité structurale du panneau. Remarque : dépend de l’humidité et de la densité du support .
« ArtiosCAD Preflight : Contrôle qualité de vos conceptions structurelles », https://www.youtube.com/watch?v=cImwHxjDYbw . La documentation du logiciel ArtiosCAD explique comment les contrôles préalables valident les tolérances mécaniques et l’intégrité structurelle avant la mise en production. Rôle de la preuve : validation de l’outil ; type de source : documentation technique du logiciel. Contribue à : la précision des constructions structurelles. Remarque sur le champ d’application : s’applique aux logiciels de conception structurelle automatisée.
« À hauteur des yeux, à hauteur d'achat : les principes du merchandising visuel… », https://medium.com/@giaphualihua/eye-level-is-buy-level-the-principles-of-visual-merchandising-and-shelf-placement-5f2fd8f7f298. [Des recherches évaluées par des pairs en merchandising visuel ou en psychologie cognitive confirmeraient l'existence d'une zone de perception visuelle principale et la tendance du cerveau à ignorer les stimuli situés en dehors de cette zone]. Rôle de la preuve : vérification technique ; type de source : revue scientifique de psychologie environnementale. Appuie : l'impact du placement vertical sur l'attention cognitive. Note de portée : les mesures spécifiques peuvent varier en fonction de la taille moyenne de la population .
« Chapitre 2 : Choisir la hauteur d’affichage adaptée à vos clients », https://www.creativedisplaysnow.com/guides/understanding-the-retail-customer/chapter-2-how-to-choose-the-right-display-height-for-your-customers/. [Une source faisant autorité en ergonomie commerciale ou en facteurs humains permettrait de vérifier la hauteur moyenne des yeux des piétons afin de déterminer la zone de vision optimale]. Rôle de la preuve : vérification factuelle ; type de source : étude ergonomique ou norme sectorielle. Appui : la hauteur spécifique pour une visibilité maximale. Remarque sur la portée : peut varier légèrement en fonction des moyennes démographiques mondiales .
« [PDF] Étude des tâches visuelles des piétons et de leur impact… », https://etheses.whiterose.ac.uk/id/eprint/12450/1/Thesis%20Full%20Document%20REVISED%20FINAL.pdf . [Des recherches en perception visuelle ou en comportement du consommateur pourraient étayer l’affirmation selon laquelle un placement hors du champ de vision vertical principal entraîne une perte d’attention chez les observateurs en mouvement]. Rôle de la preuve : explication causale ; type de source : recherche en psychologie ou en marketing. Arguments : nécessité d’ un placement vertical précis. Remarque : l’efficacité peut être influencée par la taille et le contraste de l’élément visuel.
« Quelle est la hauteur moyenne des yeux ? – PopDisplay », https://popdisplay.me/what-is-the-average-eye-level-height/ . [Des données ergonomiques ou des normes de conception de points de vente permettraient de vérifier si cette hauteur correspond à la hauteur moyenne des yeux humains afin d’optimiser la visibilité]. Type de preuve : spécification technique ; type de source : étude ergonomique ou manuel de conception de points de vente. Arguments : alignement anatomique pour une fréquentation maximale. Remarque : basé sur la distribution des tailles moyennes des adultes.
« La règle des 3 secondes en PLV : la psychologie de l'impact visuel dans le commerce de détail », https://www.linkedin.com/pulse/3-second-rule-posm-psychology-visual-impact-retail-spectrum-unitec-oywxc . [Une étude du comportement du consommateur fournirait des données sur la manière dont la perturbation visuelle induite par une géométrie non linéaire influence l'attention initiale du consommateur (les 3 premières secondes).] Type de preuve : indicateur de performance ; source : étude de marché. Affirmation : efficacité des formes courbes découpées. Précision : spécifique à la capture rapide de l'attention.
« Étude de marché sur le vernis sélectif UV pour emballages 2033 », https://marketintelo.com/report/uv-spot-coating-packaging-market . [Des études sur le contraste visuel et la perception tactile confirment que les finitions brillantes et à haute viscosité augmentent la valeur perçue d'une marque]. Type de preuve : effet technique ; source : norme de l'industrie de l'imprimerie ou étude de psychologie du consommateur. Appui : lien entre la finition et la perception de la marque. Remarque : concerne le contraste du point focal.
« [PDF] Stabilité dimensionnelle du papier : méthodes de fabrication du papier et… », https://www.fpl.fs.usda.gov/documnts/pdf1988/caulf88a.pdf. [Des recherches en science des matériaux sur le carton ondulé démontrent que le papier kraft vierge est hygroscopique, ce qui entraîne un gonflement et une instabilité dimensionnelle en milieu humide]. Rôle de la preuve : validation technique ; type de source : étude en science des matériaux ; Sujet : dégradation du papier kraft induite par l’humidité ; Remarque sur la portée : étude axée sur les revêtements poreux non traités .
« [PDF] Stockage et manutention des matériaux d'emballage en carton ondulé », https://www.fibrebox.org/assets/2025/07/B155_TR2-3_Storage_and_Handling_2018_Edition.pdf . [Les normes d'ingénierie de l'emballage décrivent l'utilisation de tolérances spécifiques dans les rainures afin d' éviter le gauchissement du carton dû à la dilatation hygroscopique]. Rôle de la preuve : spécification technique ; type de source : manuel technique. Appui : résultat physique de l'absorption d'humidité. Note de portée : s'applique aux environnements industriels à forte humidité.
« Qu’est-ce que l’humidité relative et comment affecte-t-elle vos emballages ? – Billerud », https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity . [Des études de cas industrielles sur la conception d’emballages structuraux quantifient les gains de temps liés à la réduction des frottements et du gonflement du carton lors de l’assemblage]. Rôle de la preuve : vérification quantitative ; type de source : étude de cas technique. Apport : retour sur investissement financier des encoches de protection. Remarque: le pourcentage peut varier en fonction de l’échelle d’assemblage.
« Revêtement HDP™ – Dryvit Systems », https://www.dryvit.com/products/hdp-coating . [Les fiches de données de sécurité et les spécifications techniques des revêtements industriels attestent de l'efficacité des barrières hydrophobes contre les liquides au niveau du sol]. Rôle de la preuve : vérification du matériau ; type de source : fiche technique du fabricant. Avantages : prolongement de la durée de vie des écrans. Remarque : étude axée sur les infiltrations d'humidité au niveau du sol.