
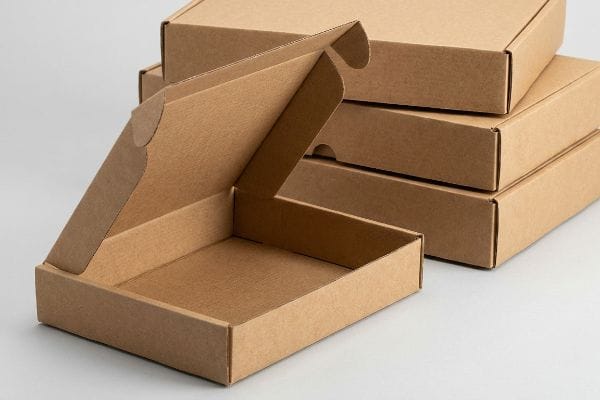
Toutes les marques de commerce électronique rêvent d'une expérience de déballage haut de gamme, mais avant d'imprimer des graphismes tape-à-l'œil, il vous faut une base solide.
Une boîte d'expédition vierge est un emballage en carton ondulé autobloquant, conçu pour un transport sécurisé sans ruban adhésif. Avec son extérieur minimaliste et sans impression, ce carton à fermeture enroulée offre une grande résistance à l'écrasement et constitue une base propre et polyvalente pour la gestion des abonnements e-commerce et vente au détail.
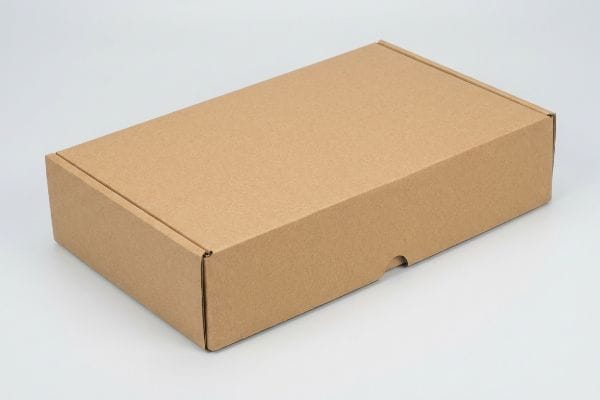
Avant de commander des milliers d'unités livrées à plat, comprendre la conception physique de ces boîtes vous évitera des échecs catastrophiques lors de l'expédition.
À quoi ressemble une boîte d'expédition ?
Visuellement, cela ressemble à un simple récipient en carton plié, mais sa géométrie interne raconte une tout autre histoire.
Une boîte d'expédition ressemble à un récipient rectangulaire sans jointure, doté de parois latérales à double épaisseur et d'un couvercle à charnière qui s'emboîte parfaitement dans le panneau avant. Cette construction, inspirée de l'origami, dissimule entièrement les cannelures brutes du carton ondulé, offrant une enveloppe lisse et protectrice, conçue spécifiquement pour les réseaux postaux de vente directe aux consommateurs.
Mais ce qui paraît parfait sur un écran d'ordinateur se déforme souvent physiquement lorsqu'on essaie de l'assembler sur un véritable établi.
Les mathématiques cachées derrière une boîte d'expédition carrée
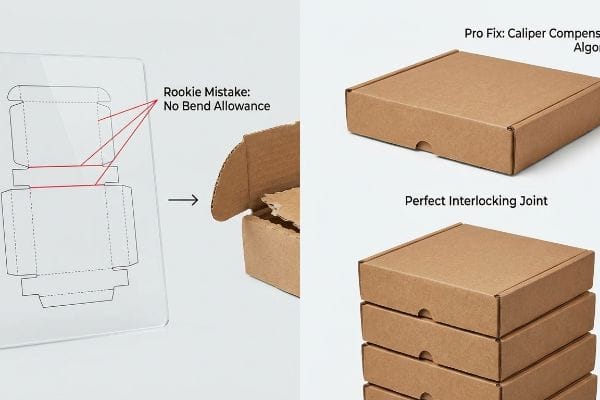
Les graphistes débutants dessinent souvent les languettes d'emboîtement et les fentes de pliage dans les logiciels de conception numérique à la même largeur que le panneau correspondant. Ils supposent que si une languette mesure 50,8 mm (2 pouces) de large, la fente doit également mesurer exactement 50,8 mm (2 pouces). Cette approche théorique ignore totalement l' épaisseur physique du supportondulé¹.
Je constate constamment cette erreur de débutant lorsque les marques m'envoient leurs fichiers de découpe à plat. Lorsqu'on plie un carton ondulé rigide à 90 degrés, le matériau occupe physiquement de l'espace autour du pli. Si l'on ne calcule pas la tolérance de pliage spécifique pour un support en cannelure B²,la fente de réception devient trop étroite. J'ai vu des préparateurs de commandes transpirer et pester en essayant de forcer une languette dans une fente non compensée, ce qui finissait par provoquer un craquement bruyant et la déchirure du carton brut. Pour éviter cela, j'intègre systématiquement un algorithme de compensation d'épaisseur dans les fentes, les élargissant juste assez pour compenser le rayon extérieur du pli³.Ainsi, la boîte se plie sans effort et repose parfaitement d'équerre sur la ligne de préparation de commandes.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessin des largeurs de fente 1:1 | Injection d'algorithmes de compensation d'étrier | Élimine les déchirures du carton lors de l'assemblage |
| En négligeant l'épaisseur de la cannelure | Ajout de tolérances de pliage spécifiques4 | Garantit que les coins de la boîte soient parfaitement d'équerre |
| Forcer les languettes de verrouillage serrées | Élargissement des fentes de réception de 1,5 mm5 | Accélère le temps d'emballage de 20 %6 |
Je refuse que des erreurs de calcul ralentissent une chaîne de production. En concevant des tolérances d'assemblage précises, je garantis un assemblage parfait de chaque boîte, ce qui épargne à mes clients d'innombrables heures de travail manuel fastidieux en entrepôt.
🛠️ Le bureau d'Harvey : Vos languettes d'assemblage se déchirent-elles au pliage ? 👉 Je répare vos gabarits ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Est-ce que Hobby Lobby vend des boîtes d'expédition ?
Les jeunes entreprises qui se lancent avec peu de moyens font souvent le plein de fournitures d'expédition dans les magasins d'artisanat locaux, espérant ainsi réduire leurs coûts d'emballage initiaux.
Oui. Hobby Lobby vend des boîtes d'expédition basiques conçues principalement pour les loisirs créatifs et la présentation d'objets légers. Cependant, ces boîtes, destinées au commerce de détail, ne possèdent pas la résistance structurelle et la solidité à la compression dynamique certifiées nécessaires pour supporter les fortes vibrations multiaxiales et les charges importantes inhérentes aux réseaux de transport de marchandises du commerce électronique.
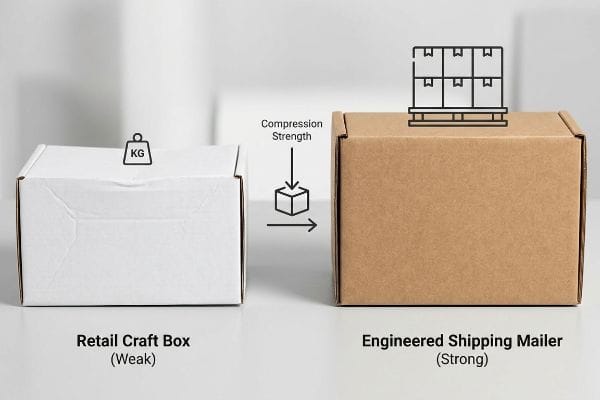
Si le fait de prendre une douzaine de boîtes sur une étagère de magasin convient pour un projet de week-end, compter sur cette méthode pour une logistique à grande échelle est un piège logistique.
Pourquoi les boîtes d'expédition des magasins de loisirs créatifs se détériorent-elles pendant le transport ?
De nombreux petits commerçants achètent des cartons d'apparence intacte dans des magasins de loisirs créatifs ou réutilisent des emballages d'expédition B2C (Business-to-Consumer), partant du principe que le matériau conserve sa résistance d'origine. Ils se fient à la surface blanche et propre et supposent qu'elle protégera aisément les marchandises fragiles lors d'un transport longue distance.
Je dois intervenir lorsque ces marques prennent de l'ampleur et commencent à subir d'importants dommages liés au transport. Les cannelures du carton ondulé agissent comme des amortisseurs mécaniques<sup>7</sup>, et les boîtes en carton standard sont souvent fabriquées à partir de fibres recyclées fines et usées, incapables de supporter le poids des marchandises B2B (Business-to-Business). Si vous empilez une palette de ces boîtes fragiles, vous pouvez sentir la résistance molle des fibres de papier céder sous vos mains, la couche inférieure se courbant visiblement vers l'extérieur. J'applique rigoureusement la norme de test ISTA (International Safe Transit Association)<sup>8</sup> pour mes clients, en remplaçant ces boîtes en carton fragiles par des enveloppes neuves en papier kraft vierge. Cela restaure la résistance à la compression des boîtes et élimine la fatigue invisible qui provoque ces effondrements catastrophiques sous le poids de lourdes charges palettisées.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utiliser des boîtes de magasin de loisirs créatifs | Passage aux enveloppes testées en transit ISTA9 | Empêche l'écrasement catastrophique pendant le transport |
| Réutilisation des cartons B2C entrants | Obligation de carton kraft vierge neuf10 | Maintient une capacité de charge dynamique de 100 % |
| Ignorer la fatigue de la flûte | Ingénierie avec des fibres de papier haute densité11 | Élimine les rétrofacturations coûteuses des détaillants |
Je rappelle constamment à mes clients qu'un carton n'est solide que si son âme cannelée est suffisamment résistante. Opter pour un emballage d'expédition renforcé plutôt qu'un simple carton d'emballage classique garantit que votre produit arrivera intact, éliminant ainsi tout problème de logistique inverse.
🛠️ Le bureau d'Harvey : Vos cartons d'expédition actuels se déforment-ils sous le poids de votre entrepôt ? 👉 Demandez un audit structurel ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quelles sont les différences entre les boîtes d'expédition et les boîtes d'envoi ?
Tous deux permettent de déplacer des produits du point A au point B, mais leur architecture mécanique et leurs exigences d'assemblage sont fondamentalement différentes.
Une boîte d'expédition est dotée de languettes autobloquantes et d'un couvercle à charnière pour une fermeture sécurisée sans ruban adhésif, idéale pour les présentations personnalisées. À l'inverse, un carton d'expédition utilise des rabats supérieurs et inférieurs standard qui nécessitent un ruban adhésif d'emballage résistant pour la fermeture, ce qui le rend plus adapté à la logistique du transport de marchandises en gros, notamment par cartons maîtres.
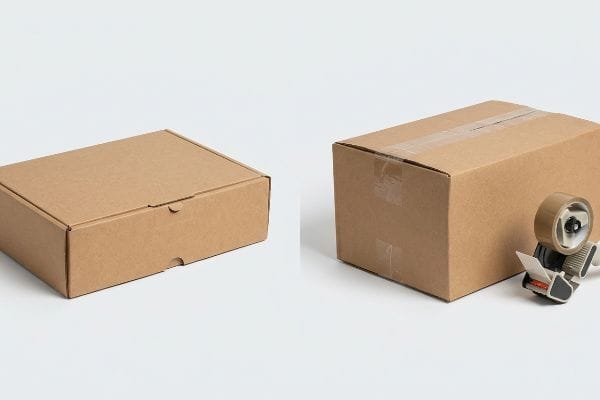
Choisir le mauvais style de boîte pour votre chaîne d'approvisionnement spécifique peut instantanément faire exploser vos coûts de main-d'œuvre et gâcher l'expérience de déballage.
Le coût caché du strapping par rapport au tucking
Les équipes d'approvisionnement remplacent fréquemment les boîtes d'expédition haut de gamme par des boîtes d'expédition standard RSC (Regular Slotted Container)de 12 pouces afin de réaliser des économies sur le coût des matières premières. Elles partent du principe que, tant que le volume interne suffit à contenir le produit, le consommateur final ne se souciera pas de la conception ou de la fermeture de l'emballage extérieur.
C'est un piège courant qui arrive même aux équipes d'approvisionnement les plus expérimentées, et j'en constate les conséquences chaque semaine sur la chaîne de conditionnement. Utiliser un carton d'expédition standard pour la livraison directe au consommateur oblige les opérateurs à distribuer, découper et appliquer manuellement des bandes de ruban adhésif transparent sur chaque unité. On entend littéralement le crissement strident et abrasif du pistolet à ruban adhésif résonner dans l'atelier, un bruit synonyme de secondes perdues et de fermetures bâclées et de travers, donnant une impression déplorable à la réception. J'élimine ce goulot d'étranglement manuel en concevant des boîtes d'expédition dotées de languettes mâles-femelles parfaitement emboîtables¹³.Ce système de fermeture invisible supprime complètement le ruban adhésif, offrant une présentation soignée et haut de gamme tout en réduisant considérablement le délai de préparation decommandes¹⁴.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de boîtes à fentes standard | Passage aux enveloppes autobloquantes15 | Élimine le besoin de ruban adhésif d'emballage salissant |
| Utilisation de pistolets à ruban adhésif manuels | languettes de friction mâle-femelle d'ingénierie | Crée un aspect de déballage propre et haut de gamme |
| Temps de main-d'œuvre d'assemblage non pris en compte | Optimisation des séquences de repliement pour la vitesse | Réduit considérablement le délai de livraison par unité16 |
Je privilégie le coût total de possession plutôt que le simple prix des matières premières. Une enveloppe autobloquante peut coûter légèrement plus cher à fabriquer, mais la réduction considérable de la quantité de ruban adhésif et de main-d'œuvre la rend beaucoup plus rentable à grande échelle.
🛠️ Harvey's Desk : Vos pistolets à ruban adhésif ralentissent-ils vos livraisons quotidiennes ? 👉 Optez pour un gabarit autobloquant ↗ — Fini les formulaires qui déclenchent des appels commerciaux interminables. Uniquement de la valeur ajoutée.
Quels sont les différents types de boîtes d'expédition ?
L'industrie de l'emballage a classé ces conteneurs à fermeture automatique en quelques styles architecturaux distincts, chacun répondant à un objectif logistique très spécifique.
Il existe différents types de boîtes d'expédition, notamment la boîte à rabat à enroulement latéral, dont le couvercle se replie sur le dessus, et la boîte à rabat à enroulement frontal, dont le couvercle se fixe solidement sur le panneau avant. D'autres variantes proposent des bandes adhésives détachables, des rabats anti-poussière internes ou des inserts découpés sur mesure pour un rangement sécurisé des composants.
Mais connaître les noms théoriques de ces styles de boîtes ne suffit pas lorsque les machines de découpe à grande vitesse se mettent réellement en marche.
Pourquoi les plis standard des enveloppes ne sont pas réalisés correctement en usine
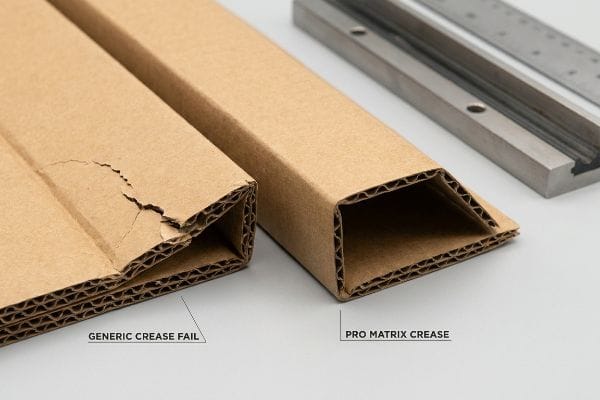
Les marques choisissent souvent un modèle de boîte d'expédition complexe dans un catalogue en ligne générique, partant du principe que n'importe quel modèle se pliera parfaitement pourvu qu'il soit correctement découpé. Elles traitent le carton ondulé épais 32ECT (test de résistance à l'écrasement des bords) comme du papier à photocopie standard, s'attendant à ce que chaque pli forme un angle droit impeccable sans aucune résistance.
Il ne s'agit pas que de théorie : je constate ce problème en atelier lorsque des clients spécifient sans discernement un carton kraft vierge épais pour un mailing complexe à pliage roulé. Lorsqu'on enfonce une matrice de découpe en acier brut dans un support épais sans contrôler la tension des fibres, les cannelures intérieures se déforment violemment, provoquant de graves craquelures lithographiques sur la feuille supérieure. En mesurant les dégâts, on observe une déchirure irrégulière de 2,79 mm (0,11 pouce) le long du pli principal, ruinant complètement l'esthétique de la marque. Pour y remédier, j'utilise des canaux de rainage femelles spécifiques, montés directement sur la plaque de découpe<sup>18</sup>. Ce canal en polymère agit comme une enclume, contrôlant précisément l'étirement des fibres de papier lors de la découpe par la matrice en acier, garantissant ainsi un pli net et permettant aux clients d'économiser environ 25 % de pertes de matière<sup>19</sup>.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d'outils de pliage génériques | Déploiement de canaux à matrice polymère personnalisés | Prévient les craquelures lithographiques disgracieuses sur les plis20 |
| En négligeant la tension des fibres de papier | Contrôle de la frappe du dé à règle en acier21 | Garantit des bords de présentation nets et droits |
| Spécification d'une carte incompatible | Adaptation des profils de flûtes aux styles de boîtes22 | Réduit considérablement les taux de rejet en usine |
Je refuse catégoriquement qu'un défaut d'impression gâche une campagne soigneusement conçue. En élaborant la matrice de pliage de manière à respecter les limites physiques du matériau, je garantis que chaque enveloppe se plie sans aucune résistance et sera impeccable à la livraison.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez vous contenter de gabarits structurels génériques, mais si une matrice de découpe en acier mal maîtrisée provoque de graves fissures lithographiques au niveau de vos plis principaux, le taux de rebut de 25 % qui en résulte anéantira complètement votre marge bénéficiaire. Voici la fiche technique exacte que mes 10 principaux clients du secteur de la vente au détail utilisent pour garantir zéro rebut d'impression. Cessez de prendre des risques avec des plis fragiles et laissez-moi analyser personnellement vos fichiers grâce à mon audit gratuit de découpe préalable ↗ afin d'éliminer les frottements physiques de votre emballage avant le lancement des presses.
« Gabarit de découpe des boîtes en carton ondulé – BoxesGen », https://boxesgen.com/dieline-of-corrugated-box-dimensions-sizes-template/?srsltid=AfmBOoqGqzouyzYh08x7b5SLl0_vJrNHwltW3jSnko4yhhYh7H_mp5qr . Les normes techniques d'emballage détaillent comment l'épaisseur du support (calibre) influe sur le jeu requis pour l'emboîtement des languettes et des encoches afin de garantir un assemblage correct. Preuve : spécification technique ; type de source : manuel d'ingénierie de l' emballage. Appuie : l'affirmation selon laquelle l'épaisseur du matériau doit être prise en compte dans les dimensions des encoches. Remarque : Spécifique aux supports en carton ondulé.
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Les spécifications techniques des emballages en carton ondulé expliquent comment l'épaisseur du matériau et la taille des cannelures déterminent la quantité de matériau consommée lors d'un pliage. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Justifie : la nécessité de calculs spécifiques basés sur le matériau pour garantir un ajustement parfait. Note de portée : s'applique aux normes relatives au carton ondulé .
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Les directives de conception de l'industrie relatives aux lignes de découpe précisent que les fentes doivent être élargies pour compenser la courbure externe créée lors du pliage du carton rigide. Rôle de la preuve : validation procédurale ; type de source : guide de conception de fabrication. Supporte : la méthode d'élargissement des fentes pour prévenir la rupture du matériau. Note de portée : particulièrement pertinent pour les boîtes d'expédition à pliage rigide. ↩
« Constructions en carton : Calcul de la tolérance de pliage 1 – YouTube », https://www.youtube.com/watch?v=j1n5ojAbAic. Explication technique du calcul de la tolérance de pliage en tenant compte de l'épaisseur du matériau (cannelure) afin de garantir la précision géométrique après pliage. Éléments justificatifs : principe technique ; type de source : manuel de conception structurelle. Applications : utilisation des tolérances pour les angles droits. Remarque : Applicable aux panneaux de fibres ondulés .
« Étude de l’effet des perforations sur la résistance à la charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Explication des tolérances dimensionnelles standard de l’industrie pour le rainurage des emballages en carton ondulé afin de prévenir les contraintes sur le matériau. Type de preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Éléments justificatifs : mesure spécifique de l’élargissement des rainures. Remarque : la tolérance réelle peut varier en fonction de la qualité et de l’épaisseur du carton.
« Efficacité et automatisation : les fondements technologiques de… », https://www.lantech.com/efficiency-and-automation-the-technological-basis-of-modern-packaging-lines/. Données empiriques ou études de cas établissant une corrélation entre la réduction des frottements d’assemblage (par optimisation du rainurage) et l’augmentation des cadences de production. Type de preuve : indicateur de performance ; source : étude d’ingénierie industrielle. Éléments à prendre en compte : le pourcentage de gain d’efficacité spécifique. Remarque : les résultats peuvent varier entre les lignes d’assemblage manuelles et semi-automatisées .
« Guide pour comprendre les cannelures des boîtes en carton ondulé », https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/ . Explication technique du fonctionnement des cannelures du carton ondulé, qui assurent l'amortissement et l'absorption des chocs pendant le transport. Éléments de preuve : Mécanisme technique ; type de source : Manuel d'ingénierie de l'emballage. Sujets abordés : Rôle fonctionnel des cannelures dans la protection du contenu. Remarque : S'applique au carton ondulé standard.
« Normes de processus – Association internationale pour la sécurité du transport », https://www.ista.org/process_standards.php . Vérification de l’existence et de l’application des normes ISTA pour la certification de la résistance des emballages aux contraintes du transport. Rôle de la preuve : Validation d’une norme industrielle ; type de source : Documentation officielle ISTA. Appui : Utilisation d’une norme professionnelle reconnue pour le contrôle qualité. Note relative au champ d’application : Spécifique à la fiabilité de l’expédition et du transport.
« Services de test d'emballage ISTA® 6 », https://greatnorthernpackaging.com/testing/ . La documentation faisant autorité sur les protocoles de test ISTA (International Safe Transit Association ) démontre comment les enveloppes certifiées réduisent les dommages liés au transport. Rôle de la preuve : Validation technique ; type de source : Norme industrielle. Preuve : Efficacité des enveloppes ISTA pour prévenir l'écrasement. Remarque sur le champ d'application : S'applique au transport logistique standard.
« Emballages en carton ondulé au design innovant pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Études de science des matériaux comparant l’intégrité structurelle et la capacité de charge dynamique des fibres de kraft vierges et du carton recyclé. Rôle de la preuve : Spécification des matériaux ; type de source : Étude technique. Appuie : Affirmation selon laquelle le kraft vierge conserve sa pleine capacité de charge. Note de portée : Se concentre sur la résistance des fibres.
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid . Analyse technique de la construction du carton ondulé montrant comment la densité des fibres empêche l'affaissement (déformation) des cannelures sous pression. Type de preuve : Spécification technique ; type de source : Guide technique. Objectif : Prévention de la déformation des cannelures grâce à l'utilisation de fibres haute densité. Précision : Spécifique aux emballages en carton ondulé.
« Boîtes à fentes standard (RSC) vs. Boîtes découpées : laquelle est la mieux adaptée à vos besoins d'emballage ? », https://supremex.com/rsc-vs-die-cut-boxes/ . Normes d'emballage industriel expliquant le rapport coût-efficacité des boîtes à fentes standard (RSC) par rapport aux boîtes d'expédition spécialisées, tant en termes de matières premières que de fabrication. Type de preuve : validation technique ; source : manuel de l'industrie de l'emballage. Argument : les RSC constituent une alternative moins coûteuse aux boîtes d'expédition. Remarque : les écarts de prix dépendent de la qualité du carton et du volume de la commande.
« Boîtes d'expédition à languettes de fermeture personnalisées », https://www.emenacpackaging.com/product-description/custom-tab-lock-mailer-boxes/?srsltid=AfmBOopEoypmpBBCGc6n1dOQ4YCAD4h8nlbPX0zq-ZXjLRljuu_moEpW. Les manuels de conception d'emballages de référence expliquent le fonctionnement mécanique des languettes d'emboîtement des boîtes d'expédition, permettant une fermeture sans ruban adhésif. Niveau de preuve : spécification technique ; type de source : guide de conception industriel. Sujet : architecture mécanique des boîtes d'expédition. Remarque : spécifique aux boîtes à rabat enroulé (RETT) .
« Comment scotcher des cartons de déménagement – Apartment Therapy », https://www.apartmenttherapy.com/how-to-fold-a-box-263740. Études d'ingénierie industrielle ou de recherche opérationnelle comparant l'application manuelle de ruban adhésif aux fermetures par pliage afin de quantifier la réduction du temps de travail. Rôle de la preuve : indicateur de productivité ; type de source : étude de recherche opérationnelle. Confirme : l'affirmation d'une efficacité d'assemblage accrue. Remarque : les gains de temps réels dépendent du volume et de l'habileté du travailleur .
« Boîtes FOL vs. RSC : Quelle boîte en carton ondulé vous convient le mieux ? », https://www.bluerosepackaging.com/blog/fol-vs-rsc-boxes-comparing-the-top-contenders-in-corrugated-boxes/. Les spécifications techniques de conception de l’emballage confirment que les mécanismes autobloquants assurent une fermeture sécurisée sans adhésif externe. Preuve : vérification technique ; source : guide de fabrication d’emballages. Avantages : suppression du ruban adhésif d’emballage. Remarque : s’applique aux enveloppes en carton ondulé standard .
« Optimisation de l'emballage dans le traitement des commandes e-commerce », https://opsdesign.com/packaging-optimization-in-e-commerce-order-fulfillment/. Des études d'efficacité logistique et opérationnelle quantifient la réduction du temps de main-d'œuvre par unité lors du passage d'un assemblage par ruban adhésif à un assemblage par pliage. Preuve : indicateur de performance ; type de source : étude d'ingénierie industrielle. Argument : augmentation de la vitesse de traitement. Remarque : les résultats peuvent varier selon l'échelle de l'opération .
« Guide de résistance des boîtes en carton ondulé : qualités de cannelures, indices ECT et résistance des parois… », https://anchorbox.com/corrugated-box-strength/. Une source faisant autorité dans le secteur des matériaux d’emballage devrait définir l’indice 32ECT afin de vérifier sa résistance structurelle et sa classification par rapport aux autres qualités de carton ondulé. Rôle de la preuve : définition technique ; type de source : norme industrielle. Appuie : spécifications de résistance des matériaux. Note sur la portée : se réfère spécifiquement à la mesure du test d’écrasement des bords .
« Matrice de rainage – Fournitures pour la fabrication de matrices – BJ Industries », https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Manuel technique ou guide d'ingénierie expliquant l'utilisation des canaux femelles de la matrice pour prévenir la rupture des fibres dans les substrats épais. Niveau de preuve : spécification technique ; type de source : manuel de fabrication. Sujet : mécanisme d'utilisation des canaux polymères comme enclumes pour contrôler l'étirement des fibres. Note relative au champ d'application : applicable spécifiquement aux matrices à rainurer en acier .
« CITO ULTIMATE Creasing Matrix », https://www.cito.de/en/PY/boxline/creasing_matrix/cito-ultimate/ . Document technique de référence démontrant les gains d'efficacité et la réduction des rebuts grâce à l' utilisation du rainage matriciel pour les supports épais. Preuve : vérification quantitative ; type de source : rapport industriel. Contribue à : la réduction estimée de 25 % des déchets de matériaux. Remarque : la réduction des déchets peut varier en fonction du grammage du support.
« Influence des lignes de pliage analogiques et numériques sur les contraintes mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Explication technique de la manière dont un outillage polymère spécialisé réduit les contraintes sur les couches d'encre lors du pliage. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appui : efficacité des canaux à matrice polymère personnalisés. Note de portée : spécifique à l'impression lithographique sur carton ondulé.
« Règle en acier LCB vs CB pour la découpe à l'emporte-pièce – Machines de précision Yitai », https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Vérification de la façon dont la pression de la matrice, calibrée avec précision, gère la tension des fibres pour obtenir des angles de pliage exacts. Rôle de la preuve : vérification du processus ; type de source : guide de fabrication industrielle. Avantages : obtention de bords nets à 90 degrés. Note sur le champ d'application : axé sur les machines de découpe à l'emporte-pièce. ↩
« Qu'est-ce que le carton ondulé ? Profils de cannelure, etc. », https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. Analyse de la façon dont le choix de la taille de cannelure appropriée (A, B, C, E, F) en fonction de la structure de la boîte réduit les défauts structurels et le gaspillage. Preuve : données statistiques ; source : rapport de contrôle qualité industriel. Avantages : réduction des taux de rebut en usine. Remarque : les résultats peuvent varier selon la qualité du carton .



