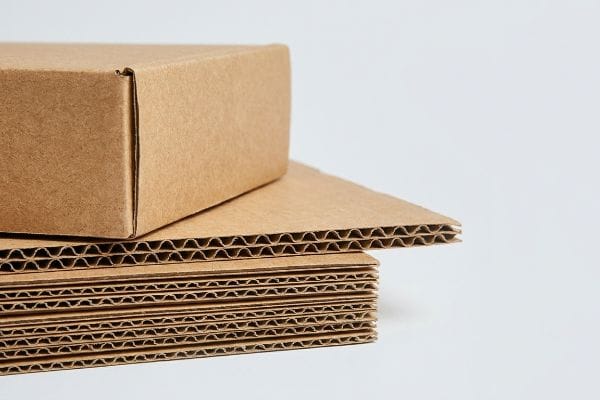
Vous perdez de la marge sur les envois endommagés car vous considérez tous les cartons bruns comme identiques. En réalité, le carton standard ne peut pas résister aux contraintes de la logistique de la grande distribution sans une conception structurelle rigoureuse.
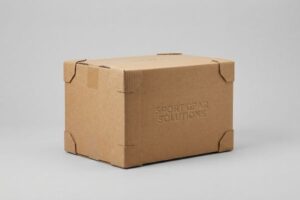
Les boîtes en carton ondulé Kraft sont des emballages robustes fabriqués à partir de pâte de pin non blanchie à haute résistance, et dotés de cannelures intérieures. Contrairement au carton plat standard, cette structure multicouche offre une résistance à la compression dynamique supérieure, ce qui en fait la norme mondialement reconnue pour la distribution sécurisée de marchandises lourdes et le transport durable.
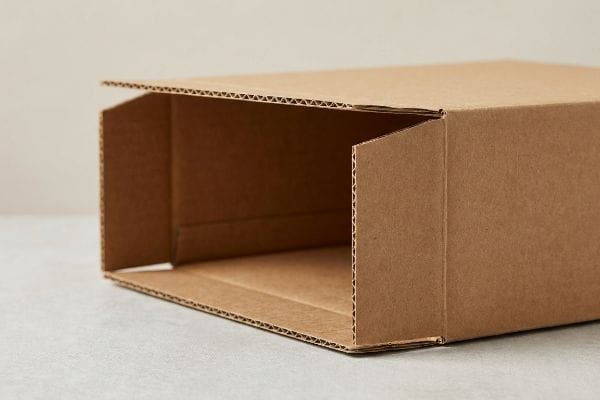
Comprendre la définition de base est facile, mais appliquer la bonne qualité de matériau à une chaîne d'approvisionnement à haut risque nécessite d'examiner en détail le processus de fabrication.
Quelle est la différence entre le carton ordinaire et le carton ondulé ?
Comprendre la différence entre ces deux matériaux permet d'éviter des ruptures majeures de la chaîne d'approvisionnement. Le carton plat est destiné aux étagères légères des commerces de détail ; le carton ondulé est conçu pour les produits de grande consommation.
La différence entre le carton ordinaire et le carton ondulé réside dans leur structure interne. Le carton ordinaire, ou carton gris, est constitué d'une seule couche de pâte à papier. Le carton ondulé, quant à lui, est composé d'une âme cannelée collée entre deux feuilles de carton plat, jouant ainsi le rôle d'amortisseur mécanique lors du transport de marchandises lourdes en magasin.
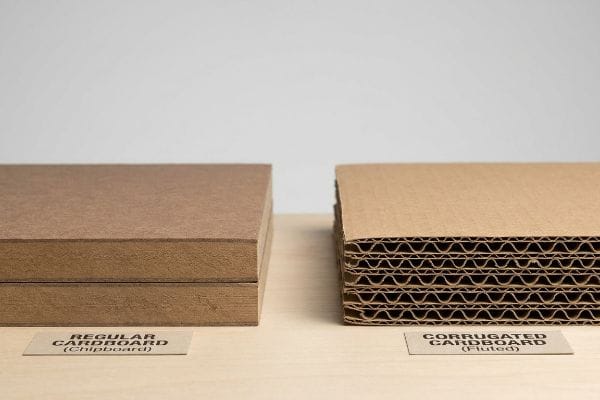
Cela paraît simple sur le papier, mais échanger ces matériaux pour économiser quelques centimes crée un chaos immédiat dans les magasins.
Pourquoi le remplacement du carton ondulé par du carton aggloméré détruit les plateaux de vente au détail
Même les équipes d'approvisionnement les plus expérimentées tentent parfois d'adapter des emballages plats et légers en carton pour en faire des plateaux lourds prêts à la vente, afin de réduire drastiquement les coûts initiaux des matériaux. Elles partent du principe qu'augmenter l'épaisseur brute d'un panneau de particules massif lui conférera comme par magie la même capacité de charge dynamique qu'un système à structurecannelée¹.
Dans mon atelier, je constate régulièrement ce problème lorsque les marques passent des petits emballages cosmétiques aux présentoirs multi-références. Elles m'envoient un gabarit en carton lisse conçu pour supporter 6,8 kg de flacons en verre. Sans les renforts internes en cannelure E ou B²,l'absorption des chocs est nulle. Lors d'un test de résistance à l'écrasement des bords T811 de la TAPPI (Technical Association of the Pulp and Paper Industry)³, on entend clairement les fibres de papier denses se déchirer avec un bruit sec et sec avant que le plateau ne se déforme. En les remplaçant par un carton micro-cannelé léger, nous utilisons les renforts internes pour répartir le poids en toute sécurité, ce qui permet de conserver un présentoir parfaitement d'équerre et d'éviter les retours coûteux des détaillants, sans dépasser le budget.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de panneaux de particules épais pour les plateaux lourds | Passage au carton ondulé de type E4 | Empêche le flambage de la base sous le poids |
| En négligeant la dispersion dynamique des chocs | Utilisation de cannelures ondulées internes5 | Réduit les dommages causés aux produits pendant le transport |
| En se basant sur la densité statique du matériau | Déplacement géométrique de charge d'ingénierie | Élimine les frais de refacturation en magasin |
Je refuse que les marques fabriquent des présentoirs lourds en carton massif non cannelé. Opter pour une structure micro-cannelée protège vos produits phares et garantit que le présentoir arrive chez le détaillant parfaitement d'équerre.
🛠️ Le bureau de Harvey : Vous craignez que le matériau de vos plateaux de vente actuels soit trop fragile pour le poids de vos produits ? 👉 Obtenez un audit gratuit de vos supports ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Que signifient les boîtes Kraft ?
Spécifier « Kraft » va bien au-delà de la simple demande d'une esthétique rustique brune. Dans le domaine de l'emballage industriel, cela définit explicitement l'intégrité chimique et structurelle des fibres de papier.
Les boîtes en carton kraft sont fabriquées selon le procédé de pâte kraft, qui préserve les longues fibres de pin vierges non blanchies. Ce procédé chimique minimise la dégradation de la lignine, ce qui donne un support naturellement brun et très poreux, offrant une résistance à la traction nettement supérieure à celle des cartons testliner fortement transformés, blanchis ou recyclés.
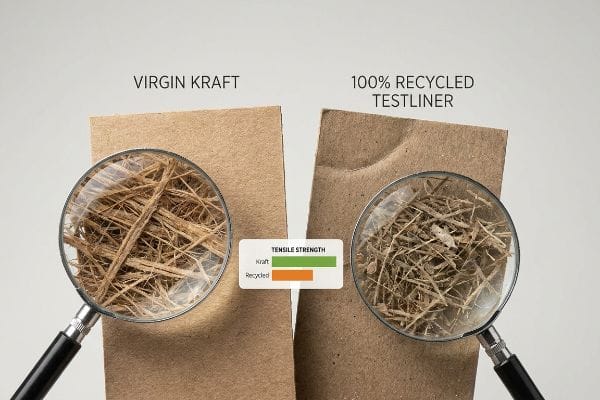
Si l'aspect écologique est incroyablement populaire, la véritable valeur de ce matériau réside dans sa robustesse structurelle brute lors du transport.
Le danger caché des protège-slips 100 % recyclés
Les marques qui s'efforcent d'atteindre des objectifs de durabilité ambitieux exigent souvent que leurs boîtes brunes soient fabriquées à partir de carton ondulé recyclé à 100 % (Old Corrugated Containers)6.Elles supposent que tant que le carton est épais, il se comportera de la même manière que le matériau neuf sous un empilement lourd dans un entrepôt.
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées. Lors du processus de repulpage du papier, les fibres de cellulose sont physiquement raccourcies à chaque cycle<sup>7</sup>. Lorsqu'un client exige du testliner entièrement recyclé pour un présentoir sur palette supportant 90,7 kg (200 lb), je sais que nous avons un problème. Lors de l'assemblage de ces cartons usés, on ressent une résistance molle et spongieuse, au lieu du pliage net et rigide d'un carton neuf. Sous une charge dynamique importante, ces fibres raccourcies se déforment, ralentissant la chaîne de montage d'environ 30 % pendant que les opérateurs tentent de renforcer les coins affaissés. Ma règle est d' injecter au moins 30 % de kraft vierge<sup>8</sup> directement dans les cannelures porteuses, restaurant instantanément la résistance à la compression nécessaire pour supporter le transport maritime en double empilage, tout en respectant les exigences strictes des audits de durabilité.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Obligation d'utiliser un testliner 100 % recyclé | Injection de 30 % de fibres kraft vierges9 | Restaure la force de compression dynamique |
| Ignorer l'épuisement des fibres de papier | Utilisation de pâte de pin à fibres longues10 | Empêche l'écrasement du niveau inférieur |
| Traiter tous les panneaux bruns de manière égale | Spécification des nuances de matériaux porteurs | Garantit la sécurité du stockage en entrepôt |
Pour la grande distribution, je préconise systématiquement une approche hybride en matière de matériaux. L'équilibre entre fibres recyclées et fibres vierges permet d'atteindre les objectifs de développement durable souhaités sans compromettre la résistance mécanique nécessaire.
🛠️ Harvey's Desk : Vous utilisez du carton 100 % recyclé sans connaître sa résistance réelle à l'éclatement ? 👉 Demandez une analyse détaillée des matériaux ↗ — Téléchargement sécurisé. N'hésitez pas à me contacter si vous avez des questions.
Qu'est-ce que le matériau Kraft pour les boîtes ?
La matière première est une pâte de bois non blanchie, très poreuse. Si cela lui confère une résistance à la déchirure exceptionnelle, cela complique considérablement le travail des équipes marketing.
Le papier kraft utilisé pour la fabrication des boîtes est un carton grossier non blanchi, composé de longues fibres de cellulose. N'étant pas blanchi chimiquement, il conserve une forte capacité d'absorption et une texture particulière, ce qui lui confère une durabilité structurelle exceptionnelle. Toutefois, il nécessite des modifications spécifiques en prépresse pour l'utilisation d'encres liquides afin d'éviter un bavure excessive des fibres.
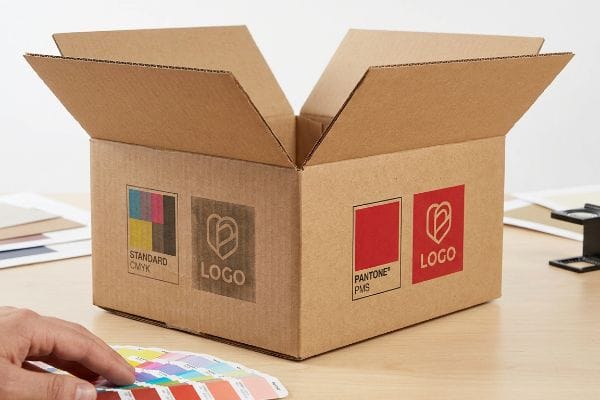
Cette texture brute et naturelle est du plus bel effet sur une étagère vide, mais elle résiste farouchement lorsqu'on essaie d'y imprimer le logo de son entreprise.
Pourquoi le CMJN standard ne fonctionne pas sur les supports non couchés
Les équipes marketing envoient souvent des fichiers graphiques CMJN (Cyan, Magenta, Jaune, Noir) standard conçus pour les écrans numériques brillants, s'attendant à un rendu identique et éclatant sur un emballage cartonné. Elles supposent que l' impression quadrichromique standard s'adapte universellement à tous les supports d'emballage¹¹ .
Je constate constamment ce problème de correspondance des couleurs. Le kraft brut est en quelque sorte une grande éponge brune. L'impression en quadrichromie standard repose sur de minuscules points de trame qui se chevauchent ; lorsque ces points liquides atteignent le support non couché, ils sont absorbés de manière irrégulière par les fibres profondes du bois. Sous l'éclairage fluorescent intense d'un magasin, le résultat apparaît comme un grain terne et délavé . On peut passer la main sur la surface imprimée et sentir les fibres rugueuses et non couchées qui absorbent la brillance de l'encre. Pour y remédier, je remplace le mélange optique CMJN par un aplat de couleur Pantone (PMS) précisément dosé . L'application d'une seule couche dense de pigment solide élimine complètement l'effet terne de la trame, garantissant ainsi un logo net, contrasté et parfaitement visible à 6,1 mètres de distance.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation du CMJN sur panneau poreux14 | Inondation avec des couleurs d'accompagnement PMS15 | Élimine les logos ternes et délavés |
| Ignorer le brunissement de la base | Préréglage de la densité d'encre | Garantit la précision des couleurs de la marque |
| S'appuyant sur de minuscules points de demi-teintes | Application de couches de pigments solides16 | Optimise la visibilité des allées |
Je ne laisse jamais les marques risquer leur identité visuelle avec des trames CMJN sur carton brun. L'utilisation d'une couleur d'accompagnement dédiée garantit une application du logo dense et impeccable, même sur un support poreux.
🛠️ Le bureau de Harvey : Vous vous demandez si votre fichier graphique est optimisé pour une impression nette sur un support brun poreux ? 👉 Demandez votre vérification couleur prépresse ↗ — Pas de formulaires interminables qui vous inondent d’appels commerciaux. Uniquement de la valeur ajoutée.
Quels sont les différents types de boîtes en carton ondulé ?
Au-delà de leur extérieur brun de base, ces boîtes sont classées selon le profil de leurs cannelures internes et l'épaisseur de leurs parois, allant des micro-cannelures ultra-minces aux doubles parois robustes.
Les différents types de boîtes en carton ondulé sont classés selon la taille des cannelures et la structure des parois. Les configurations courantes comprennent les cannelures E légères pour les boîtes pliantes primaires, les cannelures B et C polyvalentes pour les emballages de vente au détail standard, et les profils robustes à double paroi conçus spécifiquement pour les charges palettisées importantes et le transport industriel intensif.
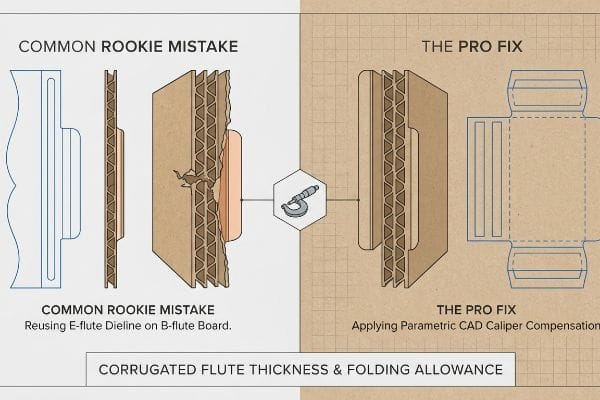
Choisir le bon type de cannelure n'est que la première étape ; supposer qu'un seul fichier structurel fonctionne pour toutes ces épaisseurs différentes représente un risque majeur pour la chaîne d'approvisionnement.
Vérification des faits concernant la compensation des étriers
Les équipes de conception créent fréquemment des languettes emboîtables et des fentes de pliage dans des logiciels 2D, générant ainsi des gabarits « universels ». Elles partent du principe qu'un tracé plat réalisé pour une fine boîte en cannelure E de 1,5 mm (0,06 pouce)17 peut être transféré sans difficulté sur un panneau épais en cannelure B de 3 mm (0,12 pouce)18 afin de créer instantanément une version plus robuste.
Il ne s'agit pas que de théorie : je constate ce phénomène en production lorsque des marques tentent d'augmenter l'épaisseur de leurs matériaux en cours de projet. Lorsqu'un panneau épais de type cannelure B se plie à 90 degrés, la doublure papier extérieure absorbe littéralement du matériau<sup>19</sup>. Si la fente de réception sur la matrice de découpe n'est pas mathématiquement élargie pour compenser cette tolérance de pliage<sup>20</sup>, le panneau se heurte violemment. Lors de la mesure de la résistance pendant l'assemblage, une fente trop étroite de seulement 2,79 mm (0,11 pouce) provoque un frottement de surface important. Les opérateurs sont contraints de forcer l'assemblage des languettes, ce qui abîme les bords bruts et ralentit la chaîne d'assemblage d'environ 30 %. En relevant les mesures micrométriques et en exécutant des algorithmes de compensation paramétriques de l'étrier dans notre logiciel de CAO (Conception Assistée par Ordinateur), je m'assure d'ajouter les tolérances de pliage exactes nécessaires pour le panneau plus épais. En imposant cette micro-tolérance, je garantis une réduction du temps d'assemblage pour le conditionnement de 45 secondes par unité, ce qui permet à nos clients de réaliser d'importantes économies sur les coûts de main-d'œuvre pour une production standard.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réutilisation des lignes de découpe minces en cannelure E | Application d'algorithmes de CAO paramétriques21 | Empêche le blocage des languettes d'emboîtement |
| En ignorant la consommation de plis de matière | tolérances de pliage spécifiques à l'ingénierie22 | Accélère le temps de co-emballage manuel |
| Forcer les fentes étroites ensemble | Élargissement des tolérances de la fente de réception23 | Élimine les bords déchirés du carton |
Je me base sur des tolérances de pliage mathématiques rigoureuses, et non sur des estimations. Lorsque vous modifiez l'épaisseur de la cannelure, le réajustement des tolérances de la matrice garantit un processus d'assemblage sans accroc et permet de réduire considérablement vos coûts de main-d'œuvre.
🛠️ Le bureau d'Harvey : Connaissez-vous la tolérance de pliage exacte du carton cannelure B de votre fournisseur actuel ? 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'engagiez des dépenses inutiles en production de masse.
Conclusion
Vous pouvez choisir un fournisseur qui néglige l'usure des fibres et les tolérances de pliage, mais si ce papier d'essai recyclé se déforme sous le poids d'une palette ou si une fente mal calculée se déchire lors de l'assemblage, vous subirez une chute drastique de votre cadence de conditionnement et des refacturations catastrophiques de la part des détaillants. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la distribution pour garantir zéro rejet d'impression et une performance structurelle irréprochable. Cessez de prendre des risques avec des gabarits génériques et laissez-moi analyser personnellement vos fichiers grâce à mon audit gratuit de pré-fabrication ↗ afin de détecter les erreurs dimensionnelles et de matériaux critiques avant leur mise en production.
« Analyse simplifiée de la résistance dynamique du carton… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Comparaison de l’intégrité structurelle et de la capacité de charge entre le carton compact et le carton ondulé. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle la géométrie ondulée offre une capacité de charge supérieure à celle de l’épaisseur seule. Note relative à la portée : spécifique aux charges dynamiques pendant le transport .
« Guide pour comprendre les cannelures des boîtes en carton ondulé », https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/ . Explication technique de la façon dont la géométrie des cannelures E et B assure la résistance à la compression verticale et l'absorption des chocs. Rôle de la preuve : Vérification des propriétés mécaniques ; type de source : Référence en science des matériaux. Appuie : L'affirmation selon laquelle les arcs cannelés sont nécessaires à la dispersion des chocs cinétiques. Note de portée : Comparaison entre les substrats cannelés et non cannelés.
« Mesures en champ complet lors de l'essai d'écrasement sur chant d'un… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Vérification que la norme TAPPI T811 est la procédure standard de l'industrie pour l'essai d'écrasement sur chant (ECT) permettant de mesurer la résistance à l'empilement du carton ondulé. Rôle de la preuve : Spécification technique ; type de source : Norme industrielle. Appui : Validité de l'utilisation de la norme T811 pour tester la rupture des matériaux. Note de portée : Spécifique au carton ondulé .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Spécifications techniques comparant la résistance à l’écrasement et la stabilité structurelle du carton ondulé de type E à celles du carton compact pour les plateaux porteurs. Type de preuve : spécification technique ; source : norme d’emballage industriel. Objectif : prévention du flambage du fond sous charge. Précision : applications spécifiques aux plateaux lourds pour la grande distribution .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf . Données techniques expliquant comment les cannelures arquées du carton ondulé dispersent l’énergie cinétique pour protéger le contenu. Preuve : démonstration mécanique ; source : manuel d’ingénierie de l’emballage. Avantages : réduction des dommages aux produits pendant le transport. Note : étude axée sur la physique des matériaux ondulés.
« L’économie circulaire des emballages et le rôle du recyclage mécanique », https://www.internationalpaper.com/resources/recycling/white-paper/circularity-packaging-and-role-mechanical-recycling. Les rapports sur les achats responsables et les guides sectoriels sur les emballages documentent la tendance croissante des marques à privilégier les emballages en carton ondulé recyclé (OCC) à 100 % pour atteindre leurs objectifs ESG. Type de preuve : vérification des tendances du marché ; source : rapport sectoriel. Appui : l’affirmation concernant les exigences spécifiques des entreprises en matière de matériaux recyclés. Précision : spécifique aux tendances en matière d’emballages durables .
« Impact du recyclage mécanique sur les fibres lignocellulosiques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11945113/. Cette source faisant autorité en sciences du papier confirme le raccourcissement mécanique des fibres de cellulose lors des cycles successifs de repulpage et de recyclage. Rôle de la preuve : vérification technique ; type de source : revue ou manuel de science des matériaux. Appuie : la cause mécanique de la diminution de l’intégrité structurelle du testliner recyclé. Note de portée : s’applique aux cycles de repulpage mécanique et chimique .
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres vierges… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Les normes de l’industrie de l’emballage spécifient généralement les pourcentages minimaux de fibres vierges requis pour maintenir la résistance à la compression et à l’éclatement des cartons ondulés haute résistance. Rôle de la preuve : validation comparative ; type de source : manuel d’ingénierie de l’emballage ou norme industrielle. Appui : Le seuil spécifique de fibres vierges nécessaire pour rétablir la capacité de charge. Remarque : Les pourcentages optimaux peuvent varier en fonction du poids spécifique de la charge .
« Effet de la teneur en fibres vierges sur la résistance et la rigidité… », https://bioresources.cnr.ncsu.edu/resources/effect-of-virgin-fiber-content-on-strength-and-stiffness-characteristics-of-a-three-layer-testliner/. Documentation technique attestant de l’amélioration spécifique de la résistance à la compression lors du mélange de fibres kraft vierges avec du testliner recyclé. Type de preuve : vérification technique ; source : manuel d’ingénierie de l’emballage. Appui : efficacité du mélange de fibres. Note de portée : étude axée sur la compression dynamique .
« Propriétés mécaniques et hygroscopiques de la pâte moulée… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8512325/ . Analyse comparative de la longueur des fibres dans la pâte et de leur corrélation avec la prévention de l’effondrement des caisses lors de l’empilage vertical. Niveau de preuve : spécification du matériau ; type de source : norme de l’industrie des pâtes et papiers. Appui : intégrité structurelle des caisses inférieures. Note de portée : traite spécifiquement des caractéristiques des fibres longues.
« CMJN vs Pantone : Comment garantir un rendu parfait des couleurs sur vos supports… », https://crateform.com/blog/cmyk-vs-pantone-how-to-ensure-your-brand-colors-look-perfect-on-your-packaging. Explication technique de l'influence de la porosité et de la couleur du support (par exemple, le kraft brun) sur l'absorption de l'encre et la reproduction des couleurs, comparativement aux papiers couchés. Preuve : vérification technique ; source : manuel de l'industrie de l'imprimerie. Constat : les variations importantes du rendu CMJN selon le support. Précision : ce document porte sur les matériaux absorbants non couchés .
« Papier couché vs. papier non couché : Guide d’absorption d’encre et de couleurs », https://www.ybj-printing.com/coated-vs-uncoated-paper-ink-absorption-color-guide/. Explication technique de la pénétration de l’encre et du gain de point sur les supports en carton poreux non couchés. Rôle de la preuve : vérification ; type de source : manuel de l’industrie de l’imprimerie. Appuie : la cause de la dégradation des couleurs en CMJN sur kraft. Note de portée : se concentre sur la capillarité dans les fibres de cellulose .
« Pantone vs CMJN pour les emballages personnalisés – EcoEnclose », https://www.ecoenclose.com/blog/pantone-vs-cmyk-for-custom-branded-packaging?srsltid=AfmBOoru1-sVQJSosXVMYTPJ2xcLhnbWxrkqLs8NQDYH8u7PkOop8sex. Comparaison de la couverture pigmentaire solide et du mélange de trames sur des supports foncés et absorbants pour obtenir une homogénéité des couleurs. Rôle de la preuve : validation ; type de source : manuel d’arts graphiques. Appuie : l’efficacité des couleurs d’accompagnement pour un contraste élevé sur kraft. Note sur la portée : spécifique à la reproduction professionnelle de marques .
« Impression sur papier kraft : Comment conserver des couleurs nettes et éclatantes… », https://zhibangpackaging.com/printing-on-kraft-paper-how-to-keep-colors-clean-and-sharp/ . Un guide d'impression de référence expliquerait comment l'absorption d'encre par les supports poreux non couchés réduit la saturation des couleurs et crée un effet délavé. Type de preuve : explication technique ; source : document technique sectoriel. Sujet : impact du CMJN sur les supports poreux. Précision : s'applique spécifiquement au papier kraft non blanchi.
« Pantone vs CMJN pour les emballages personnalisés – EcoEnclose », https://www.ecoenclose.com/blog/pantone-vs-cmyk-for-custom-branded-packaging?srsltid=AfmBOoomfDY5RWO3PuKbyX1defjyEDuajAy3x6paZTzFjM1yYsFFJVR. Les manuels d'impression détaillant la chimie des encres expliquent pourquoi les encres opaques PMS (Pantone Matching System) empêchent l'absorption par le support et le mélange des couleurs. Preuve : solution technique ; type de source : manuel d'impression. Argument : avantage des couleurs d'accompagnement PMS par rapport au CMJN. Remarque : ce document porte sur le pouvoir couvrant des encres opaques .
« Modélisation mathématique et stratégies de compensation pour l'impression… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/ . La documentation technique sur le gain de point explique pourquoi les points de trame sont flous sur papier poreux et pourquoi des pigments solides sont nécessaires pour une opacité et une visibilité optimales. Type de preuve : spécification technique ; type de source : revue d'arts graphiques. Argument : utilisation de pigments solides pour une meilleure visibilité. Note de portée : concerne le gain de point et la diffusion de l'encre.
« Guide des épaisseurs de carton », https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOopdVQ6G-aWp1q0uBDVVx_9AYxAQLDQZu8HXRhAzEKtdzf6-cpsh . Vérification des spécifications d'épaisseur standard pour le carton ondulé de type E. Type de preuve : vérification factuelle ; source : manuel de normes industrielles. Supports : dimensions techniques du carton ondulé de type E. Remarque: les dimensions peuvent légèrement varier selon le fabricant.
« Carton ondulé et qualités de matériaux – Stratégies d’emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Vérification des spécifications d’épaisseur standard pour le carton ondulé cannelure B. Type de preuve : vérification factuelle ; source : manuel de normes industrielles. Documents de référence : dimensions techniques de la cannelure B. Remarque : les dimensions peuvent légèrement varier selon le fabricant .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explication technique de la façon dont la couche extérieure du carton ondulé subit des tensions et des compressions lors du pliage, influençant les dimensions finales. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : la base physique de la compensation d'épaisseur. Note de portée : les effets varient selon le poids de la couche extérieure et le profil de la cannelure .
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/ . Confirmation que les fentes de découpe doivent être élargies en fonction de l'épaisseur du matériau afin d'éviter toute interférence structurelle lors de l'assemblage. Niveau de preuve : norme industrielle ; type de source : guide de spécifications techniques. Justifie : la nécessité d'ajustements mathématiques dans la conception des emballages. Remarque: pratique courante pour les cartons cannelure B et plus épais.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Une source faisant autorité en ingénierie de l'emballage expliquerait comment un logiciel paramétrique ajuste dynamiquement les lignes de découpe en fonction de l'épaisseur du matériau. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie. Appui : L'utilisation d'outils paramétriques pour prévenir les erreurs d'ajustement telles que les languettes coincées. Note de portée : Se concentre sur l'implémentation des logiciels de CAO dans le domaine de l'emballage .
« Constructions en carton : Calcul de la tolérance de pliage 1 – YouTube », https://www.youtube.com/watch?v=j1n5ojAbAic . Les directives techniques relatives à la science des matériaux pour le carton définissent le calcul des tolérances de pliage afin de tenir compte de l’étirement et de la compression du matériau . Niveau de preuve : Spécification technique ; type de source : Norme industrielle. Argument : L’optimisation des tolérances de pliage permet d’optimiser la vitesse de conditionnement. Remarque sur la portée : Applicable à différents profils de cannelure.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Les normes industrielles d’organismes tels que TAPPI ou FEFCO fournissent des spécifications sur les tolérances des encoches afin de garantir l’intégrité structurelle lors de l’assemblage. Rôle de la preuve : Norme industrielle ; type de source : Recommandations d’une association professionnelle. Appuie : L’affirmation selon laquelle l’élargissement des tolérances élimine les déchirures des bords du carton. Note sur la portée : Varie selon la qualité du carton et le type de cannelure .