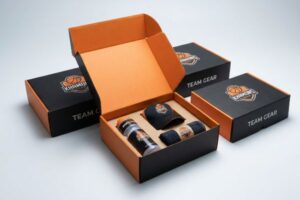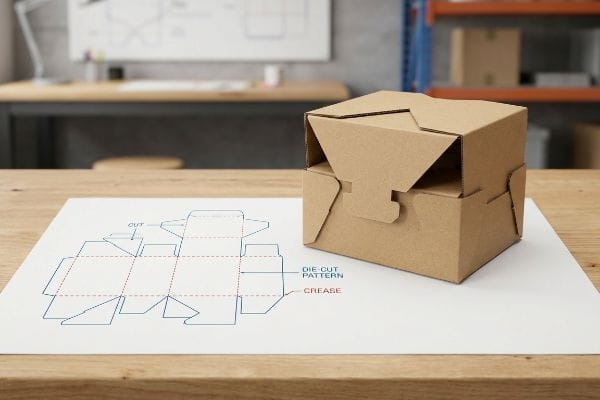
Vous lancez un produit destiné à la vente au détail, et les emballages d'expédition standard ne suffiront pas. Pour vous démarquer dans des rayons surchargés, il vous faut des formes sur mesure et une ingénierie structurelle de précision.
Les emballages découpés à l'emporte-pièce sont des contenants en carton ondulé ou en carton compact conçus sur mesure. Ils sont fabriqués à l'aide d'une matrice en acier ou d'une table de découpe numérique CNC pour estamper des formes, des languettes et des systèmes de fermeture spécifiques. Ce procédé de découpe de précision garantit un assemblage impeccable, une intégrité structurelle optimale et une présentation visuelle unique, idéale pour les environnements de vente au détail concurrentiels.
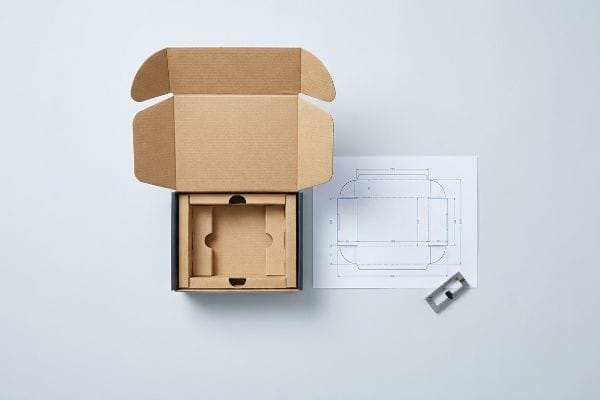
Mais concevoir une forme personnalisée sur son écran est totalement différent de la produire en série pour qu'elle résiste à un environnement d'entrepôt brutal.
Que signifie « emballage découpé » ?
Le terme a une connotation industrielle, mais il s'agit simplement du processus précis de transformation d'une feuille plate de matière première en une structure commerciale fonctionnelle en 3D.
L'emballage découpé à l'emporte-pièce est un procédé de fabrication spécialisé où des lames d'acier tranchantes ou des fraiseuses numériques découpent le carton pour créer des contours structurels précis. Cette technique permet de réaliser des languettes de pliage complexes, des découpes de fenêtres personnalisées et des panneaux emboîtables que les boîtes à rabats standard ne peuvent tout simplement pas reproduire en production.
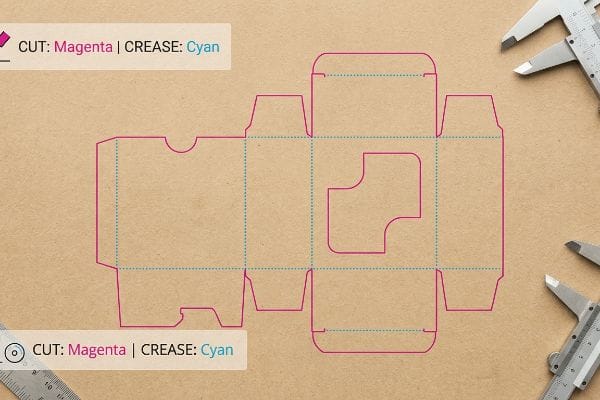
Cela paraît assez simple, mais c'est au niveau du passage entre l'œuvre d'art numérique et les lames d'acier physiques que la plupart des campagnes déraillent discrètement.
Le langage invisible de l'outillage CAO (Conception Assistée par Ordinateur)
Même les designers les plus expérimentés négligent souvent l'angle mort de la traduction mécanique. Ils soumettent de magnifiques maquettes structurelles utilisant les lignes noires standard CMJN (Cyan, Magenta, Jaune, Noir)pour indiquer où l'affichage doit être découpé ou plié. Ils supposent que les machines de production automatisées comprendront intuitivement leurs illustrations et exécuteront les découpes physiques à la perfection.
Je constate ce problème chaque semaine lorsque les découpes à plat arrivent dans ma file d'attente de prépresse. En réalité, les fraiseuses CNC (Commande Numérique par Calculateur) et les graveuses laser pour carton ne peuvent pas lire les couleurs visibles ; elles ne s'activent que lorsqu'elles détectent des traits de couleur pure².Lorsqu'un graphiste envoie un fichier avec des contours noirs standard, le logiciel de la machine fusionne ces lignes avec le calque de l'illustration. J'ai déjà vu une imprimante 3D produire un tirage complet de cartons magnifiquement imprimés, mais avec des bordures noires visibles et aucune découpe physique, créant ainsi un énorme goulot d'étranglement logistique. Pour y remédier, j'impose un protocole de correspondance des couleurs strict : les tracés de découpe sont à 100 % magenta³et les plis à 100 % cyan. Ce micro-ajustement évite les pannes machine, fait gagner du temps aux clients et garantit une séparation nette et précise des sections de carton.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation du noir CMJN pour les lignes de découpe | Attribution de couleurs d'accompagnement absolues4 | Empêche 100 % des défaillances de coupe des machines |
| Fusion de l'œuvre d'art et de la structure | Isolation des trajectoires de coupe en CAO5 | Permet de gagner des heures de retard en prépresse |
| En négligeant l'épaisseur de la lame | Ajout de micro-tolérances pour les coupes6 | Garantit un verrouillage fluide des languettes |
Je refuse de deviner ce qu'un concepteur a prévu de découper. En fixant les couleurs d'accompagnement mécaniques avant même que le panneau n'arrive sur la table de découpe, je garantis que votre agencement structurel se traduira parfaitement dans la réalité physique.
🛠️ Le bureau d'Harvey : Vous vous demandez si vos calques communiquent correctement avec les lames de découpe ? 👉 Obtenez un audit gratuit de vos tracés ↗ — Accès direct à mon bureau. Zéro spam commercial, promis.
La découpe à l'emporte-pièce est-elle plus chère ?
La personnalisation a généralement un coût, et l'emballage structurel ne fait pas exception. Cependant, bien comprendre ce pour quoi vous payez change la façon dont vous évaluez le véritable retour sur investissement.
Oui. Les emballages découpés à l'emporte-pièce engendrent des coûts initiaux plus élevés en raison de la conception structurelle sur mesure et des frais d'outillage. Toutefois, cet investissement initial réduit considérablement la main-d'œuvre en aval en éliminant les rubans adhésifs salissants et en accélérant les vitesses d'assemblage manuel, ce qui le rend souvent plus rentable pour les lancements en grande distribution.
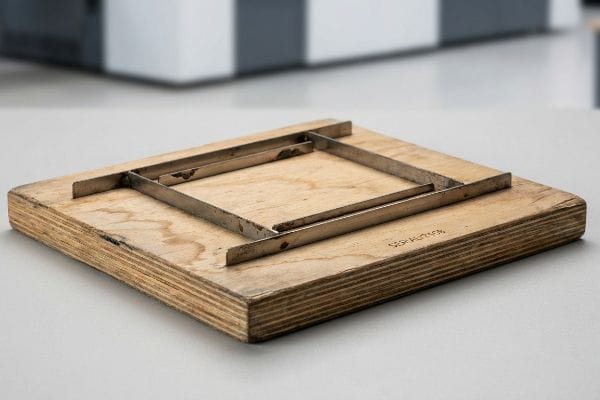
Le véritable danger financier ne réside pas dans les frais d'outillage initiaux, mais dans ce qui arrive à cet outil une fois la première production terminée.
Le coût caché des cartes d'outillage dégradées
Les équipes d'approvisionnement acceptent généralement les frais d'installation initiaux d'un outil de fabrication structurel, partant du principe que cet achat unique garantit un actif permanent et indestructible. Elles établissent leurs budgets en supposant que cet outil sera parfaitement réutilisé pendant des années pour des réapprovisionnements saisonniers.
Cette hypothèse ignore la réalité matérielle d'une matrice de découpe standard en acier7, composée de lames métalliques encastrées dans un support en contreplaqué brut. Dans mon atelier, je constate régulièrement que le bois poreux absorbe l'humidité ambiante en quelques mois, ce qui déforme le support et fait rouiller les lames8.Si je tente de réutiliser ce support endommagé pour votre nouvelle commande, les lames mal alignées déchirent la feuille imprimée au lieu de la découper proprement, générant une poussière ondulée qui altère la finition de l'encre et crée une friction importante lors de l'assemblage. Afin de préserver votre image de marque, j'applique un protocole strict qui consiste à graver au laser une matrice neuve pour chaque lot. Ceci élimine complètement les bords irréguliers et les problèmes d'assemblage, vous évitant ainsi des retours clients catastrophiques dus à une intégrité structurelle compromise.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réutilisation de vieux moules en bois déformés | Gravure de nouveaux matrices pour chaque tirage | Garantit des bords tranchants comme des rasoirs9 |
| Stockage des matrices dans des zones humides | Scène climatisée | Empêche la rouille des lames métalliques10 |
| À la recherche des frais d'outillage les plus bas | Investir dans l'acier de haute qualité11 | Empêche les languettes de verrouillage de se déchirer |
Je ne prends jamais le risque de confier le lancement d'une production à grande échelle à une planche de bois bon marché et déformée par l'humidité. Utiliser des outils neufs pour chaque lot est le seul moyen de garantir une homogénéité structurelle absolue.
🛠️ Bureau de Harvey : Vos commandes saisonnières souffrent-elles soudainement de languettes déchirées et d'un assemblage chaotique ? 👉 Demandez une analyse de votre outillage ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Pourquoi parle-t-on de découpe à l'emporte-pièce ?
La terminologie remonte aux débuts de la production de masse, mais la physique du processus reste exactement la même aujourd'hui sur les lignes d'emballage à grande vitesse.
On parle de découpe à l'emporte-pièce car le procédé utilise un outil physique appelé « matrice » pour découper des formes. Semblable à un emporte-pièce robuste, cette lame métallique sur mesure est pressée directement sur des supports en carton avec une force considérable afin de découper des formes précises.
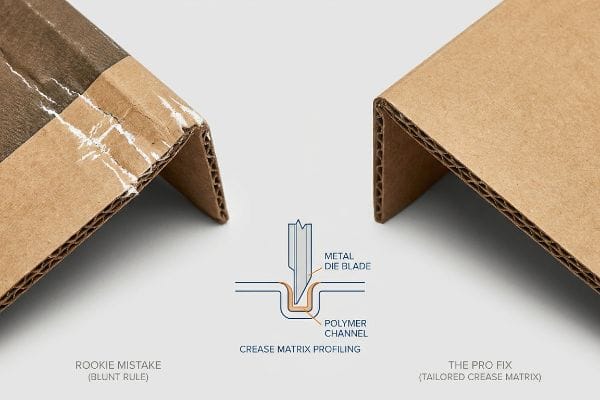
Découper la forme extérieure est simple, mais contrôler la façon dont le papier se plie à l'intérieur représente un tout autre défi d'ingénierie.
La physique du profilage de la matrice de plis
Les concepteurs partent généralement du principe qu'un simple pli sur leur gabarit numérique permet d'obtenir automatiquement un pli parfait à 90 degrés. Ils traitent les matériaux ondulés épais comme du papier d'imprimante standard, s'attendant à ce qu'ils se plient sans effort et sans résistance mécanique.
J'observe l'effondrement de cette théorie lorsqu'une presse industrielle massive enfonce une règle de rainage en acier émoussée dans un épais carton kraft vierge 32ECT. L'impact brutal provoque un flambage violent des cannelures internes, produisant un claquement sonore tandis que les fibres de papier externes s'étirent au-delà de leur limite et fissurent le graphisme laminé. Pour éviter ces vilaines craquelures blanches sur la ligne de pliage, j'intègre des canaux en matrice polymère spécialisés sous la plaque de découpe, faisant office d'enclume. Ceci contrôle précisément l'étirement des fibres lors de la frappe, éliminant ainsi complètement les craquelures lithographiques grâce à une micro-tolérance stricte de 1 mm (0,04 pouce) sur le pli<sup>12. Ce micro-ajustement prévient les défauts visuels et accélère la ligne de conditionnement d'environ 20 %<sup>13</sup> , car les opérateurs n'ont plus à lutter contre des rainures rigides et ininterrompues.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| S'appuyer sur des sanctions disciplinaires brutales | Utilisation d'une matrice de plis adaptée14 | Élimine les craquelures graphiques disgracieuses |
| En ignorant le sens du grain du papier | Aligner les plis avec la cannelure15 | Garantit des plis parfaitement carrés |
| Forcer une planche épaisse à se plier | Pré-écrasement des lignes de score16 | Accélère l'assemblage manuel |
Je refuse que la pression brute des machines abîme vos graphismes haut de gamme. En contrôlant la tension exacte de chaque pli, je garantis un emballage impeccable, de l'usine à la caisse.
🛠️ Harvey's Desk : Vos présentoirs actuels présentent-ils des craquelures blanches disgracieuses le long des principaux plis ? 👉 Demandez votre test de résistance structurelle ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Quels sont les différents types de boîtes découpées à l'emporte-pièce ?
Des simples emballages postaux aux plateaux modulaires complexes, les possibilités géométriques sont infinies lorsqu'on s'éloigne des cartons d'expédition rectangulaires standard.
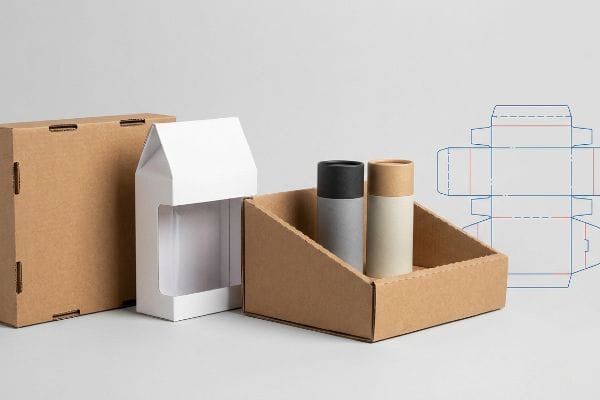
Les différents types de boîtes découpées à l'emporte-pièce comprennent les boîtes d'expédition, les étuis pliants, les plateaux de présentation et les boîtes à demi-fentes. Ces formats variés utilisent des languettes d'emboîtement précises, des fenêtres personnalisées et des rebords de maintien inclinés pour sécuriser parfaitement les produits tout en optimisant la visibilité de la marque dans les rayons des magasins.
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et qu'un poids considérable s'accumule sur ces formes personnalisées.
Pourquoi les modifications standard du HSC échouent-elles en usine ?
Les équipes d'approvisionnement tentent souvent de créer rapidement des présentoirs ouverts en découpant simplement les rabats supérieurs d'un conteneur standard RSC17 (Regular Slotted Container). Elles partent du principe que les économies réalisées sur les matières premières grâce à cette modification du conteneur HSC (Half Slotted Container) permettront d'obtenir un présentoir parfaitement fonctionnel et économique.
Dans mon atelier, je constate régulièrement que ce raccourci entraîne des défaillances structurelles catastrophiques lors des tests de charge en préproduction. En supprimant les rabats supérieurs continus, on élimine complètement l'enceinte supérieure à 360 degrés, ce qui compromet la capacité du carton à répartir la pression dynamique exercée par la charge supérieure sur ses parois verticales. Je teste cela à l'aide d'un test d'écrasement des bords TAPPI T811<sup>18, et les coins non soutenus d'un carton HSC simple paroi standard se courbent visiblement vers l'extérieur et se déforment sous seulement 85 kg (187,5 lbs) de poids de palette<sup>19</sup>. Pour remédier à ce problème, je réaligne mathématiquement le fil du bois à la verticale et je remplace le noyau par un profil double paroi afin de compenser la tension supérieure manquante. En imposant cette modification du matériau, je rétablis intégralement la résistance à la compression, évitant ainsi un écrasement catastrophique du bas du carton qui entraînerait des retours clients massifs de la part des détaillants et un reconditionnement manuel coûteux.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Découper les rabats des boîtes standard | Réingénierie de la charge verticale | Empêche l'écrasement du niveau inférieur20 |
| En négligeant la perte de tension du couvercle supérieur | Passage à un noyau à double paroi21 | Résiste à l'empilage de palettes lourdes |
| En utilisant un grain de cannelure horizontal | Forcer des cannelures strictement verticales | Augmente au maximum la force d'écrasement des bords22 |
Je ne peux pas vous autoriser à expédier des marchandises lourdes dans des cartons trop fragiles. Le renforcement du carton lors du retrait du couvercle est le seul moyen de garantir la durabilité de vos produits tout au long de la chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Vos plateaux de vente ouverts s'affaissent-ils lorsque vos palettes sont empilées deux par deux dans l'entrepôt ? 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez inutilement dans la production de masse.
Conclusion
Vous pouvez choisir un fournisseur d'emballage moins cher, mais si une boîte ouverte sans support s'effondre sous le poids des piles d'un entrepôt, cela engendre d'importants problèmes logistiques et provoque des refus immédiats de la part des détaillants. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la distribution pour garantir zéro défaut d'impression. Ne vous fiez plus aux tolérances de charge verticale : laissez-moi évaluer personnellement votre architecture grâce à mon audit gratuit de pré-production ↗ afin de détecter les défauts structurels critiques avant le lancement de la production en série.
« Quelle est la différence entre les couleurs d'accompagnement (PMS) et… », https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging . Documentation technique expliquant la norme industrielle consistant à utiliser des couleurs d'accompagnement dédiées pour les lignes de découpe plutôt que le CMJN afin de garantir la lisibilité par machine. Rôle de la preuve : spécification technique ; type de source : guide de conception professionnel. Contribue à : la distinction entre les illustrations visuelles et les instructions mécaniques. Note sur le champ d'application : s'applique à l'impression et à la découpe commerciales.
« Top 10 des problèmes et solutions liés aux lasers – YouTube », https://www.youtube.com/watch?v=k_fnsQYJYm0 . Documentation technique expliquant comment les logiciels de FAO interprètent les couleurs d'accompagnement pour distinguer les illustrations d'impression des trajectoires de découpe. Type de preuve : spécification technique ; type de source : manuel de fabrication. Justifie : la nécessité des couleurs d'accompagnement pour le déclenchement des machines. Précision : spécifique aux flux de travail de découpe vectorielle.
« À quoi sert l’emballage de présentation découpé ? », https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Recommandations du secteur pour le codage couleur des lignes de découpe afin de différencier les lignes de coupe, de pliage et de fond perdu. Niveau de preuve : norme industrielle ; type de source : guide de production prépresse. Recommandé : l’utilisation du magenta pour les lignes de coupe. Remarque : convention courante, mais personnalisable par fournisseur .
« Directives graphiques », https://www.delinebox.com/graphic-guidelines/ . Explication technique du fonctionnement des logiciels RIP, qui distinguent les tons directs des couleurs quadri pour déclencher les outils de découpe plutôt que l’encre d’impression. Rôle de la preuve : validation technique ; type de source : manuel de l’industrie de l’ imprimerie. Justifie : la nécessité des tons directs pour la précision de la découpe machine. Remarque sur le champ d’application : s’applique spécifiquement à la découpe numérique et offset.
« Exploration du prépresse d'emballage : un guide simplifié – Alpha BPO », https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simplified-guide/. Flux de travail standard de l'industrie pour la séparation des tracés de découpe structurels des illustrations graphiques afin de prévenir les erreurs de production et d'optimiser le prépresse. Rôle de la preuve : validation du processus ; type de source : documentation de logiciel CAO/FAO. Contribue à : l'efficacité de l'isolation des tracés pour réduire les délais de prépresse. Note sur la portée : axé sur les flux de travail d'outillage CAO industriel .
« Équilibrer les tolérances de découpe et les coûts de découpe », https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/ . Conseils professionnels pour compenser la largeur de la lame de découpe (trait de scie) afin de garantir un verrouillage sûr des languettes pliées. Niveau de preuve : spécification technique ; type de source : guide d’ingénierie de l’emballage. Sujet : impact de l’épaisseur de la lame sur l’ajustement structurel. Remarque: applicable aux outillages de découpe physiques.
« Règle en acier LCB vs CB pour la découpe à l'emporte-pièce – Yitai Precision Machinery », https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Confirmation technique des matériaux utilisés dans la fabrication des matrices à règle en acier, notamment la combinaison de lames métalliques et de bases en bois. Type de preuve : spécification technique ; type de source : manuel de fabrication. Appui : composition physique de l'outil. Remarque : s'applique aux matrices à règle en acier traditionnelles, et non aux alternatives magnétiques ou numériques .
« Influence de l’humidité sur le métal, le bois, le plastique et le carton », https://dehum.com/how-humidity-affects-different-materials/ . Données scientifiques sur les matériaux concernant l’hygroscopicité des bases en contreplaqué et la sensibilité à l’oxydation des lames en acier au carbone dans les environnements industriels humides. Rôle des données : mécanisme causal ; type de source : guide d’entretien des outils. Justification : cause de la dégradation des outils. Remarque: l’impact environnemental varie selon le système de climatisation des installations.
« 4 TYPES DE DÉFORMATION DU BOIS (Origine et causes…) », https://www.youtube.com/watch?v=NEHowi-_hvw. Analyse de la dégradation des matrices d'outillage en bois et de l'intérêt des matrices neuves pour des découpes de précision. Preuve : validation de procédé ; source : manuel d'impression industrielle. Argument : l'utilisation de matrices neuves garantit la qualité de découpe. Précision : se réfère à la découpe traditionnelle à l'emporte-pièce en bois .
« EFFETS DE LA TEMPÉRATURE ET DE L’HUMIDITÉ SUR… », https://www.osti.gov/etdeweb/servlets/purl/20468663. Explication technique de la manière dont les environnements à climat contrôlé atténuent l’oxydation et la corrosion des lames de filière en acier au carbone. Rôle de la preuve : vérification factuelle ; type de source : guide de science des matériaux. Appuie : la nécessité d’un stockage à climat contrôlé pour la longévité des outils. Note sur la portée : s’applique spécifiquement aux aciers à outils non inoxydables .
« Nuances d'acier à outils : Guide complet – Ryerson », https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide . Comparaison des alliages d'acier utilisés dans les outils de découpe et analyse de l'influence de la dureté et de la résistance à l'usure sur la prévention des déchirures dans les emballages structuraux . Type de preuve : spécification technique ; source : manuel de fabrication d'outillage. Ce document met en évidence la corrélation entre la qualité de l'acier et l'intégrité des languettes de verrouillage. Précision : ce document porte sur les matrices structurales de qualité industrielle.
« GURMEET SINGH – Procédé de découpe à l'emporte-pièce dans l'emballage », https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Validation technique de la mesure de tolérance spécifique requise pour prévenir la fissuration des fibres dans les substrats en carton ondulé. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie. Appuie : l'efficacité d'un profilage matriciel précis pour éliminer la fissuration lithographique. Note de portée : la tolérance peut varier en fonction de l'indice ECT du matériau .
« Influence des lignes de rainage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Données empiriques ou références industrielles corrélant la réduction de la rigidité des rainures avec l'augmentation de la vitesse d'assemblage dans le secteur de l'emballage. Type de preuve : indicateur de performance ; type de source : étude de cas industrielle. Appui : gains d'efficacité opérationnelle du rainage professionnel. Remarque : le pourcentage est une estimation basée sur des conditions de ligne spécifiques .
« Découpe et rainage du carton – Holmen Iggesund », https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/ . Cette source de référence explique comment les matrices de rainage de précision gèrent la compression du matériau afin d'éviter les fissures de surface. Rôle de la preuve : validation technique ; type de source : manuel technique. Démontre l'efficacité des matrices sur mesure . Note relative au champ d'application : spécifique aux matériaux à grammage élevé.
« Découpe pour boîtes en carton personnalisées », https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php . Les guides techniques sur les emballages en carton ondulé expliquent en détail comment l'alignement des plis avec le sens des cannelures prévient les déformations et garantit la perpendicularité. Preuve : principe mécanique ; source : norme de l'industrie de l'emballage. Renforcement : intégrité structurelle des plis. Remarque : s'applique au carton ondulé.
« Qu’est-ce que la découpe à l’emporte-pièce dans l’emballage ? Guide des boîtes découpées à l’emporte-pièce – Gentlelever », https://gentlever.com/die-cutting-in-packaging/ . Les normes de fabrication pour les cartons épais décrivent l’avantage du pré-écrasement pour réduire la résistance au pliage. Rôle de la preuve : optimisation du processus ; type de source : guide de production. Contribue à: la vitesse d’assemblage. Note sur la portée : axé sur l’assemblage manuel de supports épais.
« Modèles de boîtes de base », https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Les normes d'ingénierie de l'emballage définissent la différence structurelle entre un emballage à fentes standard (RSC) et un emballage à demi-fentes (HSC), confirmant la suppression des rabats supérieurs comme principale distinction géométrique. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Supporte : la description de la modification du RSC en HSC. Note de portée : spécifique aux normes relatives au carton ondulé .
« Résistance à la compression sur chant du carton ondulé… », https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/ . Vérification de l'application de la norme TAPPI T811 à la mesure de la résistance à la compression du carton ondulé. Rôle de la preuve : vérification de la méthodologie ; type de source : norme technique. Appuie : la procédure d'essai spécifique utilisée pour identifier la rupture structurelle. Note de portée : porte sur le protocole d'essai.
« Quel poids peut supporter une boîte en carton ondulé ? », https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Données empiriques ou références techniques confirmant la capacité de charge et les points de rupture des emballages standard à simple paroi et demi-fentes. Rôle de la preuve : vérification factuelle ; type de source : manuel technique ou étude technique. Appuie : l’affirmation selon laquelle certains poids déclenchent le flambage. Remarque : les résultats peuvent varier selon la qualité du matériau .
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Analyse de la manière dont le maintien de l’intégrité structurelle des rabats ou la réingénierie des chemins de charge verticaux préviennent l’effondrement des boîtes inférieures d’une pile. Type de preuve : analyse structurelle ; type de source : livre blanc sur la logistique. Appuie : le lien entre l’ingénierie des charges verticales et la prévention de la défaillance des boîtes inférieures. Note sur la portée : s’applique à la géométrie standard des cartons d’expédition.
« Options de résistance du carton ondulé multicouche : simple cannelure vs. … », https://ufppackaging.com/insights/layered-corrugated-strength-options. Comparaison de la résistance à la compression et de la capacité de charge des cartons ondulés simple et double cannelure en environnement palettisé. Rôle de la preuve : vérification des performances ; type de source : norme d’emballage industriel. Appui : l’utilisation de mandrins à double cannelure pour résister à un empilage intensif. Remarque : les résultats peuvent varier en fonction des combinaisons de cannelures spécifiques .
« Nouvelle configuration d'essai de résistance à l'écrasement des bords améliorée avec champ complet… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/ . Explication technique de la manière dont l'alignement vertical des cannelures optimise la valeur de l'essai de résistance à l'écrasement des bords (ECT) pour supporter les charges verticales. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l' emballage. Appuie : l'affirmation selon laquelle les cannelures verticales maximisent la résistance structurelle. Note de portée : s'applique spécifiquement aux matériaux en carton ondulé.