
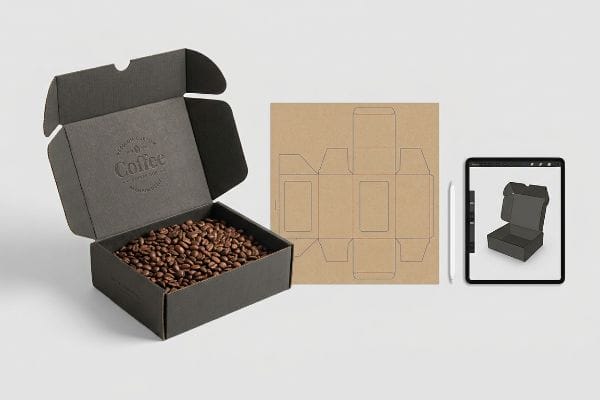
Vous avez un excellent café torréfié, mais transposer cette qualité premium dans un emballage commercial peut s'avérer complexe. Évitez les erreurs de conception qui nuisent à sa présence en rayon.
Oui. Proposer une assistance à la conception d'une boîte à café garantit son intégrité structurelle et sa conformité à l'image de marque. Une boîte à café est un emballage spécialisé conçu pour protéger les grains torréfiés de l'oxygène et des rayons UV tout en optimisant leur visibilité en rayon. Elle est souvent fabriquée en carton ondulé de type E (1,5 mm) pour une présentation durable en point de vente.
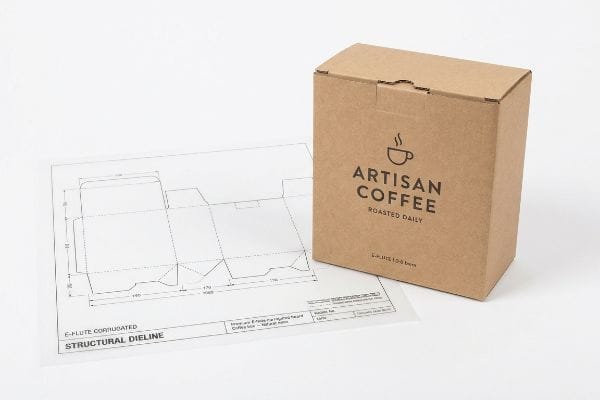
Afficher un beau visuel à l'écran n'est que la première étape. Le véritable défi consiste à garantir que l'illustration numérique résiste physiquement aux contraintes de la production et de la distribution.
Quels sont les avantages d'utiliser une boîte à café ?
Un emballage bien conçu fait bien plus que simplement contenir votre produit.
Les avantages d'une boîte à café incluent une protection physique supérieure, une durée de conservation prolongée et une mise en valeur visuelle optimisée. Ces emballages, véritables supports publicitaires dans les allées à fort passage, utilisent des découpes géométriques et des aplats de couleur pour capter l'attention du consommateur jusqu'à 9,1 mètres de distance.
Connaître ces avantages vous aide à justifier les dépenses liées à l'emballage, mais la manière dont vous mettez en œuvre la structure physique détermine si elle attirera réellement des clients.
Maîtriser la règle d'engagement spatial 3-3-3 pour les boîtes à café
Les équipes marketing junior conçoivent souvent des emballages destinés à la vente au détail uniquement pour une visualisation rapprochée sur des écrans rétroéclairés, sans tenir compte de la façon dont les consommateurs circulent dans les rayons des magasins. Elles surchargent souvent chaque centimètre carré de la boîte de petits textes et de graphismes numériques complexes, supposant que les consommateurs s'arrêteront pour lire un roman au beau milieu de leurs courses.
Les réalités du merchandising visuel exigent qu'un emballage capte l'attention à 9,1 mètres (30 pieds) de distance¹ , suscite l'intérêt du consommateur à 0,9 mètre (3 pieds) et l'incite à l'achat à 76,2 mm (3 pouces). Même les designers les plus expérimentés négligent souvent cet aspect crucial, créant des emballages parfaitement symétriques, surchargés de texte, qui provoquent une surcharge cognitive importante. Je constate régulièrement cet échec lorsque les consommateurs passent rapidement devant un emballage confus et chargé. Pour y remédier, j'impose des formes découpées audacieuses et des aplats de couleur Pantone (PMS) pour créer un impact visuel immédiat. Je me souviens avoir caressé du pouce une couche dense et parfaitement lisse d'encre brune PMS 476 sur un lot récent ; cette densité de couleur physique élimine complètement le grain² et garantit que votre marque se démarque dans le brouhaha des points de vente.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Remplir les boîtes de texte minuscule | Couleurs Pantone d'accompagnement | Attire l'attention à 9,1 m (30 pieds)3 |
| Agencements symétriques et plats | Formes découpées en 3D agressives4 | Rompt la monotonie visuelle dans les allées |
| En ignorant les conditions d'éclairage | Zones structurales à fort contraste5 | Empêche de se fondre dans le décor |
Je ne permets jamais à mes clients d'afficher un roman sur la face avant de leur produit. En isolant l'élément visuel essentiel, je concentre le déclencheur psychologique du consommateur sur les trois secondes cruciales d'interaction physique.
🛠️ Le bureau d'Harvey : Vos emballages de café se fondent-ils dans la masse des rayons des supermarchés ? 👉 Obtenez un audit structurel gratuit ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Comment concevoir un emballage pour le café ?
Concevoir votre plan structurel nécessite plus que de simplement le rendre esthétique sur un écran d'ordinateur.
La conception des emballages de café exige l'intégration d'éléments graphiques et d'une ingénierie structurelle de précision. Ce processus implique le calcul exact de l'épaisseur du carton, la mise en place de barrières contre l'humidité et la conception de gabarits de découpe spécifiques qui tiennent compte mathématiquement des tolérances de pliage lors des opérations de pliage automatisées en usine.
Un beau fichier plat peut facilement se transformer en un véritable cauchemar physique si les calculs mathématiques sous-jacents sont ignorés avant la production en série.
Comment surmonter le piège de la compensation d'étrier dans la conception des boîtes à café
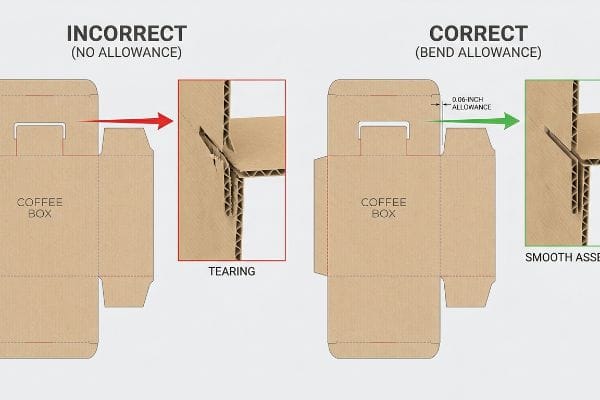
Les équipes graphiques créent généralement des languettes imbriquées et des fentes de pliage dans un logiciel 2D à la même largeur que le panneau correspondant6.Elles traitent le carton ondulé épais comme s'il s'agissait d'une feuille plate et sans dimension de papier d'imprimante standard, ce qui semble parfaitement correct sur une épreuve numérique envoyée par e-mail.
Lorsque ce carton cannelure E de 1,5 mm d'épaisseurse plie à 90 degrés, il absorbe physiquement de la matière sur son pourtour. Si la rainure de réception sur la matrice n'est pas élargie pour compenser ce jeu de pliageproblème, suant à grosses gouttes en essayant d'emboîter des languettes trop serrées. On entend alors le craquement caractéristique du carton brut lorsque les cannelures s'écrasent sous la pression. Pour éviter cela, j'utilise un logiciel de CAO paramétrique (Conception Assistée par Ordinateur) qui applique automatiquement un algorithme de compensation d'épaisseur à chaque pli et rainure. Ce micro-ajustement garantit un assemblage des boîtes pré-remplies sans frottement et un positionnement parfaitement d'équerre sur l'étagère.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| fentes et languettes au ratio 1:1 | Ajout de tolérances de pliage9 | Élimine les déchirures du carton |
| En négligeant l'épaisseur du matériau | Réglages des logiciels de CAO paramétriques10 | Garantit des boîtes parfaitement carrées |
| Imposer des assemblages serrés | Élargir légèrement les fentes de réception11 | Réduit considérablement le temps d'assemblage |
Je reconstruis systématiquement les fichiers Illustrator à plat en y incluant les tolérances de pliage appropriées. Corriger ces calculs avant la découpe des matrices en acier garantit un assemblage sans accroc et préserve vos délais de production.
🛠️ Le bureau de Harvey : Vous n'êtes pas certain que le jeu de pliage de vos languettes d'emboîtement soit correctement calculé ? 👉 Demandez une vérification de votre gabarit ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Où puis-je trouver des boîtes à café personnalisées ?
Le choix du bon partenaire de fabrication détermine l'efficacité de toute votre chaîne d'approvisionnement.
Pour trouver des boîtes à café personnalisées, il est préférable de collaborer avec des fabricants d'emballages intégrés proposant des solutions clés en main, plutôt qu'avec des fournisseurs dispersés. Un fournisseur clé en main prend en charge l'ingénierie structurelle, l'approvisionnement en matériaux et l'assemblage automatisé à grande vitesse au sein d'une même structure, éliminant ainsi les variations de tolérance mécanique entre fournisseurs et les pertes de temps d'arrêt machine importantes lors du conditionnement final.
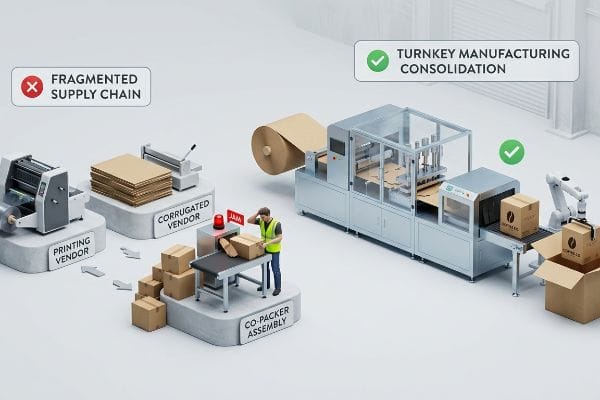
Choisir un fournisseur uniquement en fonction du coût unitaire le plus bas des matières premières engendre souvent des problèmes cachés sur la chaîne de montage.
Le danger du piège de la responsabilité liée au péage
Les marques cherchent souvent à réduire leurs coûts d'approvisionnement en se procurant les films imprimés auprès d'un fournisseur, les composants en carton ondulé auprès d'un autre, et en faisant appel à un sous-traitant pour l'assemblage. Cette approche fragmentée est souvent présentée comme une astuce pour minimiser artificiellement les coûts unitaires initiaux<sup>12</sup>.
Imaginez acheter des pièces détachées dans cinq casses différentes et vous attendre à ce qu'elles s'assemblent parfaitement chez votre garagiste. Lorsque des composants d'emballage incompatibles ne respectent pas les tolérances mécaniques sur une ligne de production à grande vitesse, le sous-traitant arrête tout simplement la production. J'ai vu des marques subir des pénalités exorbitantes dues à l'arrêt machine à cause d'une feuille supérieure imprimée décalée de seulement 1,7 mm( 0,07 pouce), provoquant des blocages continus des machines automatisées. La solution la plus judicieuse est de centraliser les responsabilités. En imposant un protocole clé en main, vous transférez l'entière responsabilité de la compatibilité des composants à un partenaire de fabrication, préservant ainsi vos marges et évitant les coûteux conflits de responsabilités.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| S'approvisionner auprès de plusieurs fournisseurs | consolidation de la fabrication clé en main14 | Fixe les coûts finaux unitaires |
| Négliger les tolérances machine | Ingénierie structurale centralisée15 | Élimine les blocages des lignes automatisées |
| Paiement des pénalités horaires de co-emballage | Responsabilité du fournisseur en cas d'indisponibilité du service16 | Protège les marges globales de la campagne |
J'impose une chaîne de production unifiée afin de garantir un contrôle total sur l'assemblage physique. Cela élimine les frictions entre les différents fournisseurs et assure que vos colis arrivent au centre de distribution dans les délais.
🛠️ Le bureau d'Harvey : Les frais cachés liés aux temps d'arrêt des machines de conditionnement à façon grèvent-ils votre budget ? 👉 Demandez votre audit de la chaîne d'approvisionnement ↗ — Pas de formulaires interminables qui vous incitent à démarcher. Uniquement de la valeur ajoutée.
Comment concevoir mon café ?
L'optimisation de votre café physique nécessite des stratégies de merchandising spatial rigoureuses.
L'aménagement d'un café implique le déploiement stratégique de présentoirs de PLV (Publicité sur le Lieu de Vente) afin d'optimiser les achats impulsifs en caisse. Une conception spatiale efficace requiert un dimensionnement précis des présentoirs grâce à l'utilisation de supports micro-cannelés légers et le respect de rapports hauteur/base stricts pour éviter tout risque de basculement dans un environnement à forte fréquentation.
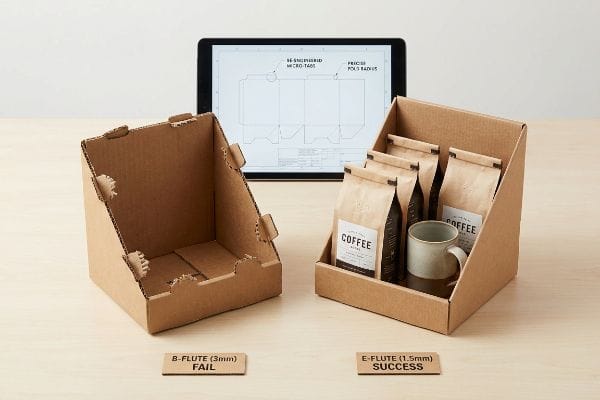
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que l'on essaie réellement de construire ces affichages de compteurs.
Pourquoi les présentoirs de point de vente « sur mesure » échouent-ils en usine ?
C'est un piège courant qui prend même les équipes d'approvisionnement expérimentées : elles prennent un gabarit de présentoir de sol robuste et très performant et demandent simplement à l'usine de le réduire mathématiquement de 50 % pour le comptoir du café17.Elles supposent qu'un fichier CAO universellement performant fonctionne parfaitement quelles que soient les dimensions et les échelles.
Il ne s'agit pas que de théorie : je le constate en test lorsque nous passons ces fichiers réduits sur la table de découpe Kongsberg série C. Lorsque les rayons de pliage et les languettes d'emboîtement d'un carton cannelé B épais de 3 mm (0,12 pouce) sont réduits à des micro-proportions, les cannelures internes denses ne peuvent plus se plier correctement. J'ai récemment vu une languette réduite se casser violemment, exposant les fibres de papier brun brut en dessous. En mesurant la résistance, je peux prouver que la réduction d'échelle exige une refonte complète du matériau. J'impose donc un substrat cannelé E fin (1,5 mm) et je repense entièrement le système de verrouillage par friction pour cette géométrie réduite. En imposant cette tolérance de matériau précise, je garantis une réduction du temps d' assemblage pour le conditionnement de 45 secondes par unité, ce qui permet à mes clients de réaliser d'importantes économies de main-d'œuvre lors du déploiement d'un café standard.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction mathématique des fichiers volumineux | Réingénierie des verrous à friction de plus petite taille20 | Garantit un assemblage de languette sans déchirure |
| Utilisation de cannelures B épaisses sur les comptoirs | Passer au matériau de la flûte en mi21 | Offre des lignes de pliage nettes et précises |
| S'appuyer sur du ruban adhésif transparent peu pratique | Ingénierie CAO de micro-cannelures de précision22 | Préserve l'esthétique haut de gamme du café |
Je refuse de me contenter de réduire un modèle standard et d'imprimer. En repensant intentionnellement l'espacement des micro-languettes au niveau de la caisse, je garantis une présentation impeccable qui ne se désagrégera pas à côté de la machine à expresso.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez trouver les panneaux imprimés les moins chers du marché, mais les cannelures épaisses, une fois réduites, finissent inévitablement par se fissurer et se casser lors du pliage. Vous subirez alors un frottement important qui ralentira votre chaîne de production d'environ 30 % et anéantira votre marge bénéficiaire. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la vente au détail pour garantir l'absence totale de rejets d'impression. Ne laissez plus les tolérances de pliage au hasard : laissez-moi analyser vos fichiers grâce à mon Audit de Moulage Gratuit ↗ afin de détecter les erreurs critiques avant le lancement de la production en série.
« AG 1091A : Présentoirs de marchandises en zone frontale », https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation ; type de source : guide du secteur du merchandising visuel. Justifie : les distances d’engagement spatial pour l’interaction avec le consommateur. Note relative au champ d’application : s’applique aux allées commerciales à fort trafic.
« Impression en tons directs vs impression en quadrichromie », https://www.pantone.com/na/en-us/articles/technical/spot-vs-process-color?srsltid=AfmBOoqbBFwoybyopZcRqWa3rokPasol0_NL8qgKxGlK1_GVZSt5zOZU. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification technique ; type de source : manuel de production d’impression. Appuie : la supériorité des tons directs sur les motifs de points en quadrichromie. Note de portée : concerne spécifiquement la densité d’encre en impression offset .
« Comment choisir la taille des panneaux pour une visibilité maximale », https://customsignstoday.us/how-to-select-sign-sizes-for-maximum-visibility/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification factuelle ; type de source : étude de merchandising visuel. Appuie : l’efficacité des couleurs d’accompagnement à saturation élevée pour une visibilité à longue distance. Remarque : les résultats peuvent varier en fonction de l’éclairage ambiant et du choix des couleurs .
« Preuves de suivi oculaire sur l’impact de la stratégie visuelle des produits… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC13010595/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification d’un principe de conception ; type de source : revue de design d’emballage. Appuie : l’utilisation de la variété structurelle pour rompre la monotonie visuelle dans les rayons des points de vente. Remarque : l’efficacité dépend de l’emplacement en rayon.
« Pourquoi la visibilité est importante dans la conception des emballages de produits », https://www.thepkglab.com/blog/164/why-visibility-in-product-packaging-design-is-important. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification technique ; type de source : guide de conception pour le commerce de détail. Argument avancé : l’utilisation du contraste pour éviter que le produit ne se fonde dans le décor. Note relative au champ d’application : applicable aux environnements de vente au détail à forte densité .
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Les manuels d'ingénierie d'emballage professionnels expliquent pourquoi la conception de languettes à la largeur exacte du panneau d'accouplement ne tient pas compte de l'épaisseur du matériau (calibre), ce qui entraîne des problèmes d'ajustement lors de la production. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie. Sujet : L'erreur courante consistant à négliger l'épaisseur du matériau dans les schémas 2D. Remarque sur la portée : S'applique spécifiquement au carton ondulé épais .
« Guide des épaisseurs de carton – AOPACK », https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOorFL5–X7nLOZscNFfMqf21-6taytpqXCxp7GxVw46UAgxXIO8b. Vérification de l'épaisseur standard du carton ondulé cannelure E afin de garantir l'exactitude des spécifications du matériau. Rôle de la preuve : Vérification des faits ; type de source : Fiche technique industrielle. Éléments pris en compte : Dimensions du matériau. Remarque : Les normes dimensionnelles peuvent légèrement varier selon le fabricant .
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/ . Confirmation technique que les dimensions des fentes doivent être ajustées en fonction de l'épaisseur du matériau (calibre) afin d'éviter toute déformation structurelle lors de l'assemblage. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie de l'emballage. Justification : Nécessité mécanique de la compensation du calibre. Note relative au champ d'application : S'applique spécifiquement aux plis à 90 degrés dans les matériaux ondulés.
« Détermination analytique de la rigidité en flexion d'un matériau à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Brève explication de la manière dont la prise en compte de la déformation du matériau lors du pliage permet d'éviter les déchirures dues aux contraintes dans le carton. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appui : prévention des déchirures du carton grâce aux tolérances. Note de portée : s'applique spécifiquement aux matériaux des emballages en carton pliant.
« Conception d'emballages avec un logiciel de CAO : Guide étape par étape », https://www.esko.com/en/blog/packaging-design-with-cad-software . Explication succincte de la manière dont la modélisation paramétrique permet la mise à jour automatique des tracés de découpe en fonction de l'épaisseur du matériau afin de garantir la perpendicularité géométrique . Preuve : démonstration méthodologique ; type de source : documentation d'un logiciel de conception industrielle. Utilisation : de la CAO pour garantir des boîtes parfaitement carrées. Précision : Ce document porte sur la simulation 3D de tracés de découpe 2D.
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Brève explication de la norme industrielle relative à l'ajout de tolérances aux encoches de réception afin de réduire la friction et le temps d'assemblage. Rôle de la preuve : indicateur opérationnel ; type de source : guide de fabrication. Appuie : l'affirmation selon laquelle l'élargissement des encoches réduit le temps d'assemblage. Remarque : l'efficacité dépend de l'épaisseur du matériau.
« Comprendre le coût total de possession dans le secteur de l’emballage », https://www.paramountglobal.com/knowledge/total-cost-ownership-packaging/. Analyse de la chaîne d’approvisionnement démontrant comment la fragmentation des achats réduit les prix unitaires tout en augmentant les coûts opérationnels globaux. Type de preuve : à l’appui ; source : livre blanc sectoriel. Appuie : l’affirmation selon laquelle la fragmentation des approvisionnements crée une réduction artificielle des coûts initiaux. Note relative au champ d’application : s’applique à la fabrication d’emballages personnalisés .
« Minimiser les temps d'arrêt des machines d'emballage | Conseils de maintenance », https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Une source faisant autorité en matière d'ingénierie de l'emballage ou d'accords de niveau de service (SLA) pour le co-emballage permettrait de valider les seuils de tolérance mécanique typiques et l'existence de pénalités horaires pour les temps d'arrêt. Rôle de la preuve : validation technique ; type de source : norme d'ingénierie industrielle ou guide contractuel. Appuie : l'affirmation selon laquelle des erreurs dimensionnelles mineures entraînent des pannes de machines automatisées et des pertes financières. Remarque : les tolérances spécifiques varient selon le fabricant de l'équipement .
« Fabrication sous contrat clé en main : Explication et avantages », https://multipacksolutions.com/blog/turnkey-contract-manufacturing-for-product-launches/ . Explication de la manière dont le regroupement de plusieurs sources d'approvisionnement auprès d'un fournisseur unique réduit les frais logistiques et stabilise les coûts unitaires. Preuve : validation économique ; type de source : analyse de la gestion de la chaîne d'approvisionnement. Contribue à: l'efficacité de la fabrication consolidée. Précision : axé sur l'emballage et l'assemblage.
« Conception structurelle des emballages : éléments clés et processus », https://www.arkay.com/resources/structural-packaging-design . Explication technique de la manière dont l’alignement de la conception structurelle des emballages avec les tolérances des machines prévient les pannes mécaniques et les blocages sur les lignes automatisées. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie industrielle. Contribue à : l’élimination des blocages sur les lignes automatisées. Note relative à la portée : spécifique aux environnements d’emballage à grande vitesse.
« Contrat de co-emballage », https://www.sec.gov/Archives/edgar/data/1670869/000166357719000045/ex10_1.htm. Analyse de la manière dont la responsabilité contractuelle en cas d'arrêt de production transfère le risque financier des retards de production du client au fournisseur afin de préserver les marges bénéficiaires. Rôle de la preuve : validation contractuelle ; type de source : guide des marchés publics. Appui : protection des marges des campagnes. Note de portée : concerne les accords de fabrication B2B .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Les principes d'ingénierie de l'emballage démontrent que la mise à l'échelle linéaire des gabarits CAO est inefficace car l'épaisseur du matériau reste constante tandis que les dimensions varient , ce qui compromet l'intégrité structurelle. Preuve : validation technique ; source : manuel de l'industrie de l'emballage. Application : défaillance des présentoirs PLV rétractables. Précision : s'applique spécifiquement aux supports en carton ondulé et microcannelé.
« Carton ondulé et qualités de matériaux | 30/06/2021 », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Confirmation de l’épaisseur standard du carton ondulé de cannelure B afin de valider les limites physiques de pliage à l’échelle micrométrique. Preuve : spécification technique ; type de source : norme de fabrication. Appuie : allégations relatives à l’épaisseur du matériau. Remarque : l’épaisseur peut légèrement varier selon le fabricant .
« Guide des épaisseurs de carton – AOPACK », https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOors48oF2x2iGgOa7t7zrZboyOOpv7_IfdF-rFOETfzzXFMcc-aZ. Confirmation de l'épaisseur standard du carton ondulé de type E comme alternative viable pour le pliage de précision dans les présentoirs PLV. Preuve : spécification technique ; type de source : norme de fabrication. Appuie : affirmations relatives à l'épaisseur du matériau. Remarque : l'épaisseur peut légèrement varier selon le fabricant .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Explication succincte des raisons pour lesquelles la mise à l'échelle proportionnelle des fichiers CAO ne permet pas de conserver les rapports d'épaisseur des matériaux, ce qui nécessite une refonte structurelle des systèmes de verrouillage afin d'éviter les déchirures. Niveau de preuve : bonnes pratiques techniques ; type de source : guide de conception structurelle. Appuie : l'affirmation selon laquelle la refonte garantit un assemblage sans déchirure. Note sur la portée : axé sur l'assemblage de carton ondulé.
« Explication des types de cannelures pour carton ondulé : A, B, C, E et F », https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Brève explication de la manière dont le profil plus fin de la cannelure E, comparé à celui de la cannelure B, permet des rayons de courbure plus serrés et des plis plus nets pour les emballages de vente au détail. Preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle la cannelure E offre des lignes de pliage nettes et précises. Remarque : s’applique spécifiquement au carton ondulé .
« Exemples d’emballages interactifs – PopDisplay », https://popdisplay.me/examples-of-interactive-packaging/. Brève explication de la manière dont la CAO de haute précision permet l’assemblage de composants micro-cannelés, éliminant ainsi le besoin de rubans adhésifs externes. Type de preuve : méthode technique ; type de source : manuel de conception industrielle. Appuie : l’affirmation selon laquelle la conception assistée par ordinateur préserve une esthétique haut de gamme en supprimant les rubans adhésifs. Note sur la portée : limité aux normes d’affichage haut de gamme pour la vente au détail .



