Vous ne pouvez pas vous permettre de perdre l'intégralité de votre déploiement en magasin à cause de présentoirs effondrés et de stocks détruits. La différence entre la survie matérielle et la catastrophe financière réside uniquement dans la conception structurelle.
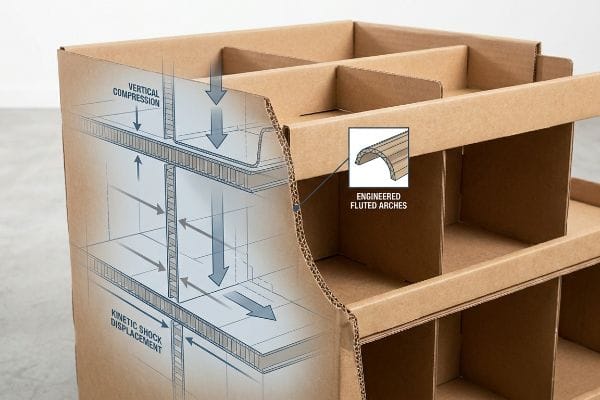
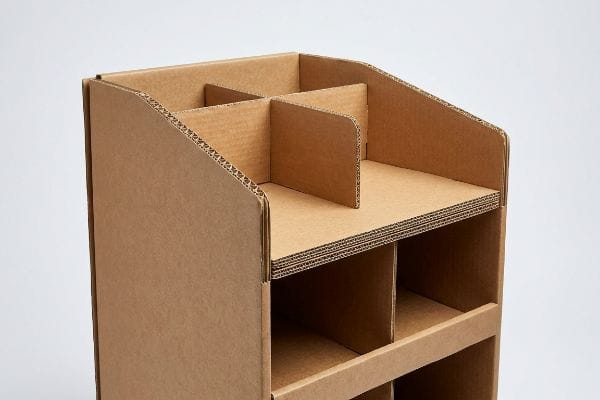
Les présentoirs en carton ondulé sont des emballages secondaires de haute technologie, composés d'arches en carton cannelé conçues pour supporter des charges importantes destinées à la vente au détail. En absorbant les chocs et la compression verticale, ces présentoirs de point de vente denses garantissent une intégrité structurelle rigoureuse, assurant ainsi la résistance des marchandises aux rigueurs du transport maritime international et aux conditions difficiles des grandes surfaces.
Mais comprendre le concept de base du carton ondulé est inutile si l'on ne sait pas comment ces matériaux se comportent réellement en cas de stress catastrophique de la chaîne d'approvisionnement.
Quelle est la résistance à l'éclatement d'une boîte en carton ondulé ?
Une boîte peut sembler robuste entre vos mains, mais sa résistance statique ne signifie rien tant qu'elle n'est pas soumise aux contraintes dynamiques de la logistique mondiale du fret.
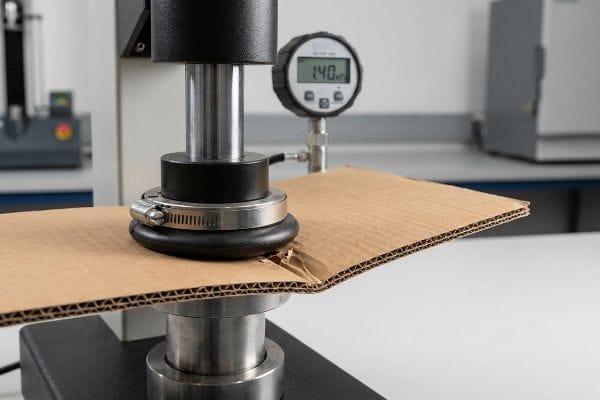
La résistance à l'éclatement d'une boîte en carton ondulé mesure la force physique exacte nécessaire pour perforer la surface plane du carton. Évaluée par un test Mullen, cette mesure quantifie la résistance du support brut aux chocs localisés internes et externes avant que le noyau cannelé ne subisse une rupture mécanique complète.
Cependant, connaître les limites théoriques d'une feuille plate ne protège pas automatiquement votre présentoir final une fois plié et chargé de marchandises lourdes.
Les mécanismes d'ingénierie à l'origine de la résistance à l'éclatement de Mullen
Lorsque des clients me demandent ce que signifie concrètement la résistance à l'éclatement, je la compare à la tension d'une peau de tambour. Elle mesure précisément la pression physique concentrée que la surface plane du carton peut supporter¹avant de se rompre violemment. Dans mon laboratoire, nous utilisons un diaphragme hydraulique pour appliquer une pression croissante²directement sur le côté d'un échantillon de carton brut, ce qui nous permet d'obtenir une valeur de référence selon la méthode Mullen.
Mais c'est là que même les concepteurs les plus expérimentés commettent souvent une grave erreur. La semaine dernière encore, je faisais visiter notre centre de test à un nouveau chef de produit, et il supposait qu'un score élevé de résistance à l'éclatement garantissait l'indestructibilité de l'ensemble de son présentoir . Je lui ai montré une plaque de panneau 32ECT (Edge Crush Test) parfaitement intacte et lui ai expliqué que, même si elle ne se perce pas facilement sous le choc d'un chariot élévateur, sa résistance à plat est totalement différente de la géométrie dynamique nécessaire pour résister à une compression verticale . Je fais toujours la distinction entre la résistance des matériaux et l'endurance du système, et je veille à ne jamais me fier uniquement à des mesures à plat pour prédire les performances 3D sur le sol de l'entrepôt.
| Phase d'évaluation de Mullen | Résultat structurel | Retour sur investissement de base |
|---|---|---|
| Tests sur substrat brut | Vérifie les limites de résistance à la perforation5 | Prévient les dommages causés par un impact localisé |
| Translation géométrique | Transforme la résistance plane en forme 3D6 | Réduit considérablement le gaspillage de matériaux |
| Simulation Drop ISTA7 | Prouve une endurance dynamique assemblée | Garantit la survie totale du fret |
Je ne me fie jamais à une fiche technique théorique indiquant la résistance des matières premières pour garantir la sécurité d'un présentoir de vente au détail entièrement assemblé. J'exige des tests physiques complets du système afin de m'assurer que sa géométrie finale puisse réellement résister aux contraintes de la manutention en entrepôt.
🛠️ Le bureau d'Harvey : Savez-vous si votre fournisseur teste vos présentoirs entièrement assemblés ou s'il se contente de fournir des spécifications de matériaux bruts ? 👉 Demandez un audit de nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Comment augmenter la résistance d'une boîte en carton ondulé ?
Ajouter des couches supplémentaires de carton bon marché ne sauvera pas un présentoir structurellement défectueux ; cela ne fera que détruire vos marges logistiques et gonfler votre volume d'expédition.
Pour renforcer un carton ondulé, il est nécessaire d'augmenter la densité des fibres de papier et d'aligner précisément l'orientation des cannelures. En optant pour des doublures en kraft vierge ou en intégrant des renforts architecturaux à double paroi, les ingénieurs peuvent considérablement accroître la résistance à la compression verticale sans augmenter excessivement le volume de l'emballage final.
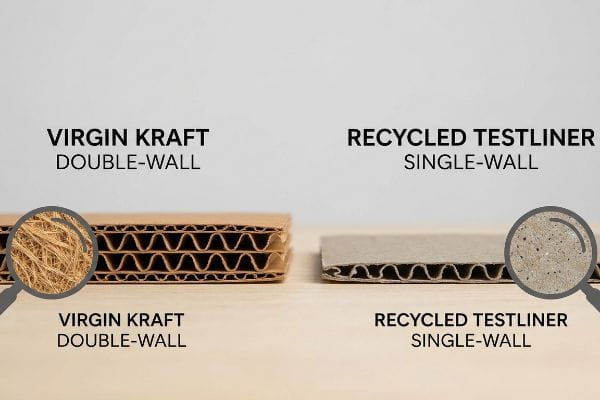
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que les équipes d'approvisionnement, soucieuses de leur budget, exigent des matériaux 100 % recyclés.
Pourquoi le papier test 100 % recyclé échoue-t-il en usine ?
C’est un piège courant qui atteint même les équipes d’approvisionnement les plus expérimentées : exiger des matériaux entièrement recyclés pour respecter des quotas de durabilité stricts. Elles présument que le testliner recyclé, fortement transformé, possède exactement la même rigidité physique que le carton neuf, ignorant complètement la réalité mécanique microscopique du repulpage du papier, où les fibres s’épuisent physiquement .
Il ne s'agit pas que de théorie : je suis confronté à ce problème régulièrement sur le terrain. Un client a récemment exigé du carton 100 % recyclé pour un panneau de tête de distributeur de boissons , et son fournisseur précédent a tacitement accepté. Au départ, j'ai supposé qu'un profil de cannelure plus épais, obtenu à partir de carton recyclé, pourrait supporter le poids. J'avais tout faux. Lors de la simulation ISTA 3A (International Safe Transit Association), j'ai vu de mes propres yeux la base se rompre à 85 kg (187,5 lb) sur la table vibrante, car les fibres de cellulose surrecyclées étaient structurellement épuisées et trop courtes pour maintenir les cannelures. J'ai abandonné les hypothèses du client et opté pour une solution hybride. En injectant précisément 30 % de kraft vierge à fibres longues dans la cannelure B porteuse, j'ai immédiatement constaté une amélioration de la rigidité et de la résistance tactile du carton. Cette modification chimique et mécanique ciblée a permis de rétablir intégralement la résistance à la compression requise. En imposant ce ratio hybride, j'ai garanti l'intégrité structurelle face au transport de marchandises empilées en double, éliminant ainsi le risque d'écrasement et permettant à la marque d'économiser des milliers de dollars en remboursements de la part des détaillants.
| Pivot du substrat | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Injection Kraft vierge à 30 % | Restaure la longueur des fibres de papier | Empêche l'écrasement total de l'unité |
| Amélioration structurelle de la cannelure B | Consolide les arcs porteurs | Protège la marque des rétrofacturations |
| Matrice de matériaux hybrides | Concilie force et objectifs écologiques | Réussit les audits rigoureux des détaillants |
Je refuse que des quotas de développement durable aveugles compromettent la capacité de charge dynamique d'une unité en haute mer. Le véritable travail d'ingénierie consiste à trouver le rapport exact des matériaux qui satisfait à la fois aux exigences environnementales et aux forces gravitationnelles implacables.
🛠️ Le bureau d'Harvey : Vos présentoirs se déforment-ils en secret parce que votre fournisseur utilise exclusivement des fibres de papier recyclées à outrance ? 👉 Demandez une simulation de contraintes structurelles 3D ↗ — 100 % confidentiel. Vos maquettes non commercialisées sont en sécurité.
Comment vérifier la qualité des boîtes en carton ondulé ?
La qualité ne peut être jugée en regardant une image numérique brillante sur un écran ; elle doit être prouvée sous les contraintes mécaniques violentes des machines de production lourdes.
Le contrôle qualité des boîtes en carton ondulé repose sur une évaluation rigoureuse de leur résistance à l'écrasement des bords, de leur taux d'humidité et de la précision de leurs rainures. Les ingénieurs en assurance qualité mesurent physiquement la compression des cannelures après laminage afin de vérifier que les machines de découpe automatisées n'ont pas endommagé les fibres de papier essentielles à la résistance à la charge verticale.
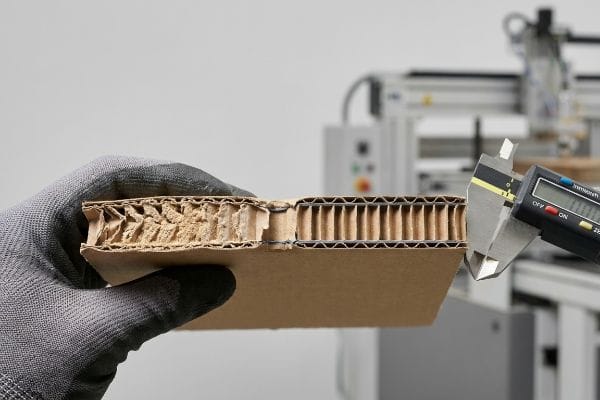
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche et que des microfissures cachées compromettent toute la structure.
Les dommages cachés de la découpe à l'emporte-pièce de l'acier
Les marques présument souvent qu'un pli visuellement net sur une boîte découpée à l'emporte-pièce signifie que l'intégrité structurelle sous-jacente est parfaitement intacte. Elles négligent complètement l'impact mécanique violent du processus de rainage, où des règles en acier émoussées contraignent les fibres de papier épaisses et rigides à se plierà 90 degrés en une fraction de seconde.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience. En 2021, j'ai demandé à Mark, mon ingénieur packaging principal, de lancer une nouvelle production de plateaux lourds pour grandes surfaces à l'aide d'un gabarit plat standard. Je pensais gagner du temps de préparation en omettant les rainures personnalisées sur la presse. Trois jours plus tard, dans la chambre climatique, j'ai entendu le craquement sinistre d'une cannelure B qui se déformait. J'ai arraché la feuille supérieure imprimée d'un échantillon défectueux et j'ai senti la poudre des rainures internes, écrasées et complètement pulvérisées par la force brute de la règle en acier. Le carton avait perdu toute sa résistance à la compression précisément au niveau des angles critiques. Pour remédier à cela, j'ai immédiatement demandé un réglage mécanique urgent en atelier. J'ai installé des rainures femelles spécifiques en polymère12 directement sur la plaque de découpe. Cette enclume sur mesure contrôlait avec précision l'étirement des fibres de kraft vierges lors de la frappe à grande vitesse, préservant ainsi les arcs internes. Ce calibrage d'outillage de 3,5 mm (0,14 pouce)13 n'a pas seulement empêché le fond de s'affaisser ; Elle a complètement éliminé le besoin de rubanage manuel secondaire, réduisant le temps d'assemblage de 35 secondes par unité et diminuant considérablement les frais généraux de main-d'œuvre.
| Étalonnage des machines | Résultat physique | Retour sur investissement de l'assemblage |
|---|---|---|
| Installation de matrice polymère14 | Agit comme une enclume contrôlée | Empêche l'écrasement interne des cannelures |
| Réglage de la tension de la règle en acier15 | Empêche les microfissures des fibres de papier | Élimine le travail manuel de rubanage |
| Profilage dynamique des scores16 | Garantit des plis nets à 90 degrés | Réduit considérablement le temps d'assemblage |
Je ne me fie jamais à un pli d'apparence impeccable tant que je n'ai pas inspecté physiquement les cannelures internes afin de déceler d'éventuels dommages mécaniques cachés. Un étalonnage précis des machines est le seul rempart entre une conception structurelle réussie et un effondrement catastrophique d'un entrepôt.
🛠️ Le bureau d'Harvey : Votre fournisseur actuel utilise-t-il des machines de découpe peu précises qui fragilisent les angles porteurs de vos conteneurs d'expédition ? 👉 Demandez un audit de faisabilité de votre ligne de découpe ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quels sont les inconvénients du carton ondulé ?
Le carton est un matériau très polyvalent, mais son épaisseur et sa nature poreuse introduisent des variables de fabrication importantes que les concepteurs amateurs omettent systématiquement de calculer.
Les inconvénients du carton ondulé incluent sa sensibilité à l'humidité et son épaisseur importante, qui complique l'assemblage précis. Les bords cannelés non scellés absorbent rapidement l'humidité ambiante, tandis qu'une épaisseur non compensée engendre un frottement important des languettes, ralentissant le traitement des commandes et compromettant la stabilité finale de la structure.
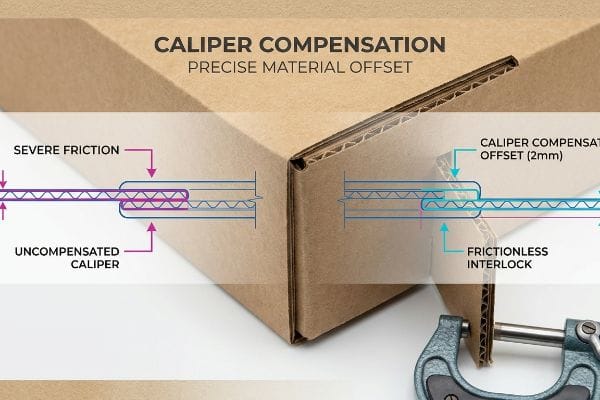
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche et que les fichiers de conception rigides se heurtent à une physique des matériaux imprévisible.
Le goulot d'étranglement de la ligne de découpe « compensation d'étrier »
Dans leurs logiciels de CAO (Conception Assistée par Ordinateur), les graphistes considèrent souvent le carton comme une simple surface plane et bidimensionnelle, ignorant complètement son épaisseur physique. Lorsqu'ils conçoivent les languettes d'emboîtement d'un élément de sol 3D, ils ne tiennent pas compte du fait que le pliage d'une plaque de 3 mm d'épaisseur consomme de la matière¹⁷,modifiant considérablement les dimensions des encoches de verrouillage finales.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème en atelier dès qu'un client soumet un gabarit d'agence. Récemment, un grand acheteur du secteur de la distribution nous a envoyé le design d'un plateau qui semblait parfait à l'écran. J'ai d'abord supposé que leur équipe d'ingénierie avait correctement calculé les tolérances de pliage pour le profilé cannelé C épais.J'avais tort. Lorsque mon équipe de conditionnement (prestataire logistique) a tenté d'assembler le premier prototype, les encoches étaient beaucoup trop étroites. J'ai arraché la feuille supérieure au niveau de la jonction et j'ai constaté la forte friction qui bloquait les panneaux, provoquant une déformation importante de l'ensemble. Au lieu d'opter pour des clips de fixation en plastique coûteux pour réparer les dégâts, j'ai effectué des mesures au micromètre. J'ai prouvé que je n'avais pas besoin de pièces en plastique surdimensionnées : un simple décalage de matériau ultra-précis suffisait. J'ai donc élargi mathématiquement chaque encoche de réception de 2 mm (0,08 pouce) exactementpour compenser le rayon extérieur du pli. En appliquant rigoureusement cette compensation d'étrier, j'ai garanti un processus d'assemblage sans frottement et sans déchirure, éliminant complètement le besoin de pièces moulées par injection et réduisant le coût des matériaux de l'unité.
| Pivot de tolérance d'ingénierie | Résultat physique | Retour sur investissement de la réalisation |
|---|---|---|
| Compensation de l'étrier | Absorbe l'épaisseur de la carte de 3 mm20 | Empêche totalement la déformation structurelle21 |
| Élargissement de fente sans frottement | Assure un verrouillage fluide des languettes | Réduit considérablement le temps de co-emballage |
| Élimination des éléments de fixation en plastique | Garantit la construction monomatériau22 | Réduction des coûts des matériaux de la nomenclature excessive |
Les gabarits numériques ne peuvent pas dicter les tolérances physiques d'un laminage intensif. Le carton occupe un espace réel une fois plié, et imposer des calculs rigides à des cannelures épaisses garantit un échec d'assemblage catastrophique.
🛠️ Harvey's Desk : Vos partenaires d'entrepôt peinent-ils constamment à assembler des languettes en carton mal conçues lors d'assemblages rapides ? 👉 Demandez une refonte CAO paramétrique ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Conclusion
Vous pouvez choisir le fournisseur de carton le moins cher du marché, mais lorsque ces fibres recyclées, à bout de souffle, s'effondrent inévitablement sur la table vibrante, vous risquez d'anéantir tout votre stock et de réduire à néant la marge bénéficiaire de votre projet. Récemment, une erreur de tolérance de 2 mm, fatale pour un déploiement national majeur, a été détectée lors d'une analyse technique. Cessez de gaspiller votre budget marketing en présentoirs défectueux et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir une résistance physique maximale et une conformité optimale avec les normes de vente au détail.
« Essais de résistance à l’éclatement – Centre de conception des emballages et des charges unitaires », https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/bursting-strength-testing.html . Une norme technique faisant autorité définirait la résistance à l’éclatement comme la capacité d’un matériau à se rompre sous une pression hydraulique spécifique. Rôle de la preuve : définition ; type de source : norme technique. Appuie : la définition physique de la résistance à l’éclatement. Note de portée : concerne spécifiquement les paramètres de l’essai Mullen.
« [PDF] TESTEURS D'ÉCLATEMENT MULLEN® », https://admin.sdlatlas.com/public/content/cms/Replacing_Diaphragm_Mullen.pdf?_t=1745505605 . Les spécifications des testeurs Mullen confirment l'utilisation d'un diaphragme hydraulique pour exercer une pression localisée sur un échantillon. Rôle de la preuve : vérification de la méthodologie ; type de source : manuel technique. Supports : le fonctionnement mécanique du test. Note sur la portée : limité à l'appareil de test à diaphragme.
« Boîtes en carton ondulé 32 ECT », https://www.papermart.com/p/corrugated-boxes/161020?srsltid=AfmBOorxAQxqbBGyetzRnThK96iWwgo37Lphi0G8CdMmdhaph28TgDxf. Spécifications techniques du carton 32 ECT détaillant sa résistance à la compression verticale et sa capacité de charge standard. Type de preuve : spécification technique ; type de source : norme industrielle. Justifie : l’utilisation du carton 32 ECT comme référence pour la compression structurelle. Remarque : les valeurs ECT varient en fonction du type de cannelure et du grammage du revêtement .
« Comparaison des boîtes de test Mullen et de test de résistance à l'écrasement des bords », https://crownpack.com/wp-content/uploads/2023/11/Crown-Packaging-Mullen-vs-ECT-Whitepaper.pdf. Explication technique distinguant la résistance à l'éclatement (résistance à la perforation) et la résistance à la compression (résistance à l'écrasement vertical). Rôle de la preuve : distinction conceptuelle ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle les mesures de résistance à plat ne permettent pas de prédire les performances structurelles 3D. Note de portée : s'applique à la mécanique du carton ondulé .
« Essais de résistance à l’éclatement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/bursting-strength-testing.html. Spécifications techniques issues des normes d’emballage (telles que TAPPI) expliquant comment les essais sur les matières premières permettent d’établir les seuils de résistance à la perforation et à l’éclatement. Rôle de la preuve : vérification technique ; type de source : norme industrielle. Appui : l’objectif des essais sur les matières premières. Remarque sur le champ d’application : s’applique spécifiquement à la phase des matières premières .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Principes d’ingénierie décrivant la conversion mathématique de la résistance à l’éclatement 2D en capacité portante structurelle d’une boîte 3D pliée. Rôle de la preuve : méthodologie d’ingénierie ; type de source : manuel évalué par les pairs. Supports : le processus de conversion géométrique. Note de portée : sujet à variation selon la conception de la boîte .
« Procédures de test – Association internationale pour le transport sécurisé », https://ista.org/test_procedures.php. Protocoles officiels de l’Association internationale pour le transport sécurisé (ISTA) détaillant comment les tests de chute simulée valident la résistance dynamique des emballages assemblés. Rôle de la preuve : norme réglementaire ; type de source : organisation industrielle. Appuie : l’efficacité des tests ISTA pour la protection du fret. Note sur la portée : spécifique aux normes de test ISTA .
« Effet de l’ajout de nanocellulose sur les propriétés mécaniques du papier », https://pmc.ncbi.nlm.nih.gov/articles/PMC10780965/. Explication technique de la façon dont les cycles de recyclage répétés dégradent la longueur et la force de liaison des fibres de cellulose, réduisant ainsi l’intégrité structurelle du papier. Rôle de la preuve : validation technique ; type de source : revue scientifique sur les matériaux. Appuie : l’affirmation selon laquelle les fibres recyclées perdent de leur rigidité physique. Note de portée : spécifique aux procédés de repulpage mécanique .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Explication technique du mécanisme par lequel les cycles de recyclage répétés réduisent la longueur des fibres de cellulose, compromettant ainsi la stabilité structurelle des cannelures du carton ondulé. Rôle de la preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Appui : le lien entre la dégradation des fibres et la défaillance structurelle. Note de portée : Principe général du recyclage du papier .
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Données empiriques montrant comment l’introduction de fibres kraft vierges augmente la résistance à l’écrasement des bords (ECT) et la capacité de compression verticale. Type de preuve : validation quantitative ; source : norme d’ingénierie de l’emballage. Appui : avantage des mélanges de fibres hybrides pour l’intégrité structurelle. Remarque : spécifique aux valeurs de référence pour le pourcentage de fibres .
« Le passé, le présent et l’avenir de la découpe du carton ondulé », https://sunautomation.com/the-past-present-and-future-of-corrugated-die-cutting/ . Explication technique du processus de rainage à l’aide d’une règle en acier, qui crée des contraintes mécaniques et un risque de rupture des fibres dans le carton ondulé . Type de preuve : mécanisme technique ; source : guide d’ingénierie de l’emballage industriel. Argument : que les procédés de rainage peuvent compromettre l’intégrité structurelle. Précision : concerne spécifiquement le carton ondulé.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Documentation technique expliquant comment les matrices de pliage polymères empêchent l'écrasement des fibres et préservent l'intégrité des cannelures du carton ondulé. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie industriel. Appuie : l'efficacité des canaux de la matrice dans la protection des arcs internes. Note de portée : spécifique aux cannelures de type B ou profils ondulés similaires.
« Modèles de conception pour emballages en carton ondulé », https://www.researchgate.net/profile/Ernesto_Mottola/publication/332763340_Design_models_for_corrugated_board_packaging/links/5cc861d792851c8d220ff540/Design-models-for-corrugated-board-packaging.pdf. Spécifications techniques vérifiant les mesures d'étalonnage standard des matrices de rainage de cannelure B afin d'éviter l'écrasement. Type de preuve : vérification quantitative ; type de source : fiche technique. Supports : la mesure spécifique utilisée pour maintenir la résistance structurelle. Remarque : l'étalonnage peut varier en fonction de la qualité du carton et du grammage du revêtement .
« Comment stabiliser une structure en carton ? – PopDisplay », https://popdisplay.me/how-to-make-a-cardboard-structure-stable/ . Guide technique de référence expliquant comment les matrices polymères servent d'enclumes contrôlées pour prévenir la compression des cannelures lors de la découpe. Niveau de preuve : spécification technique ; type de source : manuel industriel. Objectif : prévention de l'écrasement interne des cannelures. Précision : s'applique spécifiquement aux supports en carton ondulé.
« Découpe à l'emporte-pièce avec des lames d'acier – American Micro Industries », https://www.americanmicroinc.com/die-cutting/steel-rule-die-cutting/. Recherche technique sur la relation entre la tension des lames et l'intégrité des fibres de cellulose dans le carton ondulé. Niveau de preuve : science des matériaux ; type de source : revue à comité de lecture. Objectif : prévention des microfissures des fibres de papier. Précision : axée sur les procédés de découpe à haute pression .
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Norme de fabrication détaillant comment des profils de rainurage ajustés garantissent une géométrie de pliage précise. Rôle de la preuve : norme de contrôle qualité ; type de source : guide industriel. Avantages : garantie de plis nets à 90 degrés. Note relative au champ d’application : applicable aux machines automatisées de transformation du carton ondulé.
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Un manuel d'emballage industriel ou un guide technique permettrait de vérifier le principe physique de la tolérance de pliage, en montrant comment l'épaisseur du matériau (calibre) influe sur les dimensions finales d'un pli. Rôle de la preuve : vérification technique ; type de source : norme industrielle. Appuie : l'affirmation selon laquelle l'épaisseur du matériau doit être prise en compte dans la conception des lignes de découpe. Note de portée : s'applique aux supports en carton ondulé .
« Constructions en carton : Calcul de la tolérance de pliage 1 – YouTube », https://www.youtube.com/watch?v=j1n5ojAbAic. Explication technique montrant comment l'épaisseur du matériau et les profils de cannelure nécessitent des tolérances de pliage spécifiques en ingénierie de l'emballage. Rôle de la preuve : validation ; type de source : manuel d'ingénierie de l'emballage. Justifie : la nécessité de calculer le déplacement du matériau lors du pliage. Note relative à la portée : spécifique aux dimensions des cannelures en C.
« Tolérances RSC pour les assembleuses et emballeuses de caisses – AICC Now », https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/ . Spécifications standard de l'industrie concernant les tolérances des rainures dans le carton ondulé, prenant en compte l'épaisseur du matériau et le rayon de pliage. Rôle de la preuve : vérification ; type de source : norme de conception technique. Supporte : la mesure spécifique utilisée pour la compensation d'épaisseur afin de garantir un assemblage sans frottement. Remarque : la tolérance peut varier selon la qualité du carton.
« Influence de l’épaisseur du carton sur les performances des boîtes pliantes… », https://brownpackaging.com/how-board-caliper-impacts-folding-carton-performance-and-cost/ . Les normes techniques d’emballage ou les guides d’ingénierie permettent de vérifier si un décalage de 3 mm est une tolérance standard pour certaines cannelures de carton ondulé. Preuve : spécification technique ; source : manuel industriel. Éléments justifiant : la dimension spécifique requise pour la compensation d’épaisseur. Remarque : l’épaisseur réelle varie selon la qualité de la cannelure (par exemple, cannelure B , C ou E).
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Des recherches en ingénierie sur la mécanique des structures d'emballage permettraient de valider comment les décalages de découpe atténuent la tension et la déformation du matériau. Rôle des preuves : vérification des résultats ; type de source : étude d'ingénierie. Appui : l'efficacité de la compensation pour éliminer la déformation. Remarque: l'efficacité peut varier selon la qualité du carton et le sens de pliage.
« Durabilité et emballage minimaliste : une évidence », https://popdisplay.me/sustainability-and-minimalist-packaging-go-hand-in-hand/. Les directives sectorielles en matière de conception d’emballages durables confirment que le remplacement des attaches en plastique par des languettes en carton permet d’obtenir un emballage monomatériau recyclable. Rôle de la preuve : norme de conception ; type de source : réglementation environnementale. Appuie : l’affirmation selon laquelle la suppression des éléments de fixation en plastique permet d’obtenir un emballage monomatériau. Remarque : s’applique uniquement si les adhésifs utilisés sont également recyclables .