Vous souhaitez une présence en magasin haut de gamme et écoresponsable, mais la création d'emballages personnalisés vous semble insurmontable. Arrêtez de tâtonner et passez à l'ingénierie. Voici comment lancer votre produit sans accroc.
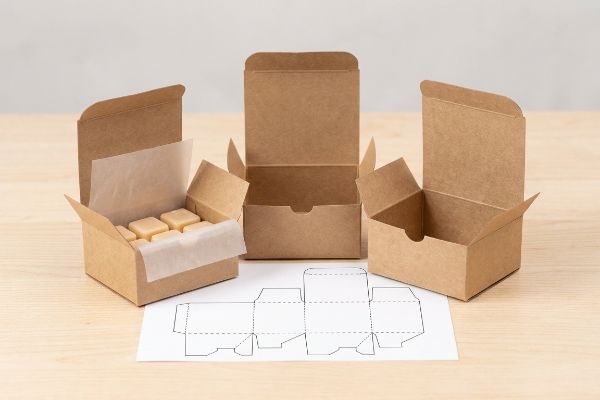
La création d'emballages personnalisés pour fondants parfumés Kraft nécessite l'utilisation de matériaux résistants aux solvants, adaptés aux contours de la structure. Ce procédé combine une ingénierie CAO (conception assistée par ordinateur) de précision, la sélection d'un carton résistant à l'écrasement des bords (test 32ECT) et des revêtements barrières spécialisés afin d'empêcher la migration des huiles parfumées hautement concentrées et la détérioration des fibres de papier au fil du temps.
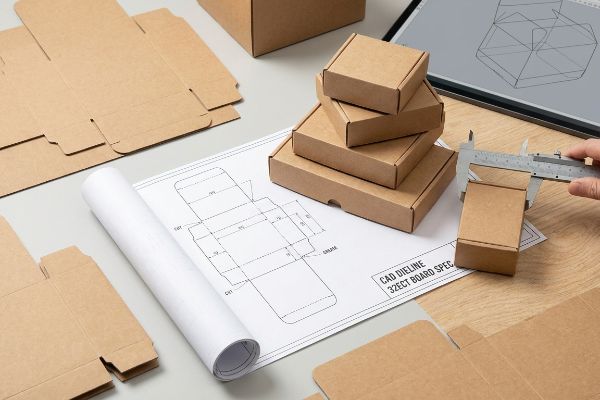
Comprendre la définition de base des matériaux n'est que le point de départ. Voyons maintenant les dures réalités physiques de la survie dans une chaîne d'approvisionnement de vente au détail en temps réel.
Comment puis-je créer mon propre emballage personnalisé ?
Concevoir ses propres emballages pour la vente au détail implique de naviguer dans un véritable labyrinthe de variables chimiques et structurelles.
La création d'emballages personnalisés exige une parfaite adéquation entre les objectifs esthétiques et les propriétés physico-chimiques. Il est indispensable de concevoir des gabarits précis, de sélectionner des supports en carton ondulé optimaux et d'appliquer des barrières chimiques ciblées afin de garantir que la structure finale résiste aux contraintes du conditionnement automatisé et des environnements de vente au détail, souvent instables, sans se délaminer ni s'affaisser.
Nombre de jeunes marques tentent de financer ce processus par leurs propres moyens, pour finalement voir leurs magnifiques créations se désintégrer littéralement avant même d'arriver en rayon.
La réalité de la migration des solvants de parfum
Lors de mes audits des cahiers des charges clients pour les produits fortement parfumés, je constate fréquemment que les équipes d'approvisionnement privilégient le carton brut non doublé pour obtenir cette esthétique rustique et écologique tant recherchée. Elles considèrent le carton comme une simple enveloppe protectrice, partant du principe que les techniques de pliage et de collage classiques suffiront. Elles négligent totalement la chimie agressive et volatile du produitcontenu dans l'emballage.
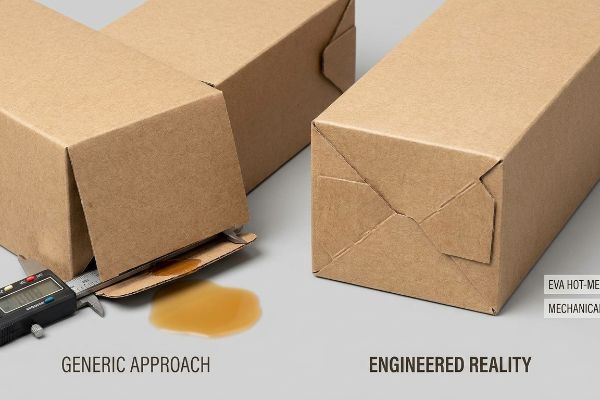
Dans mon atelier, je vois régulièrement des acheteurs se laisser aveugler par une nomenclature Excel simplifiée qui ignore complètement la physique des matériaux. Ils imposent des adhésifs PVA (acétate de polyvinyle) standard à base d'eau pour économiser quelques centimes par unité. Or, sur mon banc d'essai, la réalité est tout autre : les huiles parfumées concentrées dans la cire agissent comme des solvants chimiques actifs².Dans un environnement logistique chaud à 35 °C (95 °F), ces huiles se dégagent, migrent directement dans les fibres de papier poreuses et dissolvent agressivement la colle PVA³.Je mesure le délaminage avec un pied à coulisse numérique : généralement un écart de 3,5 mm (0,14 pouce) lorsque les rabats inférieurs s'ouvrent brusquement, laissant tomber le produit. Pour remédier à ce problème, j'abandonne complètement la colle standard et j'utilise une matrice adhésive thermofusible EVA associée à un système de verrouillage mécanique par friction du fond. Ma table de découpe CNC Kongsberg a prouvé que cette géométrie est fiable sans dépendre uniquement des liaisons chimiques. En imposant cette nouvelle conception structurelle, je garantis que l'emballage résiste aux réactions chimiques internes volatiles, évitant ainsi la destruction totale des lots et permettant à mes clients d'économiser des milliers d'euros en stocks de détail invendables et détruits.
| Métrique/Fonctionnalité | Approche générique | Réalité artificielle |
|---|---|---|
| Type d'adhésif | PVA standard à base d'eau | Matrice thermofusible EVA4 |
| Structure inférieure | pliage droit collé de base | Verrouillage mécanique du fond de course5 |
| résistance chimique | Défaillance lors du dégazage du solvant6 | Stabilité garantie à 100 % pendant le transport |
Je refuse de voir des emballages de qualité supérieure se détériorer pendant le transport simplement pour atteindre un objectif de nomenclature arbitraire. La compatibilité chimique est une condition sine qua non de mes productions.
🛠️ Le bureau d'Harvey : Vos emballages personnalisés se désagrègent-ils secrètement sous l'effet des produits chimiques contenus dans votre propre produit ? 👉 Demandez votre audit chimique gratuit de vos emballages ↗ — J'examine personnellement chaque dossier de structure sous 24 heures.
Quel est le meilleur emballage pour les fondants parfumés ?
Trouver le substrat idéal nécessite de trouver un équilibre entre une esthétique écologique et une résistance mécanique rigide.
L'emballage idéal pour les fondants parfumés utilise des structures hybrides en carton ondulé, alliant kraft vierge et cannelures haute performance. Cette composition spécifique assure une excellente répartition des charges dynamiques, protège les fondants fragiles des vibrations liées au transport et garantit un recyclage à 100 % en collecte sélective, sans compromettre la tension superficielle nécessaire à une impression de qualité supérieure pour la vente au détail.
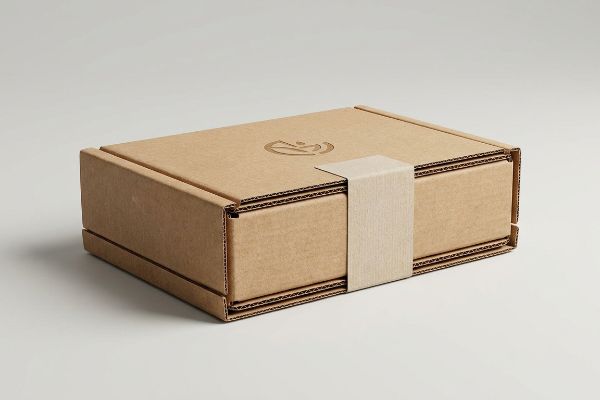
La compréhension de cette science des matériaux constitue un fondement essentiel pour la conception de boîtiers capables de fonctionner efficacement sous pression.
La mécanique structurale de la densité des fibres
Lors de l'évaluation des supports pour les espaces de vente, le critère principal est la densité des fibres structurelles plutôt que la simple épaisseur visuelle<sup>7</sup>. Un panneau de particules standard peut paraître robuste sur un bureau, mais il ne possède pas la géométrie interne arquée nécessaire pour absorber efficacement les chocs. Le choix optimal repose sur une structure micro-cannelée qui agit comme un amortisseur mécanique continu<sup>8</sup>.
Une configuration à micro-cannelures, comme celle d'un panneau à cannelures E, repose sur les mêmes principes physiquesque les arches architecturales. Les cannelures ondulées internes offrent une résistance à la compression verticale exceptionnelle tout en conservant une épaisseur suffisante pour un pliage précis selon les plans CAO. L'association de ces cannelures internes avec une feuille de surface vierge non blanchie permet aux longues fibres de cellulose continuesde créer une âme en traction extrêmement résistante. Cette âme empêche le panneau de se fissurer sous des plis serrés à 90 degrés et offre une résistance supérieure à l'humidité ambiante des entrepôts. En standardisant cette approche de matériau hybride, les ingénieurs peuvent prédire avec précision les points de rupture lors du test de compression (BCT) bien avant la palettisation des unités, garantissant ainsi une base stable et fiable pour les biens de consommation.
| Métrique/Fonctionnalité | Panneau de particules solides | Ondulé micro-cannelé |
|---|---|---|
| Absorption cinétique | Déplacement de choc dynamique nul11 | La géométrie arquée disperse l'impact12 |
| Intégrité des fibres | Tendance à se déchirer aux plis | résistance élevée à la traction de la bande |
| Variance environnementale | Absorbe rapidement l'humidité ambiante | Résiste au gonflement dû à l'humidité atmosphérique13 |
J'aborde le choix des matériaux exclusivement sous l'angle de la physique. La conception de votre emballage doit reposer sur une géométrie dynamique, et non sur de simples tendances esthétiques.
🛠️ Le bureau d'Harvey : Faites-vous aveuglément confiance à des panneaux massifs dont la géométrie interne est insuffisante pour résister au transport sur palettes ? 👉 Demandez l'analyse détaillée de votre substrat structurel ↗ — Confidentialité garantie. Vos prototypes non commercialisés sont en sécurité.
Comment fabriquer soi-même des fondants parfumés à vendre ?
Passer d'une cuisine d'amateur à la distribution professionnelle au détail est un saut brutal.
La fabrication de fondants parfumés pour la vente au détail exige de concilier une production à grande échelle avec des contraintes strictes en matière d'emballage secondaire. Il est indispensable de standardiser les dimensions des produits, de concevoir des boîtes pliantes robustes pour protéger la cire fragile et d'optimiser les emballages principaux pour une palettisation efficace et une manutention multi-axes en entrepôt.
Nombre de fabricants indépendants se concentrent exclusivement sur la diffusion du parfum, pour finalement voir leur modèle économique s'effondrer à cause de défauts de conception de leurs emballages.
Risque de rupture de la tension de gaufrage
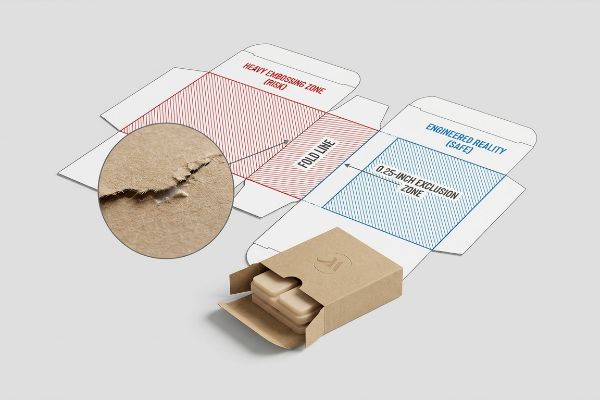
Lors de mes audits des gabarits de clients pour les marques de parfums d'intérieur haut de gamme, je constate fréquemment que les designers insistent lourdement sur un gaufrage 3D à chaud prononcé sur leur carton brut. Ils considèrent les textures tactiles profondes comme de simples options esthétiques, supposant qu'elles se comportent exactement comme le marquage à chaud à plat. Ils ignorent totalement le fait qu'un gaufrage prononcé étire et épuise mécaniquement les fibres de cellulose brutes, notamment au niveau des plis critiques.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience l'an dernier lorsque j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser une production avec un gaufrage prononcé pour une gamme de produits botaniques de luxe. Nous nous basions sur une de conformité standard pour les distributeurs , qui considérait les finitions cosmétiques comme inoffensives. Lors de nos tests de validation en laboratoire, j'ai constaté de visu la défaillance des cartons. Alors que la presse offset Heidelberg 6 couleurs alimentait la plieuse-colleuse automatique, les matrices de gaufrage mâle-femelle avaient tellement aminci les fibres que, dès que la machine a forcé un pli à 90 degrés, le carton a émis un craquement sonore et désagréable. La doublure extérieure a subi une déchirure catastrophique, créant une entaille irrégulière de 21,5 mm (0,85 pouce) le long du pli vertical principal. Pour remédier à ce problème, Mark et moi avons immédiatement arrêté la ligne et procédé à un réglage mécanique d'urgence. Nous avons repensé le fichier CAO afin d'imposer une zone d'exclusion stricte de 6,35 mm (0,25 pouce) autour de tous les plis structurels<sup>15</sup> et modifié les canaux de la matrice de rainage<sup>16</sup> pour contrôler dynamiquement la tension du papier lors de la frappe. J'investis temps et argent dans mon laboratoire de test pour que vous n'ayez pas à subir de pertes en magasin. En bloquant ce réglage précis de la matrice, nous avons complètement éliminé le risque de bourrage, réduisant ainsi de 100 % les bourrages des machines automatisées et évitant au client d'importantes factures de la part des détaillants pour des produits cosmétiques.
| Métrique/Fonctionnalité | Gaufrage générique | Réalité artificielle |
|---|---|---|
| Placement | Appliqué directement sur les lignes de sillonnage | Zone d'exclusion stricte de 0,25 pouce17 |
| Tension des fibres | Échappements et boutons-pression sous le pliage | Contrôlé dynamiquement par matrice |
| Rendement de la machine | Perte de 15 % due au brouillage automatique18 | Débit de la plieuse-colleuse sans friction19 |
Je ne compromettrai jamais l'intégrité structurelle d'une boîte pour une simple question de texture. Si vous souhaitez une expérience tactile 3D, nous concevons les moteurs physiques nécessaires.
🛠️ Harvey's Desk : Vos finitions tactiles haut de gamme compromettent-elles la résistance à la compression verticale de vos cartons ? 👉 Obtenez votre audit personnalisé de vos gabarits CAO ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Comment puis-je créer mon propre emballage ?
Pour développer votre activité indépendante, une intégration parfaite entre les créations numériques et les machines de production physiques est indispensable.
La conception d'une architecture d'emballage sur mesure exige une maîtrise rigoureuse des calculs de compensation d'épaisseur. Il est indispensable de traduire des vecteurs numériques plats en dimensions physiques précises en calculant l'épaisseur exacte du matériau et les tolérances de pliage, afin de garantir un assemblage parfait de chaque languette et pliure, sans déchirure ni déformation, sur la chaîne de montage automatisée.
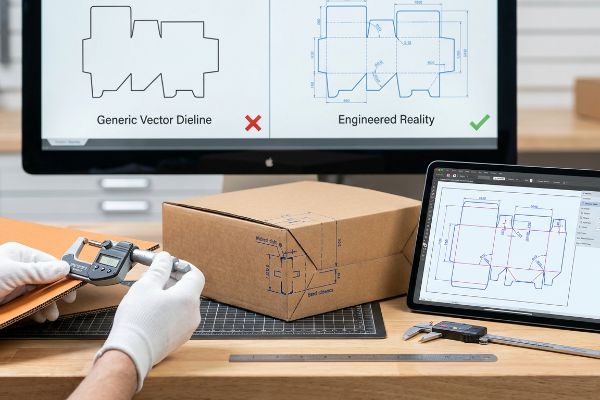
Un design qui paraît parfait sur un écran d'ordinateur lumineux se révélera souvent extrêmement fragile lorsqu'il sera confronté aux contraintes industrielles de l'acier.
Décalage de la ligne de coupe de compensation de l'étrier
Lors de l'examen des gabarits clients créés avec des logiciels d'illustration basiques, je constate fréquemment que les languettes de verrouillage plates ont exactement la même largeur que leurs encoches. Les concepteurs partent du principe qu'un dessin numérique à l'échelle 1:1 se traduit parfaitement en géométrie réelle. Ils ignorent totalement l' épaisseur physique, ou calibre, du support brut20 contraint à passer dans un angle de 90 degrés.
Dans mon atelier, je vois régulièrement des acheteurs tenter d'imposer la production en série de fichiers Illustrator standard non calibrés afin d'éviter les frais d'ingénierie CAO professionnelle. Or, ce raisonnement théorique se heurte à la réalité lors de mes premiers tests de préproduction. Lorsqu'on essaie de plier un panneau standard de type cannelure E (d'une épaisseur d'environ 1,5 mm),lerayon de pliage absorbe physiquement la matière. Si la fente de réception n'est pas correctement élargie, les languettes d'emboîtement se bloquent violemment. Je mesure la tension superficielle qui en résulte : un renflement important de 2,8 mm vers l'extérieur qui provoque le gondolage et la déchirure de la feuille imprimée. Pour résoudre ce problème, j'utilise les mesures micrométriques et j'effectue un ajustement paramétrique dans ArtiosCAD, en intégrant un algorithme de tolérance de pliage précis dans chaque pli. Une fois que le service des achats m'autorise à remplacer leurs fichiers vectoriels bruts, la table de découpe CNC réalise les fentes avec une tolérance de 1,5 mm plus large et de haute précision. En imposant ce micro-ajustement, je garantis que le temps d'assemblage du conditionnement diminue d'environ 35 secondes par unité, éliminant complètement le renforcement manuel par ruban adhésif et permettant aux clients d'économiser des frais de main-d'œuvre considérables sur les livraisons standard au détail.
| Métrique/Fonctionnalité | Ligne de découpe vectorielle générique | Réalité artificielle |
|---|---|---|
| Largeur de la fente | Rapport 1:1 avec la languette de verrouillage | Élargi paramétriquement pour l'étrier22 |
| Tension de pliage | Consomme du matériau et se déchire23 | Se plie proprement sans résistance |
| Friction d'assemblage | Renforcement manuel du ruban adhésif des forces | Engagement de la languette sans friction24 |
Je refuse de lancer une production de masse à partir d'images vectorielles plates et non calibrées. Un emballage de précision exige une compensation mathématique tridimensionnelle rigoureuse avant même la mise en production.
🛠️ Le bureau d'Harvey : Votre gabarit dessiné à la main ralentit-il votre chaîne d'assemblage automatisée à cause des blocages par friction ? 👉 Demandez votre audit de tolérance de calibre ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
La conception de cartons sur mesure pour la vente au détail exige une parfaite maîtrise des contraintes physiques, de la prévention du dégazage des solvants chimiques au calcul précis des compensations de pliage. Le mois dernier, mon audit structurel a permis à trois marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Si vous souhaitez sécuriser vos marges et éviter de miser sur des conceptions théoriques, laissez-moi analyser vos fichiers structurels grâce à mon audit gratuit de chimie d'emballage et de gabarits ↗ afin de garantir leur conformité aux exigences de la chaîne d'approvisionnement.
« Composés organiques volatils (COV) et impact environnemental… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8700805/. Documentation scientifique relative aux interactions entre les composés organiques volatils (COV) présents dans les parfums, la cellulose et les adhésifs des cartons non doublés. Rôle de la preuve : Vérification technique ; type de source : Revue de science des matériaux ou manuel d’ingénierie de l’emballage. Appuie : L’affirmation selon laquelle les produits parfumés possèdent des propriétés chimiques susceptibles de compromettre les emballages standard. Note de portée : Traite spécifiquement de la migration des solvants et de la dégradation structurale .
« Explication des solvants dans les huiles parfumées », https://www.stockfragrance.com/blogs/learn-about-fragrance/solvents-in-fragrance-oils?srsltid=AU7gw4WhFU2pvHTmqgguK1BTMLZ7oCutkffr4WUQAt-nGwBaN4vcES6h . Validation technique de l’action des huiles parfumées comme solvants dégradant les liaisons adhésives. Type de preuve : vérification chimique ; source : revue de génie chimique. Éléments étudiés : activité solvante des huiles parfumées. Note: ce document porte sur les interactions entre les parfums et les adhésifs.
« Programme d'auto-évaluation de la préservation (PSAP) | Adhésifs », https://psap.library.illinois.edu/collection-id-guide/adhesives. Données scientifiques démontrant la dégradation chimique de l'acétate de polyvinyle (PVA) lorsqu'il est exposé à des composés parfumés volatils. Rôle de la preuve : preuve du mécanisme ; type de source : étude en science des matériaux. Sujet : dégradation de la colle PVA. Note de portée : spécifique aux substrats poreux .
« Adhésifs thermofusibles EVA vs métallocènes : principales différences », https://www.capitaladhesives.com/blog/eva-vs-metallocene-hot-melt-adhesives/ . Document technique attestant de la stabilité chimique des adhésifs à base d’éthylène-acétate de vinyle (EVA) face aux composés organiques volatils présents dans les parfums. Type de preuve : Spécification technique ; source : Manuel de science des matériaux. Arguments : Adéquation de l’EVA par rapport au PVA pour les emballages de parfums. Remarque : Spécifique aux copolymères EVA.
« Boîtes à fond automatique (fermeture anti-écrasement) simplifiées », https://pmpackaging.com/product-catalog/boxes-and-cartons/auto-bottom-boxes . Données d'ingénierie structurelle comparant la capacité de charge et la sécurité des fermetures anti-écrasement aux fermetures collées pour les emballages de vente au détail de produits liquides. Type de preuve : Vérification structurelle ; source : Manuel d'ingénierie de l'emballage. Conclusion : Supériorité des fermetures mécaniques pour une meilleure stabilité. Remarque : Analyse des seuils de charge.
« Comprendre le dégazage lors de la polymérisation des adhésifs », https://dymax.com/resources/news-and-media/blog/common-questions/understanding-outgassing-during-adhesive-polymerization. Analyse chimique démontrant la dégradation des adhésifs PVA à base d'eau exposés aux vapeurs d'alcool ou de solvants couramment présents dans les parfums. Rôle de la preuve : Mécanisme causal ; type de source : Étude de génie chimique. Appuie : Vulnérabilité des adhésifs génériques aux solvants de parfums. Remarque sur la portée : S'applique aux fortes concentrations de solvants .
« Matériaux d'emballage à base de fibres : Analyse complète… », https://eureka.patsnap.com/materials/fiber-based-packaging. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Validation technique ; type de source : Revue de science des matériaux. Appuie : La priorité accordée à la densité des fibres plutôt qu'à l'épaisseur pour l'intégrité structurelle. Note sur la portée : S'applique spécifiquement aux substrats d'emballage à base de fibres .
« Protéger les articles fragiles grâce aux emballages en carton ondulé microcannelé », https://jetcontainer.com/protective-features-of-corrugated-packaging-for-fragile-items/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Spécification technique ; type de source : Manuel d’ingénierie de l’emballage. Appuie : Les propriétés mécaniques des structures microcannelées dans la dispersion de l’énergie cinétique. Note de portée : Se concentre sur la performance des emballages prêts à la vente .
« Qu'est-ce que le carton ondulé ? », https://www.fibrebox.org/what-is-corrugated/. Vérification technique de la façon dont les géométries à micro-cannelures répartissent les charges verticales de manière similaire aux structures en arc. Rôle de la preuve : validation technique ; type de source : manuel de génie mécanique. Appuie : l'efficacité structurelle du carton ondulé de type E. Note de portée : se concentre sur la compression verticale. ↩
« Relation entre la mouillabilité des fibres de pâte à papier et la résistance à la traction… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8799655/ . Preuves scientifiques concernant les propriétés de traction des fibres de cellulose à longue chaîne dans le papier kraft vierge. Rôle de la preuve : vérification des propriétés des matériaux ; type de source : revue de science des matériaux. Supports : résilience et pliabilité du substrat. Note de portée : compare les fibres vierges et recyclées.
« Recherche comparative sur la résistance aux chocs… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10676385/ . Validation technique de l’absence de propriétés d’amortissement dans les panneaux de particules massifs par rapport aux matériaux cannelés. Type de preuve : validation technique ; source : manuel de science des matériaux. Facteurs étudiés : limitations d’ absorption cinétique des panneaux de particules. Remarque : concerne les substrats non amortissants.
« Évaluation des configurations ondulées dans les cartons ondulés… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/ . Explication technique de la répartition des contraintes mécaniques par la structure cannelée du carton ondulé. Type de preuve : explication mécanique ; source : manuel d’ingénierie de l’ emballage. Arguments : avantage structurel de la micro-cannelure. Précision : spécifique à l’architecture des cannelures.
« Emballages à micro-cannelures | Cartons EF à cannelures N », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/ . Étude comparative de la stabilité dimensionnelle et des propriétés hygroscopiques du carton ondulé et du carton compact. Type de preuve : comparaison des matériaux ; source : normes industrielles. Justification : allégation de dérogation environnementale. Note relative à la portée : prend en compte les fibres de cellulose standard non traitées.
« Effet de la géométrie des lignes et des points de gaufrage sur la structure du carton… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9460798/. Brève explication de la manière dont un gaufrage profond modifie l'intégrité structurelle des fibres de cellulose du carton, notamment en ce qui concerne la résistance à la traction au niveau des plis. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie de l'emballage ou article de science des matériaux. Appuie : L'affirmation selon laquelle le gaufrage provoque des défaillances structurelles dans l'emballage. Note de portée : Spécifique au carton brut à base de cellulose .
« Gaufrage », https://mm.group/packaging/technologies/embossing/. Vérification des distances de dégagement standard entre les effets de gaufrage et les lignes de pliage afin de prévenir la rupture des fibres. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’utilisation d’une zone d’exclusion de 6,35 mm (0,25 pouce). Remarque : les exigences de distance varient en fonction du grammage du papier et de la profondeur de gaufrage .
« Comprendre le comment et le pourquoi d’un rainage de qualité… », https://postpressmag.com/articles/2021/understanding-the-how-and-why-for-quality-creasing-outcomes/ . Explication technique du fonctionnement des matrices de rainage et de la gestion des contraintes sur les matériaux lors du pliage de supports gaufrés. Rôle de la preuve : vérification du processus ; type de source : spécification de machine de pliage-collage. Contribue à : la réduction des risques d’éclatement. Note relative au champ d’application : spécifique aux équipements de pliage industriels automatisés.
« Influence des ultrasons sur les résultats de gaufrage du carton », https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/ . Vérification des normes industrielles relatives à la distance minimale entre les lignes de gaufrage et de rainage afin de prévenir toute défaillance structurelle. Type de preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Supports : jeu requis pour l’intégrité du matériau. Remarque concernant le champ d’application : s’applique au carton épais standard.
« Bourrage machine d'emballage », https://wayneautomation.com/news/packaging-machine-jam/ . Données empiriques sur les taux de défaillance des matériaux et de bourrage machine pour le gaufrage standard dans les processus automatisés de pliage-collage à grande vitesse. Rôle de la preuve : indicateur de performance ; type de source : rapport de fabrication industrielle. Appui: analyse comparative des déchets. Note de portée : moyenne sur les productions commerciales standard.
« Le guide ultime des plieuses-colleuses », https://www.eureka-machinery.com/blog/revolutionizing-packaging-efficiency-guide-to-folder-gluer-machines/ . Validation technique des gains de productivité et de la réduction des frottements grâce à des techniques de gaufrage optimisées dans les plieuses-colleuses. Type de preuve : allégation d’efficacité ; source : livre blanc du fabricant. Appuie les allégations relatives au rendement opérationnel. Note relative au champ d’application : spécifique aux normes d’ingénierie de haute précision.
« Exemple de calcul de la tolérance de pliage et du retrait », https://www.youtube.com/watch?v=Ig8mTICj-r4. Les normes techniques d'emballage détaillent l'influence de l'épaisseur du matériau (calibre) sur le rayon de pliage et les dimensions finales d'un substrat plié. Rôle de la preuve : vérification technique ; type de source : manuel industriel. Appuie : l'affirmation selon laquelle le calibre doit être pris en compte dans la géométrie de la découpe. Note sur la portée : se concentre sur la conception d'emballages structurels .
Guide des épaisseurs de carton, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AU7gw4VSHKMbbLbBKCSaVrOygEihBLohqPV4rgjHtlEacevoK__a2d7H. Les spécifications techniques des emballages en carton ondulé confirment l'épaisseur typique du carton cannelure E. Rôle de la preuve : validation technique ; type de source : norme industrielle. Supporte : l'épaisseur spécifiée des matériaux en carton cannelure E. Remarque : l'épaisseur exacte peut varier légèrement selon le fabricant .
« Qu'est-ce qu'une ligne de découpe en emballage et impression ? – PopDisplay », https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Une source faisant autorité en matière de conception d'emballages structurels explique comment l'ajustement de la largeur des fentes en fonction de l'épaisseur du matériau (calibre) permet d'éviter le flambage structurel. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie. Justifie : l'exigence d'élargissement paramétrique des lignes de découpe professionnelles. Remarque concernant la portée : spécifique aux supports à base de fibres .
« Étude des propriétés mécaniques du carton… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. La documentation scientifique sur les matériaux relatifs aux supports ondulés décrit comment des tolérances de pliage incorrectes créent des concentrations de contraintes qui entraînent la rupture du matériau. Rôle de la preuve : mécanisme causal ; type de source : étude scientifique des matériaux. Appui : le mode de rupture des découpes vectorielles génériques. Note de portée : s’applique au carton à grammage élevé et aux cannelures ondulées .
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Les normes de conception industrielle pour l'assemblage des emballages définissent les seuils de tolérance requis pour que les languettes de verrouillage s'enclenchent sans force excessive. Preuve : indicateur de performance ; type de source : norme de conception industrielle. Appuie: l'avantage mécanique des gabarits de découpe. Remarque : varie selon l'élasticité du matériau.