
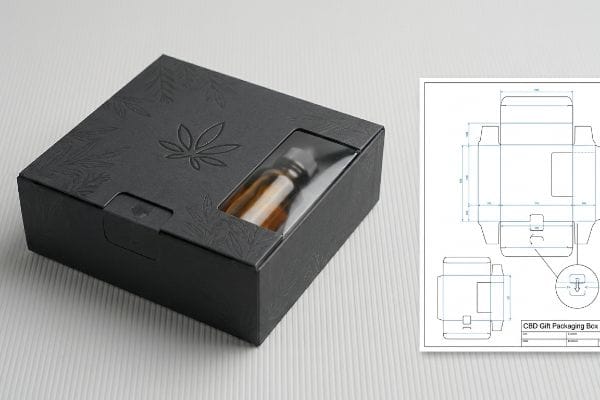
Le lancement d'un produit botanique exige bien plus qu'un joli logo ; il requiert une rigueur structurelle irréprochable. Si votre présentation fait bon marché, les détaillants dévaloriseront immédiatement votre marque.
Comprendre la conception des coffrets cadeaux pour le CBD implique de maîtriser l'intégration physique de structures micro-cannelées haut de gamme, de systèmes de fermeture sécurisés pour enfants et d'une impression lithographique haute fidélité. Ces emballages secondaires spécialisés protègent les flacons de verre fragiles tout en offrant des finitions tactiles luxueuses qui valorisent la marque dans l'environnement concurrentiel et réglementé des dispensaires.
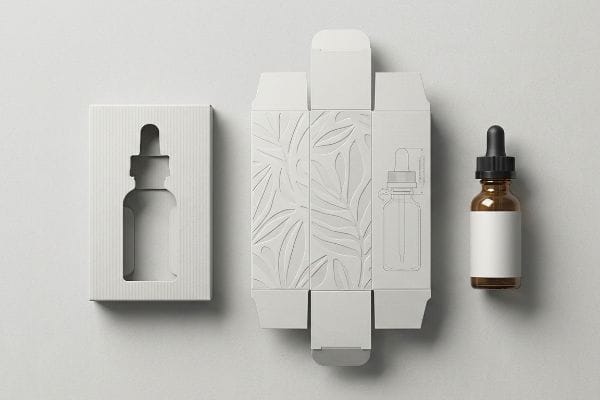
Mais c'est en comblant le fossé entre une belle représentation numérique et une boîte de vente physique et évolutive que la plupart des campagnes engloutissent discrètement leur budget marketing.
Que signifie « emballage CBD » ?
La concrétisation de votre marque botanique commence par le choix du support brut. Un mauvais choix de matériau de base compromettra le rendu visuel de chaque couche imprimée.
L'emballage des produits à base de CBD désigne les contenants spécialisés conçus pour protéger, transporter et commercialiser les produits botaniques. Cette catégorie exige des supports haut de gamme, comme le carton ondulé micro-cannelé ou le carton sulfate blanchi solide, afin de garantir une protection physique optimale aux teintures fragiles et une expérience tactile de qualité supérieure pour les consommateurs.
Comprendre la définition de base est simple, mais choisir le bon type de carton pour un emballage cadeau haut de gamme représente un défi physique considérable.
Éliminer l'effet « planche à laver » sur les coffrets cadeaux de CBD
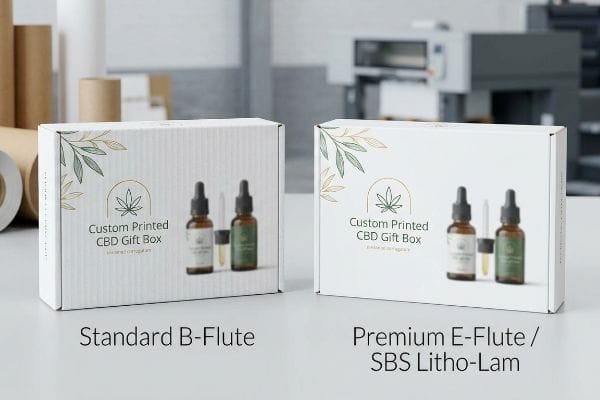
Même les équipes marketing les plus expérimentées optent souvent pour du carton ondulé standard de type B¹lorsqu'elles conçoivent des coffrets cadeaux de protection pour les flacons de verre lourds. Elles partent du principe qu'un carton plus épais garantit automatiquement une expérience de déballage plus sûre et plus haut de gamme. Cette hypothèse théorique ignore le comportement du carton ondulé brut sous la pression exercée lors du processus de montagelithographique².
Je constate constamment ce problème lorsque les marques tentent d'apposer des graphismes haut de gamme sur du carton standard. La colle PVA (acétate de polyvinyle) encore humide, en séchant, fait s'enfoncer la feuille impriméedans les creux des cannelures internes épaisses. Lorsque je passe la main sur la boîte finie à l'usine, je sens une texture granuleuse distincte qui ruine complètement l'esthétique luxueuse. Pour y remédier, j'impose le passage à du carton micro-cannelure (type E) ou une lithographie directe sur du SBS4 (sulfate blanchi solide). Cette structure plus dense et plus compacte élimine les aspérités de surface, offrant une finition parfaitement lisse, idéale pour les présentoirs haut de gamme, sans compromettre la résistance à la compression nécessaire à la protection du verre fragile.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Impression sur carton cannelure épaisse de type B pour boîtes de luxe | Passez à la flûte en mi avec Litho-Lam sur SBS5 | Empêche les graphismes de surface irrégulière |
| En négligeant le retrait de la colle PVA6 | Utiliser des micro-cannelures à densité de fibres plus élevée7 | Offre une sensation tactile lisse comme du verre |
| Sacrifier la solidité pour des murs plats | architecture de micro-flûte équilibrée | Protège en toute sécurité les flacons de verre épais |
Je ne fais jamais de compromis sur la tension superficielle pour les marques botaniques haut de gamme. Opter pour un support micro-cannelé garantit la préservation de l'aspect impeccable de votre œuvre, rehaussant instantanément sa valeur perçue et évitant que les acheteurs ne la considèrent comme bon marché.
🛠️ Le bureau d'Harvey : Vos boîtes cadeaux présentent-elles des cannelures visibles sous l'éclairage agressif des commerces ? 👉 Demandez un audit du support ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
À quoi ressemble un emballage de CBD ?
Dans le secteur botanique, l'identité visuelle repose en grande partie sur les finitions tactiles. Les consommateurs achètent d'abord avec les mains avant même de sortir leur portefeuille.
L'emballage des produits à base de CBD affiche un aspect résolument haut de gamme, caractérisé par des graphismes à fort contraste, un branding minimaliste et des finitions tactiles soignées, comme un pelliculage doux au toucher ou un vernis UV sélectif. Ces éléments visuels sont spécifiquement conçus pour communiquer une image de luxe, instaurer la confiance du consommateur et différencier le produit botanique dans l'environnement très concurrentiel des dispensaires.
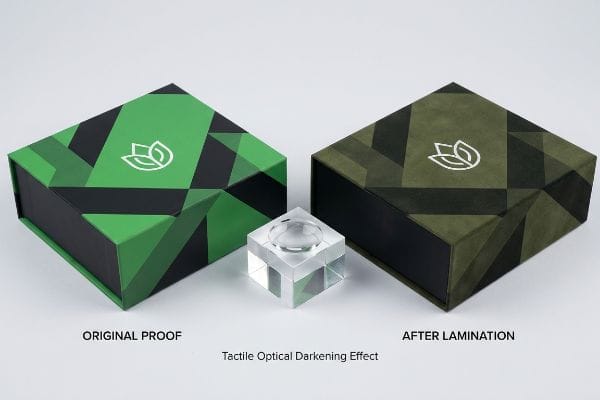
Si une texture mate et veloutée est magnifique sur votre écran d'ordinateur, sa réalisation sur presse exige une compensation chimique impitoyable.
L'effet de noircissement optique tactile dans les finitions haut de gamme
Les créateurs de marques exigent souvent une lamination thermique haut de gamme au toucher doux pour leurs coffrets cadeaux de CBD, s'attendant à ce que leurs couleurs CMJN (Cyan, Magenta, Jaune, Noir) correspondent parfaitement à leurs épreuves numériques. Ils considèrent ce film tactile comme une couche de luxe totalement invisible.
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées. Lorsqu'on applique un film polymère bi-orienté microscopique sur l'encre brute, celui-ci agit comme un filtre absorbant la lumière. Je me souviens d'avoir retiré une feuille neuve de la plastifieuse : le vert vif de la marque avait viré à un vert olive foncé et terne, ce qui a immédiatement entraîné un échec au contrôle de tolérance des couleurs. La physico-chimie du film fonce les pigments jusqu'à 5 %<sup>9</sup>. Pour contrer ce problème, j'applique une courbe de compensation de plastification stricte en prépresse, en augmentant artificiellement la densité d'encre de base avant l'impression afin de compenser mathématiquement l'absorption de la lumière par le polymère.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Traiter le film soft-touch comme invisible | Appliquer une courbe de compensation de couleur de prépresse10 | Garantit des couleurs de marque précises |
| Correspondance des boîtes laminées aux épreuves brutes | Scanner les prélèvements physiques avec des instruments11 | Élimine les rejets d'impression coûteux |
| En négligeant l'absorption de la lumière par les polymères12 | Augmenter légèrement la densité d'encre de base | Maintient une présence dynamique en rayon |
Je refuse qu'une finition haut de gamme dénature l'identité de votre marque. Le calibrage précis de la densité d'encre avant le laminage est le seul moyen de préserver ce toucher velouté luxueux tout en garantissant l'intégrité visuelle de votre image.
🛠️ Le bureau d'Harvey : Vos dernières boîtes cadeaux mates sont-elles arrivées avec une teinte anormalement foncée par rapport à vos épreuves numériques ? 👉 Faites vérifier votre profil prépresse ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Que sont les boîtes CBD personnalisées ?
Adapter un emballage aux dimensions exactes de votre produit est la base du commerce de détail moderne. Cependant, un emballage sur mesure ne se limite pas à l'esthétique ; il facilite également l'ouverture du colis.
Les boîtes CBD personnalisées sont des systèmes d'emballage de précision, conçus mathématiquement en fonction des dimensions exactes de chaque produit botanique. Ces structures utilisent des inserts découpés sur mesure, des tolérances structurelles personnalisées et des graphismes exclusifs pour protéger les composants en verre fragiles et offrir une expérience de déballage soignée et sans frottement.
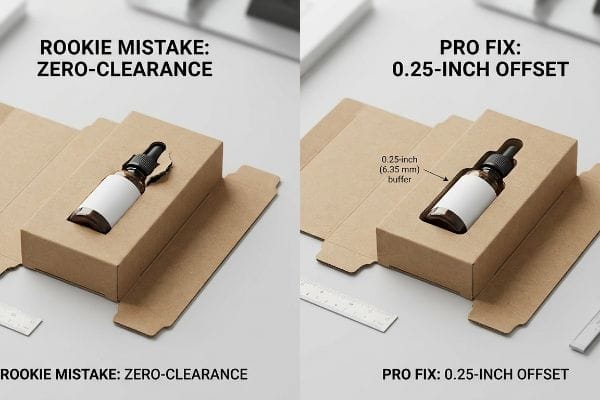
Concevoir un insert sur mesure qui épouse parfaitement la forme d'un flacon de teinture semble logique, mais une ingénierie à tolérance zéro engendre d'énormes difficultés logistiques.
Maîtriser la friction imbriquée dans les inserts personnalisés
Lors de la conception de présentoirs cadeaux personnalisés, les équipes de conception créent souvent des plateaux internes découpés à l'emporte-pièce qui épousent parfaitement les dimensions extérieures du flacon de teinture d'origine (échelle 1:1). Elles partent du principe qu'un ajustement ultra-précis, sans jeu , offre une protection maximale contre les chocs lors du transport pour le verre fragile.
Imaginez que vous essayez d'enlever une combinaison de plongée mouillée : la tension superficielle rend un ajustement serré impossible à bouger. J'observe ce même phénomène de blocage par friction sur la ligne de conditionnement lorsque les opérateurs tentent d'insérer de lourdes bouteilles en verre dans des supports sur mesure rigides. On entend le carton brut grincer et finir par se déchirer sous la pression. Pour résoudre ce problème, j'impose une tolérance de décalage géométrique. J'ajoute mathématiquement une marge de jeu minimale de 6,35 mm (0,25 pouce)à l'intérieur de la cavité. Cela élimine complètement le blocage par friction.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Conception d'inserts à jeu nul 1:1 | Ajouter un tampon décalé de 0,25 pouce (6,35 mm)15 | Élimine la frustration liée au déballage |
| Forcer le verre dans du carton serré | Tolérances dimensionnelles précises de l'ingénieur | Accélère le conditionnement en usine |
| En négligeant le frottement du carton brut | Utiliser les calculs géométriques pour les dégagements16 | Empêche la déchirure des plateaux d'affichage internes |
Je conçois des systèmes de blocage spécifiques pour éliminer les goulots d'étranglement dans la chaîne d'approvisionnement. En supprimant ce blocage physique, vous garantissez la parfaite intégrité de votre présentation personnalisée, accélérant ainsi les chaînes de montage et offrant une présentation impeccable à votre acheteur.
🛠️ Le bureau de Harvey : Vos sous-traitants déchirent-ils accidentellement vos inserts personnalisés parce qu'ils sont trop serrés ? 👉 Demandez votre analyse de tolérance structurelle ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Quels sont les trois types de boîtes ?
Le classement des emballages en catégories rigides, pliables ou en carton ondulé facilite le processus d'approvisionnement pour les acheteurs. Cependant, la mise en œuvre à grande échelle de ces différents styles exige une rigueur mathématique implacable.
Les emballages pour produits CBD se déclinent principalement en trois types : des coffrets rigides haut de gamme pour les cadeaux de luxe, des boîtes pliantes pour les présentoirs de vente au détail légers et des enveloppes en carton ondulé micro-cannelé pour un transport sécurisé en e-commerce. Chaque type requiert une ingénierie structurelle spécifique afin d’optimiser la capacité de charge, la finition esthétique et l’efficacité de l’assemblage automatisé.
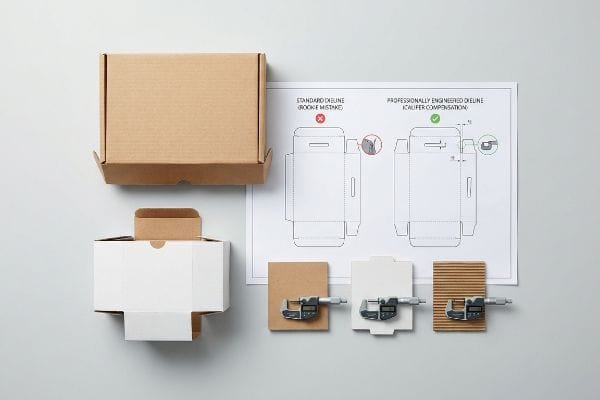
Mais la connaissance théorique de ces trois types de boîtes ne suffit pas lorsque les machines automatisées se mettent à fonctionner à plein régime.
Pourquoi les gabarits standard échouent-ils en usine ?
Les services d'approvisionnement commandent fréquemment des enveloppes et des boîtes pliantes en micro-cannelure à l'aide de gabarits plats basiques dessinés dans un logiciel vectoriel standard. Ils supposent à tort que si une languette d'emboîtement et sa fente de réception17 sont dessinées à la même largeur, la boîte tridimensionnelle assemblée s'emboîtera parfaitement.
Dans mon atelier, je constate régulièrement que ces fichiers plats théoriques provoquent un véritable chaos lors des opérations de production à grande vitesse. L'erreur vient du fait que l'épaisseur physique du substrat plié n'est pas correctement calculée. Lorsqu'on plie un panneau cannelé E de 1,52 mm d'épaisseurà 90 degrés, cela consomme de la matière. Si je n'élargis pas physiquement la fente de réception sur le gabarit CAO (Conception Assistée par Ordinateur) pour compenser ce rayon de courbure extérieur, l' emballage se déformera fortement. J'ai vu des opérateurs de montage enfoncer brutalement des languettes dans des fentes trop petites, écrasant les cannelures et déformant complètement la boîte cadeau. Pour remédier à cela, j'utilise des mesures micrométriques et des algorithmes paramétriques de compensation d'épaisseur afin d'élargir les fentes avec précision. En imposant cette tolérance de pliage ultra-précise, je garantis une réduction du temps d'assemblage pouvant atteindre 30 %<sup>19</sup>, ce qui permet à mes clients de réaliser d'importantes économies sur les coûts de main-d'œuvre lors des gros volumes de conditionnement.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des languettes et des fentes à des largeurs de 1:1 | Appliquer des calculs de compensation d'étrier rigoureux20 | Garantit des coins carrés et affleurants |
| En ignorant la consommation de matériaux pour panneaux pliés | Élargir les fentes pour correspondre au rayon de courbure21 | Permet de réaliser d'importantes économies de temps de travail liées au conditionnement à façon |
| Utilisation de fichiers vectoriels plats pour les boîtes lourdes | Ingénieur avec logiciel de modélisation paramétrique22 | Élimine les languettes écrasées et déchirées |
Je refuse qu'une géométrie imprécise ralentisse votre chaîne de production. La prise en compte mathématique de l'épaisseur exacte du carton garantit un assemblage précis et sans frottement de chaque boîte, préservant ainsi votre produit et votre marge bénéficiaire.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si des tolérances de pliage non compensées entraînent une déformation de vos coffrets cadeaux haut de gamme, ce frottement physique ralentira l'assemblage du conditionnement d'environ 30 %, réduisant ainsi votre marge bénéficiaire à néant. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la vente au détail pour garantir l'absence totale de rejets d'impression. Ne vous laissez plus guider par les lois de la physique structurelle : laissez-moi analyser personnellement vos fichiers graphiques à plat grâce à mon Audit de découpe gratuit ↗ afin d'éliminer mathématiquement les points de friction critiques avant le lancement de la production en série.
« Panneau de fibres ondulé », https://en.wikipedia.org/wiki/Corrugated_fiberboard. Les spécifications techniques du carton ondulé cannelure B justifient son utilisation courante dans l'industrie pour la protection structurelle des produits en verre épais. Preuve : Spécification technique ; type de source : Manuel d'ingénierie de l'emballage. Justification : Utilisation standard de la cannelure B pour les produits épais. Remarque : Les performances du matériau varient selon le grammage (GSM) .
« Comment corriger l’effet de tôle ondulée en impression flexographique », https://www.linkedin.com/posts/britto-mariyanus-iruthayaraj-34b42312a_flexoprinting-corrugatedpackaging-printquality-activity-7339575064712855554-D7Ib. Les guides d’impression industrielle décrivent la déformation des cannelures (effet de tôle ondulée) lorsqu’elles sont soumises à la pression lors du processus de lithographie-lamination. Rôle de la preuve : Validation du processus ; type de source : Manuel d’impression industrielle. Éléments justifiant : Défaillance mécanique des cannelures brutes lors du montage. Remarque : Concerne spécifiquement le montage lithographique et non l’impression flexographique .
« Avec les boîtes en carton ondulé, vous pouvez mesurer le succès », https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/washboarding . Explication technique de l’influence du retrait de l’adhésif PVA sur la tension superficielle du carton ondulé pendant le processus de polymérisation. Rôle de la preuve : validation du procédé ; type de source : manuel de l’industrie des adhésifs. Facteurs justifiant : cause d’irrégularités de surface. Remarque concernant le champ d’application : s’applique aux supports à cannelures épaisses.
« Le guide ultime des emballages en carton ondulé sur mesure : Cannelure E… », https://crateform.com/blog/e-flute-vs-b-flute-the-ultimate-guide-to-corrugated-box-packaging. Analyse comparative des densités de cannelures et de leur impact sur la régularité de surface et la résistance à la compression des emballages de vente au détail. Niveau de preuve : spécification technique ; type de source : guide d’ingénierie de l’emballage. Appui : solution matérielle pour réduire les irrégularités de surface. Note relative au champ d’application : normes haut de gamme du commerce de détail .
« Emballage lithographié-laminé – Accurate Box Company, Inc », https://accuratebox.com/our-packaging/litho-laminated-packaging/. Un guide technique d'emballage confirme que l'utilisation de cannelures E et de doublures SBS (solide blanchi au sulfate) par lithographie-laminage minimise l'effet de tôle ondulée par rapport aux cannelures B. Élément de preuve : Spécification technique ; type de source : Manuel de l'industrie de l'emballage. Sujet : Sélection des matériaux pour des surfaces lisses de boîtes de luxe. Précision : Spécifique aux procédés de lithographie-laminage .
« Effets de l’humidité dans le processus de lamination – AICC Now », https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/ . La documentation scientifique sur les matériaux explique comment les colles à base d’acétate de polyvinyle (PVA) se contractent lors du durcissement, ce qui peut entraîner des déformations ou un retrait de surface sur les supports minces. Rôle de la preuve : Validation des propriétés chimiques ; type de source : Fiche technique de l’adhésif. Justification: Cause technique des irrégularités de surface. Note de portée : Comportement général des adhésifs dans le carton.
« Emballages micro-cannelés | Cartons EF N-cannelés », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Les spécifications techniques des supports micro-cannelés confirment qu'une densité de fibres accrue améliore la rigidité structurelle et offre un toucher plus doux. Preuve : Indicateur de performance des matériaux ; source : Fiche technique de fabrication. Justifie : Le lien entre la densité de fibres et la qualité tactile. Remarque : Concerne les supports d'emballage haut de gamme pour la grande distribution .
« Qu’est-ce que la fidélité des couleurs dans l’emballage ? Correspondance Pantone… », https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/ . Explication technique du fonctionnement des films soft-touch, qui créent un effet d’assombrissement optique modifiant les couleurs CMJN par rapport aux attentes des épreuves numériques. Rôle de la preuve : vérification technique ; type de source : manuel de l’industrie de l’ imprimerie. Sujet : l’écart entre les épreuves numériques et les finitions tactiles finales. Remarque : spécifique aux films thermiques appliqués sur les supports imprimés.
« Impact du traitement thermique sur la morphologie des films en impression biaxiale… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12174661/. Les spécifications techniques du pelliculage BOPP expliquent le décalage optique de la densité d'encre lors de l'application du film. Type de preuve : vérification quantitative ; source : document technique de l'industrie de l'imprimerie. Confirme : l'affirmation selon laquelle les films polymères entraînent une diminution mesurable de la luminosité des pigments. Remarque : les résultats varient selon l'indice de réfraction du film .
« Les progrès de l’impression et du graphisme transforment… », https://popdisplay.me/what-advances-in-printing-and-graphics-are-shaping-the-look-and-feel-of-corrugated-packaging/ . Explication technique du fonctionnement des courbes de compensation des couleurs, qui compensent l’assombrissement des vernis soft-touch pour préserver la fidélité des couleurs. Preuve : validation technique ; source : manuel de l’industrie de l’imprimerie. Utilisation : des courbes pour garantir la cohérence des couleurs de la marque. Remarque : applicable aux finitions mates soft-touch.
« Tests d’encre et normes de couleur | Un webinaire BrandQ® – YouTube », https://www.youtube.com/watch?v=9_RgbVD_faQ. Norme industrielle pour la vérification de la précision colorimétrique finale des supports laminés à l’aide de spectrophotomètres afin d’éviter les écarts visuels. Rôle de la preuve : vérification procédurale ; type de source : guide technique d’emballage. Contribue à : l’élimination des rejets d’impression. Remarque sur la portée : se concentre sur la numérisation instrumentale par rapport à l’épreuvage visuel .
« Comprendre le rôle des interactions papier-encre sur la résistance à la lumière… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Explication scientifique de la façon dont les revêtements polymères absorbent la lumière, ce qui rend les encres sous-jacentes plus foncées ou moins colorées. Niveau de preuve : fondement scientifique ; type de source : revue scientifique sur les matériaux. Argument : nécessité d’augmenter la densité d’encre de base. Précision : spécifique aux stratifiés à base de polymères .
« Ajustement technique », https://en.wikipedia.org/wiki/Engineering_fit . Brève explication de la manière dont les normes d'ingénierie d'emballage évaluent l'efficacité des ajustements sans jeu par rapport aux tolérances calculées pour l' absorption des chocs lors du transport de verre fragile. Rôle de la preuve : validation technique ; type de source : manuel technique. Appuie : affirmation concernant l'efficacité de la protection cinétique. Note de portée : spécifique aux inserts rigides découpés.
Guide des dimensions des inserts pour boîtes d'expédition : Trouvez le produit adapté », https://www.plusprinters.com/blog/mailer-box-inserts-size-guide/?srsltid=AfmBOoqA0gxJWgYIbJ__85tbMJPdO183-VgN1kFsDxtqypbIkzlloOIB. Un manuel d'ingénierie d'emballage ou un guide de spécifications techniques validerait cette mesure de tolérance spécifique pour éviter le blocage par friction des inserts en carton. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie. Éléments pris en compte : La mesure spécifique du jeu de la cavité interne. Remarque : Les tolérances réelles peuvent varier en fonction de l'épaisseur du matériau et du poids du produit .
« Que sont les inserts d'emballage ? – PopDisplay », https://popdisplay.me/what-are-product-packaging-inserts%EF%BC%9F/. Une source faisant autorité en ingénierie de l'emballage confirme les dimensions standard des inserts pour une extraction facile. Rôle de la preuve : validation technique ; type de source : guide de l'industrie de l'emballage. Apport : mesure précise du jeu pour une extraction sans frottement. Remarque : les valeurs peuvent varier selon l'épaisseur du matériau .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Les manuels de conception structurale professionnels détaillent l’approche mathématique permettant de prendre en compte les pertes dues aux plis et l’épaisseur du matériau. Rôle de la preuve : vérification procédurale ; type de source : manuel d’ingénierie. Appui : utilisation de la géométrie pour prévenir le frottement et la déchirure. Note sur le champ d’application : applicable au carton et aux matériaux ondulés.
« Conseils pratiques pour la conception d'encoches et de languettes pour l'assemblage de pièces en tôle – YouTube », https://www.youtube.com/watch?v=DHcrX_ZnByA. Les normes de conception d'emballages précisent que les encoches doivent être légèrement plus larges que les languettes afin de tenir compte de l'épaisseur du matériau et de la marge de pliage. Preuve : validation technique ; type de source : guide de conception structurelle. Explique pourquoi les rapports de largeur 1:1 échouent lors de l'assemblage. Remarque : applicable aux micro-cannelures et aux cartons pliants .
« Carton ondulé et qualités de matériaux | 30/06/2021 », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Vérification des spécifications d'épaisseur standard pour le carton ondulé de type E. Type de preuve : vérification factuelle ; source : manuel des normes de l'industrie de l'emballage. Documents : spécifications des matériaux. Remarque : l'épaisseur peut légèrement varier selon le fabricant .
« [PDF] Cal Poly BSAE Brake Caliper », https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?filename=1&article=1899&context=mesp&type=additional. Données empiriques ou études de cas en génie industriel démontrant comment des ajustements précis des gabarits réduisent le travail d'assemblage manuel. Rôle de la preuve : validation des performances ; type de source : étude de génie industriel. Appuie : affirmation d'efficacité. Note de portée : le pourcentage varie en fonction du volume et des compétences de la main-d'œuvre .
« Maîtriser la conception des languettes et des encoches pour une fabrication métallique efficace », https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoojngUJTy4Q8enlOX6Yv88hUuX4T-tcK___t3m85LHWkx75ZzwK . Document technique expliquant comment l'épaisseur du carton (calibre) nécessite des ajustements des dimensions des encoches pour garantir un assemblage structurel correct. Type de preuve : spécification technique ; source: manuel de fabrication industriel. Justifie : la nécessité de compenser l'épaisseur pour obtenir des angles affleurants. Remarque : s'applique principalement aux boîtes pliantes et au carton ondulé.
« Rayons de courbure et dimensions minimales de pliage », https://www.protocase.com/resources/bend-radii/ . Principes de génie mécanique relatifs à l'étirement et à la compression des matériaux lors du pliage (tolérance de pliage). Preuve : principe mathématique ; source : manuel de conception d'emballages. Arguments : nécessité d'élargir les fentes en fonction du rayon de courbure afin d'éviter le plissement du matériau. Remarque : particulièrement important pour les substrats à grammage élevé ou à parois épaisses.
« Conception d'emballages avec un logiciel de CAO : Guide étape par étape », https://www.esko.com/en/blog/packaging-design-with-cad-software . Analyse comparative de la modélisation paramétrique 3D et du dessin vectoriel 2D pour la validation structurelle des emballages. Apport de preuve : meilleures pratiques du secteur ; type de source : étude de cas en génie logiciel. Confirme : l'affirmation selon laquelle la modélisation paramétrique réduit les défauts physiques tels que les languettes écrasées dans les boîtes lourdes. Note sur la portée : se concentre sur les conceptions structurelles complexes et robustes.



