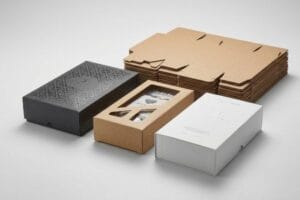
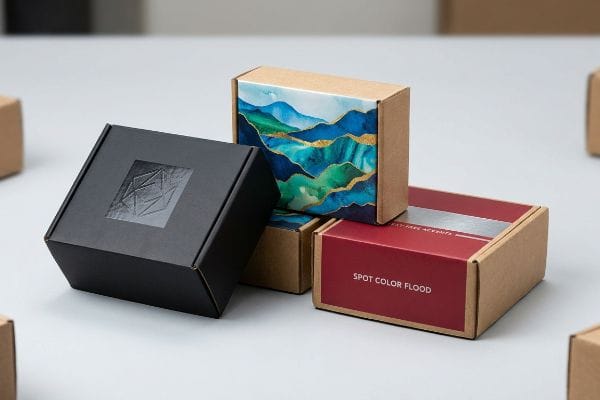
Les marques exigent une esthétique haut de gamme pour leurs points de vente, sans pour autant sacrifier la durabilité ni la rapidité. Grâce aux progrès des technologies d'impression, le simple carton brun est devenu un support marketing de haute qualité qui capte l'attention en rayon.
Les progrès réalisés dans le domaine du graphisme pour les emballages en carton ondulé incluent l'impression numérique à plat UV, le pelliculage doux au toucher et les techniques d'impression en aplat de couleur. Ces innovations éliminent les contraintes traditionnelles de prépresse, préviennent l'apparition de trames sur les supports poreux et offrent des effets visuels tactiles et contrastés qui transforment les cartons d'expédition standard en présentoirs haut de gamme prêts à la vente.
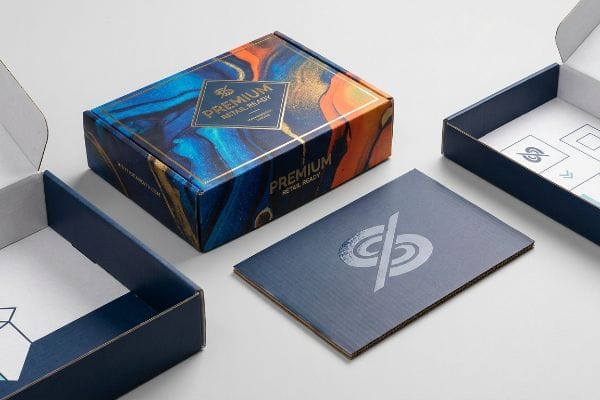
Mais connaître les capacités théoriques de ces presses modernes ne suffit pas lorsque vos fichiers arrivent à l'usine.
Quel est l'avenir des emballages en carton ondulé ?
L'époque où il fallait attendre des semaines pour obtenir des plaques d'impression métalliques est révolue. Le commerce de détail évolue au rythme des réseaux sociaux, et les emballages doivent s'adapter instantanément.
L'avenir des emballages en carton ondulé repose en grande partie sur l'impression numérique UV directe sur carton. Cette technologie sans plaque polymérise instantanément les encres polymères liquides sous lumière ultraviolette, s'affranchissant des adhésifs humides traditionnels et des déformations dues à l'humidité. Elle permet ainsi des tirages courts, rapides et de haute qualité, adaptés au rythme des campagnes marketing en magasin.
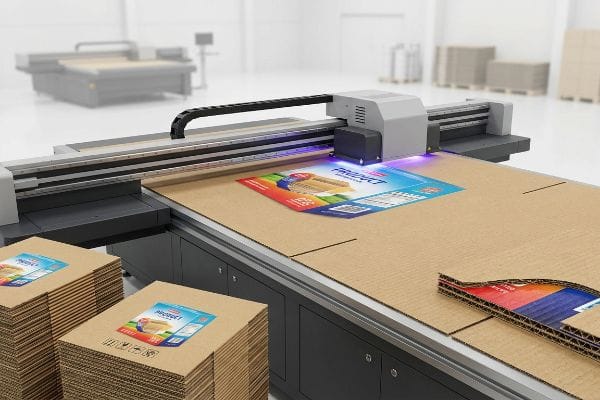
Contourner les goulots d'étranglement analogiques semble idéal sur le papier, mais seulement si l'on comprend comment l'encre interagit physiquement avec le support.
Pourquoi le séchage UV direct remplace les goulots d'étranglement analogiques
Les jeunes graphistes supposent souvent que la lithographie traditionnelle est la seule façon d'obtenir des graphismes haut de gamme sur des écrans épais. Ils établissent des calendriers complexes en fonction de l'attente de l'impression des feuilles supérieures couchées, de leur collage sur le noyau cannelé et de leur séchage pendant plusieursjours¹.
Ce processus analogique lent ralentit considérablement votre mise sur le marché. Dans mon usine, je constate régulièrement que des marques ratent leur lancement en magasin car la colle PVA (acétate de polyvinyle) traditionnelle à base d'eau met 24 heures à sécher²,laissant une forte odeur de colle sèche persistante dans l'atelier. Je résous ce problème en optant exclusivement pour l'impression numérique UV à plat pour des déploiements rapides. En polymérisant instantanément l'encre dès qu'elle entre en contact avec le support, j'élimine complètement la colle humide. Vous obtenez ainsi des graphismes ultra-nets sans déformation due à l'humidité, ce qui accélère votre temps d'assemblage pour le conditionnement d'environ 20 %³ et vous permet de mettre vos présentoirs en rayon des semaines plus tôt.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Recourant à des plaques d'impression analogiques lentes | Impression numérique UV directe sur support | Réduit les délais de livraison de 14 jours4 |
| Utilisation de colle PVA humide pour les travaux urgents | polymérisation instantanée de l'encre par lumière UV5 | Empêche complètement la déformation due à l'humidité6 |
| Surproduction pour justifier les coûts d'outillage | lots numériques agiles à court terme | Élimine les stocks dormants des entrepôts |
Je refuse que les délais de prépresse analogiques compromettent le lancement saisonnier d'une saison. Le passage à l'impression numérique sans plaques garantit que votre marque sera disponible en rayon dès le lancement de votre campagne marketing.
🛠️ Le bureau d'Harvey : Vos plaques d'impression analogiques ralentissent-elles le déploiement urgent de vos campagnes promotionnelles ? 👉 Demandez un audit de faisabilité numérique ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quel est le processus d'impression pour les boîtes en carton ondulé ?
L'imprégnation des fibres de papier brut par l'encre est une réaction chimique explosive. On ne peut pas traiter un support d'expédition poreux comme une page de magazine glacée.
L'impression des boîtes en carton ondulé se fait généralement par flexographie directe, lithographie ou impression numérique à plat. Chaque méthode dépose l'encre différemment sur les fibres du papier, ce qui exige un calibrage précis en prépresse pour maîtriser le gain de point, l'absorption de surface et la densité de couleur sous l'éclairage parfois difficile des commerces.
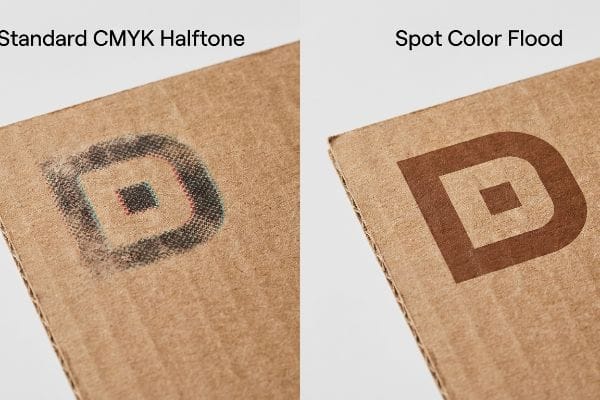
Vous pouvez sélectionner la teinte parfaite sur votre écran rétroéclairé, mais le papier physique raconte une toute autre histoire.
Le danger caché du flou de trame CMJN
De nombreuses équipes marketing convertissent fréquemment leurs logos d'entreprise au format CMJN (Cyan, Magenta, Jaune, Noir) avant d'envoyer les fichiers à l'imprimerie. Elles partent du principe que l'impression en quadrichromie correspondra parfaitement à leurs écrans numériquessur tous les supports d'emballage.
Cette hypothèse engendre un véritable désastre visuel sur le papier testliner brut. Lorsque j'inspecte des impressions quadri standard sur des supports non scellés, je constate que de minuscules points de trame se chevauchent et s'imprègnent de manière irrégulière dans les fibres rugueuses<sup>8</sup>, laissant un fini poudreux et délavé, granuleux au toucher. Pour éviter cet effet de boue dû aux trames, j'impose un protocole d'impression en aplat de couleur pour les logos principaux. En remplaçant le mélange optique de points CMJN par une seule encre Pantone dense<sup>9</sup>, je garantis un aplat de pigment homogène qui optimise la visibilité de la marque à contraste élevé jusqu'à six mètres de distance. Cela élimine les contours flous et empêche les détaillants de refuser des présentoirs qui ressemblent à de la contrefaçon bon marché.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Impression de logos en aplats de couleur (CMJN) | Spécifier les couleurs Pantone exactes10 | Crée une visibilité de 9 mètres dans l'allée |
| En négligeant l'absorption des fibres de papier brut11 | Inonder le tableau d'encre dense | Empêche les couleurs délavées de la marque |
| Faire confiance aux écrans d'ordinateur rétroéclairés | Correspondance des couleurs par tirage physique12 | Garantit le strict respect de la marque |
Je n'utilise jamais de fichier CMJN non calibré sur mes presses. Isoler les couleurs essentielles de votre marque avec une encre d'accompagnement dédiée est le seul moyen mathématique de garantir une visibilité optimale dans un rayon saturé.
🛠️ Le bureau d'Harvey : Vous vous demandez pourquoi votre logo, pourtant si net, paraît délavé et terne sur du carton brut ? 👉 Obtenez un test de couleurs prépresse gratuit ↗ — Téléchargement sécurisé. Ma boîte mail reste ouverte si vous avez des questions.
Quelles tendances façonnent les designs modernes d'emballage et d'étiquetage ?
Les marques misent de plus en plus sur les expériences tactiles pour se démarquer. Si un emballage paraît haut de gamme, le consommateur perçoit immédiatement le produit comme ayant une grande valeur.
Les emballages et étiquettes modernes sont de plus en plus influencés par les finitions tactiles, telles que le pelliculage thermique doux au toucher, les vernis UV épais et le gaufrage. Ces tendances multisensorielles stimulent les achats impulsifs en transformant le carton standard en textures luxueuses et adhérentes qui bouleversent visuellement et physiquement l'environnement de vente.
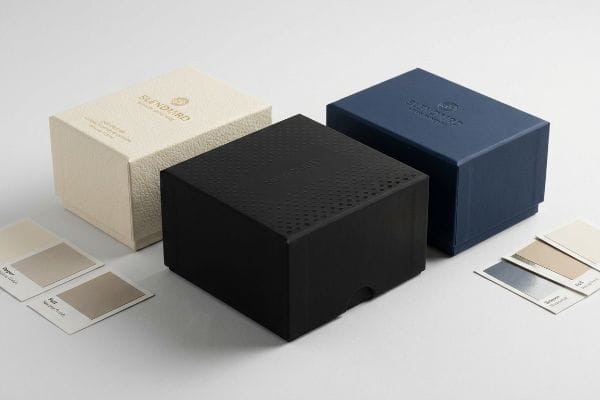
Cependant, l'ajout d'une texture luxueuse introduit des réactions chimiques complexes qui peuvent complètement saboter les éléments graphiques principaux de votre marque.
Explication de l’effet « d’assombrissement optique tactile »
Les équipes marketing adorent opter pour le pelliculage thermique premium doux au toucher13 pour leurs présentoirs haut de gamme. Elles le considèrent comme une simple couche invisible, partant du principe qu'il laissera les couleurs Pantone imprimées sous-jacentes visuellement intactes.
Imaginez le film soft-touch comme des lunettes de soleil très teintées apposées sur vos emballages. Dans mon atelier, je mesure la structure polymère microscopique de ce film lisse et velouté et j'observe son comportement d'absorption de la lumière. Lorsque des acheteurs inexpérimentés négligent la compensation prépresse, le film assombrit physiquement les pigments imprimés jusqu'à 5 %<sup>14</sup>, provoquant un décalage de couleur Delta-E important. Je corrige ce problème en injectant une courbe de réduction mathématique de 10 % du cyan dans le logiciel RIP<sup>15</sup> (Processeur d'images raster) avant l'impression. En éclaircissant préventivement l'encre de base, je contourne le polymère absorbant la lumière, évitant ainsi à mes clients des réimpressions catastrophiques de plusieurs milliers d'euros dues à des présentoirs.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Application à l'aveugle d'un film soft-touch | Injection de compensation de couleur prépresse16 | Respecte les couleurs de la marque |
| En ignorant le décalage de couleur Delta-E17 | balayage du spectrophotomètre physique | Évite les refus coûteux des détaillants |
| En supposant que le film tactile soit invisible | Réduction mathématique de la densité d'encre18 | Préserve la netteté et l'éclat des graphismes |
Je scanne physiquement chaque tirage laminé sous éclairage D50 car je refuse de me fier aux approximations en matière de physique des couleurs. Il est indispensable d'optimiser vos courbes de prépresse pour contrer l'assombrissement optique des films haut de gamme.
🛠️ Le bureau de Harvey : Vos dernières boîtes plastifiées mates sont-elles arrivées étonnamment sombres et ternes ? 👉 Demandez votre guide de plastification avant impression ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Qu'est-ce que le design graphique d'emballage ?
Concevoir pour un écran plat est totalement différent de concevoir pour une structure 3D pliée. Votre illustration doit résister physiquement aux machines de découpe automatisées.
La conception graphique des emballages consiste à intégrer stratégiquement la typographie, les couleurs de la marque et les images sur un gabarit de découpe de précision. Elle nécessite le calcul des tolérances de pliage, la prise en compte des marges de fond perdu pour la découpe automatisée et l'alignement de la hiérarchie visuelle avec la géométrie physique du présentoir final.
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche pour exécuter votre lot de production à grande vitesse.
Pourquoi les purges commerciales standard échouent-elles en usine ?
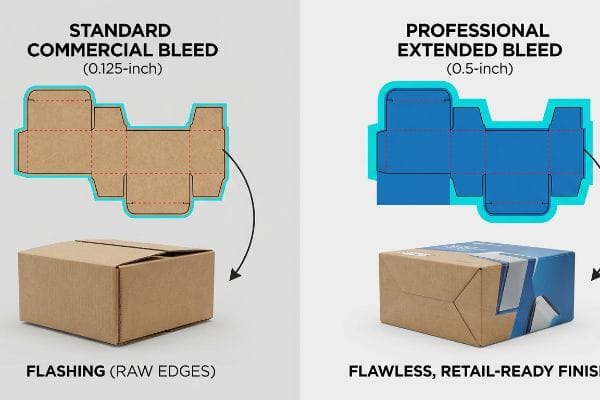
Les graphistes qui passent de l'impression commerciale à l'impression appliquent fréquemment des marges de fond perdu standard de 3,17 mm (0,125 pouce) aux fichiers d'affichage en carton ondulé . Ils supposent logiquement qu'une fine marge de sécurité suffit à recouvrir le bord de la lame de coupe.
Dans mon atelier, je constate régulièrement que cette marge, pourtant infime, est catastrophique lors de la lithographie-lamination automatisée. Le collage d'une feuille imprimée sur un carton épais de type cannelure B engendre un décalage mécanique plus important(20 lorsque l'adhésif humide adhère au papier. Lorsque la matrice de découpe en acier frappe le carton avec un craquement mécanique sonore, la marge standard de 3,17 mm (0,125 pouce) (21 s'avère insuffisante, provoquant des bavures : des bords bruts bruns exposés sur le produit fini plié. J'impose systématiquement une marge de fond perdu de 12,7 mm (0,5 pouce) au-delà de la ligne de coupe pour tous les travaux de lamination. En étendant largement le visuel, je garantis que l'image recouvre entièrement chaque bord exposé, éliminant ainsi les retouches manuelles et permettant à mes clients d'économiser environ 2 500 $ en main-d'œuvre de montage inutile.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d'un fond perdu de 0,125 pouce (3,17 mm)22 | Obligation d'un saignement de 0,5 pouce (12,7 mm)23 | Empêche l'apparition des bords bruns crus |
| En négligeant le décalage mécanique de la stratification24 | Extension des graphiques au-delà des rayons de pliage | Garantit une esthétique haut de gamme |
| Traiter le carton ondulé comme du papier fin | Concevoir un filet de sécurité massif | Élimine les retards liés aux retouches en usine |
Je renverrai immédiatement le fichier du graphiste s'il ne comporte pas un fond perdu de 1,25 cm. Ce filet de sécurité physique est indispensable pour obtenir un produit impeccable, prêt pour la vente.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez approuver un rendu numérique impeccable, mais lorsqu'un fond perdu standard de 3,17 mm (0,125 pouce) est mal géré lors du pelliculage automatisé, laissant apparaître des bords bruns, cela engendre des frottements importants, ralentissant la chaîne de production d'environ 30 % et provoquant un refus immédiat de la part du détaillant. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne vous fiez plus aux tolérances d'usine : laissez-moi vérifier personnellement vos fichiers grâce à mon audit gratuit de pré-production ↗ afin de détecter les erreurs critiques avant le lancement de la production en série.
« Microcannelure lithographiée », https://mm.group/packaging/technologies/lamination/ . Les spécifications techniques de la lithographie confirment que le durcissement de l'adhésif entre le support imprimé et le support cannelé nécessite un temps de maintien important pour éviter toute déformation. Rôle de la preuve : vérification du procédé technique ; type de source : guide de fabrication industrielle. Appuie : l'affirmation selon laquelle les procédés analogiques créent des goulots d'étranglement dans les délais. Remarque : les durées spécifiques dépendent de la chimie de l'adhésif.
« Combien de temps faut-il pour que la colle PVA sèche sur le bois, le papier et le carton ? | lux-x », https://lux-x.com/en/novosti/skilki-sohne-klej-pva-na-riznih-poverhnyah/. Vérification technique du temps de séchage et de durcissement des adhésifs industriels en acétate de polyvinyle. Preuve : Spécification technique ; source : Fiche technique ou manuel de fabrication. Arguments : Comparaison entre les temps de séchage analogiques et le durcissement instantané numérique. Remarque : Le temps de durcissement peut varier en fonction de l'humidité ambiante et de la porosité du support .
« LE POUVOIR DE L’IMPRESSION NUMÉRIQUE DANS L’EMBALLAGE ET LA PRÉSENTATION », https://www.bcipkg.com/the-power-of-digital-printing-in-packaging-and-displays/ . Données industrielles relatives à l’augmentation du débit grâce à la suppression des phases de séchage de la colle humide lors de l’assemblage. Type de preuve : Indicateur de performance ; type de source : Document technique ou étude de cas. Appuie : L’affirmation concernant les gains d’ efficacité opérationnelle grâce au séchage UV. Remarque : Le pourcentage est une estimation basée sur les flux de travail moyens d’une installation.
« Impression de boîtes à la demande : Guide ultime d'efficacité 2026 », https://arrsys.com/eliminating-wasted-inventory-the-ultimate-guide-to-on-demand-box-printing-2026/ . Une étude de cas ou une analyse comparative de référence du secteur permettrait de vérifier la réduction moyenne du délai de production lors du passage des plaques analogiques à l'impression UV numérique . Preuve : vérification quantitative ; type de source : rapport d'analyse comparative du secteur. Avantages : gains d'efficacité sur les délais. Remarque : la réduction réelle peut varier en fonction du volume d'impression et du fournisseur.
« Comprendre le rôle des interactions papier-encre sur… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/ . La documentation technique sur la photopolymérisation confirmerait le processus chimique et la vitesse de polymérisation des encres UV sur les supports de cartes. Rôle de la preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Éléments d’appui : mécanisme de polymérisation. Remarque sur la portée : limité aux systèmes d’encres polymérisables aux UV.
« Déformation du carton ondulé : causes et solutions », https://imisrise.tappi.org/download.aspx?key . Des études comparatives d'ingénierie de l'emballage démontreraient comment l'élimination des adhésifs à base d'eau par polymérisation UV prévient la déformation du substrat. Preuve : vérification des propriétés physiques ; type de source : étude d'ingénierie de l'emballage. Arguments : affirmations relatives à l'intégrité structurelle. Remarque : l'effet dépend de la qualité du carton et de l'humidité ambiante.
« RVB vs CMJN : Le guide 2026 des couleurs d'impression parfaites », https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print . Explication technique de la différence entre les modèles de couleurs RVB additifs utilisés sur les écrans numériques et l'impression CMJN soustractive sur supports poreux. Preuve : vérification technique ; source : norme de l'industrie de l'imprimerie. Sujet : l'écart entre la conception numérique et le rendu physique. Précision : ce document traite spécifiquement du carton ondulé non couché.
« Encres halochromiques appliquées sur carton pour la détection de la détérioration des aliments… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/ . Explication technique du gain de point et de la capillarité dans les supports papier poreux , à l’origine de la dégradation des trames. Preuve : validation mécanique ; type de source : manuel de sciences de l’imprimerie. Appuie : l’affirmation concernant l’absorption inégale sur les fibres brutes. Remarque sur la portée : s’applique spécifiquement aux papiers de test non scellés.
« Couleurs d'accompagnement vs CMJN pour la conception d'emballages : laquelle choisir ? », https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOormModg4WRRraP9y67byGuxEiK_Vypw044zlHdAwE5bBEz7oeTe . Preuves techniques concernant l'opacité et la saturation supérieures des encres d'accompagnement prémélangées par rapport aux encres CMJN en demi-teintes sur les matériaux absorbants. Rôle de la preuve : validation technique ; type de source : guide de gestion des couleurs. Appuie : l'affirmation selon laquelle les couleurs d'accompagnement maximisent la visibilité de la marque. Note de portée : spécifique au marquage à contraste élevé sur supports poreux.
« PMS vs CMJN pour l'emballage : lequel est le meilleur ? », https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Un guide d'impression de référence expliquerait pourquoi les couleurs d'accompagnement offrent une saturation et une homogénéité supérieures sur les supports poreux par rapport aux couleurs quadri CMJN. Preuve : validation technique ; type de source : manuel de référence du secteur. Appui : utilisation des couleurs Pantone pour la visibilité de la marque. Remarque : spécifique aux matériaux ondulés/non couchés .
« L’effet des colorants sur la teneur en métaux lourds dans le papier recyclé… », https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/ . Les articles techniques sur les sciences des matériaux ou l’impression détailleraient comment la porosité des fibres de papier brut entraîne une absorption excessive de l’encre et un délavage des couleurs. Rôle de la preuve : mécanisme scientifique ; type de source : article technique. Appuie : l’affirmation selon laquelle l’absorption par les fibres affecte l’éclat des couleurs. Note sur la portée : s’applique au kraft non couché et aux cartons de test.
« Un processus numérique pour des essais d'encre plus précis – pffc-online.com », https://www.pffc-online.com/news/16490-a-digital-process-to-create-better-ink-drawdowns. Une ressource professionnelle en arts graphiques compare l'imprécision des écrans rétroéclairés RVB à celle d'échantillons d'encre physiques pour l'approbation finale de la production. Preuve : bonnes pratiques du secteur ; type de source : manuel d'impression professionnel. Argument : nécessité des essais d'encre pour la conformité à l'image de marque. Remarque : norme en impression offset et flexographique .
« Qu’est-ce que la précision des couleurs dans l’emballage ? Correspondance Pantone… », https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Spécification technique ou guide d’impression expliquant comment les films soft-touch modifient l’apparence visuelle et la saturation des couleurs imprimées sous-jacentes. Rôle de la preuve : Vérification technique ; type de source : Manuel de l’industrie de l’imprimerie. Appuie : L’affirmation selon laquelle les finitions tactiles ont un impact sur la perception des couleurs. Note sur la portée : Axé sur le pelliculage thermique .
« Dépannage des variations de couleur lors du pelliculage – Université Nobelus », https://nobelusuniversity.com/2023/02/17/troubleshooting-color-shift-in-lamination/. Données techniques vérifiant le pourcentage précis d'assombrissement des pigments et la variation de couleur Delta-E qui en résulte, causées par les films polymères à toucher doux. Rôle de la preuve : quantification ; type de source : manuel technique de production d'impression. Appui : la mesure précise de l'assombrissement optique. Remarque : les résultats peuvent varier selon le fabricant du film .
« Compensation personnalisée du gain de point dans les logiciels RIP demi-teintes… », https://www.youtube.com/watch?v=BjgkGau4rdc . Normes industrielles pour l’ajustement des courbes de couleur dans les logiciels de traitement d’images raster afin de compenser les propriétés d’absorption de la lumière des finitions mates ou douces au toucher. Rôle de la preuve : validation de processus ; type de source : guide technique prépresse. Prend en charge : l’utilisation de dilutions de cyan pour maintenir la fidélité des couleurs de la marque. Remarque: les pourcentages exacts sont souvent calibrés en atelier.
« Pelliculage Soft Touch : Sublimez vos emballages avec une touche de luxe inédite », https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/ . Les guides techniques de production d'impression expliquent comment les vernis Soft Touch modifient l'absorption de la lumière, ce qui nécessite des ajustements colorimétriques en prépresse pour garantir la fidélité de la marque. Preuve : validation technique ; source : manuel industriel. Justifie : la nécessité d'une compensation colorimétrique pour les films. Remarque : spécifique aux finitions Soft Touch.
« Qu’est-ce que le Delta E (ΔE) ? Comprendre les différences de couleur dans le contrôle qualité », https://sensing.konicaminolta.eu/mi-en/colourblogtop/colour-blog/whatisdeltae. La littérature scientifique sur la couleur définit le Delta E comme la mesure standard des différences de couleur perçues, qui peuvent être accentuées par les superpositions tactiles. Rôle de la preuve : définition de la mesure ; type de source : revue scientifique. Appui : utilisation de spectrophotomètres pour mesurer la variance de couleur. Note de portée : application générale de la colorimétrie à l’emballage .
« Comprendre l’importance de l’équilibre des gris pour le contrôle des procédés », https://www.youtube.com/watch?v=fLTLIb-BbII. Les normes d’impression professionnelles décrivent la nécessité de réduire la couverture d’encre totale (CET) afin d’éviter le noircissement optique lors de l’application de films tactiles. Rôle de la preuve : spécification technique ; type de source : manuel d’impression professionnelle. Justifie : réduction de la densité d’encre pour une meilleure clarté graphique. Note relative au champ d’application : s’applique aux revêtements tactiles .
« Le fond perdu (et autres termes de conception à connaître) », https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Preuve : vérification des spécifications techniques ; type de source : manuel de production d’impression. Appuie : la norme industrielle pour les fonds perdus en impression commerciale. Remarque sur la portée : s’applique généralement à l’impression commerciale feuille à feuille.
« Comprendre l’emballage lithographié laminé et le papier simple face… », https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation du procédé ; type de source : manuel d’ingénierie de l’emballage. Appuie : le phénomène physique de déplacement du papier lors du processus de lamination à la colle humide. Note sur la portée : se concentre sur les erreurs d’alignement induites par l’adhésif .
« Litho-laminage vs. Impression numérique : Guide d'achat industriel… », https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : spécification technique ; type de source : guide de fabrication. Appuie : l'insuffisance des fonds perdus commerciaux standard dans les procédés de lamination à grand décalage. Note de portée : spécifique aux applications sur carton ondulé cannelure B. ↩
« Comprendre l’importance du fond perdu dans la conception d’emballages », https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOooqFchFyOYjS-J2t_XSFFIWN4KENL28bvMGJvEhG-02C47RH6er . Vérification des mesures standard de fond perdu pour l’impression commerciale et explication de leur insuffisance fréquente pour les emballages 3D complexes. Type de preuve : spécification technique ; source : manuel de l’industrie de l’ imprimerie. Objectif : identifier l’inadéquation des fonds perdus standard. Note de portée : comparaison entre l’impression commerciale et l’emballage industriel.
« Comment nous utilisons le fond perdu dans nos conceptions personnalisées – CompanyBox », https://companybox.com/blog/how-we-use-bleed-in-our-custom-designs/. Confirmation des exigences de fond perdu étendu nécessaires pour éviter les bords bruts lors de la découpe automatisée. Rôle de la preuve : norme technique ; type de source : guide de fabrication d’emballages. Supporte : la solution professionnelle pour le fond perdu industriel. Note de portée : spécifique aux environnements de production à haute tolérance. ↩
« Modélisation des plis d'emballage dans les stratifiés métal-polymère », https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346 . Explication technique du déplacement des couches de stratifié lors du pliage et de son impact sur l'alignement des graphismes. Type de preuve : phénomène technique ; source : revue d'ingénierie de l'emballage. Justification : nécessité d'étendre les graphismes au-delà des rayons de pliage. Remarque : applicable aux supports stratifiés.