Vous souhaitez que vos produits résistent aux aléas de la distribution, mais les emballages standards échouent souvent. La solution réside dans la compréhension précise des mécanismes physiques qui régissent le processus de fabrication.
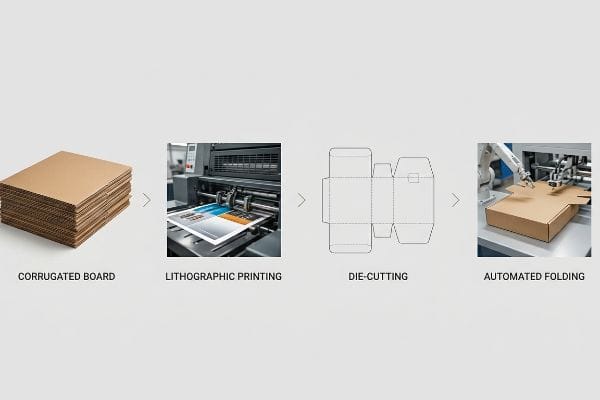
La fabrication d'une boîte d'expédition exige une ingénierie de précision, depuis la sélection du carton ondulé jusqu'à l'impression lithographique haute résolution, la découpe et le pliage automatisé. Ce processus requiert un contrôle rigoureux de l'humidité et une compensation précise de l'épaisseur afin de garantir l'intégrité structurelle lors des expéditions internationales et des opérations de distribution à l'échelle mondiale.
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche dans l'usine.
Pourquoi les boîtes d'expédition sont-elles si chères ?
Les marques sont souvent choquées par les prix lorsqu'elles examinent les devis d'emballage, car elles supposent qu'un simple carton ne devrait coûter que quelques centimes par unité.
Les boîtes d'expédition sont coûteuses car elles nécessitent des matériaux haut de gamme, comme le carton kraft vierge 32 ECT (test de résistance à l'écrasement des bords), pour résister aux aléas du transport. Les coûts initiaux comprennent les matrices de découpe en acier sur mesure, le calibrage prépresse par commande numérique (CNC) et les revêtements spéciaux résistants à l'humidité qui empêchent tout affaissement lors du transport maritime.
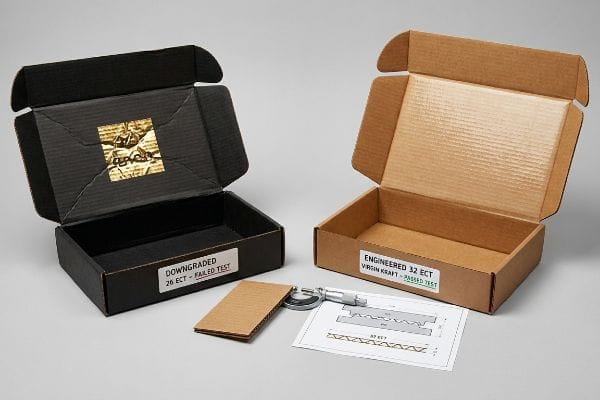
C’est un piège courant qui touche même les équipes d’approvisionnement expérimentées lorsqu’elles tentent de réduire drastiquement ces coûts d’ingénierie initiaux.
Le piège de la « rétrogradation par électrochocs cosmétiques »
Les services d'approvisionnement considèrent souvent les finitions cosmétiques onéreuses, comme le pelliculage intégral, comme des impératifs marketing incontournables. Pour compenser ces coûts de production élevés, ils dégradent en secret la résistance à l'écrasement des bords du carton ondulé de base (indice1) afin d'économiser quelques centimes par unité. Ils présument, à tort, que le film métallisé rigide compensera comme par magie la fragilité des fibres de papier sous-jacentes.
Il ne s'agit pas que de théorie : je suis confronté à ce problème chaque semaine sur le terrain. Une équipe d'approvisionnement m'a envoyé le modèle d'une boîte d'expédition fortement métallisée, en insistant pour que nous la testions sur un papier recyclé de qualité inférieure (26 ECT) afin de respecter leur budget serré. Au départ, j'ai supposé que l'épaisse lamination compenserait le déficit structurel. J'avais tout faux. Lors d'un test de compression simulé, le du test de compression de boîte (BCT)2 a atteint sa valeur maximale à 51 kg (112,5 lb). Les cannelures internes se sont écrasées instantanément sous la presse hydraulique, délaminant la feuille d'aluminium et déformant les parois latérales. J'ai relevé les mesures au micromètre et j'ai immédiatement exigé une refonte de la structure. Nous avons retiré la feuille d'aluminium coûteuse, remplacé le matériau par un papier vierge de qualité standard 32 ECT3et appliqué un revêtement aqueux brillant à haute teneur en solides. En imposant ce changement de matériau, j'ai doublé la résistance à la compression de base, évitant ainsi au client des dommages importants pendant le transport tout en réduisant les coûts unitaires des matériaux d'environ 15 %.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Mise à niveau Virgin 32 ECT4 | Densité interne des cannelures rétablie | Élimine les dommages dus à l'écrasement pendant le transport |
| Remplacement du revêtement aqueux | Empêcher le décollement de la feuille5 | Réduit le coût unitaire d'environ 15 %6 |
| Calibrage prépresse CNC | Géométrie structurelle alignée | Empêche les blocages des lignes automatisées |
Je refuse de dégrader la qualité des panneaux de construction pour financer des dépenses marketing superflues. Un bel emballage d'expédition est totalement inutile s'il arrive au centre de distribution en forme d'accordéon.
🛠️ Le bureau d'Harvey : Connaissez-vous la valeur ECT exacte de vos boîtes d'expédition actuelles avant leur mise en conteneur ? 👉 Demandez un audit de nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Comment fabrique-t-on les boîtes étape par étape ?
Transformer une feuille de papier plate en une forteresse structurelle est un processus de fabrication intrinsèquement violent.
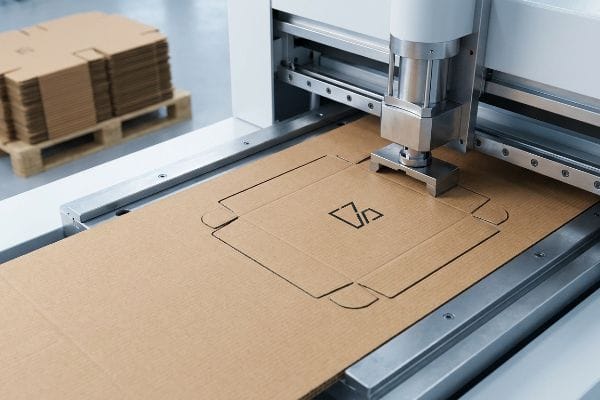
La fabrication des boîtes étape par étape consiste à alimenter une machine à rainurer rotative avec du carton ondulé, à appliquer des plis structurels via des canaux femelles en polymère, à frapper le carton avec une matrice à règle en acier et à durcir les coutures avec des adhésifs spécialisés pour éviter les microfissures des fibres sous de lourdes charges logistiques.
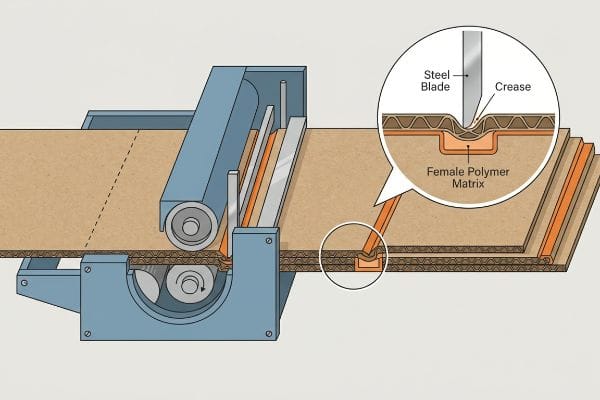
Mais la connaissance des étapes théoriques est totalement différente de la gestion des traumatismes physiques que subit le papier lors d'une production à grande vitesse.
La crise du profilage de la matrice de plis
Même les concepteurs les plus expérimentés négligent souvent les contraintes mécaniques liées aux opérations de pliage automatisées. Ils supposent qu'un simple pli numérique sur un fichier Illustrator se traduit automatiquement par un pli parfait à 90 degrés sur la chaîne de montage. Ils ignorent complètement la résistance physique des fibres ondulées denseslorsqu'une lame d'acier lourde frappe le carton.
Il ne s'agit pas que de théorie : je constate précisément ce problème lorsque des clients me font parvenir des prototypes issus de la R&D externe. Le trimestre dernier, un client paniqué m'a appelé après que ses boîtes d'expédition, fraîchement fabriquées, aient échoué au test de chute ISTA 3A (International Safe Transit Association) réalisé par un laboratoire tiers. Les coins se déchiraient littéralement. Le fournisseur précédent avait utilisé une enclume plate standard pour plier le papier kraft vierge épais. J'ai testé leur carton sur ma table de découpe Kongsberg, sans les rainures de pliage appropriées, afin d'établir un point de référence. Au moment de l'impact, j'ai entendu le craquement sec des fibres de papier qui se déchiraient, révélant les cannelures brunes en dessous. La tension était trop forte. J'ai immédiatement modifié la configuration de la machine. J'ai installé des rainures de pliage femelles spécifiques sur la plaque de découpe pour simuler une enclume dynamique, contrôlant ainsi précisément l'étirement des fibres de papier lors de l'impact. Grâce à ce réglage mécanique, j'ai garanti l'intégrité structurelle du carton, éliminant ainsi tout risque de fissuration et évitant des retours coûteux de la part des détaillants.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Canaux matriciels femelles | Étirement contrôlé des fibres de papier | Élimine totalement la fissuration lithosphérique10 |
| Calibrage de la frappe de Kongsberg | Empêcher les éclatements des parois des cannelures11 | Empêche les rétrofacturations strictes des détaillants |
| Viscosité de l'adhésif liquide | Tension de couture pliée ancrée | Accélère le temps de durcissement de 10 %12 |
Je n'utilise jamais d'enclumes plates standard pour le traitement des cartons kraft vierges épais. La maîtrise de l'étirement microscopique des fibres de papier en atelier est ce qui distingue une structure robuste d'un effondrement.
🛠️ Le bureau de Harvey : Vos boîtes présentent-elles des microfissures blanches aux coins après le pliage en chaîne ? 👉 Obtenez une simulation de contraintes structurelles 3D ↗ — Confidentialité garantie. Vos prototypes non commercialisés sont en sécurité.
Les cafards pondent-ils des œufs dans les boîtes en carton ?
La présence de nuisibles dans la chaîne d'approvisionnement constitue un véritable cauchemar qui déclenche des mises en demeure immédiates pour non-conformité dans les principaux centres de distribution.
Oui. Les cafards sont attirés par les cartons ondulés standards car les fibres de papier et les adhésifs à base d'amidon organique absorbent l'humidité ambiante des entrepôts, créant ainsi un environnement humide idéal pour leur prolifération. Pour limiter ce risque, il est indispensable de mettre en place des systèmes de régulation stricts de l'humidité, des revêtements en polymères synthétiques et une logistique à température contrôlée afin d'éliminer l'humidité.
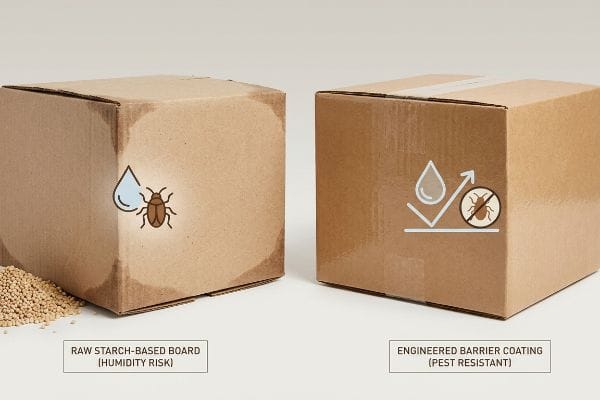
Mais comprendre la biologie des ravageurs ne vous sera d'aucune utilité si la conception de vos emballages les invite activement à s'installer.
Le cauchemar de la « tolérance au gonflement dû à l'humidité »
Les services d'approvisionnement imposent souvent des colles entièrement biologiques, riches en amidon, et du carton brut Testliner13 pour atteindre des objectifs écologiques. Ils supposent que ce carton brut restera sec et stérile lors des longs transports maritimes. Ils ignorent le fait que le papier poreux se comporte comme une éponge géante en milieu humide, gonflant d'humidité et créant ainsi le microclimat humide et sombre que recherchent activement les insectes nuisibles14.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience lors d'une période de transit estivale chaotique. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de produire un lot d'enveloppes d'expédition robustes en utilisant du carton standard non traité et de la colle PVA (acétate de polyvinyle) organique, afin de satisfaire aux exigences de développement durable d'une marque. Nous pensions gagner du temps en négligeant nos protocoles habituels de contrôle de l'humidité. Trois jours plus tard, dans notre chambre climatique, simulant l'humidité d'un port de Miami, j'ai vu la structure de la palette se déformer complètement. Une odeur nauséabonde d'amidon aigre et humide emplissait l'air tandis que le carton gonflait de 3,5 mm (0,14 pouce)<sup>15</sup>. Si ces enveloppes étaient expédiées, elles attireraient les nuisibles de l'entrepôt et entraîneraient un non-respect immédiat des normes. J'ai arrêté la ligne de production et procédé en urgence à un réglage mécanique. Nous avons modifié les tolérances de la rainureuse rotative directement sur la machine en fonctionnement pour compenser le gonflement et injecté un revêtement aqueux hydrofuge spécialisé sur les lignes de colle organique<sup>16</sup>. Ce réglage rapide n'a pas seulement protégé les fibres de papier contre l'humidité ; Elle a éliminé l'environnement humide dont les nuisibles ont besoin, évitant ainsi au client une mise en quarantaine dévastatrice de sa chaîne d'approvisionnement.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Scellant aqueux pour l'humidité17 | Absorption de l'humidité ambiante bloquée | Prévient les quarantaines de conformité aux normes antiparasitaires |
| Réétalonnage de la fraiseuse rotative | Compensation pour le gonflement de la planche | Réduit les frottements sur la chaîne de montage |
| Élimination de la colle d'amidon18 | Source de nourriture organique pour les nuisibles supprimée | Garantit la stricte conformité des entrepôts aux normes de la FDA19 |
Je mets systématiquement en quarantaine les prototypes de toiles de test poreuses destinés aux climats humides, sauf s'ils sont parfaitement scellés. Utiliser du carton organique brut sans barrière anti-humidité représente un risque logistique majeur.
🛠️ Le bureau d'Harvey : Vos emballages bruts absorbent-ils actuellement l'humidité et risquent-ils une mise en quarantaine portuaire catastrophique ? 👉 Demandez un audit climatique de vos emballages ↗ — Pas d'intermédiaires. Vous parlez directement à des ingénieurs en structure.
Puis-je fabriquer mes propres cartons d'expédition ?
L'essor des outils numériques en ligne a convaincu de nombreuses jeunes marques que concevoir un carton d'expédition est aussi simple que de tracer des lignes sur un écran.
Non. Fabriquer soi-même ses cartons d'expédition à l'aide d'outils web basiques compromet leur intégrité structurelle, car les logiciels graphiques standard ne peuvent pas calculer des facteurs physiques critiques tels que la compensation d'épaisseur, l'orientation des cannelures et les tolérances de pliage dynamique, qui sont tous absolument indispensables pour éviter une rupture catastrophique du carton.
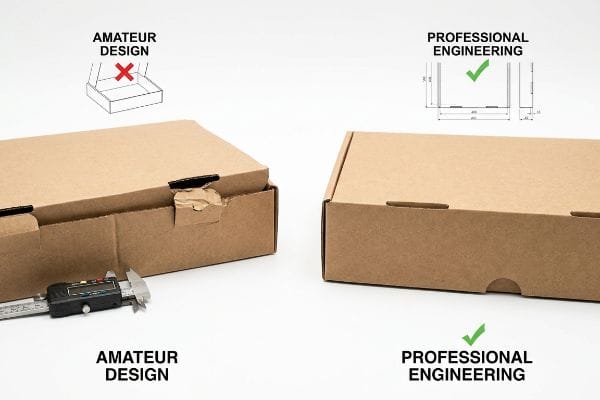
Mais l'enthousiasme numérique s'estompe rapidement lorsque ces dessins d'une précision pixel parfaite se heurtent aux réalités physiques de l'usine.
Décalage de la ligne de découpe par compensation d'étrier
Les graphistes créent souvent des languettes d'emboîtement et des fentes de pliage dans les logiciels d'illustration basiques, à la largeur exacte du panneau correspondant. Ils partent du principe qu'une ligne numérique a une épaisseur physique nulle. Ils omettent complètement de calculer l'épaisseur physique du panneau plié ; ainsi, lorsqu'un panneau de 2,8 mm d'épaisseur se plie à 90°,il consomme du matériau et ses dimensions sont altérées.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème systématiquement en atelier, dès qu'un client m'envoie un gabarit de découpe fait maison. Récemment, une équipe marketing m'a transmis le design d'une boîte d'expédition, soi-disant finalisée, pour le lancement de leur matériel informatique, en se vantant de l'avoir conçue eux-mêmes pour faire des économies. Au départ, j'ai supposé qu'ils avaient pris en compte l'épaisseur du carton cannelé. J'avais tort. J'ai arraché la feuille supérieure de l'échantillon blanc et j'ai constaté l'énorme friction au toucher, là où les languettes frottaient violemment contre les rainures étroites. Le fond a cassé sous une pression de 38,7 kg (85,5 lbs) lors de la compression, car la force exercée sur les languettes a déformé toute la structure. J'ai relevé les mesures au micromètre et j'ai prouvé que leur ruban adhésif renforcé coûteux n'était pas nécessaire pour maintenir la boîte : un simple ajustement mathématique ultra-précis suffisait. J'ai recréé l'intégralité du fichier dans mon logiciel de CAO (Conception Assistée par Ordinateur), en appliquant des algorithmes de compensation de dimensionnement rigoureux pour élargir les rainures de réception de 1,5 mm (0,06 pouce) exactement,afin de correspondre à la tolérance de pliage. En imposant cette micro-tolérance, j'ai veillé à ce que les languettes s'emboîtent parfaitement, accélérant ainsi les délais de livraison d'environ 25 % et éliminant complètement le besoin d'adhésifs secondaires salissants.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Compensation de l'étrier CAO22 | L'épaisseur du pli du carton a été prise en compte | Accélère le délai de livraison de 25 %23 |
| Élargissement géométrique de la fente | Élimination des frottements lors de l'insertion de la languette | Élimine les coûts d'adhésifs secondaires |
| Transition micro-cannelure24 | Rayon de pliage interne réduit | Réduit les déchets d'emballage |
Je n'envoie jamais de gabarits amateurs et non calibrés à la découpe. Si vous ne tenez pas compte mathématiquement de l'épaisseur physique des fibres ondulées pliées, votre boîte se détruira lors de l'assemblage.
🛠️ Le bureau d'Harvey : Vos magasiniers peinent-ils à insérer des languettes de boîtes emboîtables dans des fentes trop petites ? 👉 Demandez une analyse de vos fichiers ↗ — J'analyse personnellement chaque fichier structurel sous 24 h.
Conclusion
Vous pouvez certes opter pour des gabarits numériques amateurs et des panneaux ECT 26 pouces de qualité inférieure, mais si ces languettes non vérifiées se déchirent violemment lors de l'assemblage et que le carton d'expédition s'effondre sous l'effet de l'humidité de l'entrepôt, vous subirez une réduction catastrophique de 30 % de votre rapidité d'expédition et des refus immédiats de la part des détaillants. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Cessez de gaspiller votre budget logistique avec des emballages structurellement défectueux et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir une résistance maximale pendant le transport et une rentabilité B2B optimale.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Documentation technique expliquant comment les valeurs de résistance à l’écrasement des bords (ECT) déterminent l’intégrité structurelle et le coût des matériaux du carton ondulé. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle la réduction des valeurs ECT est une méthode permettant de réduire les coûts de production unitaires. Note de portée : s’applique aux spécifications industrielles standard du carton ondulé .
« Qu’est-ce que le test de compression de boîte selon la norme ASTM D642 ? », https://www.pacorr.com/blog/what-is-box-compression-test-as-per-astm-d642-standard/. Les normes industrielles relatives au test de compression de boîte (comme l’ASTM D642) valident l’utilisation de capteurs de force et de presses hydrauliques pour mesurer la charge axiale maximale qu’un conteneur d’expédition peut supporter. Rôle de la preuve : vérification de la méthodologie ; type de source : norme technique. Appuie : la fiabilité du test de compression de boîte comme indicateur de défaillance pendant le transport. Remarque sur la portée : s’applique au processus de test, et non au résultat spécifique de 112,5 lb.
« Niveaux de cannelure, indices ECT et épaisseur de paroi : explications 2025 », https://anchorbox.com/corrugated-box-strength/. Une source faisant autorité en matière de normes d’emballage en carton ondulé (telle que TAPPI ou FEFCO) fournirait les valeurs d’indice de résistance à l’écrasement des bords (ECT) afin de vérifier l’amélioration de l’intégrité structurelle lors du passage d’un ECT de 26 à 32. Niveau de preuve : spécification technique ; type de source : norme industrielle. Justifie : l’exigence d’un carton de qualité supérieure pour éviter l’effondrement. Remarque : les gains de résistance spécifiques peuvent varier selon le fabricant .
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Les spécifications techniques d'emballage confirment que le passage à la fibre vierge 32 ECT augmente la densité interne des cannelures et la résistance structurelle. Preuve : vérification technique ; type de source : fiche technique du matériau. Justifie : l'efficacité physique de l'amélioration. Remarque : les performances peuvent varier selon la taille des cannelures (par exemple, cannelures B et E) .
« Qu’est-ce qu’un revêtement aqueux, comment ça marche et pourquoi est-il nécessaire ? », https://ibexpackaging.com/what-is-aqueous-coating/. Les données scientifiques sur les propriétés d’adhérence des revêtements aqueux expliquent comment ces derniers limitent le décollement ou la séparation des couches de film. Type de preuve : explication technique ; source : étude de génie chimique. Éléments à l’appui : le résultat physique du changement de revêtement. Précision : spécifique à l’interaction entre le substrat et l’adhésif .
« Comprendre le vernis aqueux pour boîtes imprimées », https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. Une analyse comparative des prix ou une étude comparative des coûts permettrait de valider les économies moyennes réalisées en remplaçant le pelliculage à chaud par un vernis aqueux. Preuve : validation quantitative ; source : rapport de coûts sectoriel. Justification : retour sur investissement financier du changement de revêtement. Remarque : les économies dépendent du volume de commandes et du type de revêtement .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Explication succincte de l'influence de la compression et de la résistance structurelle du carton ondulé sur la précision du pliage et la déformation du matériau lors de la découpe . Type de preuve : validation technique ; source : manuel d'ingénierie de l'emballage. Sujet : défis physiques liés à la transposition des conceptions numériques en pliages physiques. Précision : étude axée sur la science des matériaux du carton ondulé.
« Procédures de test – Association internationale pour le transport sécurisé », https://ista.org/test_procedures.php . Vérification des exigences de la norme ISTA 3A relatives à la simulation de l’environnement d’expédition pour tester l’intégrité structurelle des boîtes en carton ondulé. Rôle de la preuve : vérification ; type de source : norme industrielle. Appuie : la validité de la métrique de défaillance utilisée dans le texte. Note sur le champ d’application : s’applique à la livraison de petits colis.
« C&T ajoute la matrice de pliage Anvil – ThePackagingPortal.com », https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/ . Documentation technique expliquant comment les canaux de la matrice empêchent la rupture des fibres (fissuration lithographique) en fournissant un rayon de courbure contrôlé au carton. Rôle de la preuve : validation technique ; type de source : manuel d’ ingénierie. Appuie : l’affirmation selon laquelle ces canaux maintiennent l’intégrité structurelle. Note de portée : spécifique au carton ondulé épais.
« Défis et solutions dans la fabrication de boîtes en carton – PopDisplay », https://popdisplay.me/challenges-and-solutions-in-cardboard-box-making/. Un guide technique ou un document d'ingénierie industriel permettrait de vérifier si les canaux de la matrice femelle éliminent les craquelures de l'encre lithographique en contrôlant l'étirement des fibres. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie. Appuie : l'affirmation selon laquelle des canaux de matrice spécifiques empêchent les craquelures lithographiques. Remarque : l'efficacité peut varier selon la qualité du papier et le type d'encre .
« Découpe de matériaux ondulés double paroi avec l'outil CorruSpeed », https://www.youtube.com/watch?v=F-qriVSyknw . La documentation technique des systèmes de découpe Kongsberg décrit comment le calibrage de la frappe préserve l'intégrité structurelle et prévient la rupture des parois des cannelures. Élément de preuve : mécanisme technique ; type de source : documentation technique. Justifie: le lien entre le calibrage et la prévention des éclatements. Note relative au champ d'application : Spécifique aux applications de découpe numérique de haute précision.
« Préparation des adhésifs pour carton ondulé – Pkg Solutions », http://pkgsolutions.co.uk/kb/Corrugating_Adhesives.php . Une fiche technique chimique ou une étude de science des matériaux permettrait de quantifier l’impact de l’ajustement de la viscosité de l’adhésif sur la vitesse de polymérisation. Rôle de la preuve : validation métrique ; type de source : étude de science des matériaux. Justifie : la réduction spécifique de 10 % du temps de polymérisation. Remarque sur la portée : dépend de la chimie de l’adhésif et de la température ambiante.
« Utilisateur final de l’emballage : Adhésifs à base d’amidon et de dextrine », https://www.adhesivesmag.com/articles/84472-packaging-enduser-starch–and-dextrin-based-adhesives . Données techniques expliquant comment les adhésifs à base d’amidon organique augmentent le taux d’absorption d’humidité du carton ondulé par rapport aux polymères synthétiques. Rôle de la preuve : vérification en science des matériaux ; type de source : fiche technique. Appui : le mécanisme de gonflement dû à l’humidité. Note de portée: se concentre sur les matériaux d’emballage écologiques.
« Aimant à cafards ? Découvrez si vos vieux cartons sont… », https://trashcansunlimited.com/blog/roach-magnet-find-out-if-your-old-cardboard-boxes-are-feeding-cockroaches/. Des études entomologiques prouvent que les environnements cellulosiques à forte humidité offrent les conditions nécessaires à la colonisation par des insectes nuisibles. Type de preuve : vérification biologique ; source : revue scientifique. Arguments : risque d’infestation dans les cartons gonflés par l’humidité. Précision : concerne spécifiquement les Blattodea (cafards) .
« Effets de l’humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/. Les articles techniques en science des matériaux fournissent des coefficients de gonflement standard pour les fibres de cellulose ondulées en milieu humide afin de vérifier ces dimensions. Rôle de la preuve : vérification du système métrique ; type de source : manuel d’ingénierie. Données : données de déformation physique. Note sur la portée : varie selon le niveau de qualité du document .
« Quels revêtements sont les plus performants pour les emballages en carton ondulé ? », https://popdisplay.me/what-coatings-work-best-for-corrugated-packaging/. Les normes industrielles relatives aux revêtements d’emballage détaillent comment les barrières aqueuses empêchent la pénétration d’humidité et le gonflement des adhésifs à base d’amidon ou organiques. Rôle de la preuve : validation technique ; type de source : norme industrielle de l’emballage. Appui : efficacité des barrières contre l’humidité. Remarque sur la portée : dépend de l’épaisseur du revêtement .
« Humidité et hygrométrie : leur impact sur l'intégrité des emballages pliants », https://brownpackaging.com/moisture-and-humidity-how-they-affect-folding-carton-integrity/. Données techniques démontrant la réduction du taux de transmission de la vapeur d'eau (MVTR) obtenue grâce aux revêtements aqueux sur carton. Rôle de la preuve : vérification des propriétés des matériaux ; type de source : spécification d'emballage industriel. Appuie : l'affirmation selon laquelle ces scellants bloquent l'humidité ambiante. Remarque : les résultats varient en fonction du grammage du revêtement .
« Développement d’un adhésif à base d’amidon résistant aux insectes contenant des encapsulations… », https://pubmed.ncbi.nlm.nih.gov/32885433/. Études biologiques sur les attractifs pour ravageurs présents dans les adhésifs d’emballage, notamment les colles à base d’amidon. Rôle des preuves : vérification technique ; type de source : recherche en entomologie ou en sécurité alimentaire. Arguments : l’élimination de la colle à base d’amidon supprime une source de nourriture organique pour les ravageurs. Note sur la portée : se concentre sur les ravageurs domestiques et industriels courants .
« [PDF] Addendum 2 : Bonnes pratiques de fabrication actuelles (BPF) – FDA », https://www.fda.gov/media/149982/download . Examen des lignes directrices de la FDA relatives au stockage et à l’emballage hygiéniques des aliments afin de prévenir les infestations de ravageurs dans les centres de distribution. Rôle de la preuve : vérification de la conformité ; type de source : document réglementaire gouvernemental. Appuie : le lien entre la chimie des adhésifs et les normes de conformité des entrepôts. Note sur la portée : s’applique aux chaînes d’approvisionnement de produits alimentaires.
« Constructions en carton : Calcul de la marge de pliage 1 – YouTube », https://www.youtube.com/watch?v=j1n5ojAbAic . Documentation technique issue des normes d'ingénierie de l'emballage confirmant l'influence de l'épaisseur du matériau (calibre) sur les dimensions de pliage et la nécessité d'une compensation pour garantir la précision structurelle. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Justifie : la nécessité de la compensation du calibre dans la conception des gabarits. Note relative au champ d'application : s'applique aux cartons ondulés épais.
« Détermination analytique de la rigidité en flexion d'un panneau à cinq cannelures… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Vérification des ajustements standard de l'industrie pour l'épaisseur et la tolérance de pliage du carton ondulé de type E afin d'assurer un emboîtement parfait des languettes. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie d'emballage. Supports : la mesure spécifique requise pour la compensation du calibre. Remarque sur la portée : les tolérances précises peuvent varier en fonction de la nuance de matériau et du fabricant .
« Conception optimale des emballages en carton ondulé double cannelure – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentation technique expliquant le processus d'ingénierie de décalage des lignes de découpe pour tenir compte de l'épaisseur du matériau (calibre) lors du pliage. Rôle de la preuve : définition technique ; type de source : manuel d'ingénierie. Appui : la méthode de prise en compte de l'épaisseur de pliage du carton. Note de portée : spécifique au carton ondulé .
« Emballages en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Études de cas ou analyses comparatives du secteur quantifiant les gains de temps lors de l'emballage manuel grâce à l'ajustement des gabarits en fonction de l'épaisseur du carton. Preuve : données quantitatives ; type de source : rapport industriel. Atouts : gain d'efficacité grâce à la précision des gabarits. Remarque : la portée peut varier selon le poids du matériau .
« Emballage en microcannelure | Cartons EF N-Flute », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/ . Article scientifique sur l'emballage détaillant comment le passage au matériau micro-cannelure influe sur le rayon de pliage interne et réduit les déchets. Type de preuve : spécification technique ; source : revue scientifique sur les matériaux. Avantages : rayon de pliage plus court et réduction des déchets. Remarque : s'applique aux conteneurs d'expédition de petit format.