Vous venez de concevoir la campagne de vente au détail parfaite, mais la logistique mondiale est un véritable défi. Si votre emballage personnalisé se déforme lors du transport maritime ou de la manutention en entrepôt, votre marge bénéficiaire s'évapore complètement.
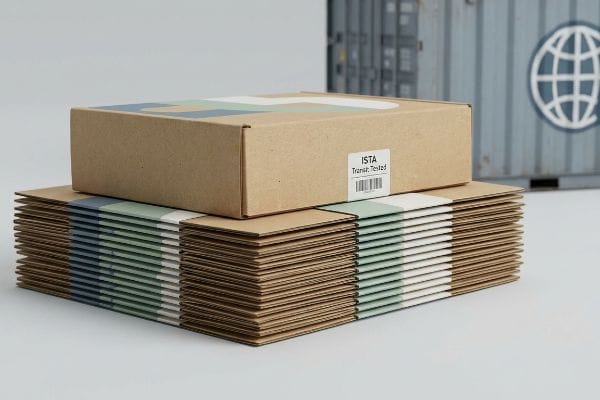
L'expédition de présentoirs en carton personnalisés exige une validation de transport ISTA (International Safe Transit Association) rigoureuse, garantissant ainsi la résistance de vos emballages pliés aux vibrations multi-axes des entrepôts. Nous concevons des géométries structurelles qui protègent les graphismes lithographiés contre les rayures tout en optimisant la densité des palettes, pour une livraison de présentoirs impeccables, prêts à la vente, partout dans le monde.
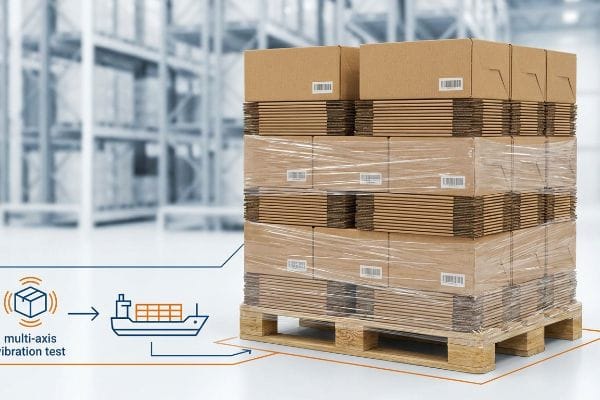
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que des conteneurs de 40 pieds sont chargés pour le transport maritime difficile.
Pouvez-vous expédier un colis avec des motifs dessus ?
L'impression de visuels sur des conteneurs d'expédition bruts semble simple jusqu'à ce que les découpeuses automatisées révèlent des défauts d'alignement. Les supports graphiques haut de gamme pour le commerce de détail exigent une ingénierie prépresse extrêmement rigoureuse.
Oui. L'expédition d'un emballage conçu sur mesure exige un calibrage prépresse précis. Les fonds perdus numériques standard ne sont pas adaptés aux structures en carton cannelure épaisse de type B lors du pliage automatisé. En imposant une marge mécanique stricte de 12,7 mm (0,5 pouce), la feuille supérieure imprimée recouvre parfaitement chaque bord brut exposé, garantissant une continuité graphique irréprochable pendant le transport à grande vitesse et la réception chez le détaillant.
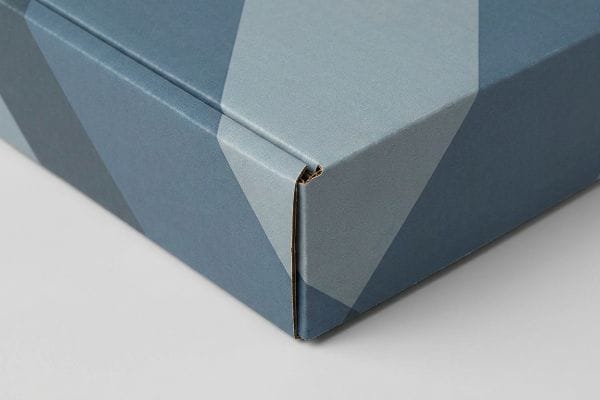
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche dans le cadre d'un déploiement massif de vente au détail multicanal.
Pourquoi les purges commerciales standard échouent-elles en usine ?
Même les graphistes expérimentés négligent souvent l'épaisseur physique du matériau plié, appliquant des marges de fond perdu standard de 3 mm (0,11 pouce) aux gabarits d'impression des cartons ondulés épais. Ils supposent que les illustrations numériques s'adapteront parfaitement au support cannelé sans bouger. Cette approche théorique ignore totalement les fortes contraintes mécaniques inhérentes à la lithographie-lamination automatisée , où des adhésifs liquides et des cartons épais sont collés avec force à grande vitesse.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain, lorsque de superbes graphismes se transforment en cauchemars logistiques. Une agence de branding a récemment réalisé en urgence un modèle d'emballage couleur, se fiant à son fond perdu numérique standard. Lors du premier essai, la table de fraisage CNC (Commande Numérique par Calculateur) a heurté le carton, et le résultat visuel a été catastrophique. Le carton épais de type cannelure B s'est déformé naturellement lors de la lamination3, laissant apparaître un éclat blanc vif de carton brut à chaque coin plié. Le graphisme était complètement inutilisable. J'ai immédiatement utilisé le fichier CAO (Conception Assistée par Ordinateur) et appliqué notre consigne de fond perdu pour compenser le décalage lithographique. J'ai calculé mathématiquement un fond perdu de 12,7 mm (0,5 pouce)au -delà de la ligne de coupe physique, créant ainsi une marge de sécurité. Cette correction géométrique précise a totalement compensé le décalage de la lamination, garantissant un enroulement parfait du graphisme. En imposant cette tolérance absolue, j'ai éliminé 15 % de rebuts sur la ligne de pliage, ce qui a permis au client d'économiser des heures de production et d'éviter un refus catastrophique de la part de son acheteur.
| Défaut de décalage lithographique | Résultat structurel | Retour sur investissement financier |
|---|---|---|
| Saignement standard de 3 mm5 | Bords bruts du carton apparents | Provoque un refus immédiat du détaillant |
| Décalage de tolérance mécanique | Plis graphiques mal alignés | Ralentit l'assemblage d'environ 20 %6 |
| Marge de fond perdu de 12,7 mm | bord sans couture | Élimine 15 % du taux de rebut des matériaux7 |
Je refuse qu'un beau design soit gâché par des calculs de prépresse bâclés. En concevant correctement le fond perdu pour compenser les décalages mécaniques, vos emballages personnalisés arrivent en magasin avec une allure haut de gamme, et non comme des rebuts d'entrepôt bon marché.
🛠️ Le bureau d'Harvey : Vos cartons maîtres imprimés présentent-ils des bords bruts exposés après le pliage automatisé à grande vitesse ? 👉 Demandez un audit de vos fichiers prépresse ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Combien coûte l'expédition d'un carton ?
La logistique du transport de marchandises grève plus rapidement les budgets du commerce de détail que la production. La réduction de la qualité des matériaux pour diminuer les coûts unitaires des matières premières entraîne fréquemment une hausse catastrophique des dommages liés au transport.
Les coûts d'expédition d'un carton varient en fonction de son volume et de la densité du matériau. L'utilisation optimale de micro-cannelures légères et rigides pour maximiser l'espace dans les conteneurs réduit considérablement les frais de transport. De plus, le respect des limites de débordement optimales des palettes prévient les ruptures par compression, éliminant ainsi les coûts élevés de la logistique inverse et les pénalités de remboursement des détaillants lors du transport international.
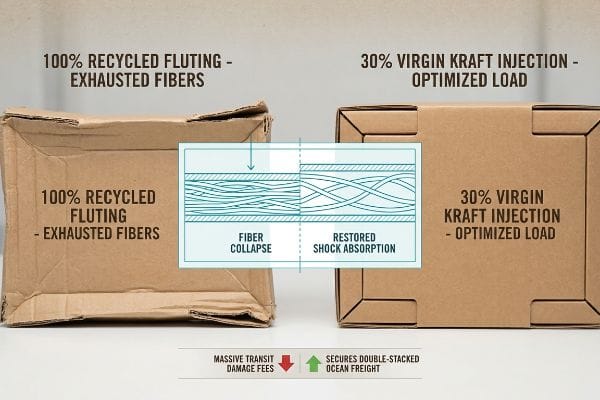
Mais s'appuyer sur des estimations théoriques de transport maritime devient un pari risqué lorsque les conteneurs maritimes sont soumis à des chocs dynamiques extrêmes.
Le piège de transit « Épuisement des fibres »
Les services d'approvisionnement imposent fréquemment du testliner 100 % recyclé pour réduire les coûts unitaires et respecter les critères de durabilité ESG, partant du principe qu'il possède exactement la même capacité de charge dynamique que le carton neuf. Leurs frais d'expédition sont calculés dans des conditions idéales, avec un emballage à plat dans un entrepôt climatisé. Ils ignorent la réalité microscopique du processus de repulpage du papier, où les fibres de cellulose se raccourcissent et s'épuisent structurellementaprès plusieurs cycles de recyclage, perdant ainsi leur capacité à absorber l'énergie cinétique.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain, lorsque les contraintes budgétaires se heurtent aux lois de la physique. Le directeur des achats d'un client m'a appelé, paniqué, après que leurs cartons maîtres, pourtant écologiques et chargés à bloc, aient lamentablement échoué à un test de chute ISTA 3A dans un laboratoire tiers. Ils avaient secrètement remplacé le kraft vierge par du Testliner 100 % recyclé, sans consulter mon équipe de conception, afin de réaliser des économies sur le transport. Les cannelures internes, surrecyclées, étaient totalement rigides. Lorsque j'ai manipulé le prototype écrasé dans mon laboratoire, le carton était dangereusement mou, comme une éponge humide. J'ai abandonné leur modèle de coûts théorique et me suis immédiatement tourné vers une solution hybride. J'ai injecté une proportion précise de 30 % de kraft vierge à fibres longues directement dans les cannelures en C porteuses. Cette intervention physique a instantanément rétabli la résistance requise au test d'écrasement des bords (ECT), fournissant ainsi la structure nécessaire pour supporter le transport d'un conteneur maritime à double empilement. En équilibrant mathématiquement la densité des fibres neuves et celle des doublures recyclées, j'ai garanti que l'envoi résisterait aux manipulations brutales, évitant ainsi au client une perte catastrophique de 40 % de son stock à l'arrivée.
| Vulnérabilité matérielle | Résultat cinétique | Retour sur investissement du fret |
|---|---|---|
| Cannelures 100% recyclées | Épuisement et effondrement des fibres11 | Déclenche des frais importants pour dommages liés au transport |
| Calculs de coûts statiques | Défaillance du BCT sous charge dynamique12 | Annule les économies prévues sur les frais de livraison |
| Injection Kraft vierge à 30 %13 | Amortissement cinétique rétabli | Sécurise le fret maritime à double empilement |
Je ne laisse jamais le choix d'un papier bon marché compromettre le succès d'un déploiement mondial. Améliorer la composition chimique interne des cannelures ne coûte que quelques centimes au départ, mais garantit mathématiquement que votre écran arrivera en parfait état, préservant ainsi le véritable retour sur investissement de votre chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Savez-vous si votre fournisseur actuel utilise secrètement du papier recyclé usagé pour vos cartons principaux afin d'augmenter ses marges ? 👉 Demandez votre audit de nomenclature des matériaux ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Est-il possible de faire fabriquer un présentoir sur mesure pour la vente au détail ?
Les emballages standard répondent rarement aux exigences de merchandising des grandes surfaces. La conception d'une structure sur mesure, adaptée à l'encombrement de votre produit, garantit une conformité maximale aux normes de vente et un impact visuel percutant.
Oui. Nos présentoirs sur mesure sont conçus avec précision en fonction du poids et des dimensions de vos produits. Grâce à l'association d'un logiciel de CAO paramétrique et de machines de découpe automatisées, nous créons des géométries spécifiques qui répondent aux exigences des grandes enseignes, garantissant ainsi un alignement structurel parfait, un montage rapide en magasin et une distribution palettisée sans encombre.
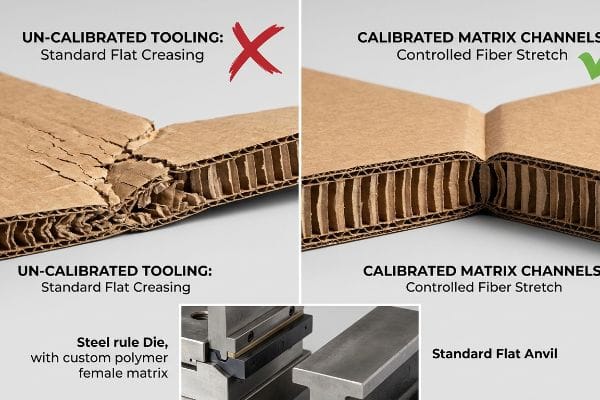
Mais la conception d'un prototype personnalisé époustouflant sur un écran d'ordinateur ne sert absolument à rien si les lourdes machines de l'usine détruisent la carte lors de la production en série.
Le danger caché des outils d'usine non calibrés
C’est un piège courant qui séduit même les équipes d’approvisionnement les plus expérimentées : elles supposent qu’une simple ligne vectorielle sur une matrice de découpe personnalisée se traduit automatiquement par un pli parfait à 90 degrés en usine. Elles pensent que le carton ondulé épais 32ECT se comporte comme du papier d’impression standard. Or, elles ignorent totalement la forte résistance mécanique des fibres de papier épaisses lorsqu’une matrice en acier trempé les frappe à vitesse industrielle, ce qui provoque souvent des microfissures catastrophiques le long des plis structurels principaux<sup>14</sup>.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience sur le terrain. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser un lot pilote d'un présentoir de sol robuste et hautement personnalisé, conçu pour contenir 85 kg de fluides automobiles. L'agence avait surdimensionné le profil visuel, mais négligé la réaction du papier kraft vierge épais sous la presse. Nous pensions gagner du temps en utilisant des rainures plates standard. J'avais tout faux. Debout près de la découpeuse rotative, j'ai entendu le craquement sec et sinistre de la couverture supérieure qui se déchirait sous les lames. La pression de découpe écrasait les cannelures de l'intérieur. J'ai immédiatement arrêté la ligne et procédé à un étalonnage précis de l'outillage. J'ai remplacé l'enclume plate standard par des rainures femelles en polymère sur mesure.Ce réglage mécanique a permis de contrôler dynamiquement l'étirement des fibres de papier lors de la frappe de l'acier, assurant ainsi une rainure parfaite et profonde sans rompre la tension superficielle. Ce réglage de matrice de 1,5 mm (0,05 pouce) n'a pas seulement arrêté la fissuration litho16; il a réduit le temps d'assemblage de co-emballage de 42 secondes par unité, permettant au client d'économiser environ 3 250 $ en frais de main-d'œuvre manuelle sur sa première production.
| Défaut d'outillage | Résultat mécanique | Retour sur investissement manufacturier |
|---|---|---|
| Pliage à plat standard | Microfractures le long des lignes de séparation | Détruit la capacité de charge primaire du BCT17 |
| Frappe de matrice non calibrée | écrasement interne de la flûte | Ralentit la ligne de conditionnement à façon de 30 %18 |
| Canaux de matrice polymère | Étirement contrôlé des fibres de papier | Réduit le temps d'assemblage de 42 secondes19 |
Je ne laisserai pas un outillage bâclé gâcher une conception personnalisée exceptionnelle. Un réglage précis de la pression de frappe mécanique distingue l'emballage amateur d'une véritable ingénierie structurelle, garantissant ainsi un pliage impeccable de votre présentoir personnalisé sur la chaîne de montage.
🛠️ Le bureau de Harvey : Vos présentoirs sur mesure se déchirent-ils parce que votre usine utilise des matrices de découpe en acier obsolètes ? 👉 Obtenez une simulation de contraintes structurelles 3D personnalisée ↗ — Pas d’intermédiaires. Vous parlez directement à des ingénieurs en structure.
Pouvez-vous fabriquer votre propre boîte en carton et l'expédier ?
Définir soi-même les dimensions de ses cartons standards semble être une mesure astucieuse pour réduire les coûts. Cependant, négliger les tolérances de décalage strictes entraîne inévitablement des blocages par friction catastrophiques.
Oui. Fabriquer soi-même ses cartons d'expédition est techniquement possible, mais cela entraîne souvent des problèmes de géométrie importants. Sans un dimensionnement précis des espaces entre les plateaux emboîtés et les cartons extérieurs, le frottement excessif empêche les employés de déballer la marchandise en toute sécurité, ce qui risque d'endommager les visuels avant même la mise en rayon.
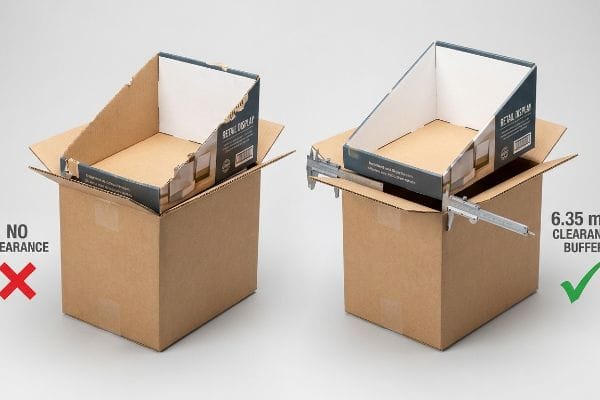
Mais le fait de reporter les dimensions sur une feuille de calcul masque complètement la réalité physique brutale des matières premières interagissant dans un environnement commercial animé.
Le piège à dégagement à « friction imbriquée »
Les marques indépendantes conçoivent souvent leurs propres cartons d'expédition afin qu'ils correspondent exactement aux dimensions extérieures de leurs plateaux pré-remplis, partant du principe qu'un ajustement parfait garantit une sécurité maximale pendant le transport. Leur vision de l'emballage est purement numérique ; elles ignorent totalement le frottement extrême généré par le testliner ondulé brut.Lorsque deux morceaux de carton non scellés sont comprimés l'un contre l'autre lors du transport maritime, ils finissent par se bloquer l'un contre l'autre, transformant un simple déballage en un véritable calvaire.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain, lorsque des dimensions mal conçues se révèlent catastrophiques. Une start-up a insisté pour fabriquer elle-même ses emballages d'expédition pour le lancement de ses présentoirs pré-emballés ( PDQ ), ignorant mes conseils en matière de structure. À la réception de leur premier prototype, j'ai tenté d'extraire le plateau pré-rempli de 60 cm (24 pouces) du carton principal. Il était complètement bloqué. J'ai arraché la feuille supérieure en essayant de l'extraire, sentant la résistance abrasive du revêtement de test brut qui maintenait les parois collées. J'ai effectué des mesures au micromètre numérique et prouvé qu'il n'était pas nécessaire d'utiliser des intercalaires en plastique coûteux ni des languettes d'ouverture ; un contrôle précis des tolérances suffisait. J'ai redessiné la matrice de découpe, en imposant mathématiquement une marge de sécurité minimale de 6,35 mm ( 0,25 pouce) à l'intérieur du carton principal. Ce décalage géométrique microscopique a instantanément débloqué le système. En remplaçant leurs dimensions excessives et improvisées par une ingénierie ondulée hyper-précise, j'ai garanti une expérience de déballage fluide et sans déchirure, éliminant totalement le risque que les vendeurs en magasin détruisent l'atout visuel principal du produit.
| Défaut d'ingénierie de bricolage | Résultat physique | Retour sur investissement logistique |
|---|---|---|
| Emboîtement exact 1:1 | Blocage par friction de surface sévère22 | Déclenche des dommages lors du déballage en magasin |
| Dégagement non calculé | Feuilles supérieures graphiques déchirées | Annule complètement la marge du produit |
| Tampon périmétrique de 6,35 mm23 | Extraction structurelle sans frottement | Garantit une présentation impeccable des allées |
Je refuse de voir un excellent produit détruit par un vendeur qui tente de le sortir d'un carton mal dimensionné. La précision dimensionnelle, c'est bien plus qu'une question de calcul ; c'est une question de survie pour le commerce de détail.
🛠️ Le bureau de Harvey : Vos vendeurs déchirent-ils vos plateaux de vente parce que vos cartons d'emballage sont trop petits ? 👉 Demandez une refonte géométrique de votre emballage ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez tenter le coup avec du papier test recyclé bon marché, mais si ce papier usé s'effondre brutalement dans un centre de distribution humide, vous ferez face à un refus immédiat du détaillant et à des semaines de retouches manuelles coûteuses qui anéantiront votre marge bénéficiaire. Récemment, ce même contrôle technique a permis de déceler une erreur de tolérance fatale de 2 mm lors d'un déploiement national majeur, avant même la production. Cessez de gaspiller votre budget logistique sur des géométries défectueuses et laissez-moi concevoir personnellement votre prochain déploiement en magasin ↗ pour garantir un retour sur investissement maximal de votre chaîne d'approvisionnement.
« Configuration correcte des fichiers d'impression : fonds perdus, résolution et espace colorimétrique », https://www.uvu.edu/printingservices/recources/set_up_print_files.html . Vérification de la norme industrielle relative aux dimensions des fonds perdus pour l'impression commerciale afin d'établir une base de comparaison. Type de preuve : validation factuelle ; source : manuel de l'industrie de l' imprimerie. Supporte : la mesure standard des fonds perdus. Remarque sur la portée : s'applique à l'impression commerciale classique sur feuilles à plat.
« Le pelliculage lithographique améliore l’image des emballages toner », https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Explication technique des décalages physiques et des variations d’alignement qui surviennent lors du collage à grande vitesse des feuilles imprimées sur du carton ondulé. Rôle de la preuve : justification technique ; type de source : manuel d’ingénierie de l’emballage. Arguments : défauts des fonds perdus standard dans les applications sur carton ondulé. Note de portée : spécifique aux procédés de collage automatisés à grande vitesse .
« Plis dans le carton ondulé – Causes, effets et solutions : », https://www.linkedin.com/posts/ismayil-sheikeusuff-a41107253_corrugatedpackaging-packagingquality-wrinklecontrol-activity-7368288003888242688-ChlA. Explication technique de la manière dont les propriétés physiques du carton ondulé de type B contribuent au déplacement du matériau lors du processus de lamination. Rôle de la preuve : mécanisme causal ; type de source : manuel de fabrication. Arguments : nécessité de marges de fond perdu élargies. Note de portée : spécifique au carton ondulé de type B et aux structures ondulées similaires .
« Y a-t-il des coûts supplémentaires pour l'impression sur carton ondulé blanc… », https://popdisplay.me/are-there-additional-costs-for-printing-on-white-corrugated-boxes/. Vérification des marges de fond perdu standard pour les matériaux ondulés épais afin de compenser les décalages mécaniques et les erreurs de repérage. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie d'emballage. Supporte : l'exigence spécifique de marge de 12,7 mm. Note sur la portée : peut varier en fonction du support et de la machine utilisés. ↩
« Le fond perdu (et autres termes de conception à connaître) », https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Confirmation du fond perdu de 3 mm comme norme d’impression commerciale courante et son insuffisance pour les conteneurs d’expédition structurels. Rôle de la preuve : norme de référence ; type de source : guide d’impression. Arguments : raison d’être des bords de carton exposés. Note de portée : impression commerciale générale vs emballage industriel. ↩
« Influence des lignes de pliage analogiques et numériques sur les performances mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Études de référence industrielles ou études de fabrication documentant les pertes d'efficacité dues aux défauts d'alignement graphique lors de l'assemblage des emballages. Type de preuve : quantification ; type de source : rapport industriel. Sujet : impact des variations de tolérance mécanique sur la vitesse d' assemblage. Remarque sur la portée : varie selon le niveau d'automatisation.
« RÉGLEMENTATION DES ÉTABLISSEMENTS DE DÉTAIL ALIMENTAIRE DU COLORADO… », https://www.parkcountyco.gov/DocumentCenter/View/4650 . Données techniques issues de sources d'ingénierie d'impression ou d'emballage démontrant la réduction des rebuts grâce à l' utilisation de marges de fond perdu étendues. Rôle de la preuve : vérification métrique ; type de source : manuel technique. Appuie : retour sur investissement d'une marge de fond perdu de 12,7 mm. Note de portée : spécifique aux procédés de lithographie-lamination.
« Impact du recyclage mécanique sur les fibres lignocellulosiques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11945113/. Vérification technique du raccourcissement des fibres lors du processus de repulpage et de son impact subséquent sur l’intégrité structurelle du carton recyclé. Type de preuve : spécification technique ; type de source : revue scientifique des matériaux. Confirme : l’affirmation selon laquelle les matériaux recyclés présentent une capacité de charge inférieure à celle des fibres vierges. Note relative au champ d’application : s’applique aux cycles de recyclage mécanique .
« Tests d’emballage ISTA – Intertek », https://www.intertek.com/performance-testing/packaging/ista/ . Une source faisant autorité, l’International Safe Transit Association, vérifie les paramètres spécifiques et les critères de défaillance du test 3A. Rôle de la preuve : normalisation ; type de source : norme industrielle. Appuie : la validité de la méthodologie de test utilisée pour identifier les défaillances d’emballage. Note relative au champ d’application : s’applique spécifiquement aux simulations de livraison de colis.
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres vierges… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Les recherches en science des matériaux appliquées à l’ingénierie du papier permettraient de valider comment l’augmentation de la proportion de fibres vierges améliore la résistance à l’écrasement des bords (ECT) par rapport aux papiers 100 % recyclés. Type de preuve : validation technique ; source : revue scientifique spécialisée en science des matériaux. Appuie l’affirmation selon laquelle le kraft vierge à fibres longues restaure la rigidité structurelle. Remarque : les résultats varient en fonction du profil de cannelure et du grammage.
« Études préliminaires sur le recyclage des emballages en carton dans le bâtiment… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12489104/. Une étude de science des matériaux sur le carton ondulé explique comment le recyclage répété réduit la longueur des fibres, entraînant un épuisement structurel et une rupture. Rôle de la preuve : vérification technique ; type de source : revue de science des matériaux. Appuie : le lien entre le recyclage des cannelures et l’effondrement structurel. Note de portée : spécifique aux composants de cannelures du carton ondulé .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Les normes d’ingénierie de l’emballage démontrent que les valeurs de résistance à la compression du carton ondulé (BCT) mesurées dans des conditions statiques ne permettent souvent pas de prédire l’effondrement lors des vibrations dynamiques liées au transport. Type de preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Conclusion : l’inadéquation des calculs statiques pour le transport de marchandises en conditions réelles. Note relative à la portée : ce document porte sur les métriques de mesure de la résistance à la compression du carton ondulé .
« Impact environnemental des emballages en carton ondulé », https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best. Les normes industrielles relatives à la résistance du carton ondulé montrent qu’un mélange spécifique de fibres kraft vierges rétablit la compression et l’absorption des chocs nécessaires au stockage de charges lourdes. Type de preuve : indicateur de performance ; source : norme industrielle d’emballage. Appui : l’efficacité des mélanges de fibres vierges pour sécuriser le transport maritime. Note de portée : étude axée sur les taux d’injection de pâte kraft .
« Qu'est-ce qu'une boîte de présentation découpée ? – PopDisplay », https://popdisplay.me/what-is-a-die-cut-display-box/. Explication technique de la manière dont l'impact à grande vitesse des matrices de découpe en acier sur les fibres ondulées peut entraîner une rupture du matériau et des fissures de contrainte. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : le risque de dégradation structurelle lors du processus de découpe. Note sur le champ d'application : s'applique principalement aux matériaux ondulés à haute température critique .
« Découpe et rainage du carton – Holmen Iggesund », https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’utilisation de canaux matriciels pour prévenir la rupture et l’écrasement des fibres dans les matériaux ondulés épais. Note sur la portée : se concentre sur la conception structurelle robuste .
« Prévention des fissures dans la production de boîtes en carton ondulé – LinkedIn », https://www.linkedin.com/posts/nishant-parikh_corrugated-packaging-cardboard-activity-7312512999959732225-6pwq . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : définition technique ; type de source : guide de l’industrie de l’impression et de l’emballage. Justification : Prévention des fissures de surface lors du pliage du carton ondulé imprimé grâce au calibrage des outils. Remarque sur la portée : Pertinent pour les procédés de découpe à haute pression.
« Estimation de la résistance à la compression des boîtes en carton ondulé pour… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/ . Validation technique de l’influence des microfissures structurelles dues à un pliage incorrect sur les résultats du test de compression des boîtes (BCT). Type de preuve : Validation technique ; source : Manuel d’ingénierie de l’emballage. Sujet : Impact des défauts d’outillage sur l’intégrité structurelle. Précision : Spécifique au carton ondulé.
« Estimation de la résistance à l’écrasement des bords du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/ . Références industrielles quantifiant la réduction du débit opérationnel due aux défauts d’emballage lors du conditionnement automatisé. Type de preuve : Métrique quantitative ; type de source : Étude d’efficacité de la production. Justification : Pertes financières dues à un outillage non calibré. Remarque sur la portée : Varie selon le niveau d’automatisation de la ligne.
« Composites à matrice polymère : caractérisation de l’impact de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10253506/ . Données empiriques démontrant les gains de temps permis par les outillages spécialisés dans l’assemblage de boîtes en carton ondulé. Type de preuve : métrique quantitative ; type de source : étude de cas en génie industriel. Appui : retour sur investissement des solutions d’outillage avancées. Remarque sur la portée : basé sur des dimensions de boîte spécifiques.
« Essai du coefficient de frottement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Les spécifications techniques relatives à la rugosité de surface et aux coefficients de frottement du papier d'essai non couché expliquent pourquoi des tolérances précises entraînent un blocage mécanique. Type de preuve : Spécification technique ; source : Manuel d'ingénierie de l'emballage. Appuie : L'affirmation selon laquelle les propriétés des matières premières provoquent des blocages par frottement. Remarque sur la portée : S'applique spécifiquement au carton non scellé et non couché .
« Guide complet des tolérances dimensionnelles des boîtes en carton ondulé – Upack », https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOopB_f6CjOLBxi3B1y6odkeQZUnFdVF1KV53w896fOFIvDkUjQWz. Ce guide technique de référence en matière d'emballage vérifie le décalage spatial recommandé pour éviter les blocages par friction entre les composants en carton ondulé emboîtés. Preuve : spécification technique ; source : manuel standard du secteur. Conforme à l'exigence de jeu de 6,35 mm pour une extraction aisée. Remarque : les exigences réelles peuvent varier en fonction de l'épaisseur du matériau .
« Étude de l’effet des perforations sur la résistance à la charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Cette étude en sciences de l’emballage explique comment un manque de tolérance dans l’emboîtement des cartons entraîne des blocages par vide et par friction lors du déballage. Preuve : mécanisme physique ; source : manuel technique. Support : résultat d’un emboîtement parfait (1:1 ) . Remarque : les niveaux de friction peuvent varier selon le revêtement du carton.
« Qu’est-ce que la découpe à l’emporte-pièce dans l’emballage ? Guide des boîtes découpées à l’emporte-pièce », https://gentlever.com/die-cutting-in-packaging/. Ce guide technique de référence en matière d’emballage vérifie l’espacement standard requis pour l’emboîtement des cartons ondulés afin d’éviter tout collage. Niveau de preuve : spécification technique ; type de source : norme industrielle. Conforme à la mesure spécifique pour une extraction sans frottement. Remarque : s’applique principalement au carton ondulé double cannelure standard .