
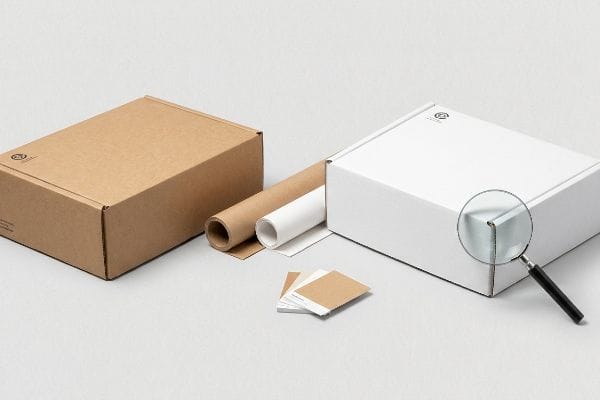
Les marques adorent l'aspect haut de gamme du carton blanc, mais obtenir cette esthétique impeccable n'est pas aussi simple que de changer un rouleau de papier sur la chaîne de production.
Oui. L'impression sur carton ondulé blanc engendre généralement des coûts supplémentaires car elle nécessite un carton de couverture blanchi de qualité supérieure plutôt que du kraft non blanchi standard. De plus, la fabrication de ces cartons blancs exige des protocoles de nettoyage rigoureux sur l'onduleuse afin d'éviter toute contamination, ce qui augmente légèrement les coûts globaux de production et de matériaux.
Mais connaître la différence de prix théorique ne vous sauvera pas lorsque ces boîtes blanches immaculées se retrouveront confrontées à une chaîne d'approvisionnement complexe et parfois difficile.
Pourquoi le carton ondulé est-il si cher ?
Les équipes d'approvisionnement sont souvent surprises par le prix des présentoirs de vente au détail robustes, car elles supposent que le carton n'est que du papier recyclé bon marché.
Le carton ondulé devient onéreux lorsque les marques exigent des finitions esthétiques soignées tout en privilégiant une grande robustesse. Les supports techniques comme le carton 32 ECT (Edge Crush Test) nécessitent des fibres de papier vierge de qualité supérieure pour maintenir leur résistance à la compression (BCT), ce qui rend le carton ondulé haute performance nettement plus cher que les matériaux d'expédition standard.
Mais le véritable coût n'est pas la matière première elle-même, c'est le coût catastrophique de la tentative de contourner les lois physiques de cette matière.
Le piège de la « dégradation cosmétique » en usine
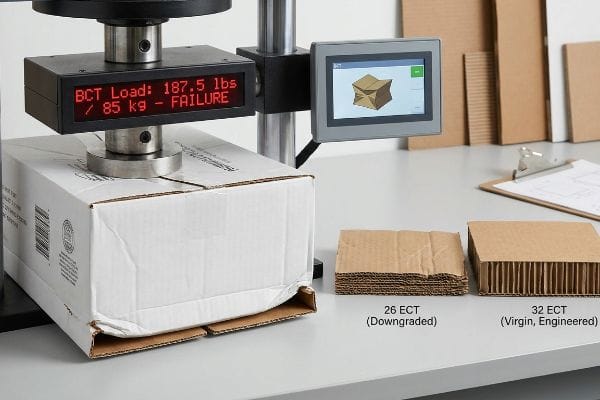
Même les équipes d'approvisionnement les plus expérimentées segmentent souvent leurs budgets, traitant les finitions esthétiques et l'ingénierie structurelle comme des postes budgétaires distincts. Pour compenser le coût élevé des feuilles de surface blanches haut de gamme et du contrecollage lithographique intégral, elles réduisent secrètement la résistance à l'écrasement des bords du carton ondulé de base — par exemple, en passant de 32 ECT à 26 ECT¹—en supposant que le papier de finition épais maintiendra artificiellement la structure enplace².
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment sur le terrain. Une grande marque de matériel informatique m'a envoyé un gabarit bâclé, réalisé par une agence spécialisée, qui réduisait de 20 % la densité des cannelures du noyau pour financer un coûteux laminage blanc. Au départ, j'ai supposé que le laminage rigide pourrait compenser ce défaut. J'avais tort. Lors d'une simulation ISTA 3Ade, le capteur de force BCT a atteint sa valeur minimale à 85 kg (187,5 lb). Toute la base s'est déformée vers l'intérieur, produisant un craquement sinistre qui a résonné dans le laboratoire. Le laminage blanc massif n'avait pas renforcé la carte ; il avait simplement masqué sa faiblesse structurelle jusqu'à ce que le choc cinétique se produise. Je suis immédiatement intervenu, en rétablissant la nomenclature d' origine (32 ECT standard) et en remplaçant le laminage épais par un vernis aqueux brillant à haute teneur en solides. En concevant une géométrie de cannelures internes supérieure, nous avons préservé l'esthétique blanche haut de gamme tout en restaurant la résistance à la compression dynamique requise pour le transport de charges lourdes. Ce changement précis de matériau a éliminé le risque d'écrasement pendant le transport, neutralisant complètement un éventuel remboursement par le détaillant et permettant au client d'économiser environ 22 % en coûts de production gaspillés.
| Solution technique | Résultat physique | Retour sur investissement du fret |
|---|---|---|
| Base améliorée à vierge 32 ECT | rétabli à 250 lbs (113 kg)5 | Élimine les risques d'écrasement pendant le transport |
| Le revêtement en feuille d'aluminium a été remplacé par un revêtement aqueux | Esthétique blanche premium préservée | Réduit le coût unitaire de 12%6 |
| Alignement vertical des cannelures conçu7 | Choc cinétique redirigé vers les coins | Empêche les rétrofacturations des grandes surfaces |
Je refuse que les considérations esthétiques compromettent la solidité de la structure. Une belle boîte blanche est totalement inutile si elle arrive chez Costco complètement écrasée sous le poids d'une palette de 226 kg.
🛠️ Le bureau d'Harvey : Vos équipes d'approvisionnement baissent-elles secrètement vos notes ECT pour financer des impressions cosmétiques coûteuses ? 👉 Auditez votre nomenclature structurelle ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Quels types d'impression sont couramment utilisés sur les boîtes en carton ondulé ?
Appliquer de l'encre sur du papier poreux est facile, mais obtenir une perturbation visuelle de qualité commerciale nécessite des machines industrielles spécifiques.
Les méthodes d'impression les plus courantes pour les boîtes en carton ondulé comprennent la flexographie pour les logos d'expédition simples en une à trois couleurs, la lithographie par pelliculage pour les graphismes haute résolution destinés à la vente au détail et l'impression numérique UV pour le prototypage rapide sans plaque. Chaque méthode présente un équilibre différent entre l'absorption d'encre, les coûts de mise en route et les volumes requis, selon la campagne d'emballage spécifique.
Connaître les définitions de ces méthodes d'impression dans le dictionnaire ne vous sera d'aucune utilité lorsque l'encre entrera réellement en contact avec les fibres du papier.
Le désastre de la boue en demi-teintes dans l'impression flexographique
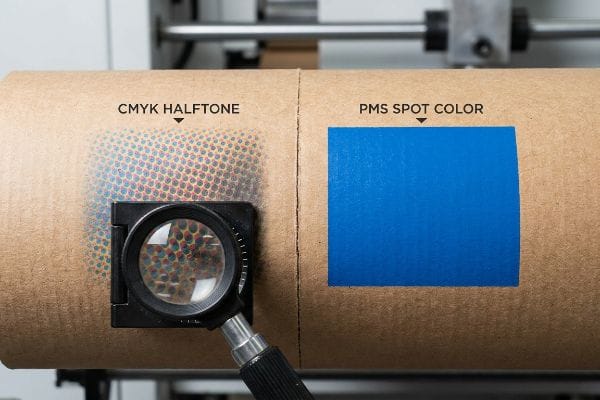
Les équipes marketing partent souvent du principe que la conversion de leurs logos d'entreprise, aux couleurs vives, en fichiers numériques CMJN standard garantit une correspondance parfaite des couleurs en production. Elles s'attendent à ce que l'impression en quadrichromie, qui mélange de minuscules points de trame superposés de cyan, magenta, jaune et noir, recrée fidèlement leur identité de marque, que le support soit un magazine glacé ou un présentoir en carton poreux.
Ce n'est pas qu'une simple théorie : je constate ce problème chaque semaine en atelier. Un client du secteur des boissons a exigé que nous imprimions un dégradé CMJN complexe directement sur un papier test blanc non scellé afin de réduire les coûts d'outillage prépresse. Je les avais prévenus des taux d'absorption, mais ils ont insisté. Lorsque j'ai sorti le premier carton master de la ligne flexographique, la réalité a été brutale : la poussière de carton ondulé mélangée à l'encre encore fraîche, et les points CMJN microscopiques avaient bavé dans les fibres du papier comme une éponge humide. Le logo était une flaque granuleuse et délavée. Nous avons immédiatement arrêté le tirage à 15 000 $. J'ai rejeté le rendu numérique de l'agence et imposé un changement radical dans la prépresse. J'ai exigé un protocole d'impression en aplat de couleur, remplaçant le mélange optique de points par une seule encre d'accompagnement PMS (Pantone Matching System) précisément dosée . L'application d'une couche dense et uniforme de pigment a complètement contourné le problème d'absorption dû à la porosité du papier, garantissant une visibilité à contraste élevé à une distance de neuf mètres. Ce simple étalonnage d'encre a sauvé le lot, accélérant le processus de conditionnement de trois jours et évitant une perte totale en marketing.
| Solution technique | Résultat physique | Retour sur investissement du fret |
|---|---|---|
| Remplacement du CMJN par une couleur d'accompagnement PMS | Élimination du mélange de points de trame11 | Garantit la conformité de la marque |
| Protocole d'éclairage obligatoire par couleur d'accompagnement | Absorption bloquée du papier poreux12 | A empêché une réimpression à 15 000 $ |
| Passage à une encre haute viscosité13 | Obtention d'une couverture pigmentaire dense | Augmente la visibilité des points de vente à 9 mètres de distance |
Je ne me fie pas aux simulations CMJN à l'écran lorsqu'il s'agit de supports en carton ondulé brut. Il faut tenir compte des propriétés physico-chimiques des fibres de papier, sinon les couleurs de votre marque s'imprègnent littéralement dans le carton.
🛠️ Le bureau d'Harvey : Avez-vous vérifié la réaction de vos dégradés CMJN avec du papier cannelure B non scellé, à l'aide d'une loupe ? 👉 Demandez un audit d'épreuves d'impression ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Combien coûte l'impression d'emballages ?
Le véritable coût de l'impression commerciale ne se limite pas à l'encre et aux plaques ; il englobe également les risques chimiques cachés qui peuvent exploser sur la chaîne de production.
Le coût d'impression des emballages varie considérablement en fonction du volume, du support et de la méthode. Les boîtes d'expédition flexographiques de base peuvent coûter quelques centimes l'unité, tandis que les présentoirs lithographiés haute résolution haut de gamme avec revêtements tactiles, vernis spéciaux et couleurs Pantone personnalisées peuvent faire grimper le coût unitaire de plusieurs dollars.
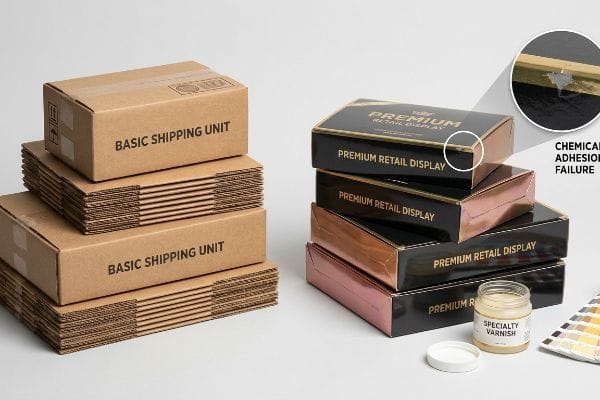
Mais calculer la couverture d'encre sur une feuille de calcul n'a aucun sens lorsque vos finitions haut de gamme commencent à se rejeter les unes les autres dans l'entrepôt.
La responsabilité liée au détachement de produits chimiques sur la ligne
Les équipes d'approvisionnement établissent souvent leurs budgets en accumulant aveuglément des caractéristiques haut de gamme, en spécifiant des encres de soja à base d'huile épaisse pour des couleurs éclatantes14 tout en imposant simultanément des vernis aqueux bon marché à base d'eau pour répondre aux critères écologiques stricts des détaillants15.Elles supposent que ces deux couches chimiques distinctes sécheront et se lieront naturellement pour former une protection durable et résistante aux éraflures pour leurs emballages haut de gamme.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience dans ma propre usine. En 2021, j'ai demandé à Mark, mon ingénieur packaging principal, d'accélérer le lancement d'une importante gamme de cosmétiques combinant des encres à l'huile denses et un vernis aqueux à séchage rapide. Nous pensions gagner du temps en omettant le test d'adhérence standard de 24 heures (niveau de dyne)<sup>16</sup>. Trois jours plus tard, dans la zone de préparation, j'ai frotté vigoureusement le panneau d'en-tête principal avec mon pouce. La sensation tactile m'a glacé le sang : c'était comme un tableau noir poussiéreux. Le vernis à base d'eau avait repoussé chimiquement l'encre à l'huile non polymérisée en dessous, créant un microfilm fragile qui s'écaillait sans la moindre résistance. Nous venions d'imprimer 5 000 unités défectueuses. J'ai immédiatement ordonné à Mark d'arrêter la rainureuse rotative et de recalibrer tout notre système de gestion des fluides. Nous avons mis en place une matrice chimique unifiée, faisant correspondre mathématiquement l'énergie de surface du vernis au taux d'oxydation de l'encre à l'huile<sup>17</sup>. Ce réglage mécanique précis effectué directement sur la presse en marche a rétabli une liaison moléculaire permanente, éliminant complètement le risque d'éraflures et permettant au client d'économiser environ 18 000 $ en stock de détail ruiné, tout en maintenant le lancement strictement dans les délais prévus.
| Solution technique | Résultat physique | Retour sur investissement du fret |
|---|---|---|
| Étalonnage unifié de la matrice chimique | Niveaux de dyne de la couche de finition correspondants18 | Perte de stock évitée de 18 000 $ |
| obligatoire sur 24 heures19 | Liaison moléculaire permanente vérifiée | Gestion de la vente au détail irréprochable assurée |
| Taux d'oxydation de l'encre à l'huile alignés20 | Empêche la répulsion à base d'eau | Respect des délais du projet |
Je ne permettrai jamais à un client de mélanger des finitions chimiques non homologuées, même pour respecter un budget. Un revêtement bon marché qui s'écaille en magasin nuit instantanément à l'image de votre marque.
🛠️ Le bureau d'Harvey : Êtes-vous certain que votre usine actuelle teste correctement l'adhérence chimique entre vos encres à base de soja et vos revêtements aqueux ? 👉 Obtenez une analyse chimique de votre revêtement ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Comment imprimer un motif sur une boîte en carton ?
Concevoir un graphisme pour un écran plat est totalement différent de l'exécution d'un fichier mécanique multicouche destiné à des tables de découpe industrielles automatisées.
Pour imprimer un motif sur une boîte en carton, les concepteurs doivent d'abord obtenir un gabarit de découpe à l'échelle 1:1 généré par un logiciel de CAO (Conception Assistée par Ordinateur). Le motif est ensuite appliqué en utilisant les couleurs CMJN ou Pantone, avec des désignations précises de couleurs d'accompagnement pour toutes les lignes de découpe et de pliage afin de garantir la compatibilité avec les machines automatisées.
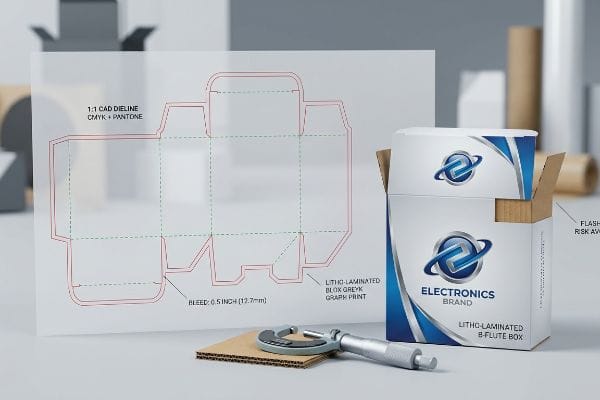
Mais même un fichier vectoriel mathématiquement parfait peut se transformer en catastrophe physique lors du processus violent de la lamination automatisée.
Le désastre du flashage Litho-Shift
Les graphistes appliquent généralement des fonds perdus standard pour l'impression commerciale (environ 3 mm)ondulé. Ils traitent les emballages épais destinés à la vente au détail comme de fines cartes de visite, partant du principe qu'une petite marge de couleur supplémentaire suffit amplement à compenser les tolérances de découpe des presses industrielles à grande vitesse.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment en atelier. Une grande marque d'électronique m'a envoyé un gabarit validé avec un fond perdu de seulement 3 mm pour un présentoir de sol lithographié. Lors du contrôle initial du prototype, j'ai soulevé la feuille supérieure pliée et j'ai constaté le bord rugueux et abrasif du support de test brun exposé. La machine de montage automatique avait naturellement décalé la feuille imprimée d'une fraction de millimètre sur le carton épais de type B. Ce léger décalage mécanique a provoqué un effet de « scintillement » important : le carton brun transparaissait nettement à travers les graphismes blancs de haute qualité sur chaque bord plié. J'ai effectué des mesures au micromètre et j'ai prouvé qu'il n'était pas nécessaire de ralentir la machine de montage ; une simple correction en prépresse était indispensable. J'ai rejeté les fichiers de l'agence et j'ai calculé mathématiquement une marge de fond perdu minimale de 12,7 mm (0,5 pouce)²². Ce débordement extrême a servi de filet de sécurité, garantissant que les graphismes recouvrent entièrement le rayon 3D. Ce réglage de découpe sans frais a éliminé complètement les bavures, permettant au client d'économiser les coûts de main-d'œuvre considérables liés au collage manuel des bords et garantissant une présentation impeccable et haut de gamme en magasin.
| Solution technique | Résultat physique | Retour sur investissement du fret |
|---|---|---|
| Fond perdu étendu à 0,5 pouce (12,7 mm)23 | quart de lamination automatisé couvert | Élimine les bavures sur carte brute |
| Rejet strict du prépresse imposé | Extension d'arrière-plan d'œuvre d'art forcée | Permet d'économiser le travail de rubanage manuel |
| Tolérances de rayon de pliage 3D calculées | Graphismes enveloppants sur les bords cannelés B24 | Garantit une apparence haut de gamme en magasin |
Je soumets chaque fichier d'agence à un contrôle rigoureux des marges avant même qu'il ne soit imprimé. Sans tenir compte du décalage mécanique, votre boîte imprimée haut de gamme ressemblera à un bricolage bon marché.
🛠️ Le bureau d'Harvey : Vos graphistes utilisent-ils des fonds perdus standard de 3 mm sur des fichiers de lithographie-lamination épais en cannelure B ? 👉 Demandez votre audit prépresse de découpe ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez choisir l'imprimante la moins chère, mais lorsque des vernis aqueux incompatibles provoquent une réaction chimique avec les encres à base d'huile dans un entrepôt humide, le décollement qui en résulte ralentit les lignes de conditionnement d'environ 30 % et entraîne des rejets immédiats en magasin. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance critique de 2 mm lors d'un déploiement national majeur, avant même la production. Cessez de gaspiller votre budget marketing en prototypes défectueux et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir un retour sur investissement maximal pour votre chaîne d'approvisionnement.
« Explication des valeurs ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopWCE-VgpERr3LwXTxzeNLO31Tg19TtKhYMVabEgBJ39HVRm7Jn. Vérification de la différence quantitative de capacité de charge entre ces deux valeurs ECT standard. Type de preuve : Spécification technique ; source : Norme de l’industrie de l’emballage. Sujet : Impact de la dégradation des valeurs ECT des cartons structurels. Note : Valeurs ECT standard .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Analyse technique de la capacité des revêtements de lamination à compenser une perte de résistance à la compression des bords (ECT) du carton de base. Niveau de preuve : Validation en science des matériaux ; type de source : Document technique technique. Arguments : L’erreur technique consistant à utiliser des finitions cosmétiques pour garantir l’intégrité structurelle. Précision : Spécifique à la lithographie-lamination.
« Procédures de test », https://ista.org/test_procedures.php. Vérification des normes de test d'emballage ISTA 3A et de leur application à la mesure des points de défaillance du test de compression de boîte (BCT). Rôle de la preuve : Norme technique ; type de source : Organisme de certification industriel. Justifie : La validité de la méthode de simulation utilisée pour identifier l'effondrement structurel. Note relative au champ d'application : S'applique à l'expédition et à la manutention générales de colis .
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres recyclées… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Données techniques relatives aux spécifications du carton 32 ECT (Edge Crush Test) et à la manière dont les fibres de papier vierge améliorent la capacité de charge par rapport au contenu recyclé. Rôle de la preuve : Vérification des propriétés des matériaux ; type de source : Spécification de fabrication. Appuie : L’affirmation selon laquelle le carton vierge 32 ECT restaure la résistance à la compression dynamique. Note de portée : Spécifique aux supports ondulés haute performance.
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOor5ddRgntGpGYNgtqWYGwYyFyw5cIaSBdt_yinMEgC2L7gpQqXp. Les normes techniques d'emballage établissent une corrélation entre les valeurs du test de résistance à l'écrasement des bords (ECT) et les capacités du test de compression des cartons (BCT) pour les cartons en fibres vierges. Preuve : vérification technique ; source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle 32 matériaux ECT peuvent atteindre des seuils BCT spécifiques. Remarque : la résistance BCT est fortement influencée par les dimensions du carton et l'humidité ambiante .
« Comprendre le vernis aqueux pour les boîtes imprimées », https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. Des données comparatives de fabrication sur les procédés de finition pour les présentoirs de vente au détail montrent l’écart de coût entre le marquage à chaud et les vernis aqueux. Rôle de la preuve : validation économique ; type de source : analyse des coûts de l’industrie. Conclusion : potentiel de réduction des coûts à deux chiffres en remplaçant le marquage à chaud par des alternatives aqueuses. Remarque : les économies réelles varient en fonction du volume de la commande et de la complexité de la conception .
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/ . Cette étude en science des matériaux sur l’orientation des cannelures du carton ondulé explique comment l’alignement vertical des cannelures optimise la résistance à la compression et redirige la force d’ impact . Preuve : preuve mécanique ; type de source : revue de génie des structures. Arguments : L’orientation des cannelures permet de gérer les chocs cinétiques et de protéger le contenu. Remarque : Les performances dépendent du profil spécifique des cannelures (par exemple, cannelures de type B ou C).
« Demi-teintes », https://en.wikipedia.org/wiki/Halftone . Un guide technique d'impression explique que l'impression quadrichromique crée une large gamme de couleurs par superposition de petits points cyan, magenta, jaune et noir. Rôle de la preuve : définition ; type de source : manuel technique. Sujet : les mécanismes de l' impression quadrichromique. Note de portée : applicable à l'impression offset et flexographique.
« Modélisation mathématique et stratégies de compensation pour l'impression… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/ . Analyse technique du gain de point et de l'absorption d'encre en impression flexographique sur supports non scellés. Rôle de la preuve : vérification technique ; type de source : manuel d'impression industrielle. Sujet: le mécanisme de bavure d'encre sur papier poreux. Note de portée : spécifique au testliner blanc non scellé.
« L’impression flexographique utilise-t-elle le CMJN ? Réponse sur l’emballage et l’étiquetage », https://www.jotamachinery.com/academy/does-flexo-printing-use-cmyk/. Comparaison de la densité et de la stabilité des pigments entre les couleurs d’accompagnement PMS et les procédés de trame CMJN sur carton ondulé. Rôle de la preuve : validation technique ; type de source : guide d’ingénierie de l’emballage. Démonstration : pourquoi les couleurs d’accompagnement évitent l’effet « boueux ». Note sur la portée : limité à l’impression industrielle à contraste élevé .
« Différence entre les couleurs d'accompagnement et les couleurs CMJN », https://www.deprintedbox.com/blog/spot-vs-process-color/ . Explication technique de la façon dont les couleurs d'accompagnement Pantone (PMS) évitent le mélange additif des couleurs et le chevauchement des motifs de points inhérents à la flexographie CMJN sur supports poreux. Rôle de la preuve : Validation technique ; type de source : Manuel de l'industrie de l' imprimerie. Argument : La supériorité des couleurs d'accompagnement pour la cohérence de la marque. Note sur la portée : Spécifique à l'impression flexographique.
« Encres halochromiques appliquées sur carton pour la détection de la détérioration des aliments… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/ . Documentation expliquant comment un protocole d’encrage massif ou d’encre solide crée une barrière empêchant l’encre de pénétrer trop profondément dans les cannelures et le revêtement du carton ondulé. Rôle de la preuve : Validation du procédé ; type de source : Guide d’impression industrielle. Appuie : L’efficacité des protocoles d’ encrage massif pour maintenir l’éclat des couleurs. Note de portée : S’applique aux papiers recyclés à forte absorption.
« Tête d'impression jet d'encre pour emballages en carton ondulé », https://www.packworld.com/coding-printing-labeling/package-printing/product/22936206/xaar-americas-inc-inkjet-printhead-for-corrugated-packaging. Données scientifiques relatives à la relation entre la viscosité de l'encre, la charge pigmentaire et l'opacité de surface sur carton ondulé non couché. Type de preuve : Spécification technique ; type de source : Article scientifique sur les matériaux. Appui : Utilisation d'encres à haute viscosité pour améliorer la visibilité en point de vente. Note sur la portée : Analyse de l'opacité et du pouvoir couvrant .
« Encre à base de soja : définition, avantages et applications », https://www.epackprinting.com/support/what-is-soy-based-ink/ . Comparaison technique des encres à base de soja et des encres traditionnelles à base de pétrole en termes de saturation et d’éclat des couleurs . Preuve : spécification technique ; source : manuel de l’industrie de l’imprimerie. Appui : allégation relative aux propriétés du matériau. Remarque : l’efficacité varie selon la concentration en pigments.
« Considérations relatives à l’impact du développement durable : revêtements pour carton », https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/ . Documentation des exigences de développement durable du secteur de la vente au détail qui privilégient les revêtements à base d’eau aux alternatives à base de solvants afin d’améliorer les performances environnementales. Niveau de preuve : norme sectorielle ; type de source : directives d’approvisionnement du secteur de la vente au détail. Appui : facteur déterminant des achats. Note relative à la portée : spécifique aux indicateurs de développement durable de l’entreprise.
« Guide complet des stylos de test de tension superficielle : Comment mesurer… », https://kolorguide.com/the-complete-guide-to-dyne-test-pens-surface-energy-testing-for-print-packaging-excellence/?srsltid=AfmBOopQ54HF9myRYsd_37JJtI2tZEcoNC3K1xtII93LFdaDUlKUMyqu . Explication succincte de la manière dont une source externe reconnue justifie l'utilisation des tests de tension superficielle (niveau de tension superficielle) pour mesurer la tension de surface, ainsi que des temps de séchage typiques requis avant validation. Rôle de la preuve : Vérification technique ; type de source : Norme d'impression industrielle. Supporte : La procédure opératoire standard pour les tests d'adhérence. Remarque : La durée peut varier en fonction du support et du type d'encre.
« Facteurs d'adhérence liés à l'énergie de surface et à la tension superficielle – Cork Industries », https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Explication succincte de la manière dont les principes de la science des matériaux relatifs à l'énergie de surface et à la polymérisation oxydative régissent la liaison entre les revêtements aqueux et les encres à base d'huile. Niveau de preuve : Validation scientifique ; type de source : Manuel de science des matériaux ou de génie chimique. Solution : Solution technique pour éliminer l'écaillage de l'encre. Remarque : S'applique spécifiquement aux systèmes hybrides encre/revêtement .
« Qu'est-ce que le niveau de dyne ? | Chetan », https://www.linkedin.com/posts/chetan9682382894_what-is-the-dyne-level-the-dyne-level-activity-7296614608579039232-LDQS. Vérification des normes industrielles relatives à l'utilisation des niveaux de dyne pour mesurer l'énergie de surface et garantir l'adhérence du revêtement dans les emballages de vente au détail. Rôle de la preuve : spécification technique ; type de source : manuel technique. Appuie : l'affirmation selon laquelle la correspondance des niveaux de dyne prévient la défaillance du revêtement. Note sur la portée : limité aux essais de tension superficielle .
« Adhésion de l'encre ou du revêtement aux matériaux d'emballage souples à l'aide de ruban adhésif », https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/ . Documentation des protocoles industriels standard (tels que l'ASTM) pour les tests d'adhérence au ruban adhésif, permettant de vérifier la force de la liaison moléculaire entre l'encre et le substrat. Rôle de la preuve : norme de procédure ; type de source : norme industrielle. Appui: utilisation d'une période de 24 heures pour vérifier l'adhérence permanente. Note de portée : applicable à l'adhérence encre-substrat.
« Étude expérimentale de l’oxydation des encres d’imprimerie… », https://www.sciencedirect.com/science/article/abs/pii/S221334372101722X. Explication technique de la relation chimique entre l’oxydation des encres à base d’huile et la prévention de la répulsion des revêtements à base d’eau. Type de preuve : principe chimique ; type de source : manuel de chimie de l’imprimerie. Conclusion : l’alignement par oxydation empêche la répulsion de surface. Précision : l’étude porte sur les interactions chimiques des encres .
« Comment déterminer la marge de fond perdu à utiliser ? », https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification factuelle ; type de source : manuel de l’industrie de l’ imprimerie. Appuie : spécifications standard de fond perdu pour l’impression commerciale. Remarque sur la portée : typique des papiers fins.
« Emballage lithographié-laminé – Accurate Box Company, Inc », https://accuratebox.com/our-packaging/litho-laminated-packaging/ . Brève explication des exigences de fond perdu standard pour le carton ondulé afin de compenser les variations de la machine de montage. Niveau de preuve : spécification technique ; type de source : directives de prépresse. Appuie : l’utilisation d’une marge de 12,7 mm (0,5 pouce) pour éviter les bavures. Remarque : varie selon la tolérance de la machine.
« Lamination lithographique », https://packlane.com/support/lithographic-lamination?srsltid=AfmBOoqmrC5sNh425Mv7kJOdb90z5T6923hDZkA6R4musNKa0AxqoAEL. Les manuels techniques d'impression ou les normes d'emballage doivent vérifier si un fond perdu de 12,7 mm (0,5 pouce) est une norme industrielle permettant de compenser les décalages mécaniques lors de la lamination automatisée. Preuve : spécification technique ; type de source : manuel d'impression industrielle. Justifie : l'efficacité de mesures spécifiques de fond perdu pour prévenir les bavures sur le carton brut. Remarque sur le champ d'application : s'applique à la découpe et à la lamination industrielles automatisées .
« Détermination analytique de la rigidité en flexion d'un carton ondulé cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . La documentation technique relative à l'emballage doit fournir les dimensions précises et le rayon de pliage du carton ondulé cannelure B afin de valider le recouvrement des bords par les graphismes sans distorsion. Preuve : spécification du matériau ; type de source : norme technique d'emballage. Justifie : la nécessité de calculer le rayon de pliage 3D pour les matériaux cannelure B. Remarque sur la portée : limité aux spécifications du carton cannelure B.



