
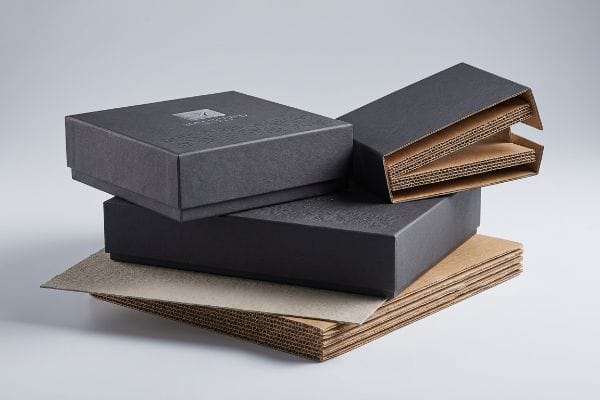
Iga uus bränd soovib elegantset lahtipakkimise kogemust, mis karjub esmaklassilise kvaliteedi eest.
Jah. Elegantse disainiga eritellimusel valmistatud kastide tootmine nõuab tasakaalustatud kosmeetilist viimistlust ja konstruktsiooni terviklikkust. Me saavutame selle, kandes kõrge tihedusega lainelistele aluspindadele kvaliteetset litolamiini ja kombatavaid katteid, tagades, et lõplik pakend pakub suurepärast visuaalset häiret, ohverdamata kandevõimet raskete vedude ajal.
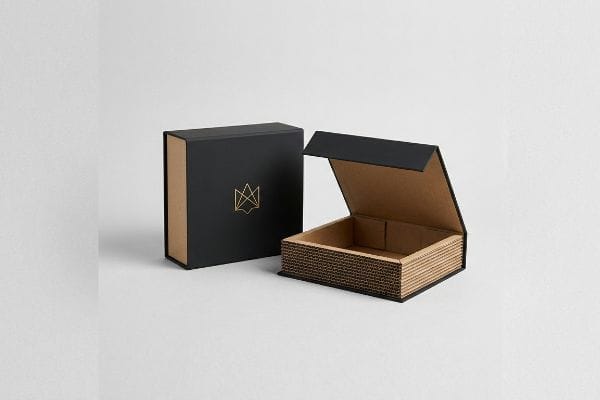
Kuid masinate töölepanekuks ei piisa ainult teooria tundmisest. Kauni digitaalse renderduse ja füüsilise, masstoodanguna toodetud kasti vahelise lõhe tõttu sureb enamik turunduseelarveid.
Kui palju maksab kohandatud kastide valmistamine?
Eritellimusel tiraaži hinnastamine ei seisne ainult tindi ja paberi hinnapakkumises.
Kohandatud karpide valmistamise hind sõltub suuresti materjalikvaliteedist, konstruktsioonilise tehnilise keerukusest ja kasutatavatest trükitehnoloogiatest. Tipptasemel kosmeetiline viimistlus tõstab sageli ühikuhinda, mis nõuab ranget mahu optimeerimist ja nutikaid tootmistolerantse, et säilitada kasumlik investeeringutasuvus standardsete jaemüügilahenduste puhul.
Kuid just arvutustabeli abil baashinna arvutamine ongi see koht, kus enamik hankemeeskondi pimesi lõksu satub.
Miks kosmeetiline eelarvestamine hävitab kasti survetugevuse
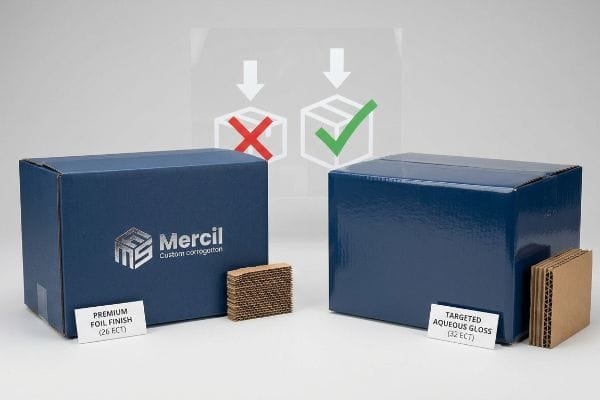
Isegi kogenud hankemeeskonnad käsitlevad sageli esmaklassilisi kosmeetilisi viimistlusi, nagu täiskattega fooliumlamineerimine, kui elegantsete kastide mittekaubeldavat turunduskohustust. Nende järskude esteetiliste kulude kompenseerimiseks ja ühikuhinna sihttaseme saavutamiseks annavad nad tehasele salaja korralduse alandada lainepapi ECT (servapurustustesti) hinnangut1 vastupidavalt 32-lt haprale 26-le. See eemaldab südamiku lainepapist kriitilise kiutiheduse2, luues visuaalselt vapustava ja struktuurilt õõnsa pakendi.
See pole lihtsalt teooria – tegelen sellega testimispõrandal pidevalt. Spordikaupade klient tõi mulle eelarvevahendajalt pärit elegantse, raskest fooliumist vibulaskmiskasti, eeldades, et alandatud 26 ECT plaat peab hästi vastu. Ma eksisin rängalt, et usaldasin nende esialgset spetsifikatsioonilehte. Minu ettevõttesisese TAPPI T811 hindamise3käigusmurdus alus vibratsioonilaual 51,02 kg juures, mis vallandas katastroofilise BCT (kasti survetesti) purunemise standardsete ülakoormuste all. Ma muutsin kohe konstruktsiooni disaini. Selle asemel, et elegantse välimuse saavutamiseks loota kallitele rasketele fooliumkiledele, nõudsin materjali uuendamist tagasi neitsi 32 ECT standardile4ja saavutasin soovitud esmaklassilise peegelduse kõrge tahke läikega vesilahuste abil. Vahetades kalli fooliumi sihipärase vesilahuse läike vastu, taastasin täielikult dünaamilise survetugevuse, tagades, et põhikarbid pidasid vastu kahekordselt virnastatud ookeaniveole, vähendades samal ajal materjalikulusid umbes 12% ühiku kohta.
| Kulude optimeerimise strateegia | Füüsiline tulemus | Rahaline investeeringutasuvus |
|---|---|---|
| Täisfooliumlaminaadi eemaldamine | Kõrvaldab struktuurse ECT languse | Vähendab ühiku materjalikulu |
| Uuendamine neitsi 32 ECT-le | Taastab raske dünaamilise koormustaluvuse | Hoiab ära kaubaveo kahjustuste tagasimakseid |
| Sihipärase vesilahuse läike pealekandmine | Pakub tipptasemel elegantset peegeldust | Kaitseb esmaklassilist brändiväärtust |
Ma keeldun alandamast konstruktsioonplaatide kvaliteeti ainult kosmeetilise paisumise rahastamiseks. Asendades kallid kiled nutikate vedelkatetega, garanteerin nii kõrgetasemelise esteetika kui ka kaubaveo kahjustusteta vastupidavuse.
🛠️ Harvey laud: Kas sa ohverdad teadmatult oma karbi survetugevust ainult selleks, et saada läikiv fooliumviimistlus? 👉 Auditi oma pakendikulusid ↗ — Vaatan iga konstruktsioonifaili isiklikult üle 24 tunni jooksul.
Kuidas ma saan ise kohandatud kaste teha?
Oma esmaklassilise pakendi kujundamine tundub võimestav, kuni mõistad, et 2D-joonised päriselus ei paindu.
Omaenda kohandatud kastide valmistamiseks on vaja kasutada parameetrilist CAD-tarkvara (arvutipõhine projekteerimine), et projekteerida täpsed kolmemõõtmelised struktuurid. Täpsete painutusvarude saamiseks peate matemaatiliselt arvutama lainepapist aluspinna füüsilise paksuse, tagades, et lukustuvad sakid ja voltimispilud paigutuvad sujuvalt ilma trükitud välimist voodrit rebimata.
Üleminek lameekraanilt volditud papile on aga jõhkralt andestamatu, kui ignoreerida põhifüüsikat.
Pidurisadula kompenseerimise pimeala 2D-kujunduses
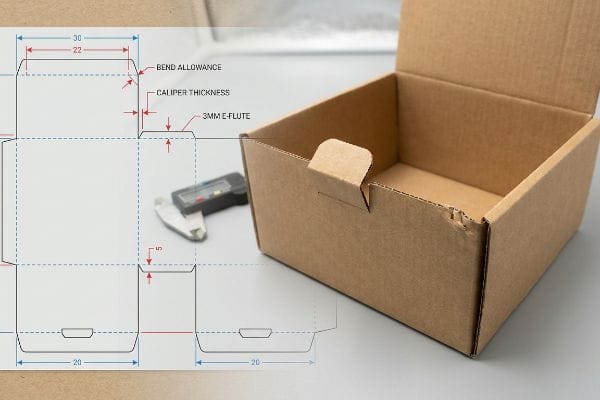
On levinud müüt, et tavalises vektorgraafika tarkvaras saab lihtsalt joonistada ilusa stantsjoone ja saata selle otse CNC (arvutinumber) lõikelauale. Disainerid ehitavad sageli omavahel ühendatud sakid ja voltimispilud täpselt sama laiusele kui vastaspaneel, jättes täielikult arvutamata volditud lainepapi füüsilise paksuse. Kui 3 mm (0,11 tolli) paksune B-soonega paneel5 volditakse 90 kraadi, kulutab see füüsilist materjali, mis tähendab, et 1:1 pilu muutub koheselt liiga kitsaks6.
See pole lihtsalt teooria – tegelen sellega testimispõrandal, kui kliendid proovivad ise konstruktsioonide projekteerimist. Üks tipptasemel jahirõivaste bränd saatis mulle hoolikalt illustreeritud lameda paki kujunduse ja alguses eeldasin, et standardsed stantsimistolerantsid võimaldavad selle kokkupanekut. Ma eksisin rängalt. Monteerimisliinil pidas 3 mm (0,11 tolli) E-soonega papp7 murdumisjoonele tugevalt vastu ja lukustuvad sakid painutasid külgpaneele tugevalt, rebides elegantse ülemise lehe täielikult. Pidin agentuuri renderduse välja viskama ja matemaatika nullist alustama. Kasutasin parameetrilist disaini, et rakendada igale murdejoonele automaatselt rangeid nihiku kompensatsioonialgoritme8 , laiendades kunstlikult vastuvõtupilusid, et arvestada konkreetse paberipartii täpse painutusraadiusega. Selle 1,5 mm (0,05 tolli) pilu tolerantsi reguleerimise jõustamisega tagasin, et pakendi kokkupaneku aeg lühenes 35 sekundi võrra ühiku kohta, säästes klientidele tuhandeid käsitsitöö tasusid ja hoides ära graafika rebenemise.
| Struktuuriline ümberkujundamine | Füüsiline tulemus | Rahaline investeeringutasuvus |
|---|---|---|
| Täpse plaadi nihiku arvutamine9 | Arvestab 90-kraadise voltimispaksusega | Eemaldab rebenenud graafilised vooderdised |
| Vastuvõtuavade laiendamine10 | Katkib hõõrdlukud voltimise ajal | Lühendab kokkupanekuaega kiiresti |
| Parameetriliste CAD-algoritmide rakendamine11 | Tagab ideaalselt ristkülikukujulised lukustuvad sakid | Hoiab ära kuluka käsitsi ümbertöötamise |
Ma ei usalda 3D-struktuuriprobleemide puhul kunagi tasapinnalist 2D-vektorfaili. Matemaatiliselt konstrueerides täpse paindevaru stantsimisliinile, tagan iga esmaklassilise karbi jaoks hõõrdevaba ja rebenemisvaba kokkupaneku.
🛠️ Harvey laud: Kas teie graafiline disainer arvestas oma stantsimisliinil volditud B-flöödiplaadi füüsilise nihkega? 👉 Taotle 3D CAD-auditit ↗ — 100% konfidentsiaalne. Teie avaldamata jaemüügikujundused on minu käes turvalises kohas.
Kas saate saata kasti, millel on kujundused?
Bränditud põhikarbi saatmine on kasvava ettevõtte jaoks ülim turundusmeetod.
Jah. Kujundustega kasti saatmine hõlmab kõrglahutusega litolamiinimist või UV (ultraviolett) digitaaltrükki otse vastupidavale transpordikvaliteediga lainepappile. See tagab, et välisilme bränd jääb erksaks ja terveks, samal ajal kui aluskonstruktsiooni geomeetria neelab ohutult kineetilisi lööke keeruka tarneahela logistika ajal.
Kuid selle laitmatu visuaalse esteetika säilitamine automatiseeritud tehasetootmise ajal on mehaaniline õudusunenägu.
Miks standardsed prindiveerised rikuvad elegantseid servi?
Isegi kogenud disainerid ei arvesta trükiveeriste seadistamisel sageli lamineerimisprotsessi mehaanilise volatiilsusega. Tavaliselt rakendavad nad oma elegantsetele lainepapist kuvaritele standardset trükiväljalaske laiust 0,125 tolli (3,17 mm) , eeldades, et see katab servad sujuvalt. Trükitud pealislehtede liimimine paksule lainepapile toob aga automaatse paigaldamise ajal kaasa suurema mehaanilise nihke12mis tähendab, et standardne tihe väljalaske laius on täiesti ebapiisav.
See pole pelgalt teooria – õppisin seda raskel teel suure toote turuletoomise käigus. 2022. aastal palusin oma juhtival pakendiinseneril Markil kiirendatud korras valmistada elegantne, mattmusta transpordikast esmaklassilise ambu väljalaske jaoks. Arvasin, et saan tinti ja aega kokku hoida, kui jään agentuuri standardse 3 mm (0,11 tolli) lõikejoone juurde. Kolm päeva hiljem tootmispõrandal vaatasin, kuidas litolamiinimismasin pritsis välja sadu ühikuid, mille iga volditud serva ääres vilksatas paljastunud toores pruun papp. Õhus oli tunda kuivava veepõhise PVA (polüvinüülatsetaat) liimi13 , kui mõistsin, et mehaaniline triiv oli kogu partii esmaklassilise esteetika rikkunud. Peatasin kohe liini ja jooksin otse trükiettevalmistusterminali. Pikendasin jõuliselt kunstiteoste taustu, nõudes rangelt minimaalselt 0,5-tollist (12,7 mm) lõikevaru14 füüsilisest lõikejoonest kaugemale, et toimida tehnilise turvavõrguna lamineerimise nihke vastu. See tohutu lõikevaru reguleerimine ei takistanud mitte ainult pruunide servade paistmist; See kõrvaldas täielikult minu sisemise kvaliteedikontrolli tagasilükkamise määra, säästes klienti visuaalselt defektsete kastide saatmisest ja 4500 dollari suuruse hädaolukorra kordustrüki vajadusest.
| Trükieelne kalibreerimine | Füüsiline tulemus | Rahaline investeeringutasuvus |
|---|---|---|
| 0,5-tollise lõikevaru kohustuslikkus 15 | Hõlmab automatiseeritud litolamiinimistriivi16 | Hoiab ära kulukaid visuaalsete defektide tagasilükkamisi |
| Eeltrüki kujunduse laienduse jõustamine | Mähib graafika täielikult servade ümber | Kõrvaldab hädaolukorra kordustrükkimise tasud |
| Tugeva PVA-liimi kasutamine 17 | Ankurdab pealmise lehe testlaineri külge | Tagab esmaklassilise kaubamärgi esteetika |
Ma ei lasknud kunagi oma lainepapi ettevalmistusreegleid dikteerida tavalistel kommertstrüki veeristel. Tänu ulatuslikule ohutusvarule garanteerin, et teie elegantne graafika katab täielikult iga nähtava serva, olenemata masina nihkest.
🛠️ Harvey laud: Kas teate, kas teie praegune tehas kasutab standardset kommertstrüki äärist või tõelist lainepapist litograafiat? 👉 Laske eeltrüki failil kontrollida ↗ — Vahepealseid kliendihaldureid pole. Suhtlete otse konstruktsiooniinseneridega.
Kui palju disainerid pakendikujunduse eest küsivad?
Luksusliku lahtipakkimise kogemuse saavutamiseks tundub investeerimine tipptasemel disainiteenustesse õigustatud.
Pakendidisaini eest küsitav hind sõltub konstruktsiooni keerukusest, graafilisest esitusest ja tootmise ettevalmistusest. Kuigi vabakutselised võivad põhiliste visuaalsete kontseptsioonide eest küsida paar sada dollarit, nõuavad professionaalsed konstruktsiooniinsenerid suuremaid lisatasusid kandevõime tolerantside matemaatiliseks valideerimiseks ja katastroofiliste rikete vältimiseks masstootmise ajal.
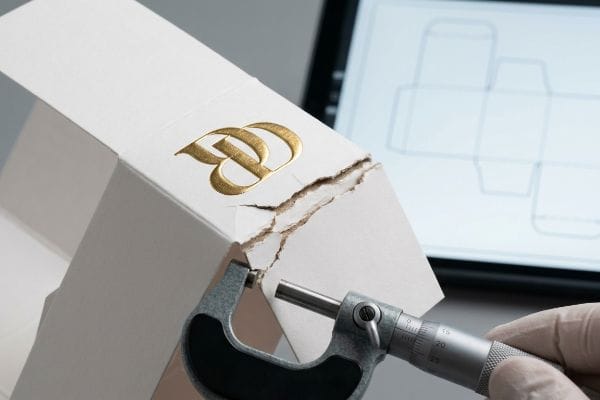
Kuid ilusa disaini eest kõrge raha maksmine ei tähenda midagi, kui esteetilised omadused kasti füüsiliselt hävitavad.
3D-reljeeftrükk kandevõimega voldidele
Disainerid määravad kõrgete disainitasude õigustamiseks esmaklassilistele pakenditele sageli tugeva 3D-fooliumreljeefi, eeldades, et see toimib täpselt nagu lameda fooliumtrüki tegemine. Tõeline reljeeftrükk kasutab aga isas-naissoost matriitse,18 mis venitavad ja õhendavad agressiivselt toorpapi kiude, et luua reljeefseid tekstuure. Kui agentuuri disainer asetab sügava 3D-reljeefi otse kriitilisele kandvale konstruktsioonivoldile või selle lähedusse, loovad nad teadmatult tohutu topeltpingeala19.
See pole lihtsalt teooria – puutun sellega kokku testimispõrandal, kui hindan kalleid agentuurikonseptsioone. Rebisin kõrgelt tasustatud disaineri prototüübilt butiikkosmeetikakarbi pealmise lehe maha ja tundsin kohe, kuidas pulbrilised, kurnatud paberikiud pöidla all järele andsid. Alguses eeldasin, et süüdlaseks on tavaline voltimisrõhk, aga eksisin rängalt. Sügav logo reljeeftrükk paigutati täpselt esmasele nurgavoldile, mis pani struktuurilt kurnatud kiud automatiseeritud masinvoltimise ajal vägivaldselt purunema ja laiali lenduma. Võtsin mikromeetri näidud ja tõestasin, et ma ei pea esmaklassilist alusmaterjali vahetama – pidin lihtsalt tekstuuri matemaatiliselt nihutama. Kehtestasin oma CAD-tarkvaras range reljeeftrüki keelutsooni, liigutades kõik sügavad 3D-tekstuurid 6,35 mm kaugusele20 esmastest struktuurivoltidest ja kasutades spetsiaalseid polümeermaatriksi kanaleid paberikiudude pinge dünaamiliseks juhtimiseks21.Selle täpse ruumilise nihke teostamisega tagasin, et karbi nurgad jäid ülemise koormuse surve all täielikult terveks, välistades täielikult struktuurilised purunemised ja säästes klienti laastavast 40% kadumäärast automatiseeritud pakkimisliinil.
| Konstruktsioonitolerantsid | Füüsiline tulemus | Rahaline investeeringutasuvus |
|---|---|---|
| 3D-reljeefi nihutamine voltidest | Hoiab ära papist kiudude venimise22 | Kõrvaldab automaatse kokkupandavate õhupuhangute tekkimise |
| Polümeerse kortsumismaatriksi kasutamine23 | Kontrollib pinget stantsimise ajal | Kaitseb põhikarbi kokkusurumist |
| CAD-i keelutsoonide jõustamine24 | Isoleerib kosmeetilise stressi konstruktsioonist | Peatab tohutud tootmisliinide kaod |
Ma ei lase kunagi kosmeetilisel disainivalikul rikkuda kandenurga konstruktsioonilist terviklikkust. Reljeefpinge matemaatilise isoleerimisega kaitsen nii karbi elegantset esteetikat kui ka füüsilist säilimist.
🛠️ Harvey laud: Kas teie kallis pakendidisainer paigutab sügavaid 3D-tekstuure otse konstruktsiooniliste voltimisjoonte peale? 👉 Taotle 3D-pingesimulatsiooni ↗ — Vaatan iga konstruktsioonifaili isiklikult üle 24 tunni jooksul.
Kokkuvõte
Võite valida eelarvevahendaja, kes salaja alandab teie plaadi 26 ECT-ni, et endale lubada rasket fooliumi, aga kui need struktuurilt õõnsad põhikarbid niiskes kaubakonteineris kokku kukuvad, kaotab purunenud inventar teie projekti kasumimarginaali täielikult. Ainuüksi eelmisel kuul aitas minu konstruktsiooniaudit kolmel brändil vältida üle 10 000 dollari suuruseid praagitud inventari ja jaemüüjate tagasimakseid. Lõpetage oma turunduseelarve raiskamine habraste ja üleprojekteeritud disainide peale ning laske mul isiklikult teie järgmine kohandatud turuletoomine kavandada, et tagada silmatorkav esteetika ja jõhker vastupidavus.
„ECT-reitingute selgitus: mida need teie lainepapi pakendite jaoks tähendavad“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Usaldusväärsed pakendistandardid selgitavad, kuidas servapurustustesti (ECT) reiting mõõdab lainepapi virnastustugevust ja kuidas selle väärtuse vähenemine on seotud konstruktsiooni terviklikkuse vähenemisega. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstusstandard; Toetab väidet, et ECT-reitingu vähendamine nõrgestab kasti. Ulatusmärkus: piirdub lainepapi mõõdikutega. ↩
„Ülevaade IPST-i hiljutistest lainepapi serva uuringutest …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Tehnilistes tootmisjuhendites kirjeldatakse üksikasjalikult, kuidas madalamaid ECT-reitinguid saavutatakse lainepapist materjali ruutmeetrikaalu või kiutiheduse vähendamise teel. Tõendi roll: põhjuslik mehhanism; allika tüüp: tootmisjuhend; Toetab väidet, et materjali klassi alandamine vähendab südamiku kiutihedust. Ulatusmärkus: kehtib spetsiaalselt lainepapist konstruktsioonide kohta. ↩
„Servapurustuse katsemeetodid ja kasti kokkusurumine …“, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Kontrollimine, kas TAPPI T811 standard on sobiv metoodika lainepapi tugevuse või kokkusurumise hindamiseks laborikeskkonnas. Tõendi roll: tehniline valideerimine; allika tüüp: tööstusstandard. Toetab: mainitud katseprotseduuri kehtivust. Ulatusmärkus: keskendumine T811 rakendatavusele kasti kokkusurumisel. ↩
"Lainepapi tugevusjuhend: soonte klassid, ECT-reitingud ja seina …", https://anchorbox.com/corrugated-box-strength/. Kandevõime tehniline võrdlus servapurustustesti (ECT) reitingute vahel 26 ja 32, et valideerida survetugevuse suurenemist. Tõendi roll: tehniline võrdlusalus; allika tüüp: materjali spetsifikatsioonileht. Toetab: väidet, et ECT-reitingute suurendamine taastab konstruktsiooni terviklikkuse. Ulatusmärkus: lainepapi standardreitingud. ↩
"Lainepapp ja materjaliklassid | 30.06.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-lainepapist valmistatud lainepapi tööstusstandardi paksuse kontrollimine. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstusstandardite käsiraamat. Toetab: materjali paksuse konstante. Ulatusmärkus: paksus võib tootjati veidi erineda. ↩
"Viiekihilise … paindejäikuse analüütiline määramine", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Materjali nihkumise ja paindevaru vajalikkuse insener-tehniline selgitus volditud lainepapist aluspindadel. Tõendi roll: mehaaniline printsiip; allika tüüp: pakenditehnika õpik. Toetab: nihiku kompenseerimise nõuet. Rakendusala märkus: Kehtib spetsiifiliselt paindetolerantsidele. ↩
„Papi paksuse juhend – AOPACK“, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Standardse E-soonega nihiku mõõtude kontrollimine, et tagada mainitud papi paksuse tehniline täpsus. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstusstandard. Toetab: materjali paksuse väidet. Ulatusmärkus: tüüpiline E-soon on õhem, mis viitab spetsiaalsele või mittestandardsele aluspinnale. ↩
"Topeltseinalise lainepapist pakendi optimaalne disain – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Tehniline selgitus selle kohta, kuidas parameetriline CAD-tarkvara reguleerib materjali paksuse põhjal mõõtmeid, et tagada nõuetekohane voltimine. Tõendi roll: tehniline protsess; allika tüüp: insenerijuhend. Toetab: tarkvara kasutamist montaažiprobleemide lahendamiseks. Ulatusmärkus: kehtib spetsiaalselt lainepapist aluspindade kohta. ↩
"Analoog- ja digitaalsete voltimisjoonte mõju mehaanilistele …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Materjali paksuse (kaliibri) arvutuste kasutamise kontroll 90-kraadise painutuse korral tekkiva voltimiskao kompenseerimiseks. Tõendi roll: tehniline valideerimine; allika tüüp: pakenditehnika käsiraamat. Toetab: kaliliibri kompenseerimise vajalikkust 2D-kujunduses. Ulatusmärkus: rakendatav lainepapist ja jäikade papist materjalide puhul. ↩
"Paberpakendi konstruktsioonilise projekteerimise juhend", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Selgitus pilu tolerantside ja hõõrdeketaste vähendamise vahelise seose kohta voltimisprotsessi ajal. Tõendi roll: protsessi optimeerimine; allika tüüp: tööstusdisaini juhend. Toetab: pilu laiuse mõju montaažikiirusele. Ulatusmärkus: Spetsiifiline omavahel ühendatud sakkide ja pilude mehhanismidele. ↩
„Lainepapist pakendid uuendusliku disainiga …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Tehnilised tõendid selle kohta, kuidas parameetriline modelleerimine säilitab geomeetrilisi piiranguid, et tagada ruudukujulised lukustuvad sakid olenemata suuruse muutustest. Tõendi roll: metoodika kontrollimine; allika tüüp: CAD-tarkvara tehniline dokumentatsioon. Toetab: parameetrilise disaini kasutamist täpsuse saavutamiseks. Ulatusmärkus: keskendub automatiseeritud konstruktsioonilise paigutuse kohandamisele. ↩
„Litoolamineerimine annab toonerkarpidele parema kuvandi“, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Tehniline dokumentatsioon, mis selgitab trükitud lehtede lainepapist aluspinnale kinnitamisel tekkivaid registreerimistolerantse ja mehaanilisi nihkeid. Tõendi roll: tehniline valideerimine; allika tüüp: pakenditehnika käsiraamat. Toetab: laiendatud veritsusmarginaalide vajalikkust litolamineerimisel. Ulatusmärkus: spetsiifiline automatiseeritud kinnitusseadmetele. ↩
„Litoolamineeritud pakendite ja ühekülgse pakkimise mõistmine …“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Polüvinüülatsetaadi (PVA) kui standardliimi kontrollimine litolamineerimise protsessis trükitud lehtede kinnitamiseks lainepapile. Tõendi roll: tehniline kontroll; allika tüüp: tootmis- või pakenditööstuse käsiraamat. Toetab: lamineerimisel kasutatavate kemikaalide tehnilist täpsust. Ulatusmärkus: spetsiaalselt veepõhiste liimide kohta. ↩
"Litograafiline lamineerimine", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Tööstusstandardile vastavate verejooksu veeriste kehtestamine litolamineerimiseks, et vähendada mehaanilist triivi ja vältida papi paljastumist servadel. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: trükieelne või pakendi kujundamise juhend. Toetab väidet, et lamineerimise nihke jaoks on vaja suuremaid veeriseid. Ulatusmärkus: spetsiaalselt tipptasemel kaubamärkide originaalpakendite jaoks. ↩
"Litograafiline lamineerimine", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Usaldusväärne pakendikujunduse juhend kinnitaks, et 0,5-tolline lõikevaru on standardne tehniline nõue masina erinevuste kompenseerimiseks. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstusharu käsiraamat. Toetab: nõuetekohast prindijoondust. Ulatusmärkus: spetsiifiline suureformaadilise lamineerimise puhul. ↩
„Litoolamineeritud mikroflut – MM Group“, https://mm.group/packaging/technologies/lamination/. Tehniline tootmisdokumentatsioon selgitab trükitud lehtede lainepapist liimimisel tekkivat mehaanilist hälvet ehk „nihet“. Tõendi roll: protsessi valideerimine; allika tüüp: insenerijuhend. Toetab: verejooksu marginaalide nõuet. Ulatusmärkus: viitab automatiseeritud tootmisliinidele. ↩
"Lainepapist liimid", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Materjaliohutuse ja tehnilised andmelehed kinnitavad PVA-liimi rolli trükitud vooderdiste kinnitamisel testlainerplaadile litolamiinimisel. Tõendi roll: materjali spetsifikatsioon; allika tüüp: tehniline andmeleht. Toetab: kaubamärgiga karpide struktuurliimimist. Ulatusmärkus: keskendub PVA-põhisele liimimisele. ↩
"Reljeeftrüki rõhu mõju mehaanilistele omadustele ja pehmusele …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Lühike selgitus selle kohta, kuidas autoriteetne väline allikas seda väidet toetab. Tõendi roll: tehniline kontroll; allika tüüp: tootmisjuhend. Toetab: reljeefsete tekstuuride loomise mehaanilist protsessi paberil. Rakendusmärkus: kehtib tööstusliku papist reljeeftrüki kohta. ↩
"Reljeef- ja süvistrükiprotsessi etapid – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Lühike selgitus selle kohta, kuidas autoriteetne väline allikas seda väidet toetab. Tõendi roll: Struktuuri valideerimine; allika tüüp: Pakenditehnika käsiraamat. Toetab: Materjali rikke ohtu, kui reljeeftrükk langeb kokku konstruktsiooni voltidega. Ulatusmärkus: Keskendub materjali väsimusele masstootmises. ↩
"Reljeeftrükk", https://mm.group/packaging/technologies/embossing/. Lühike selgitus tööstusstandardite kohta, mis käsitlevad konstruktsioonipakendites kiudude purunemise vältimiseks reljeeftrüki abil väljajätmist. Tõendi roll: tehniline valideerimine; allika tüüp: pakenditehnika käsiraamat. Toetab: konstruktsiooni terviklikkuse säilitamiseks vajalikku spetsiifilist ruumilist nihet. Ulatusmärkus: võib alusmaterjalist (GSM) olenevalt erineda. ↩
"Kiu pinge mõju niidi mähkimisel …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Polümeerpõhiste katete või struktuuride kasutamise tehniline kontroll tsellulooskiudude stabiliseerimiseks suure pingega pakendamispiirkondades. Tõendi roll: tehniline tõestus; allika tüüp: materjaliteaduse ajakiri. Toetab: meetodit, mida kasutatakse struktuuriliste purunemiste vältimiseks. Ulatusmärkus: kehtib täiustatud lisandite või keemiliste töötluste kohta. ↩
"Ultraheli mõju papist reljeeftrüki tulemustele", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Tehniline dokumentatsioon pakendi konstruktsiooni kohta, mis selgitab, kuidas reljeeftrüki nihutamine voltimiskohtadest eemale hoiab ära kiudude purunemise. Tõendi roll: tehniline valideerimine; allika tüüp: insenerikäsiraamat. Toetab: reljeefsete voltide mehaanilist terviklikkust. Ulatusmärkus: spetsiifiline papppindadele. ↩
„Metallmaatriks vs. plastmaatriks – A ja A graafilised stantsid“, https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Stantsimisriistade tööstusstandardid, mis kirjeldavad polümeermaatriksite kasutamist materjali pinge reguleerimiseks. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tootmisjuhend. Toetab: stantsimise pinge kontrolli. Ulatusmärkus: kehtib suuremahulise pakenditootmise kohta. ↩
„Tugevuse sambad: konstruktsiooni terviklikkuse tagamine teie …“, https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Professionaalsed projekteerimisjuhised, milles kirjeldatakse üksikasjalikult CAD-is välistavate tsoonide rakendamist kosmeetiliste elementide eraldamiseks kandekonstruktsioonidest. Tõendi roll: parimate tavade kontrollimine; allika tüüp: projekteerimisjuhend. Toetab: kosmeetilise pinge isoleerimist. Ulatusmärkus: keskendub automatiseeritud tootmiskeskkondadele. ↩



