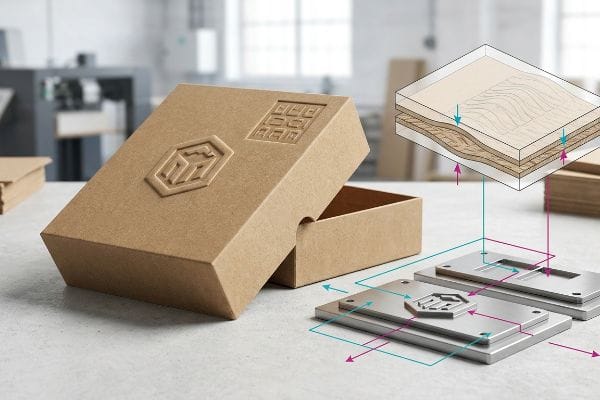
PAS: Pakenditekstuurid näevad monitoril suurepärased välja, kuid paberikiudude füüsikaliste piiride mittemõistmine võib teie jaemüügi väljapaneku struktuurilise terviklikkuse kiiresti hävitada.
Reljeef- ja süvistrükiprotsessi etapid hõlmavad kohandatud isas- ja emasvormide loomist, arvutatud rõhu rakendamist toorpapile ja tsellulooskiudude püsivat muutmist. Reljeeftrükk tõstab materjali väljapoole 3D-efekti saavutamiseks, samas kui süvistrükk surub aluspinna sissepoole, et struktuurseid sooned tihendada.
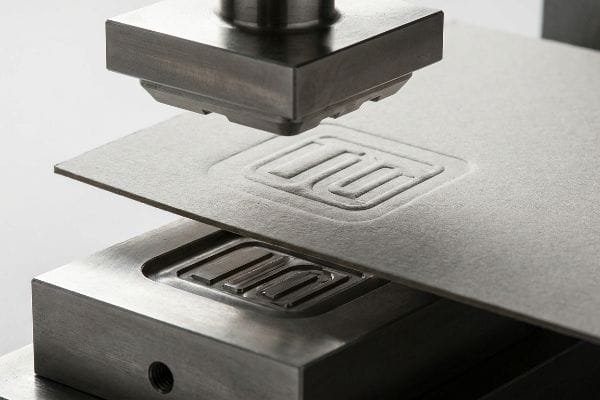
Teoreetiliste definitsioonide tundmine on üks asi, aga selle luksusliku puutetundlikkuse ülekandmine vastupidavale testlainerile ilma plaati purustamata nõuab ranget mehaanilist distsipliini.
Mis on reljeeftrüki ja süvistrüki protsess?
Paljud brändimeeskonnad käsitlevad neid kahte esmaklassilist viimistlust omavahel asendatavate esteetiliste valikutena, ignoreerides tohutut erinevust selles, kuidas nad füüsilisi pakkematerjale käsitsevad.
Reljeef- ja süvistrükiprotsess kujundab paberikiude mehaaniliselt ümber sobivate metallmatriitside abil. Reljeeftrükk venitab välimist lainepappi agressiivselt väljapoole, et tekitada kõrgendatud tipp, samas kui süvistrükk surub matriitsi allapoole materjali sisse, tihendades sisemised lainelised sooned füüsiliselt tahkeks, kokkusurutud plokiks.
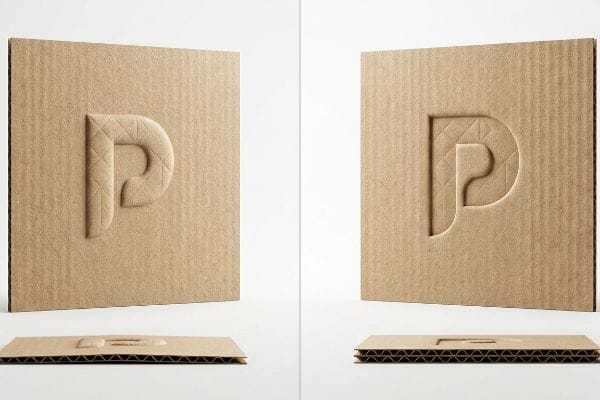
Visuaalne erinevus on ilmne, kuid füüsiline mõju kandeplaadile määrab reklaamikampaaniate tegeliku elu või surma.
Taktiilse pakendi füüsiline maksumus
Noored disainerid lisavad tavalistele pakendimallidele sageli valimatult kombatavaid tekstuure. Nad eeldavad, et kolmemõõtmelise efekti loomine arvutiekraanil annab sujuva tulemuse jäiga lainepapi tulemusel, ilma et see kahjustaks selle algset kandevõimet .
Näen täpselt sama möödalaskmist, kui klient nõuab jaemüügi PDQ (Product Display Quarter) kandiku esiservale massiivset väljapoole suunatud reljeefi . Metallstants venitab ülemist paberkatet vägivaldselt väljapoole 2, et luua esteetiline tipp, õhendades toorkiude absoluutse murdumispunktini. Kord vaatasin, kuidas poemüüja laadis raskeid šampoonipudeleid ühele neist väidetavalt esmaklassilistest kandikutest; õhendatud, reljeefne serv paisus kohe raskuse all paindudes valju rebenemisheliga, mis rikkus brändiesitluse. Selle parandamiseks keeran tööriistad alati peamistele konstruktsioonipaneelidele sissepoole suunatud süvendiks. Stantsi allapoole surudes surume sisemised sooned kokku tahkeks plokiks 3 , säilitades 32ECT (servapurustustesti) struktuurilise terviklikkuse, pakkudes samal ajal luksuslikku tekstuuri, mis peab vastu agressiivsele laoseisu taastamisele.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Kandepaneelide reljeeftrükk | Lülitu sissepoole suunatud süvendile | Hoiab ära huulte punetuse raskuse all4 |
| Kiudude venituspiirangute ignoreerimine | Sisemiste soonte kokkusurumine | Säilitab algse ECT hinnangu5 |
| Salve esiosa nõrgendamine | Materjali tihendamine löögitsoonides6 | Kõrvaldab koledad teibiparandused |
Ma ei luba kunagi peamistes konstruktsioonivööndites väljapoole venitamist. Plaadi tihendamine reljeeftrüki abil annab teie klientidele kvaliteetse puutetundlikkuse, ohverdamata raskete kaupade puhul vajalikku toorest survetugevust.
🛠️ Harvey laud: Kas teie 3D-taktilised elemendid ohustavad salaja teie kuvari kandevõimet? 👉 Hankige tasuta konstruktsiooniaudit ↗ — Otsene juurdepääs minu lauale. Null automatiseeritud müügirämpsposti, luban.
Millised on tüüpiliste kuumreljeeftrüki protsesside neli peamist etappi?
Üleminek lamedatelt tindidelt kuumutatud, kombatavale fooliumile nõuab tootmispõrandal täpset mehaanilist sünkroniseerimist, et vältida papi täielikku kuivamist.
Tüüpiliste kuumreljeeftrüki protsesside neli peamist etappi on stantsi paigutuse kavandamine, sobiva metalltööriista kuumutamine, lainepapi söötmine ja aluspinnale arvutatud rõhuga löömine. See täpne järjestus venitab paberikiude, samal ajal dekoratiivse fooliumkile pinnale püsivalt sulatades.
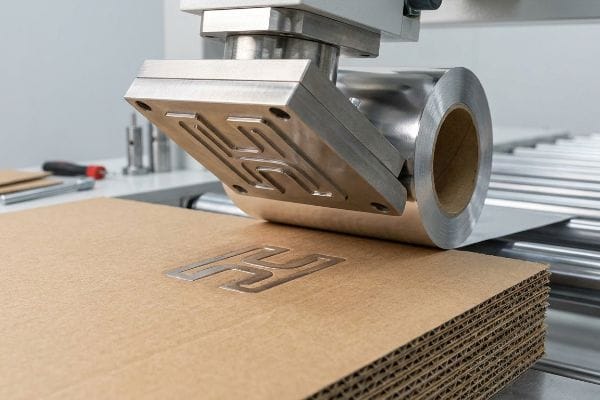
Nende nelja sammu eraldi rakendamine on lihtne, kuid nende ühendamine tugeva jaemüügi väljapanekuga tekitab tohutu füüsilise hõõrdumise.
Soojuse ja konstruktsiooni terviklikkuse sünkroniseerimine
Tavalised kommertstrükikojad teostavad need neli kuumpressimise etappi sageli õhukeste ja lamedate voltimiskarbide puhul veatult. Nad eeldavad ekslikult, et täpselt sama intensiivset kuumust, rõhku ja löögiajastust7 saab otse rakendada paksudele lainepapist müügikarpidele.
Siin on reaalsuskontroll, millega ostjad oma kunstiteoseid uuendades sageli silmitsi seisavad. Kui lüüa paksu ja poorset lainepapitükki kuumutatud isas-naissoost stantsiga, tekitatakse samaaegselt tugev termiline ja füüsiline pinge8.Üks klient saatis meile kord lameda kunstiteose, millele oli asetatud raske kuumfooliumist reljeeftrükk otse 90-kraadise murdejoone peale. Trükieelse ülevaate ajal teadsin kohe, et äärmise kuumuse rakendamine ja kiudude venitamine otse hingele kuivatab paberi agressiivselt. Voltimisel tekitas papp teravat, kuiva praksumisheli, paljastades täielikult all olevad toored pruunid sooned. Kui teie tehas ei nihuta neid kuumutatud löögitsoone matemaatiliselt funktsionaalsetest voltimiskohtadest eemale9näeb teie esmaklassiline fooliumkampaania välja nagu mõranenud segadus juba enne, kui see jaemüügiletti jõuab.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Kuumutamine kortsujoonte lähedal | Nihuta löögitsooni 0,5 tolli (12,7 mm) võrra10 | Peatab nähtava servapragunemise |
| Lainepapist papist papi töötlemine | Väiksem löögisurve flöötidel11 | Hoiab konstruktsiooniplaadi tervena |
| Kuivade paberikiudude venitamine | Projekteerige kindel ohutusvaru | Tagab sujuva pakkimiskooste |
Ma käsitlen kuumstantsvormide mõju konstruktsioonilise ohuna, mitte pelgalt kosmeetilise uuendusena. Hoides termilist pinget mehaanilistest voltimisjoontest eemal, jäävad teie kuvarid konveierile visuaalselt defektideta.
🛠️ Harvey laud: Kas mõtled, kas sinu kuumfooliumi paigutus on kriitilisele murdejoonele liiga lähedal? 👉 Kontrolli oma vahekaugusi ↗ — Laadi turvaliselt alla. Minu postkast on avatud, kui sul peaks hiljem küsimusi tekkima.
Milline on reljeeftrüki protsess?
Enne mis tahes tipptasemel jaemüügipakendite eelarve heakskiitmist on kohustuslik mõista selle protsessi mehaanilist reaalsust.
Reljeeftrüki käigus muudetakse toorpakendimaterjalide kuju, surudes need kõrgendatud isasvormi ja süvistatud emasvormi vahele. See intensiivne mehaaniline tegevus sunnib tsellulooskiude venima tühja õõnsusse, luues ekraani pinnale püsiva kolmemõõtmelise taktiilse profiili.
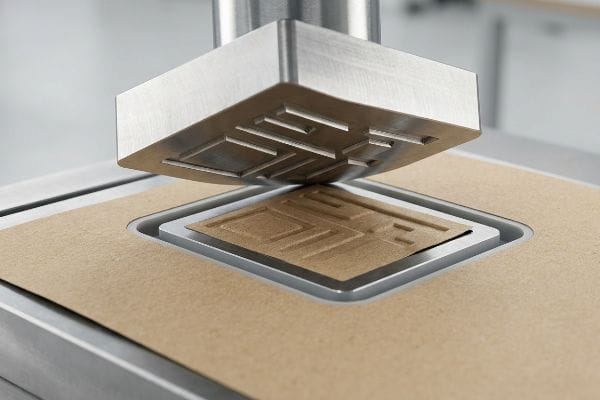
Kuigi põhimehhanism kõlab otsekoheselt, on tegelik tootmisväljakutse paberi reaktsiooni kontrollimine selle intensiivse rõhu all.
Kiudude venituse kontrollimine streigi ajal
Algajad näevad seda mehaanilist toimingut tavaliselt lihtsalt kuju paberitükile tembeldamisena. Nad eiravad mikroskoopilist reaalsust, et iga reljeefne logo või tekstuur füüsiliselt venitab ja tõmbab ümbritsevaid tsellulooskiude12 eemale nende loomulikust, tasasest olekust.
Mõelge paberist vooderdisele kui tihedale kummipaelale; sellel on vaid teatud hulk elastsust, enne kui see vägivaldselt puruneb. Oma tehases näen sageli lamedaid stantsjooni, kus tihe tekst on tihedalt kokku surutud. Kui raske teraspress just seda piirkonda tabab, muutub lokaalne pinge ülekaalukaks. Tundsin kord neitsi kraft-plaadi jäikust, kui halvasti disainitud stants sellele tabas, põhjustades koheselt tindikihis13 , sest kiududel polnud kusagilt tõmbuda. Selle vältimiseks olen ette näinud spetsiaalsete polümeermaatriksi kanalite kasutamise löögitsooni14. See toimib mikroskoopilise amortisaatorina, kontrollides dünaamiliselt paberi pinget ja võimaldades kiududel sujuvalt venida ilma trükitud graafikat purustamata.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| 3D-teksti kokku toppimine | Elementide ruumid venituse võimaldamiseks | Hoiab ära tindikihi mikropragunemise |
| Paberi elastsuse ignoreerimine | Kasutage spetsiaalset polümeermaatriksit | Säilitab terava graafilise kvaliteedi |
| Kontrollimatud mehaanilised löögid | Puhverdage stantsi rõhku | Väldib jaemüüja kohest tagasilükkamist |
Ma keeldun laskmast kontrollimatul mehaanilisel pingel esmaklassilist trükitööd rikkuda. Spetsiaalsete polümeerkanalite rakendamine löögi ajal tagab, et teie reljeefsed graafikad jäävad teravaks, veatuks ja täiesti immuunseks pinna rebenemise suhtes.
🛠️ Harvey laud: Kas teie varasematel reljeefsetel pakenditel on olnud pragunenud tint või veninud logod? 👉 Taotle Strike Zone'i arvustust ↗ — Ei mingeid vorme, mis käivitavad lõputuid müügikõnesid. Ainult puhas väärtus.
Kuidas algajatele reljeeftrükk teha?
Alustavate disainerite jaoks nõuab kombatava viimistluse loomine ilma põhikarpi lõhkumata ranget matemaatilist distsipliini.
Algajatele reljeeftrüki tegemiseks peate matemaatiliselt kaardistama oma stantsjoonele keelutsooni, hoides kõik sügavad kolmemõõtmelised tekstuurid struktuursetest voltidest eemal. Alustage oma tootmisinseneriga konsulteerimisest, et viia oma esteetiline nägemus vastavusse lainepaberi kiudude füüsiliste venivuspiiridega.
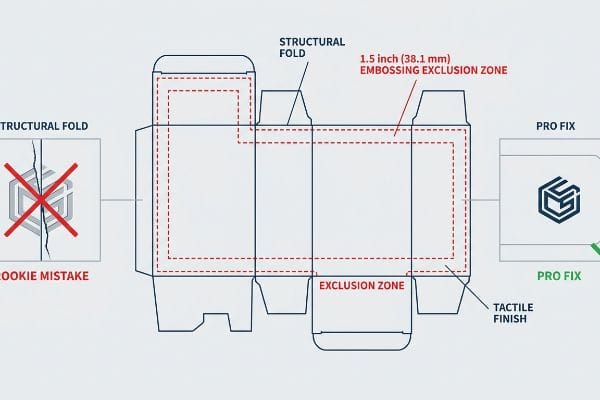
Kuid disainiteooria tundmisest ei piisa, kui rasked masinad tööle hakkavad ja dünaamilised tarneahela jõud võimust võtavad.
Miks tavaline reljeeftrükk tehasepõrandal ebaõnnestub
Uued disainerid teevad pealtnäha mõistliku eelduse, et tekstureeritud logo saab paigutada täpselt sinna, kuhu see esteetiliselt kõige paremini välja näeb, sageli tsentreerides selle otse paksu murdejoone peale. Nad eeldavad, et tehas saab muudetud tekstuuri maagiliselt voltida ilma ümbritsevat papist konstruktsiooni kahjustamata15.
Oma tehases näen ma rutiinselt selle teoreetilise laua taga töötamise katastroofilisi tulemusi. Bränd nõuab tugeva 3D-fooliumreljeefi paigaldamist otse põhikarbi kandvale voldile. Kui ma mõõdan konstruktsiooni terviklikkust TAPPI T811 servapurustustesti abil, on andmed brutaalsed. Kuna sügavtekstureerimine on juba paberikiud venitanud ja kurnanud nende piirini, põhjustab selle konkreetse nurga voltimine kogu papi purunemise. Papi dünaamiline kandevõime langeb järsult 42,5% ja purunemise vali rebenemisheli kajab pakkimisliinil. Ma rakendan koheselt "reljeeftrüki keelutsooni" meie ettevalmistusfaasis. Nihutades matemaatiliselt kõiki sügavaid tekstuure täpselt 38,1 mm (1,5 tolli) kaugusele mis tahes peamisest konstruktsioonivoldist, kõrvaldan täielikult topeltpingetsooni. See mikrokorrektuur säilitab 32ECT nurgad, säästes klientidele hinnanguliselt 30% käsitsi kokkupaneku viivitustest ja tagades, et kaubaalus peab vastu raske kaubaveo korral.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Tekstuuri paigutamine voldile | Rakendage 1,5-tollise (38,1 mm) keelutsooni16 | Garanteerib nurkade survetugevuse17 |
| Paberikiude kurnamine | Nihuta kujundust kortsudest eemale | Väldib pakkimisliini ummikute teket |
| ECT-reitingu 18 ignoreerimine | Eralda esteetiline ja struktuuriline tsoon | Peab vastu raskele kahekordselt virnastatud kaubaveole |
Ma hoian ära konstruktsiooni purunemised enne, kui need lõikelauale jõuavad. Isoleerides teie rasked kombatavad elemendid koormust kandvatest nurkadest, tagan, et teie pakend säilitab oma maksimaalse dünaamilise tugevuse.
🛠️ Harvey laud: Ärge laske 2-millimeetrisel konstruktsiooniveal 500 kaupluse avamist rikkuda. 👉 Saatke mulle oma dieline-fail ↗ — Ma teen matemaatika stressitesti enne, kui te masstootmisele eelarvet raiskate.
Kokkuvõte
Kui reljeeftrükk otse kandvale voldile lenduvad need ammendunud paberikiud kaubaaluse raskuse all jõuliselt laiali, mis vallandab suurkaupmeeste kohese tagasilükkamise. See range keelutsooni protokoll on täpselt see spetsifikatsioonileht, mida minu kümme suurimat jaeklienti kasutavad trükiste nulltagastusjuhtumi tagamiseks. Lõpetage kiudude pingepiirangutega mängimine ja laske mul isiklikult teie pakendikujundus läbida tasuta dieline audit ↗, et enne masstootmise algust kõrvaldada saatuslikud konstruktsioonivead.
"Perforatsioonide mõju uurimine kandevõimele …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Materjaliteaduse või ehitusinseneride uuring kirjeldaks üksikasjalikult, kuidas lainepapist soonte vertikaalse joonduse häirimine mehaanilise pressimise teel vähendab plaadi survetugevust]. Tõendi roll: tehniline kontroll; allika tüüp: materjaliteaduse käsiraamat. Toetab: eeldust, et kombatavad viimistlused halvendavad konstruktsiooni kandevõimet. Rakendusala märkus: kehtib spetsiaalselt lainepapist materjalide kohta. ↩
"Reljeeftrüki rõhu mõju mehaanilistele ja pehmusomadustele …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Paberitehnika autoriteetsed tekstid kirjeldavad, kuidas reljeeftrüki ajal toimuv mehaaniline venitamine õhendab laineriplaati, mis võib vähendada purunemiskindlust ja suurendada rebenemisohtu]. Tõendi roll: tehniline valideerimine; allika tüüp: materjaliteaduse õpik. Toetab väidet, et reljeeftrükk nõrgestab materjali. Ulatusmärkus: keskendumine tselluloosipõhisele laineriplaadile. ↩
"Lainepapist kastide survetugevuse hindamine …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Pakendtehnika juhendites selgitatakse, et reljeeftrükk surub lainepapi õhuga täidetud sooned kokku, mille tulemuseks on tihedam ja jäigem materjalipiirkond]. Tõendi roll: tehniline valideerimine; allika tüüp: pakenditööstuse käsiraamat. Toetab väidet, et reljeeftrükk suurendab lokaalset tihedust. Ulatusmärkus: spetsiifiline lainepapist puitkiudplaadile. ↩
„Reljeeftrükk vs süvistrükk: mis vahe on ja kumb on parem?“, https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [Pakendite insenerikirjanduses selgitatakse, kuidas sissepoole suunatud süvistrükk kõrvaldab reljeeftrüki tekitatud väljaulatuva serva, mis muidu survekoormuse all purunemiskohana toimib]. Tõendi roll: mehaaniline valideerimine; allika tüüp: insenerikäsiraamat. Toetab: süvistrüki konstruktsioonilist eelist kandepaneelide puhul. Ulatusmärkus: kehtib jäikade ja pooljäikade pakendite kohta. ↩
„Soovidevahelise kõverdumise katsemeetodid ja mõjud – BioResources“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Lainepapist pakendite standardite tehniline käsiraamat kontrolliks, kuidas kiudude venituse ja soonte kokkusurumise haldamine säilitab servapurustustesti (ECT) hinnangu]. Tõendi roll: tehniline kontroll; allika tüüp: tööstusstandard. Toetab: kokkusurutud soonte konstruktsioonilist terviklikkust. Ulatusmärkus: spetsiifiline lainepapist materjalidele. ↩
„Kaetud pakendite barjääriomadustele muundamine ja selle mõju …“, https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Materjaliteaduse uuringud kinnitavad, et materjali tiheduse suurendamine suure pingega piirkondades suurendab pakendistruktuuri löögikindlust ja vastupidavust]. Tõendusmaterjali roll: materjaliteaduslik tõend; allika tüüp: eelretsenseeritud ajakiri. Toetab: materjali tihendamise tõhusust kahjustuste vältimisel. Ulatusmärkus: üldine pakkematerjaliteadus. ↩
„Mis on fooliumtrükk ja kuidas see toimib? – WeCustomBoxes“, https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [Tööstustrüki käsiraamatutes on täpsustatud, et paksu lainepapi soojusjuhtivus ja kokkusurumisnõuded erinevad oluliselt õhukesest kartongist, mistõttu on vaja kohandada kuumuse ja rõhu sätteid]. Tõendi roll: tehniline kontroll; allika tüüp: tööstustrüki käsiraamat. Toetab väidet, et õhukeste kartongkastide parameetreid ei saa otse lainepapist materjalidele üle kanda. Ulatusmärkus: keskendutakse aluspinnaspetsiifilistele mehaanilistele sätetele]. ↩
"PMMA-kile materjali modelleerimine kuumpressimise protsessi jaoks – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Tehnilise materjaliteaduse dokumentatsioon selgitab, kuidas samaaegne kuumus ja rõhk kuumpressimise ajal põhjustavad poorsetes aluspindades struktuurilist deformatsiooni]. Tõendi roll: tehniline mehhanism; allika tüüp: materjaliteaduse artikkel. Toetab: reljeefprotsessi füüsikalist mõju. Ulatusmärkus: keskendumine poorsele papile. ↩
"Foolium ja reljeeftrükk – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [Pakenditootmisstandardid soovitavad reljeefvormide ja sälgujoonte vahelisi spetsiifilisi nihkeid, et vältida kiudude purunemist ja pragunemist]. Tõendi roll: tööstuse parim tava; allika tüüp: trükitootmise käsiraamat. Toetab: vajadust löögitsoonide matemaatiliseks korrigeerimiseks. Ulatusmärkus: kohaldatav paksu lainepapi puhul. ↩
„Analoog- ja digitaalsete voltimisjoonte mõju mehaanilisele … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Kuumstantsimise tehnilised tootmisstandardid määravad kindlaks täpsed kauguse nihked voltimisjoontest, et vältida materjali väsimust ja servade pragunemist]. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstustehnika käsiraamat. Toetab: optimaalne kaugus pragunemise vältimiseks. Ulatusmärkus: spetsiifiline papppindadele. ↩
„Guide to Understanding Flutes in Corrugated Boxes – Gentlever“, https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Pakendtehnika juhised näitavad, et lainepapist lainepappidele avaldatava survejõu vähendamine hoiab ära sisemise konstruktsioonikeskkonna kokkuvarisemise termilise reljeeftrüki ajal]. Tõendi roll: tehniline nõue; allika tüüp: pakenditeaduse õpik. Toetab: lainepapist materjalide rõhu reguleerimist. Rakendusmärkus: kehtib lainepapist konstruktsioonide kohta. ↩
"Kiudude joondamine mehaanilise venituse ja piiratud kuivatamise teel …", https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Autoriteetne allikas paberifüüsika või trükitehnoloogia kohta kirjeldaks, kuidas tsellulooskiud läbivad plastilise deformatsiooni ja venituse, et luua 3D-profiile]. Tõendi roll: tehniline kontroll; allika tüüp: materjaliteaduse ajakiri või tööstuse käsiraamat. Toetab: kiudude nihkumise mehaanilist reaalsust reljeeftrüki ajal. Ulatusmärkus: spetsiifiliselt kohaldatav tselluloosipõhistele pakkematerjalidele. ↩
„Kuidas oma üliaeglaselt kuivavat reljeeftrüki tindipatja uuesti tindiga katta – YouTube“, https://www.youtube.com/watch?v=aoGlPBdKeN8. [Materjaliteaduse uuring aluspinna deformatsiooni kohta kinnitaks, et liigne kiudude pinge reljeeftrüki ajal põhjustab tindikihi purunemist]. Tõendi roll: tehniline valideerimine; allika tüüp: materjaliteaduse ajakiri. Toetab: tindi pragunemise põhjus. Rakendusala märkus: rakendatav kõrgsurve mehaanilisel reljeeftrükil. ↩
„Lisandite abil toodetud polümeersed amortisaatorid autotööstusele …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Tööstusliku inseneri dokumentatsiooni kohaselt tuleks vormi konstruktsioonil kinnitada polümeerpõhiste pingeleevenduskanalite kasutamist paberi pinge haldamiseks]. Tõendi roll: protsessi kontrollimine; allika tüüp: tööstusliku inseneri käsiraamat. Toetab: pinge juhtimise meetodeid. Ulatusmärkus: võib viidata täiustatud või patenteeritud tööriistadele. ↩
„Lainepapist liiga rangete spetsifikatsioonide kasutamine võib tooteid kahjustada – LinkedIn“, https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Lainepakendite tööstusstandardid selgitavad, et reljeeftrükk häirib kiudude orientatsiooni ja elastsust, mis viib voltimisel konstruktsiooni purunemiseni või pragunemiseni]. Tõendi roll: tehniline valideerimine; allika tüüp: pakenditehnika käsiraamat. Toetab: voltide ületamise füüsilist riski reljeeftrüki tegemisel. Ulatusmärkus: Kohaldatav tugevale lainepapile. ↩
"Põhilised karbitüübid | Packaging Corporation of America", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Lainepakendite tööstuslikud tehnilised standardid määravad kindlaks reljeefsete tekstuuride ja voltimisjoonte vahelised minimaalsed vahekaugused, et vältida materjali purunemist]. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstusstandard. Toetused: soovitatav kaugus reljeefsete tsoonide vahel. Ulatusmärkus: Võib erineda olenevalt materjalist (GSM). ↩
""Suhtelise õhuniiskuse mõju survetugevusele …", https://open.clemson.edu/all_theses/3225/. [Lainepapi mehaaniline katsetamine näitab, et reljeeftrükk suure pingega nurgapiirkondades vähendab kasti vertikaalset kandevõimet]. Tõendi roll: põhjuse ja tagajärje valideerimine; allika tüüp: inseneriuuring. Toetab: keelutsoonide konstruktsioonilist kasu. Ulatusmärkus: Spetsiifiline vertikaalsele virnastamisrõhule. ↩
"Lainepapist kastid – servapurustuskatse (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Servapurustuskatse (ECT) on tööstusstandardne mõõdik, mida kasutatakse lainepapist transpordikonteinerite virnastustugevuse ja konstruktsiooni terviklikkuse määramiseks]. Tõendi roll: mõõdiku määratlus; allika tüüp: ASTM/ISO standard. Toetab: konstruktsioonilise tsoneerimise olulisust. Ulatusmärkus: Kehtib peamiselt lainepapist papi kohta. ↩