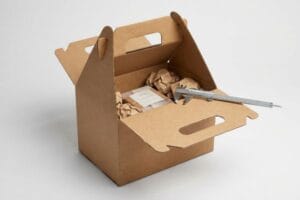
Pasas semanas perfeccionando el diseño, solo para ver cómo la fábrica envía cajas con las pestañas rotas. El verdadero problema suele ser el troquelado estructural subyacente.
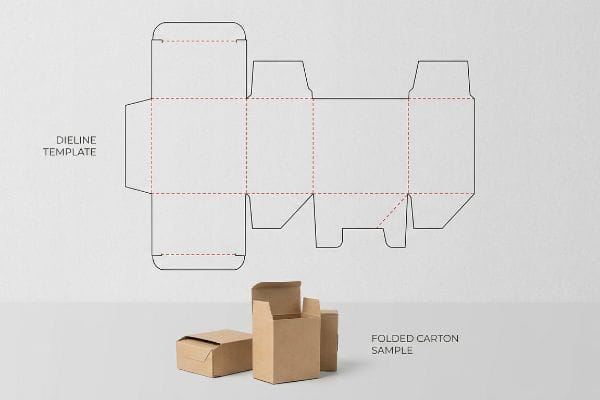
Trabajar con troqueles de embalaje implica ejecutar una plantilla vectorial 2D precisa que determina dónde se cortará y doblará la caja. Estos planos estructurales sirven como guía definitiva para la maquinaria de fabricación, asegurando que los materiales planos se conviertan en estructuras 3D impecables para la venta al por menor, sin fallos mecánicos.
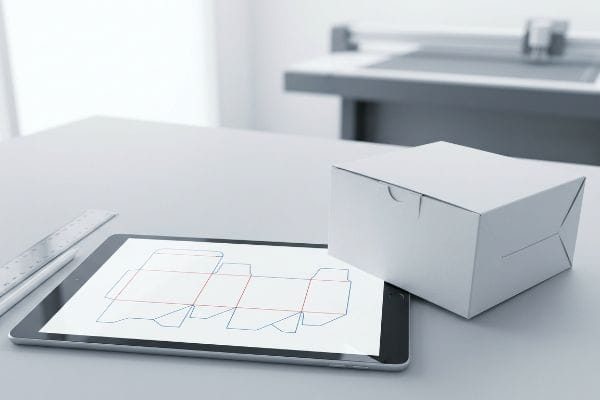
Una cosa es conseguir que esas líneas queden bien en el software, pero lograr que sobrevivan a la mesa de corte física requiere un conjunto de reglas completamente diferente.
¿Cómo se hace el troquelado para el embalaje?
Construir un plano estructural desde cero requiere más que simplemente dibujar rectángulos. Se necesita precisión matemática para asegurar que el cartón grueso se doble exactamente donde debe.
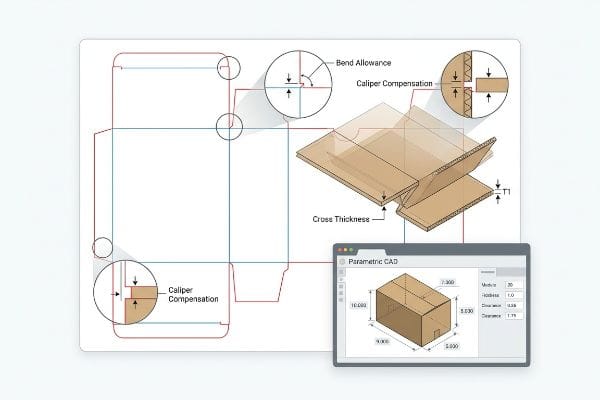
La fabricación de un troquel para embalaje requiere software CAD (Diseño Asistido por Computadora) especializado para calcular con precisión los márgenes de plegado del material. Los diseñadores calculan holguras de plegado específicas basándose en el calibre exacto de la ondulación, generando una trayectoria vectorial precisa que las mesas de corte automatizadas de la fábrica leen para producir pestañas de bloqueo sin fricción y estructuras de venta al por menor perfectamente cuadradas.
Dibujar una caja plana en un programa informático es fácil, pero conseguir que las fibras rígidas del papel se doblen perfectamente sin romperse es donde fallan la mayoría de las plantillas.
Por qué la compensación de la calibración es importante en la ingeniería del cartón
Incluso los diseñadores veteranos suelen asumir que pueden crear pestañas entrelazadas y ranuras plegables en software de ilustración básico dibujándolas con el mismo ancho que el panel correspondiente. Tratan el cartón corrugado grueso como si fuera una hoja de papel plana microscópica. Este enfoque teórico ignora por completo el grosor físico del sustratoplegado¹.
Veo que esto sucede cada semana cuando las marcas intentan ensamblar sus exhibidores. Un cartón ondulado B de 2,8 mm (0,11 pulgadas) de grosorconsume material al doblarse 90 grados, y si la ranura de recepción en la línea de troquelado no se ensancha para compensarlínea de troquelado plana que carecía de esta compensación, lo que provocó que un operario de empaquetado sudara en el almacén durante quince minutos solo para forzar el ensamblaje de una sola base. Literalmente se podía oír la rígida resistencia del cartón kraft virgen al romperse cuando las pestañas se bloqueaban. Tuvimos que reconstruir completamente las ranuras en nuestro software, agregando las tolerancias de flexión específicas para garantizar que los exhibidores prellenados se ensamblaran sin fricción, lo que finalmente les salvó de una caída estimada del 30 % en la velocidad de la línea de ensamblaje.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Las pestañas de dibujo tienen una relación exacta 1:1 con el ancho de las ranuras | Aplicación de tolerancias de curvatura de calibre matemático4 | Evita la fricción en el ensamblaje del co-empacador |
| Utilizando herramientas web ráster básicas | Exportación de archivos PDF estructurales paramétricos5 | Garantiza que las esquinas estructurales permanezcan perfectamente cuadradas |
| Ignorando el grosor de la tabla plegada | Agregar topes de holgura de 1 mm a las ranuras6 | Elimina las láminas superiores rasgadas durante la instalación |
Confiar en un archivo de ilustración plano para la integridad estructural es un error. Siempre proceso la geometría original con un software de ingeniería especializado para calcular el consumo físico de papel antes de que una sola cuchilla toque el tablero.
🛠️ Oficina de Harvey: ¿No está seguro de si sus pestañas de enclavamiento tienen el margen de curvatura correcto para flauta B? 👉 Solicite una auditoría gratuita de troqueles ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, lo prometo.
¿Qué es una línea de troquelado en el embalaje?
Muchos responsables de marca se quedan mirando los archivos estructurales de su fabricante y se preguntan cómo un revoltijo de trazos de colores se traduce en una caja física para la venta al por menor que contiene mercancía pesada.
Una línea de troquelado para embalaje es un archivo vectorial mecánico de color directo que determina los cortes y pliegues físicos exactos para la maquinaria CNC (Control Numérico por Computadora). En lugar de tinta visual, estos trazos de color específicos le indican al láser de la fábrica exactamente dónde cortar o marcar el cartón corrugado en bruto.
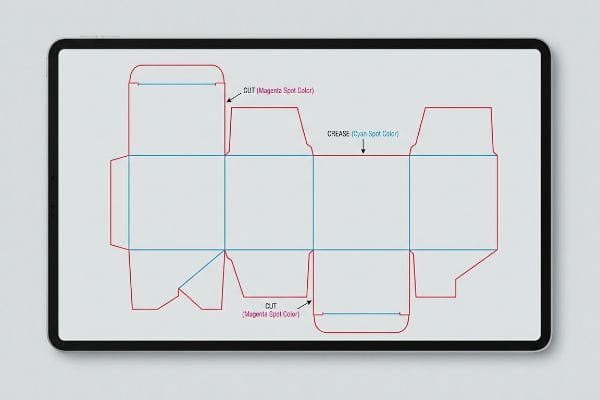
Esas líneas de colores que aparecen en la pantalla no significan absolutamente nada si la maquinaria de la fábrica no puede leer las órdenes mecánicas integradas.
El lenguaje mecánico de las herramientas de color directo
Los diseñadores gráficos suelen enviar sus plantillas estructurales finales utilizando líneas CMYK estándar (cian, magenta, amarillo, negro) para indicar dónde se debe cortar o doblar la pantalla. Dan por sentado que si pueden ver el contorno en su monitor digital, la mesa de corte automatizada sabrá automáticamente qué hacer. Esto ignora la lógica fundamental del software que controla la maquinaria de preimpresión industrial7.
Las grabadoras láser automatizadas para troquelado de placas no leen las líneas visuales CMYK; solo reconocen nombres de colores directos específicos asignados a los trazos vectoriales8.Con frecuencia intercepto diseños donde las rutas estructurales se dejaron en negro estándar, lo que significa que el software de preimpresión de la máquina fusiona las líneas de corte directamente en la capa de impresión. El resultado es una caja impresa con contornos negros visibles y antiestéticos, pero sin cortes físicos, lo que nos obliga a detener la línea. La sensación de polvo de troquelado ni siquiera se produce porque la cuchilla nunca entra en contacto con la placa. Solucionamos esto convirtiendo todos los trazos estructurales en colores directos mecánicos absolutos9—como magenta al 100% para los cortes—, lo que garantiza que las cuchillas entren en contacto con la placa y mantiene el diseño impreso impecable, ahorrándole una factura de reimpresión de material enorme.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de negro CMYK para trazados estructurales | Asignación de colores directos magenta al 100%10 | Elimina los contornos negros impresos en las cajas |
| Fusionando capas gráficas y estructurales | Aislamiento de cortes mecánicos en una capa bloqueada11 | Acelera los tiempos de validación de preimpresión |
| Confiar en los contornos visuales | Trazos vectoriales específicos de la herramienta de programación12 | Garantiza un corte de máquina automatizado preciso |
Tratar las líneas estructurales como elementos de diseño visual conduce al desastre. Exijo estrictamente el uso de colores planos aislados para garantizar que las mesas de corte ejecuten comandos mecánicos precisos sin contaminar los gráficos de su marca.
🛠️ Escritorio de Harvey: ¿Se han fusionado accidentalmente las líneas de corte estructurales con la capa de impresión CMYK? 👉 Obtén tu guía de configuración ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cuáles son los 7 pasos básicos para el diseño de envases?
Gestionar el lanzamiento comercial de un producto requiere un enfoque sistemático, que abarque desde la estrategia conceptual inicial hasta la validación de la preimpresión física antes de que comience la producción en masa.
Los 7 pasos básicos para el diseño de envases incluyen definir los requisitos del producto, diseñar el troquelado estructural, crear la maquetación, aplicar los márgenes de sangrado de preimpresión, crear un prototipo de muestra física, realizar pruebas de cumplimiento de tránsito y, finalmente, ejecutar la producción en masa.
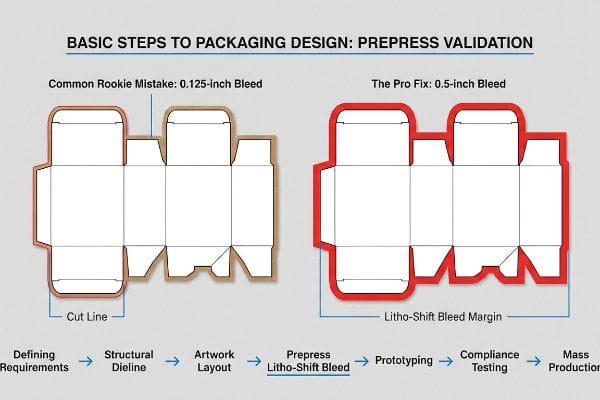
Si bien las fases de diseño creativo acaparan toda la atención, la etapa de preimpresión técnica es donde la mayoría de las campañas sobreviven o fracasan estrepitosamente en la línea de producción.
El paso del margen de sangrado de Litho-Shift
Durante la fase de diseño gráfico, la mayoría de los diseñadores gráficos comerciales aplican un sangrado de impresión estándar de 3,1 mm (0,125 pulgadas) a sus archivos de expositores de cartón ondulado . Tratan los expositores gruesos para puntos de venta como si fueran tarjetas de visita o folletos estándar, asumiendo que un margen pequeño es suficiente para cubrir cualquier variación mecánica durante el corte final.
El proceso físico de pegar las láminas impresas sobre cartón grueso de flauta B implica inherentemente una mayor tolerancia mecánica durante el montaje automatizado. Si se utiliza un sangrado de papel estándar, el inevitable desplazamiento del cartón durante la laminación litográfica produce un efecto de "destellos", donde los bordes de cartón marrón sin tratar quedan expuestos repentinamente en el expositor final plegado. Una vez vi cómo un hermoso expositor de cosméticos era rechazado porque un desplazamiento de 2 milímetros dejó un borde de papel sin tratar muy visible justo al lado de un logotipo de lámina de alta calidad. El olor a pegamento de PVA (acetato de polivinilo) a base de agua secándose impregnaba el ambiente cuando nos dimos cuenta de que todo el lote parecía de mala calidad. Ahora, aplicamos estrictamente un margen de sangrado mínimo de 0,5 pulgadas (12,7 mm)14 más allá de la línea de corte física, creando una red de seguridad diseñada que envuelve completamente cada borde expuesto y evita rechazos de marca por falta de calidad en el punto de venta.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizando márgenes de sangrado comerciales estándar de 0,125 pulgadas15 | Exigir un margen de sangrado de 0,5 pulgadas en la laminación litográfica16 | Evita que queden expuestos los bordes del cartón marrón |
| Ignorar las tolerancias de montaje automatizadas | Extender los gráficos de fondo más allá del pliegue | Mantiene un valor de marca visual de primera calidad |
| Tratar el cartón como si fuera papel plano | Redes de seguridad de ingeniería para el cambio de junta directiva17 | Elimina los rechazos inmediatos por parte de los minoristas |
Estirar los fondos de las ilustraciones de forma agresiva durante la fase de preimpresión es fundamental. Prefiero rechazar un archivo directamente a ver cómo toda una paleta de expositores presenta un efecto de bordes borrosos y de aspecto barato.
🛠️ Harvey's Desk: ¿Tu diseño actual tiene suficiente sangrado para resistir el desplazamiento automático de laminación litográfica? 👉 Solicita tu lista de verificación de preimpresión ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son las cuatro C del diseño de envases?
Evaluar el diseño de una caja de venta al por menor requiere un marco equilibrado para garantizar que no se esté diseñando simplemente un exterior bonito que no supere las pruebas básicas de resistencia logística.
Las cuatro C del diseño de empaques se refieren a Costo, Concepto, Conveniencia y Comunicación. Este marco estratégico garantiza que la estructura física de su tienda minorista equilibre los presupuestos de materia prima con la durabilidad estructural, la eficiencia del ensamblaje en la línea de distribución y una imagen de marca visual impactante para el consumidor.
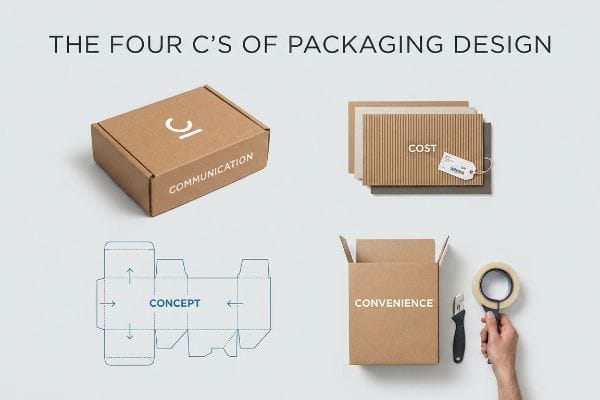
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar en una fábrica en pleno funcionamiento.
Por qué la obsesión por los costos en las compras arruina las cuatro C
Los equipos de marca suelen utilizar este marco18 para guiar sus lanzamientos en tiendas físicas, pero los departamentos de compras a menudo se centran exclusivamente en la métrica principal de "Costo". Intentan reducir la calidad de los paneles estructurales19 para ahorrar unos centavos al principio, asumiendo que los otros tres pilares del proyecto permanecerán completamente inalterados por la reducción de la calidad del material.
En mis instalaciones, veo con frecuencia la devastación causada por este desequilibrio cuando los compradores degradan un tablero 32ECT (Edge Crush Test) a un sustituto 26ECT20 solo para financiar una costosa laminación de lámina. Cuando mido la geometría final dinámicamente en nuestras mesas de prueba, este recorte de costos elimina la densidad crítica de fibra del núcleo ondulado. El "concepto" físico literalmente se deforma bajo el peso de un palé de 85 kg (187,5 lbs), y la "conveniencia" de ensamblaje se arruina porque las líneas de troquel deformadas se rompen al doblarse. Tomo las lecturas del micrómetro y demuestro que al restaurar matemáticamente la estructura a un estándar 32ECT original y cambiar la lámina por un recubrimiento acuoso brillante de alto contenido de sólidos, recuperamos la resistencia a la compresión perdida. Al imponer este equilibrio de materiales, garantizo que el tiempo de ensamblaje de coempaquetado se reduzca en 35 segundos por unidad21, lo que ahorra a los clientes miles en costos de mano de obra y evita por completo los daños durante el transporte.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Reducción de la potencia de la placa ECT para ahorrar costes unitarios | Obligatorio el uso de 32ECT virgen para cargas útiles pesadas22 | Evita que la base se deforme bajo el peso del palé |
| Obsesionarse estrictamente con el precio del material | Vinculación del coste estructural con la eficiencia del ensamblaje | Reduce los costos laborales generales de cumplimiento |
| Sacrificar la resistencia en aras de un acabado estético | Actualización a recubrimientos acuosos brillantes23 | Mantiene intactas las capacidades de carga dinámica |
Los equipos de compras no pueden tratar el costo unitario bruto como una métrica aislada. Vinculo matemáticamente el gasto estructural directamente con la conveniencia de la cadena de suministro posterior, garantizando que el sistema sobreviva al tránsito sin cargos adicionales catastróficos.
🛠️ Oficina de Harvey: ¿Están sus recortes de costos de compras destruyendo secretamente la capacidad de carga dinámica de su empaque? 👉 Envíeme su archivo de troquelado ↗ — Haré una prueba de estrés de los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes elegir un proveedor más económico, pero cuando esa placa 26ECT de menor calidad se rompe en un almacén húmedo, provoca una fricción enorme, ralentizando la línea de montaje en un 30 % aproximadamente y eliminando por completo el margen de beneficio del proyecto. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar las tolerancias estructurales y permíteme revisar personalmente tus archivos con mi Auditoría Gratuita de Troqueles ↗ para detectar errores fatales de rebabas en los bordes antes de que comience la producción en masa.
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Un manual autorizado de ingeniería de embalaje explicaría cómo el espesor del sustrato (calibre) afecta las holguras de plegado y el ajuste de las pestañas. Función de la evidencia: verificación técnica; tipo de fuente: norma de diseño industrial. Apoya: la necesidad de tener en cuenta el espesor del material en los planos estructurales. Nota de alcance: se refiere específicamente a materiales corrugados y de gran espesor. ↩
"Cartón ondulado y grados de materiales | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Las especificaciones técnicas para materiales ondulados verifican el espesor estándar de la industria para cartón de flauta B. Función de evidencia: verificación; tipo de fuente: manual técnico; apoyos: afirmación sobre el espesor del material. Nota de alcance: pueden existir pequeñas variaciones según el fabricante. ↩
"Determinación analítica de la rigidez a la flexión de un material de cinco capas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Las directrices de ingeniería estructural para embalajes explican cómo no tener en cuenta el espesor del material en los puntos de plegado provoca deformación. Función de la evidencia: apoyo teórico; tipo de fuente: guía de ingeniería; Apoyos: necesidad de ensanchamiento de la ranura. Nota de alcance: se aplica a materiales plegados rígidos. ↩
"Guía para calcular la tolerancia de doblez y la deducción por doblez – SendCutSend", https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOopVfqWzL62k22DkXdgChwXEZuKjjj0r9ECFe-fCEe5MVFOsTbjn. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Respalda: el requisito de que las tolerancias de doblez tengan en cuenta el espesor del material en los planos estructurales. Nota de alcance: aplicable a materiales de cartón corrugado y plegable. ↩
"¿Qué es una línea de troquelado en embalaje e impresión? – PopDisplay", https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: estándar de software; tipo de fuente: documentación técnica. Respalda: el uso de archivos paramétricos basados en vectores para mantener la precisión geométrica durante el troquelado. Nota de alcance: compara con alternativas basadas en ráster. ↩
"Resistencia a la compresión de paquetes de cartón corrugado con baja resistencia a la compresión...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación métrica; tipo de fuente: directriz de fabricación. Respalda: el uso de amortiguadores de holgura específicos para prevenir fallas del material durante el ensamblaje. Nota de alcance: 1 mm es una línea base común, pero puede variar según el grado del cartón. ↩
"Color directo vs. color CMYK: diferencias esenciales explicadas", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Documentación técnica que explica cómo las mesas de corte CNC utilizan colores directos o capas técnicas en lugar de colores de proceso CMYK para distinguir las líneas de corte/plegado mecánicas. Función de evidencia: validación técnica; tipo de fuente: manual industrial. Apoya: el requisito de un formato de archivo específico en herramientas industriales. Nota de alcance: se aplica al software de corte digital y fabricación de troqueles. ↩
"CutContour y PerfCutContour: el estándar de color directo para impresión y corte", https://pb.pressria.com/blog/cut-contour-spot-color-standard/. La documentación técnica del software de troquelado láser CNC explica el requisito de separación de colores directos para distinguir las trayectorias de corte de las capas de impresión. Función de evidencia: verificación técnica; tipo de fuente: manual de software industrial. Apoya: la necesidad de colores directos para el reconocimiento de la máquina. Nota de alcance: las especificaciones pueden variar según el proveedor del software. ↩
"Directrices gráficas – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Los estándares de la industria para la preimpresión de envases especifican el uso de colores directos no imprimibles para definir las líneas de troquelado estructurales y evitar que se fusionen con las capas de tinta CMYK. Función de evidencia: verificación de prácticas de la industria; tipo de fuente: guía de diseño de envases. Apoya: el método para garantizar el reconocimiento de las líneas de troquelado. Nota de alcance: Las opciones de color específicas, como el magenta, son comunes pero no universales. ↩
"Del diseño a la prueba: Guía para las líneas de troquelado de envases", https://admiralpkg.com/post/dielines. Verificación de los estándares de la industria con respecto al uso de colores directos distintos para diferenciar las líneas de troquelado estructurales de los gráficos imprimibles. Función de evidencia: especificación técnica; tipo de fuente: manual de preimpresión. Apoyos: uso de colores directos magenta para evitar la impresión involuntaria de las líneas de troquelado. Nota de alcance: la elección específica del color puede variar según los estándares de la imprenta. ↩
"Guía para el proceso completo de preimpresión de envases", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Confirmación de que separar los datos estructurales en capas dedicadas y bloqueadas optimiza la validación de la preimpresión y evita ediciones accidentales. Función de la evidencia: buenas prácticas de proceso; tipo de fuente: guía de la industria del diseño gráfico. Apoya: eficiencia en los tiempos de validación de la preimpresión. Nota de alcance: se aplica principalmente a software basado en vectores como Adobe Illustrator. ↩
"Máquina de troquelado serie RT | Visual Packaging Machinery", https://visualpackaging.com/die-cutting-machine-rt. Evidencia de que la maquinaria de corte automatizada requiere definiciones específicas de trazos vectoriales (peso y tipo) para interpretar correctamente las trayectorias de corte. Función de la evidencia: requisito técnico; tipo de fuente: especificación de hardware de fabricación. Soporte: precisión del corte de la máquina automatizada. Nota de alcance: depende del software específico de CNC o plotter utilizado. ↩
"Los avances en impresión y gráficos están dando forma a…", https://popdisplay.me/what-advances-in-printing-and-graphics-are-shaping-the-look-and-feel-of-corrugated-packaging/. Verificación de las medidas de sangrado estándar de la industria específicamente para archivos de embalaje de cartón corrugado comercial. Función de evidencia: especificación técnica; tipo de fuente: manual de la industria de la impresión. Apoya: la afirmación de que 0,125 pulgadas es un margen de sangrado comúnmente aplicado. Nota de alcance: específico para la impresión de exhibidores minoristas. ↩
«¿Impresión directa en insertos de cajas? – Cartón personalizado PopDisplay…», https://popdisplay.me/printing-directly-on-box-inserts/. Validación del margen de sangrado estándar de la industria requerido para compensar el desplazamiento mecánico en el montaje de cartón ondulado tipo B. Función de evidencia: especificación técnica; tipo de fuente: directrices de impresión/embalaje. Apoya: la necesidad de un margen de seguridad de 0,5 pulgadas. Nota de alcance: puede variar según la precisión del equipo. ↩
"¿Cómo puedo determinar cuánto sangrado debo usar?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use . Los estándares de la industria para impresión offset y digital suelen especificar un sangrado de 1/8 de pulgada como base para la seguridad de recorte. Función de evidencia: especificación de referencia; tipo de fuente: manual de producción de impresión. Admite: la medida de sangrado estándar para impresiones comerciales planas. Nota de alcance: se aplica a trabajos de impresión estándar no laminados.
"Litografía laminada vs. impresión digital: una guía para compradores industriales...", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Las directrices técnicas para embalaje de cartón ondulado explican la necesidad de sangrados ampliados para compensar el cambio de registro durante la laminación de la impresión al cartón. Función de la evidencia: requisito técnico; tipo de fuente: guía de ingeniería de embalaje. Apoya: el requisito específico de 0,5 pulgadas para la litografía laminada. Nota de alcance: específico del proceso de montaje de la litografía laminada. ↩
"El laminado litográfico mejora la imagen de las cajas de tóner", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. La documentación técnica sobre el montaje automatizado de hojas impresas en cartón ondulado detalla la aparición del desplazamiento del cartón y las estrategias de diseño utilizadas para mitigarlo. Función de la evidencia: validación del proceso; tipo de fuente: documento técnico de fabricación. Apoya: la necesidad de redes de seguridad de ingeniería para el desplazamiento del cartón. Nota de alcance: se refiere a la alineación física de los materiales durante la producción .
"Cómo las 4 C del embalaje impulsan el crecimiento empresarial", https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Verificación de que el marco de las Cuatro C es un estándar reconocido de la industria utilizado por los equipos de marca para la implementación de embalajes minoristas. Rol de la evidencia: validación; tipo de fuente: manual de la industria o guía profesional. Apoya: validez del marco. Nota de alcance: práctica general de la industria. ↩
"Investigación del efecto de las perforaciones en la capacidad de carga de…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Evidencia técnica que muestra cómo la reducción del grado del cartón (peso del material o ondulación) afecta negativamente la durabilidad estructural. Función de la evidencia: explicación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoyos: riesgo estructural de la reducción de costos. Nota de alcance: específico para materiales de cartón corrugado. ↩
"Entendiendo la resistencia de las cajas de envío – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqZJdt_DR05gXPss7nU3Lvd0ulG4F-RU6sYRbljbFH6w3hxRd4b. Las normas técnicas para cartón corrugado especifican las diferencias en la capacidad de carga entre las distintas clasificaciones de la prueba de aplastamiento de bordes (ECT). Función de la evidencia: especificación técnica; tipo de fuente: estándar de la industria. Apoya: la afirmación de que la reducción de las clasificaciones ECT disminuye la resistencia estructural. Nota de alcance: Los detalles pueden variar según el tamaño de la ondulación y el grado del cartón. ↩
"Embalaje de cartón ondulado con diseño innovador para una mayor durabilidad...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Los estudios de ingeniería industrial correlacionan la consistencia del material y la capacidad de plegado con la eficiencia del ensamblaje del co-empaquetado. Función de la evidencia: métrica de rendimiento; tipo de fuente: estudio de logística. Apoya: la afirmación de que estándares de materiales más altos reducen el tiempo de mano de obra por unidad. Nota de alcance: El ahorro de tiempo real depende de la geometría específica de la caja y del nivel de automatización. ↩
"Entendiendo la resistencia de las cajas de envío", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoopLaGc69i783slMZfiolVObznGbXQVR6mNNLkNMAg7ALohmQBG. Los estándares de la industria para cartón corrugado demuestran que las clasificaciones 32ECT (Edge Crush Test) proporcionan la resistencia a la compresión vertical necesaria para evitar el pandeo de la base bajo cargas paletizadas pesadas. Función de evidencia: especificación técnica; tipo de fuente: estándar de la industria. Apoya: la eficacia de 32ECT para la integridad estructural en cargas pesadas. Nota de alcance: se aplica específicamente al embalaje de cartón corrugado. ↩
"Recubrimiento acuoso para embalaje: cómo aumenta el atractivo y…", https://www.thecustomboxes.com/blog/aqueous-coating-for-packaging/?srsltid=AfmBOorkRPo9pYOl0rggzyJw5UdbKXWo8ZbCf_mNH4VGaUvAY-ve_Vm5. Los datos técnicos sobre acabados de embalaje indican que los recubrimientos acuosos ofrecen una superficie protectora que mantiene las capacidades de carga dinámica del cartón de forma más eficaz que algunos laminados pesados o acabados a base de disolventes. Función de la evidencia: validación de las propiedades del material; tipo de fuente: ficha técnica. Apoya: la afirmación de que los recubrimientos acuosos preservan la resistencia estructural. Nota de alcance: se refiere a aplicaciones de embalaje listas para la venta al por menor. ↩