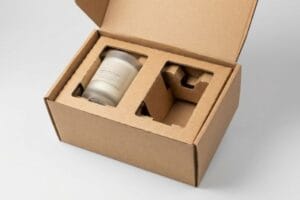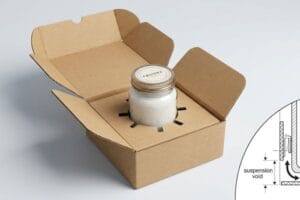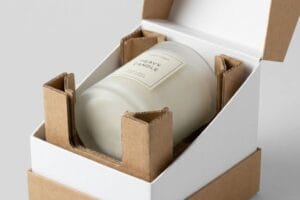
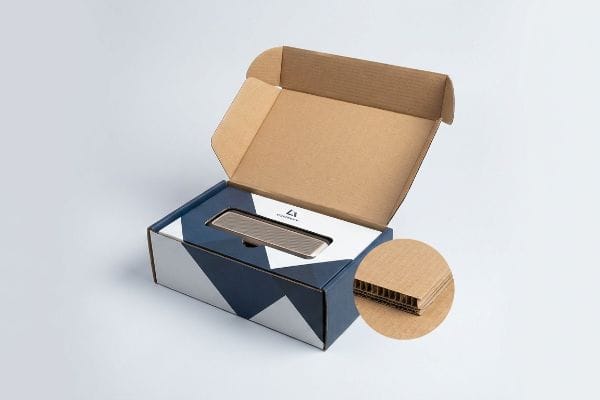
Quieres que tu experiencia al desempaquetar sea impactante, pero el cartón marrón estándar da una sensación de baja calidad. Imprimir directamente sobre los insertos estructurales parece una solución rápida, hasta que la tinta se corre y las cajas se deforman.
La impresión directa sobre los insertos de las cajas requiere una ingeniería de preimpresión específica. Consiste en aplicar gráficos personalizados —generalmente mediante laminación litográfica o métodos digitales directos— sobre el cartón corrugado estructural que protege el producto, mejorando la presentación de la marca y manteniendo la integridad física necesaria para su protección durante el transporte.
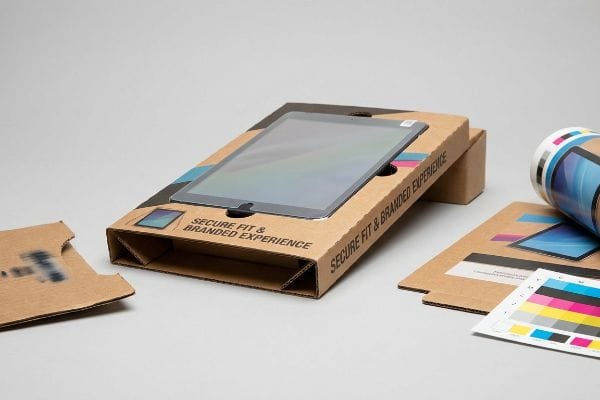
Conocer la teoría que hay detrás de los insertos impresos es fácil, pero sobrevivir a la dura realidad de la planta de producción requiere verdadera ingeniería.
¿Qué tipo de impresión se utiliza para los embalajes?
Seleccionar el proceso de impresión adecuado determina si el lanzamiento de tu producto en el mercado minorista se ve como una marca de primera calidad o como una imitación barata y descolorida.
Los tipos de impresión utilizados para el embalaje suelen incluir la impresión offset litográfica, la flexografía y la impresión digital. La laminación litográfica ofrece la mayor fidelidad visual para expositores, mientras que la flexografía predomina en las cajas de envío de gran volumen, y la impresión digital permite la creación rápida de prototipos y la impresión de datos variables.
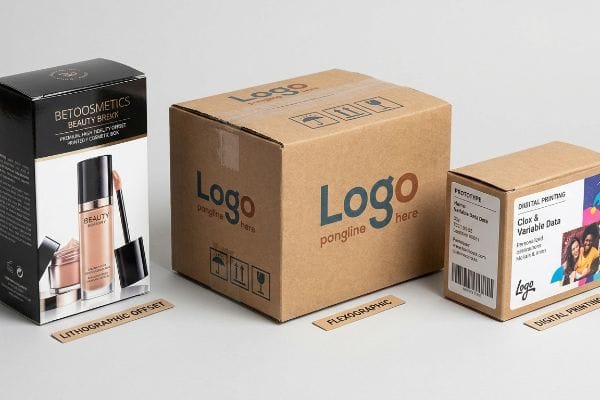
Una cosa es conseguir gráficos bonitos en un monitor de ordenador, pero transferirlos a cartón rígido requiere un control físico estricto.
Litografía de alta fidelidad frente a alternativas económicas
Muchos fundadores de marcas dan por sentado que cualquier archivo que aprueben en su monitor se reproducirá instantáneamente a la perfección en la caja final. A menudo intentan imprimir gráficos complejos y fotorrealistas en impresoras flexográficas estándar para ahorrar unos céntimos en los costes unitarios. La realidad es que el embalaje comercial requiere procesos industriales específicos, que dependen completamente del material del sustrato y de la fidelidad visual requerida.
Veo este error constantemente. Incluso los equipos de compras más experimentados a veces intentan adaptar diseños de cosméticos de alta gama a una tirada de flexografía barata, lo que resulta en logotipos borrosos que parecen estampados con una esponja. Si desea ese acabado premium, de calidad de revista, para sus lanzamientos en tiendas, debe usar impresión offset litográfica².El fuerte y rítmico zumbido de una prensa Heidelberg de 6 colores depositando tinta húmeda sobre una hoja superior es inconfundible. Mi regla general es exigir impresión litográfica de alta fidelidad incluso para tiradas cortas de 100 unidades, porque una presencia de marca nítida y definida en el estante es lo que realmente justifica su precio premium ante el consumidor.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de la flexografía para fotografías complejas | Impresión litográfica (offset)3 | Imágenes nítidas, con calidad de revista |
| Sacrificar la calidad en tiradas pequeñas | Series cortas de alta fidelidad | Mantiene un alto valor de marca |
| Ignorando las condiciones de iluminación | Coincidencia de color puntual4 | Evita que los colores se decoloren |
Jamás permito que mis clientes comprometan el valor de su marca solo para ahorrar unos céntimos en impresiones de menor calidad. Proteger la imagen de marca influye directamente en la confianza del consumidor cuando toma el producto del estante.
🛠️ El escritorio de Harvey: ¿No estás seguro de si la resolución de tu diseño resistirá una tirada comercial masiva? 👉 Déjame revisar tus archivos ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, te lo prometo.
¿Qué método de impresión se utiliza sobre cartón?
Al pasar del papel fino al cartón corrugado estructural grueso, la física de la tinta y del papel cambia radicalmente.
El método de impresión utilizado en cartón para aplicaciones de venta minorista de alta gama es principalmente la laminación litográfica. Este proceso consiste en imprimir primero gráficos de alta resolución sobre una fina lámina de papel, que luego se pega físicamente sobre un soporte rígido de cartón corrugado para combinar atractivo visual con resistencia estructural.
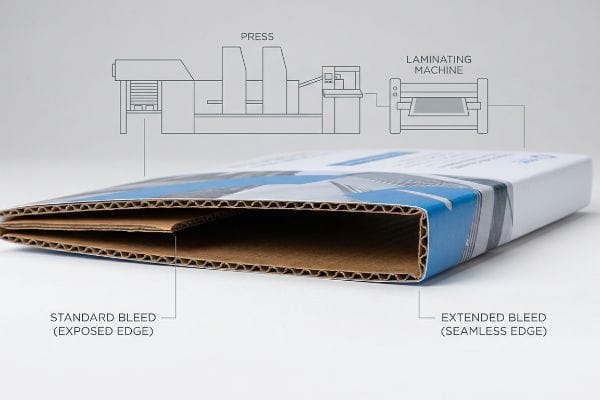
Puede parecer un proceso de fabricación impecable, pero la fusión de papel húmedo con cartón grueso introduce microdesplazamientos mecánicos que pillan desprevenidos a los diseñadores.
La trampa de la preimpresión "Litho-Shift"
La mayoría de los diseñadores gráficos tratan una línea de troquelado estructural como si fuera un folleto comercial estándar. Aplican el sangrado estándar de 0,125 pulgadas (3,17 mm)5 más allá de la línea de corte en su software CAD (Diseño Asistido por Computadora), dando por sentado que las mesas de corte automatizadas cortarán perfectamente a lo largo del borde en cada ocasión.
Sé que alguna vez has visto un expositor recién plegado y te has preguntado por qué se ve un trozo de cartón marrón sin tratar justo en el borde frontal. Esto sucede porque la laminación litográfica —el pegado de la lámina impresa sobre cartón grueso de flauta B— tiene una tolerancia mecánica inherente durante el proceso de montaje automatizado⁶.Cuando los cartones pesados se mueven aunque sea ligeramente durante la producción, el sangrado de impresión estándar falla, dejando al descubierto los bordes. Yo aplico estrictamente un margen de sangrado mínimo de 12,7 mm (0,5 pulgadas) para todos los trabajos de cartón ondulado. He oído el áspero y molesto roce de los bordes del papel sin tratar durante el empaquetado porque un diseñador no extendió el diseño, y arruina toda la presentación al instante.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizando márgenes de sangrado comerciales estándar | Aplicar un margen de sangrado de 0,5 pulgadas (12,7 mm)7 | Evita que los bordes se pongan marrones |
| Ignorando las tolerancias de desplazamiento de la placa8 | Comprobaciones de calibración de preimpresión | Garantiza un acabado de borde impecable |
| Tratar el cartón como si fuera papel plano | Diseño para el espesor de la ranura9 | Líneas de pliegue limpias y profesionales |
Rechazo en la fase de preimpresión los archivos que no cumplen con este requisito, lo que obliga a los diseñadores a extender el fondo de las ilustraciones. Este amplio margen de sangrado actúa como una red de seguridad diseñada para proteger por completo la presentación de su marca.
🛠️ Escritorio de Harvey: ¿Te preocupa que tus archivos de diseño actuales tengan márgenes de sangrado peligrosos que expongan bordes sin rematar? 👉 Descarga mi plantilla de sangrado ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Puedes imprimir sobre cartón?
Es posible imprimir directamente sobre cartón corrugado sin tratar, pero conlleva graves riesgos ópticos que la mayoría de los equipos de marketing subestiman drásticamente.
Sí. Se puede imprimir sobre cartón, pero la impresión directa sobre superficies corrugadas porosas suele requerir flexografía o métodos de impresión UV digital. El cartón de prueba sin sellar absorbe la tinta rápidamente, lo que provoca que los colores se vean apagados a menos que se apliquen tintas de color directo específicas o imprimaciones blancas antes de las capas gráficas finales.
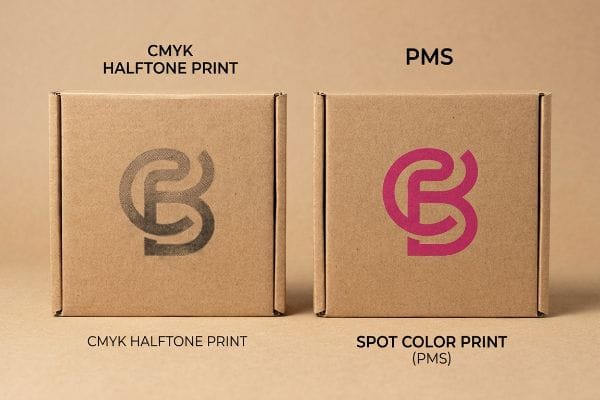
Aplicar tinta directamente sobre una superficie porosa y sin sellar no es como pintar una pared lisa; se comporta mucho más como pintar una esponja de cocina.
El desastre del barro de semitonos CMYK
Las marcas suelen intentar convertir sus logotipos corporativos sólidos a formatos CMYK estándar (cian, magenta, amarillo, negro/clave) para la impresión directa en cajas de envío y contenedores de merchandising. Asumen que la impresión a cuatro colores coincidirá perfectamente con sus pantallas digitales, ignorando por completo la realidad física del material testliner crudo y sin recubrimiento10.
Imagínelo como intentar dibujar un retrato nítido en una toalla de papel. Cuando la impresión estándar a cuatro colores se basa en pequeños puntos de semitono superpuestos, estos puntos se absorben de manera desigual en las fibras del papel crudo 11. He visto a empleados de tiendas tirar los expositores al almacén porque el logotipo borroso y pixelado parecía una imitación barata y no autorizada. Para solucionar esto, exijo un protocolo de inundación de color directo para todos los elementos principales de la marca. Al reemplazar la mezcla óptica de puntos con una sola tinta PMS (Pantone Matching System) mezclada con precisión 12 , obtenemos una inundación de pigmento densa y perfectamente uniforme. La sensación pegajosa y espesa de un color directo adecuado al extenderse sobre el cartón sin sellar es lo que garantiza que su logotipo mantenga un alto contraste a 6 metros de distancia bajo la intensa iluminación de las grandes superficies
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de CMYK para logotipos directos | Colores directos Pantone (PMS) | Evita que los logotipos se vean borrosos |
| Impresión sobre cartón de prueba sin sellar | Imprimación de tinta base blanca | Los colores resaltan vívidamente en los estantes |
| Confiar en las pruebas de pantalla digitales | Comprobaciones físicas del espectrofotómetro | Coincidencia precisa del color de la marca |
Me aseguro de que mis clientes abandonen la técnica de fusión de puntos de semitono para sus logotipos principales. El uso de un color directo específico elimina el efecto granulado y protege el valor de su marca en todo el punto de venta.
🛠️ Harvey's Desk: ¿El color distintivo de tu marca se ve apagado en tu embalaje de cartón corrugado actual? 👉 Solicita una auditoría de color ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cómo se imprimen en las cajas?
Los pasos concretos del proceso de fabricación para imprimir en cajas rígidas determinan si tu campaña tiene éxito o si, por el contrario, se deforma literalmente bajo su propio peso.
La impresión en cajas se realiza mediante el uso de planchas planas en prensas offset industriales, máquinas flexográficas o impresoras digitales de gran formato. Para estructuras de alta gama destinadas al comercio minorista, el proceso implica la impresión de una plancha superior independiente, que se lamina mecánicamente a un núcleo estructural acanalado y se troquela.
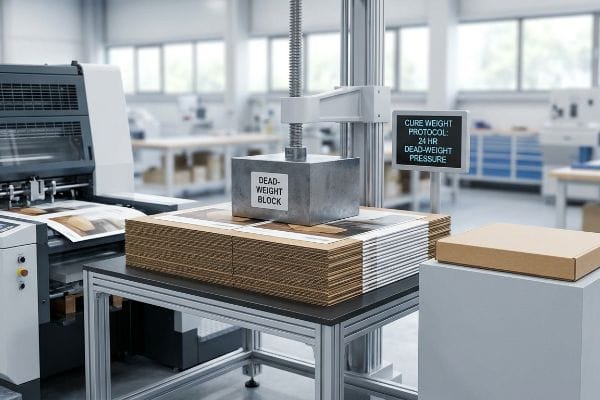
Pero conocer la teoría mecánica básica no es suficiente cuando las máquinas empiezan a funcionar y la química húmeda entra en acción.
Prueba de realidad de la deformación por humedad del PVA
Los clientes dan por sentado que al montar una lámina impresa de alta calidad sobre un cartón corrugado rígido de flauta B, se obtiene un panel de visualización estructural perfectamente plano. Ignoran la compleja realidad química del proceso de laminación litográfica¹³ y esperan que el panel físico se comporte exactamente igual que el PDF plano e impecable que ven en la pantalla de su ordenador.
Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando los equipos de compras omiten los tiempos de curado adecuados para acelerar un envío a un almacén de alta humedad en Florida o Texas, EE. UU. El proceso de laminación depende en gran medida del adhesivo de PVA (acetato de polivinilo) a base de agua. Cuando este pegamento húmedo entra en contacto con grandes superficies, el cartón poroso de 32 ECT (prueba de aplastamiento de bordes) absorbe la humedad y, al secarse en el aire ambiente de la fábrica, se contrae violentamente. He recorrido la planta y escuchado el distintivo chasquido de la tensión superficial cuando grandes paneles laterales de 152,4 cm (60 pulgadas) se deforman y se curvan hacia adentro como si fueran patatas fritas gigantes. En mis instalaciones, aplico un estricto protocolo de peso de curado, apilando los paneles húmedos bajo una presión de peso muerto exacta durante 24 horas para forzar un curado plano. Al garantizar un panel perfectamente recto, evito la curvatura severa que causa una fricción masiva, lo que ralentiza la línea de ensamblaje en un 20 % estimado y evita el rechazo de los principales minoristas.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Acelerar el tiempo de curado de la laminación | Curado en peso muerto durante 24 horas14 | Paneles planos que se ensamblan fácilmente |
| Ignorando la contracción del pegamento a base de agua15 | Estructuras de tablero dúplex equilibradas16 | Evita que las exhibiciones se inclinen |
| Diseño de paneles masivos sin soporte | Agregar revestimientos estructurales de respaldo | Mantiene las estructuras altas en posición vertical |
Jamás permito que un pedido urgente pase por alto mis controles de peso para el curado. Obligar a que el tablero se seque completamente plano les ahorra a mis clientes miles de dólares en retrabajo manual y garantiza un estricto cumplimiento dimensional en el punto de venta.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor más económico que omita el proceso de curado de 24 horas, pero cuando el pegamento PVA a base de agua se seque y deforme gravemente tus paneles corrugados, ralentizando la línea de ensamblaje de coempaquetado en un 20% aproximadamente, tu margen de venta se esfumará por completo. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de arriesgarte con química estructural no probada y permíteme revisar personalmente tus archivos de diseño con mi Auditoría Previa a la Producción Gratuita ↗ para detectar tolerancias de borde fatales antes de que comience la fabricación en masa.
"Los 5 mejores métodos de impresión de envases explicados", https://greendotpackaging.com/packaging-printing-methods/. [Los estándares de la industria para la producción de envases detallan cómo la selección de métodos de impresión, como la litografía o la flexografía, está determinada por la porosidad del sustrato y la resolución de la imagen deseada]. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria de la impresión. Apoya: el vínculo entre el sustrato/fidelidad y la selección del proceso. Nota de alcance: se aplica a la producción comercial a gran escala. ↩
"Guía de impresión flexográfica frente a otros métodos", https://luminite.com/flexo-vs-other-printing. [Una guía técnica sobre procesos de impresión comercial verificaría que la litografía offset proporciona una resolución de imagen y una precisión de color significativamente mayores que la flexografía, lo que la convierte en el estándar de la industria para acabados minoristas de alta calidad]. Función de la evidencia: verificación técnica; tipo de fuente: manual de la industria. Apoya: la afirmación de que la litografía es necesaria para el empaquetado con calidad de revista. Nota de alcance: se centra en la fidelidad visual para sustratos de papel/cartón. ↩
"Impresión de cajas de envío mediante litografía vs. flexografía", https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Las guías técnicas sobre procesos de impresión explican que la litografía offset proporciona mayor resolución y detalles más finos para imágenes fotográficas que la flexografía. Función de la evidencia: verificación técnica; tipo de fuente: manual de la industria. Apoya: el uso de litografía para fotos complejas. Nota de alcance: específico para embalaje minorista de alta fidelidad.] ↩
"El proceso de igualación de color en el embalaje: garantizando precisión y…", https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Los estándares de la ciencia del color demuestran que la igualación de colores directos previene cambios de color y pérdida de intensidad mediante el uso de tintas premezcladas en lugar de capas de proceso. Función de la evidencia: validación fáctica; tipo de fuente: manual de gestión del color. Apoya: la función de los colores directos en la estabilidad de la iluminación. Nota de alcance: se refiere principalmente a colores específicos de la marca.] ↩
"¿Cómo puedo determinar cuánto sangrado debo usar?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Las directrices de la industria de la impresión y los manuales de preimpresión suelen definir 0,125 pulgadas como el requisito de sangrado estándar para proyectos de impresión comercial para tener en cuenta la variación de recorte. Función de evidencia: especificación técnica; tipo de fuente: estándar de la industria. Admite: valores de sangrado de preimpresión comunes. Nota de alcance: se aplica generalmente a la impresión offset y digital comercial estándar. ↩
"Laminadoras automáticas – YouTube", https://www.youtube.com/watch?v=BzwweyvhM5c. [La documentación técnica sobre procesos de impresión de cartón ondulado verifica que el montaje automatizado en la laminación litográfica está sujeto a desfases de registro y tolerancias mecánicas]. Función de la evidencia: verificación de hechos; tipo de fuente: guía técnica de la industria. Apoya: La causa de los bordes sin rematar visibles en las pantallas plegadas. Nota de alcance: La variación depende del equipo de montaje específico utilizado. ↩
"Conceptos básicos de embalaje: ¿Qué son el sangrado, el recorte y la zona de seguridad?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [Un manual de impresión o una norma de embalaje autorizada especificaría las medidas de sangrado necesarias para compensar el desplazamiento del cartón y evitar bordes sin imprimir en materiales corrugados]. Función de la evidencia: especificación técnica; tipo de fuente: manual de la industria. Apoya: ancho de sangrado recomendado para cartón. Nota de alcance: las medidas pueden variar según la maquinaria específica. ↩
"[PDF] Especificaciones de preimpresión – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [Las especificaciones de fabricación para la impresión litográfica o flexográfica definirían las tolerancias mecánicas esperadas para el desplazamiento del cartón durante el proceso de montaje]. Función de evidencia: métrica técnica; tipo de fuente: especificación de fabricación. Apoya: la necesidad de calibración de preimpresión. Nota de alcance: las tolerancias específicas varían según el sistema de registro]. ↩
"Embalaje de cartón ondulado con diseño innovador para una mayor durabilidad...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. [La documentación técnica sobre ingeniería de cartón ondulado explicaría cómo tener en cuenta el grosor de las ondulaciones evita la distorsión y garantiza líneas de pliegue limpias durante la fabricación]. Función de la evidencia: principio de diseño; tipo de fuente: guía de ingeniería de embalaje. Apoya: requisitos de diseño para cartones estructurales. Nota de alcance: se aplica específicamente a sustratos ondulados]. ↩
"Proceso de recubrimiento curable por UV en cartón dúplex impreso en CMYK…", https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/. [Una fuente autorizada sobre embalajes de cartón ondulado o sustratos de impresión explica cómo la naturaleza porosa del testliner sin recubrimiento provoca absorción de tinta y ganancia de punto, lo que resulta en colores apagados en comparación con las pantallas digitales]. Función de la evidencia: Validación técnica; tipo de fuente: Guía técnica de la industria. Apoya: El impacto de la porosidad del sustrato en la fidelidad del color. Nota de alcance: Se aplica específicamente al cartón ondulado sin recubrimiento. ↩
"El efecto de los colorantes en el contenido de metales pesados en el papel reciclado...", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. [La documentación técnica sobre sustratos de impresión explicaría cómo la porosidad de las fibras de papel sin sellar provoca sangrado de tinta y absorción inconsistente de patrones de semitonos]. Función de la evidencia: validación técnica; tipo de fuente: manual de impresión industrial. Apoya: la afirmación de que los semitonos CMYK fallan en cartón crudo. Nota de alcance: se aplica específicamente a materiales porosos sin recubrimiento. ↩
"Comprendiendo los colores directos (y su función en la impresión digital)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Los estándares de la industria de la impresión demuestran que los colores directos premezclados proporcionan una mayor densidad de pigmento y opacidad en comparación con la mezcla óptica de puntos CMYK en superficies absorbentes]. Función de la evidencia: comparación técnica; tipo de fuente: libro de texto de artes gráficas. Apoya: el uso de PMS para elementos de marca de alto contraste. Nota de alcance: se centra en la densidad del pigmento. ↩
"Efectos de la humedad en el proceso de laminación – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Documentación técnica sobre ingeniería de embalaje que describe la composición química de los adhesivos utilizados en la litolaminación y su tendencia a causar tensión o deformación del sustrato]. Función de la evidencia: verificación técnica; tipo de fuente: manual de la industria del embalaje. Apoya: La existencia de variables químicas en el proceso de litolaminación. Nota de alcance: Se centra en la deformación inducida por el adhesivo]. ↩
"Tipos de laminación en embalaje: Laminación húmeda, seca y térmica", https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination. [Una fuente autorizada sobre embalaje industrial o acabado de impresión especificaría la duración requerida para que los adhesivos se fijen bajo presión para evitar la deformación]. Función de la evidencia: especificación técnica; tipo de fuente: manual de la industria. Apoya: Tiempo de curado adecuado para paneles planos. Nota de alcance: La duración puede variar según la composición química específica del adhesivo. ↩
"Pegamento perfecto para manualidades con papel | GUÍA DE PEGAMENTO – YouTube", https://www.youtube.com/watch?v=8_MB0G3a_js. [Documentación técnica sobre adhesivos que explica cómo la pérdida de humedad en los pegamentos a base de agua provoca la contracción de las fibras y la consiguiente deformación del material]. Función de la evidencia: mecanismo físico; tipo de fuente: ingeniería química o guía de embalaje. Apoya: La causa de la deformación de las pantallas. Nota de alcance: Se aplica específicamente a sustratos porosos a base de papel. ↩
"Cartón dúplex vs. cartón para cajas plegables: comparación en profundidad", https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Las normas de ingeniería de embalaje describen cómo las capas simétricas de material en los cartones dúplex contrarrestan la tensión creada durante el proceso de encolado]. Función de la evidencia: norma de diseño; tipo de fuente: manual de fabricación. Apoyos: Prevención de la deformación en expositores rígidos. Nota de alcance: Se aplica específicamente a la construcción con cartón dúplex. ↩