Sie haben gerade die perfekte Vertriebskampagne entwickelt, doch die globale Logistik ist eine harte Nuss. Wenn Ihre Spezialverpackung beim Seetransport oder der Lagerung Schaden nimmt, ist Ihre gesamte Gewinnspanne dahin.
Der Versand individuell gestalteter Kartonverpackungen erfordert strenge ISTA-Transportvalidierungsrichtlinien (International Safe Transit Association), um sicherzustellen, dass Ihre gefalteten Verpackungen den Vibrationen im Lager standhalten. Wir entwickeln Konstruktionsgeometrien, die litholaminierte Grafiken vor Abrieb schützen und gleichzeitig die Palettendichte maximieren. So liefern wir makellose, verkaufsfertige Warenträger weltweit.
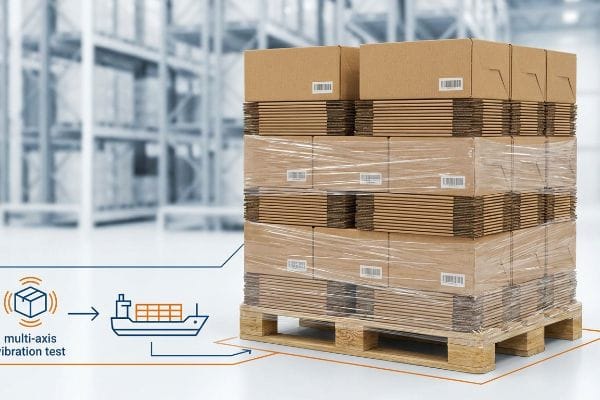
Doch die Theorie allein genügt nicht, wenn die Maschinen anlaufen und 40-Fuß-Container für den rauen Seetransport verladen werden.
Kann man einen Karton mit Aufdrucken versenden?
Das Bedrucken von Rohcontainern mit Grafiken erscheint einfach, bis automatische Stanzmaschinen strukturelle Ungenauigkeiten aufdecken. Hochwertige Grafiken für den Einzelhandel erfordern akribische Druckvorstufenplanung.
Ja. Der Versand einer speziell angefertigten Box erfordert eine präzise Kalibrierung der Druckvorstufe. Standardmäßige digitale Beschnittzugaben versagen bei dicken B-Wellen-Strukturen während des automatisierten Faltens. Durch die Einhaltung eines strikten mechanischen Randes von 12,7 mm (0,5 Zoll) umschließt das bedruckte Deckblatt nahtlos jede freiliegende Schnittkante und gewährleistet so eine makellose grafische Kontinuität während des Hochgeschwindigkeitstransports und der Warenannahme im Einzelhandel.
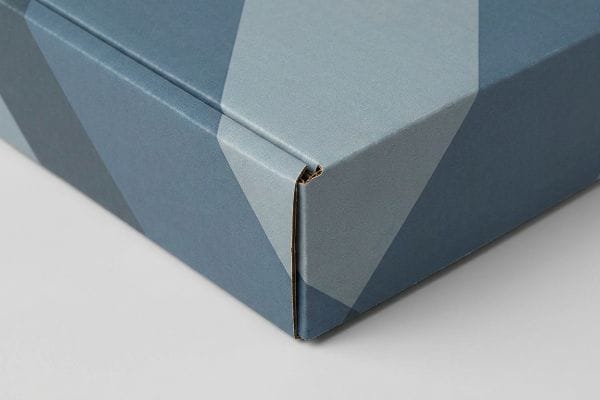
Doch die Theorie allein reicht nicht aus, wenn die Maschinen im Rahmen einer massiven Multi-Channel-Einführung im Einzelhandel zum Einsatz kommen.
Warum herkömmliche kommerzielle Entlüftungssysteme in der Fabrikhalle versagen
Selbst erfahrene Designer übersehen oft die Dicke von gefaltetem Material und verwenden standardmäßige 3 mm (0,11 Zoll) breite Beschnittzugaben für den kommerziellen Druck¹ auf robusten Wellpappenstanzformen. Sie gehen davon aus, dass sich digitale Grafiken perfekt und ohne Verschiebung auf die geriffelte Basis übertragen lassen. Dieser theoretische Ansatz ignoriert jedoch völlig die geringen mechanischen Toleranzen , die bei der automatisierten Litho-Laminierung² auftreten , wo nasse Klebstoffe und dicke Kartons mit hoher Geschwindigkeit und unter hohem Druck miteinander verbunden werden.
Das ist nicht nur Theorie – ich erlebe das hautnah in der Praxis, wenn aus schönen Grafiken logistische Alpträume werden. Eine Branding-Agentur hat kürzlich in aller Eile eine vollfarbige Versandvorlage erstellt und dabei auf ihren standardmäßigen digitalen Anschnitt vertraut. Beim ersten Testlauf stieß der CNC-Frästisch (Computer Numerical Control) gegen den Karton, und das Ergebnis war katastrophal. Der dicke B-Wellen-Karton verschob sich während der Laminierungundhinterließ an jeder einzelnen Faltkante einen hellweißen Streifen rohen Kartons. Die Grafik sah völlig unbrauchbar aus. Ich habe sofort die CAD-Datei (Computer-Aided Design) hervorgeholt und unsere Vorgabe für den Lithografie-Anschnitt durchgesetzt. Ich habe mathematisch einen 12,7 mm (0,5 Zoll) breiten Grafik-Anschnitthinaus und so ein Sicherheitsnetz geschaffen. Diese präzise geometrische Korrektur kompensierte die Verschiebung beim Laminieren vollständig und sorgte für einen perfekten Umschlag der Grafik. Durch die Einhaltung dieser absoluten Toleranz konnte ich die Ausschussquote an der Faltlinie um 15 % senken, wodurch dem Kunden stundenlange Produktionsverzögerungen erspart blieben und eine katastrophale Ablehnung durch den Einzelhandelsabnehmer verhindert wurde.
| Litho-Shift-Defekt | Strukturelles Ergebnis | Finanzieller ROI |
|---|---|---|
| Standard 3 mm Entlüftung5 | Freiliegende, unbeschnittene Kartonkanten | Führt zu sofortiger Ablehnung durch den Einzelhändler |
| Verschiebung der mechanischen Toleranz | Falsch ausgerichtete Grafikfalten | Verlangsamt die Montage um schätzungsweise 20 %6 |
| 12,7 mm Blutungsrand | Nahtlose Kantenumwicklung | Eliminiert eine Materialausschussquote von 15 %7 |
Ich lasse ein gelungenes Design nicht durch schlampige Berechnungen in der Druckvorstufe ruinieren. Wenn man den Anschnitt so berechnet, dass er mechanische Verschiebungen ausgleicht, sehen die Markenverpackungen im Einzelhandel hochwertig aus und nicht wie billige Lagerware.
🛠️ Harveys Schreibtisch: Weisen Ihre bedruckten Masterkartons nach dem automatisierten Hochgeschwindigkeitsfalzen freiliegende Schnittkanten auf? 👉 Fordern Sie eine Druckvorstufendateiprüfung an ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Was kostet der Versand eines Kartons?
Die Frachtlogistik belastet die Budgets des Einzelhandels schneller als die Produktion. Die Reduzierung der Materialqualität zur Senkung der Rohkosten führt häufig zu einem verheerenden Anstieg der Transportschäden.
Die Kosten für den Versand von Kartons variieren je nach Volumen und Materialdichte. Durch die optimale Nutzung des Containerraums mit leichten, aber formstabilen Mikrowellplatten lassen sich die Frachtkosten drastisch reduzieren. Darüber hinaus verhindert die Einhaltung optimierter Palettenüberhanggrenzen katastrophale Druckschäden und eliminiert somit teure Retouren und Rückbelastungen für Händler während des weltweiten Transports.
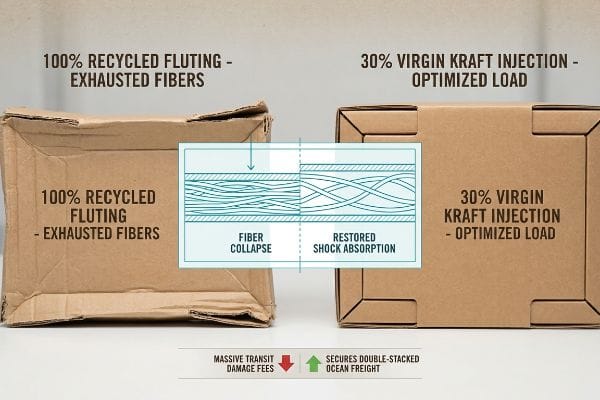
Sich auf theoretische Transportschätzungen zu verlassen, wird jedoch zu einem gefährlichen Wagnis, wenn Seecontainer extremen dynamischen Belastungen ausgesetzt sind.
Die „Fasererschöpfungs“-Transportfalle
Einkaufsteams fordern häufig 100 % recyceltes Testlinerpapier, um die Stückkosten zu senken und ESG-Nachhaltigkeitskriterien zu erfüllen. Dabei gehen sie fälschlicherweise davon aus, dass es die gleiche dynamische Belastbarkeit wie frischer Karton besitzt. Die Versandkosten berechnen sie unter idealen Bedingungen für flach verpackte Ware in einem klimatisierten Lager. Sie verkennen jedoch die mikroskopischen Gegebenheiten des Papieraufbereitungsprozesses, bei dem sich die Zellulosefasern nach mehreren Recyclingzyklen verkürzen und strukturell erschöpfen , wodurch sie ihre Fähigkeit zur Absorption kinetischer Energie verlieren
Das ist nicht nur Theorie – ich erlebe das hautnah in der Praxis, wenn Beschaffungsbudgets auf physikalische Gesetze stoßen. Der Einkaufsleiter eines Kunden rief mich panisch an, nachdem seine voll beladenen, umweltfreundlichen Masterkartons bei einem ISTA 3A-Falltestin einem externen Labor katastrophal versagt hatten. Sie hatten heimlich, ohne Rücksprache mit meinem Statikteam, Neuware-Kraftpapier durch 100 % recyceltes Testliner ersetzt, um Versandkosten zu sparen. Die übermäßig recycelten Innenwellen waren völlig instabil. Als ich den zerdrückten Prototyp in meinem Labor berührte, fühlte sich der Karton gefährlich weich an, wie ein feuchter Schwamm. Ich verwarf ihr theoretisches Kostenmodell und entwickelte sofort eine Hybridmaterialmischung. Ich injizierte präzise 30 % Neuware-Kraftpapier mit langen Faserndirekt in die tragenden C-Wellen. Dieser Eingriff stellte sofort die erforderliche Kantenstauchfestigkeit wieder her und sorgte für die nötige Stabilität, um einen doppelt gestapelten Seefrachtcontainer zu überstehen. Durch die mathematische Abstimmung der Frischfaserdichte mit der Dichte der recycelten Einlagen konnte ich garantieren, dass die Sendung auch raue Behandlung unbeschadet übersteht und den Kunden vor einer verheerenden Abschreibung von 40 % des Lagerbestands bei der Ankunft bewahrt.
| Materielle Schwachstelle | Kinetisches Ergebnis | Fracht-ROI |
|---|---|---|
| 100 % recycelte Wellpappe | Fasererschöpfung und Zusammenbruch11 | Löst massive Transportschadengebühren aus |
| Statische Kostenberechnungen | BCT-Versagen unter dynamischer Belastung12 | Macht die prognostizierten Versandkosteneinsparungen zunichte |
| 30% Virgin Kraft Spritzguss13 | Wiederhergestellte kinetische Stoßdämpfung | Sichert doppelt gestapelte Seefracht |
Ich lasse niemals billiges Papier über den Erfolg einer globalen Markteinführung entscheiden. Die Verbesserung der internen Wellpappenchemie kostet zwar nur wenige Cent im Vorfeld, garantiert aber mathematisch gesehen, dass Ihr Display vollständig unbeschädigt ankommt und schützt so Ihren tatsächlichen ROI in der Lieferkette.
🛠️ Harveys Schreibtisch: Wissen Sie, ob Ihr aktueller Lieferant Ihre Masterkartons heimlich auf abgenutzte, recycelte Testliner umstellt, um seine Gewinnspanne zu erhöhen? 👉 Fordern Sie Ihre Stücklisten-Materialprüfung an ↗ — 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Kann ich eine individuell gestaltete Verkaufsverpackung anfertigen lassen?
Standardverpackungen genügen selten den Anforderungen großflächiger Verkaufsflächen. Eine speziell auf Ihre Produktabmessungen abgestimmte Verpackungslösung garantiert maximale Konformität mit den Verkaufsrichtlinien und sorgt für eine ansprechende Warenpräsentation.
Ja. Maßgefertigte Verkaufsverpackungen werden exakt auf Gewicht und Abmessungen Ihres Produkts abgestimmt. Durch die Kombination von parametrischer CAD-Software mit automatisierten Stanzmaschinen erstellen wir spezielle Geometrien, die den Anforderungen großer Einzelhändler entsprechen. Dies gewährleistet eine perfekte strukturelle Ausrichtung, eine schnelle Montage im Geschäft und eine reibungslose Palettenverteilung.
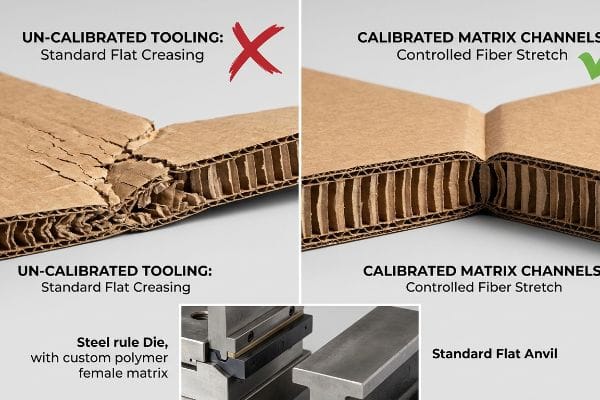
Doch die Entwicklung eines atemberaubenden, kundenspezifischen Prototypen auf einem Computerbildschirm ist völlig wertlos, wenn die schweren Fabrikmaschinen die Platine während der Massenproduktion zerstören.
Die versteckte Gefahr unkalibrierter Werkzeuge in der Fertigung
Es ist eine häufige Falle, in die selbst erfahrene Einkaufsteams tappen: Sie gehen fälschlicherweise davon aus, dass eine einfache Vektorlinie auf einer kundenspezifischen Stanzform automatisch zu einer perfekten 90-Grad-Faltung in der Fabrik führt. Sie glauben, dass sich schwere 32ECT-Wellpappe wie Standard-Druckpapier verhält. Dabei wird der enorme mechanische Widerstand dicker Papierfasern völlig außer Acht gelassen, der entsteht, wenn eine gehärtete Stahlstanzform mit industrieller Geschwindigkeit auf sie trifft. Dies führt häufig zu katastrophalen Mikrorissen entlang der primärenStrukturfalten.
Das ist nicht nur Theorie – ich habe das auf die harte Tour in der Produktion gelernt. 2022 bat ich meinen leitenden Verpackungsingenieur Mark, eine Pilotcharge eines hochgradig individualisierten, robusten Bodenaufstellers für 85 kg Kfz-Flüssigkeiten zu fertigen. Die Agentur hatte das Design zwar überdimensioniert, aber die Reaktion des dicken, ungebrauchten Kraftpapiers unter der Presse völlig außer Acht gelassen. Wir dachten, wir könnten Zeit sparen, indem wir standardmäßige Flachrillkanäle verwenden. Ich lag völlig falsch. Neben der Rotationsstanze stehend, hörte ich das widerliche, scharfe Knacken, als die obere Trägerfolie beim Auftreffen der Klingen riss. Der Stanzdruck quetschte die Wellen von innen heraus. Ich stoppte die Linie sofort und führte eine präzise Werkzeugkalibrierung durch. Ich tauschte den standardmäßigen Flachamboss gegen speziell angefertigte Polymer-Faltkanäle15. Diese mechanische Anpassung steuerte dynamisch die Dehnung der Papierfasern beim Auftreffen des Stahls und ermöglichte so eine perfekte, tiefe Rille, ohne die Oberflächenspannung zu brechen. Diese Matrixanpassung um 1,5 mm (0,05 Zoll) verhinderte nicht nur das Litho-Cracking16, sondern verkürzte auch die Montagezeit beim Co-Packing um 42 Sekunden pro Einheit, wodurch der Kunde bei der ersten Produktionsrunde schätzungsweise 3.250 US-Dollar an manuellen Arbeitskosten einsparte.
| Werkzeugfehler | Mechanisches Ergebnis | Fertigungs-ROI |
|---|---|---|
| Standard-Flachfalz | Mikrorisse entlang von Bruchlinien | Zerstört die primäre BCT-Ladekapazität17 |
| Unkalibrierter Stempelschlag | Innenrippenzerkleinerung | Verlangsamt die Lohnverpackungslinie um 30 %18 |
| Polymermatrixkanäle | Kontrollierte Papierfaserdehnung | Verkürzt die Montagezeit um 42 Sekunden19 |
Ich lasse nicht zu, dass schlampige Werkzeuge ein brillantes Sonderdesign ruinieren. Die präzise Einstellung des mechanischen Schließdrucks unterscheidet amateurhafte Verpackungen von echter Konstruktionstechnik und gewährleistet, dass sich Ihr individuelles Display in der Montage einwandfrei falten lässt.
🛠️ Harveys Schreibtisch: Reißen Ihre individuellen Displays an den Nähten, weil Ihre Fabrik veraltete Stanzwerkzeuge verwendet? 👉 Erhalten Sie eine individuelle 3D-Struktursimulation ↗ – ohne Zwischenhändler. Sie sprechen direkt mit Statikern.
Kann man sich einen eigenen Karton herstellen und ihn versenden?
Die Verwendung eigener Umkartonabmessungen erscheint zunächst als clevere Kosteneinsparung. Das Ignorieren strenger Toleranzvorgaben führt jedoch unweigerlich zu schwerwiegenden Reibungsverklemmungen.
Ja. Das Selbermachen von Versandkartons ist zwar technisch möglich, führt aber häufig zu gravierenden geometrischen Problemen. Ohne präzise Einhaltung der Abstände zwischen den ineinander gestapelten Trays und den Umkartons verhindert die extreme Oberflächenreibung, dass die Verkäufer die Ware sicher auspacken können, und beschädigt oft die Werbegrafiken, bevor die Ware im Regal platziert werden kann.
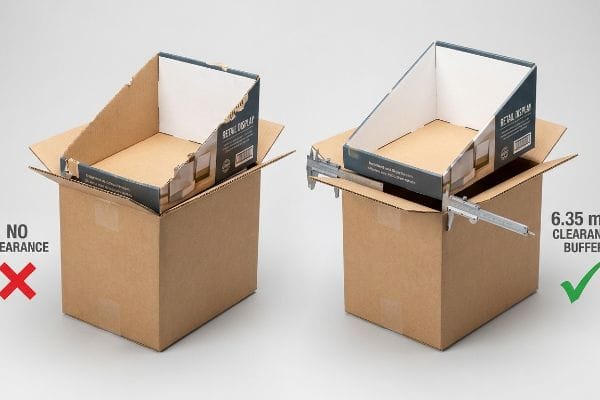
Die bloße Erfassung von Abmessungen in einer Tabellenkalkulation verschleiert jedoch völlig die raue physikalische Realität der Wechselwirkungen von Rohstoffen in einem geschäftigen Einzelhandelsumfeld.
Die „verschachtelte Reibungs“-Spielfalle
Unabhängige Marken entwerfen häufig ihre eigenen Versandkartons, die exakt den Außenmaßen ihrer vorbefüllten Verkaufsschalen entsprechen (1:1), in der Annahme, dass eine passgenaue, mathematisch perfekte Form maximale Transportsicherheit gewährleistet. Sie betrachten Verpackungen rein digital und ignorieren dabei völlig die extreme Oberflächenreibung, die durch unbeschichtetes Wellpappenpapier entsteht.Werden zwei unversiegelte Kartonstücke beim Seetransport zusammengepresst, verhaken sie sich quasi, wodurch das Auspacken zu einem regelrechten Kampf wird.
Das ist nicht nur Theorie – ich erlebe das immer wieder in der Praxis, wenn selbstgemachte Maße völlig danebengehen. Ein Startup bestand darauf, für PDQ ) eigene Versandkartons herzustellen und ignorierte dabei meine Ratschläge zur Konstruktion. Als der erste Prototyp bei mir eintraf, versuchte ich, die vorgefüllte 60-cm-Schale (24 Zoll) aus dem Umkarton zu ziehen. Sie klemmte komplett. Beim Versuch, die Schale herauszuholen, riss ich die obere Folie ab und spürte den rauen Widerstand des unbeschichteten Testliners, der die Wände zusammenhielt. Mit meinem digitalen Mikrometer konnte ich nachweisen, dass sie keine teuren Kunststoff-Zwischenlagen oder Aufreißlaschen brauchten – sie benötigten lediglich präzise Toleranzen. Ich überarbeitete die Stanzlinie und erzwang mathematisch einen minimalen Randabstand von 6,35 mm (0,25 Zoll)hinein . Dieser mikroskopische geometrische Versatz löste die Reibungsverklemmung sofort. Durch den Ersatz ihrer aufgeblähten, künstlich erzeugten Abmessungen durch eine hochpräzise Wellpappenkonstruktion konnte ich ein reibungsloses, reißfreies Auspackerlebnis garantieren und das Risiko, dass Ladenangestellte die primäre visuelle Wertigkeit des Produkts zerstören, vollständig eliminieren.
| Heimwerker-Konstruktionsfehler | Physikalisches Ergebnis | Logistik-ROI |
|---|---|---|
| 1:1 Exakte Verschachtelung | Starke Oberflächenreibung22 | Löst beim Auspacken im Einzelhandel Beschädigungen aus |
| Nicht berechnete Freigabe | Zerrissene Grafik-Deckblätter | Die Produktmarge wird vollständig vernichtet |
| 6,35 mm Umfangpuffer23 | Reibungslose Strukturextraktion | Garantiert eine makellose Warenpräsentation im Gang |
Ich weigere mich, mitanzusehen, wie ein tolles Produkt durch einen Verkäufer ruiniert wird, der versucht, es aus einem zu kleinen Karton zu quetschen. Exakte Maßtoleranzen einzuhalten, ist nicht nur eine Frage der Mathematik; es geht um das Überleben des Einzelhandels.
🛠️ Harveys Schreibtisch: Reißen Ihre Verkäufer die Verkaufstrays ein, weil die Umkartons zu eng sind? 👉 Fordern Sie eine geometrische Verpackungsoptimierung an ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können zwar mit billigem, recyceltem Testliner spekulieren, aber wenn diese ausgebrannte Platine in einem feuchten Distributionszentrum katastrophal zusammenbricht, droht Ihnen die sofortige Ablehnung durch den Händler und wochenlange, kostspielige Nachbearbeitung, die Ihre Gewinnspanne zunichtemacht. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer wichtigen nationalen Markteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Logistikbudget für fehlerhafte Strukturgeometrien, sondern lassen Sie mich persönlich Ihre nächste Markteinführung im Einzelhandel planen, um einen maximalen ROI in Ihrer Lieferkette zu gewährleisten.
„So richten Sie Druckdateien korrekt ein: Beschnittzugabe, Auflösung und Farbraum“, https://www.uvu.edu/printingservices/recources/set_up_print_files.html. Überprüfung des Branchenstandards für Beschnittzugabe im kommerziellen Druck, um eine Vergleichsgrundlage zu schaffen. Nachweisfunktion: Faktenvalidierung; Quellentyp: Handbuch der Druckindustrie. Unterstützt: Standardisierte Beschnittzugabe. Anwendungsbereich: Gilt für typische kommerzielle Bogendrucke. ↩
„Litholaminierung verleiht Tonerkartons ein besseres Bild“, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Technische Erklärung der physikalischen Verschiebungen und Ausrichtungsabweichungen, die beim Hochgeschwindigkeitsverkleben von bedruckten Bogen mit Wellpappe auftreten. Belegfunktion: Technische Begründung; Quellentyp: Lehrbuch für Verpackungstechnik. Unterstützt: Das Versagen von Standard-Beschnittzugaben bei Wellpappenanwendungen. Anwendungsbereich: Speziell für automatisierte Hochgeschwindigkeits-Verklebungsprozesse. ↩
„Falten in Wellpappe – Ursachen, Auswirkungen & Bekämpfungsmöglichkeiten:-“, https://www.linkedin.com/posts/ismayil-sheikeusuff-a41107253_corrugatedpackaging-packagingquality-wrinklecontrol-activity-7368288003888242688-ChlA. Technische Erläuterung, wie die physikalischen Eigenschaften von B-Welle-Wellpappe zu Materialverschiebungen während des Laminierprozesses beitragen. Belegfunktion: Kausalmechanismus; Quellentyp: Lehrbuch für die Fertigungsindustrie. Begründung: Notwendigkeit erweiterter Anschnitte. Anwendungsbereich: Speziell für B-Welle und ähnliche Wellpappenstrukturen. ↩
„Entstehen zusätzliche Kosten für den Druck auf weißer Wellpappe …?“, https://popdisplay.me/are-there-additional-costs-for-printing-on-white-corrugated-boxes/. Überprüfung der branchenüblichen Beschnittzugaben für dickere Wellpappenmaterialien zur Berücksichtigung von mechanischen Verschiebungen und Registerfehlern. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Begründet: Die spezifische Anforderung von 12,7 mm Beschnittzugabe. Hinweis: Kann je nach Substrat und Maschinentyp variieren. ↩
„Es wird Beschnittzugabe geben (und andere Designbegriffe, die Sie kennen sollten)“, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Bestätigung der 3-mm-Beschnittzugabe als gängiger Standard im kommerziellen Druck und deren Unzulänglichkeit für stabile Versandverpackungen. Nachweisfunktion: Basisstandard; Quellentyp: Druckrichtlinie. Begründung: Grund für freiliegende Kartonkanten. Anwendungsbereich: allgemeiner kommerzieller Druck vs. Industrieverpackungen. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Branchenvergleiche oder Fertigungsstudien dokumentieren den Effizienzverlust durch grafische Fehlausrichtungen bei der Verpackungsmontage. Nachweisfunktion: Quantifizierung; Quellentyp: Branchenbericht. Unterstützt: Auswirkungen von Toleranzverschiebungen auf die Montagegeschwindigkeit. Anwendungsbereich: Variiert je nach Automatisierungsgrad. ↩
„Vorschriften für Lebensmittelbetriebe im Einzelhandel in Colorado …“, https://www.parkcountyco.gov/DocumentCenter/View/4650. Technische Daten aus der Druck- und Verpackungstechnik belegen die Reduzierung von Ausschuss durch die Verwendung erweiterter Beschnittzugaben. Nachweisfunktion: Metrische Überprüfung; Quellentyp: Technisches Handbuch. Unterstützt: Rentabilität einer Beschnittzugabe von 12,7 mm. Anwendungsbereich: Speziell für Litholaminierverfahren. ↩
„Der Einfluss des mechanischen Recyclings auf Lignocellulosefasern …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11945113/. Technischer Nachweis der Faserverkürzung während des Aufschlussverfahrens und deren Auswirkungen auf die strukturelle Integrität von Recyclingkarton. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fachzeitschrift für Materialwissenschaften. Belegt: Die Behauptung, dass Recyclingmaterialien eine geringere Tragfähigkeit als Primärfasern aufweisen. Anwendungsbereich: Gilt für mechanische Recyclingzyklen. ↩
„ISTA Packaging Testing – Intertek“, https://www.intertek.com/performance-testing/packaging/ista/. Eine maßgebliche Quelle der International Safe Transit Association (ISTA) bestätigt die spezifischen Parameter und Fehlerkriterien des 3A-Tests. Nachweisfunktion: Standardisierung; Quellentyp: Industriestandard. Unterstützt: die Gültigkeit der Testmethodik zur Identifizierung von Verpackungsfehlern. Anwendungsbereich: Gilt speziell für Paketzustellungssimulationen. ↩
„Druckfestigkeit von Wellpappenverpackungen mit niedrigem …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Materialwissenschaftliche Forschung im Bereich Papiertechnik würde bestätigen, wie die Erhöhung des Anteils an Primärfasern die Bewertung des Kantenstauchtests (ECT) im Vergleich zu 100 % recycelten Deckschichten verbessert. Nachweisfunktion: Technische Validierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Unterstützt: die Behauptung, dass langfaseriges Primärkraftpapier die strukturelle Steifigkeit wiederherstellt. Anmerkung: Die Ergebnisse variieren je nach Wellenprofil und Flächengewicht. ↩
„Vorstudien zum Recycling von Kartonverpackungen im Bauwesen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12489104/. Eine materialwissenschaftliche Studie zu Wellpappe erklärt, wie wiederholtes Recycling die Faserlänge reduziert und so zu struktureller Erschöpfung und schließlich zum Versagen führt. Nachweisfunktion: Technische Verifizierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Belege: Zusammenhang zwischen recycelter Wellpappe und strukturellem Versagen. Anmerkung zum Anwendungsbereich: Speziell für Wellpappenkomponenten. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Normen der Verpackungstechnik zeigen, dass unter statischen Bedingungen gemessene BCT-Werte (Brechungsfestigkeits-Werte) häufig nicht ausreichen, um das Kollabieren bei dynamischen Transportvibrationen vorherzusagen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Verpackungstechnik. Beleg: Die Unzulänglichkeit statischer Berechnungen für reale Gütertransporte. Anwendungsbereich: Fokus auf BCT-Messgrößen. ↩
„Die Umweltauswirkungen von Wellpappenverpackungen“, https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best. Branchenstandards für die Festigkeit von Wellpappe zeigen, dass eine spezielle Mischung aus Frischfaser-Kraftfasern die für schwere Stapelung notwendige Kompression und Stoßdämpfung wiederherstellt. Nachweisfunktion: Leistungskennzahl; Quellentyp: Industriestandard für Verpackungen. Unterstützt: die Wirksamkeit von Frischfasermischungen bei der Sicherung von Seefrachttransporten. Anmerkung zum Untersuchungsbereich: Fokus auf Kraftzellstoff-Einspritzverhältnisse. ↩
„Was ist eine gestanzte Displaybox? – PopDisplay“, https://popdisplay.me/what-is-a-die-cut-display-box/. Technische Erklärung, wie der Hochgeschwindigkeitsaufprall von Stanzwerkzeugen auf Wellpappe zu Materialversagen und Spannungsrissen führen kann. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Das Risiko von Strukturbeeinträchtigungen während des Stanzprozesses. Anwendungsbereich: Gilt primär für Wellpappe mit hoher Stromdichte. ↩
„Stanzen und Rillen von Karton – Holmen Iggesund“, https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Die Verwendung von Matrixkanälen zur Vermeidung von Faserbruch und -quetschung in dicken Wellpappenmaterialien. Anmerkung zum Anwendungsbereich: Fokus auf hochbelastbare Konstruktionen. ↩
„Vermeidung von Rissen in der Wellpappenherstellung – LinkedIn“, https://www.linkedin.com/posts/nishant-parikh_corrugated-packaging-cardboard-activity-7312512999959732225-6pwq. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Definition; Quellentyp: Leitfaden für die Druck- und Verpackungsindustrie. Beleg: Die Vermeidung von Oberflächenrissen beim Falten bedruckter Wellpappe durch Werkzeugkalibrierung. Anwendungsbereich: Relevant für Hochdruck-Stanzverfahren. ↩
„Abschätzung der Druckfestigkeit von Wellpappkartons für …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Technische Validierung, wie strukturelle Mikrorisse durch fehlerhaftes Rillen die Ergebnisse des Box Compression Test (BCT) beeinträchtigen. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Einfluss von Werkzeugfehlern auf die strukturelle Integrität. Anwendungsbereich: Speziell für Wellpappe. ↩
„Abschätzung der Kantenstauchfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Branchen-Benchmarks zur Quantifizierung der Reduzierung des Betriebsdurchsatzes durch Verpackungsfehler beim automatisierten Co-Packing. Nachweisfunktion: Quantitative Kennzahl; Quellentyp: Studie zur Fertigungseffizienz. Unterstützt: Finanzielle Verluste durch nicht kalibrierte Werkzeuge. Anmerkung zum Anwendungsbereich: Variiert je nach Automatisierungsgrad der Produktionslinie. ↩
„Polymer-Matrix-Verbundwerkstoffe: Charakterisierung der Auswirkungen von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10253506/. Empirische Daten belegen die Zeitersparnis durch spezialisierte Werkzeugkanäle in der Wellpappenmontage. Nachweisfunktion: Quantitative Kennzahl; Quellentyp: Fallstudie aus dem Bereich Wirtschaftsingenieurwesen. Unterstützt: ROI fortschrittlicher Werkzeuglösungen. Anmerkung zum Anwendungsbereich: Basierend auf spezifischen Kartonabmessungen. ↩
„Reibungskoeffizientenprüfung“, https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Technische Spezifikationen bezüglich der Oberflächenrauheit und der Reibungskoeffizienten von unbeschichtetem Testliner erklären, warum enge Toleranzen zu mechanischer Blockierung führen. Belegfunktion: Technische Spezifikation; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Die Behauptung, dass Rohmaterialeigenschaften Reibungsblockaden verursachen. Anwendungsbereich: Gilt speziell für unversiegelten, unbeschichteten Karton. ↩
„Vollständiger Leitfaden zu Maßtoleranzen für Wellpappkartons – Upack“, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOopB_f6CjOLBxi3B1y6odkeQZUnFdVF1KV53w896fOFIvDkUjQWz. Ein maßgeblicher Leitfaden für Verpackungstechnik würde den empfohlenen räumlichen Versatz bestätigen, der erforderlich ist, um Reibungsverklemmungen zwischen ineinanderliegenden Wellpappkomponenten zu vermeiden. Nachweis: Technische Spezifikation; Quellentyp: Branchenstandardhandbuch. Unterstützt: die Anforderung von 6,35 mm Spielraum für eine reibungslose Entnahme. Hinweis: Die tatsächlichen Anforderungen können je nach Materialstärke variieren. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Die Verpackungswissenschaft erklärt, wie mangelnde Toleranz bei ineinander gestapelten Kartons zu Vakuum- und Reibungsverklemmungen beim Entnehmen führt. Nachweisfunktion: physikalischer Mechanismusnachweis; Quellentyp: technisches Handbuch. Belege: Ergebnis einer exakten 1:1-Stapelung. Anmerkung: Die Reibungswerte können je nach Beschichtung der Kartonunterlage variieren. ↩
„Was ist Stanzen in der Verpackung? Ein Leitfaden für gestanzte Kartons“, https://gentlever.com/die-cutting-in-packaging/. Ein maßgeblicher Leitfaden für Verpackungstechnik bestätigt den erforderlichen Standardabstand für ineinander gestapelte Wellpappkartons, um ein Verklemmen zu verhindern. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard. Unterstützt: Die spezifische Kennzahl für reibungsloses Entnehmen. Anwendungsbereich: Gilt primär für Standard-Doppelwellpappe. ↩