
Marken lieben den hochwertigen Look von weißem Karton, aber diese klare Ästhetik zu erreichen ist nicht so einfach wie das Austauschen einer Papierrolle in der Fabrikhalle.
Ja. Der Druck auf weißen Wellpappkartons verursacht in der Regel zusätzliche Kosten, da hierfür ein hochwertiges, gebleichtes Deckpapier anstelle des üblichen ungebleichten Kraftpapiers benötigt wird. Darüber hinaus erfordert die Herstellung dieser weißen Kartons strenge Reinigungsverfahren an der Wellpappenanlage, um Verunreinigungen zu vermeiden, was die Produktions- und Materialkosten insgesamt leicht erhöht.
Doch die Kenntnis des theoretischen Preisunterschieds wird Sie nicht retten, wenn diese makellosen weißen Kartons tatsächlich in einer rauen Lieferkette landen.
Warum ist Wellpappe so teuer?
Einkaufsteams erleben oft einen Preisschock, wenn sie Angebote für robuste Verkaufsdisplays einholen, da sie annehmen, Karton sei lediglich billiges Recyclingpapier.
Wellpappe wird teuer, wenn Marken aufwändige Oberflächenbehandlungen bei gleichzeitig hoher Stabilität fordern. Speziell entwickelte Substrate wie 32 ECT (Edge Crush Test) benötigen hochwertige Frischfaserpapiere, um ihre BCT-Werte (Box Compression Test) zu erreichen. Dadurch ist Hochleistungswellpappe deutlich teurer als Standard-Versandmaterialien.
Die eigentlichen Kosten liegen aber nicht im Rohmaterial selbst, sondern in den katastrophalen Kosten, die entstehen, wenn man versucht, die physikalischen Eigenschaften dieses Materials auszutricksen.
Die Falle der „kosmetischen Abwertung“ in der Fabrikhalle
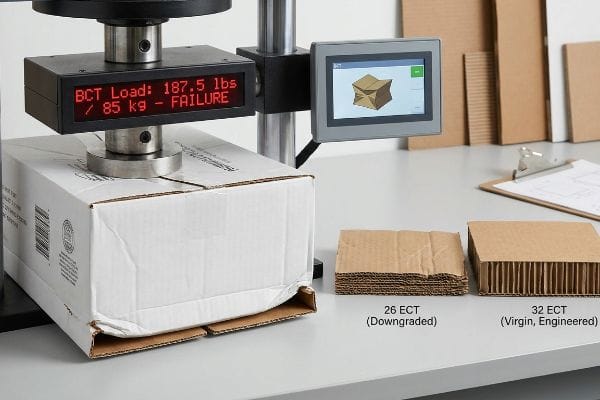
Selbst erfahrene Beschaffungsteams trennen ihre Budgets oft und behandeln kosmetische Oberflächen und die Statik als separate Posten. Um die hohen Kosten für hochwertige weiße Deckblätter und vollflächige Litho-Laminierung auszugleichen, reduzieren sie heimlich die Kantenstauchfestigkeit des Basiskartons – beispielsweise von 32 ECT auf 26 ECT¹ – in der Annahme , das dicke Kosmetikpapier würde die Struktur künstlich zusammenhalten² .
Das ist keine reine Theorie – ich erlebe das ständig in der Praxis. Ein großer Hardwarehersteller schickte mir eine eilig produzierte Stanzform, bei der 20 % der Kernrippendichte entfernt wurden, um eine teure weiße Folienkaschierung zu finanzieren. Zuerst nahm ich an, die starre Laminierung könnte die Lücke schließen. Ich lag völlig falsch. Während einer routinemäßigen ISTA 3A-Simulation³schlugdie BCT-Kraftmessdose bei 85 kg (187,5 lbs) aus. Die gesamte Platine knickte nach innen ein und erzeugte ein widerliches Knirschen, das durch das Labor hallte. Die massive weiße Laminierung hatte die Platine nicht verstärkt; sie hatte die strukturelle Schwäche nur kaschiert, bis der kinetische Schock eintrat. Ich griff sofort ein, stellte die Stückliste wieder auf den Standard 32 ECT⁴um und entfernte die dicke Folie, um eine hochglänzende, wasserbasierte Beschichtung aufzutragen. Durch die Entwicklung einer optimierten inneren Rippengeometrie konnten wir die hochwertige weiße Optik beibehalten und gleichzeitig die für schwere Lasten erforderliche dynamische Druckfestigkeit wiederherstellen. Durch diese präzise Materialumstellung wurde das Risiko von Transportschäden eliminiert, eine mögliche Rückbelastung durch den Einzelhändler vollständig vermieden und dem Kunden geschätzte 22 % an Produktionskosten erspart.
| Technische Lösung | Physikalisches Ergebnis | Fracht-ROI |
|---|---|---|
| Aufgerüstete Basis auf Virgin 32 ECT | wiederhergestellt auf 250 lbs (113 kg)5 | Eliminiert das Risiko von Quetschungen beim Transport |
| Folie durch wässrige Beschichtung ersetzt | Hochwertige, weiße Ästhetik beibehalten | Senkt die Stückkosten um 12 %6 |
| Konstruierte vertikale Nutausrichtung7 | Umgeleitete kinetische Stoßenergie in die Ecken | Verhindert Rückbuchungen von Großhändlern |
Ich weigere mich, zuzulassen, dass kosmetische Ausgaben die strukturelle Integrität beeinträchtigen. Ein schöner weißer Karton ist völlig nutzlos, wenn er bei Costco unter einer 226 kg schweren Palettenlast völlig zerdrückt ankommt.
🛠️ Harveys Schreibtisch: Senken Ihre Einkaufsteams heimlich Ihre ECT-Bewertungen ab, um teure kosmetische Druckkosten zu decken? 👉 Überprüfen Sie Ihre Stückliste für Tragwerksplanung ↗ — Ich prüfe jede Tragwerksdokumentation persönlich innerhalb von 24 Stunden.
Welche Druckarten werden üblicherweise auf Wellpappkartons verwendet?
Das Auftragen von Tinte auf poröses Papier ist einfach, aber um eine visuelle Wirkung im Einzelhandel zu erzielen, sind spezielle Industriemaschinen erforderlich.
Zu den gängigsten Druckverfahren für Wellpappkartons zählen Flexodruck für einfache ein- bis dreifarbige Versandlogos, Litholaminierung für hochauflösende Grafiken im Einzelhandel und UV-Digitaldruck für schnelle, plattenlose Prototypen. Jedes Verfahren bietet je nach Verpackungskampagne unterschiedliche Vorteile hinsichtlich Tintenaufnahme, Einrichtungskosten und benötigter Auflagenmenge.
Die Wörterbuchdefinitionen dieser Druckverfahren zu kennen, nützt Ihnen nichts, wenn die Tinte tatsächlich auf die Papierfasern trifft.
Das Halbton-Schlamm-Desaster im Flexodruck
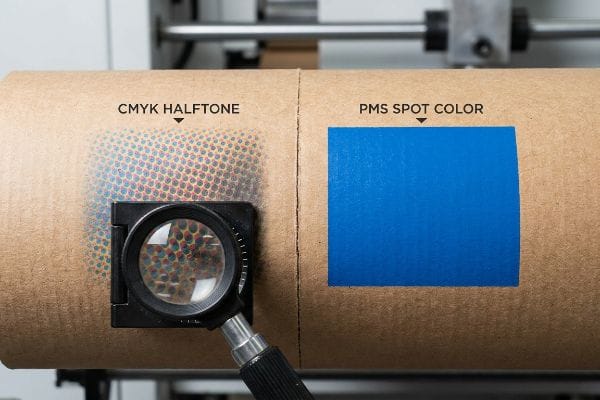
Marketingteams gehen häufig davon aus, dass die Umwandlung ihrer farbenfrohen Firmenlogos in standardisierte CMYK-Digitaldateien eine perfekte Farbübereinstimmung in der Produktion garantiert. Sie erwarten, dass der Vierfarbdruck, bei dem winzige, sich überlappende Rasterpunkte aus Cyan, Magenta, Gelb und Schwarz gemischt werden, ihre Markenidentität nahtlos wiedergibt – unabhängig davon, ob sie auf einem Hochglanzmagazin oder einer porösen Kartonverpackung gedruckt wird.
Das ist keine bloße Theorie – ich erlebe diesen Fehler jede Woche in der Druckerei. Ein Kunde aus der Getränkeindustrie verlangte, dass wir einen komplexen CMYK-Farbverlauf direkt auf einen unversiegelten weißen Testliner drucken, um Kosten für die Druckvorstufe zu sparen. Ich wies ihn auf die Absorptionsraten hin, aber er ließ die Datei trotzdem durchgehen. Als ich den ersten Masterkarton von der Flexodruckmaschine nahm, war die haptische Realität erschreckend: Der Wellpappenstaub hatte sich mit der nassen Farbe vermischt, und die mikroskopisch kleinen CMYK-Punkte waren wie ein nasser Schwamm in die Papierfasern gesickert . Das Logo war ein körniger, verwaschener Fleck. Wir stoppten den 15.000-Dollar-Lauf sofort. Ich verwarf die digitale Darstellung der Agentur und erzwang eine grundlegende Änderung in der Druckvorstufe. Ich ordnete ein Spot-Color-Flooding-Protokoll an und ersetzte das optische Punktmischen durch eine einzige, präzise gemischte PMS - Sonderfarbe (Pantone Matching System) . Durch das Auftragen eines dichten, gleichmäßigen Pigmentauftrags wurde das Problem der porösen Absorption vollständig umgangen und eine hohe Kontrastsichtbarkeit aus neun Metern Entfernung gewährleistet. Diese präzise Tintenkalibrierung rettete die Charge, beschleunigte die Abfüllung um drei Tage und verhinderte einen Totalausfall im Marketing.
| Technische Lösung | Physikalisches Ergebnis | Fracht-ROI |
|---|---|---|
| CMYK durch PMS-Sonderfarbe ersetzt | Halbtonpunktmischung eliminiert11 | Gewährleistet die Einhaltung der Markenrichtlinien |
| Vorgeschriebenes Spot-Color-Flut-Protokoll | Verstopfte Absorption durch poröses Papier12 | Verhinderte einen Nachdruck im Wert von 15.000 Dollar |
| Auf hochviskose Tinte aufgerüstet 13 | Dichte Pigmentabdeckung erzielt | Verbessert die Sichtbarkeit im Einzelhandel aus 9 Metern Entfernung |
Bei der Bearbeitung von unbehandeltem Wellpappenmaterial vertraue ich nicht den CMYK-Simulationen auf dem Bildschirm. Man muss die physikalisch-chemischen Eigenschaften der Papierfasern berücksichtigen, sonst ziehen die Markenfarben buchstäblich in den Karton ein.
🛠️ Harveys Schreibtisch: Haben Sie schon mal geprüft, wie Ihre CMYK-Verläufe auf unversiegeltem B-Wellenpapier unter einer Lupe wirken? 👉 Druckprüfung anfordern ↗ — 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Was kostet der Druck von Verpackungen?
Die wahren Kosten des Einzelhandelsdrucks beschränken sich nicht nur auf die Tinte und die Druckplatten; es sind die versteckten chemischen Risiken, die in der Produktionslinie jederzeit explodieren können.
Die Kosten für den Verpackungsdruck variieren stark je nach Menge, Material und Druckverfahren. Einfache flexografisch bedruckte Versandkartons kosten nur wenige Cent pro Stück, während hochwertige, hochauflösende, lithografisch laminierte Displays mit haptischen Beschichtungen, Speziallacken und individuellen Pantone-Farben die Stückkosten um mehrere Dollar erhöhen können.
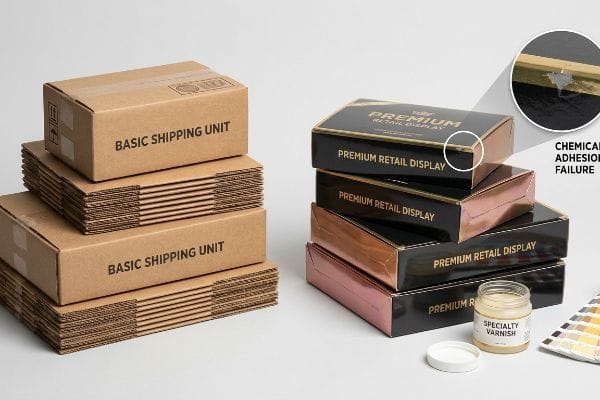
Doch die Berechnung der Tintenabdeckung in einer Tabellenkalkulation ist sinnlos, wenn Ihre Premium-Farben im Lager anfangen, sich gegenseitig abzulehnen.
Die Haftung für chemische Abplatzungen in der Leitung
Einkaufsteams erstellen ihre Budgets oft, indem sie blind Premium-Funktionen kombinieren und beispielsweise schwere, ölbasierte Sojatinten für leuchtende Farben, während sie gleichzeitig billige , wasserbasierte Lacke vorschreiben, um die strengen Umweltauflagen der Einzelhändler zu erfüllen¹⁵.Sie gehen davon aus, dass diese beiden unterschiedlichen chemischen Schichten auf natürliche Weise trocknen und sich zu einer haltbaren, abriebfesten Schutzschicht für ihre hochwertigen Verpackungen verbinden.
Das ist keine bloße Theorie – ich habe das in meiner eigenen Produktion schmerzlich erfahren müssen. 2021 beauftragte ich meinen leitenden Verpackungsingenieur Mark mit der beschleunigten Markteinführung einer Kosmetikserie , die dickflüssige Ölfarben mit einem schnelltrocknenden, wasserbasierten Decklack kombinierte. Wir dachten, wir könnten Zeit sparen, indem wir auf den standardmäßigen 24-Stunden-Dyn-Härtetest verzichteten . Drei Tage später rieb ich im Bereitstellungsbereich mit dem Daumen fest über die Hauptkopfplatte. Das haptische Erlebnis ließ mir das Herz in die Hose rutschen – es fühlte sich an wie eine staubige Tafel. Der wasserbasierte Lack hatte die darunter liegende, noch nicht ausgehärtete Ölfarbe chemisch abgestoßen und einen fragilen Mikrofilm gebildet, der sich ohne Widerstand ablöste. Wir hatten gerade 5.000 fehlerhafte Einheiten gedruckt. Ich wies Mark sofort an, die Rotationsschlitzmaschine anzuhalten und unser gesamtes Flüssigkeitsmanagementsystem neu zu kalibrieren. Wir implementierten eine einheitliche chemische Matrix, die die Oberflächenenergie des Decklacks mathematisch direkt mit der Oxidationsrate der Ölfarbe abglich . Durch diese intensive mechanische Justierung direkt an der laufenden Presse wurde eine dauerhafte molekulare Bindung wiederhergestellt, die Gefahr von Abrieb vollständig beseitigt und dem Kunden geschätzte 18.000 US-Dollar an zerstörter Einzelhandelsware erspart, während die Markteinführung strikt im Zeitplan blieb.
| Technische Lösung | Physikalisches Ergebnis | Fracht-ROI |
|---|---|---|
| Einheitliche Kalibrierung der chemischen Matrix | Angepasste Dyne-Werte der Decklackierung18 | Ein Lagerverlust von 18.000 US-Dollar wurde vermieden |
| Vorgeschriebener 24-Stunden-Klebeband-Hafttest19 | Verifizierte permanente Molekülbindung | Gewährleistete einwandfreie Abwicklung im Einzelhandel |
| Ausgerichtete Öl-Tinten-Oxidationsraten20 | Verhinderte Wasserabweisung | Den Projektzeitplan eingehalten |
Ich werde niemals zulassen, dass ein Kunde nicht geprüfte chemische Beschichtungen mischt, nur um ein Budget einzuhalten. Eine billige Beschichtung, die im Verkaufsraum abblättert, zerstört sofort Ihren Markenwert.
🛠️ Harveys Schreibtisch: Sind Sie sicher, dass Ihre aktuelle Fabrik die chemische Haftung zwischen Ihren Sojatinten und wässrigen Beschichtungen ordnungsgemäß prüft? 👉 Lassen Sie eine Beschichtungschemie-Analyse durchführen ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Wie druckt man ein Design auf einen Karton?
Die Gestaltung einer Grafik für einen Flachbildschirm unterscheidet sich grundlegend von der Ausführung einer mehrschichtigen mechanischen Datei, die für automatisierte industrielle Schneidetische bestimmt ist.
Um ein Design auf einen Karton zu drucken, benötigen Designer zunächst eine 1:1-Stanzform, die mithilfe von CAD-Software (Computer-Aided Design) erstellt wird. Anschließend wird die Druckvorlage mit CMYK- oder Pantone-Farben und exakten Sonderfarben für alle Schnitt- und Rilllinien aufgebracht, um die Kompatibilität mit automatisierten Druckmaschinen zu gewährleisten.
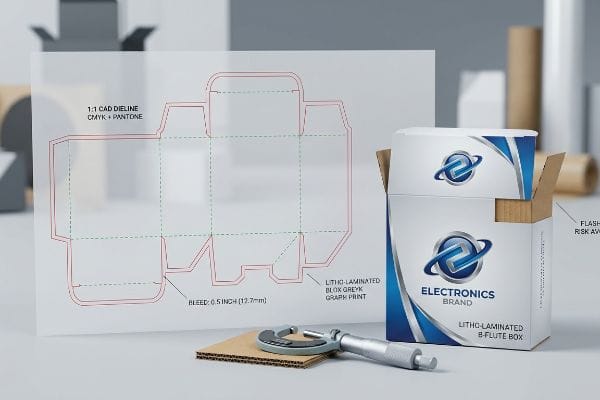
Doch selbst eine mathematisch perfekte Vektordatei kann sich während des brutalen Prozesses der automatisierten Laminierung in ein physisches Desaster verwandeln.
Das Litho-Shift-Blitzkatastrophe
Grafikdesigner verwenden üblicherweise einen standardmäßigen Anschnitt für den kommerziellen Druck – in der Regel etwa 3 mm (0,125 Zoll)<sup>21</sup>– für ihre Wellpappen-Displaydateien. Sie behandeln dicke Einzelhandelsverpackungen wie dünne Visitenkarten und gehen davon aus, dass ein winziger zusätzlicher Farbstreifen völlig ausreicht, um die mechanischen Schnitttoleranzen von Hochgeschwindigkeits-Industriedruckmaschinen auszugleichen.
Das ist keine reine Theorie – ich habe damit ständig in der Testumgebung zu tun. Ein großer Elektronikhersteller schickte mir eine freigegebene Stanzform mit einem hauchdünnen 3-mm-Beschnitt für ein lithografisch laminiertes Bodendisplay. Bei der ersten physischen Prototypenprüfung riss ich das gefaltete Deckblatt zurück und spürte die raue, scharfe Kante des freiliegenden braunen Testliners. Die automatische Kaschiermaschine hatte das bedruckte Deckblatt naturgemäß um einen Bruchteil eines Millimeters auf die dicke B-Welle verschoben. Diese minimale mechanische Abweichung verursachte starkes Durchscheinen – unschöner brauner Karton schimmerte an jeder einzelnen Faltkante durch die hochwertigen weißen Grafiken. Ich wertete die Mikrometerwerte aus und stellte fest, dass wir die Kaschiermaschine nicht verlangsamen mussten; wir brauchten lediglich eine rigorose Korrektur in der Druckvorstufe. Ich verwarf die Dateien der Agentur und erweiterte mathematisch den Hintergrund jeder einzelnen Grafik auf einen massiven Mindestbeschnitt von 12,7 mm (0,5 Zoll)<sup>22</sup>. Dieser extreme Überschnitt diente als Sicherheitsnetz und garantierte, dass die Grafiken den gesamten 3D-Radius umschlossen. Durch diese kostenlose Anpassung der Stanzform wurde das Gratbildungsproblem vollständig beseitigt, wodurch dem Kunden die enormen Arbeitskosten für das manuelle Abkleben der Kanten erspart blieben und eine makellose, hochwertige Präsentation im Einzelhandel gewährleistet wurde.
| Technische Lösung | Physikalisches Ergebnis | Fracht-ROI |
|---|---|---|
| Erweiterter Beschnitt auf 0,5 Zoll (12,7 mm)23 | Abgedeckte automatisierte Laminierungsschicht | Beseitigt blanke Platinengrate |
| Strenge Vorab-Ablehnung erzwungen | Erzwungene Erweiterung des Grafikhintergrunds | Spart manuelle Klebebandarbeit |
| Berechnete Toleranzen für den 3D-Faltradius | Umlaufende Grafiken um die Kanten der B-Welle24 | Garantiert ein erstklassiges Erscheinungsbild im Einzelhandel |
Bevor eine Agenturdatei in den Druckvorgang gelangt, unterziehe ich sie einer rigorosen Beschnittzugabeprüfung. Ohne Berücksichtigung des mechanischen Versatzes sieht Ihre hochwertige bedruckte Verpackung schnell wie ein billiges Bastelprojekt aus.
🛠️ Harveys Schreibtisch: Verwenden Ihre Grafikdesigner standardmäßige 3-mm-Beschnittzugaben auf dicken B-Wellen-Litholaminierdateien? 👉 Fordern Sie Ihre Druckvorstufenprüfung an ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können zwar den günstigsten Drucker wählen, doch wenn inkompatible wasserbasierte Lacke in einem feuchten Lager ölbasierte Tinten chemisch abstoßen, verlangsamt das Abblättern die Abfüllanlagen um schätzungsweise 30 % und führt zu sofortigen Reklamationen im Einzelhandel. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer wichtigen nationalen Produkteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Marketingbudget für gescheiterte Prototypen und lassen Sie mich persönlich Ihre nächste Produkteinführung planen, um einen maximalen ROI entlang der Lieferkette zu gewährleisten.
„ECT-Bewertungen erklärt: Was sie für Ihre … bedeuten“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopWCE-VgpERr3LwXTxzeNLO31Tg19TtKhYMVabEgBJ39HVRm7Jn. Überprüfung des quantitativen Unterschieds in der Tragfähigkeit zwischen diesen beiden branchenüblichen Kantenstauchtests. Nachweisfunktion: Technische Spezifikation; Quellentyp: Verpackungsindustriestandard. Begründet: Die Auswirkungen einer Herabstufung der Tragfähigkeit von Strukturkarton. Anmerkung zum Anwendungsbereich: Standard-ECT-Werte. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technische Analyse, ob Laminierfolien einen Verlust der ECT-Werte (Edge Crush Test) der Grundplatte kompensieren können. Nachweisfunktion: Materialwissenschaftliche Validierung; Quellentyp: Technisches Whitepaper. Unterstützt: Den technischen Irrtum, kosmetische Oberflächenbehandlungen für die strukturelle Integrität zu verwenden. Anwendungsbereich: Speziell für die Litholaminierung. ↩
„Testverfahren“, https://ista.org/test_procedures.php. Überprüfung der ISTA-3A-Verpackungsprüfstandards und deren Anwendung zur Messung von Versagenspunkten im Box Compression Test (BCT). Nachweisfunktion: Technischer Standard; Quellentyp: Branchenzertifizierungsstelle. Unterstützt: Die Gültigkeit der zur Identifizierung von Strukturkollaps verwendeten Simulationsmethode. Anwendungsbereich: Gilt für den allgemeinen Paketversand und -umschlag. ↩
„Druckfestigkeit von Wellpappenverpackungen mit niedrigem …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Technische Daten zu den Spezifikationen für 32-ECT-Karton (Kantenstauchtest) und wie Frischfaserpapier die Tragfähigkeit im Vergleich zu Recyclingmaterial erhöht. Nachweisfunktion: Überprüfung der Materialeigenschaften; Quellentyp: Herstellerspezifikation. Beleg: Die Behauptung, dass 32-ECT-Frischfaserkarton die dynamische Druckfestigkeit wiederherstellt. Anwendungsbereich: Speziell für Hochleistungs-Wellpappensubstrate. ↩
„Understanding Shipping Box Strength – EcoEnclose“, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOor5ddRgntGpGYNgtqWYGwYyFyw5cIaSBdt_yinMEgC2L7gpQqXp. Technische Verpackungsstandards stellen eine Korrelation zwischen den Werten des Kantenstauchtests (Edge Crush Test, ECT) und der Kompressionsfestigkeit (Box Compression Test, BCT) von Karton aus Frischfaserplatten her. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Belege: Die Aussage, dass 32 ECT-Materialien bestimmte BCT-Schwellenwerte erreichen können. Anmerkung: Die BCT wird stark von den Kartonabmessungen und der Luftfeuchtigkeit beeinflusst. ↩
„Was ist wässrige Beschichtung für bedruckte Kartons?“, https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. Vergleichende Fertigungsdaten zu Veredelungsverfahren für Verkaufsdisplays zeigen den Kostenunterschied zwischen Heißfolienprägung und wässriger Beschichtung. Nachweisfunktion: Wirtschaftlichkeitsvalidierung; Quellentyp: Branchenkostenanalyse. Belege: Das Potenzial für zweistellige Kosteneinsparungen durch den Austausch von Folie gegen wässrige Alternativen. Anmerkung: Die tatsächlichen Einsparungen variieren je nach Auftragsvolumen und Designkomplexität. ↩
„Abschätzung der Druckfestigkeit von Wellpappkartons …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Materialwissenschaftliche Untersuchungen zur Wellpappenausrichtung erklären, wie die vertikale Wellenausrichtung die Druckfestigkeit optimiert und die Aufprallkraft umlenkt. Nachweisfunktion: Mechanischer Nachweis; Quellentyp: Fachzeitschrift für Bauingenieurwesen. Unterstützt die Behauptung, dass die Wellenausrichtung den kinetischen Stoß abfängt und so den Inhalt schützt. Anmerkung: Die Leistung hängt vom jeweiligen Wellenprofil ab (z. B. B-Welle vs. C-Welle). ↩
„Halbton“, https://en.wikipedia.org/wiki/Halftone. Ein technisches Druckhandbuch erklärt, dass beim Vierfarbdruck durch Überlagerung kleiner Punkte in Cyan, Magenta, Gelb und Schwarz eine breite Farbpalette entsteht. Belegfunktion: Definition; Quellentyp: technisches Handbuch. Beinhaltet: die Funktionsweise des Vierfarbdrucks. Anwendungsbereich: Offset- und Flexodruck. ↩
„Mathematische Modellierung und Kompensationsstrategien für den Druck …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Technische Analyse der Punktzunahme und Farbaufnahme beim Flexodruck auf unversiegelten Substraten. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für den industriellen Druck. Grundlage: Mechanismus des Farbverlaufs auf porösem Papier. Anwendungsbereich: Speziell für unversiegeltes weißes Testpapier. ↩
„Verwendet der Flexodruck CMYK? Packaging & Label Answer“, https://www.jotamachinery.com/academy/does-flexo-printing-use-cmyk/. Vergleich der Pigmentdichte und -stabilität zwischen PMS-Sonderfarben und CMYK-Halbtonverfahren auf Wellpappe. Nachweisfunktion: Technische Validierung; Quellentyp: Leitfaden für Verpackungstechnik. Begründung: Warum Sonderfarben den „Schlamm“-Effekt verhindern. Anwendungsbereich: Beschränkt auf kontrastreichen Industriedruck. ↩
„Unterschied zwischen Sonderfarben und CMYK-Farben“, https://www.deprintedbox.com/blog/spot-vs-process-color/. Technische Erklärung, wie PMS-Sonderfarben die additive Farbmischung und die überlappenden Punktmuster vermeiden, die beim CMYK-Flexodruck auf porösen Substraten auftreten. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch der Druckindustrie. Begründung: Die Überlegenheit von Sonderfarben für eine einheitliche Markenpräsenz. Anwendungsbereich: Speziell für den Flexodruck. ↩
„Halochrome Tinten auf Karton zur Lebensmittelverderbskontrolle …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Dokumentation zur Funktionsweise eines Volltonverfahrens, das ein zu tiefes Eindringen der Tinte in die Wellpappe und das Deckpapier verhindert. Nachweisfunktion: Prozessvalidierung; Quellentyp: Leitfaden für den industriellen Druck. Belege: Die Wirksamkeit von Volltonverfahren zur Erhaltung der Farbbrillanz. Anwendungsbereich: Gilt für Recyclingpapiere mit hoher Saugfähigkeit. ↩
„Tintenstrahldruckkopf für Wellpappenverpackungen von“, https://www.packworld.com/coding-printing-labeling/package-printing/product/22936206/xaar-americas-inc-inkjet-printhead-for-corrugated-packaging. Wissenschaftliche Daten zum Zusammenhang zwischen Tintenviskosität, Pigmentgehalt und Oberflächenopazität auf ungestrichener Wellpappe. Nachweisfunktion: Technische Spezifikation; Quellentyp: Materialwissenschaftliche Publikation. Unterstützung: Verwendung hochviskoser Tinten zur Verbesserung der Sichtbarkeit im Einzelhandel. Anmerkung zum Umfang: Fokus auf Opazität und Deckkraft. ↩
„Was ist Tinte auf Sojabasis? Definition, Vorteile und Anwendungen“, https://www.epackprinting.com/support/what-is-soy-based-ink/. Technischer Vergleich von Tinten auf Sojabasis mit herkömmlichen Tinten auf Erdölbasis hinsichtlich Farbsättigung und Leuchtkraft. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Druckindustrie. Begründung: Materialeigenschaft. Anmerkung: Die Effizienz variiert mit der Pigmentkonzentration. ↩
„Überlegungen zur Nachhaltigkeitswirkung: Kartonbeschichtungen“, https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/. Dokumentation von Nachhaltigkeitsvorgaben im Einzelhandel, die wasserbasierte Beschichtungen gegenüber lösemittelbasierten Alternativen bevorzugen, um die Umweltbewertung zu verbessern. Nachweisfunktion: Branchenstandard; Quellentyp: Beschaffungsrichtlinien des Einzelhandels. Unterstützung: Beschaffungstreiber. Anmerkung zum Anwendungsbereich: spezifisch für Kennzahlen zur unternehmerischen Nachhaltigkeit. ↩
„Der vollständige Leitfaden für Dyne-Teststifte: Wie man misst …“, https://kolorguide.com/the-complete-guide-to-dyne-test-pens-surface-energy-testing-for-print-packaging-excellence/?srsltid=AfmBOopQ54HF9myRYsd_37JJtI2tZEcoNC3K1xtII93LFdaDUlKUMyqu. Kurze Erläuterung, wie eine anerkannte externe Quelle die Verwendung von Dyne-Teststiften zur Messung der Oberflächenspannung und die typischen Aushärtungszeiten vor der Validierung unterstützt. Nachweisfunktion: Technische Verifizierung; Quellentyp: Industriestandard für den Druck. Unterstützt: Die Standardarbeitsanweisung für Haftungsprüfungen. Hinweis: Die Dauer kann je nach Substrat und Tintenart variieren. ↩
„Adhäsionsfaktoren der Oberflächenenergie und Oberflächenspannung – Cork Industries“, https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Kurze Erläuterung, wie materialwissenschaftliche Prinzipien bezüglich Oberflächenenergie und oxidativer Polymerisation die Haftung zwischen wässrigen Beschichtungen und ölbasierenden Tinten bestimmen. Nachweisfunktion: Wissenschaftliche Validierung; Quellentyp: Materialwissenschaftliches oder verfahrenstechnisches Handbuch. Unterstützt: Die technische Lösung zur Vermeidung von Tintenabblättern. Anwendungsbereich: Gilt speziell für Hybrid-Tinten-/Beschichtungssysteme. ↩
„Was ist der Dyne-Wert? | Chetan.", https://www.linkedin.com/posts/chetan9682382894_what-is-the-dyne-level-the-dyne-level-activity-7296614608579039232-LDQS. Überprüfung von Industriestandards für die Verwendung von Dyne-Werten zur Messung der Oberflächenenergie und zur Sicherstellung der Haftung von Beschichtungen in Einzelhandelsverpackungen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Technisches Handbuch. Unterstützt die Behauptung, dass die Anpassung des Dyne-Wertes Beschichtungsfehler verhindert. Anwendungsbereich: Beschränkt auf Oberflächenspannungsprüfungen. ↩
„Haftung von Tinte oder Beschichtung auf flexiblen Verpackungsmaterialien mittels Klebeband“, https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/. Dokumentation von branchenüblichen Protokollen (z. B. ASTM) für Haftfestigkeitsprüfungen mit Klebeband zur Überprüfung der Stärke der molekularen Bindung zwischen Tinte und Substrat. Nachweisfunktion: Verfahrensstandard; Quellentyp: Branchenstandard. Unterstützt: die Verwendung eines 24-Stunden-Zeitfensters zur Überprüfung der dauerhaften Haftung. Anwendungsbereich: anwendbar auf die Haftung von Tinte auf Substrat. ↩
„Experimentelle Untersuchung zur Oxidation von Druckfarbe …“, https://www.sciencedirect.com/science/article/abs/pii/S221334372101722X. Technische Erklärung des chemischen Zusammenhangs zwischen der Oxidation ölbasierter Druckfarben und der Verhinderung der Abstoßung wasserbasierter Beschichtungen. Belegfunktion: chemisches Prinzip; Quellentyp: Lehrbuch der Druckchemie. Stützt: die Behauptung, dass die Ausrichtung durch Oxidation die Oberflächenabstoßung verhindert. Anmerkung zum Untersuchungsbereich: Fokus auf Wechselwirkungen in der Druckfarbenchemie. ↩
„Wie bestimme ich den benötigten Beschnitt?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Faktenprüfung; Quellentyp: Handbuch der Druckindustrie. Belege: Standardvorgaben für den Beschnitt im kommerziellen Druck. Anwendungsbereich: Typisch für dünne Papiersorten. ↩
„Litholaminierte Verpackungen – Accurate Box Company, Inc.“, https://accuratebox.com/our-packaging/litho-laminated-packaging/. Kurze Erläuterung der branchenüblichen Anschnittvorgaben für Wellpappe zum Ausgleich von Abweichungen beim Kaschiervorgang. Nachweisfunktion: Technische Spezifikation; Quellentyp: Richtlinien für die Druckvorstufe. Unterstützung: Verwendung eines 12,7 mm (0,5 Zoll) breiten Randes zur Vermeidung von Gratbildung. Anmerkung zum Anwendungsbereich: Variiert je nach Maschinentoleranz. ↩
„Lithografische Laminierung“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOoqmrC5sNh425Mv7kJOdb90z5T6923hDZkA6R4musNKa0AxqoAEL. Technische Druckhandbücher oder Verpackungsstandards sollten überprüfen, ob 0,5 Zoll ein branchenüblicher Beschnittzugabewert ist, um mechanische Verschiebungen während der automatisierten Laminierung auszugleichen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriedruckhandbuch. Unterstützt: Die Wirksamkeit spezifischer Beschnittzugabewerte zur Vermeidung von Gratbildung auf dem Rohkarton. Anwendungsbereich: Gilt für automatisiertes industrielles Schneiden und Laminieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Die Dokumentation für Verpackungstechnik sollte die spezifischen Abmessungen und den Faltradius von B-Welle-Wellpappe angeben, um zu validieren, wie Grafiken verzerrungsfrei um die Kanten gewickelt werden. Nachweisfunktion: Materialspezifikation; Quellentyp: Norm für Verpackungstechnik. Begründung: die Notwendigkeit von 3D-Faltradiusberechnungen für B-Welle-Materialien. Anwendungsbereich: beschränkt auf Spezifikationen für B-Welle-Wellpappe. ↩



