Marken verschenken täglich Gewinnmargen, weil sie Verkaufsdisplays wie einfache Kartons behandeln. Die Struktur Ihrer Verpackung entscheidet darüber, ob sich Ihr Produkt verkauft oder beschädigt wird.
Stanzverpackungen dienen dem Schutz der Ware während des Transports und der Steigerung der Aufmerksamkeit im Verkaufsregal. Durch den Einsatz von individuell gefertigten Stanzformen mit Stahlschnittkanten erzielen Marken eine reibungslose Montage, maximieren die Auslastung der Paletten und fördern Impulskäufe – ganz ohne permanente Metallbefestigungen.
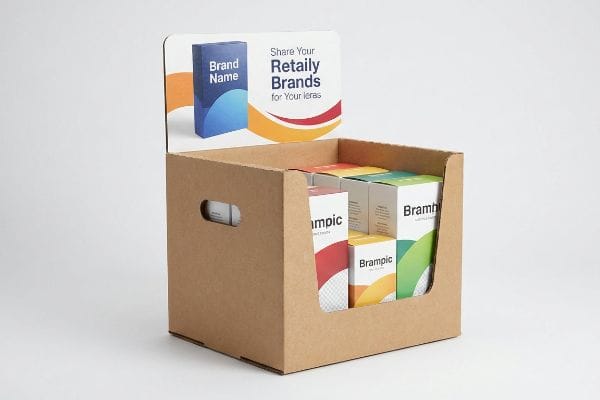
Das Verständnis der physikalischen Grundlagen dieser kundenspezifischen Strukturen ist der erste Schritt zur Beseitigung teurer Engpässe in der Lagerlogistik.
Was ist gestanzte Verpackung?
Eine flache Wellpappe ist völlig nutzlos, bis sie mathematisch in einen funktionalen 3D-Verkaufsständer umgewandelt wird.
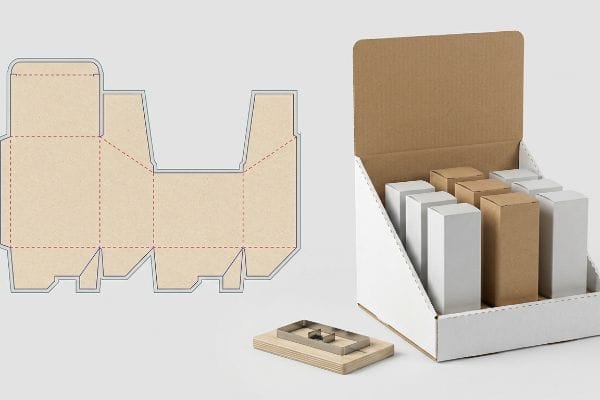
Stanzverpackungen sind ein spezielles Fertigungsverfahren, bei dem industrielle CAD-Software (Computer-Aided Design) mechanische Schneidetische steuert, um exakte Formen in Wellpappe auszuschneiden. Diese Präzisionstechnik macht lästiges Klebeband überflüssig und ermöglicht komplexe, ineinandergreifende Laschen, individuelle Sichtfenster und einzigartige, verkaufsfertige Verpackungsformen.
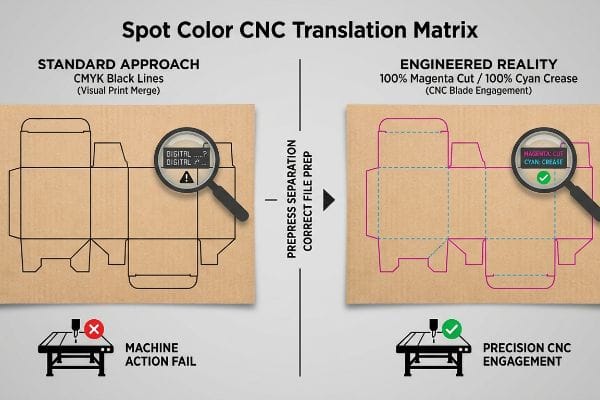
Ein präziser Schnitt ist jedoch völlig nutzlos, wenn die Maschinen in der Fabrikhalle die digitale Zeichnung des Konstrukteurs nicht umsetzen können.
Die Spot Color CNC Translation Matrix
Man kann sich automatisierte Schneidetische wie hochgradig robotergesteuerte Bediener vorstellen. Sie verstehen keine visuellen Grafiken; sie interpretieren lediglich spezifische Vektorpfade, die mechanischen Aktionen zugeordnet sind<sup>1</sup>. Bei der Übertragung einer strukturellen Stanzform auf die Fertigungshalle muss jede Falte und jeder Schnitt explizit den exakten Bearbeitungsparametern der Maschine zugeordnet<sup>2</sup>.
Ich erhalte regelmäßig Kundendateien mit standardmäßigen CMYK-Linien (Cyan, Magenta, Gelb, Schwarz), die die Faltstellen des Kartons markieren. Ein industrieller Schneidetisch von Kongsberg erkennt jedoch keine visuelle schwarze Tinte³,sondern absolute Sonderfarben. Fehlt in der digitalen Datei die mechanische Farbzuordnung, fügt die RIP-Software (Raster Image Processor) die Strukturpfade direkt in die Grafikebene ein. Ich fange diese fehlerhaften Dateien ab und trenne die Linien in mechanische Sonderfarben. Dabei weise ich 100 % Magenta für einen vollständigen physischen Schnitt⁴und 100 % Cyan für eine Falzlinie zu. Dies garantiert, dass die CNC-Messer (Computer Numerical Control) den Karton perfekt erfassen und die gedruckten Grafiken makellos bleiben, wodurch massive Produktionsverzögerungen vermieden werden.
| Druckvorstufenelement | Standardansatz | Konstruierte Realität |
|---|---|---|
| Schnittlinien | CMYK Schwarze Konturen | 100% Magenta Spot5 |
| Falten | Gestrichelte graue Linien | 100% Cyan Spot6 |
| Maschinenaktion | Visuelle Druckzusammenführung | CNC-Sägeblatt-Eingriff7 |
Ich setze strenge Trennregeln für die Druckvorstufe durch, da Fehler bei der Softwareverarbeitung, die bis zum Zuschnitt gelangen, den Produktionsplan sofort durcheinanderbringen und zu sprunghaften Maschinenstillstandszeiten führen.
🛠️ Harveys Schreibtisch: Verzögern Softwarefehler beim Rippen Ihre Produkteinführungen und verursachen versteckte Druckvorstufenkosten? 👉 Kostenlose Stanzform-Sonderfarbenprüfung anfordern ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Was ist Displayverpackung?
Der Wechsel von Schiffscontainern zu verkaufsorientierten Strukturen verändert das gesamte logistische Ziel. Es geht nicht mehr nur ums Überleben, sondern auch um die kognitive Auseinandersetzung mit den Kunden.
Displayverpackungen sind speziell entwickelte Verkaufsförderungsmittel, die Waren physisch aufbewahren und gleichzeitig die Markenpräsenz im Einzelhandel maximieren. Im Gegensatz zu Standardverpackungen nutzen diese Einheiten spezielle Strukturgrafiken und individuell gestaltete Haltelippen, um den Kundenfluss zu lenken und in engen Regalgängen sofortige Impulskäufe anzuregen.
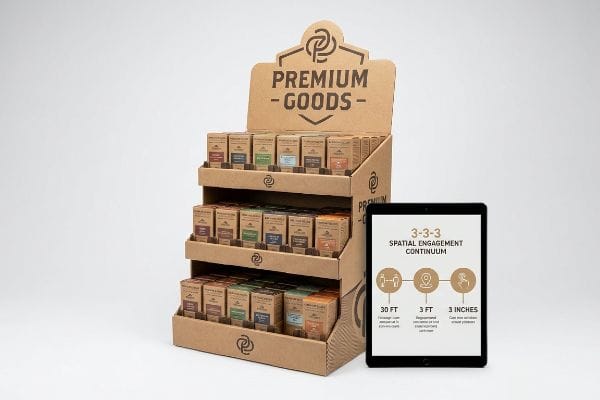
Um einen braunen Versandkarton in einen stummen Verkäufer zu verwandeln, ist die strikte Einhaltung der räumlichen Psychologie erforderlich.
Das 3-3-3-Kontinuum der räumlichen Einbindung
Ein Warenpräsentationssystem im Einzelhandel fungiert als gestaffelter visueller Trichter, der über unterschiedliche räumliche Distanzen hinweg wirkt⁸.Es muss die Lücke zwischen der Warenpräsentation über größere Entfernungen hinweg und der haptischen Produktauswahl schließen. Ohne die Schaffung spezifischer Blickpunkte für jede räumliche Distanz⁹gehtdas System im visuellen Durcheinander des großflächigen Einzelhandelsumfelds unter.
Bei der Gestaltung von Verkaufsflächen wende ich strikt die 3-3-3 -Regel für effektive Kundenansprache an . Ein Display muss die Aufmerksamkeit aus 9,14 Metern Entfernung auf sich ziehen, das Interesse der Kunden auf 0,91 Meter Entfernung wecken und die finale Kaufentscheidung auf 76,2 mm Entfernung fördern. Dies erfordert auffällige, gestanzte Kanten und großflächige Pantone-Farben für maximale Aufmerksamkeit, eine optimierte Regalergonomie im 1270-mm-Bereich für die Kundenansprache auf mittlere Distanz sowie mathematisch abgesenkte vordere Haltekanten, die eine Produktsichtbarkeit von 85 % für die finale haptische Interaktion gewährleisten. Durch diese Segmentierung der Struktur wird die Kundenfrequenz aktiv angezogen, anstatt passiv zu bleiben.
| Einkaufsdistanz | Strukturelle Funktion | Konstruktives Merkmal |
|---|---|---|
| 30 Fuß (9,14 m) | Störungen der visuellen Gänge | Übergroßer gestanzter Header |
| 3 Fuß (0,91 m) | Feature-Engagement | 50 Zoll (1270 mm) Trefferzone12 |
| 3 Zoll (76,2 mm) | Taktile Umwandlung | 85 % Frontsichtlippe13 |
Ich strukturiere jeden Warenpräsentator im Einzelhandel anhand dieser drei strengen räumlichen Schwellenwerte, da visuelle Mehrdeutigkeit die Lagerumschlagsgeschwindigkeit in überfüllten Einzelhandelsumgebungen direkt hemmt.
🛠️ Harveys Schreibtisch: Besteht die Gefahr, dass Ihr aktuelles Thekendisplay unter grellem Ladenlicht für vorbeigehende Kunden völlig unsichtbar wird? 👉 Fordern Sie eine Analyse der räumlichen Wirkung an ↗ — 100 % vertraulich. Ihre noch nicht veröffentlichten Ladendesigns sind bei mir sicher.
Was sind die drei Hauptzwecke von Verpackungen?
Eine Kiste, die zwar gut aussieht, aber unter ihrer eigenen Ladung zusammenbricht, ist logistisch völlig unbrauchbar. Eine wirklich gute Verpackung erfüllt drei unabdingbare Anforderungen gleichzeitig.
Die drei Hauptzwecke von Verpackungen sind der strukturelle Schutz, die logistische Vereinfachung und die Kommunikation im Einzelhandel. Eine erfolgreiche Warenpräsentation muss die Ware vor Transportschäden schützen, die Abläufe im Lager optimieren und eine kontrastreiche Markenbotschaft vermitteln, um die Kaufentscheidung der Kunden im Einzelhandel zu fördern.
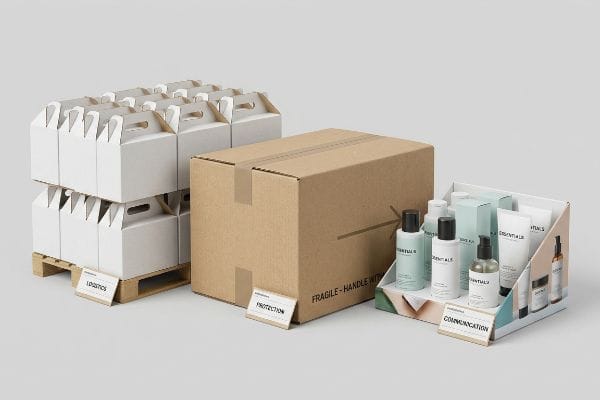
Der Versuch, nur eine dieser Säulen zu isolieren und zu priorisieren, führt unweigerlich zur Zerstörung der beiden anderen während des Transports von lebenden Gütern.
Die Falle des strukturellen Ungleichgewichts der 4 Cs
Bei der Prüfung von Stanzformen beobachte ich immer wieder, dass Einkaufsabteilungen sich ausschließlich auf die Rohmaterialkosten konzentrieren und die Faserdichte der Kernwellung aktiv reduzieren.Sie gehen davon aus, dass sie den physischen Schutz und die Kommunikation gewährleisten können, während hohle Träger die Last tragen. Indem sie die dynamischen Gegebenheiten des stark frequentierten Einzelhandels ignorieren, verursachen sie ungewollt Transportschäden.
Das ist keine bloße Theorie – ich habe es letzten Monat schmerzlich erfahren müssen, als ich eine hohle PDQ-Schale (Pretty Darn Quick) testete. 2022 beauftragte ich meinen leitenden Verpackungsingenieur Mark mit der Validierung eines vom Kunden geforderten Ersatzkartons mit 26 ECT (Edge Crush Test), um Materialkosten zu sparen. Der Kunde ging davon aus, dass diese reduzierte Stabilität die Logistikkette dennoch überstehen würde. Während unserer ISTA 3A (International Safe Transit Association) Vibrationssimulation<sup>15</sup>beobachtete ich, wie sich die 2,79 mm (0,11 Zoll) dicke B-Welle<sup>16 </sup> vollständig ablöste. Die kinetische Reibung zerkleinerte die geschwächten Papierfasern, wodurch die bedruckten Grafiken – das Herzstück der Verkaufskommunikation – stark einrissen. Wir brachen den Test sofort ab, ritzten die Basis mit einem Hybrid-Träger aus 32 ECT-Kraftpapier neu ein und veränderten die Stanzlinie unserer Rotationsschlitzmaschine, um die Toleranz der Verbindungsstellen zu erhöhen. Ich investiere Zeit und Geld in meinem Testlabor, damit Sie im Einzelhandel keine Gewinneinbußen erleiden. Diese mechanische Korrektur von 2,4 mm (0,09 Zoll) verhinderte nicht nur das Zusammenbrechen des Bodens, sondern verkürzte auch die Montagezeit beim Co-Packing um 42 Sekunden pro Einheit und sparte dem Kunden schätzungsweise 15 % der Kosten für zusätzliche Arbeitskräfte.
| Säule Verpackung | Beschaffungsannahme | Auswirkungen in der Praxis |
|---|---|---|
| Schutz | Herabstufung auf 26 ECT | B-Wellen-Delamination17 |
| Kommunikation | Unbearbeitete Grafiken | Grafiken zum Abreißen und Verschließen |
| Bequemlichkeit | Schnellere Montage | 15% Erhöhung der Lohnkosten18 |
Ich weigere mich, die reine strukturelle Integrität anhand isolierter Kostenkennzahlen bestimmen zu lassen, denn ein zusammengebrochenes Display macht Ihren ROI im Werbemarketing komplett zunichte.
🛠️ Harveys Schreibtisch: Beeinträchtigen vereinzelte Kosteneinsparungen heimlich die Vibrationsfestigkeit Ihrer Verpackungen beim Transport? 👉 Fordern Sie eine kostenlose T811-ECT-Prüfung an ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Worin bestehen die Unterschiede zwischen herkömmlichen Schlitzkartons und Stanzkartons?
Der Sprung von Standardversandkartons zu hochwertigen Verkaufsverpackungen erfordert völlig andere mathematische Toleranzen und Fertigungsmaschinen.
Die wesentlichen Unterschiede zwischen herkömmlichen Faltschachteln und Stanzverpackungen liegen in der individuellen Gestaltung der Konstruktion und den Fertigungstoleranzen. Herkömmliche Faltschachteln werden mit einfachen geraden Schnitten und durchgehenden Faltungen für den Massenversand hergestellt, während Stanzverpackungen mit speziell angefertigten Stahlklingen komplexe Reibungsverschlüsse und ansprechende, präsentationsfertige Formen ermöglichen.
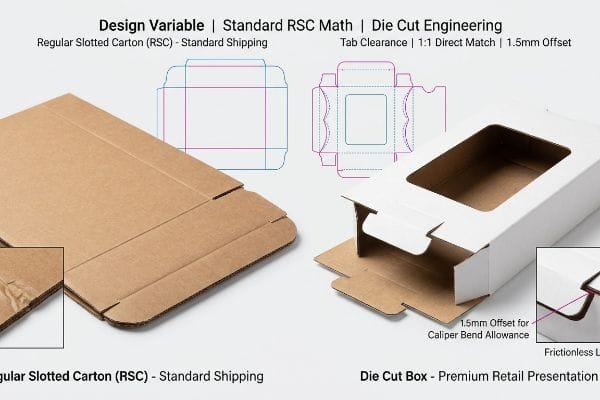
Die Umstellung auf komplizierte Sonderformen bringt erhebliche Herausforderungen hinsichtlich der Biegezugaben mit sich, die Standard-Kartonagenwerke einfach nicht bewältigen können.
Verschiebung der Bremssattelkompensations-Matrizenlinie
Bei der Prüfung eingehender Dateien für den Einzelhandel stelle ich häufig fest, dass Designer dicke E-Wellen-Platten wie flache Blätter Druckerpapier behandeln. Sie gleichen die Breite der Verriegelungsnasen mathematisch exakt mit den entsprechenden Schlitzen ab und ignorieren dabei die tatsächliche Materialstärke<sup>19</sup>Dieser Mangel an architektonischer Weitsicht verwandelt präzise Stanzschnitte in starre Reibungsfallen.
Das ist nicht nur Theorie – ich sehe das regelmäßig in der Testumgebung, wenn bei einer Angebotsanfrage eine individuell gestanzte Schachtel wie ein Standard-RSC (Regular Slotted Container) behandelt wird, um die Druckvorstufe zu beschleunigen. In meiner Einrichtung sehe ich regelmäßig flache CAD-Dateien, in denen ein 3,04 mm (0,12 Zoll) dickes B-Wellen-Panel20 ohne verbreiterten Schlitz um 90 Grad gefaltet werden soll. Bei der Messung des Ergebnisses während der Montageprüfung zeigt sich, dass der Faltradius Material verbraucht, wodurch die Lasche an der Aufnahmewand klemmt und sich die Decklage stark durchbiegt. Nachdem mir das Einkaufsteam erlaubt hatte, die Excel-Stückliste anzupassen und eine algorithmische Messgenauigkeitskompensation zu implementieren, erledigte das Material selbst die Hauptarbeit. Ich habe die Mikrometerwerte ausgewertet und festgestellt, dass ich kein Klebeband benötigte – ich brauchte lediglich eine um 1,5 mm (0,05 Zoll) breitere Schlitztoleranz21 , um die exakte Papierfaserquellung zu berücksichtigen. Durch die Einhaltung dieser Mikro-Freigabe sorge ich dafür, dass die manuelle Co-Packing-Montage um 35 Sekunden pro Karton verkürzt wird, wodurch die Reibungsverluste in der Lieferkette drastisch reduziert und der gesamte Arbeitsaufwand für den Kunden gesenkt wird.
| Designvariable | Standard RSC Mathematik | Stanztechnik |
|---|---|---|
| Tab-Freigabe | 1:1 Direktes Spiel | 1,5 mm (0,05 Zoll) Versatz22 |
| Eckenfalte | Gerade Score-Linie | Bremssattel-Biegetoleranz23 |
| Montageergebnis | Flötenzerquetschen24 | Reibungslose Verriegelung |
Ich schreibe für jede Sonderform strenge Materialkompensationsalgorithmen vor, da das Einpressen dicker Rillen in enge Schlitze sowohl die Gehäusestruktur als auch die Fertigungsgeschwindigkeit beeinträchtigt.
🛠️ Harveys Schreibtisch: Verlangsamen zu eng ineinandergreifende Laschen Ihre Versandprozesse und beschädigen die oberste Schicht Ihrer Markenverpackung? 👉 Lassen Sie eine Kalibrierungsprüfung durchführen ↗ — Ich prüfe jede Dokumentation persönlich innerhalb von 24 Stunden.
Abschluss
Die Verwendung standardisierter Kartongeometrien, um den Anforderungen der anspruchsvollen Logistik im Einzelhandel standzuhalten, führt unweigerlich zu beschädigten Wellen, verzögerten Co-Packing-Prozessen und einer unzureichenden Markenbotschaft. Allein im letzten Monat half meine Strukturprüfung drei Marken, über 10.000 US-Dollar an Ausschuss und Rückbuchungen von Einzelhändlern zu vermeiden. Bevor Sie Ihre nächste Saisonkampagne starten, lassen Sie mich Ihre Strukturdateien persönlich einer kostenlosen Toleranzprüfung Ihrer Stanzformen unterziehen ↗, um die Reibungspunkte, die Ihre Gewinnmargen schmälern, mathematisch zu eliminieren.
„CNC-Plasmaschneiden meistern – YouTube“, https://www.youtube.com/watch?v=wtriVCfRIK0. Erklärung, wie CNC-Systeme Vektordaten in physische Maschinenkoordinaten umwandeln. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Fertigungstechnik. Unterstützt: Die Betriebslogik automatisierter Schneidtische. Anwendungsbereich: Betrifft G-Code und ähnliche vektorbasierte Steuerungssysteme. ↩
„Vollständiger Leitfaden für Stanzformen in der kundenspezifischen Verpackungs- und Druckindustrie – Gentlever“, https://gentlever.com/dielines-for-custom-packaging-and-printing/. Technische Details zur Umwandlung von Strukturstanzformen in spezifische Werkzeugwege und Maschineneinstellungen. Nachweisfunktion: Prozessverifizierung; Quellentyp: Leitfaden für die Verpackungsherstellung. Unterstützt: die Anforderung einer expliziten Zuordnung beim Stanzen. Anwendungsbereich: Speziell für die Verarbeitung von Wellpappe. ↩
„Sonderfarben vs. CMYK-Farben: Wesentliche Unterschiede erklärt“, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Bestätigung, dass industrielle CNC-Schneidetische für die Werkzeugwegerkennung Sonderfarben anstelle der standardmäßigen CMYK-Prozessfarben benötigen. Nachweis: Technische Spezifikation; Quelle: Gerätehandbuch. Begründung: Notwendigkeit der Sonderfarbenzuordnung für die CNC-Bearbeitung. Anwendungsbereich: Gilt für die meisten professionellen digitalen Schneidsysteme. ↩
„Adobe Illustrator – Welches Farbfeld für Schnittlinien verwenden?“, https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Dokumentation der Branchenkonventionen für die Zuweisung spezifischer Sonderfarben zur Unterscheidung von Schnitt- und Falzpfaden in digitalen Verpackungsdateien. Nachweisfunktion: Branchenstandard; Quellentyp: Technischer Leitfaden für die Druckvorstufe. Unterstützt: Spezifische Farb-Werkzeug-Zuordnungsprotokolle. Hinweis: Die Konventionen können je nach Produktionsstätte leicht variieren. ↩
„Wie bereitet man Stanzlinien für die Druckvorstufe und den Druck vor? – PopDisplay“, https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Überprüfung der Verwendung von 100 % Magenta als technischer Standard für die Definition von Schnittpfaden in CNC-Stanzsoftware. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Unterstützt: Sonderfarbenzuordnung für den Schnitt. Anwendungsbereich: Gilt speziell für digitale CNC-Schneideprozesse. ↩
„Wann Sie Sonderfarben in Ihrem Verpackungsdesign verwenden sollten – PopDisplay“, https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Überprüfung der Verwendung von 100 % Cyan als technischer Standard zur Definition von Rill- oder Falzpfaden in CNC-Stanzsoftware. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Unterstützt: Sonderfarbenzuordnung für Rillvorgänge. Anwendungsbereich: Gilt speziell für digitale CNC-Schneideprozesse. ↩
„Stanzen: Teile, Konstruktionen und Überlegungen – IQS Directory“, https://www.iqsdirectory.com/articles/die-cutting.html. Technische Erläuterung, wie CNC-Steuerungen Sonderfarbenvektoren in physische Messerbewegungen für Wellpappe umsetzen. Nachweisfunktion: Prozessverifizierung; Quellentyp: Technische Spezifikation. Unterstützt: Mechanischer Vorgang des Stanzens. Anmerkung zum Umfang: Fokus auf die Umsetzung von digitalen Vektoren in physische Schnitte. ↩
„Visuelle Verkaufstaktiken für großflächige Einzelhandelsketten“, https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Kurze Erläuterung, wie die Theorie des Einzelhandelsdesigns den Einsatz eines gestaffelten visuellen Trichters zur Kundenansprache aus verschiedenen Entfernungen bestätigt. Belegfunktion: konzeptionelles Rahmenwerk; Quellentyp: Handbuch für Einzelhandelsdesign. Unterstützt durch: die funktionale Architektur von Verkaufsdisplays. Fokus: physische Verkaufsfläche. ↩
„Einkaufserlebnisgestaltung: Kundenführung durch Layout, …“, https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Analyse der visuellen Aufmerksamkeit und der Rolle von Blickpunkten bei der Bewältigung visueller Unordnung im Einzelhandel. Evidenz: Empirische Belege; Quellentyp: Studie aus der Umweltpsychologie. Unterstützt: die Notwendigkeit gezielter Blickpunkte. Anwendungsbereich: Speziell anwendbar auf stark frequentierte Ladengänge. ↩
„AG 1091A: Warenpräsentation im Eingangsbereich“, https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Funktion des Nachweises: Validierung; Quellentyp: Leitfaden für die Warenpräsentation im Einzelhandel. Unterstützt: den spezifischen distanzbasierten Rahmen für die Kundenansprache. Anmerkung: Kann eine branchenspezifische Heuristik sein. ↩
„Gestaltung von Verkaufsflächen für effektive Warenpräsentation und Kundenführung“, https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Spezifikation; Quellentyp: Handbuch für ergonomisches Design. Unterstützt: Die optimale vertikale Platzierung für die Interaktion von Kunden im mittleren Entfernungsbereich. Anmerkung zum Anwendungsbereich: Basierend auf durchschnittlichen Messwerten auf Augenhöhe des Menschen. ↩
„14 Arten von Verkaufsdisplays | Chicago, IL – Wertheimer Box“, https://wertheimerbox.com/types-of-retail-displays/. Überprüfung der branchenüblichen Messung der wichtigsten visuellen und physischen Interaktionsfläche in Verkaufsdisplays. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Verpackungsindustrie. Unterstützt: Räumliche Interaktionsdimensionen. Anmerkung: Die Dimensionen können je nach ergonomischer Zielgruppe variieren. ↩
„Steigerung der Markenpräsenz durch individuelle POS-Displays“, https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Validierung des erforderlichen Sichtbarkeitsverhältnisses für Produktlippen zur Optimierung der taktilen Interaktion und der Kundenreichweite. Nachweisfunktion: Validierung von Kennzahlen; Quellentyp: Richtlinie für Industriedesign. Anwendungsbereich: Optimierung der taktilen Interaktion. Geltungsbereich: Anwendbar auf offene Verkaufsflächen. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Technische Normen für Verpackungstechnik erläutern, wie eine Reduzierung der Faserdichte im Wellpappenmaterial die Werte des Kantenstauchtests (ECT) und die vertikale Tragfähigkeit verringert. Nachweisfunktion: technische Validierung; Quellentyp: materialwissenschaftliche Studie. Unterstützt: den Zusammenhang zwischen Substratdichte und Strukturversagen. Anwendungsbereich: spezifisch für Wellpappe. ↩
„Testverfahren – International Safe Transit Association“, https://ista.org/test_procedures.php. Überprüfung des ISTA-3A-Standards zur Simulation von Transportvibrationen und -stößen zur Prüfung der Paketintegrität. Nachweisfunktion: Standardverifizierung; Quellentyp: Technischer Standard. Unterstützt: Die Gültigkeit der verwendeten Testmethodik zur Identifizierung von Strukturversagen. Anwendungsbereich: Speziell für Simulationen der Zustellung kleiner Pakete. ↩
„Wellpappe und Materialqualitäten – Verpackungsstrategien“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bestätigung der Nenndickenangaben für B-Welle-Wellpappe. Nachweisfunktion: Technische Spezifikation; Quellentyp: Leitfaden der Materialindustrie. Grundlage: Die technische Genauigkeit der Plattendickenmessung. Anmerkung: Die Nennwerte können je nach Hersteller geringfügig variieren. ↩
„Abschätzung der Kantenstauchfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Technische Analyse, wie die Reduzierung der Kantenstauchfestigkeit (ECT) bei B-Welle-Wellpappe das Risiko der Lagentrennung erhöht. Nachweisfunktion: Technischer Kausalzusammenhang; Quellentyp: Fachzeitschrift für Materialwissenschaften. Unterstützt: Strukturelles Versagen infolge von Herabstufungen bei der Beschaffung. Anmerkung zum Anwendungsbereich: Fokus auf Normen für Wellpappe. ↩
„Die versteckten Kosten ineffizienter Verpackungen – und wie man sie behebt“, https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Branchenvergleichsdaten, die den Anstieg der Betriebskosten quantifizieren, wenn mangelhaftes Verpackungsdesign zu Montagefehlern oder manuellen Korrekturen führt. Nachweisfunktion: quantitative Kennzahl; Quellentyp: Logistik-Betriebsbericht. Unterstützt: die wirtschaftlichen Auswirkungen der Priorisierung von Montagegeschwindigkeit gegenüber struktureller Qualität. Anmerkung zum Anwendungsbereich: repräsentativ für allgemeine Lagerarbeitskosten. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Normen der Verpackungstechnik belegen, dass die Nichtberücksichtigung der Materialstärke (Durchmesser) bei der Konstruktion von Stanzlaschen und Schlitzen zu Montagefehlern oder übermäßiger Reibung führt. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Belegt: Den kausalen Zusammenhang zwischen Materialstärke und Schlitztoleranz. Anwendungsbereich: Gilt für Wellpappe und Faltschachteln. ↩
„Leitfaden zur Kartonstärke“, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Überprüfung der branchenüblichen Abmessungen für B-Welle-Wellpappe. Nachweisfunktion: Faktenprüfung; Quellentyp: Normen der Verpackungstechnik. Unterstützt: Spezifikationen zur Materialstärke. Hinweis: Geringfügige Abweichungen zwischen Herstellern sind möglich. ↩
„Der ultimative Leitfaden für Wellpappkartons – Shorr Packaging“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Technische Begründung für die Hinzufügung spezifischer Toleranzen zu Stanzschlitzen, um Materialstärke und Faserquellung zu berücksichtigen. Nachweisfunktion: Technische Validierung; Quellentyp: Fertigungstechnischer Leitfaden. Unterstützt: Anforderungen an die Stanzgenauigkeit. Anmerkung: Die spezifischen Toleranzen können je nach Kartonqualität variieren. ↩
„Wellpappenverpackungen mit innovativem Design für …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technische Verpackungshandbücher legen präzise Abstände für Stanzlaschen fest, um Kollisionen bei der Montage zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsrichtlinie. Beleg: Der spezifische Toleranzwert für den Stanzspalt. Anmerkung: Der spezifische Wert kann je nach Materialstärke variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Normen für Verpackungstechnik erläutern die Berechnung des Biegezuschlags auf Basis der Materialstärke, um genaue Endabmessungen zu gewährleisten. Nachweisfunktion: Ingenieurprinzip; Quellentyp: Fachbuch. Unterstützt: die Verwendung des Biegezuschlags bei der Stanzkonstruktion. Anwendungsbereich: Gilt für gefaltete Wellpappe. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Eine Branchenanalyse zur Herstellung von RSC-Wellpappe beschreibt, wie gerade Falzlinien ohne Kompensation zum strukturellen Versagen der inneren Wellen führen können. Nachweisfunktion: Technischer Versagensmodus; Quellentyp: Branchen-Whitepaper. Unterstützt durch: das negative Montageergebnis der Standardberechnung für RSC-Wellpappe. Anmerkung: Bezieht sich speziell auf nicht kompensierte Falzlinien. ↩