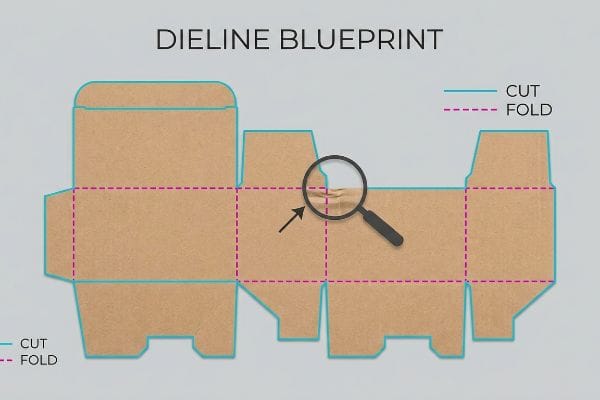
wer die statischen Berechnungen hinter seinen Verkaufsdisplays , kann einen katastrophalen Einsturz im Laden verhindern. Alles beginnt mit dem Bauplan.
Der Unterschied zwischen einer Schnittlinie und einer Falzlinie bestimmt das Verhalten der Maschinen. Schnittlinien weisen die CNC-Messer (Computer Numerical Control) an, das Wellpappenmaterial zu durchtrennen. Falzlinien steuern die Matrizen, die die Papierfasern komprimieren und so strukturelle Gelenke erzeugen, ohne den Karton zu durchtrennen. Dadurch wird sichergestellt, dass die Verkaufsverpackung ihre dynamische Belastbarkeit behält.
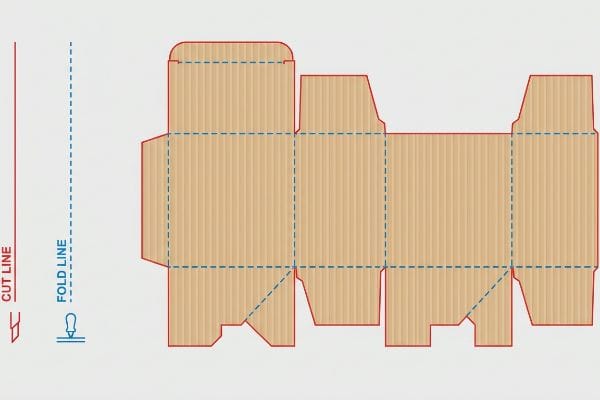
Dieses Unterscheidungsmerkmal konzeptionell zu verstehen ist gut, aber die Umsetzung in die Praxis entscheidet über Erfolg oder Misserfolg der meisten Kampagnen.
Was ist eine Verpackungsstanze?
Bevor wir auch nur ein einziges Blatt auf den Schneidetisch legen, benötigen wir eine makellose digitale Karte.
Eine Verpackungsstanze dient als grundlegender Bauplan für jedes Verkaufsdisplay. Sie enthält präzise Vektorpfade, die die Abmessungen, die Verriegelungsnasen und die Falzzugaben direkt an die Produktionsanlagen übermitteln und so gewährleisten, dass die fertige Wellpappenstruktur Ihre Produkte optimal umschließt.
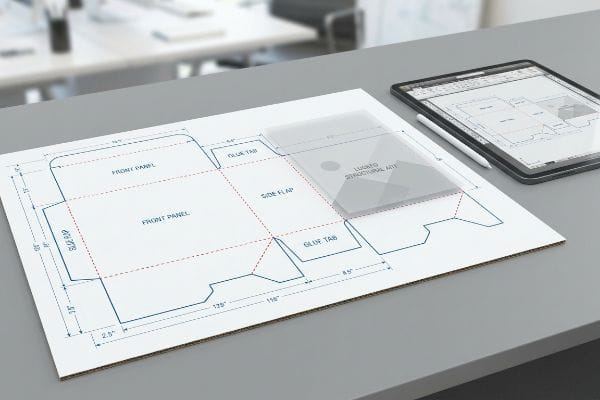
Ein Bauplan ist aber nur dann nützlich, wenn er die Gesetze der Physik beachtet.
Die Gefahr, eine Stanzlinie wie grafische Kunst zu behandeln
Viele Markenteams behandeln das Strukturlayout lediglich als leere Leinwand für ihre Gestaltung. Sie übergeben es an Junior-Grafikdesigner, die die Datei mit einfachen Webtools öffnen, um Logos und Werbetexte einzufügen. Dieser Ansatz setzt voraus, dass die Struktur ein statisches, unveränderliches Bild ist und nicht eine hochpräzise technischeDatei.
Selbst erfahrene Einkaufsteams übersehen diesen blinden Fleck oft, indem sie Designern erlauben, Struktur-PDFs in webbasierte Layout-Tools zu importieren. Ich erlebe das ständig, wenn mir ein Kunde eine reduzierte Rasterdatei anstelle einer verbundenen Vektorgrafik schickt. Besonders frustrierend ist es, wenn ich einem gestressten Marketingleiter erklären muss, dass seine aufwendige Grafik die für eine dynamische Tragfähigkeit von 1.133 kg (2.500 lbs) erforderliche statische Berechnung völlig zerstört hat . Ich erinnere mich noch gut an das scharfe Reißen von Rohkarton, als ein Lohnverpacker versuchte, eine rein pixelbasierte Verriegelungslasche ohne automatische Biegezugaben zu verwenden . Die Lösung ist einfach: Die vorgefertigte CAD-Datei (Computer-Aided Design) sollte immer auf der untersten Ebene fixiert werden, und Oberflächengrafiken sollten nur darüber angewendet werden, um sicherzustellen, dass die komplexe Geometrie unberührt bleibt .
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Entwerfen von Struktur-Tabs in Raster-Webtools | Vektor-CAD-Datei als Hintergrundebene sperren | Verhindert das Einreißen von Laschen während der Ladenmontage |
| Falten als zweidimensionale visuelle Linien behandeln | Mathematische Biegezugaben anwenden4 | Spart 20 Sekunden Montagezeit pro Einheit5 |
| Dynamische Lastkapazitätsberechnungen ignorieren | Verwenden Sie parametrische Konstruktionssoftware6 | Verhindert das Zusammenbrechen der untersten Anzeigeebene |
Ich lasse nicht zu, dass eine vereinfachte Designdatei die strukturelle Integrität bestimmt. Indem ich die Architekturebene vollständig sperre, stelle ich sicher, dass Ihr Display tatsächlich Gewicht trägt und nicht nur auf einem Bildschirm gut aussieht.
🛠️ Harveys Schreibtisch: Sind Sie sich nicht sicher, ob Ihre Webgrafik versehentlich die mathematischen Grundlagen überschrieben hat? 👉 Kostenlose Dateiprüfung anfordern ↗ — Direkter Zugang zu meinem Schreibtisch. Garantiert kein automatisierter Werbe-Spam.
Wie sieht eine Stanzform aus?
Wenn Sie eine Strukturdatei öffnen, mag sie wie ein verwirrendes Gewirr chaotischer Farben aussehen.
Eine Stanzform für Verpackungen ähnelt einem hochstrukturierten Schema aus klar abgegrenzten, farbcodierten Linien. In der Branche ist es üblich, bestimmten Aktionen absolute Sonderfarben zuzuordnen: 100 % Magenta für äußere Schnitte und 100 % Cyan für innere Rillen. So wird sichergestellt, dass die Fräsmaschinen die Befehle fehlerfrei umsetzen.
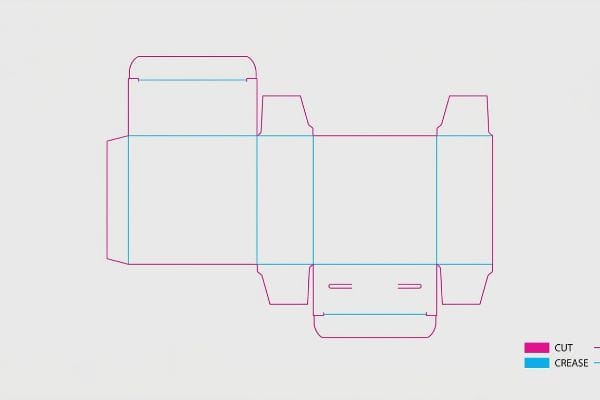
Diese leuchtenden Farben dienen nicht der ästhetischen Gestaltung; sie sind direkte Befehle an schwere Maschinen.
Das CMYK-Schwarzlinien-Desaster
Grafikdesigner reichen häufig Layouts ein, die standardmäßige CMYK-Farben (Cyan, Magenta, Gelb, Schwarz) verwenden, um die Schnitt- oder Faltstellen des Displays zu kennzeichnen. Für das menschliche Auge stellt eine schwarze Kontur den Umfang der Verpackung perfekt dar. Automatisierte Fertigungsanlagen verfügen jedoch nicht über menschliche Intuition; sie arbeiten ausschließlich mit programmierten , mechanischen Sonderfarben .
Eine häufige Falle, die selbst erfahrene Einkaufsteams trifft, ist die Annahme, der Schneidetisch erkenne visuelles Schwarz. Wenn eine Datei mit standardmäßigen schwarzen Linien eintrifft, fügt die RIP-Software (Raster Image Processor) der Maschine diese Linien automatischin die Grafikebene ein. Ich habe schon erlebt, wie ich in der Produktionshalle den stechenden metallischen Geruch der Klingen wahrnahm, die völlig still über einem bedruckten Karton schwebten, weil die Maschine keinerlei Schnittbefehle erkannt hatte. Das Ergebnis ist eine makellos bedruckte Schachtel mit sichtbaren schwarzen Konturen, aber ohne jegliche Schnitte, was die gesamte Produktionslinie zum Stillstand bringt. Ich fange diese Dateien daher immer in der Druckvorstufe ab, um die Linien in mechanische Sonderfarben umzuwandeln.So stelle ich sicher, dass die Stanzform den Karton korrekt erfasst und Ihre Druckvorlage makellos bleibt.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von CMYK-Schwarz für Schnittpfade | 100% Magenta-Sonderfarbe zuweisen10 | Verhindert einen vollständigen Produktionsstillstand |
| Die Verschmelzung von Struktur und Kunst | Einzelne Striche in eine separate Werkzeugebene auslagern11 | Beseitigt sichtbare schwarze Linien auf dem fertigen Karton |
| Sich auf die visuelle menschliche Intuition verlassen | Vorflugdateien für maschinenlesbare RIP-Daten12 | Gewährleistet eine reibungslose Hochgeschwindigkeitsproduktion |
Ich entferne immer die schwarzen Konturen, bevor die Teile auf meine Schneidetische kommen. Indem ich die Maschinen zwinge, exakte Farbpunkte zu erfassen, garantiere ich eine gestochen scharfe Ausführung und vermeide jeglichen Materialverlust.
🛠️ Harveys Schreibtisch: Sind Ihre Schnittlinien als CMYK-Schwarz unübersehbar und bereit, die Produktion zu stoppen? 👉 Druckvorstufenprüfung anfordern ↗ — Sicher herunterladen. Bei Fragen können Sie mich später gerne kontaktieren.
Was ist eine Stanzlinie für eine Box?
Der Übergang von einem flachen Blatt Papier zu einem dreidimensionalen Behälter erfordert spezielle räumliche Konstruktionskenntnisse.
Eine Stanzform für Schachteln ist eine präzise, zweidimensionale Schablone, die speziell für die Herstellung eines dreidimensionalen Behälters entwickelt wurde. Sie bildet akribisch die miteinander verbundenen Paneele, Klappen und Verriegelungsmechanismen ab und berücksichtigt dabei strenge Toleranzen, um sicherzustellen, dass das gefaltete Material eine perfekt quadratische, reibungslose Struktur bildet, die physische Waren aufnehmen kann.
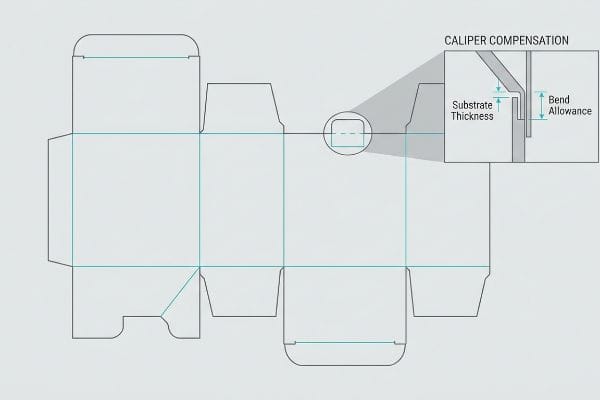
Die größte Herausforderung bei der Konstruktion einer Box besteht jedoch nicht im Zeichnen der Paneele, sondern in der Berücksichtigung der physikalischen Dicke des Materials selbst.
Der blinde Fleck bei der Bremssattelkompensation
Designer, die ineinandergreifende Laschen konstruieren, zeichnen diese in ihrem digitalen Arbeitsbereich oft mit exakt derselben Breite wie das Gegenstück13. In einer zweidimensionalen Darstellung lässt sich eine 2,54 cm breite Lasche perfekt in einen 2,54 cm breiten Schlitz schieben. Dies setzt voraus, dass sich das Substrat wie ein virtuelles Blatt Papier ohne physisches Volumen verhält.
Tatsächlich verbraucht das Falten dicker B-Wellpappe um 90 GradMaterial . Wenn ich Flachkartonagen ohne Berücksichtigung der Kartonstärke verwende, sehe ich, wie sich die Mitarbeiter im Lohnverpackungsprozess abmühen und ihre Hände verkrampfen, während sie die überdimensionierten Laschen mit Gewalt in die zu kleinen Schlitze drücken. Man kann förmlich hören, wie der Karton unter dem Druck reißt und die gesamte Verpackung sich stark nach außen wölbt. Um dies zu beheben, verwende ich parametrische Algorithmen, die automatisch eine Korrektur der Biegetoleranzen bei jeder Faltung vornehmenund so präzise Biegetoleranzen für die Schlitze festlegen. Diese mathematische Anpassung garantiert, dass sich Ihre vorbefüllten Kartons problemlos zusammenbauen lassen und spart wertvolle Arbeitszeit am Verpackungsband.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Passen Laschen- und Schlitzbreiten exakt 1:1 an | Aufnahmeschlitze für Biegespielraum verbreitern16 | Verhindert das Einreißen von Laschen beim Ladenaufbau |
| Die Dicke des Wellmaterials wird vernachlässigt | Automatisierte Bremssattelkompensationsalgorithmen anwenden17 | Sorgt dafür, dass das Display perfekt rechtwinklig sitzt |
| Festziehen der Laschen mit manueller Arbeit | Konstruieren Sie ein Reibungsspiel von 0,25 Zoll (6,35 mm)18 | Verkürzt die Montagezeit beim Co-Packing drastisch |
Ich verlasse mich beim Bau einer 3D-Box nie auf eine einfache Zeichnung. Ich konstruiere die Aufnahmeschlitze mathematisch neu, um die exakte Materialstärke zu berücksichtigen und so jedes Mal ein perfektes Faltergebnis zu erzielen.
🛠️ Harveys Schreibtisch: Befürchten Sie, dass Ihre Laschen beim Ausklappen aus dickem B-Wellen-Karton einreißen? 👉 Fordern Sie Ihre Strukturprüfung an ↗ — Keine Formulare, die endlose Verkaufsgespräche auslösen. Nur echter Mehrwert.
Wie erstellt man Stanzformen für Verpackungen?
Die Entwicklung der Vorlage erfordert mehr als nur die Beherrschung der Software; sie verlangt ein tiefes Verständnis der Umweltphysik.
Die Herstellung von Stanzformen für Verpackungen erfordert die Berechnung exakter Strukturmaße unter Berücksichtigung von Umgebungsbedingungen und Materialverhalten. Ingenieure nutzen parametrische Software, um präzise Schnitt- und Rillwege zu entwerfen und dabei kritische Toleranzen für Feuchtigkeitsquellung und Biegezugaben zu integrieren. So wird sichergestellt, dass die fertige Verpackung den anspruchsvollen Bedingungen der globalen Lieferkette standhält.
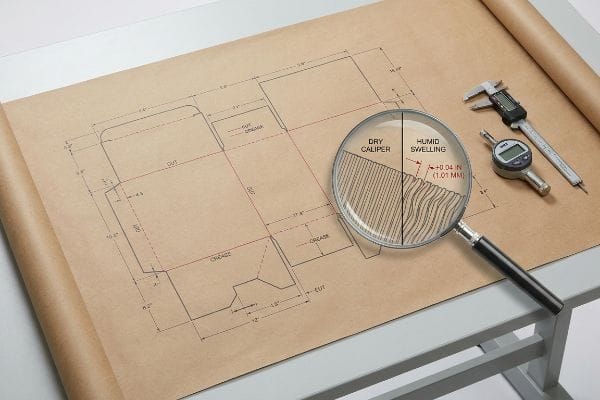
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb gehen und die Luftfeuchtigkeit steigt.
Warum Standard-Nutabstände in der Fertigungshalle versagen
Statiker in klimatisierten Büros legen die Toleranzen für Nuten oft ausschließlich anhand der absoluten Trockenstärke des Kartons fest. Wenn die Spezifikation eine B-Wellenstärke von 3,17 mm<sup>19</sup>, wird das Layout exakt nach diesem Wert erstellt. Dabei wird vorausgesetzt, dass die Papierfasern während des gesamten Transports statisch trocken bleiben.
Das ist nicht nur Theorie – ich sehe das in der Praxis, wenn wir Sendungen für feuchte Umgebungen konditionieren. Das Problem entsteht, wenn im Einkauf fälschlicherweise angenommen wird, dass die Berechnungen für trockene Büroräume den Seetransport unbeschadet überstehen. In meiner Einrichtung messe ich poröses 32ECT-Testpapier (Edge Crush Test) nach einem 48-stündigen Test in einer Simulationskammer mit hoher Luftfeuchtigkeit. Die Papierfasern absorbieren die Umgebungsfeuchtigkeit und quellen um ca. 1,01 mm auf.Ein Schlitz, der perfekt zum Sieb passte, blockiert plötzlich komplett. Ich habe beobachtet, wie ein Mitarbeiter versuchte, eine dieser aufgequollenen Einheiten zusammenzubauen. Die starke Reibung führte dazu, dass die äußeren Wellen nach innen gedrückt wurden und die Struktur zerstört wurde. Ich behebe dieses Problem, indem ich automatisch einen Feuchtigkeitspuffer in die Aufnahmeschlitze aller Verriegelungsmechanismen integriere. Durch die mathematische Berücksichtigung dieser 1-mm-Toleranzerweiterung stelle ich sicher, dass sich die Montagezeit beim Co-Packing um ca. 35 Sekunden pro Einheit reduziert. Dadurch entfallen kostspielige manuelle Nacharbeiten, und eine fehlerfreie Montage ist unabhängig von den Umgebungsbedingungen im Lager gewährleistet.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Toleranzen für knochentrockenen Karton festlegen | Konstruieren Sie einen präzisen Feuchtigkeitsquellpuffer21 | Verhindert das Verklemmen der Laschen in feuchten Klimazonen |
| sich ausschließlich auf theoretische CAD-Abmessungen stützen | Fügen Sie einen Schlitzabstand von 0,04 Zoll (1,01 mm) hinzu22 | Verhindert das Einreißen der Deckfolien während der Montage |
| Die Umgebungsbedingungen im Lager werden außer Acht gelassen | Prüfmaterialien in Klimakammern23 | Vermeidet erhebliche Verzögerungen beim manuellen Co-Packing |
Ich stütze mich auf Umweltdaten, nicht nur auf theoretische Geometrie. Indem ich exakt berechne, wie stark eine Faser quillt, verhindere ich, dass Ihre Produktionslinie in Gebieten mit hoher Luftfeuchtigkeit zum Stillstand kommt.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können die günstigsten Leiterplatten auf dem Markt beziehen, aber wenn die engen, unkompensierten Stege die Luftfeuchtigkeit im Lager aufnehmen und aufquellen, führt die entstehende Reibung zu Beschädigungen der Wellenformen. Dies verlangsamt die Fertigungslinie um schätzungsweise 30 % und vernichtet die Gewinnspanne des Projekts vollständig. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um null Ausschuss zu garantieren. Hören Sie auf, bei den Maschinentoleranzen zu raten, und lassen Sie mich Ihre Strukturgeometrie persönlich durch meinen kostenlosen Stanzform-Vorab-Check führen, um schwerwiegende Maßfehler zu erkennen, bevor Sie in die Massenproduktion investieren.
„Vollständiger Leitfaden zu Stanzformen in kundenspezifischen Verpackungen und …“, https://gentlever.com/dielines-for-custom-packaging-and-printing/. Technische Normen für die Verpackungsproduktion bestätigen, dass Stanzformen präzise Vektordateien sind, die für industrielle Schneid- und Faltmaschinen verwendet werden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Unterstützt: Die Definition einer Stanzform als technisches Dokument und nicht als Grafik. Anwendungsbereich: Gilt für vektorbasierte CAD- oder Illustrator-Dateien, die in der Fertigung verwendet werden. ↩
„Eine vereinfachte dynamische Festigkeitsanalyse von Karton … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Externe technische Normen erläutern, wie statische Berechnungen die maximale Tragfähigkeit einer Verpackung unter Bewegung bestimmen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Begründung: Die Notwendigkeit statischer Berechnungen zur Bestimmung der Tragfähigkeit. Anmerkung: Die Tragfähigkeit variiert je nach Material und Konstruktion. ↩
„Wellblechdesign“, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Die technische Dokumentation für CAD-Software erläutert, wie automatische Biegezugaben die Materialstärke berücksichtigen, um ein präzises Falten zu gewährleisten. Nachweisfunktion: Technische Definition; Quellentyp: Softwaredokumentation. Unterstützt: Die Rolle von Biegezugaben für die strukturelle Integrität. Anwendungsbereich: Speziell für vektorbasierte CAD-Werkzeuge. ↩
„Leitfaden zur Berechnung von Biegezugabe und Biegeabzug – SendCutSend“, https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOopNPtyt1VqoEwKWgLSCc8xnd5l3-VVEnHurP0yM4xDBzoiaIiwc. Erläuterung der Verwendung von Materialstärke und Faltradiusberechnungen in der industriellen Verpackungsindustrie zur Gewährleistung von Präzision. Nachweisfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Begründung: Die Verwendung von Biegezugaben für präzises Falten. Anwendungsbereich: Gilt für Wellpappe und schwere Kartonagen. ↩
„Was ist eine Verpackungsstanze? – SupremeX“, https://supremex.com/what-is-a-packaging-dieline/. Branchenvergleiche und Fallstudien belegen die Reduzierung der Arbeitszeit durch den Einsatz präziser technischer Stanzlinien im Vergleich zu visuellen Schätzungen. Nachweisfunktion: Quantitative Kennzahl; Quellentyp: Brancheneffizienzbericht. Nutzen: Zeitersparnis bei der Montage von Einzelhandelsprodukten. Anmerkung: Die durchschnittliche Zeit kann je nach Komplexität der Verpackung variieren. ↩
„Verpackungsdesign mit CAD-Software: Eine Schritt-für-Schritt-Anleitung“, https://www.esko.com/en/blog/packaging-design-with-cad-software. Technische Dokumentation zur Verwendung parametrischer Modellierung zur Berechnung der strukturellen Integrität und der dynamischen Belastungsgrenzen für Verkaufsdisplays. Nachweisfunktion: Technische Methodik; Quellentyp: Technisches Whitepaper zur Software. Anwendungsbereich: Vermeidung von Strukturversagen durch Engineering-Software. Anwendungsbereich: Speziell für tragende Ladeneinrichtungen. ↩
„Arten von Verpackungsstanzmaschinen“, https://www.tamarackproducts.com/packaging/types-of-packaging-die-cutting-machines/. Kurze Erläuterung, wie CNC-Fräsen und digitale Schneidetische spezielle Sonderfarbkanäle nutzen, um zwischen Schnitt- und Rillpfaden zu unterscheiden. Nachweisfunktion: Technische Verifizierung; Quellentyp: Branchenleitfaden für die Fertigung. Begründung: Die technische Notwendigkeit von Sonderfarben gegenüber CMYK für die Automatisierung. Anwendungsbereich: Gilt für digitale Fräs- und automatisierte Stanzmaschinen. ↩
„Neue Funktionen für Etiketten und Verpackungen in Harlequin auf …“, https://packagingeurope.com/new-features-for-labels-and-packaging-in-harlequin-on-show-at-labelexpo/4136.article. Ein maßgeblicher Leitfaden zur RIP-Software würde den Unterschied zwischen Prozessfarben (die als Bilddaten gerastert werden) und Sonderfarben (die als technische Befehle interpretiert werden) erläutern. Nachweisfunktion: Technischer Mechanismus; Quellentyp: Technisches Handbuch. Unterstützt: Warum Prozessschwarz die Schneidwerkzeuge nicht auslöst. Anwendungsbereich: Gilt für automatisierte Stanzprozesse. ↩
„Ein Leitfaden für den gesamten Druckvorstufenprozess von Verpackungen“, https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Branchenstandards für Druckvorstufe und Strukturdesign bestätigen die Notwendigkeit, benannte Sonderfarben zu verwenden, um mechanische Anweisungen von der Druckvorlage zu trennen. Beleg: Branchenstandard; Quellentyp: Druckhandbuch. Begründung: die Notwendigkeit der Sonderfarbenkonvertierung in der Druckvorstufe. Anwendungsbereich: allgemeine Praxis in der Verpackungsindustrie. ↩
„Grafische Richtlinien“, https://www.delinebox.com/graphic-guidelines/. Technische Drucknormen schreiben die Verwendung einer bestimmten Sonderfarbe für Stanzlinien vor, um zu verhindern, dass Schnittlinien im CMYK-Farbmodus gedruckt werden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Druckindustrie. Unterstützung: Verwendung von Sonderfarben für Schnittpfade. Anmerkung: Die Farbwahl kann je nach Druckerei variieren. ↩
„Strukturelles Verpackungsdesign: Schlüsselelemente und Prozess“, https://www.arkay.com/resources/structural-packaging-design. Professionelle Druckvorstufen-Workflows erfordern die Trennung von Strukturkonturen vom Artwork auf separaten Ebenen, um eine saubere RIP-Verarbeitung zu gewährleisten. Nachweisfunktion: Verfahrensstandard; Quellentyp: Technischer Leitfaden für Grafikdesign. Unterstützt: Ebenen für Strukturkonturen. Anwendungsbereich: Speziell für vektorbasierte Designsoftware. ↩
„Preflight (Druck)“, https://en.wikipedia.org/wiki/Preflight_(printing). Das Preflighting ist ein entscheidender Schritt in der Druckindustrie, um sicherzustellen, dass die RIP-Software (Raster Image Processor) die Strukturdaten für Schneidemaschinen korrekt interpretieren kann. Nachweisfunktion: technische Anforderung; Quellentyp: Dokumentation der Druckproduktion. Unterstützung: Bedarf an maschinenlesbaren RIP-Daten. Anwendungsbereich: abhängig von der verwendeten RIP-Software. ↩
"[PDF] Cal Poly BSAE Bremssattel", https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?filename=1&article=1899&context=mesp&type=additional. Maßgebliche Richtlinien für Verpackungstechnik erläutern die Notwendigkeit, bei Laschen- und Schlitzverbindungen Spielräume für die Materialstärke (Bremssattel) einzuplanen. Nachweisfunktion: Technische Validierung; Quellentyp: Industriestandard/Handbuch. Unterstützt: Den häufigen Konstruktionsfehler, das physikalische Materialvolumen zu ignorieren. Anwendungsbereich: Gilt für gefaltete Substrate wie Wellpappe und Karton. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-Zoll-…“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische Leitfäden für Wellpappenverpackungen erläutern, wie die Materialstärke eine Biegezugabe erfordert, um den Materialverbrauch beim Falten zu berücksichtigen. Nachweisfunktion: Technische Validierung; Quellentyp: Industriestandard/Ingenieurhandbuch. Begründung: Die physikalische Notwendigkeit der Dickenkompensation. Anwendungsbereich: Speziell für Wellpappenmaterialien. ↩
„Verpackungsdesign-Software | Autodesk Fusion“, https://www.autodesk.com/solutions/design-manufacturing/consumer-products/packaging-design-software. Die CAD- und Verpackungsdesign-Dokumentation beschreibt detailliert die Verwendung parametrischer Variablen zur automatischen Anpassung von Stanzlinien anhand der Plattenstärke. Nachweisfunktion: Methodische Überprüfung; Quellentyp: Technische Softwaredokumentation. Unterstützt: Die Nutzung von Automatisierung für präzise Toleranzen. Anwendungsbereich: Fokus auf digitale Design-Workflows. ↩
„Was ist eine Stanzform in der Verpackungs- und Druckindustrie? – PopDisplay“, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Ein branchenüblicher technischer Leitfaden für Wellpappenverpackungen erläutert die Notwendigkeit, die Schlitzbreiten anzupassen, um Materialverformungen beim Falten zu berücksichtigen. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Begründung: Notwendigkeit der Biegezugabe. Anmerkung: Toleranzen variieren je nach Materialstärke. ↩
„Beste Verpackungsdesign-Software 2026 – Vergleich & Leitfaden“, https://printnow.com/blog/best-packaging-design-software. Die technische Dokumentation von CAD/CAM-Verpackungssoftware beschreibt Algorithmen, die Stanzlinien automatisch anhand der Materialstärke anpassen, um die Maßgenauigkeit zu gewährleisten. Nachweisfunktion: technische Validierung; Quellentyp: Softwaredokumentation. Beleg: Vorhandensein einer automatischen Kompensation. Anwendungsbereich: speziell für fortschrittliche Software zur Strukturkonstruktion. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technische Verpackungsspezifikationen oder ein Fertigungshandbuch bestätigen die empfohlenen Toleranzen für die Spaltmaße, die erforderlich sind, um die Montagegeschwindigkeit beim Co-Packing zu optimieren und gleichzeitig die Passgenauigkeit zu gewährleisten. Nachweisfunktion: metrische Überprüfung; Quellentyp: technische Spezifikation. Unterstützung: spezifische Messung des Spaltmaßes. Anmerkung: Die Werte können je nach Kartonqualität und Wellengröße variieren. ↩
„[PDF] Spezifikationen für Wellpappe – Nationalarchiv“, https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Ein technischer Standard einer Organisation wie FEFCO oder TAPPI bestätigt die Standardnenndicke für B-Welle-Wellpappe. Nachweisfunktion: Faktenbestätigung; Quellentyp: Industriestandard. Unterstützt: Exakte metrische Angabe der Materialdicke. Hinweis: Die tatsächliche Dicke kann je nach Hersteller geringfügig variieren. ↩
„Einfluss der relativen Luftfeuchtigkeit auf die Druckfestigkeit von …“, https://open.clemson.edu/all_theses/3225/. Materialwissenschaftliche Daten oder Normen der Verpackungstechnik quantifizieren die Dimensionsausdehnung von Wellpappenfasern bei Einwirkung hoher Luftfeuchtigkeit. Nachweisfunktion: Technische Validierung; Quellentyp: Materialwissenschaftliche Studie oder technisches Handbuch. Unterstützt durch: die spezifische Messung der Materialquellung in 32ECT-Testliner. Anmerkung: Die tatsächlichen Quellraten variieren je nach Faserzusammensetzung und Luftfeuchtigkeit. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Die materialwissenschaftliche Dokumentation zu Zellulosefasern erläutert die Notwendigkeit von Puffern zur Kompensation der hygroskopischen Ausdehnung. Belegfunktion: Technische Begründung; Quellentyp: Lehrbuch der Materialwissenschaft. Unterstützt: die Notwendigkeit von Puffern gegen Feuchtigkeit. Anwendungsbereich: Speziell für papierbasierte Substrate. ↩
„Druckfestigkeit von Wellpappenverpackungen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Technische Verpackungshandbücher geben spezifische Toleranzen für die Passung vor, um eine fehlerfreie Montage zu gewährleisten. Nachweisfunktion: Verifizierung; Quellentyp: Branchennorm. Unterstützt: die präzise Messung von 0,04 Zoll für die Passung der Nut. Hinweis: Die Toleranz kann je nach Wellengröße und Materialgüte variieren. ↩
„Umweltbedingungenprüfung“, https://www.unitload.vt.edu/facilities/distribution-packaging-lab/environmental-conditioning-testing.html. Internationale Normen (wie ASTM oder ISO) definieren die Verwendung von Klimakammern für konsistente Materialprüfungen. Nachweisfunktion: Verfahrensvalidierung; Quellentyp: internationale Norm. Unterstützung: Die Verwendung von Klimakammern zur Qualitätssicherung. Anwendungsbereich: Gilt für Umweltbedingungenprüfungen im Labormaßstab. ↩