
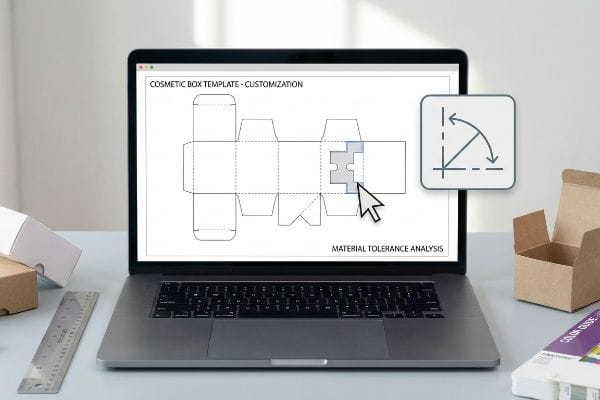
Marken greifen oft online auf standardisierte Kosmetikverpackungen zurück, um Kosten zu sparen, in der Annahme, sie könnten einfach ihr Logo darauf platzieren und fertig. Diese Annahme geht meistens schief.
Ja. Die Anpassung einer Kosmetikverpackungsvorlage erfordert die Modifizierung standardmäßiger, flacher Stanzlinien in Vektorsoftware. Das Hinzufügen individueller struktureller Ausschnitte, das Anpassen von Faltradien oder das Skalieren von Abmessungen verändert jedoch zwangsläufig die Druckfestigkeit der Verpackung. Statiker müssen daher die genauen Materialtoleranzen vor dem Massendruck neu berechnen.
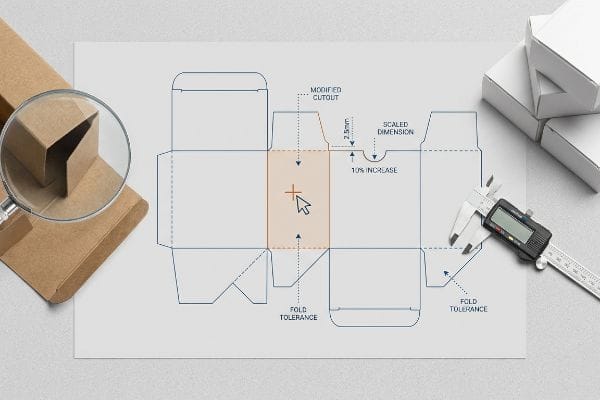
Eine Verpackung auf dem Bildschirm gut aussehen zu lassen, ist das eine, sie aber in der physischen Lieferkette überstehen zu lassen, ist der eigentliche Aufwand.
Kann ich meine eigene Produktverpackung gestalten?
Viele Startup-Gründer versuchen, ihr gesamtes Kosmetiksortiment am Wochenende auf ihrem Laptop zu entwerfen. Das gibt einem ein gutes Gefühl, bis die Fabrik die Datei ablehnt.
Ja. Die Gestaltung eigener Produktverpackungen ist mit gängigen digitalen Grafikprogrammen problemlos möglich. Sie können Oberflächengrafiken auf Strukturdateien anwenden. Die ausschließliche Nutzung webbasierter Designplattformen für Endverbraucher führt jedoch häufig zur Zerstörung wichtiger Verriegelungsmechanismen, wodurch die fertige Verpackung auf der Verpackungslinie nicht mehr montiert werden kann.
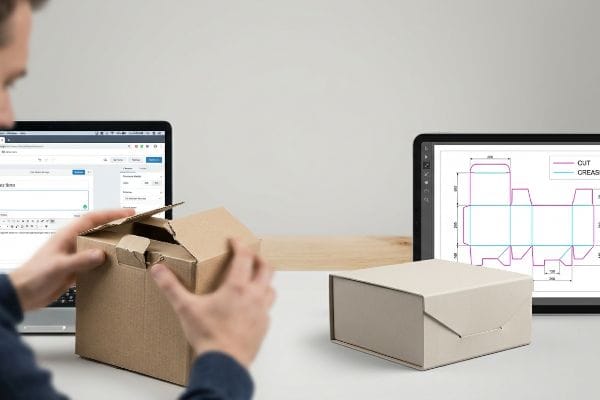
Es ist verlockend, alles intern zu erledigen, aber die Strukturphysik kümmert sich nicht um ästhetische Ambitionen.
Warum webbasierte Verpackungsdesign-Tools den Physiktest nicht bestehen
Die meisten Nachwuchs-Marketingfachleute glauben, dass ein ineinandergreifendes Element, das auf dem Bildschirm perfekt ausgerichtet aussieht, auch in der Realität automatisch zusammenpasst. Sie laden eine generische Boxvorlage herunter, importieren sie in einfache Webtools wie Canva und beginnen, die Formen zu dehnen. Dadurch entsteht eine optisch ansprechende, aber strukturell unbrauchbare Rasterdatei .
Ich sehe diese Falle ständig, wenn mir neue Marken ihre fertigen Designs schicken. Sie zeichnen komplexe Verriegelungslaschen in einfacher Software, die alle automatischen Biegezugaben entfernt.² Die Folge? Ein Lohnverpacker, der sich abmüht, die Schachtel zu falten, und verzweifelt eine Lasche hineinzwängt, die breiter als der Schlitz ist, was schließlich zu einem lauten, frustrierenden Riss im Karton führt. Um das zu vermeiden, stelle ich ein gesperrtes, vorkonfiguriertes PDF zur Verfügung, das direkt aus unserem CAD-System³ (Computer-Aided Design) generiert wird . Sie bearbeiten nur die Oberflächengrafik, die komplexe Strukturberechnung bleibt vollständig unberührt.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Ändern von Tab-Slots in einfachen Web-Apps | Sperren einer vorgefertigten CAD-Vorlagenebene | Verhindert das Einreißen von Karton während der Montage |
| Einreichen von gerasterten Strukturlinien | Exportieren von strikten Vektor-PDF-Formaten | Spart schätzungsweise 20 % der Einrichtungsverzögerungen4 |
| Verpackungsfaltzugaben außer Acht lassen | Verwendung von Software mit integrierten Biegealgorithmen | Gewährleistet ein reibungsloses Falten der Box in 5 Sekunden5 |
Ich erlaube Designern niemals, die Strukturgeometrie ohne Belastungstest zu ändern. Die Einhaltung der statischen Berechnungen zwingt den kreativen Prozess in einen geschützten Rahmen und eliminiert kostspielige Montageengpässe von vornherein, noch bevor die Serienproduktion beginnt.
🛠️ Harveys Schreibtisch: Sind Sie sich unsicher, ob Ihre Grafiken die wichtigen mathematischen Strukturen überschrieben haben? 👉 Kostenlose Dateiprüfung anfordern ↗ — Direkter Zugang zu meinem Schreibtisch. Garantiert kein automatisierter Werbe-Spam.
Wie erstelle ich meine eigene Boxvorlage?
Das Zeichnen einer flachen Box in einer Vektorsoftware fühlt sich unkompliziert an. Man misst das Kosmetikprodukt aus, zeichnet die Außenwände und fügt einen einfachen Deckel hinzu.
Die Herstellung einer eigenen Schachtelvorlage erfordert das Zeichnen eines zweidimensionalen, flachen Schnittmusters, der sogenannten Stanzform. Hierfür müssen die genauen Maße für Höhe, Breite und Tiefe berechnet werden. Darüber hinaus müssen Konstrukteure die Biegezugaben mathematisch berücksichtigen, um die physikalische Dicke des gewählten Materials beim abschließenden Faltvorgang auszugleichen.
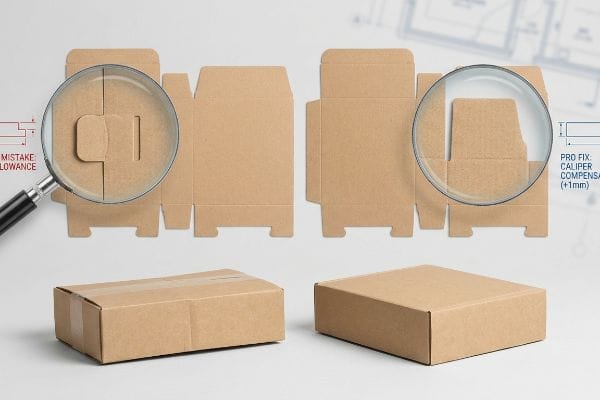
Eine Stanzlinie ist nur ein leeres Versprechen, solange sie nicht tatsächlich um 90 Grad gebogen wird.
Die Gefahr, die Bremssattelkompensation in Boxschablonen zu ignorieren
Beim Erstellen einer Vorlage achten Grafikdesigner typischerweise darauf, dass die Breite einer Verriegelungslasche exakt der Breite des entsprechenden Schlitzes entspricht. In einer perfekt ebenen digitalen Arbeitsumgebung erscheint dieses perfekte Verhältnis mathematisch korrekt. Sie vernachlässigen jedoch völlig die Berechnung der tatsächlichen Materialstärke beimBiegen.
Selbst erfahrene Designer übersehen diesen blinden Fleck oft beim Wechsel von dünnem Papier zu dickeren Kosmetikkartonagen. Beim Falten einer 38,1 mm (1,5 Zoll) breiten Lasche dehnen sich die Papierfasern und verbrauchen Material<sup>7</sup>, wodurch das gefaltete Teil etwas breiter wird als ursprünglich. Ich habe kürzlich beobachtet, wie ein Packer mit Gewalt auf eine starre E-Welle-Kosmetikbox hämmerte, nur um den Deckel zuzudrücken. Er spürte den starken Widerstand des Kartons, bevor dieser nach innen einknickte. Wenn man den Aufnahmeschlitz nur um einen Millimeter<sup>8</sup> , um diesen Faltradius zu ermöglichen, gleiten die Teile mühelos zusammen und die Lohnkosten für die Verpackung sinken sofort.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichnungslaschen entsprechen den Aufnahmeschlitzen | Hinzufügung strenger Bremssattelkompensationszulagen9 | Verhindert, dass sich die Boxen beim Schließen nach außen wölben |
| Materialstärke an Falten vernachlässigen | Neuaufbau der Steckplätze basierend auf der genauen Platinenstärke10 | Macht lästiges, durchsichtiges Klebeband überflüssig |
| Schätzung der Abmessungen des inneren Hohlraums | Verwendung von parametrischer 3D-Struktursoftware11 | Garantiert, dass die Produkte perfekt hineinpassen |
Ich erstelle systematisch flache Schablonendateien mithilfe parametrischer Algorithmen, um die Biegezugaben exakt abzubilden. Ignoriert man die tatsächliche Dicke der Platine, versagt die sorgfältig entworfene Schablone sofort beim Verpacken.
🛠️ Harveys Schreibtisch: Sind Ihre Verbindungsstücke mathematisch korrekt auf die tatsächliche Plattenstärke ausgelegt? 👉 Lassen Sie Ihre Konstruktionsberechnungen überprüfen ↗ — Sicher herunterladen. Bei Fragen können Sie mich später gerne kontaktieren.
Wie kann ich meine Verpackung individuell gestalten?
Hochwertige Veredelungen wie Samtlaminierung oder Spotlackierung verwandeln eine gewöhnliche Kosmetikverpackung in ein luxuriöses Einkaufserlebnis. Doch die verwendeten Chemikalien verändern alles.
Die individuelle Gestaltung Ihrer Verpackung erfordert den Einsatz einzigartiger Grafikdrucke, Strukturprägungen und spezieller haptischer Laminierungen. Designer integrieren häufig Heißfolienprägung oder Soft-Touch-Beschichtungen, um die Markenpräsenz zu steigern. Das direkte Auftragen komplexer chemischer Beschichtungen auf bedruckte Farben verändert jedoch zwangsläufig das endgültige Farbprofil, das unter hellem Ladenlicht sichtbar ist.
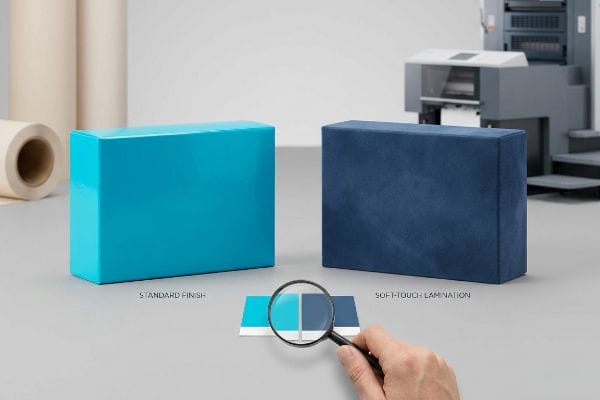
Die Verpackung soll sich hochwertig anfühlen, aber die haptischen Verbesserungen dürfen nicht die Kernfarben Ihrer Marke beeinträchtigen.
Wie Soft-Touch-Laminierung Ihre Markenfarben zerstört
Marken individualisieren ihre Premiumverpackungen mit Begeisterung, indem sie Soft-Touch-Thermolaminierung12 , um eine luxuriöse, samtartige Haptik zu erzielen. Sie genehmigen einen perfekt kalibrierten digitalen Farbabzug und gehen davon aus, dass die dünne, transparente Polymerfolie einfach unsichtbar auf der Druckfarbe aufliegt. Dabei ignorieren sie die mikroskopischen physikalischen Gesetze der Lichtabsorption13.
Dieser haptische optische Verdunkelungseffekt überrascht viele Marken. Da Soft-Touch-Folie das Umgebungslicht streut, verdunkelt sie die darunterliegenden Pigmente um bis zu 5 %<sup>14</sup>, was zu massiven Farbabweichungen führt. Ich fuhr einmal mit dem Daumen über eine frisch laminierte Charge farbenfroher Kosmetikverpackungenund spürte die samtweiche Oberfläche – nur um festzustellen, dass das charakteristische Cyan der Marke zu einem trüben, dunklen Marineblau geworden war. Durch die vorbeugende Integration einer mathematischen Farbreduktionskurve in unsere Druckvorstufen-RIP-Software<sup>15</sup>durchdringen wir diese lichtabsorbierende Folie und stellen sicher, dass die fertige Verpackung aus sechs Metern Entfernung perfekt mit dem Proof übereinstimmt.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Genehmigung unlaminierter digitaler Proofs | Scannen eines physischen laminierten Ausdrucks16 | Gewährleistet 100%ige Farbgenauigkeit der Marke |
| Den Filmverdunkelungseffekt ignorieren | Eine 10%ige Erhöhung der Farbdichte in der Druckvorstufe17 | Verhindert das Ausbleichen von Grafiken unter Lichteinfall |
| Mischen unverträglicher chemischer Beschichtungen | Anpassung der wässrigen Dyne-Werte an die Tintenoxidation18 | Verhindert das aggressive Abblättern der Lackierung |
Ich achte penibel auf die Einhaltung der Laminierungskompensationskurve, bevor auch nur ein Tropfen Tinte die Druckmaschine berührt. Die individuelle Gestaltung der Textur soll die physische Präsenz Ihrer Marke im Regal stärken und Ihr Logo nicht in einem dunklen, verwaschenen Schatten verschwinden lassen.
🛠️ Harveys Schreibtisch: Verwenden Sie eine individuelle Laminierung, ohne die zugrunde liegenden CMYK-Werte anzupassen? 👉 Jetzt Druckvorstufen-Check anfordern ↗ — Keine Formulare, die endlose Verkaufsgespräche auslösen. Nur echter Mehrwert.
Wie erstelle ich eine Verpackungsvorlage?
Bei der Erstellung der finalen Produktionsvorlage treffen ästhetische Visionen auf die technische Realität. Eine Maschine kann Ihre künstlerische Absicht nicht auf natürliche Weise umsetzen.
Für die Erstellung einer Verpackungsvorlage ist der Export einer mathematisch präzisen digitalen Datei erforderlich, die speziell für Industriemaschinen optimiert ist. Grafische Linien müssen exakt in spezielle Sonderfarben umgewandelt werden, um die automatisierten Schneidwerkzeuge anzusteuern. Bleiben die Schnittlinien in Standardprozessfarben, werden sie von den Produktionsanlagen lediglich gedruckt, anstatt geschnitten zu werden.
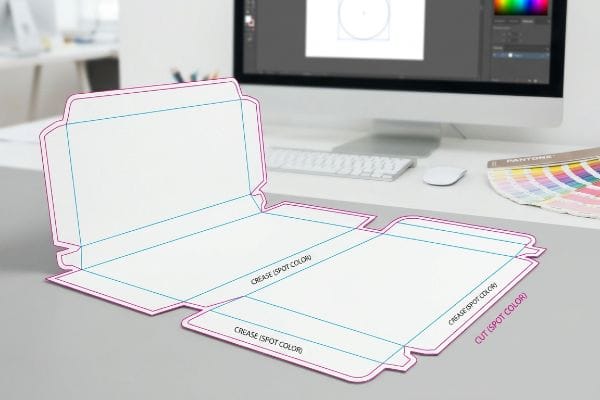
Einen Karton auf dem Schreibtisch im Büro richtig zu falten, ist einfach, aber hier kommt die harte Realität zum Vorschein, wenn man den Karton in die Fabrikhalle bringt.
Warum Standard-CMYK-Schneidelinien in der Fertigung versagen
Einkaufsteams leiten häufig flache Schablonen weiter, in der Annahme, dass die Schneidemaschine anhand der sichtbaren schwarzen Kontur auf dem Monitor die exakten Schnittpunkte erkennt. Sie erstellen die Datei mit standardmäßigen CMYK-Farblinien, um Faltungen und Schnitte zu kennzeichnen. Dies beruht auf einem grundlegenden Missverständnis der Funktionsweise automatisierter CNC-Frästische (Computer Numerical Control) .
In meiner Produktionsstätte sehe ich regelmäßig, wie aufwendig gestaltete Kosmetikvorlagen in der Druckvorstufe stecken bleiben, trotz des lauten Saugwerks der Kongsberg-Schneidemaschine, die auf Hochtouren läuft. Die Laserbrenner und digitalen Messer haben keine „Augen“; sie arbeiten ausschließlich mit exakten Sonderfarben wie „Schneiden“ oder „Falzen“<sup>20</sup> , die Vektorpfaden zugeordnet sind. Wenn ein Designer eine Datei mit standardmäßigen schwarzen Konturen einreicht, fügt die RIP-Software der Maschine diese Linien direkt in die Grafik ein<sup>21</sup>. Das Ergebnis? Eine perfekt bedruckte Verpackung, die mit sichtbaren schwarzen Umrissen, aber ohne jegliche Schnitte aus der Druckmaschine kommt. Ich habe die Software-Diagnosedaten ausgewertet und bewiesen, dass wir den Produktionsstart nicht verschieben mussten; ich habe einfach die Strukturpfade isoliert und sie in 100 % Magenta-Sonderfarben umgewandelt. Durch diese strikte Vorgabe in der Druckvorstufe stelle ich sicher, dass die automatischen Messer korrekt arbeiten, vermeide einen geschätzten Materialverlust von 15 % und erspare dem Kunden wochenlange manuelle Nacharbeit beim Stanzen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von CMYK-Schwarz für Strukturlinien | Zuweisen absoluter Sonderfarben zu Vektorpfaden22 | Verhindert, dass Maschinen die Schnittlinien drucken |
| Senden ungeteilter Grafikebenen | Isolierung der Stanzform auf einer fixierten Deckschicht23 | Eliminiert teure Gebühren für die Nachbearbeitung von Druckvorstufendateien |
| Zurücklassen zufälliger, verstreuter Vektorpunkte | Ausführung einer automatisierten Makroprüfung für Pfadverknüpfungen | Gewährleistet saubere, durchgehende Laserschnittkanten24 |
Ich fange jede eingehende Template-Ebene ab und trenne sie, bevor sie die Fertigungsmaschinen erreicht. Wenn Sie Ihre Strukturgeometrie nicht präzisen Werkzeugbefehlen zuordnen, drucken Sie lediglich ein teures Poster anstatt eines funktionsfähigen Gehäuses.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können zwar einen günstigeren Druckvorstufenanbieter wählen, doch wenn eine Standard-CMYK-Schneidelinie das System umgeht und dadurch eine Charge bedruckter Kartons ohne physische Stanzschnitte entsteht, verursacht dies massive logistische Reibungsverluste, die die Montageprozesse um schätzungsweise 25 % verlangsamen. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um Druckfehler vollständig zu vermeiden. Hören Sie auf, Maschinentoleranzen zu schätzen, und lassen Sie mich Ihre Strukturgeometrie persönlich durch meinen kostenlosen Stanzlinien-Audit führen ↗, um schwerwiegende Werkzeugfehler vor Beginn der Massenproduktion zu erkennen.
„Raster vs. Vektor: Welches Format eignet sich für Verpackungen? – PopDisplay“, https://popdisplay.me/raster-vs-vector-which-to-use-for-packaging/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Überprüfung; Quellentyp: Technischer Fertigungsleitfaden. Begründung: Die Unzulänglichkeit von Rasterdateien für Stanzpräzision und strukturelle Skalierung. Anmerkung zum Umfang: Fokus auf den Unterschied zwischen Raster- und Vektorformaten im industriellen Druck. ↩
„Wellpappendesign – Google Groups“, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Kurze Erläuterung, wie technische Verpackungsnormen die Notwendigkeit von Biegezugaben zur Vermeidung von Materialspannungen und Passproblemen begründen. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt die Behauptung, dass Standardsoftware keine Strukturberechnungen durchführt. Anwendungsbereich: Gilt für Faltschachtelmaterialien. ↩
„Wie kann Software bei der Konstruktion von Verpackungsstrukturen helfen? – AG/CAD“, https://www.agcad.co.uk/en/faq/articles/packaging-design. Kurze Erläuterung, wie professionelle CAD-zu-PDF-Workflows die Stanzformen von den Druckdaten trennen, um Fertigungstoleranzen einzuhalten. Nachweisfunktion: Verfahrensvalidierung; Quellentyp: Fertigungsrichtlinie. Unterstützt: den Nutzen gesperrter Strukturdateien zur Vermeidung von Konstruktionsfehlern. Anwendungsbereich: Branchenübliche Praxis für Lohnverpacker. ↩
„Raster vs. Vektor: Welches Format für Verpackungen? – PakFactory“, https://pakfactory.com/blog/raster-vs-vector?srsltid=AfmBOor3uGagmCEJTJLL7AWLNtbNa34J5jwcX0O_ztcPNhyuzeoij06k. Ein Branchen-Whitepaper oder ein Druckhandbuch würde quantitative Daten darüber liefern, wie vektorbasierte Strukturdateien im Vergleich zu Rasterdateien Fehler in der Druckvorstufe und Rüstzeiten reduzieren. Nachweisfunktion: quantitative Verifizierung; Quellentyp: Branchenstandard. Unterstützt: den Effizienzgewinn durch die Verwendung von Vektor-PDF-Formaten. Hinweis: Der Prozentsatz kann je nach Automatisierungsgrad der Fabrik variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-Zoll-Verbundmaterials …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische Dokumentationen zur Verpackungstechnik oder CAD-Software erläutern, wie berechnete Biegezugaben Materialstau verhindern und somit die Montagegeschwindigkeit optimieren. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Unterstützt: den physikalischen Vorteil der Verwendung integrierter Biegealgorithmen. Anmerkung: Die spezifische Faltzeit ist abhängig von den Verpackungsabmessungen und der Materialstärke. ↩
„Warum sind Stanzlinien in der Verpackung so wichtig? – PopDisplay“, https://popdisplay.me/why-are-dielines-so-important-in-packaging/. Technische Richtlinien für Verpackungstechnik erläutern, wie die Substratdicke Biegezugaben erfordert, um sicherzustellen, dass die Verriegelungslaschen nach dem Falten korrekt passen. Nachweisfunktion: Technische Überprüfung; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Die Notwendigkeit, die Materialdicke bei der Stanzliniengestaltung zu berücksichtigen. Anwendungsbereich: Insbesondere anwendbar auf starre Substrate wie Karton oder Wellpappe. ↩
„Kostenloser Blechbiegezugabe-Rechner | FIRGELLI Engineering“, https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOooyhd8TlAQWAxpjk1oRA2Dml1V5o72LhYGJ1U8umeRcFkCIfc6O. Autoritative Quellen zum Thema Strukturverpackungsdesign erläutern das Konzept der Biegezugabe, bei der der äußere Radius einer Falte das Substrat dehnt. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Begründung: Physikalische Ursache der Maßabweichung beim Falten. Anwendungsbereich: Speziell für Materialien mit nicht verschwindender Dicke. ↩
„Was ist eine Stanzform in der Verpackungs- und Druckindustrie? – PopDisplay“, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Branchenstandards für die Stanzformerstellung empfehlen, Schlitze und Laschen anhand der Materialstärke mit spezifischen Toleranzen zu versehen, um eine einfache Montage zu gewährleisten. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenrichtlinie. Unterstützt: Die Wirksamkeit additiver Toleranzen für Falzradien. Anmerkung: Toleranzwerte variieren je nach Kartonqualität. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Funktion des Nachweises: Technische Validierung; Quellentyp: Leitfaden für Verpackungstechnik. Unterstützt: Die Notwendigkeit des Dickenausgleichs, um strukturelle Verformungen beim Schließen eines Kartons zu vermeiden. Anwendungsbereich: Gilt für Faltschachteln und Wellpappenverpackungen. ↩
„Vollständiger Leitfaden zur Maßtoleranz von Wellpappkartons“, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOooPTJnuCYTqN6mzFLLZtAkHXziLU3eEXaFAoCdVBVwMtT2UIKFV. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Nachweisfunktion: Technische Validierung; Quellentyp: Fertigungshandbuch. Belege: Der Zusammenhang zwischen präzisen Materialdickenmessungen und dem Verzicht auf Sekundärklebstoffe für den Verschluss. Anwendungsbereich: Fokus auf industrielle Verpackungsstandards. ↩
„Verpackungsdesign mit CAD-Software: Eine Schritt-für-Schritt-Anleitung“, https://www.esko.com/en/blog/packaging-design-with-cad-software. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Wirksamkeitsnachweis der Software; Quellentyp: Branchen-Whitepaper. Unterstützt: Wie parametrische Modellierung präzise Innenmaße und Passgenauigkeit gewährleistet. Anmerkung zum Anwendungsbereich: Vergleich von parametrischen 3D-Werkzeugen mit traditionellen 2D-Vektorzeichnungen. ↩
„DUN-SOFT™ Soft-Touch-Folie & Samtlaminierfolie – Dunmore“, https://www.dunmore.com/products/dun-soft-film.html. Die technische Dokumentation zu Verpackungsveredelungen bestätigt die Zusammensetzung der Soft-Touch-Folien und ihre haptischen Eigenschaften. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Beleg: Die Materialeigenschaften von Samtbeschichtungen. Anwendungsbereich: Gilt für thermische Verklebungsverfahren. ↩
„Die Rolle der Wechselwirkung zwischen Papier und Tinte für die Lichtechtheit von … verstehen“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Optische Physik erklärt, wie matte oder weiche Oberflächen Licht streuen und die Absorption verändern, wodurch sich die wahrgenommene Tintenfarbe verschiebt. Evidenzfunktion: theoretischer Mechanismus; Quellentyp: wissenschaftliche Publikation. Unterstützt: die Ursache von Änderungen des optischen Farbprofils. Anmerkung zum Forschungsgegenstand: Fokus auf die Wechselwirkung zwischen Polymerschichten und Licht. ↩
„Leitfaden zur Soft-Touch-Laminierung: Der Luxusverpackungstrend 2026“, https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOor4Zt4FJiIeHXpC98bXzvpidE3fU42NuXc68yVsvBkfBpHRr9ZI. Technische Daten zur Reduzierung der Helligkeit darunterliegender Pigmente durch lichtstreuende Soft-Touch-Folien. Nachweisfunktion: quantitative Verifizierung; Quellentyp: Studie zur Druckoptik oder technisches Handbuch. Belege: der spezifische Wert für eine Verdunkelung von 5 %. Hinweis: Abweichungen können je nach Foliendicke und Substrat auftreten. ↩
„Mathematische Modellierung und Kompensationsstrategien für den Druck …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Professionelle Druckrichtlinien zur Verwendung von RIP-Softwarekurven zur Anpassung der Farbdichte, um optische Verschiebungen durch taktile Beschichtungen auszugleichen. Nachweisfunktion: Prozessvalidierung; Quellentyp: Technischer Leitfaden für die Druckvorstufe. Unterstützt: Die Methodik der Farbkorrektur. Anwendungsbereich: Speziell für kommerzielle RIP-Workflows. ↩
„[PDF] Virtuelles Proofing in der Verpackungsindustrie“, https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1039&context=grcsp. Branchenübliche Praxis: Verwendung physischer Abzüge zur Überprüfung der durch Laminierfolien hervorgerufenen Farbverschiebung. Nachweisfunktion: Prozessverifizierung; Quellentyp: Leitfaden für den kommerziellen Druck. Unterstützt: Farbgenauigkeit der Marke. Anmerkung zum Anwendungsbereich: Vergleich physischer Muster mit digitalen Annäherungen. ↩
„Dunklerer oder hellerer Druck (Farbdichte?)“, https://printplanet.com/threads/darker-or-brighter-print-ink-density.292745/. Technische Dokumentation zur Anpassung der Farbdeckung, um die durch Laminierfolien verursachten Lichtabsorptions- oder Entsättigungseffekte auszugleichen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Druckindustrie. Anwendungsbereich: Vermeidung von ausgewaschenen Grafiken. Hinweis: Gilt insbesondere für Soft-Touch- oder matte Oberflächen. ↩
„Dyne-Werte verständlich erklärt: Ein umfassender Leitfaden zu …“, https://www.brighton-science.com/blog/demystifying-dyne-levels-a-comprehensive-guide. Wissenschaftliche Erklärung der Oberflächenspannung (Dyne-Werte) und des chemischen Zusammenhangs zwischen Tintenoxidation und Beschichtungshaftung. Nachweisfunktion: wissenschaftliches Prinzip; Quellentyp: Fachzeitschrift für Materialwissenschaften. Anwendungsbereich: Verhinderung von Beschichtungsabplatzungen. Anmerkung zum Themenbereich: Fokus auf die chemische Bindung zwischen Tinte und Film. ↩
„Sonderfarben vs. CMYK-Farben: Wesentliche Unterschiede erklärt“, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Die technische Dokumentation zum CNC-Fräsen erklärt, dass Maschinen vektorbasierte Werkzeugwege benötigen, die häufig durch Sonderfarben oder spezifische Ebenen definiert werden, nicht durch CMYK-Prozessfarben. Nachweisfunktion: Technische Spezifikation; Quellentyp: Leitfaden für die industrielle Fertigung. Unterstützt: Die Unterscheidung zwischen visuellen Druckfarben und Maschinenanweisungen. Anwendungsbereich: Speziell für digitale Schneidsysteme. ↩
„i-cut Production Console (iPC)“, https://www.kongsbergsystems.com/en/cutting-systems/software/ipc. Technische Handbücher für CNC-Schneidetische legen fest, dass die Werkzeugwegautomatisierung eindeutige Sonderfarben erfordert, um zwischen Schneiden, Rillen und Drucken zu unterscheiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Herstellerdokumentation. Unterstützt: Die Anforderung an Sonderfarben beim automatisierten Schneiden. Anwendungsbereich: Gilt für die meisten digitalen Stanzsysteme. ↩
„Sonderfarben vs. Prozessfarbendruck“, https://www.pantone.com/na/en-us/articles/technical/spot-vs-process-color?srsltid=AfmBOooXIUuJgRDE8bXABl59G0GYKVCtBoTMOeGMtnjqq72IXN-KuUy2. Die technische Dokumentation zu Raster Image Processors (RIP) erklärt, dass Standard-CMYK-Prozessfarben als druckbare Tinte interpretiert werden, während Sonderfarben für Nicht-Druckvorgänge gekennzeichnet werden können. Nachweisfunktion: technischer Mechanismus; Quellentyp: Softwaredokumentation. Unterstützt: das Fehlschlagen von prozessfarbigen Stanzlinien. Anmerkung: Das Verhalten kann je nach RIP-Anbieter leicht variieren. ↩
„Was ist der Unterschied zwischen Sonderfarben (PMS) und CMYK für …?“, https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Technische Dokumentation aus Druckproduktionshandbüchern, die erklärt, wie Sonderfarben verwendet werden, um nicht zu druckende Schnittlinien von der druckbaren CMYK-Farbe zu unterscheiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandard. Unterstützt: Die Verwendung von Sonderfarben, um zu verhindern, dass Schnittlinien gedruckt werden. Anwendungsbereich: Gilt für den kommerziellen Offset- und Digitaldruck. ↩
„Ein Leitfaden für den gesamten Verpackungsdruckvorstufenprozess“, https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Branchenrichtlinien zu Dateiorganisation und Ebenenstandards, die von Druckvorstufenabteilungen verwendet werden, um die Produktion zu optimieren und Nachbearbeitungskosten zu reduzieren. Nachweisfunktion: Prozessverifizierung; Quellentyp: Fachhandbuch für den Druck. Belege: Der Vorteil der Ebenenisolierung zur Reduzierung der Druckvorstufenkosten. Anwendungsbereich: Fokus auf die Effizienz des Workflows im kommerziellen Druck. ↩
„Laserschneider – Vektor- vs. Raster-Laserschneiden – NC State College of Design“, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Fertigungsspezifikationen zur Auswirkung der Vektorpfadkontinuität und der Entfernung von Störknoten auf den Werkzeugweg von CNC-Laserschneidern. Nachweisfunktion: Technische Validierung; Quellentyp: Fertigungshandbuch. Belegt: Die Behauptung, dass Pfadprüfungen die Laserschnittqualität verbessern. Anwendungsbereich: Speziell für automatisierte Schneidemaschinen. ↩



