
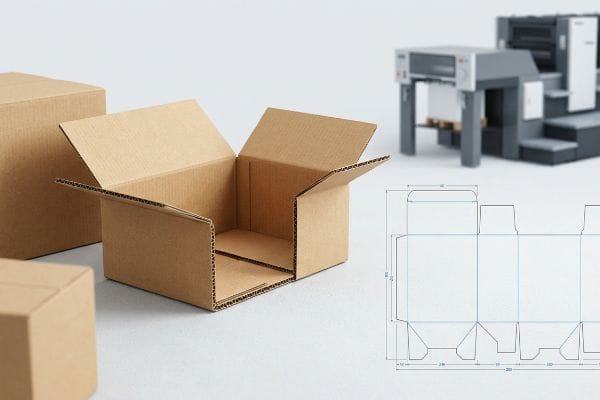
Design af kraftig specialemballage kræver stor opmærksomhed på strukturfysik. Lad os konstruere en dobbeltvægget kasse, der nemt overlever den brutale moderne forsyningskæde.
Fremstilling af specialfremstillede dobbeltvæggede papkasser kræver beregning af nøjagtige strukturelle tolerancer og materialekvaliteter. Dobbeltvægget bølgepap består af to riflede lag stablet mellem tre linerboards, hvilket giver overlegen stablingsstyrke til tunge nyttelaster. Ved at mestre denne specifikke konstruktion elimineres transportskader og forhindres dyre tilbagebetalinger fra detailhandlere i den globale forsyningskæde.
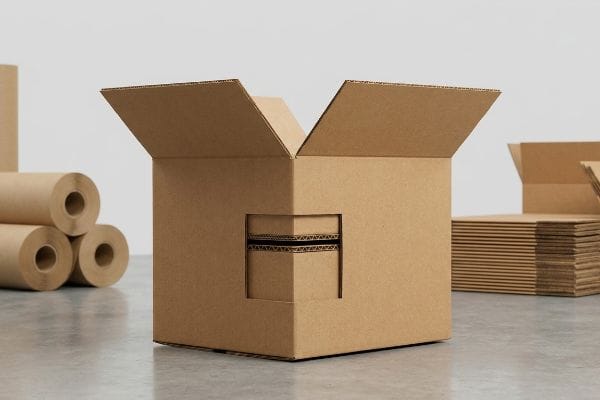
Det er nemt at kende den teoretiske definition, men at oversætte designet til en fysisk, masseproduceret transportør kræver et dybere kig på fabriksmekanikken.
Hvordan laver du din egen brugerdefinerede papkasse?
At starte sit eget emballageprojekt starter ofte med grundlæggende designsoftware, men strukturteknik kræver tydelig mekanisk kommunikation.
At lave din egen specialfremstillede papkasse starter med at konstruere en præcis strukturel stanselinje i professionel CAD-software (Computer-Aided Design). Designere skal anvende specifikke spotfarver på disse vektorbaner for at sikre, at automatiserede skæreborde korrekt læser de fysiske instruktioner, hvilket forhindrer massive prepress-forsinkelser og spild af materiale.
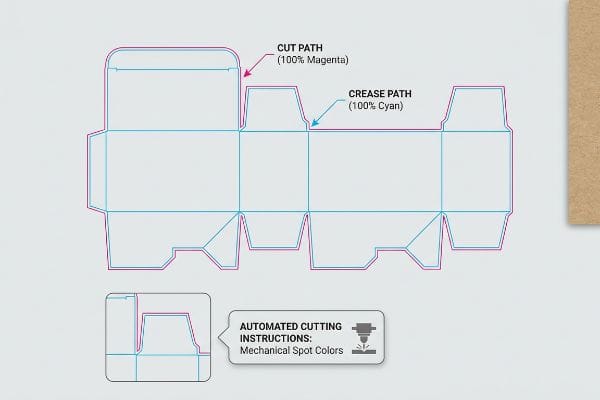
At tegne formen er kun startskuddet; måden du instruerer maskineriet på, afgør, om din æske rent faktisk folder.
Opsætning af den perfekte Dieline-fil
Selv erfarne designere overser ofte den mekaniske oversættelse, der kræves til automatiserede pakkemaskiner. De tegner typisk deres låsefaner og foldelinjer ved hjælp af standard CMYK (Cyan, Magenta, Yellow, Key) sorte streger1 i Adobe Illustrator. Fra et visuelt synspunkt på en computerskærm ligner dette en perfekt logisk skabelon til en brugerdefineret karton.
Problemet opstår i det øjeblik, filen rammer mit CNC-routerbord (Computer Numerical Control). Automatiserede skæremaskiner har ikke øjne; de kan ikke skelne en sort trykt grafik fra en fysisk skærelinje, medmindre den er tildelt et specifikt mekanisk staffagefarvenavn2.Jeg har set kunder gå i panik, når deres dyre trykte prøve ankommer med synlige sorte konturer, men absolut ingen fysiske snit, hvilket efterlader det rå pap helt fladt. Den høje, glimrende hylelyd fra skærebladet aktiveres simpelthen aldrig, fordi RIP-softwaren (Raster Image Processor) har flettet alt ind i artwork-laget. For at løse dette skal du altid tildele 100 % magenta til skærestier og 100 % cyan til folder3, hvilket fuldstændigt eliminerer flaskehalse i prepress og sparer timer med dyr manuel filopsætning.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af CMYK-sort til skærelinjer | Tildel mekaniske staffagefarver4 | Eliminerer forsinkelser i prepress |
| Blanding af strukturelle og kunstneriske lag | Isoler dieline på et låst lag5 | Forhindrer manglende grafiske elementer |
| Ignorerer foldetolerancer | Kortlæg specifikke cyanfarvede foldekanaler6 | Sikrer en skarp og nem montering |
Ugentligt krydser snesevis af dårligt formaterede filer mit skrivebord, som ellers ville blive udskrevet som fladt affald. Korrekt strukturering af vektorstier fra dag ét holder din produktionstidslinje i gang hurtigt og beskytter dit marketingbudget.
🛠️ Harveys skrivebord: Er du ikke sikker på, om dine vektorstrøg er konfigureret til automatiseret maskineri? 👉 Lad mig revidere din stanselinje ↗ — Direkte adgang til mit skrivebord. Nul automatiseret salgspam, det lover jeg.
Hvor kan jeg finde specialfremstillede papkasser?
Det er sværere at finde en pålidelig produktionspartner end blot at lave en hurtig websøgning. Du har brug for en forsyningskæde, der tager fuldt ansvar.
At finde specialfremstillede papkasser på bestilling kræver et partnerskab med et centraliseret, nøglefærdigt produktionsanlæg. I stedet for at indkøbe materialer fra fragmenterede leverandører sikrer valget af en samlet fabrik, at strukturteknik, trykning og fysisk montering håndteres under ét tag, hvilket garanterer streng kvalitetskontrol og yderst forudsigelig logistik.
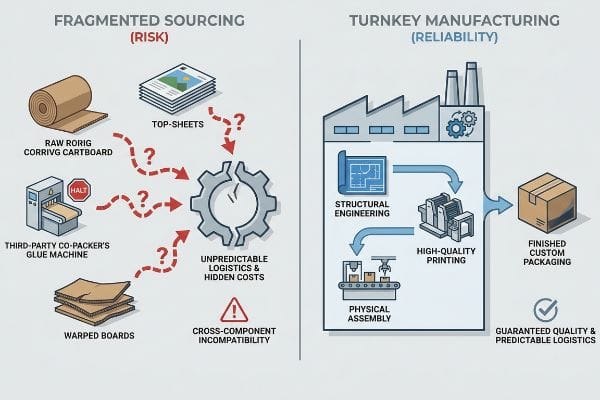
Billig indkøb af komponenter kan virke tiltalende i starten, men fragmenterede forsyningskæder skjuler massive driftsrisici.
De skjulte omkostninger ved fragmenteret sourcing
Indkøbsteams forsøger ofte at snyde systemet ved at bruge en afgiftsmodel7.De indkøber billige rå bølgepapplader fra én leverandør, specialtrykte topplader fra en anden og betaler derefter en tredjeparts medpakker udelukkende for monteringsarbejde. I et regneark ser det ud til at isolere disse omkostninger som en genial strategi til at maksimere profitmarginerne.
Når du opdeler indkøb på tværs af flere faciliteter, påtager du dig det fulde ansvar for kompatibilitet på tværs af komponenter. Hvis de trykte ark ankommer en smule skæve, stopper co-pakkeren simpelthen deres automatiserede limelinje og begynder at opkræve dig massive timebøder for maskinnedetid8.Lugten af tørrende PVA (polyvinylacetat) lim, der aggressivt skæver9 en massiv stak af uensartede plader, er et mareridt, der øjeblikkeligt udsletter eventuelle forudbesparelser. Ved at bruge en nøglefærdig konsolideringsprotokol, hvor min fabrik kontrollerer både det rå substrat og den endelige samling, påtager jeg mig dette ansvar fuldt ud. Dette garanterer, at dine enheder glider sammen med nul friktion, hvilket beskytter din lanceringsdato og holder dine enhedsomkostninger strengt låst.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Separat indkøb af komponenter | Brug en nøglefærdig produktionspartner | Låser fast forudsigelige enhedspriser10 |
| Ignorerer gebyrer for maskinnedetid | Centraliser monteringsansvaret | Forhindrer store skjulte fakturaer11 |
| Jagter blindt det laveste tilbud | Værdifuld problemfri integration | Garanterer rettidig levering til detailhandlen12 |
Mærker kan ikke falde i den fælde, hvor separate leverandører blot peger fingre ad hinanden. Centraliseret produktion er den eneste rigtige måde at skalere en fysisk emballagekampagne sikkert på.
🛠️ Harvey's Desk: Er du bekymret for, at din nuværende leverandør skjuler monteringsansvar i det med småt? 👉 Anmod om et nøglefærdigt tilbud ↗ — Download sikkert. Min indbakke er åben, hvis du har spørgsmål senere.
Hvad er dobbeltvægspap?
Når standard enkeltvæggede materialer bøjer under pres, er det nødvendigt at opgradere din strukturelle matematik. Ikke alle bølgeplader er konstrueret lige godt.
Dobbeltvægget pap er et kraftigt emballagemateriale, der er fremstillet ved at stable to forskellige lag med riflede bølgepap mellem tre flade linerboards. Denne dobbeltbuede geometri øger den dynamiske belastningsforskydning og ECT (Edge Crush Test) modstandsdygtigheden markant, hvilket forhindrer katastrofal bøjning af sidevæggene ved transport af tunge kommercielle varer eller lagerpaller.
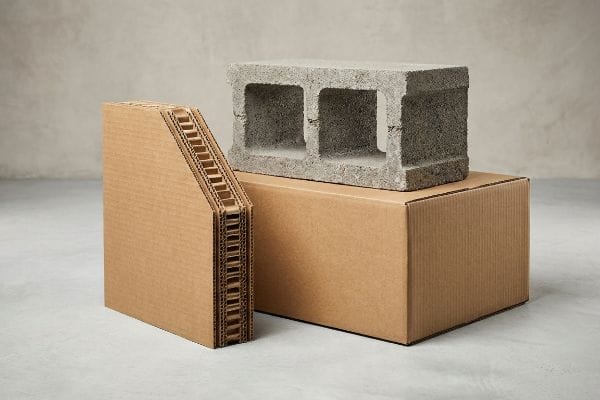
At opgradere til et tykkere materiale handler ikke kun om at bruge flere penge; det er et kalkuleret forsvar mod tyngdekraftsfysik.
Erstatning af mistet strukturel integritet
Købere forsøger ofte at spare penge ved at modificere standardkassedesign, såsom at fjerne de kontinuerlige topflapper på en fragtkasse for at skabe en øjeblikkelig åben detailkasse. Selvom dette ser meget funktionelt ud på en todimensionel gengivelse, eliminerer det fuldstændigt den fuldt forseglede øvre indkapsling. Dette manglende låg reducerer drastisk strukturens evne til at fordele topbelastningstrykket13 på tværs af de lodrette vægge.
Tænk på en papkasse som et hus; hvis du fjerner taget, bliver væggene øjeblikkeligt sårbare over for sideværts kollaps. Når en ekspedient lægger en tung palle oven på en åben kasse lavet af standard enkeltvægsplade, vil du øjeblikkeligt høre den høje, kvalmende knasen af papirrillerne, der bukker indad. For matematisk at kompensere for denne tabte øvre stabilitet uden at ofre bekvemmeligheden ved den åbne top, kræver jeg en øjeblikkelig opgradering til en dobbeltvægspladeprofil. Ved at fordoble den indvendige rillearkitektur gendanner vi den strukturelle trykstyrke14, hvilket sikrer, at de åbne kanter kan modstå massive dynamiske topbelastninger uden at knuse de sarte varer indeni.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af enkeltvæg til åbne beholdere | Opgrader til dobbeltvægplade | Tåler tung pallestabling15 |
| Ignorerer effekten af fjernelse af topflap | Kompenser med tykkere riller | Forhindrer katastrofale sidevægge16 |
| Afhængig af råmaterialets densitet | Fokus på dobbeltbuegeometri17 | Holder detailkasserne helt firkantede |
Det er risikabelt at gå på kompromis med den vertikale trykstyrke for at spare et par cent på en produktionskørsel. Opgradering af substratet er den absolut bedste forsikring mod en mislykket kommerciel udrulning.
🛠️ Harvey's Desk: Kæmper din nuværende åbne transportør med at overleve lagerstabling? 👉 Få en materialeopgraderingsplan ↗ — Ingen formularer, der udløser endeløse salgsopkald. Kun ren værdi.
Hvordan kan jeg oprette en brugerdefineret boks?
At skabe den perfekte specialfremstillede afsender i stor skala kræver en overgang fra en teoretisk digital tegning til et stærkt reguleret fysisk produktionsmiljø.
At skabe en specialfremstillet kasse kræver en overgang fra flad grafik til streng dimensionsteknik, der tager højde for den fysiske materialetykkelse. Designere skal matematisk justere strukturelle slidser for at kompensere for bølgepappens specifikke tykkelse, hvilket sikrer friktionsfri manuel samling og forhindrer panelforvrængning under masseproduktion.
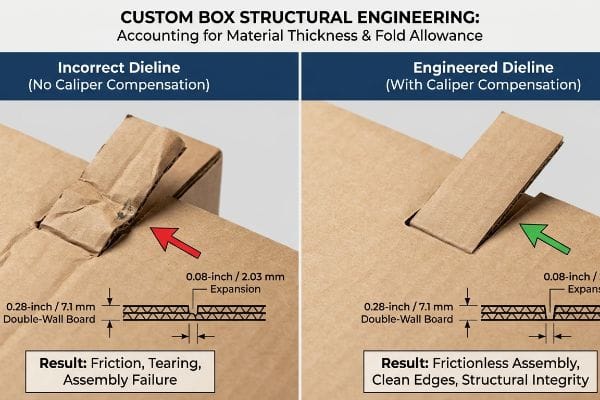
Det er nemt at få én prototype til at stå i et kontor med aircondition, men her er den barske virkelighed, når man sender 500 af dem ind i en forsyningskæde med højt tempo.
Faren ved at ignorere materialekaliper
I min fabrik ser jeg rutinemæssigt grafiske designere bygge sammenlåsende faner og modtagepladser i deres software i præcis samme bredde som det modstående panel. De antager, at en perfekt matchende matematisk dimension i deres digitale fil vil give en perfekt sikker pasform på fabriksgulvet. Dette ignorerer fuldstændigt den fysiske realitet ved foldning af tykt, dobbeltvægget bølgepapmateriale18.
Når et 0,28-tommer (7,1 mm) tykt dobbeltvægspanel foldes 90 grader, strækkes den ydre papirliner fysisk og forbruger rumligt materiale19.Hvis jeg tester denne flade dieline på mit Kongsberg prøvebord, bliver den resulterende rille øjeblikkeligt for stram. Når en forhastet sampakker forsøger at tvinge fanen ind i det smalle hulrum, kan man bogstaveligt talt mærke den stive modstand fra det nye kraftpapir, før det aggressivt rives i stykker og ødelægger det trykte topark. Jeg løser dette ved at anvende strenge kalibreringskompensationsalgoritmer på hver fold og udvide modtagerslidserne med præcis 0,08 tommer (2,03 mm)20 for at absorbere bøjningstolerancen. Ved at håndhæve denne hyperspecifikke tolerance sikrer jeg, at sampakningsmonteringstiden falder med anslået 25 %, hvilket effektivt beskytter din lanceringsplan og holder manuelle monteringsmarginer intakte.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Tegning 1:1 slidsdimensioner | Anvend specifik caliperkompensation21 | Sikrer friktionsfri manuel montering |
| Ignorerer strækningen af foldematerialet | Udvid slidserne til bøjningstillæg22 | Forhindrer, at det øverste ark rives i stykker |
| Behandling af tungt pap som papir | Ingeniør mikro-clearancer23 | Reducerer timepriserne for medpakkere |
Ukompenserede flade filer bør aldrig ramme masseproduktionsmaskiner. At konstruere matematikken omkring den specifikke tykkelse af dit substrat er præcis det, der adskiller et frustrerende kunst- og hobbyprojekt fra en skalerbar kommerciel succes.
🛠️ Harveys skrivebord: Lad ikke en strukturel fejl på 2 millimeter ødelægge en udrulning med 500 butikker. 👉 Send mig din Dieline-fil ↗ — Jeg vil stressteste matematikken, før du spilder budgettet på masseproduktion.
Konklusion
Du kan finde den billigste dobbeltvæggede plade, der findes, men når en ukompenseret rille får den ydre beklædning til at rives voldsomt under montering, vil du opleve katastrofale forsinkelser, der forsinker din co-packing-linje med anslået 30%. Over 500 brand managers bruger min prepress-tjekliste til at undgå netop disse fatale fejl i den tidlige fase. Stop med at gætte på komplekse materialetolerancer, og lad mig personligt køre dine strukturfiler gennem min gratis Dieline Pre-Flight Audit ↗ for at opfange fejlpunkter, før du spilder dit produktionsbudget.
"Spotfarve vs. CMYK-farve: Essentielle forskelle forklaret", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Industristandarder for prepress forklarer, hvorfor spotfarver er obligatoriske til skæreborde for at skelne dielines fra artwork, i modsætning til standard CMYK-sort. Bevisrolle: teknisk verifikation; kildetype: vejledning til trykkeribranchen. Understøtter: den tekniske fejl ved at bruge CMYK til mekaniske instruktioner. Omfangsnote: gælder for automatiserede CNC-skæresystemer. ↩
"Hvad er formålet med udstanset displayemballage? – PopDisplay", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. En autoritativ kilde til digital skæring eller prepress-standarder bekræfter, at spotfarver er nødvendige for at skelne vektorskærebaner fra trykt kunst. Bevisrolle: teknisk specifikation; kildetype: branchemanual. Understøtter: nødvendigheden af spotfarver i dielinjer. Omfangsnote: specifikke farvenavne kan variere afhængigt af software. ↩
"Grafiske retningslinjer – DeLine Box og Display", https://www.delinebox.com/graphic-guidelines/. Tekniske vejledninger til emballagedesign specificerer brugen af forskellige spotfarver til at skelne mellem skære- og foldeinstruktioner i RIP-software. Evidensrolle: industristandard; kildetype: teknisk vejledning. Understøtter: specifikke farvetildelinger til automatisering. Omfangsnote: Selvom disse farver er almindelige, kan de tilpasses pr. maskinkonfiguration. ↩
"Hvad er Packaging PrePress? En komplet oversigt", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. En autoritativ prepress-guide ville forklare, hvorfor staffagefarver er nødvendige for skærelinjer for at adskille dem fra printbar CMYK-blæk. Bevisrolle: teknisk specifikation; kildetype: branchemanual. Understøtter: kravet om ikke-printbare staffagefarver i udstansning. Omfangsnote: gælder for kommercielle trykworkflows. ↩
"Packaging Dieline Design: Hvad du skal give din designer, og hvordan du får …", https://www.digitalpolo.com/packaging-dieline-design/. Professionelle designstandarder for emballage vil specificere isolering af strukturelle elementer på låste lag for at forhindre utilsigtede forskydninger under placering af grafik. Evidensrolle: bedste praksis i branchen; kildetype: designmanual. Understøtter: nødvendigheden af lagisolering for produktionsnøjagtighed. Omfangsnote: fokuserer på vektorsoftware som Adobe Illustrator. ↩
"Diecut & Bleed – Den enkle guide til emballage – DelightAD", https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/. Teknisk strukturteknisk dokumentation ville verificere praksis med at bruge specifikke farvekanaler (såsom cyan) til at skelne mellem foldelinjer og skærelinjer. Evidensrolle: teknisk standard; kildetype: teknisk vejledning. Understøtter: metoden til at angive foldelinjer i strukturelle dielinjer. Omfangsnote: varierer afhængigt af specifikke krav fra dieproducenten. ↩
"Strategisk sourcing af bølgepapemballage", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Verifikation af 'tolling-modellen' som en specifik indkøbsstrategi, hvor råmaterialer indkøbes uafhængigt af samleservicen. Evidensrolle: teknisk definition; kildetype: litteratur om forsyningskædestyring. Understøtter: eksistensen af fragmenterede sourcing-modeller inden for emballage. Omfangsnote: begrænset til industrielle fremstillingspraksisser. ↩
"Den komplette guide til co-packing-software – Nulogy", https://nulogy.com/the-complete-guide-to-co-pack-software/. Industristandarder for co-packing- og pakkesamlingskontrakter fastsætter ofte nedetidsgebyrer, når defekte eller inkompatible materialer stopper automatiserede produktionslinjer. Bevisrolle: validering af branchepraksis; kildetype: logistik- og indkøbsvejledning. Understøtter: de økonomiske risici ved fragmenteret sourcing. Omfangsnote: specifikke satser afhænger af serviceniveauaftalen. ↩
"7 tips til, hvordan man forhindrer papvridning – Wargaming Hobby", https://www.wargaminghobby.com/article/cardboard-warps-obnoxiously-31.html. En autoritativ kilde om klæbemidler eller emballageteknik ville bekræfte, at vandindholdet i PVA-lim kan forårsage dimensionel ustabilitet og vridning i porøse substrater. Evidensrolle: teknisk validering; kildetype: håndbog i materialevidenskab. Understøtter: den kemiske årsag til papvridning. Omfangsnote: effekten varierer afhængigt af klæbemiddelvolumen og substrattykkelse. ↩
"Hvad er nøglefærdig kontraktproduktion?", https://generalassembly.com/what-is-turnkey-contract-manufacturing/. Ekstern forskning i supply chain management viser, hvordan bundtede nøglefærdige tjenester reducerer prisvolatilitet og administrative omkostninger sammenlignet med fragmenteret sourcing. Evidensrolle: understøttende; kildetype: branche-hvidbog. Understøtter: Den økonomiske fordel ved at bruge en enkelt produktionspartner. Omfangsnote: Fokuserer på brugerdefineret emballage og samling. ↩
"Uplanlagte nedetidsomkostninger i produktionen (reduktion …", https://oxmaint.com/industries/manufacturing-plant/unplanned-downtime-cost-manufacturing-reduction-strategies-predictive-maintenance. Autoritative kilder om produktionskontrakter forklarer, hvordan centralisering af ansvar flytter risikoen for maskinnedetid til leverandøren, hvilket eliminerer uventede omkostninger for køberen. Evidensrolle: understøttende; kildetype: forsyningskædeanalyse. Understøtter: Risikoreducerende fordel ved centraliseret ansvar. Omfangsnote: Specifikt vedrørende B2B-produktionsaftaler. ↩
"Bæredygtig forsyningskædestyring mod disruption …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7521552/. Logistikdata indikerer, at vertikalt integrerede eller sømløse forsyningskædepartnerskaber resulterer i højere leveringsrater til tiden på grund af reduceret friktion ved overdragelse. Evidensrolle: understøttende; kildetype: logistikpræstationsrapport. Understøtter: Den operationelle effektivitet af sømløs integration. Omfangsnote: Gælder for detailklar emballage. ↩
"Estimering af trykstyrken af bølgepap …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Teknisk forklaring af, hvordan en forseglet topkapsling letter lastfordelingen på tværs af lodrette vægge i bølgepapcontainere. Evidensrolle: teknisk validering; kildetype: manual til emballageteknik. Understøtter: den strukturelle ulempe ved åbne beholdere. Omfangsnote: vedrører lodret trykstyrke. ↩
"Lagdelte bølgepapstyrkemuligheder: Enkeltvægget vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Ingeniørstandarder for bølgepap bekræfter, at dobbeltvægskonstruktion øger den vertikale bæreevne og Edge Crush Test (ECT)-klassificeringer. Evidensrolle: teknisk validering; kildetype: industristandard. Understøtter: påstanden om, at yderligere lag af rifler øger kompressionsstyrken. Omfangsnote: effektiviteten afhænger af den specifikke kombination af anvendte rifler. ↩
"Vejledning til enkeltvæggede vs. dobbeltvæggede bølgepapkasser", https://packagingx.co.uk/blog/single-wall-vs-double-wall-corrugated-boxes/. Tekniske data, der sammenligner den vertikale trykstyrke (ECT) af dobbeltvægget versus enkeltvægget bølgepap under tunge belastninger. Bevisrolle: faktuel verifikation; kildetype: branchespecifikation. Understøtter: påstand om, at dobbeltvægget pap forbedrer holdbarheden af pallestabling. Omfangsnote: Fokuserer på vertikal bæreevne. ↩
"Bølgepapemballage med innovativt design til …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Ingeniøranalyse af, hvordan stigende tykkelse af bølgepap kompenserer for tabet af strukturel integritet, når topklapper fjernes fra en bølgepapbeholder. Evidensrolle: teknisk begrundelse; kildetype: manual til emballageteknik. Understøtter: rollen af tykkere bølgepap i at forhindre sidevæggenes kollaps. Omfangsnote: Specifikt anvendelig til åbne beholdere. ↩
"Optimal design af dobbeltvægget bølgepap-emballage", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Forklaring af, hvordan dobbeltlagsbuekonstruktionen af dobbeltvægget pap øger stivheden og opretholder dimensionel firkantethed sammenlignet med materialedensitet alene. Evidensrolle: teoretisk grundlag; kildetype: materialevidenskabelig vejledning. Understøtter: fordelen ved geometri frem for densitet for at opretholde beholderens form. Omfangsnote: Vedrører strukturel stivhed. ↩
"Den ultimative guide til bølgepapkasser – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. En autoritativ emballageteknisk guide eller industristandard (f.eks. FEFCO) ville forklare den nødvendige frihøjde og tolerancer, der kræves for at slidser kan rumme tykkelsen af dobbeltvægget pap. Bevisrolle: teknisk validering; kildetype: industristandard. Understøtter: Påstanden om, at nøjagtige matematiske dimensioner fejler ved fysisk samling. Omfangsnote: Gælder specifikt for bølgepaptykkelse. ↩
"Analytisk bestemmelse af bøjningsstivheden af en femlags …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Teknisk forklaring af, hvordan den ydre side af bølgepap udsættes for trækspænding og strækning under foldning. Evidensrolle: fysisk princip; kildetype: materialevidenskabelig lærebog. Understøttelse: årsagen til spaltetæthed i dobbeltvæggede paneler. Omfangsnote: Gælder for jomfruelig kraftpap. ↩
"Oversigt over nylige studier ved IPST om bølgepapkant …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Emballagetekniske standarder til beregning af bøjningstillæg og spaltekompensation for dobbeltvæggede bølgepapmaterialer for at forhindre monteringsmodstand. Evidensrolle: teknisk specifikation; kildetype: industriel fremstillingsvejledning. Understøtter: den specifikke måling, der anvendes til kaliberkompensation. Omfangsnote: Værdier kan variere afhængigt af papkvalitet og kaliber. ↩
"Hvad er en bølgepapkasse? – PopDisplay", https://popdisplay.me/what-is-a-corrugated-box/. Teknisk dokumentation om, hvordan materialetykkelse (kaliber) kræver dimensionelle justeringer ved slidsning for at sikre korrekt pasform. Bevisrolle: teknisk validering; kildetype: branchestandard for ingeniørarbejde. Understøtter: behovet for kompensation over 1:1-tegninger. Omfangsnote: specifikt for bølgepapforsendelser. ↩
"Corrugated Design", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Tekniske retningslinjer vedrørende materialestrækning og beregning af bøjningstillæg for at forhindre strukturfejl under foldning. Bevisrolle: teknisk validering; kildetype: fremstillingsspecifikation. Understøtter: praksis med at justere spaltebredden for bøjningstillæg. Omfangsnote: gælder for forskellige pladekvaliteter. ↩
"Undersøgelse af effekten af perforeringer på bæreevnen af …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analyse af, hvordan præcisionsfrigange i kraftig papemballage optimerer manuel monteringshastighed og reducerer lønomkostninger. Evidensrolle: operationel validering; kildetype: casestudie inden for fremstilling. Understøtter: forbindelsen mellem frigangsteknisk arbejde og reducerede gebyrer for sampakkere. Omfangsnote: fokuseret på produktion i høj volumen. ↩



