Mærker taber marginer hver dag, fordi de behandler detailudstillinger som blot papkasser. Emballagestrukturens geometri dikterer, om dit produkt sælger eller bliver knust.
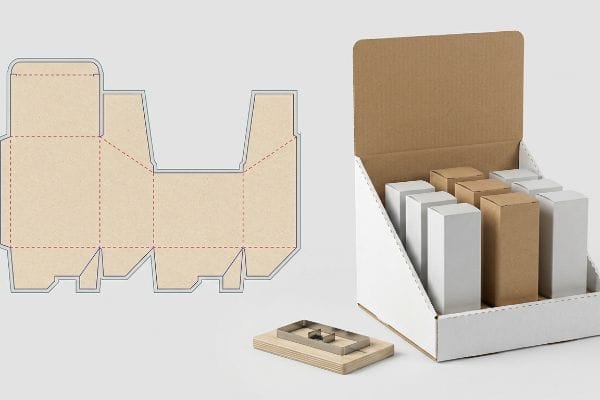
Formålet med udstansede displayemballager er samtidig at beskytte varer under transport og samtidig tiltrække visuel opmærksomhed på detailhylderne. Ved at bruge specialfremstillede stållinealer til at skære præcise strukturelle geometrier opnår brands friktionsfri samling, maksimerer fraktioneret palletæthed og driver impulskonverteringer uden behov for permanente metalbeslag.
At forstå den rå fysik bag disse brugerdefinerede strukturer er det første skridt til at eliminere dyre flaskehalse på lageret.
Hvad er udstanset emballage?
Et fladt ark bølgepap gør absolut ingenting, før det matematisk omdannes til en funktionel 3D-merchandiser.
Udstanset emballage er en specialiseret fremstillingsproces, hvor industriel CAD (Computer-Aided Design) software driver mekaniske skæreborde til at lave præcise former på bølgepapsubstrater. Denne præcisionsteknik eliminerer rodet pakketape og muliggør komplekse sammenlåsende faner, brugerdefinerede vinduer og unikke detailhandelsklare strukturelle silhuetter.
Men en præcisionsskæring er fuldstændig ubrugelig, hvis maskineriet ikke kan fortolke designerens digitale plantegning på fabriksgulvet.
Spotfarve CNC-oversættelsesmatrixen
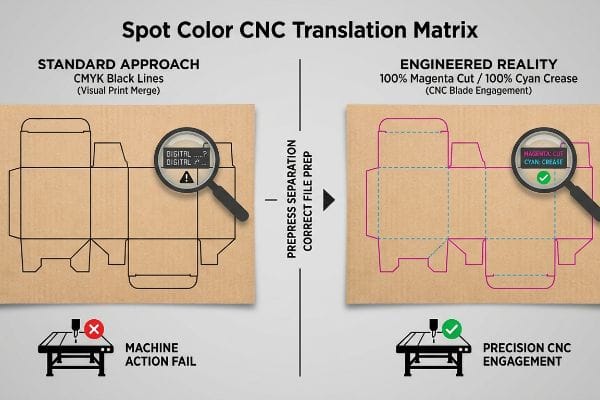
Tænk på automatiserede skæreborde som meget bogstavelige robotoperatører. De forstår ikke visuel grafik; de fortolker kun specifikke vektorstier, der er tildelt mekaniske handlinger1.Når en strukturel matricelinje oversættes til fabriksgulvet, skal hver fold og skive eksplicit kortlægges til maskinens nøjagtige fræsningsparametre2.
Jeg ser rutinemæssigt klientfiler indsendt med standard CMYK (Cyan, Magenta, Yellow, Key/Black) sorte linjer, der angiver, hvor pappladen skal foldes. Et industrielt Kongsberg-skærebord læser dog ikke visuel sort blæk3; det læser absolutte staffagefarver. Hvis den digitale fil mangler mekanisk farvetildeling, fletter RIP (Raster Image Processor)-softwaren de strukturelle stier direkte ind i artwork-laget. Jeg opfanger disse fejlbehæftede filer og adskiller stregerne i mekaniske staffagefarver, hvor jeg tildeler 100 % magenta udelukkende til et fuldt fysisk snit4 og 100 % cyan til en foldekant. Dette garanterer, at CNC (Computer Numerical Control)-klingerne griber perfekt ind i pappladen, samtidig med at den trykte grafik forbliver uberørt og dermed undgår massive produktionsforsinkelser.
| Prepress-element | Standardmetode | Konstrueret virkelighed |
|---|---|---|
| Skærelinjer | CMYK sorte streger | 100% magenta plet5 |
| Foldelinjer | Stiplede grå linjer | 100% cyan plet6 |
| Maskinhandling | Visuel printfletning | CNC-klingeindgreb7 |
Jeg håndhæver strenge regler for adskillelse af prepress-materialer, fordi det øjeblikkeligt afsporer produktionsplanen og øger maskinens nedetid, hvis softwarefejl når skæregulvet.
🛠️ Harvey's Desk: Forsinker software-rippingsfejl dine produktlanceringer og forårsager skjulte prepress-gebyrer? 👉 Få en gratis Dieline Spot Color Audit ↗ — Jeg gennemgår alle strukturelle filer personligt inden for 24 timer.
Hvad er displayemballage?
Skiftet fra skibscontainere til detailhandelsstrukturer ændrer hele det logistiske mål. Det handler ikke længere kun om overlevelse; det handler om kognitivt engagement.
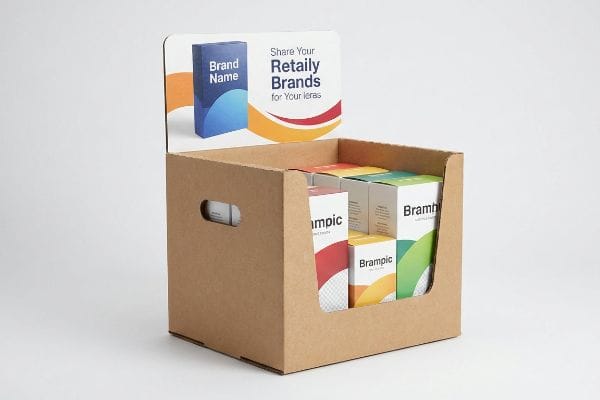
Displayemballage er et specialfremstillet merchandising-køretøj designet til fysisk at huse lagerbeholdning og samtidig maksimere brandets synlighed i detailhandlen. I modsætning til almindelige transportemballager bruger disse enheder specialiseret strukturel grafik og brugerdefinerede fastholdelseskanter til at forstyrre kundetrafikken og udløse øjeblikkeligt impulssalg i snævre gange.
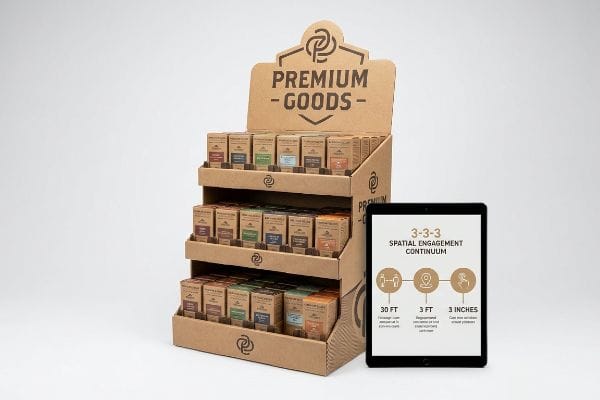
At omdanne en brun forsendelseskasse til en lydløs detailhandler kræver en streng overholdelse af rumlig psykologi.
Det 3-3-3 rumlige engagementskontinuum
En detailhandelsvarehandler fungerer som en visuel tragt opdelt i flere niveauer, der opererer på tværs af forskellige fysiske afstande8.Den skal bygge bro mellem langtrækkende forstyrrelser i gangene og taktilt produktudvalg. Uden at konstruere specifikke fokuspunkter for hver rumlig tærskel9, blander enheden sig simpelthen med det visuelle støj i stormagasinmiljøet.
Når jeg udvikler detailkonfigurationer, anvender jeg strengt 3-3-3-reglen for detailhandelsengagement10.En display skal fange visuel opmærksomhed fra 9,14 meters afstand, fange specifik kundeinteresse på 0,91 meter og drive den endelige fysiske konvertering på 76,2 mm. Dette kræver aggressive udstansede headers og Pantone spotcolor oversvømmelser for langtrækkende forstyrrelser, optimeret hyldeergonomi ved 1270 mm slagzone11 for interagerende indretning i mellemdistanceområdet og matematisk sænkede frontfæster for at garantere 85 % produktsynlighed for den endelige taktile interaktion. Ved at segmentere den strukturelle geometri på denne måde tiltrækker den fysiske enhed aktivt fodtrafik i stedet for at vente passivt.
| Kundeafstand | Strukturel funktion | Konstrueret funktion |
|---|---|---|
| 30 fod (9,14 m) | Visuel forstyrrelse i gangene | Overdimensioneret udstanset header |
| 3 fod (0,91 m) | Funktionsengagement | 50-tommer (1270 mm) slagzone12 |
| 76,2 mm (3 tommer) | Taktil konvertering | 85% frontsigtbarhed13 |
Jeg strukturerer alle detailhandlere ud fra disse tre strenge rumlige tærskler, fordi visuel flertydighed direkte undertrykker lageromsætningshastigheden i overfyldte detailhandelsmiljøer.
🛠️ Harvey's Desk: Er dit nuværende diskdesign i fare for at blive fuldstændig usynligt for forbipasserende kunder under skarp belysning? 👉 Anmod om en gennemgang af rumlig engagement ↗ — 100% fortroligt. Dine uudgivne detaildesigns er sikre hos mig.
Hvad er de tre hovedformål med emballage?
En kasse, der blot ser godt ud, men kollapser under sin egen nyttelast, er en komplet logistisk fiasko. Ægte emballage tjener tre ufravigelige mål samtidig.
De tre hovedformål med emballage er strukturel beskyttelse, logistisk bekvemmelighed og detailkommunikation. En vellykket udstilling skal beskytte lagerbeholdningen mod kinetiske transportchok, strømline hurtige co-packing-operationer på lageret og projicere kontrastfyldte brandbudskaber for at drive aktive forbrugerkonverteringer i detailhandlen.
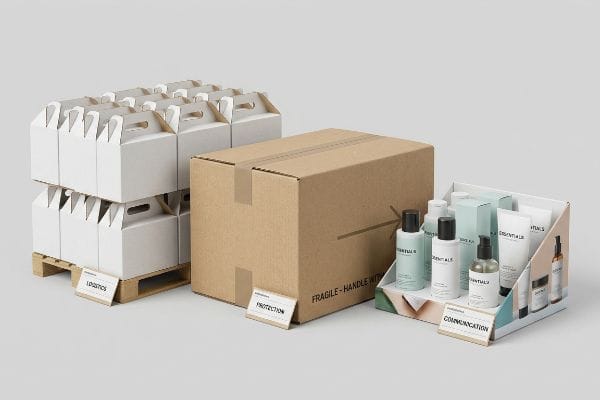
Forsøg på at isolere og prioritere blot én af disse søjler ødelægger uundgåeligt de to andre under godstransport i live.
De 4 C'ers strukturelle ubalancefælde
Når jeg reviderer kunders dielines, ser jeg konstant indkøbsafdelinger, der er strengt optaget af råvareomkostninger og aktivt fjerner fiberdensiteten fra kerne-riftene14.De antager, at de kan opretholde fysisk beskyttelse og kommunikation, mens udhulede substrater bærer byrden. Ved at ignorere de dynamiske realiteter i tunge detailhandelsmiljøer, konstruerer de utilsigtet deres egne transportfejl.
Dette er ikke bare teori – jeg lærte dette på den hårde måde sidste måned, da jeg testede et udhulet PDQ (Pretty Darn Quick) bakkedesign. I 2022 bad jeg min ledende emballageingeniør, Mark, om at validere en 26 ECT (Edge Crush Test) pladeudskiftning, som en klient krævede for at spare en formue på materialeomkostninger. Klienten antog, at denne nedgraderede strukturelle beskyttelse stadig ville overleve logistikkæden. Under vores ISTA 3A (International Safe Transit Association) vibrationssimulering15så jeg den 0,11-tommer (2,79 mm) B-flute16 fuldstændig delaminere. Den kinetiske friktion pulveriserede de svækkede papirfibre, hvilket fik den trykte grafik – den centrale detailkommunikation – til aggressivt at bule og rive. Vi udførte straks testen, gentog rillerne på basen ved hjælp af en hybrid 32 ECT jomfrukraftliner og ændrede dyselinjen på vores roterende sporfræser for at øge samlingstolerancen. Jeg spilder tid og penge i mit testlaboratorium, så man ikke spilder profit på detailgulvet. Denne mekaniske korrektion på 2,4 mm (0,09 tommer) forhindrede ikke blot basen i at kollapse; den reducerede også samlingstiden for sampakningen med 42 sekunder pr. enhed, hvilket sparede kunden anslået 15 % i sekundære arbejdsomkostninger.
| Emballagesøjle | Indkøbsantagelse | Virkelig indflydelse |
|---|---|---|
| Beskyttelse | Nedgradering til 26 ECT | B-fløjte delaminering17 |
| Meddelelse | Uberørt grafik | Grafik rives og spændes |
| Bekvemmelighed | Hurtigere montering | 15% stigning i arbejdsløn18 |
Jeg nægter at lade isolerede omkostningsmålinger diktere den rå strukturelle integritet, fordi en kollapset skærm fuldstændigt nulstiller dit salgsfremmende marketingafkast.
🛠️ Harvey's Desk: Ødelægger isolerede omkostningsbesparelser i hemmelighed din emballages evne til at overleve standard transportvibrationer? 👉 Få en gratis T811 ECT-audit ↗ — Ingen account managers i mellemrummet. Du taler direkte med bygningsingeniører.
Hvad er forskellene mellem almindelige kasser med slids og udstansede kasser?
Springet fra standard forsendelseskasser til premium detailpræsentationer kræver et helt andet sæt matematiske tolerancer og produktionsmaskiner.
De centrale forskelle mellem almindelige sprækkede kartoner og udstansede kasser fokuserer på strukturel tilpasning og fremstillingstolerancer. Almindelige sprækkede kartoner bruger simple lige snit og kontinuerlige folder til bulkforsendelse, hvorimod udstansede strukturer bruger specialfremstillede stålklinger til at konstruere komplekse friktionslåse og præsentationsklare silhuetter.
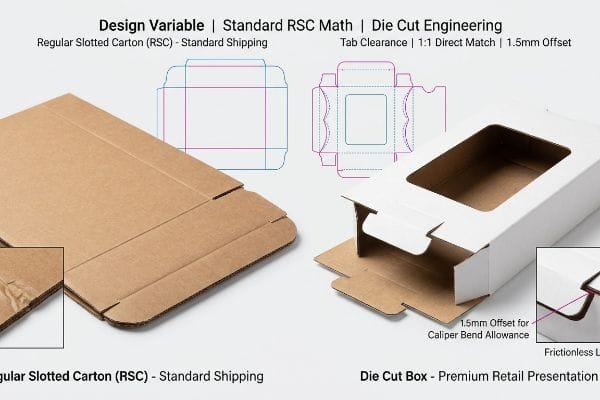
Opgradering til indviklede, brugerdefinerede former introducerer alvorlige udfordringer med bøjningstillæg, som standard kasseplanter simpelthen ikke kan håndtere.
Kaliberkompensations-dielinjeskift
Når jeg reviderer indgående detailfiler, opdager jeg ofte, at designere behandler tykke E-spånplader som flade ark printerpapir. De matcher matematisk bredden af de sammenlåsende faner præcist med de modtagende slidser og ignorerer den fysiske materialetykkelse19.Denne mangel på arkitektonisk fremsyn forvandler præcisionsstans til stive friktionsfælder.
Dette er ikke bare teori – jeg ser dette ske på testgulvet, når en RFQ blindt behandler en specialfremstillet udstanset æske som en standard RSC (Regular Slotted Container) for at fremskynde prepress. I mit anlæg ser jeg rutinemæssigt flade CAD-filer, hvor et 0,12-tommer (3,04 mm) B-fløjtepanel20 instrueres i at folde 90 grader uden en udvidet slids. Når jeg måler det fysiske resultat under samlingstestning, forbruger folderadiusen materiale, hvilket får fanen til at sidde fast mod modtagevæggen og udløser kraftig bøjning på tværs af den øverste linerboard. Da indkøbsteamet tillod mig at justere Excel BOM (Bill of Materials) og implementere algoritmisk skydelærekompensation, gjorde materialet selv det hårde arbejde. Jeg trak mikrometeraflæsningerne og beviste, at jeg ikke havde brug for rodet tape – jeg havde bare brug for en 1,5 mm (0,05 tommer) bredere slidstolerance21 for at tage højde for den nøjagtige papirfiberopsvulmning. Ved at håndhæve denne mikrofrigang sikrer jeg, at den manuelle sampaknings- og samlingshastighed falder med 35 sekunder pr. karton, hvilket drastisk reducerer friktionen i forsyningskæden og det samlede arbejdsforbrug for kunden.
| Designvariabel | Standard RSC-matematik | Udstansningsteknik |
|---|---|---|
| Tab Clearance | 1:1 Direkte Match | 1,5 mm (0,05 tommer) forskydning22 |
| Hjørnefold | Lige scorelinje | Kaliberbøjningstolerance23 |
| Samlingsresultat | Fløjteknusning24 | Friktionsfri låsning |
Jeg kræver strenge materialekompensationsalgoritmer på alle brugerdefinerede former, fordi det at tvinge tykke riller ind i snævre slidser ødelægger både kassestrukturen og opfyldelseshastigheden.
🛠️ Harvey's Desk: Forsinker alt for stramme, sammenlåsende faner dine ordrebehandlingslinjer og river dit brands øverste ark i stykker? 👉 Få en Caliper Compensation Audit ↗ — Jeg gennemgår alle strukturelle filer personligt inden for 24 timer.
Konklusion
At stole på generiske papgeometrier for at overleve aggressiv detaillogistik fører uundgåeligt til knuste fløjter, forsinkede sampakningsplaner og usynlig brandbudskab. Alene sidste måned hjalp min strukturelle revision 3 brands med at undgå over $10.000 i kasseret lager og tilbagebetalinger fra detailhandlere. Før du lancerer din næste sæsonbestemte udrulning, så lad mig personligt køre dine strukturelle filer gennem en gratis Dieline Slot Tolerance Audit ↗ for matematisk at eliminere de friktionspunkter, der aktivt dræner dine profitmarginer.
"Mastering CNC Plasma Cutting – YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0. Forklaring af, hvordan CNC-systemer oversætter vektordata til fysiske maskinkoordinater. Evidensrolle: teknisk validering; kildetype: manual til industriel ingeniørvirksomhed. Understøtter: den operationelle logik i automatiserede skæreborde. Omfangsnote: Vedrører G-kode og lignende vektorbaserede styresystemer. ↩
"Komplet guide til dieliner i specialemballage og trykning – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Tekniske detaljer om konvertering af strukturelle dieliner til specifikke værktøjsbaner og maskinindstillinger. Bevisrolle: procesverifikation; kildetype: vejledning til emballagefremstilling. Understøtter: kravet om eksplicit kortlægning i udstansning. Omfangsnote: specifik for bølgepapforarbejdning. ↩
"Spotfarve vs. CMYK-farve: Forklaring af væsentlige forskelle", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Bekræftelse af, at industrielle CNC-skæreborde kræver spotfarvebetegnelser til genkendelse af værktøjsbane i stedet for standard CMYK-procesfarver. Bevisrolle: teknisk specifikation; kildetype: udstyrsmanual. Understøttelse: nødvendighed af spotfarvetildeling til CNC-bearbejdning. Omfangsnote: gælder for de fleste professionelle digitale skæresystemer. ↩
"Adobe Illustrator – Hvilken farveprøve skal bruges til skærelinjer?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Dokumentation af branchekonventioner for tildeling af specifikke staffagefarver for at skelne mellem skære- og foldestier i digitale emballagefiler. Bevisrolle: branchestandard; kildetype: teknisk vejledning til prepress. Understøtter: specifikke protokoller for farve-til-værktøj-kortlægning. Omfangsnote: Konventioner kan variere en smule fra facilitet til facilitet. ↩
"Sådan forbereder du dielines til prepress og trykning? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Verifikation af brugen af 100% magenta som en teknisk standard til definition af skærestier i CNC-die-cutting-software. Bevisrolle: teknisk validering; kildetype: branchemanual. Understøtter: spotfarvekortlægning til skæring. Omfangsnote: gælder specifikt for digitale CNC-skæringsworkflows. ↩
"Hvornår skal man bruge spotfarve i dit emballagedesign – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Verifikation af brugen af 100% cyan som en teknisk standard til at definere folde- eller rillestier i CNC-stansesoftware. Bevisrolle: teknisk validering; kildetype: branchemanual. Understøtter: spotfarvekortlægning til foldearbejde. Omfangsnote: gælder specifikt for digitale CNC-skæringsworkflows. ↩
"Stansning: Dele, design og overvejelser – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Teknisk forklaring af, hvordan CNC-controllere oversætter spotfarvevektorer til fysiske bladbevægelser til bølgepap. Bevisrolle: procesverifikation; kildetype: teknisk specifikation. Understøttelse: mekanisk handling ved stansning. Omfangsnote: fokuserer på oversættelsen fra digital vektor til fysisk snit. ↩
"Visuelle engagementstaktikker, der driver salg i storhandel", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Kort forklaring af, hvordan detailhandelsdesignteori validerer brugen af en lagdelt visuel tragt til at tiltrække kunder på forskellige afstande. Evidensrolle: konceptuel ramme; kildetype: manual til detailhandelsdesign. Understøtter: den funktionelle arkitektur af displayemballage. Omfangsnote: fokuserer på fysisk detailhandelsplads. ↩
"Design af detailoplevelser: Vejledning af kunder med layout, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Analyse af visuel opmærksomhed og fokuspunkters rolle i at overvinde visuelt rod i detailmiljøer. Evidensrolle: empirisk evidens; kildetype: miljøpsykologisk undersøgelse. Understøtter: behovet for konstruerede fokuspunkter. Omfangsnote: gælder specifikt for detailhandelsgange med høj tæthed. ↩
"AG 1091A: Detailhandelsvarerudstillinger i frontzonen", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: validering; kildetype: vejledning til detailhandelsvarer. Understøtter: den specifikke afstandsbaserede ramme for forbrugerengagement. Omfangsnote: kan være en branchespecifik heuristik. ↩
"Design af detailhandelslokaler til effektive displays og kundeflow", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Evidensrolle: teknisk specifikation; kildetype: ergonomisk designmanual. Understøtter: den optimale vertikale placering til interaktion med mellemklassekunder. Omfangsnote: baseret på gennemsnitlige menneskelige øjenhøjdemålinger. ↩
"14 typer detailhandelsdisplays | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Verifikation af branchestandardmålingen for det primære visuelle og fysiske interaktionsområde i detailhandelsdisplays på købsstedet. Bevisrolle: teknisk specifikation; kildetype: manual til emballageindustrien. Understøttelse: dimensioner for rumlig engagement. Omfangsnote: dimensioner kan variere baseret på ergonomiske måldemografiske oplysninger. ↩
"ØGET SYNLIGHED FOR BRAND MED BRUGERDEFINEREDE POP-DISPLAYS", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Validering af det specifikke synlighedsforhold, der kræves for produktlæber for at optimere taktil konvertering og forbrugerrækkevidde. Evidensrolle: metrisk validering; kildetype: retningslinje for industrielt design. Understøtter: taktil konverteringsteknik. Omfangsnote: gælder for åbne detailstrukturer. ↩
"Undersøgelse af effekten af perforeringer på bæreevnen af …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Tekniske standarder for emballageteknik forklarer, hvordan reduktion af fibertæthed i det bølgepapbaserede medium mindsker Edge Crush Test (ECT)-værdier og lodret bæreevne. Evidensrolle: teknisk validering; kildetype: materialevidenskabelig undersøgelse. Understøtter: forbindelsen mellem substrattæthed og strukturel svigt. Omfangsnote: specifik for bølgepap. ↩
"Testprocedurer – International Safe Transit Association", https://ista.org/test_procedures.php. Verifikation af ISTA 3A-standarden til simulering af vibrationer og stød under transport for at teste pakkeintegritet. Bevisrolle: Standardverifikation; kildetype: Teknisk standard. Understøtter: Gyldigheden af den testmetode, der anvendes til at identificere strukturelle fejl. Omfangsnote: Specifikt for simuleringer af levering af små pakker. ↩
"Bølgepap og materialekvaliteter – emballagestrategier", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bekræftelse af de nominelle tykkelsesspecifikationer for B-flute bølgepap. Dokumentationsrolle: Teknisk specifikation; kildetype: Vejledning til materialeindustrien. Understøtter: Den tekniske nøjagtighed af målingen af pladetykkelsen. Omfangsnote: Nominelle værdier kan variere en smule afhængigt af producenten. ↩
"Estimering af kantknusningsmodstanden af bølgepap …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Teknisk analyse af, hvordan reduktion af kantknusningstest (ECT)-klassificeringer i B-bølgepap øger risikoen for lagseparation. Evidensrolle: teknisk årsagssammenhæng; kildetype: materialevidenskabeligt tidsskrift. Understøtter: den strukturelle fejl som følge af nedgraderinger i indkøb. Omfangsnote: fokuserer på standarder for bølgepap. ↩
"De skjulte omkostninger ved ineffektiv emballage – og hvordan man løser dem", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Branchebenchmarkingdata, der kvantificerer stigningen i driftsomkostningerne, når dårligt emballagedesign fører til monteringsfejl eller manuel korrektion. Evidensrolle: kvantitativ metrik; kildetype: logistikdriftsrapport. Understøtter: den økonomiske indvirkning af at prioritere monteringshastighed frem for strukturel kvalitet. Omfangsnote: repræsentativ for generelle lagerlønomkostninger. ↩
"Indflydelse af analoge og digitale foldelinjer på mekanisk … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Emballagetekniske standarder viser, at manglende hensyntagen til materialetykkelse (kaliber) i udstansede faner og slidser fører til samlingsfejl eller overdreven friktion. Evidensrolle: Teknisk validering; kildetype: Manual til emballageteknik. Understøtter: Årsagssammenhængen mellem materialetykkelse og slidstolerance. Omfangsnote: Gælder for bølgepap- og foldekartonmaterialer. ↩
"Vejledning til paptykkelse", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. Verifikation af industristandarddimensioner for B-bølgepap. Bevisrolle: faktuel verifikation; kildetype: emballagetekniske standarder. Understøttelse: specifikationer for materialetykkelse. Omfangsnote: mindre variationer kan forekomme mellem producenter. ↩
"Den ultimative guide til bølgepapkasser – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk begrundelse for at tilføje specifikke tolerancer til udstansede slidser for at tage højde for materialetykkelse og fiberkvældning. Bevisrolle: teknisk validering; kildetype: vejledning til fremstillingsteknisk fremstilling. Understøtter: præcisionskrav til udstansede kasser. Omfangsnote: Specifik tolerance kan variere afhængigt af papkvaliteten. ↩
"Bølgepapemballage med innovativt design til …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Tekniske emballagemanualer specificerer præcise forskydninger for udstansede faner for at forhindre interferens under samling. Bevisrolle: teknisk specifikation; kildetype: produktionsretningslinje. Understøtter: den specifikke toleranceværdi for udstanset frigang. Omfangsnote: den specifikke værdi kan variere afhængigt af materialetykkelse. ↩
"Analytisk bestemmelse af bøjningsstivheden af en femlags …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Emballagetekniske standarder forklarer beregningen af bøjningstillæg baseret på materialetykkelse for at sikre nøjagtige endelige dimensioner. Evidensrolle: ingeniørprincip; kildetype: teknisk lærebog. Understøtter: brugen af bøjningstillæg i udstanset design. Omfangsnote: Gælder for foldede bølgepapmaterialer. ↩
"Estimering af trykstyrken af bølgepap …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Brancheanalyse af RSC-produktion beskriver, hvordan lige rillelinjer uden kompensation kan føre til strukturelt kollaps af den indre riller. Evidensrolle: teknisk fejltilstand; kildetype: hvidbog for branchen. Understøtter: det negative samlingsresultat af standard RSC-matematik. Omfangsnote: refererer specifikt til ikke-kompenserede folder. ↩