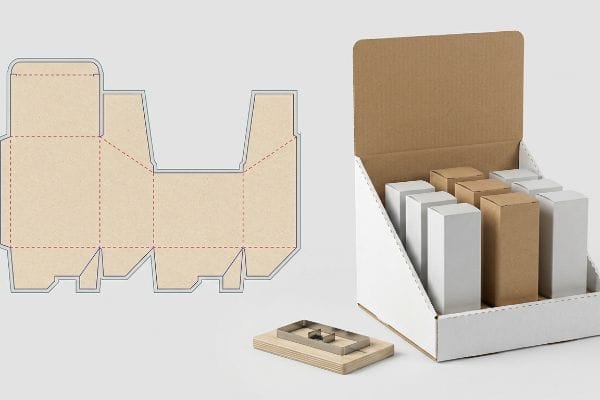
品牌每天都在損失利潤,因為他們把 零售展示架 僅僅當作紙箱。包裝的結構幾何決定了你的產品是暢銷還是被壓壞。
模切展示包裝的目的是在運輸過程中保護商品,同時在零售貨架上吸引視覺注意力。透過使用客製化的鋼刀模具切割精確的結構幾何形狀,品牌可以實現順暢的組裝,最大限度地提高托盤的利用率,並在無需永久性金屬固定裝置的情況下促進衝動消費。.
了解這些客製化結構背後的物理原理是消除昂貴的倉庫瓶頸的第一步。.
什麼是模切包裝?
一張普通的瓦楞紙板,只有經過數學運算,才能變成一個功能齊全的 3D 商品展示架。.
模切包裝是一種特殊的製造工藝,它利用工業CAD(電腦輔助設計)軟體驅動機械切割台,將精確的形狀切割到瓦楞紙板上。這種精密工程設計無需使用雜亂的包裝膠帶,並可實現複雜的互鎖卡扣、客製化的透明窗口以及獨特的零售包裝結構。.
但是,如果工廠車間的機器無法解讀設計師的數位藍圖,那麼精確切割就完全沒有用處。.
專色數控轉換矩陣
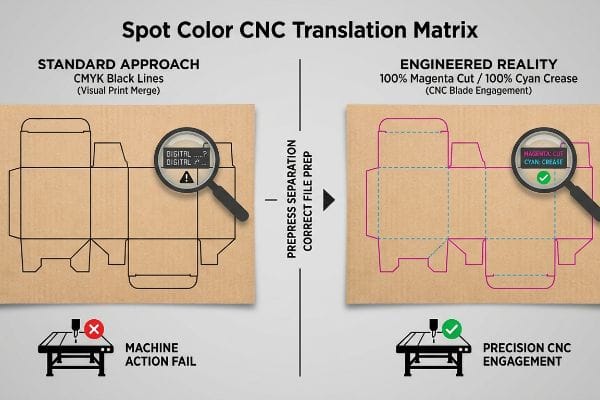
自動切割台可以想像成高度機械化的機器人操作員。它們不理解視覺圖形;它們只 解讀分配給機械動作的特定向量路徑¹。當將結構模切線轉換為工廠車間的實際操作時,每個摺痕和切口都必須明確地 映射到機器的精確路徑參數²。
我經常看到客戶提交的文件,其中用標準的 CMYK(青色、洋紅色、黃色、黑色)線條標示紙板的折疊位置。然而, 工業級的 Kongsberg 裁切機並不辨識視覺黑色油墨³,而是辨識絕對專色。如果數位檔案缺少機械顏色分配,RIP(光柵影像處理器)軟體會將結構路徑直接合併到影像圖層。我會攔截這些有缺陷的文件,並將筆畫分離成機械專色,例如,將 100% 洋紅色指定為完全物理切割⁴ ,將 100% 青色指定為摺痕。這樣可以確保 CNC(電腦數控)刀片與紙板完美貼合,同時保持印刷圖案的完好無損,避免生產延誤。
| 印前元素 | 標準方法 | 工程現實 |
|---|---|---|
| 切割線 | CMYK黑色描邊 | 100% 洋紅色斑點5 |
| 皺紋 | 灰色虛線 | 100% 青色斑點6 |
| 機器動作 | 可視化列印合併 | CNC刀片嚙合7 |
我嚴格執行印前分離規則,因為允許軟體 RIP 錯誤立即影響到裁剪車間,會立即打亂生產計劃並導致機器停機時間激增。.
🛠️ Harvey's Desk: 軟體抓取錯誤是否正在延誤您的產品發布並導致隱性印前費用? 👉 取得免費的模切線專色審核 ↗ — 我會在 24 小時內親自審核每個結構檔案。
什麼是展示包裝?
從貨櫃運輸轉向面向零售的實體建築,徹底改變了整個物流目標。它不再只關乎生存,而是關乎認知參與。.
展示包裝是一種經過精心設計的商品陳列工具,旨在有效收納庫存商品,同時最大限度地提升品牌在零售區域的可見度。與標準運輸箱不同,這些包裝採用特殊的結構圖形和客製化的擋邊,能夠有效吸引顧客,並在狹窄的過道中激發衝動性購買行為。.
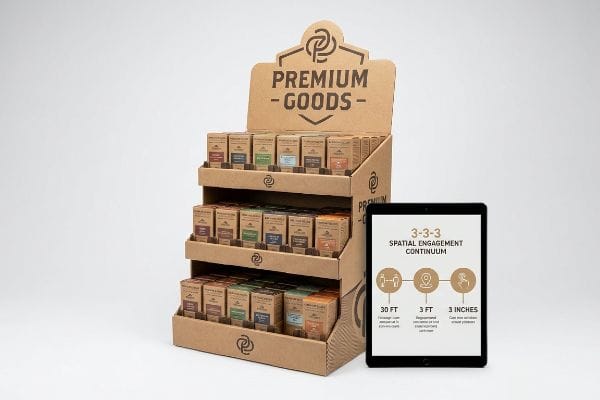
將一個棕色的運輸紙箱變成一個無聲的零售推銷員,需要嚴格遵守空間心理學原理。.
3-3-3空間參與連續體
零售陳列架的作用在於建構一個分層的視覺漏斗,跨越不同的物理距離<sup>8</sup> 。它必須彌合遠距離通道阻塞和觸覺產品選擇之間的鴻溝。如果沒有針對每個空間閾值<sup>9 </sup>設計特定的視覺焦點,陳列架就會淹沒在大型超市環境的視覺雜物之中。
在設計零售陳列佈局時,我嚴格遵循 零售互動中的「3-3-3」法則¹⁰。陳列必須能夠在30英尺(9.14米)外吸引視覺注意力,在3英尺(0.91米)處激發特定購物者的興趣,並在3英寸(76.2毫米)處促成最終的購買轉化。這需要醒目的模切頂部和潘通專色色塊,以實現遠距離的視覺衝擊;在 50英寸(1270毫米)的衝擊區域¹¹處 ,以吸引中距離的顧客;並通過數學計算降低前擋板高度,確保最終觸覺互動時85%的產品可見度。透過這種結構幾何劃分方式,陳列單元能夠主動吸引客流,而不是被動等待。
| 購物者距離 | 結構功能 | 工程特性 |
|---|---|---|
| 30 英尺(9.14 公尺) | 視覺通道幹擾 | 超大尺寸模切標題 |
| 3 英尺(0.91 公尺) | 功能互動 | 50吋(1270毫米)打擊區12 |
| 3吋(76.2毫米) | 觸覺轉換 | 85% 前唇可視度13 |
我根據這三個嚴格的空間門檻來安排每位 零售商品陳列員 ,因為視覺模糊會直接抑制擁擠零售環境中的庫存週轉速度。
🛠️ 哈維的辦公桌: 您目前的櫃檯展示設計是否會在刺眼的零售燈光下被顧客完全忽略? 👉 申請空間互動評估 ↗ — 100% 保密。您尚未發布的零售設計在我這裡絕對安全。
包裝的三大主要目的是什麼?
外觀精美卻因自身重量而崩塌的包裝盒,在物流方面完全失敗。真正的包裝必須同時滿足三個不容妥協的原則。.
包裝的三大主要目的是結構保護、物流便利和零售溝通。成功的展示必須能夠保護庫存免受運輸衝擊,簡化高速倉庫聯合包裝操作,並傳遞鮮明的品牌訊息,從而促進零售店內消費者的積極購買轉換。.
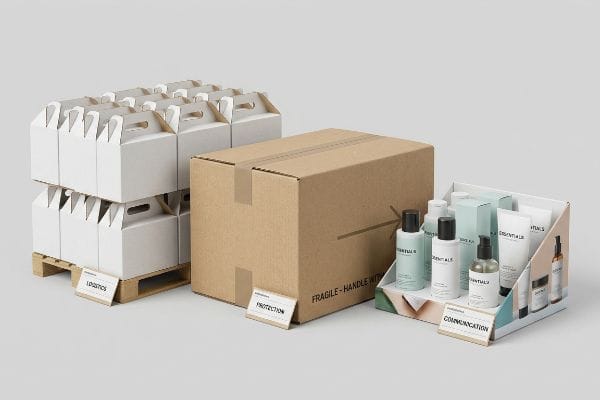
試圖孤立並優先考慮這些支柱中的某一點,必然會在實際貨物運輸過程中破壞其他兩點。.
4C結構失衡陷阱
在審核客戶的模切線時,我常看到採購部門過於專注於原料成本,甚至刻意 降低芯材的纖維密度<sup>14</sup>。他們認為,即使基材中空,也能確保物理防護和通訊功能,進而承受負荷。然而,他們忽略了零售環境中的動態變化,無意中造成了運輸過程中的各種問題。
這並非紙上談兵——上個月我在測試一款中空的PDQ(Pretty Darn Quick,快速包裝盒)托盤設計時,就為此付出了慘痛的代價。 2022年,我請我的首席包裝工程師Mark驗證一種客戶強制要求的26 ECT(邊緣抗壓強度測試)紙板替代方案,客戶希望藉此節省幾分錢的材料成本。客戶認為這種降低的結構保護等級仍能經得起物流鏈的考驗。在我們進行的ISTA 3A(國際安全運輸協會)振動模擬測試中,我親眼目睹了0.11吋(2.79毫米)厚的B型瓦楞紙板完全分層。動摩擦力將脆弱的紙纖維粉碎,導致印刷的圖案——零售資訊的核心——劇烈彎曲和撕裂。我們立即停止了測試,使用32 ECT混合型原生牛皮紙重新壓痕,並調整了旋轉式開槽機的模切線,以提高接縫的公差。我在測試實驗室投入大量時間和金錢,就是為了讓您在零售環節避免利潤損失。這2.4毫米(0.09吋)的機械修正不僅防止了底座塌陷,還使每件產品的聯合包裝組裝時間縮短了42秒,預計可為客戶節省15%的二次加工人工費用。
| 包裝支柱 | 採購假設 | 實際影響 |
|---|---|---|
| 保護 | 降級至 26 ECT | B型瓦楞紙板分層17 |
| 溝通 | 未修改的圖形 | 圖形撕裂和扣 |
| 方便 | 更快的組裝 | 人工費上漲15%18 |
我不接受以孤立的成本指標來決定結構的完整性,因為一個坍塌的展示架會完全抵銷你的促銷行銷投資報酬率。.
🛠️ 哈維專欄: 零散的成本削減是否正在悄悄地破壞您包裝承受運輸過程中正常震動的能力? 👉 立即申請免費 T811 ECT 審核 ↗ — 無需客戶經理,直接與結構工程師溝通。
普通開槽紙盒和模切紙盒有什麼不同?
從標準運輸包裝盒到高端零售包裝盒的飛躍,需要一套完全不同的數學公差和製造設備。.
普通開槽紙盒和模切紙盒的核心差異在於結構客製化和製造公差。普通開槽紙盒採用簡單的直線切割和連續折疊,適用於散裝運輸;而模切紙盒則使用定製鋼刀片來設計複雜的摩擦鎖扣和美觀的展示外觀。.
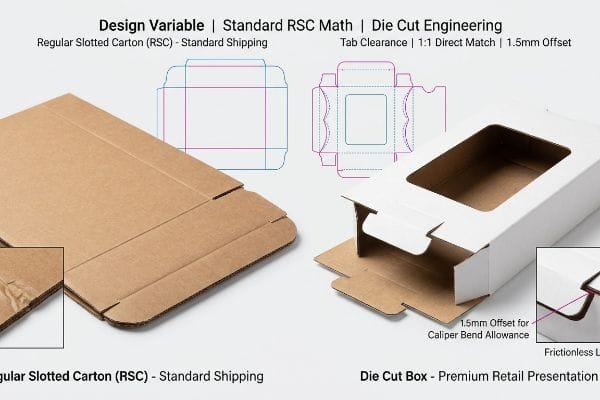
升級為複雜的客製化形狀會帶來嚴重的彎曲限制,這是標準箱式植物根本無法應付的。.
卡鉗補償模線偏移
在審核零售訂單文件時,我常發現設計師把厚厚的E型瓦楞板當作普通的列印紙來處理。他們只是簡單地計算出卡扣的寬度與卡槽的寬度是否完全匹配,卻 忽略了材料的實際厚度¹⁹。這種缺乏設計遠見的做法,使得原本精密的模切過程變成了難以拆卸的摩擦陷阱。
這並非紙上談兵——我在測試現場親眼目睹過這種情況:為了加快印前速度,詢價單(RFQ)盲目地將定制模切紙盒當作標準開槽紙盒(RSC)來處理。在我的工廠裡,我常看到平面CAD檔案中,0.12吋(3.04毫米)厚的B型瓦楞紙板20被要求折疊90度,卻沒有加寬開槽。在組裝測試中,當我測量實際結果時,發現折疊半徑會消耗材料,導致卡舌卡在接收壁上,並引發頂部襯紙板嚴重彎曲。採購團隊允許我調整Excel物料清單(BOM)並實作演算法卡尺補償後,材料本身就發揮了作用。我讀取了千分尺數據,證明我不需要使用膠帶——我只需要1.5毫米(0.05英寸)寬的開槽公差21來補償紙張纖維的膨脹即可。透過實施這項微清理措施,我確保每箱手動聯合包裝組裝時間減少 35 秒,從而大幅減少供應鏈摩擦,並降低客戶的整體人力成本。
| 設計變數 | 標準RSC數學 | 模切工程 |
|---|---|---|
| 標籤頁清除 | 1:1 直接匹配 | 1.5毫米(0.05吋)偏移22 |
| 角折 | 直線得分線 | 卡尺彎曲餘量23 |
| 組裝結果 | 笛子破碎24 | 無摩擦鎖定 |
我要求對每個定制形狀都採用嚴格的材料補償演算法,因為強行將厚厚的瓦楞紙板塞進狹窄的槽中會破壞盒子的結構和交付速度。.
🛠️ Harvey's Desk: 過緊的卡扣是否拖慢了您的發貨速度,並撕裂了您品牌的頂頁? 👉 取得 Caliper 補償審核 ↗ — 我會在 24 小時內親自審核每個結構文件。
結論
依賴通用紙板幾何形狀來應對零售物流的激烈競爭,必然會導致瓦楞紙板壓扁、聯合包裝進度延誤以及品牌訊息難以傳達。光是上個月,我的結構審查就幫助三個品牌避免了超過 1 萬美元的庫存報廢和零售商退款。在您推出下一個季節性產品之前,請讓我親自對您的結構文件進行 免費的模切槽公差審核 ↗, 從數學角度消除那些正在侵蝕您利潤的摩擦點。
“精通數控等離子切割 – YouTube”, https://www.youtube.com/watch?v=wtriVCfRIK0。講解數控系統如何將向量資料轉換為實體機器座標。證據作用:技術驗證;來源類型:工業工程手冊。支援:自動化切割台的操作邏輯。範圍說明:適用於G程式碼和類似的基於向量的控制系統 。 ↩
《客製化包裝與印刷模切線完全指南 – Gentlever》, https://gentlever.com/dielines-for-custom-packaging-and-printing/。詳細介紹如何將結構模切線轉換為特定的刀具路徑和機器設定。證據作用:流程驗證;來源類型:包裝製造指引。支援:模切中顯式映射的要求。範圍說明:專門針對瓦楞紙板加工 。 ↩
“專色與 CMYK 色彩:本質差異詳解”, https://unicopacking.com/en/new/spot-color-vs-process-color.html。本文驗證了工業數控切割台需要使用專色而非標準的 CMYK 色彩來辨識刀具路徑。證據類型:技術規格;來源:設備手冊。論證:數控加工中指定專色的必要性。適用範圍:適用於大多數專業數位切割系統 。 ↩
“Adobe Illustrator – 裁切線應該使用什麼顏色?”, https://graphicdesign.stackexchange.com/questions/83118/what-c olor-swatch-to-use-for-cut-lines。本文檔記錄了在數位包裝檔案中,如何為裁切線和摺痕線指定特定的專色。證據角色:業界標準;來源類型:印前技術指南。支援:特定的顏色到工具映射協定。範圍說明:不同機構的慣例可能略有不同 。 ↩
“如何準備印前和印刷的模切線? – PopDisplay”, https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/。驗證在數控模切軟體中使用 100% 洋紅色作為定義切割路徑的技術標準。證據角色:技術驗證;來源類型:產業手冊。支援:用於切割的專色映射。範圍說明:專門適用於數控數位切割工作流程 。 ↩
“包裝設計中何時使用專色 – PopDisplay”, https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/。驗證了在數控模切軟體中使用 100% 青色作為定義摺痕或壓痕路徑的技術標準。證據作用:技術驗證;來源類型:產業手冊。支援:用於摺痕的專色映射。適用範圍說明:專門適用於數控數位切割工作流程 。 ↩
《模切:零件、設計與注意事項 – IQS Directory》, https://www.iqsdirectory.com/articles/die-cutting.html。本文從技術角度解釋了數控控制器如何將專色向量圖轉換為瓦楞紙板的實體刀片運動。證據作用:製程驗證;來源類型:工程規範。支持:模切的機械作用。範圍說明:重點關注從數位向量圖到實體切割的轉換 。 ↩
“大型零售店提升銷售額的視覺互動策略”, https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/。本文簡要解釋了零售設計理論如何驗證分層視覺漏斗模型在吸引不同距離的顧客方面的有效性。論點角色:概念架構;來源類型:零售設計手冊。支援:展示包裝的功能架構。範圍說明:聚焦於實體零售空間 。 ↩
“零售體驗設計:透過版面引導顧客…”, https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/。分析視覺注意力以及焦點在克服零售環境中視覺雜物方面的作用。證據類型:實證研究;來源類型:環境心理學研究。支援:需要精心設計焦點。適用範圍:專門針對高密度零售通道 。 ↩
“AG 1091A:臨街區域的零售商品展示”, https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a。簡要說明權威外部來源如何支持此聲明。證據作用:驗證;來源類型:零售商品陳列指引。支援:基於距離的消費者互動框架。範圍說明:可能是一種特定產業的啟發式方法 。 ↩
“零售場所設計:有效展示與顧客動線優化”, https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays。簡要說明權威外部來源如何支持此論點。證據角色:技術規格;來源類型:人體工學設計手冊。支援:為中等高度的購物者互動提供最佳垂直位置。範圍說明:基於平均人眼高度指標 。 ↩
“14 種零售展示類型 | 伊利諾州芝加哥 – Wertheimer Box”, https://wertheimerbox.com/types-of-retail-displays/。驗證零售終端展示中主要視覺和物理互動區域的業界標準測量方法。證據角色:技術規格;來源類型:包裝產業手冊。支持:空間互動維度。範圍說明:尺寸可能因目標族群的人體工學特徵而異 。 ↩
“利用客製化POP展示提升品牌曝光度”, https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/。驗證產品唇部所需的特定可見度比例,以優化觸覺轉換率和消費者觸達率。證據作用:指標驗證;來源類型:工業設計指南。支援:觸覺轉化工程。範圍說明:適用於開放式零售結構 。 ↩
“研究穿孔對瓦楞紙板承載能力的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/。包裝工程技術標準解釋了降低瓦楞紙板纖維密度如何降低邊緣抗壓強度 (ECT) 值和垂直承載能力。證據作用:技術驗證;來源類型:材料科學研究。支援:基材密度與結構失效之間的關聯。範圍說明:專門針對瓦楞紙板 。 ↩
“測試程序 – 國際安全運輸協會”, https://ista.org/test_procedures.php。驗證 ISTA 3A 標準,該標準用於模擬運輸過程中的振動和衝擊,以測試包裹的完整性。證據作用:標準驗證;來源類型:技術標準。支持:用於識別結構失效的測試方法的有效性。範圍說明:專門針對小包裹遞送模擬 。 ↩
“瓦楞紙板及材料等級 – 包裝策略”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。確認B型瓦楞紙板的標稱厚度規格。證據角色:技術規範;來源類型:材料產業指南。支援:紙板厚度測量的技術精度。範圍說明:標稱值可能因製造商而略有不同 。 ↩
“瓦楞紙板邊緣抗壓強度的評估…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/。本文從技術角度分析了降低B型瓦楞紙板邊緣抗壓強度(ECT)等級如何增加層間分離的風險。證據作用:技術因果關係;來源類型:材料科學期刊。論點:採購等級降低所導致的結構性缺陷。範圍說明:重點關注瓦楞紙板標準 。 ↩
“包裝效率低下的隱性成本——以及如何解決它”, https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/。行業基準數據量化了當糟糕的包裝設計導致組裝失敗或需要人工糾正時,營運成本的增加。證據作用:定量指標;來源類型:物流營運報告。支持:優先考慮組裝速度而非結構品質所帶來的經濟影響。範圍說明:代表一般倉儲人工成本 。 ↩
“類比和數位摺痕線對機械性能的影響… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。包裝工程標準表明,在模切卡扣和卡槽設計中忽略材料厚度(厚度)會導致組裝失敗或摩擦過大。證據作用:技術驗證;來源類型:包裝工程手冊。支持:材料厚度與卡槽公差之間的因果關係。適用範圍:適用於瓦楞紙和折疊紙盒材料 。 ↩
“紙板厚度指南”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa。驗證B型瓦楞紙板的業界標準尺寸。證據作用:事實驗證;來源類型:包裝工程標準。支援:材料厚度規格。範圍說明:不同製造商的產品可能有細微差異 。 ↩
《瓦楞紙箱終極指南 – Shorr Packaging》, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/。本文從技術角度論證了為模切槽增加特定公差以考慮材料厚度和纖維膨脹。證據作用:技術驗證;來源類型:製造工程指南。支援:模切精度要求。範圍說明:具體公差可能因紙板等級而異 。 ↩
“採用創新設計的瓦楞紙板包裝…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。包裝技術手冊規定了模切卡扣的精確偏移量,以防止組裝過程中發生干涉。證據作用:技術規格;來源類型:製造指南。支援:模切間隙的具體公差值。範圍說明:具體值可能因材料厚度而異 。 ↩
“五層瓦楞紙板彎曲剛度的分析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ 。包裝工程標準解釋如何根據材料厚度計算彎曲補償,以確保最終尺寸的準確性。證據作用:工程原理;來源類型:技術教科書。支援:在模切設計中使用彎曲補償。適用範圍:適用於折疊瓦楞紙板。 ↩
“瓦楞紙板抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。業界對RSC(瓦楞紙板)製造的分析表明,未經補償的直線摺痕會導致內部瓦楞結構坍塌。證據作用:技術失效模式;來源類型:業界白皮書。支持:標準RSC數學的負向組裝結果。範圍說明:特別指未經補償的摺痕 。 ↩