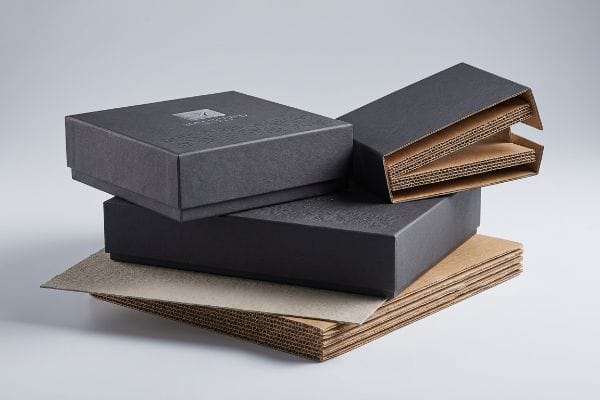
每個新品牌都希望擁有優雅的開箱體驗,展現其高端品質。.
是的。製造設計精美的客製化包裝盒需要在高端外觀和結構完整性之間取得平衡。我們透過在高密度瓦楞紙板上應用優質膠印覆膜和觸感塗層來實現這一點,確保最終包裝在提供卓越視覺效果的同時,也能在重物運輸過程中保持其承載能力。.
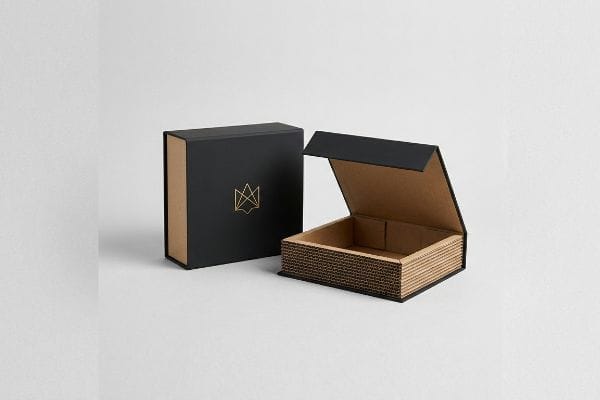
但當機器開始運作時,僅僅了解理論是不夠的。精美的數位渲染圖與實際大量生產的實體產品之間的差距,正是大多數行銷預算的葬送之處。.
訂製包裝盒需要多少錢?
客製化印刷的定價不僅僅是墨水和紙張的價格。.
客製化包裝盒的成本很大程度上取決於材料等級、結構工程的複雜程度以及所採用的特定印刷技術。高端的表面處理通常會推高單位成本,因此需要嚴格優化產量並控制製造公差,才能在標準零售推廣中保持獲利的投資回報。.
但是,大多數採購團隊在電子表格中計算基準價格時,正是他們盲目落入的陷阱。.
為什麼化妝品預算會降低包裝盒的抗壓強度
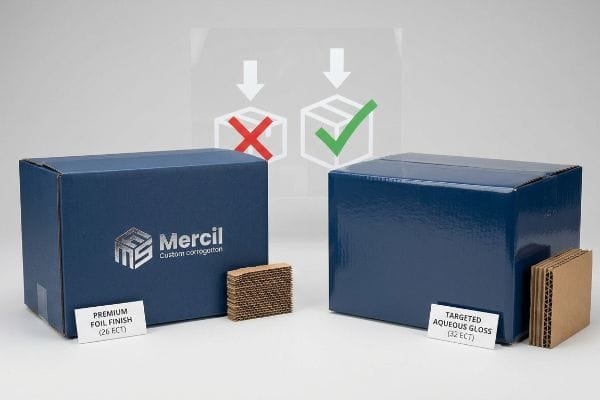
即使是經驗豐富的採購團隊,也常將全覆蓋覆膜等高級外觀裝飾視為打造精美包裝盒的必要行銷手段。為了抵消這些高昂的裝飾成本並達到預期的單價目標,他們會暗中指示工廠將瓦楞紙板的ECT(邊緣抗壓強度)等級從堅固的32降低到脆弱的26。這會降低瓦楞芯材的關鍵纖維密度,從而打造出外觀驚人但結構空洞的包裝。
這並非紙上談兵——我在測試現場經常遇到這種情況。一位運動用品客戶為我帶來了一款外觀精美、採用厚重箔片的射箭箱設計,這款設計是從一家廉價供應商那裡採購的,他們想當然地認為降級後的26 ECT板材也能承受得住。我完全錯了,輕信了他們最初的規格表。在我內部進行的 TAPPI T811評估中,箱體底部在振動台上承受112.5磅(51.02公斤)的重量後斷裂,引發了災難性的箱體壓縮測試(BCT),在標準頂部載荷下完全壓碎。我立即調整了結構設計。我沒有依賴昂貴的厚重箔片來實現其美觀的外觀,而是強制要求將材料升級回 標準的32 ECT板材 ,並使用高固含量光澤水性塗料實現了所需的高級反射效果。透過以目標水性光澤塗料取代昂貴的箔片,我完全恢復了動態抗壓強度,確保主紙箱能夠承受雙層堆疊的海運,同時每個單位的材料成本降低了約12%。
| 成本優化策略 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 去除全箔層壓 | 消除結構性ECT降級 | 降低單位材料成本 |
| 升級到 Virgin 32 ECT | 恢復重動態負載能力 | 防止貨運損壞索賠 |
| 施加針對性的水性光澤 | 呈現高端優雅的反射效果 | 保護高端品牌資產 |
我拒絕為了追求表面美觀而降低結構板材的等級。透過用智慧液體塗層取代昂貴的薄膜,我既能保證高端美觀,又能確保運輸過程中零損傷。.
🛠️ 哈維的辦公桌: 您是否為了追求閃亮的燙金效果,在不知不覺中犧牲了包裝盒的抗壓強度? 👉 審核您的包裝成本 ↗ — 我會在 24 小時內親自審核每一份結構文件。
如何製作自己的訂製包裝盒?
設計自己的高端包裝感覺很有成就感,直到你意識到二維圖紙在現實生活中是無法彎曲的。.
製作客製化包裝盒需要使用參數化CAD(電腦輔助設計)軟體來設計精確的三維結構。您必須透過數學計算得出瓦楞紙板的物理厚度,從而產生準確的彎曲餘量,確保互鎖卡扣和折疊槽能夠無縫組裝,而不會撕裂外層印刷襯紙。.
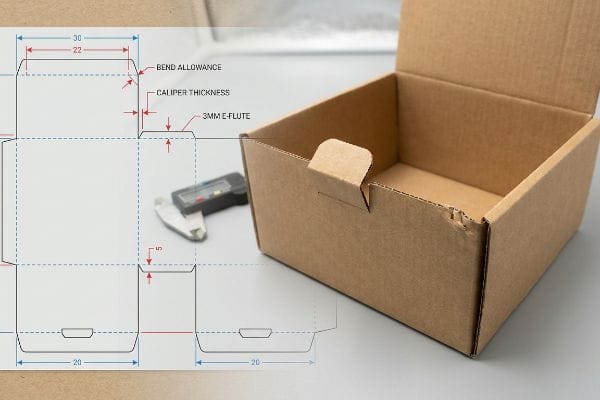
然而,如果忽略基本的物理原理,從平面螢幕到折疊紙板的過渡是殘酷無情的。.
二維設計中的卡尺補償盲點
一直以來,人們都誤以為只需在標準向量軟體中繪製出漂亮的模切線,然後直接送到數控 (CNC) 切割台。設計師常常將互鎖卡扣和折疊槽的寬度設計得與對接面板完全相同,卻完全忽略了折疊後瓦楞紙板的實際厚度。當一塊 3 毫米(0.11 吋)厚的 B 型瓦楞紙板折疊 90 度時,會消耗一定的材料,這意味著 原本 1:1 的折疊槽會立刻變得過緊。
這並非紙上談兵——當客戶嘗試自行進行結構工程設計時,我在測試現場就遇到這種情況。一家高端狩獵 服裝品牌 發來了精心繪製的扁平包裝設計圖,起初我以為標準的模切公差足以滿足組裝需求。結果大錯特錯。在裝配線上, 3毫米(0.11英寸)厚的E型瓦楞紙板7 難以折疊,互鎖卡扣嚴重彎曲了側板,最終撕裂了精美的頂板。我不得不放棄代理商提供的渲染圖,從頭開始重新計算。我運用參數化設計,自動對每個折疊處應用嚴格的 卡尺補償演算法8 ,人為地加寬接收槽,以適應特定紙張批次的精確彎曲半徑。透過強制執行這1.5毫米(0.05英吋)的槽口公差調整,我確保了每個單元的聯合包裝組裝時間縮短了35秒,為客戶節省了數千美元的人工成本,並避免了圖案撕裂。
| 結構重新設計 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 計算精確的板材卡尺9 | 考慮了90度折疊厚度 | 消除撕裂的圖形襯裡 |
| 加寬接收槽10 | 折疊過程中打破摩擦鎖 | 快速降低組裝時間 |
| 應用參數化CAD演算法11 | 確保卡榫完全垂直互鎖 | 避免昂貴的人工返工 |
我從不依賴二維平面向量檔案來解決三維結構問題。透過數學計算,將精確的彎曲餘裕融入模切線,我確保每個高檔包裝盒都能實現無摩擦、零撕裂的組裝效果。.
🛠️ Harvey 的辦公桌: 您的平面設計師在設計模切線時是否考慮了折疊式 B 型瓦楞紙板的實際厚度? 👉 申請 3D CAD 審核 ↗ — 100% 保密。您未發布的零售設計在我這裡絕對安全。
可以寄送有圖案的盒子嗎?
對於一家成長型企業來說,使用印有品牌識別的主包裝箱進行運輸是終極的行銷手段。.
是的。印有圖案的包裝盒需要採用高解析度膠印覆膜或UV(紫外線)數位印刷技術,直接將圖案印製在堅固耐用的運輸級瓦楞紙板上。這樣既能確保外部品牌識別清晰鮮豔、完好無損,又能確保內部結構在複雜的供應鏈物流過程中有效吸收衝擊力。.
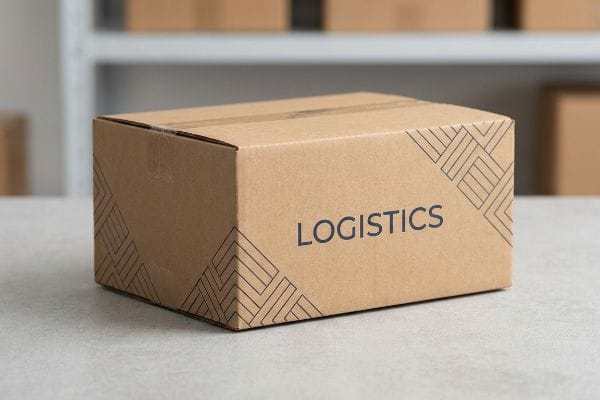
但在自動化工廠生產過程中保持這種完美的視覺美感,簡直是機械上的惡夢。.
為什麼標準列印邊距會破壞優雅的邊緣?
即使是經驗豐富的設計師,在設定印刷邊距時也常常忽略覆膜製程的機械不穩定性。他們通常會為精美的 瓦楞紙板展示 文件應用 0.125 英寸(3.17 毫米)的標準商業印刷出血,並想當然地認為這樣可以完美地包裹邊緣。然而,將印刷好的面層黏合到厚瓦楞紙板上, 在自動裝裱過程中必然會產生更大的機械位移<sup>12</sup>,這意味著標準的小出血位完全不夠用。
這並非紙上談兵——我在一次大型推廣計畫中付出了慘痛的代價才明白這一點。 2022年,我要求首席包裝工程師馬克加快設計一款用於高端弩箭發射器的優雅啞光黑色運輸包裝盒。我當時的想法是,只要遵循公司標準的3毫米(0.11吋)出血線,就能節省油墨和時間。三天后,在生產車間,我眼睜睜地看著膠印覆膜機吐出數百個包裝盒,每個折疊邊緣都露出了裸露的棕色紙板。空氣中瀰漫著令人作嘔的水性PVA(聚醋酸乙烯酯)膠水乾燥的刺鼻氣味,我意識到機械偏差毀掉了整批包裝盒的高端外觀。我立即叫停生產線,直奔印前終端機。我強行擴展了圖案背景,並強制規定在實際裁切線外至少留出0.5英吋(12.7毫米)的出血邊距,作為防止覆膜偏移的安全保障。這次大幅調整出血邊距不僅消除了棕色邊緣,還徹底消除了我的內部品質保證拒收率,避免了客戶收到外觀有缺陷的包裝盒,也省去了 4500 美元的緊急重印費用。
| 印前校準 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 強制規定 0.5吋出血邊距15 | 涵蓋 自動化光刻層壓漂移16 | 防止因外觀缺陷而導致的高昂拒收成本 |
| 強制執行印前圖稿擴展 | 將圖形完全包裹在邊緣 | 取消緊急重印費用 |
| 採用 高強度PVA黏合劑17 | 將面層固定在測試層上 | 確保高端品牌美學 |
我從不讓標準商業印刷的頁邊距限制我的瓦楞紙板印前處理規則。透過精心設計超大的安全出血,我保證您精美的圖案能夠完全包裹住每一個裸露的邊緣,不受機器偏差的影響。.
🛠️ 哈維的辦公桌: 您知道您目前的工廠使用的是標準商業出血還是真正的瓦楞紙板膠印邊距嗎? 👉 取得印前文件檢查 ↗ — 沒有中間客戶經理。您可以直接與結構工程師溝通。
設計師的包裝設計收費是多少?
如果目標是打造奢華的開箱體驗,那麼投資高端設計服務就顯得合理了。.
包裝設計收費標準因結構複雜度、圖形渲染和生產準備工作而異。自由工作者可能只收取幾百美元的基本視覺概念設計費,而專業結構工程師則會收取更高的費用,以透過數學方法驗證承重公差,並防止大規模生產過程中出現災難性故障。.
但是,如果精美的設計會損壞包裝盒,那麼花高價購買精美的設計就毫無意義了。.
承重摺痕處的 3D 壓紋爆裂
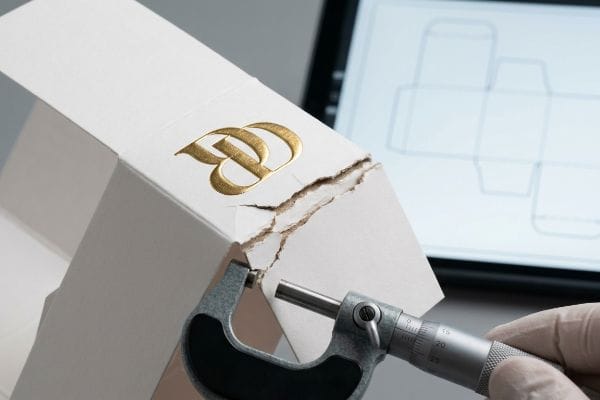
設計師經常在高端包裝上指定使用厚重的3D燙金工藝,以此證明其高昂設計費的合理性,他們誤以為這種工藝與平面燙金完全相同。然而, 真正的壓紋工藝使用陰陽模具18 ,透過大幅拉伸和壓薄紙板纖維來形成凸起的紋理。如果設計公司直接在關鍵的承重結構摺痕處或附近放置深3D壓紋,他們會在不知不覺中 造成巨大的雙重應力區19。
這並非紙上談兵——我在測試現場評估高價代理商的設計方案時就遇到過這種情況。我撕下一位高薪設計師為精品 化妝品盒 ,立刻感覺到紙纖維粉狀且疲憊,在我的拇指下開始斷裂。起初,我以為是標準的折疊壓力造成的,但我大錯特錯。深壓紋logo正好位於主要折疊角上,導致結構上已經疲憊的纖維在自動折疊過程中劇烈斷裂並爆裂。我用千分尺測量後發現,我不需要更換優質基材——我只需要調整紋理的數學模型。我在CAD軟體中設置了一個嚴格的壓紋排除區, 將所有深層3D紋理向外移動0.25英寸(6.35毫米),使其遠離主要 結構折疊處,並利用 特殊的聚合物基質通道來動態控制紙纖維的張力。透過執行這種精確的空間移動,我確保了箱子的角落在頂部加載壓縮下保持完全完好無損,徹底消除了結構爆裂,並為客戶避免了自動化包裝線上高達 40% 的毀滅性損失率。
| 結構公差 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 從折疊處移開 3D 壓紋 | 防止紙板纖維拉伸22 | 消除自動折疊爆裂 |
| 利用聚合物壓痕矩陣23 | 控制模切過程中的張力 | 保護主紙箱壓縮 |
| 強制執行 CAD 禁區24 | 將外觀應力與結構應力隔離 | 阻止大規模生產線損失 |
我絕不會為了美觀而犧牲承重角的結構完整性。透過數學方法隔離壓花應力,我既保證了盒子的優雅外觀,也確保了其物理強度。.
🛠️ 哈維的辦公桌: 您昂貴的包裝設計師是否將深度 3D 紋理直接放置在結構折疊線上? 👉 申請 3D 壓力模擬 ↗ — 我會在 24 小時內親自審核每個結構文件。
結論
你可以選擇低價代理商,他們會偷偷將你的板材降級到 26 ECT,以便使用厚重的箔片。但是,當那些結構空心的包裝箱在潮濕的貨運集裝箱中坍塌時,最終被壓扁的庫存會徹底吞噬你專案的利潤。光是上個月,我的結構審查就幫助 3 個品牌避免了超過 1 萬美元的庫存報廢和零售商退款。別再把你的行銷預算浪費在脆弱且過度設計的產品上了,讓我親自為 你打造下一個客製化推廣方案↗, 保證驚豔的美感和超強的耐用性。
“ECT 評級詳解:對瓦楞紙包裝的意義”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN。權威的包裝標準解釋了邊緣抗壓強度測試 (ECT) 評級如何衡量瓦楞紙板的堆疊強度,以及該值降低如何導致結構完整性下降。證據作用:技術規範;來源類型:業界標準;支持論點:降低 ECT 評級會削弱紙箱強度。範圍說明:僅限於瓦楞紙板指標 。 ↩
“IPST近期關於瓦楞紙板邊緣的研究概述…”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interling-buckion-strength-testing-methods-and-effects-of-interling-buck-buck/of-interling/ / 。技術製造指南詳細說明如何透過降低瓦楞芯材的基重或纖維密度來降低ECT值。證據作用:因果機制;來源類型:製造手冊;支持:降低材料等級會降低芯材纖維密度的說法。範圍說明:專門適用於瓦楞紙板結構 。 ↩
“邊緣壓碎測試方法和箱體壓縮…”, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/。驗證 TAPPI T811 標準是實驗室環境下評估瓦楞紙板強度或壓縮性能的合適方法。證據作用:技術驗證;來源類型:業界標準。支持:所提及測試程序的有效性。範圍說明:重點在於 T811 標準在箱體壓縮測試中的適用性 。 ↩
“瓦楞紙箱強度指南:瓦楞等級、ECT 等級和壁厚…”, https://anchorbox.com/corrugated-box-strength/。對 26 級和 32 級邊緣抗壓強度 (ECT) 等級的承載能力進行技術比較,以驗證抗壓強度的提升。證據作用:技術基準;來源類型:材料規格表。支持:提升 ECT 等級可以恢復結構完整性的說法。範圍說明:標準瓦楞紙板等級 。 ↩
“瓦楞紙板及材料等級 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。驗證B型瓦楞紙板的業界標準厚度。證據角色:技術規格;來源類型:業界標準手冊。支援:材料厚度常數。範圍說明:厚度可能因製造商而略有不同 。 ↩
“五層瓦楞紙板彎曲剛度的解析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。本文從工程角度解釋了材料位移以及折疊瓦楞紙板中彎曲補償的必要性。論點:機械原理;來源:包裝工程教科書。支援:厚度補償的要求。範圍說明:專門針對折疊公差 。 ↩
“紙板厚度指南 – AOPACK”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY。驗證標準E型瓦楞紙板厚度測量值,以確保所提及紙板厚度的技術準確性。證據作用:技術規範;來源類型:業界標準。支持:材料厚度聲明。範圍說明:典型的E型瓦楞紙板較薄,這表示使用了特殊或非標準基材 。 ↩
“雙層瓦楞紙板包裝的最佳化設計 – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。本文從技術角度解釋了參數化CAD軟體如何根據材料厚度調整尺寸,以確保正確的折疊。證據作用:技術流程;來源類型:工程手冊。支援:使用軟體解決組裝問題。範圍說明:專門針對瓦楞紙板基材 。 ↩
“類比和數位摺痕線對機械性能的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。驗證如何利用材料厚度(厚度)計算來補償90度彎曲中的折疊損失。證據作用:技術驗證;來源類型:包裝工程手冊。支援:二維設計中厚度補償的必要性。適用範圍:適用於瓦楞紙板和硬紙板材料 。 ↩
《紙包裝結構設計指南》, https://greendotpackaging.com/paper-packaging-structural-design-guide/。解釋了折疊過程中槽口公差與摩擦鎖定力減小之間的關係。論證作用:製程最佳化;來源類型:工業設計指南。支援:槽口寬度對組裝速度的影響。範圍說明:專門針對互鎖式卡扣槽機構 。 ↩
“採用創新設計的瓦楞紙板包裝…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。本文提供了參數化建模如何保持幾何約束以確保方形互鎖卡扣不受尺寸變化影響的技術證據。證據作用:方法驗證;來源類型:CAD軟體技術文件。支援:使用參數化設計以提高精度。範圍說明:重點關注自動化結構佈局調整 。 ↩
“膠印覆膜製程提升碳粉匣的視覺效果”, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image。技術文件解釋了印刷紙張貼合到瓦楞紙板基材過程中出現的套準公差和機械位移。證據作用:技術驗證;來源類型:包裝工程手冊。論證:膠印覆膜製程中擴大出血邊距的必要性。範圍說明:僅適用於自動化貼合設備 。 ↩
“了解膠印複合包裝和單麵包裝…”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。驗證聚醋酸乙烯酯 (PVA) 作為膠印複合過程中用於將印刷紙張貼到瓦楞紙板上的標準黏合劑。證據作用:技術驗證;來源類型:製造或包裝產業手冊。支援:複合製程中所用化學品的技術準確性。範圍說明:專門針對水性黏合劑 。 ↩
“膠印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm。制定膠印覆膜的產業標準出血邊距,以減少機械偏移並避免邊緣出現裸露紙板(毛邊)。證據作用:技術規格;來源類型:印前或包裝設計指南。支持論點:更大的邊距對於防止覆膜偏移是必要的。範圍說明:專門針對高階品牌主紙箱 。 ↩
“膠印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh。權威的包裝設計指南會證實,0.5吋出血是補償機器偏差的標準技術要求。證據角色:技術規格;來源類型:產業手冊。支援:正確的印刷對齊。範圍說明:專門針對大幅面覆膜 。 ↩
“膠印層壓微瓦楞紙板 – MM集團”, https://mm.group/packaging/technologies/lamination/。技術製造文件解釋了印刷紙張與瓦楞紙板粘合過程中出現的機械偏差或「漂移」。證據作用:製程驗證;來源類型:工程手冊。支持:出血邊距的要求。範圍說明:指自動化生產線 。 ↩
“瓦楞紙板膠粘劑”, https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFypQB_nzsMnpQJNib。材料安全與技術資料表證實了聚乙烯醇(PVA)膠合劑在膠印層壓製程中將印刷襯紙固定到測試襯紙上的作用。證據作用:材料規格;來源類型:技術資料表。支援:品牌包裝盒的結構黏合。範圍說明:重點關注基於PVA的黏合劑 。 ↩
“壓紋壓力對紙張機械性能和柔軟度的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/。簡要說明權威外部來源如何支持此論點。證據作用:技術驗證;來源類型:製造指南。支持:在紙張上製造凸起紋理的機械過程。範圍說明:適用於工業紙板壓花 。 ↩
“壓紋和凹印工藝步驟 – PopDisplay”, https://popdisplay.me/steps-for-embossing-and-debossing-process/ 。簡要說明權威外部來源如何支持此論點。證據作用:結構驗證;來源類型:包裝工程手冊。論點:壓紋與結構折疊重疊時材料失效的風險。範圍說明:重點關注批量生產中的材料疲勞。 ↩
“壓紋”, https://mm.group/packaging/technologies/embossing/。簡要說明結構包裝中壓紋禁區產業的標準,以防止纖維斷裂。證據作用:技術驗證;來源類型:包裝工程手冊。支援:維持結構完整性所需的特定空間偏移。範圍說明:可能因基材克重 (GSM) 而異 。 ↩
“纖維張力在長絲纏繞過程中的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/。本文對使用聚合物基塗層或結構來穩定高應力包裝區域中的纖維素纖維進行了技術驗證。證據類型:技術證明;來源類型:材料科學期刊。支持:用於消除結構爆裂的方法。範圍說明:適用於先進的添加劑或化學處理 。 ↩
“超音波對紙板壓花效果的影響”, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/。這是一份關於結構包裝設計的技術文檔,解釋瞭如何透過使壓紋遠離摺痕來防止纖維斷裂。證據作用:技術驗證;來源類型:工程手冊。支撐:壓紋折疊處的機械完整性。範圍說明:僅適用於紙板基材 。 ↩
“金屬模體與塑膠模體-A&A Graphic Dies”, https://graphicdies.com/metal-matrix-vs-plastic-matrix/ 。該行業標準描述了模切工具中如何使用聚合物模體來調節材料張力。證據角色:技術規格;來源類型:製造指南。支撐:控制模切張力。適用範圍說明:適用於大批量包裝生產。 ↩
《強度支柱:確保您包裝結構完整性的…》, https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design。專業設計指南,詳細介紹如何在 CAD 中設定隔離區,將裝飾元素與承重結構分開。證據作用:最佳實務驗證;來源類型:設計手冊。支持:隔離裝飾應力。範圍說明:著重於自動化生產環境 。 ↩