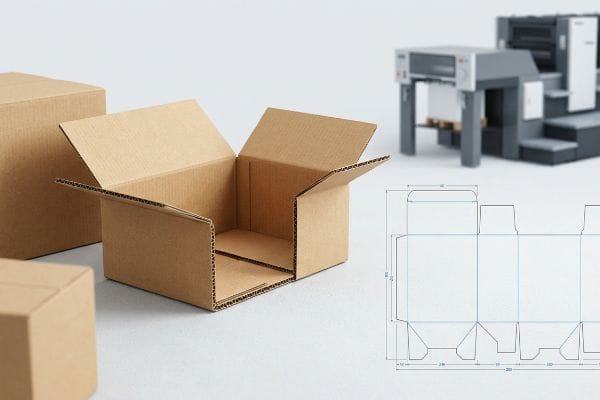
設計 高強度客製化包裝 需要嚴格遵循結構物理原理。讓我們來設計一款能夠輕鬆應付現代供應鏈嚴苛考驗的雙層紙箱。
客製化雙層瓦楞紙箱需要精確計算結構公差和材料等級。雙層瓦楞紙箱由兩層瓦楞紙板夾在三層面紙板之間構成,具有卓越的堆疊強度,可承載重物。掌握這種特殊結構可以避免運輸途中的損壞,並防止全球供應鏈中零售商收取高額退款。.
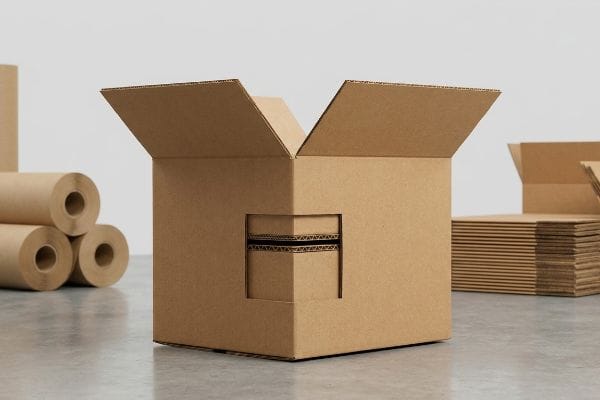
了解理論定義很容易,但要將設計轉化為實際的、大量生產的運輸工具,就需要深入了解工廠的運作機制。.
如何製作自己的訂製紙箱?
啟動自己的包裝專案通常始於基礎設計軟體,但結構工程需要明確的機械溝通。.
製作客製化紙箱的第一步是在專業的CAD(電腦輔助設計)軟體中繪製精確的結構模切線。設計師必須為這些向量路徑應用特定的專色,以確保自動切割台能夠正確讀取實體指令,從而避免大量的印前延誤和材料浪費。.
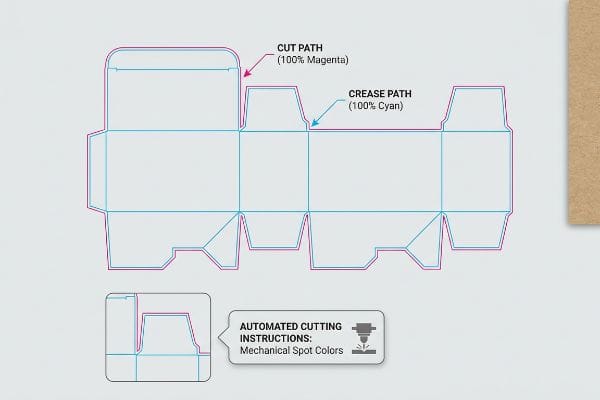
畫出形狀只是起點;如何指示機器運轉決定了盒子是否真的能折疊起來。.
設定完美的模切線文件
即使是經驗豐富的設計師也常常忽略自動化包裝機械所需的機械轉換。他們通常使用 Adobe Illustrator 中的標準 CMYK(青色、洋紅色、黃色、黑色)線條繪製鎖扣和折疊線。從電腦顯示器上的視覺效果來看,這看起來像是一個完全合理的客製化紙盒藍圖。
問題出在文件進入我的CNC(CNC)切割台的那一刻。自動切割機沒有眼睛, 除非為黑色印刷圖案指定特定的專色名稱²。我曾經看過客戶收到昂貴的印刷樣品時驚慌失措,因為樣品上只有清晰可見的黑色輪廓,卻完全沒有實際的切割痕跡,紙板表面完全平整。切割刀片發出刺耳的尖嘯聲,卻始終沒有啟動,因為RIP(光柵影像處理器)軟體將所有內容都合併到了影像圖層中。為了解決這個問題,請務必將 切割路徑的顏色設定為100%洋紅色,將摺痕的顏色設定為100%青色³,這樣就能徹底消除印前瓶頸,節省大量昂貴的手動檔案設定時間。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 使用 CMYK 黑色繪製切割線 | 指定機械專色4 | 消除印前延誤 |
| 融合結構與藝術層次 | 隔離鎖定層上的模切線5 | 防止圖形元素缺失 |
| 忽略摺痕容差 | 繪製特定青色褶皺通道6 | 確保組裝簡單快捷 |
我每週都會收到幾十份格式糟糕的文件,如果不處理,這些文件最終都會變成廢紙。從一開始就正確建立向量路徑,可以加快生產進度,並保護您的行銷預算。.
🛠️ 哈維的辦公桌: 不確定您的向量筆畫是否適用於自動化機器? 👉 讓我審核您的模切線↗ — 直接聯絡我。我保證絕不發送任何自動銷售垃圾郵件。
哪裡可以找到訂製紙箱?
找到可靠的製造合作夥伴並非易事,並非簡單的網路搜尋就能解決。你需要的是一個能夠承擔全部責任的供應鏈。.
尋找客製化紙箱需要與一家集中式、提供一站式服務的製造工廠合作。與其從分散的供應商處採購原材料,不如選擇一體化的工廠,這樣可以確保結構設計、印刷和組裝都在同一屋簷下完成,從而保證嚴格的品質控制和高度可預測的物流。.
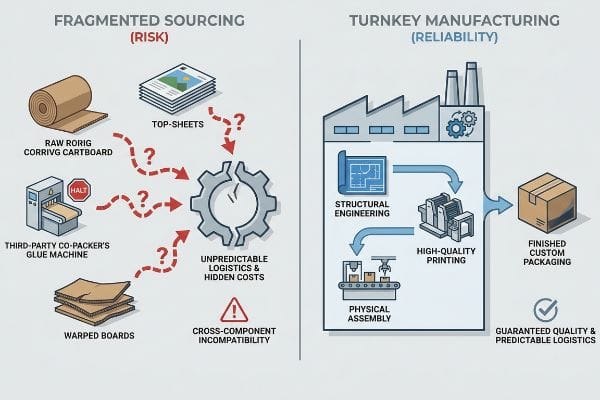
廉價採購零件乍看之下似乎很有吸引力,但分散的供應鏈隱藏著巨大的營運風險。.
分散採購的隱藏成本
採購團隊經常試圖利用代工模式⁷來鑽空子。他們會從一家供應商採購廉價的瓦楞紙板原料,從另一家供應商採購定製印刷的面層紙板,然後僅向第三方代工企業支付組裝人工費。在電子表格上,將這些成本單獨列出似乎是最大化利潤率的絕佳策略。
當您將採購分散到多個工廠時,您將承擔所有組件間相容性的責任。如果印刷好的板材到貨時略有翹曲,代工生產商會直接停止其自動化粘合生產線,並開始向您收取巨額的機器停機費<sup>8</sup> 。乾燥的聚乙烯醇(PVA)膠水會使大量不匹配的板材嚴重翹曲<sup>9</sup>,這種氣味簡直是一場噩夢,會瞬間抵消所有前期節省的成本。透過採用交鑰匙整合方案,由我的工廠控制原料和最終組裝,我可以完全承擔這些責任。這確保您的產品組裝起來零摩擦,從而保障您的產品上市日期,並嚴格控制您的單位成本。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 單獨採購零件 | 使用交鑰匙製造合作夥伴 | 鎖定可預測的單位價格10 |
| 忽略機器停機費用 | 集中式組裝責任 | 防止大量隱藏發票11 |
| 盲目追求最低報價 | 價值無縫集成 | 保證準時零售交付12 |
品牌不能落入供應商互相推擠的陷阱。集中式生產才是安全有效擴大實體包裝規模的唯一途徑。.
🛠️ 哈維的辦公桌: 您是否擔心目前的供應商在條款細則中隱藏了組裝責任? 👉 申請全套報價 ↗ — 安全下載。如有任何疑問,歡迎隨時與我聯絡。
什麼是雙層瓦楞紙板?
當標準單層瓦楞紙板在壓力下發生彎曲時,你需要改進結構設計。並非所有瓦楞紙板的設計都相同。.
雙層瓦楞紙板是一種高強度包裝材料,其結構是在三層平整的面紙板之間夾入兩層不同的瓦楞層。這種雙拱形結構極大地提高了動態載荷位移和邊緣抗壓強度(ECT),從而防止在運輸重型商業貨物或倉庫托盤時發生災難性的側壁彎曲。.
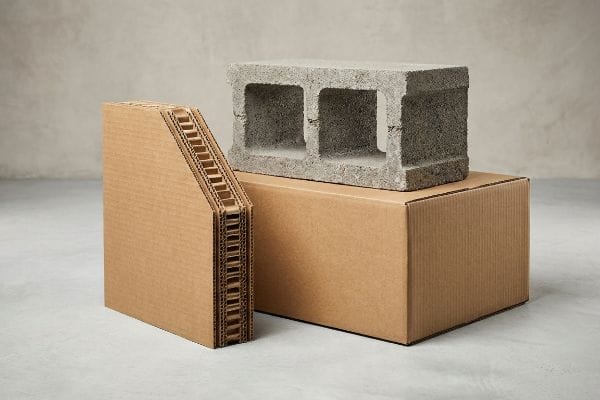
升級到更厚的材料不僅僅是花更多的錢;它是對重力物理的一種精心設計的防禦措施。.
恢復喪失的結構完整性
買家經常試圖透過改造標準包裝箱設計來節省成本,例如拆除運輸箱的連續頂部翻蓋,將其改造成一個簡易的 敞口零售箱。雖然這種做法在二維效果圖中看起來非常實用,但它完全破壞了頂部的密封結構。缺少這個頂蓋會顯著 降低包裝箱將頂部壓力均勻分佈到垂直壁上的能力 。
把紙箱想像成一棟房子;如果去掉屋頂,牆壁就會立刻變得容易側向坍塌。當收銀員把一個沉重的托盤扔到一個用普通單層紙板製成的敞開的箱子上時,你會立刻聽到紙瓦楞向內彎曲時發出的刺耳而令人作嘔的嘎吱聲。為了在不犧牲敞開式設計便利性的前提下,從數學上彌補這種頂部穩定性的損失,我要求立即升級為雙層紙板。透過增加內部瓦楞結構,我們可以 恢復結構抗壓強度<sup>14</sup>,確保敞開的邊緣能夠承受巨大的頂部動態載荷,而不會壓壞裡面易碎的商品。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 使用單層壁材製作敞口垃圾箱 | 升級為雙層壁板 | 能承受重型托盤堆垛15 |
| 忽略頂蓋移除的影響 | 用更厚的槽紋來彌補。 | 防止災難性的側壁擠壓16 |
| 依賴原料密度 | 聚焦 雙弓幾何結構17 | 保持零售貨架完全方正 |
為了節省幾分錢而犧牲垂直抗壓強度是危險的。升級基材才是避免商業推廣失敗的最佳保障措施。.
🛠️ 哈維辦公桌: 您目前使用的敞頂式貨箱是否難以承受倉庫堆疊的考驗? 👉 取得物料升級方案 ↗ — 無需填寫表格,避免沒完沒了的銷售電話。只有純粹的價值。
如何建立自訂盒子?
大規模打造完美的客製化運輸箱需要從理論上的數位圖面過渡到高度規範的實體製造環境。.
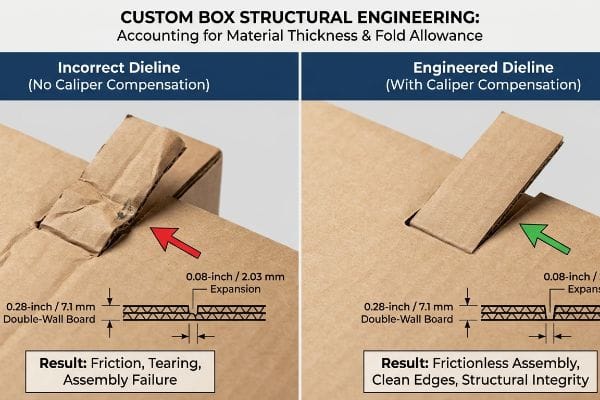
客製化包裝盒的設計需要從平面圖稿過渡到嚴格的尺寸工程,後者需要考慮材料的實際厚度。設計師必須透過數學計算調整結構槽的位置,以適應瓦楞紙板的特定厚度,從而確保手動組裝順暢無阻,並防止批量生產過程中面板變形。.
在有空調的辦公室裡讓一個原型機運轉起來很容易,但當你要把 500 個原型機運送到快節奏的供應鏈中時,殘酷的現實就來了。.
忽略材料厚度的危險
在我的工廠裡,我經常看到平面設計師在軟體中設計互鎖卡扣和插槽,並使其寬度與配套面板的寬度完全相同。他們想當然地認為,數位文件中完美的數學尺寸就能保證工廠生產現場的完美契合。然而,這完全忽略了 折疊厚實的雙層瓦楞紙板的物理現實¹⁸。
當一塊厚度為 0.28 英吋(7.1 毫米)的雙層紙板折疊 90 度時, 外層紙襯會發生物理拉伸並佔用空間材料<sup>19</sup>。如果我在 Kongsberg 樣品台上測試這條平面模切線,所得到的開口會立即變得太緊。當匆忙的代工包裝商試圖將標籤強行塞入這個狹窄的開口時,你會明顯感覺到原生牛皮紙板的硬挺阻力,然後它會猛烈撕裂,損壞印刷的頂層紙張。我透過對每個折疊處應用嚴格的卡尺補償演算法來解決這個問題, 將接收開口精確地擴大 0.08 英寸(2.03 毫米)<sup>20</sup> ,以吸收彎曲餘量。透過強制執行這種極其精確的公差,我確保代工包裝組裝時間縮短約 25%,從而有效地保障您的產品上市計劃並保持人工組裝的餘量。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 圖 1:1 槽尺寸 | 應用特定的卡鉗補償21 | 確保手動組裝順暢無阻 |
| 忽略折疊材料的拉伸 | 加寬彎曲餘量槽22 | 防止面層撕裂 |
| 將厚紙板視為紙張 | 工程師微間隙23 | 降低代工包裝商的每小時費用 |
未經補償的平面銼刀絕不應該投入大量生產。根據基材的具體厚度進行精確的數學計算,正是區分令人沮喪的手工藝術項目和可規模化商業成功的關鍵所在。.
🛠️ 哈維的建議: 別讓2毫米的結構缺陷毀了500家門市的推廣。 👉 把你的模切線文件寄給我 ↗ — 在你浪費預算進行大規模生產之前,我會幫你進行壓力測試。
結論
您可以購買到最便宜的雙層瓦楞紙板,但如果未補償的開槽導致外層瓦楞紙板在組裝過程中撕裂,您將面臨災難性的延誤,預計會使您的聯合包裝生產線速度降低 30%。超過 500 位品牌經理使用我的印前檢查清單來避免這些致命的早期錯誤。不要再猜測複雜的材料公差,讓我親自使用我的 免費模切線預檢審核服務↗ 來檢查您的結構文件,以便在您浪費生產預算之前發現問題所在。
“專色與 CMYK 色彩:本質差異詳解”, https://unicopacking.com/en/new/spot-color-vs-process-color.html。印前業界標準解釋了為什麼專色對於切割台來說至關重要,它能區分模切線和圖案,而標準的 CMYK 黑色則不然。證據作用:技術驗證;來源類型:印刷業指南。支援:使用 CMYK 作為機械指令的技術錯誤。適用範圍:適用於自動化數控切割系統 。 ↩
“模切展示包裝的用途是什麼? – PopDisplay”, https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/。權威的數位切割或印前標準資料證實,專色對於區分向量切割路徑和印刷圖稿至關重要。證據類型:技術規格;來源:產業手冊。論點:模切線中專色的必要性。範圍說明:具體顏色名稱可能因軟體而異 。 ↩
“圖形指南 – DeLine Box 和展示”, https://www.delinebox.com/graphic-guidelines/。包裝設計技術指南規定,在 RIP 軟體中使用不同的專色來區分切割和壓痕指令。證據作用:業界標準;來源類型:技術指南。支援:自動化所需的特定顏色分配。範圍說明:雖然這些顏色很常見,但可以根據機器配置進行自訂 。 ↩
“什麼是包裝印前處理?完整概述”, https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress。權威的印前處理指南會解釋為什麼專色對於模切線至關重要,以便將其與可印刷的 CMYK 油墨區分開來。證據角色:技術規格;來源類型:產業手冊。支援:模切中對非印刷專色的要求。適用範圍:適用於商業印刷工作流程 。 ↩
“包裝模切線設計:如何向設計師提供資訊以及如何獲取資訊…”, https://www.digitalpolo.com/packaging-dieline-design/。專業的包裝設計標準會規定將結構元素隔離在鎖定圖層上,以防止排版過程中發生意外位移。證據作用:產業最佳實務;來源類型:設計手冊。支持理由:圖層隔離對於生產精準度至關重要。範圍說明:重點關注 Adobe Illustrator 等向量軟體 。 ↩
“模切和出血——包裝簡易指南——DelightAD”, https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/。技術結構工程文件將驗證使用特定顏色通道(例如青色)來區分摺痕線和切割線的做法。證據角色:技術標準;來源類型:工程指南。支援:在結構模切線中指示折疊線的方法。範圍說明:因具體模切製造商的要求而異 。 ↩
“瓦楞紙包裝的策略採購”, https://apurchasingd.com/strategic-sourcing-corrugated-packaging/。驗證「代工模式」作為一種特定的採購策略,其中原材料的採購獨立於組裝服務。證據作用:技術定義;來源類型:供應鏈管理文獻。支援:包裝產業存在碎片化的採購模式。範圍說明:僅限於工業製造實務 。 ↩
《聯合包裝軟體完全指南 – Nulogy》, https://nulogy.com/the-complete-guide-to-co-pack-software/。聯合包裝和包裝組裝合約的行業標準通常規定,當有缺陷或不相容的材料導致自動化生產線停工時,需支付停機費。證據作用:產業實務驗證;來源類型:物流與採購指南。支持:分散採購帶來的財務風險。範圍說明:具體費率取決於服務等級協定 。 ↩
“防止紙板翹曲的7個技巧 – 戰棋愛好”, https://www.wargaminghobby.com/article/cardboard-warps-obnoxiously-31.html。權威的黏合劑或包裝工程資料證實,聚乙烯醇(PVA)膠水中的水分會導致多孔基材的尺寸不穩定和翹曲。證據作用:技術驗證;來源類型:材料科學手冊。支援:紙板翹曲的化學原因。範圍說明:影響程度隨膠水用量和基材厚度而改變 。 ↩
“什麼是交鑰匙合約製造?”, https://generalassembly.com/what-is-turnkey-contract-manufacturing/。外部供應鏈管理研究表明,與分散採購相比,捆綁式交鑰匙服務如何降低價格波動和管理成本。證據作用:支持性;來源類型:產業白皮書。支持論點:使用單一製造合作夥伴的經濟效益。範圍說明:著重於客製化包裝和組裝 。 ↩
“製造業中的非計劃性停機成本(降低…)”, https://oxmaint.com/industries/manufacturing-plant/unplanned-downtime-cost-manufacturing-reduction-strategies-predictive-maintenance。權威的製造合約資料解釋了集中責任如何將機器停機風險轉移給供應商,從而消除買方的意外成本。證據作用:支持性;來源類型:供應鏈分析。支持論點:集中責任的風險緩解優勢。範圍說明:專門針對B2B製造協議 。 ↩
“顛覆性變革的永續供應鏈管理…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC7521552/。物流數據顯示,垂直整合或無縫供應鏈合作關係能夠減少交接環節的摩擦,進而提高準時交付率。證據作用:支持性;來源類型:物流績效報告。支援:無縫整合的營運效率。範圍說明:適用於零售包裝 。 ↩
“瓦楞紙板抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。本文從技術角度解釋了密封頂蓋如何促進瓦楞紙運輸容器垂直壁上的載重分佈。證據作用:技術驗證;來源類型:包裝工程手冊。論證:敞口箱的結構缺陷。範圍說明:涉及垂直抗壓強度 。 ↩
“多層瓦楞紙板強度選擇:單層與雙層瓦楞紙板對比…”, https://ufppackaging.com/insights/layered-corrugated-strength-options。瓦楞紙板工程標準證實,雙層瓦楞結構可提高垂直承載能力和邊緣抗壓強度 (ECT)。證據作用:技術驗證;來源類型:業界標準。支援:增加瓦楞層數可提高抗壓強度。範圍說明:有效性取決於所用瓦楞的特定組合 。 ↩
“單層瓦楞紙箱與雙層瓦楞紙箱指南”, https://packagingx.co.uk/blog/single-wall-vs-double-wall-corrugated-boxes/。技術數據比較了雙層瓦楞紙板和單層瓦楞紙板在重載下的垂直抗壓強度 (ECT)。證據作用:事實驗證;來源類型:產業技術規範。支持論點:雙層瓦楞紙板可提高托盤堆疊的耐用性。範圍說明:重點關注垂直承載能力 。 ↩
“採用創新設計的瓦楞紙板包裝…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。本文從工程角度分析了增加瓦楞層厚度如何彌補瓦楞紙箱頂部翻蓋移除後結構完整性的損失。證據作用:技術論證;來源類型:包裝工程手冊。論證:加厚瓦楞層在防止側壁塌陷上所扮演的角色。適用範圍:特指開口式容器 。 ↩
《雙層瓦楞紙板包裝的最佳化設計》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。本文解釋了雙層瓦楞紙板的雙層拱形結構如何比單純依靠材料密度來提高剛性並保持尺寸的方正度。證據作用:理論基礎;來源類型:材料科學指南。支援:幾何形狀比密度更有利於保持包裝箱的形狀。範圍說明:涉及結構剛性 。 ↩
《瓦楞紙箱終極指南 – Shorr Packaging》, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/。權威的包裝工程指南或行業標準(例如 FEFCO)會解釋為適應雙層瓦楞紙板厚度而設置的槽口所需的間隙和公差。證據作用:技術驗證;來源類型:業界標準。支持論點:精確的數學尺寸在實際組裝中失效。範圍說明:專門針對瓦楞紙板的厚度 。 ↩
“五層瓦楞紙板彎曲剛度的分析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ 。本文從技術角度解釋了瓦楞紙板外表面在折疊過程中如何承受拉應力和拉伸。論點作用:物理原理;來源類型:材料科學教科書。支持:解釋雙層瓦楞紙板槽口緊縮的原因。適用範圍:適用於原生牛皮紙板。 ↩
“IPST近期關於瓦楞紙板邊緣的研究概述…”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interling-buckion-strength-testing-methods-and-effects-of-interling-buck-buck/of-interling/ / 。包裝工程標準,用於計算雙層瓦楞紙板的彎曲餘裕和槽口補償,以防止組裝阻力。證據作用:技術規範;來源類型:產業製造指南。支援:用於厚度補償的具體測量值。範圍說明:數值可能因紙板等級和厚度而異 。 ↩
“什麼是瓦楞紙箱? – PopDisplay”, https://popdisplay.me/what-is-a-corrugated-box/。技術文件闡述了材料厚度(厚度)如何影響開槽尺寸,以確保正確貼合。證據作用:技術驗證;來源類型:產業工程標準。支援:證明需要對 1:1 圖紙進行補償。範圍說明:專門針對瓦楞紙箱運輸商 。 ↩
“瓦楞紙板設計”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ。關於材料拉伸和彎曲補償計算的工程指南,旨在防止折疊過程中結構失效。證據作用:技術驗證;來源類型:製造規範。支援:調整槽寬以進行彎曲補償的做法。適用範圍:適用於各種紙板等級 。 ↩
“探究穿孔對承載能力的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/。分析了重型紙板包裝中精密間隙如何優化人工組裝速度並降低人工成本。證據作用:運作驗證;來源類型:製造案例研究。支援:間隙工程與降低代工包裝費用之間的關聯。範圍說明:著重於大批量生產 。 ↩